
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-18 المنشأ:محرر الموقع


ترفض مرافق النفايات البلدية القياسية في كثير من الأحيان المواد البلاستيكية الملونة. هذه المشكلة المستمرة تترك الشركات المصنعة مثقلة برسوم التخلص الباهظة والموارد المادية المهدرة. ولحسن الحظ، يوفر نظام الاسترداد المدمج الداخلي حلاً عمليًا للغاية لهذا التحدي الصناعي المتزايد. ومن خلال تحويل الخردة المرفوضة إلى مواد قيمة وقابلة لإعادة الاستخدام، يمكن للشركات إنشاء نظام حلقة مغلقة مربح مباشرة على أرضيات مصانعها. في هذا الدليل الشامل، سوف نستكشف العقبات الفريدة التي تواجه معالجة البوليمرات المصبوغة، ونوضح تفاصيل سير عمل الاسترداد خطوة بخطوة، ونحدد المعدات الأساسية المطلوبة لتحقيق أقصى قدر من العائد على الاستثمار.
تمثل معالجة الخردة المصبوغة عقبات هندسية ولوجستية مميزة مقارنة بمعالجة البوليمرات الواضحة أو الطبيعية. يجب على مهندسي المصانع ومديري المرافق أن يفهموا جيدًا هذه العوائق الفنية لتنفيذ استراتيجية استرداد داخلية فعالة.
تؤدي المعالجة الحرارية للمواد البلاستيكية الملونة المختلفة معًا دون فصل صارم إلى ذوبان لا يمكن التنبؤ به. يتدهور الناتج عادةً إلى اللون الرمادي الداكن أو البني الموحل أو اللون الأخضر الزيتوني غير المرغوب فيه. يحدث هذا لأن الأصبغة الصبغية تتفاعل وتمتزج بشكل غير منتظم تحت درجات حرارة البثق العالية. ضع في اعتبارك خط قولبة بالحقن ينتج مقاطع سيارات حمراء زاهية. إن إدخال حتى جزء صغير من الطحن الأخضر الذي تم فرزه بشكل سيئ سيؤدي إلى الحصول على دفعة بنية موحلة وغير قابلة للاستخدام. ونتيجة لذلك، غالبًا ما يتم نقل مخرجات الألوان المختلطة إلى الأجزاء الداخلية أو المخفية حيث تظل الجماليات غير ذات صلة.
في كل مرة يخضع البوليمر لدورة ذوبان، فإنه يتعرض لدرجة من التدهور الحراري. تخضع سلاسل البوليمر للانقسام، مما يؤدي إلى تغيير الخواص الميكانيكية الهامة مثل قوة الشد ومقاومة الصدمات. علاوة على ذلك، غالبًا ما تحتوي المواد البلاستيكية الملونة على إضافات وأصباغ محددة تتفاعل بشكل مختلف تحت الحرارة الشديدة. يعد التحكم الدقيق في درجة الحرارة داخل برميل البثق أمرًا ضروريًا للغاية. فهو يقلل من هذا التدهور ويحافظ على السلامة الهيكلية للراتنج المعاد تدويره.
وللحفاظ على القيمة الاقتصادية للمواد المستصلحة، يجب على المشغلين فصل المواد البلاستيكية بما يتجاوز قاعدتها الكيميائية فقط. يجب أن يتم فرزها بواسطة دفعات ألوان مميزة. يؤدي خلط أنواع مختلفة من البوليمر إلى حدوث أعطال هيكلية شديدة بسبب اختلاف نقاط الانصهار وعدم التوافق الكيميائي. يضمن الفرز حسب مجموعة الألوان إمكانية إعادة صبغ الكريات الناتجة بدقة أو استخدامها مباشرة في خطوط إنتاج محددة دون المساس بالمعايير البصرية.
تعتمد مرافق استعادة المواد البلدية واسعة النطاق بشكل كبير على تكنولوجيا الفرز البصري بالأشعة تحت الحمراء القريبة. ولسوء الحظ، يمتص أسود الكربون والمواد البلاستيكية ذات الصبغات العميقة هذا الضوء، مما يجعلها غير مرئية عمليًا لأجهزة الاستشعار. ونتيجة لذلك، فإن هذه المرافق الضخمة ترفض في كثير من الأحيان المواد البلاستيكية الداكنة أو ذات الألوان الثقيلة، مما يرسلها مباشرة إلى مدافن النفايات. هذا الفشل المنهجي في إدارة النفايات البلدية يجعل إعادة التدوير المحلية داخل المنزل الخيار الأكثر قابلية للتطبيق والمسؤولية للشركات المصنعة التي تنتج الخردة الملونة.
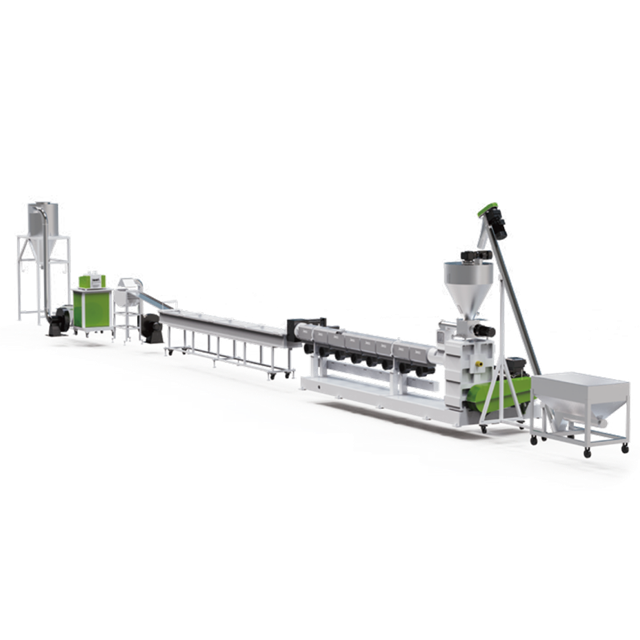
بالنسبة لمديري المصانع ومهندسي الإنتاج وأصحاب المشاريع في مجال إعادة التدوير، تتطلب إدارة النفايات الصناعية تحقيق التوازن بين الكفاءة التشغيلية والنفقات الرأسمالية. توفر وحدة الاسترداد المدمجة حلاً مستهدفًا للغاية لصانعي القرار هؤلاء.
وبالنظر إلى اتجاهات التصنيع الحالية، فإن التحول نحو إعادة التدوير المحلية واللامركزية يتسارع بسرعة. تشير التحليلات الصناعية الأخيرة إلى أنه مع استمرار اضطرابات سلسلة التوريد العالمية وتقلب أسعار البتروكيماويات، فإن الشركات المصنعة متوسطة الحجم تبتعد بشكل متزايد عن الاعتماد على إدارة النفايات من طرف ثالث. لقد تحول اعتماد تكنولوجيا إعادة التدوير داخليًا من مجرد إجراء للامتثال البيئي إلى أصل مالي استراتيجي. يمكّن اتجاه إعادة التدوير الجزئي هذا المنشآت من الحصول على الاستقلال في إمداداتها من المواد الخام مع عزل نفسها عن أسواق الراتنجات البكر المتقلبة.
تتطلب مصانع إعادة التدوير على نطاق صناعي عقارات ضخمة، غالبًا ما تمتد لعشرات الآلاف من الأقدام المربعة. وفي المقابل، تم تصميم أنظمة إعادة التدوير المدمجة بحيث تندمج مباشرة في أرضيات المصنع الحالية. غالبًا ما يمكن تكوين إعداد قياسي صغير الحجم ضمن بضع مئات من الأقدام المربعة. يلغي هذا النهج المحلي تمامًا الحاجة إلى توسعات المرافق باهظة الثمن أو إنشاء ملحقات مخصصة.
يمكن أن يكون الاستثمار الرأسمالي الأولي لخط البثق الضخم باهظًا بالنسبة للمؤسسات الصغيرة والمتوسطة. يمثل النظام المصغر حاجزًا أقل بكثير أمام الدخول. ومن خلال معالجة المواد بمعدل ثابت يتراوح بين 100 إلى 300 كيلوغرام في الساعة، تتوافق هذه الآلات بشكل مثالي مع معدلات توليد النفايات الفعلية للمحطات متوسطة الحجم. وهذا يمنع الإفراط في الرسملة المرتبطة بالمعدات كبيرة الحجم.
تتطلب جداول التصنيع الحديثة مرونة شديدة. تتطلب الطاردات الكبيرة أوقات تسخين طويلة وإجراءات تطهير واسعة النطاق عند التبديل بين المواد المختلفة. على العكس من ذلك، تتميز الآلات الأصغر ببراميل أقصر وأقطار لولبية منخفضة. يتيح ذلك للمشغلين إجراء تغييرات سريعة بين الألوان وأنواع الخردة المختلفة. تقلل هذه المرونة من وقت توقف الماكينة عن العمل وتقلل بشكل كبير من كمية نفايات الانتقال الناتجة أثناء تحولات الألوان.
يتطلب تحويل الخردة الملونة المرفوضة إلى كريات عالية الجودة وجاهزة للتصنيع سير عمل منهجي. تعتمد كل خطوة محددة على عمليات ميكانيكية دقيقة لضمان تلبية المنتج النهائي لمعايير الصناعة الصارمة.
تتضمن المرحلة الأولية تحطيم العناصر الكبيرة الضخمة مثل الأنابيب المعيبة أو الحاويات المقولبة بالحقن أو كتل البثق السميكة إلى قطع موحدة. لا يمكن ببساطة إدخال المكونات البلاستيكية الكبيرة مباشرةً في جهاز الطارد. يعد استخدام شديدة التحمل آلة تقطيع إعادة تدوير البلاستيك أمرًا بالغ الأهمية هنا. تستخدم هذه الوحدات مصفوفات دوارة على شكل حرف V وعلب تروس عالية عزم الدوران لقص البلاستيك إلى رقائق متسقة، يتراوح حجمها عادةً من 10 إلى 20 ملم. يحافظ هذا التوحيد على معدل تغذية ثابت في جميع مراحل المعالجة اللاحقة.
يظل التلوث هو السبب الرئيسي للفشل في استعادة البوليمر. غالبًا ما تحتوي خردة ما بعد الصناعة وما بعد الاستهلاك على الأوساخ وزيوت الآلات والملصقات الورقية والمواد اللاصقة المتبقية. يجب أن تمر الرقائق الممزقة بمرحلة غسيل شاملة. على سبيل المثال، تتطلب معالجة الفيلم الزراعي المتسخ خط غسيل متخصص لإعادة التدوير . تستخدم هذه الأنظمة غسالات احتكاك عالية السرعة تعمل بأكثر من 1000 دورة في الدقيقة، بالإضافة إلى خزانات حوضية عائمة تعتمد على الكثافة. تعتبر المواد النظيفة أمرًا حيويًا للغاية لإنتاج حبيبات ملونة نابضة بالحياة وعالية الجودة.
بمجرد تنظيفها وتجفيفها بدقة، تدخل الرقائق البلاستيكية إلى قادوس الطارد. داخل البرميل المسخن، يطبق المسمار الدوار احتكاك القص والحرارة الخارجية لإذابة البلاستيك بالتساوي. خلال هذه المرحلة، فراغ التفريغ يخدم وظيفة حاسمة. تقوم منطقة التفريغ باستخراج الهواء المحبوس وبخار الرطوبة والمركبات العضوية المتطايرة الصادرة عن الأحبار أو الأصباغ. تؤدي إزالة هذه الغازات إلى منع تكوين فراغات مجهرية في المنتج النهائي، والتي من شأنها أن تؤثر بشدة على القوة الميكانيكية للبلاستيك.
في الخطوة الأخيرة، يتم دفع البلاستيك المنصهر من خلال لوحة القالب الدقيقة الموجودة في نهاية جهاز البثق. عندما تظهر الخيوط أو القطرات البلاستيكية، يتم تبريدها على الفور وتقطيعها إلى كريات موحدة. اعتمادًا على تكوين النظام، يتم تحقيق ذلك عن طريق قطع حلقة الماء، أو تكوير الجديلة، أو الآليات تحت الماء. يتم بعد ذلك تجفيف الحبيبات الناتجة، وتبريدها، وجمعها، وتكون جاهزة ليتم تغذيتها مرة أخرى في آلة التشكيل بالحقن.
يتطلب بناء بنية تحتية داخلية موثوقة اختيار المجموعة المناسبة من الآلات. يجب أن يتم تصميم كل مكون بقوة للتعامل مع المتطلبات الحرارية والميكانيكية المحددة للبوليمرات الملونة. بدلاً من الآلات العامة، يجب على مهندسي المصانع البحث عن معايير فنية محددة.
تعتمد مرحلة تقليل الحجم بشكل كامل على وحدة تمزيق قوية. تعمل آلات تمزيق الورق عالية الجودة بسرعات منخفضة ولكنها توفر عزم دوران عاليًا بشكل استثنائي. وهذا يتيح لهم تمزيق الكتل الكثيفة والحاويات ذات الجدران السميكة بسهولة دون توقف. تشتمل الميزات الرئيسية التي سيتم تقييمها على الشفرات الدوارة الفولاذية المقواة D2 أو DC53 لإطالة العمر، وتصميمات الشاشة التي يمكن الوصول إليها للتحكم في حجم الرقائق، ولوحات التحكم المنطقية الذكية القابلة للبرمجة التي تعمل على عكس الدوار تلقائيًا في حالة حدوث تشويش.
يعمل الطارد باعتباره جوهر العملية بلا منازع. تضمن ذات التصميم الهندسي الدقيق آلة التكوير البلاستيكية ذوبان الرقائق الممزقة والمغسولة بشكل متساوٍ ومتسق. يحدد تصميم المسمار الحاجز ونسبة الطول إلى القطر الجودة النهائية للمصهور. بالنسبة لتطبيقات إعادة التدوير، يوصى بشدة باستخدام نسب الطول إلى القطر 32:1 أو 36:1 لتوفير وقت خلط وتفريغ مناسب. تتميز الآلات المتقدمة أيضًا بمبدلات غربال هيدروليكية مستمرة، مما يسمح للمشغلين بتصفية الجزيئات غير المنصهرة دون إيقاف الإنتاج.
يمثل البولي بروبيلين والبولي إيثيلين الغالبية العظمى من العبوات الملونة وقطع غيار السيارات والسلع الاستهلاكية. تتطلب معالجة هذه الأوليفينات المحددة مقاطع حرارية عالية الاستهداف. تم تحسين المخصص خط تكوير PP PE لخصائص تدفق الذوبان الفريدة لهذه المواد. تعتبر التكوينات أحادية المرحلة فعالة بشكل استثنائي لمعالجة المواد البلاستيكية الصلبة والنظيفة. إنها توفر تجانسًا ممتازًا وتستخدم قطع وجه القالب بحلقة مائية لضمان هندسة موحدة للكريات مع تقليل الاستهلاك الإجمالي للطاقة.
إن مجرد إنتاج الحبيبات المعاد تدويرها لا يمثل سوى نصف الهدف. ويتطلب دمجها بنجاح مرة أخرى في خط التصنيع الأساسي رقابة صارمة على الجودة واستراتيجيات صياغة ذكية.
نظرًا لأن الكريات الملونة المعاد تدويرها قد تظهر اختلافات طفيفة في الصبغة مقارنة بالراتنج البكر، يستخدم المصنعون الأصبغة الملونة لضبط وتوحيد اللون. الماسترباتش عبارة عن خليط مركّز من الأصباغ المغلفة في راتنج حامل. إذا كانت الدفعة المعاد تدويرها تتكون من ألوان مختلطة بشكل كبير، فإن الحل الهندسي الأكثر عملية هو إضافة خليط أسود. يسمح صباغة الكريات ذات الألوان المختلطة باللون الأسود باستخدام المادة بسلاسة للمكونات الداخلية أو الدعامات الهيكلية المخفية أو خطوط الإنتاج الثانوية حيث لا تكون الحيوية الجمالية هي المتطلب الأساسي.
إعادة تدوير البلاستيك يعرض سلاسل البوليمر للحرارة وإجهاد القص، مما قد يؤدي إلى انقسام بسيط للسلسلة. وللتخفيف من ذلك وضمان أن المنتج النهائي يلبي المواصفات الميكانيكية القياسية، تتضمن أفضل ممارسات الصناعة مزج الكريات الملونة المعاد تدويرها مع البلاستيك البكر.
| نوع التطبيق | نسبة الراتنج البكر الموصى بها نسبة | الراتنج المعاد تدويره | اعتبارات الجودة |
|---|---|---|---|
| الضغط العالي/تحمل الأحمال | 80% - 90% | 10% - 20% | يتطلب أقصى قوة الشد. الحد الأدنى من المحتوى المعاد تدويره يمنع الفشل الهيكلي. |
| السلع الاستهلاكية القياسية | 60% - 70% | 30% - 40% | معيار الصناعة لتحقيق التوازن بين خفض التكاليف ومتانة المنتج المقبولة. |
| الأجزاء غير الهيكلية / المخفية | 0% - 30% | 70% - 100% | يتم استخدامه عندما تكون المتطلبات الهيكلية منخفضة وتكون الجماليات البصرية غير ذات صلة. في كثير من الأحيان مصبوغة باللون الأسود. |
قبل إدخال دفعة جديدة من الكريات المعاد تدويرها إلى خط الإنتاج الرئيسي، فإن الاختبار التجريبي غير قابل للتفاوض. يجب على الفنيين اختبار مؤشر تدفق الذوبان لضمان تدفق الدفعة المعاد تدويرها بمعدل متوافق مع المادة الخام. بالإضافة إلى ذلك، يؤكد إجراء اختبارات قوة الشد ومقاومة الصدمات القياسية أن التاريخ الحراري للبلاستيك المعاد تدويره لم يؤثر بشكل خطير على حدوده الهيكلية.
الاستثمار في المعدات الرأسمالية هو في الأساس قرار مالي مدفوع بالعائد على الاستثمار. ويجب على صناع القرار أن يحللوا بعناية كلاً من التخفيض في نفقات التشغيل وخلق قيمة ملموسة جديدة.
الدافع المالي الأكثر إلحاحًا وتأثيرًا هو تعويض مشتريات الراتنج البكر. إذا كانت المنشأة تنتج عشرة آلاف رطل من الخردة الملونة شهريًا وتعيد تدويرها بنجاح بعائد تسعين بالمائة، فإنها تقلل مشترياتها من المواد الخام بمقدار تسعة آلاف جنيه. واعتمادًا على تقلب أسعار السوق للراتنجات البتروكيماوية، يمكن لهذا الانتعاش المغلق أن يوفر بسهولة عشرات الآلاف من الدولارات سنويًا.
تتقاضى شركات إدارة النفايات الصناعية رسومًا كبيرة مقابل استئجار حاويات القمامة، والنقل المتخصص، وقلب مدافن النفايات. من المعروف أن المواد البلاستيكية الملونة ضخمة الحجم وتستهلك حجمًا كبيرًا. ومن خلال معالجة هذه الخردة داخليًا، تقلل المنشأة بشكل كبير من تكرار جمع النفايات، مما يؤدي بشكل مباشر إلى خفض التكاليف العامة الشهرية.
بالإضافة إلى التوفير الداخلي، تتمتع الكريات المعاد تدويرها عالية الجودة بقيمة سوقية جوهرية. إذا قام أحد المصانع بإنتاج المزيد من الكريات الملونة المعاد تدويرها مما يمكنه استهلاكه داخليًا، يصبح الفائض سلعة قابلة للتسويق بشكل كبير. هناك طلب كبير على الكريات المعاد تدويرها بعد التصنيع والتي تم فرزها وتفريغها بشكل صحيح بين الشركات المصنعة الثانوية التي تنتج المنصات والأنابيب الزراعية ومواد البناء.
تعتمد متانة وكفاءة نظام إعادة التدوير الداخلي بشكل كامل على المعايير الهندسية لموردي الآلات. يتطلب تقييم البائعين المحتملين النظر إلى ما هو أبعد من سعر الشراء الأولي لفحص القدرات التقنية الأولية.
إن إعادة التدوير الصناعي هي بطبيعتها عملية عالية الاحتكاك والحرارة. يجب أن يتم بناء المعدات باستخدام المعادن الثقيلة. ابحث عن الموردين الذين يستخدمون الفولاذ ثنائي المعدن أو الفولاذ المقوى في مسامير وبراميل الطارد الخاصة بهم لمقاومة الطبيعة الكاشطة للمواد البلاستيكية الملوثة. تعد علب التروس القوية والمحركات عالية الكفاءة من المؤشرات المهمة للآلة المصممة للتشغيل المستمر طويل الأمد بدلاً من الاستخدام الخفيف.
لا يوجد منشأتي تصنيع لهما مجاري نفايات أو تخطيطات مكانية متطابقة. يجب أن يقدم المورد ذو السمعة الطيبة تخصيصًا هندسيًا عميقًا. سواء كان تعديل أثر خط البثق ليناسب ممر المصنع الضيق، أو تكوين طول خزان حوض عائم محدد بناءً على مستوى تلوث الخردة، يجب أن يتم تصميم المعدات وفقًا للقيود التشغيلية المحددة لديك.
يتطلب دمج الآلات الجديدة معايرة دقيقة. يجب على الموردين تقديم دعم شامل لما بعد البيع، بما في ذلك التثبيت الاحترافي في الموقع، والتدريب الشامل للمشغلين، وتحسين سير العمل. تحقق من التوافر الفوري لقطع الغيار الاستهلاكية مثل شفرات التقطيع وشاشات الطارد وأشرطة التسخين. يعد الضمان القوي والدعم الفني سريع الاستجابة أمرًا ضروريًا لمنع فترات التوقف الطويلة.
تؤدي إعادة تدوير الخردة البلاستيكية الملونة داخل الشركة إلى تقليل تكاليف المواد الخام بشكل كبير مع تقليل رسوم التخلص من النفايات الباهظة في نفس الوقت. تعمل وحدة إعادة التدوير المدمجة على تعزيز الكفاءة التشغيلية، وتحويل ما كان يعتبر في السابق التزامًا إلى أصل ذي قيمة عالية. ومن خلال ممارسات الفرز المناسبة والآلات الموثوقة، يمكن للمصنعين حماية أنفسهم من تقلبات سلسلة التوريد.
توقف عن خسارة الأموال الناتجة عن نفايات التصنيع القابلة للاستخدام وابدأ في بناء نظام حلقة مغلقة مربح. للعثور على المعدات الدقيقة المصممة وفقًا لمتطلبات الإنتاجية والمواد الفريدة لمنشأتك، استكشف حلول الآلات المتقدمة وعالية الكفاءة في Jwell Recycling اليوم وتحكم في هوامش الإنتاج الخاصة بك.
نعم، الآلة قادرة ميكانيكيًا على صهر وبثق الخردة البلاستيكية ذات الألوان المختلطة في وقت واحد. ومع ذلك، نظرًا لأن الأصباغ تتحد أثناء عملية الذوبان، فإن الكريات الناتجة ستظهر دائمًا باللون البني الداكن أو الأخضر الداكن أو الرمادي. إذا كانت عملية التصنيع الخاصة بك تتطلب مطابقة ألوان محددة للمنتج النهائي، فيجب فرز الخردة البلاستيكية بدقة حسب دفعات الألوان قبل أن تدخل مرحلتي التقطيع والتكوير.
تعتمد ضرورة مرحلة الغسيل كليًا على أصل وحالة الخردة البلاستيكية. إذا كنت تقوم بمعالجة خردة ما بعد الصناعة، مثل القطع النظيفة أو المجاري أو الأجزاء المعيبة مباشرةً من أرضية غرفة الأبحاث الخاصة بك، فيمكنك عادةً تجاوز الغسيل. ومع ذلك، إذا كنت تتعامل مع خردة ما بعد الاستهلاك أو مواد ملوثة بالغبار أو الأوساخ أو الزيوت أو الملصقات اللاصقة، فإن خط الغسيل يكون إلزاميًا بشكل صارم لمنع حدوث أضرار جسيمة بمسمار الطارد وشاشات الترشيح.
تم تصميم هذه الأنواع المحددة من خطوط التكوير لمعالجة البولي أوليفينات، بشكل أساسي البولي بروبيلين والبولي إيثيلين، والتي تشمل كلا من المتغيرات عالية الكثافة ومنخفضة الكثافة. تشكل هذه البوليمرات الغالبية العظمى من العبوات الصناعية والحاويات الصلبة والأفلام المرنة. تتم معايرة أدوات التحكم في درجة الحرارة والتصميمات اللولبية خصيصًا لخصائص تدفق الذوبان لهذه المواد.
تختلف متطلبات المساحة بناءً على سعة الإنتاجية المطلوبة والوحدات المحددة المضمنة في الخط. تم تصميم نظام إعادة التدوير صغير الحجم، والذي يشتمل عادةً على آلة تقطيع ذات عمود واحد، وغسالة احتكاك أساسية، ومكبس أحادي المرحلة، لتحقيق أقصى قدر من كفاءة المساحة. يمكن في كثير من الأحيان تركيب هذه الأنظمة المحلية ضمن بضع مئات من الأقدام المربعة، مما يسمح للمنشآت بدمجها مباشرة بالقرب من طابق الإنتاج الرئيسي.
لا، من المستحيل علمياً إعادة البلاستيك الملون إلى حالته الواضحة أو الشفافة. بمجرد صبغ البوليمر البكر باستخدام خليط ملون، ترتبط الصبغة بشكل دائم بالمصفوفة البلاستيكية على المستوى الجزيئي. عملية إعادة التدوير تقوم فقط بإذابة البلاستيك وإعادة تشكيله؛ لا يستخرج أو يحيد الأصباغ. يجب إما إعادة تدوير الخردة الملونة إلى منتجات جديدة بنفس اللون تمامًا أو مزجها مع الأصبغة السوداء.
يعد التقطيع أو التحبيب المنفصل مطلبًا مطلقًا. آلات بثق التكوير هي آلات دقيقة مصممة لإذابة الجزيئات الصغيرة والموحدة. فهي غير مصممة لتقليل الحجم. سيؤدي إدخال العناصر الكبيرة والضخمة مباشرة في الطارد إلى تشويش الماكينة على الفور، مما قد يؤدي إلى قطع المسمار أو حرق المحرك. يجب استخدام آلة التقطيع أولاً لتقسيم الخردة إلى رقائق متسقة.
موازين استهلاك الطاقة مع سعة الخط وتكوينه. عادةً ما يستهلك النظام المدمج القياسي الذي يعالج 200 كيلوجرامًا في الساعة ما بين 150 إلى 250 كيلووات أثناء التشغيل الثابت. تستخدم الأنظمة الحديثة نطاقات سخان معزولة ومحركات تيار متردد عالية الكفاءة مدفوعة بمحركات متغيرة التردد لتقليل استهلاك الطاقة الإجمالي بشكل كبير، مما يجعل تكاليف التشغيل قابلة للإدارة.
تمثل المواد البلاستيكية الملوثة بكثافة تحديًا كبيرًا في عملية التفريغ. عند معالجة هذه المواد، يجب على المهندسين اختيار جهاز بثق مزود بمنطقة تفريغ مزدوجة ومضخة تفريغ عالية السعة. يقوم هذا الإعداد باستخراج المركبات العضوية المتطايرة الصادرة عن أحبار الذوبان بقوة، مما يمنع الكريات النهائية من أن تصبح مسامية أو هشة.


