
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-28 المنشأ:محرر الموقع


في معالجة البلاستيك بكميات كبيرة، تعتمد موثوقية الماكينة بشكل كامل على السلامة الهيكلية للمكونات الأساسية لآلة التقطيع تحت ضغط القص المستمر الشديد. غالبًا ما تقوم فرق المشتريات بتقييم آلات تمزيق الورق بناءً على أوراق المواصفات السطحية، والنظر في حجم المحرك ومطالبات الإنتاجية بدلاً من تفاوتات التصنيع الصارمة والضوابط المعدنية المطبقة على الدوار والشفرات والإطار. يؤدي هذا الإغفال إلى فشل مبكر للمكونات، وتلف فادح للدوار، وتوقف غير مخطط له.
للتخفيف من مخاطر رأس المال، يجب على المشترين مراجعة كيفية قيام الشركة المصنعة لآلات تقطيع البلاستيك الصناعية بالتحكم في تصنيع وتصنيع وتجميع ثالوثها الأساسي: الدوار، وشفرات القطع، والإطار الهيكلي. تحتاج إلى التحقق من المعايير الهندسية الدقيقة وراء هذه المكونات. وبدون هذا التحقق، فإنك تخاطر بالاستثمار في المعدات التي لا يمكنها تحمل المتطلبات الصارمة للتشغيل الصناعي المستمر.
يتطلب تحديد ما يشكل آلة التقطيع للخدمة الشاقة مصطلحات هندسية يمكن التحقق منها بدلاً من المصطلحات التسويقية. يتطلب النجاح جهازًا يحافظ على إنتاجية ثابتة على مدار دورة حياة متعددة السنوات. أنت بحاجة إلى الحد الأدنى من تدهور الشفرة وعدم وجود أي تزييف هيكلي. تركز المتميزة الشركة المصنعة لآلات تقطيع البلاستيك بشكل كبير على عناصر الإنتاج غير المرئية. إنهم يستثمرون في إجراءات مراقبة الجودة الصارمة التي تؤثر بشكل مباشر على طول العمر التشغيلي.
يعتمد مبدأ العمل الأساسي لهذه الآلات على الفيزياء. تطبق الآلة قوة القص المركزة من خلال الشفرات الدوارة. تقوم هذه الشفرات بقطع المواد بشكل نظيف ضد السكاكين المضادة الثابتة. إذا تقلبت فجوة القطع هذه حتى بجزء من المليمتر، فإن قوة القص تتحول إلى قوة ساحقة. يؤدي ذلك إلى توليد حرارة زائدة، ويذيب البلاستيك، ويزيد الحمل على المحرك بشكل كبير. تتطلب معالجة أنابيب HDPE ذات الجدران السميكة شكل قص مختلف تمامًا عن تقطيع أفلام LDPE الزراعية. عندما تتسع فجوة القطع بسبب سوء التصنيع، يتم طي الأغشية فوق الشفرات بدلاً من القطع، مما يتسبب في انحشار الدوار بشكل فوري.
يؤدي ضعف مراقبة الجودة إلى حدوث آثار فشل متتالية. يؤدي الدوار المنحرف أو فجوة القطع المتقلبة إلى تصادم الشفرات. تؤدي هذه الاصطدامات إلى إتلاف الإطار وتدمير نظام الدفع. ولمنع ذلك، يجب عليك تقييم ثلاثة أبعاد حاسمة. يجب عليك تقييم ديناميكيات الدوار وتعدين الشفرة وبناء الإطار. تملي هذه المجالات الثلاثة القدرة الحقيقية للمعدات. عندما ينحرف عمود الدوار تحت الحمل، فإن المحامل تتحمل العبء الأكبر من القوة، مما يؤدي إلى التشظي والفشل الكارثي في نهاية المطاف في غلاف المحمل.
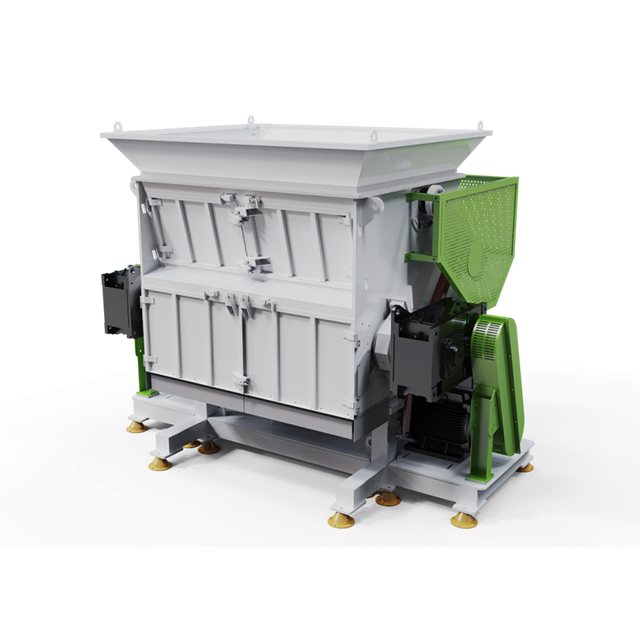
يعمل الدوار كمحور رئيسي للدوران داخل غرفة التقطيع. يحدد تصميمها وتنفيذها مدى كفاءة الآلة في معالجة المواد. عند تقييم آلة التقطيع ذات العمود الواحد ، يجب عليك تحليل تكوينات محددة للدوار. تختلف الدوارات الناعمة المصنوعة من الفولاذ الصلب بشكل كبير عن الدوارات على شكل حرف V. يعتمد اختيارك على البوليمرات البلاستيكية المستهدفة. تتطلب عمليات التطهير الضخمة تفاعلًا مختلفًا للدوار عن الأغشية الرقيقة أو المواد البلاستيكية الصلبة عالية الكثافة.
يقوم المصنعون بدمج آليات القطع المختلفة بناءً على كثافة المواد. تعمل قواطع الأسنان المنشارية بشكل جيد في بعض التطبيقات، في حين أن السكاكين المثبتة في الجيب أو تكوينات المطرقة تناسب التطبيقات الأخرى. تحدد خصائص التغذية لمجرى النفايات الخاص بك الشكل الهندسي للدوار الضروري. سيواجه الدوار غير المطابق صعوبة في الإمساك بالمادة، مما يؤدي إلى الارتداد وانخفاض الإنتاجية. على سبيل المثال، يضمن تكوين الدوار على شكل حرف V أن شفرة واحدة فقط تضرب السكين المضاد في أي ميلي ثانية معينة، مما يسهل سحب الطاقة ويمنع ارتفاع التيار الكهربائي بشكل كبير على محرك الدفع الرئيسي.
| نوع تصميم الدوار | التطبيق الأساسي | الميزة التشغيلية | تعقيد التصنيع صلابة |
|---|---|---|---|
| الدوار الشخصي المسطح | عمليات التطهير الثقيلة، والبلاستيك الصلب السميك | أقصى مقاومة للصدمات، والقصور الذاتي العالي | معتدل |
| الدوار الخامس (شيفرون) | الأفلام والحاويات المجوفة والبلاستيك المختلط | عمل القطع المستمر، وانخفاض سحب الطاقة | عالي |
| فتح الدوار المتداخلة | المواد الحساسة للحرارة والمطاط | تدفق هواء ممتاز، يمنع ذوبان المواد | عالي |
| الدوار الصلب السلس | المواد الكاشطة والبوليمرات المملوءة بالزجاج | يمنع التفاف المواد حول العمود | عالية جدًا |
تعد دقة التصنيع باستخدام الحاسب الآلي لمقاعد الشفرة الدوارة أمرًا بالغ الأهمية. يجب أن تحمل هذه الجيوب الشفرات بزاوية محددة. تحافظ هذه الدقة على فجوات القطع المتسقة بين السكاكين المضادة الدوارة والثابتة. إذا كانت المعالجة غير دقيقة، فستجلس الشفرات بشكل غير متساو. يؤدي هذا التفاوت إلى نقاط ضغط موضعية وتآكل مبكر لسكاكين معينة. نحن نبحث عن تفاوتات التصنيع في حدود 0.02 مم لجيوب الشفرة. أي شيء أكثر مرونة يسمح للشفرة بالتحرك تحت الحمل الثقيل، مما يؤدي إلى قطع مسامير التثبيت.
يعد التوازن الديناميكي عند السرعات التشغيلية أمرًا إلزاميًا. يجب أن تتوافق الدوارات مع معايير ISO 1940 G2.5 أو G6.3. التوازن السليم يمنع الاهتزازات التوافقية. تعمل الاهتزازات غير المقيدة على تدمير المحامل وعلب التروس بمرور الوقت. يضمن الدوار المتوازن التشغيل السلس، ويقلل الضوضاء، ويطيل عمر نظام القيادة بأكمله. يجب أن تتم عملية الموازنة بعد اكتمال جميع عمليات تركيب الشفرات والواجهات الصلبة، حيث أن حتى وزن المسامير يمكن أن يؤدي إلى اختلال توازن الدوار عالي السرعة.
يعتمد طول عمر الدوار على الحماية المتقدمة من التآكل. تتطلب المناطق عالية التآكل علاجات محددة لتحمل التأثير المستمر. يقوم المصنعون بتطبيق تصلب كربيد التنجستن على المناطق الحرجة. تعمل هذه العملية على زيادة صلابة سطح الدوار بشكل كبير، مما يمنع المعدن الأساسي من التآكل خلف جيوب الشفرة.
يوفر الرش الحراري والألواح المقاومة للتآكل القابلة للاستبدال حماية إضافية. تحمي هذه التقنيات هيكل الدوار الأساسي من المواد الكاشطة مثل البوليمرات المملوءة بالزجاج أو الأفلام الزراعية الملوثة. من خلال حماية المعدن الأساسي، يضمن المصنعون أن يحافظ الدوار على سلامته الهيكلية خلال آلاف ساعات التشغيل. تعتبر ألواح التآكل القابلة للاستبدال مفيدة بشكل خاص في المناطق الانتقالية القريبة من جدران الغرفة، حيث تميل المواد إلى التكدس والطحن على الفولاذ.
يجب أن تتحمل مواد الشفرة قوى القص الهائلة. تشمل معايير الصناعة فولاذ الأدوات D2 وD3 وH13. تتطلب بعض التطبيقات سبائك مخصصة مقاومة للصدمات. يجب عليك تقييم قوة القص المحددة المطلوبة للمواد البلاستيكية المستهدفة. تتطلب المواد البلاستيكية الهندسية الصلبة خصائص معدنية مختلفة عن الأغشية المرنة الناعمة. يوفر الفولاذ D2 مقاومة ممتازة للتآكل بسبب محتواه العالي من الكروم، مما يجعله مثاليًا للمواد البلاستيكية النظيفة والكاشطة. من ناحية أخرى، يوفر H13 متانة فائقة للصدمات، وهو أمر ضروري عند تمزيق عمليات التطهير السميكة التي قد تحتوي على ملوثات معدنية مخفية.
المعالجة الحرارية الفراغية الخاضعة للرقابة أمر ضروري. تحقق هذه العملية نطاق الصلابة الأمثل، عادةً بين 55 و60 HRC. إنه يحافظ على متانة التأثير مع زيادة مقاومة التآكل. إذا كانت الشفرات صلبة جدًا، فإنها تصبح هشة وتتشقق عند الاصطدام بأشياء غريبة. إذا كانت ناعمة جدًا، فإنها تفقد ميزتها بسرعة، مما يقلل من كفاءة القطع. يجب توثيق دورة التقسية بعناية. غالبًا ما تكون هناك حاجة إلى عملية ثلاثية المزاج لتخفيف الضغوط الداخلية في الفولاذ بعد مرحلة التبريد الأولية.
| درجة الفولاذ | (HRC) | الخاصية الأساسية | الأكثر ملاءمة |
|---|---|---|---|
| أداة D2 الصلب | 58-60 | مقاومة التآكل العالية، وصلابة منخفضة | الأفلام النظيفة، وزجاجات PET، والمواد البلاستيكية الكاشطة |
| أداة H13 الصلب | 52-54 | صلابة عالية التأثير، وارتداء معتدل | عمليات التطهير الثقيلة والمواد الملوثة |
| DC53 | 60-62 | توازن ممتاز بين التآكل والمتانة | تمزيق عالي السرعة، مواد بلاستيكية صلبة مختلطة |
| إدراج كربيد التنغستن | 70+ | مقاومة التآكل القصوى، هشة للغاية | نايلون مملوء بالزجاج شديد الكشط والألياف الزجاجية |
تختلف أنواع الشفرات الصناعية بشكل كبير. تخدم سكاكين الفهرسة المسطحة والمقعرة والقابلة للعكس ذات الزوايا الأربع وقواطع التاج أغراضًا مميزة. غالبًا ما توفر الشفرات المقعرة قطعًا أكثر عدوانية، بينما توفر الشفرات المسطحة المتانة للتطهير الثقيل. يؤثر التصنيف بشكل مباشر على كفاءة القطع واستهلاك الطاقة. تسمح سكين الفهرسة ذات الزوايا الأربع لفرق الصيانة بتدوير الشفرة ببساطة بمقدار 90 درجة عندما تصبح الحافة باهتة، مما يوفر أربع حواف قطع جديدة قبل أن يكون الاستبدال ضروريًا.
يجب أن تتطابق هندسة الشفرة مع المادة تمامًا. تعمل زوايا الجرف العدوانية بشكل أفضل مع الأفلام المرنة. إنها تقطع بشكل نظيف من خلال المواد المرنة. تتناسب المقاطع الحادة شديدة التحمل مع المواد البلاستيكية الهندسية الصلبة. إنها تتحمل قوى التأثير العالية المطلوبة لكسر البوليمرات السميكة والكثيفة. زاوية الخلوص خلف حافة القطع لها نفس القدر من الأهمية؛ يؤدي الخلوص القليل جدًا إلى احتكاك الشفرة بالمادة، مما يولد كميات هائلة من الاحتكاك والحرارة.
يجب أن يتم عزم شفرات التقطيع الصناعية على إعدادات المصنع المحددة. يعد هذا متطلبًا بالغ الأهمية للسلامة والتشغيل. يمنع عزم الدوران المناسب الشفرات من التحول أثناء دورات القطع ذات الضغط العالي. يمكن أن تتسبب الشفرة السائبة في حدوث أضرار كارثية للدوار وغرفة القطع. نطلب أن يتم ختم مواصفات عزم الدوران بشكل دائم على الدوار بالقرب من جيوب الشفرة لتسهيل الرجوع إليها أثناء الصيانة.
يستخدم المصنعون آليات التثبيت المتقدمة. تعتبر البراغي المتخصصة عالية الشد (الفئة 10.9 أو 12.9) قياسية. توفر أقفال الإسفين وأنظمة التركيب بالجيب الخلفي أمانًا إضافيًا. تضمن هذه الأنظمة بقاء الشفرات ثابتة بشكل صارم، مما يحافظ على فجوة القطع الدقيقة المطلوبة للتمزيق الفعال. غالبًا ما يتم تطبيق مركبات قفل الخيوط، لكن التصميم الميكانيكي للجيب يجب أن يأخذ حمل القص الأساسي، وليس الترباس نفسه. يجب أن يوفر الترباس قوة التثبيت فقط.
تتطلب القوية آلة تقطيع البلاستيك إطارًا عالي التحمل. يستخدم المصنعون الفولاذ الكربوني الثقيل أو سبائك الفولاذ المحددة في البناء. يجب أن يمتص الإطار الاهتزاز المستمر وقوى القص الهائلة دون حدوث كسر دقيق. سوف تفشل اللحامات الضعيفة أو الصفائح الرقيقة تحت الأحمال الصناعية. غالبًا ما تحتاج الألواح الجانبية التي تدعم المحامل الدوارة إلى أن يكون سمكها من 50 مم إلى 100 مم، اعتمادًا على قدرة الماكينة.
يعد تخفيف الضغط الحراري أو الاهتزازي بعد اللحام أمرًا بالغ الأهمية. تقدم عملية اللحام ضغوطًا متبقية في المعدن. إذا تركت دون علاج، فسوف يتشوه الإطار تحت عزم الدوران الهائل الناتج أثناء التشغيل. يضمن تخفيف الضغط أن يحافظ الإطار على دقة أبعاده، مما يحافظ على محاذاة الدوار والمحامل بشكل مثالي. نحن نبحث عن الوثائق التي توضح أن الإطار قد تم وضعه في فرن التلدين وتم رفعه ببطء إلى درجة الحرارة، ثم تم الاحتفاظ به ثم تبريده بمعدل متحكم فيه.
يجب أن يعزل تصميم الإطار الاهتزاز عن نظام القيادة وأدوات التحكم الإلكترونية. يؤدي الاهتزاز المفرط إلى إتلاف مكونات PLC الحساسة وتسريع تآكل علبة التروس. تتضمن التصميمات الفعالة عناصر تخميد هيكلية تمتص أحمال الصدمات قبل أن تصل إلى الأنظمة الحرجة. تعد حوامل العزل المطاطية شديدة التحمل بين إطار التقطيع والانزلاق الهيكلي من المتطلبات القياسية للتطبيقات ذات عزم الدوران العالي.
تعتبر علب المحامل الخارجية ميزة حيوية. يتم عزل هذه العلب عن غرفة القطع الرئيسية. تمنع هذه العزلة الغبار والرطوبة والجسيمات الممزقة من تلويث المحامل. إلى جانب حوامل علبة التروس الممتصة للصدمات، يقلل هذا التصميم بشكل كبير من متطلبات الصيانة ويمنع الأعطال الميكانيكية المفاجئة. يجب تركيب أختام المتاهة على عمود الدوار بين حجرة القطع ومبيت المحمل لتوفير حاجز مادي ضد الغبار البلاستيكي الناعم.
أنظمة التحكم الحديثة ضرورية للتشغيل الآمن. تسمح الأنظمة من Siemens أو Allen-Bradley بالتشغيل الآلي والمراقبة الدقيقة. إنهم يديرون التفاعلات المعقدة بين المحرك والدافع الهيدروليكي والدوار. يجب أن يقوم الكبش الهيدروليكي بتحريك المواد بناءً على سحب أمبير المحرك الرئيسي. إذا كان المحرك يعمل بجهد كبير، فيجب أن يتراجع المكبس تلقائيًا لمنع التوقف.
تعمل وظائف الرجوع التلقائي على حماية الماكينة عندما يواجه الدوار مواد غير قابلة للتمزيق. تتفاعل لوحة التحكم مع المحرك لمراقبة ارتفاعات التيار. إذا تجاوز الحمل عتبة آمنة، يقوم PLC على الفور بعكس الدوار لإزالة الانحشار، مما يمنع التحميل الزائد الميكانيكي والشفرات المكسورة. يجب أن يكون هذا المنطق سريع الاستجابة، حيث يتفاعل بالمللي ثانية لمنع الطاقة الحركية للدوار من تدمير غرفة القطع.
وتشمل الآلات المتقدمة شبكات استشعار شاملة. تقوم مستشعرات درجة الحرارة الموجودة على المحامل الرئيسية بتنبيه المشغلين إلى مشكلات التشحيم أو الفشل الوشيك. تكتشف أجهزة مراقبة الاهتزاز عدم التوازن في الدوار قبل أن تتسبب في حدوث أضرار هيكلية. يمكن لأجهزة استشعار PT100 المتصلة مباشرة بـ PLC أن تؤدي إلى إيقاف التشغيل التلقائي إذا تجاوزت درجات حرارة المحامل 80 درجة مئوية.
تمثل أجهزة استشعار تآكل الفجوة في الوقت الفعلي أعلى مستوى من المراقبة. تقوم هذه المستشعرات بتتبع تدهور الشفرات. فهي تنبه المشغلين عند الحاجة إلى الصيانة، مما يضمن أن الماكينة تعمل دائمًا بأعلى كفاءة. يقلل هذا النهج التنبئي من فترات التوقف غير المخطط لها. كما تضمن مستشعرات درجة حرارة وضغط الزيت الهيدروليكي أن يعمل نظام الدفع ضمن معايير آمنة، مما يمنع انفجار السدادات.
اطلب دائمًا FAT مباشرًا أو موثقًا بالفيديو. يجب عليك اختبار الجهاز باستخدام تيارات النفايات البلاستيكية المحددة لديك. لا يثبت الاختبار العام أن الجهاز يمكنه التعامل مع المواد الفريدة الخاصة بك. يوفر FAT دليلاً تجريبيًا على قدرات الجهاز. يعد تشغيل المواد النظيفة والجافة أمرًا سهلاً. الاختبار الحقيقي هو تشغيل الخردة الملوثة أو الرطبة أو شديدة الكشط.
أثناء المحاكمة، قياس مقاييس محددة. تتبع معدل الإنتاجية بدقة على مدى فترة متواصلة، وليس مجرد خمس دقائق متتالية. تحليل اتساق حجم الجسيمات النهائي من خلال تحليل الشاشة. مراقبة استقرار قطع الفجوة طوال الاختبار. وأخيرًا، قم بتسجيل استهلاك الطاقة للتأكد من أن الماكينة تعمل بكفاءة تحت الحمل. إن الآلة التي تسحب أمبيرات زائدة لتحقيق إنتاجيتها المقدرة تكون مصممة بشكل سيء وستكلف ثروة من الكهرباء.
| لمقياس FAT | الهدف | طريقة القياس القياسية |
|---|---|---|
| استقرار الإنتاجية | +/- 5% من السعة المقدرة خلال 4 ساعات | مراقبة مستمرة لحزام الوزن |
| ارتفاع درجة الحرارة | تبقى المحامل أقل من 70 درجة مئوية | التصوير الحراري بالأشعة تحت الحمراء / أجهزة الاستشعار PT100 |
| توزيع حجم الجسيمات | 95% يمر عبر الشاشة المحددة | تحليل الغربال بعد التقطيع |
| مستويات الاهتزاز | أقل من 4.5 مم/ثانية RMS | مقاييس التسارع على العلب تحمل |
اطلب وثائق الجودة الشاملة قبل الشراء. أنت بحاجة إلى شهادات اختبار مصنع الصلب للتحقق من مواد الشفرة. يجب أن تظهر سجلات المعالجة الحرارية التحقق من الصلابة. تثبت هذه الوثائق أن الشركة المصنعة تتبع بروتوكولات معدنية صارمة. بدون شهادة مطحنة، ليس لديك أي فكرة عما إذا كنت تحصل على فولاذ D2 أصلي أو نسخة مقلدة رخيصة الثمن ستتحطم في اليوم الأول.
تؤكد تقارير التوازن الديناميكي أن الدوار يلبي معايير ISO. تضمن تقارير الاختبارات غير المدمرة (NDT) الخاصة باللحامات الحرجة أن الإطار سليم من الناحية الهيكلية. تحمي إمكانية التتبع استثمارك وتضمن حصولك على المواصفات الدقيقة التي طلبتها. يوصى أيضًا بإجراء اختبار بالموجات فوق الصوتية على عمود الدوار الرئيسي للتحقق من وجود فراغات داخلية أو شوائب في تزوير الفولاذ.
تقييم مخزون الشركة المصنعة من الأجزاء الاستهلاكية. أنت بحاجة إلى الوصول الفوري إلى الشفرات البديلة والسكاكين المضادة والشاشات والأحزمة. يؤدي التأخير في شحن قطع الغيار إلى حدوث اختناقات غير مقبولة في الإنتاج. سيحتفظ البائع الموثوق بمخزون مخصص من ملفات تعريف الشفرات المحددة الخاصة بك جاهزة للشحن بين عشية وضحاها.
تقييم مدى وضوح الضمانات ومدى تغطيتها. يجب أن تكون الضمانات الهيكلية ونظام نقل الحركة شاملة. افهم بالضبط ما الذي يتم تغطيته وما الذي يلغي الضمان. تشير الضمانات القوية إلى ثقة الشركة المصنعة في مراقبة الجودة. ابحث عن ضمانات تغطي الإطار ضد التشقق لمدة خمس سنوات على الأقل في ظل أحمال التشغيل العادية.
تحديد العلامات التحذيرية أثناء الشراء. يعد رفض تقديم شهادات المواد علامة حمراء كبيرة. تشير التفاوتات الغامضة في التصنيع إلى ضعف مراقبة الجودة الداخلية. إذا لم يتمكن البائع من تحديد تفاوتات CNC الدقيقة الخاصة به، فلا يمكنه ضمان الأداء. "التصنيع الدقيق" هو زغب تسويقي؛ "التصنيع بتفاوت 0.01 مم" هو معيار هندسي.
إن تصنيع الدوار بالاستعانة بمصادر خارجية دون وثائق مراقبة الجودة الداخلية يمثل مخاطر كبيرة. يجب أن تعرف بالضبط من قام ببناء المكونات الأساسية. وأخيرًا، يشير عدم وجود عمليات تثبيت مرجعية لتطبيقك المحدد إلى أن البائع يفتقر إلى الخبرة اللازمة لحل تحديات المعالجة لديك. اطلب دائمًا التحدث مع عميل حالي يقوم بمعالجة نفس مجرى النفايات البلاستيكية بالضبط.
تكمن القيمة الحقيقية لآلة التقطيع الصناعية في ضوابط التصنيع غير المرئية. إن السلامة المعدنية للشفرات، والتوازن الديناميكي للدوار، وصلابة الإطار المخففة من الضغط هي التي تحدد عمر الماكينة. يجب على فرق المشتريات تصفية البائعين الذين لا يستطيعون تقديم وثائق شفافة حول تفاوتات التصنيع باستخدام الحاسب الآلي وعمليات المعالجة الحرارية وتكامل سلامة PLC.
اتبع الخطوات التالية لتأمين معدات موثوقة:
ج: قم بإعطاء الأولوية للشركات المصنعة التي توفر وثائق شفافة حول التوازن الديناميكي للدوار. يجب أن يستخدموا أدوات فولاذية معتمدة للشفرات وأن يقوموا بتخفيف الضغط على الإطارات الملحومة. اطلب دائمًا إجراء اختبار قبول المصنع الشامل (FAT) قبل إتمام عملية الشراء.
ج: يحدد تصميم الدوار كفاءة القطع والإنتاجية. يعمل الدوار المُجهز بدقة والمتوازن ديناميكيًا على تقليل الاهتزاز. وهذا يضمن وجود فجوة قطع متسقة ويطيل عمر المحامل ومجموعة الدفع بأكملها بشكل كبير.
ج: يجب أن يتم عزم الشفرات وفقًا لمواصفات المصنع الدقيقة. وهذا يمنعهم من التحرك أو الارتخاء أثناء دورات القطع بالضغط العالي. تتسبب الشفرات السائبة في حدوث تصادمات كارثية مع السكاكين المضادة الثابتة، مما يؤدي إلى تلف شديد بالماكينة وإطالة وقت التوقف عن العمل.
ج: يعتبر فولاذ الأدوات عالي الجودة، مثل D2 أو H13، من معايير الصناعة. يجب أن تتطابق الدرجة المحددة والمعالجة الحرارية مع البلاستيك الذي تتم معالجته. يعمل هذا على موازنة مقاومة التآكل مع قوة التأثير اللازمة لمنع التقطيع.
ج: تقوم أدوات التحكم PLC الحديثة بمراقبة تيار المحرك ومقاومة الدوار بشكل مستمر. في حالة اكتشاف حمل زائد أو انحشار، يتوقف النظام تلقائيًا ويعكس الدوار لإزالة العائق. وهذا يمنع التحميل الزائد الميكانيكي ويحمي نظام القيادة.


