
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-01 المنشأ:محرر الموقع


تصور هذا السيناريو المألوف على أرضية المصنع. تنتقل مجموعة ضخمة من الرقائق البلاستيكية المعاد تدويرها عبر الحزام الناقل، وتبدو المادة بالعين المجردة جافة تمامًا. ومع ذلك، بعد لحظات فقط من دخول برميل الطارد، يبدأ الذوبان في الارتفاع بشكل لا يمكن السيطرة عليه. إنها تتشكل رغوة بقوة عند رأس القالب، وتنكسر في حمام التبريد وتدمر في النهاية عملية الإنتاج بأكملها. ينبع هذا الكابوس اليومي المحبط من سوء فهم أساسي لعلم المواد.
كثيرًا ما يخلط المشغلون بين المياه السطحية والرطوبة الداخلية المحاصرة. في حين أن أحدهما يمثل إزعاجًا بسيطًا في المعالجة، فإن الآخر يعمل بمثابة تهديد هيكلي شديد يغير كيمياء البوليمر بشكل أساسي. يعد فهم الفرق الدقيق بين الرطوبة السطحية والرطوبة الممتصة بمثابة خطوة أولى حاسمة في تكوين خط إعادة تدوير فعال وعالي الإنتاجية.
في هذا الدليل الهندسي الشامل، سنقوم بتحليل الآليات الدقيقة لترطيب البوليمر. سوف نستكشف بالضبط ما يجب إزالته أثناء عملية البثق وكيفية اختيار الماكينة المناسبة لضمان إنتاج عالي القوة لا تشوبه شائبة.
للحفاظ على معايير الجودة الصارمة في إعادة تدوير البلاستيك وتصنيعه، يجب على مديري المصانع أولاً فهم كيفية تفاعل الماء مع بنيات البوليمر المختلفة. في عالم نفايات ما بعد الاستهلاك وما بعد الصناعة، يعد التلوث السائل أمرًا لا مفر منه تمامًا. ومع ذلك، ليس كل الماء يتصرف بشكل متماثل. يكمن الاختلاف الأساسي في مكان تواجد جزيئات الماء بالنسبة للمادة البلاستيكية نفسها.
الرطوبة السطحية، التي يشار إليها كثيرًا في الصناعة بالرطوبة الحرة، هي الرطوبة التي تتراكم بشكل كامل على الحدود الخارجية للرقائق البلاستيكية أو الحبيبات أو الكريات. عادةً ما يتم تقديم هذا النوع من السوائل أثناء مرحلتي الغسيل والشطف شديدة الاحتكاك في عملية إعادة التدوير. بالإضافة إلى ذلك، يمكن أن ينجم ذلك عن عوامل بيئية، بما في ذلك الرطوبة المحيطة العالية أو التكثيف المفاجئ الذي يحدث أثناء تخزين المستودعات ونقلها.
إن الخصائص الفيزيائية للمياه السطحية تجعل إدارتها سهلة نسبيًا. ونظرًا لأن الجزيئات تلتصق فقط بالجلد الخارجي للبلاستيك، فإنها لا تتسلل أو تغير المصفوفة الكيميائية الداخلية للبوليمر. في بيئة صناعية عملية، يمكن عادةً فصل هذه الرطوبة الحرة بقوة باستخدام آلات نزح المياه بالطرد المركزي الميكانيكية عالية السرعة. وبعد ذلك، يتم ببساطة تبخير أي بقايا متبقية باستخدام أنظمة الهواء الساخن الحرارية القياسية.
وفي المقابل، تمثل الرطوبة الممتصة تحديًا هندسيًا معقدًا للغاية. على عكس الرطوبة السطحية، تخترق الرطوبة الممتصة ما وراء الحدود الخارجية للبلاستيك وتصبح محاصرة بعمق داخل مصفوفة البوليمر. على المستوى المجهري، تشكل جزيئات الماء الغازية روابط مؤقتة مع السلاسل الجزيئية للبلاستيك.
أخطر جانب في هذا الترطيب الداخلي هو اختفاءه التام. يمكن لمجموعة من الرقائق البلاستيكية أن تبدو وكأنها ورق صنفرة خشن عند اللمس وتجتاز بسهولة الفحص البصري الأساسي، ولكنها لا تزال تحتوي على نسب مدمرة من المياه الداخلية. ونظرًا لأن هذه الرطوبة محبوسة داخل البنية الجزيئية، فإن الهواء المحيط والغزل الميكانيكي عديمي الفائدة تمامًا. ويتطلب استخراجه طاقة حرارية متخصصة مقترنة بهواء منخفض الندى للغاية لكسر الروابط الجزيئية وسحب الماء بقوة من الداخل إلى الخارج.
| ميزة | فقاعات وفراغات | الرطوبة الممتصة |
|---|---|---|
| موقع | الحدود الخارجية للرقائق البلاستيكية أو الحبيبات. | محصورين بعمق داخل مصفوفة البوليمر الداخلية. |
| البوليمرات المتضررة | جميع أنواع البلاستيك، وخاصة الأنواع غير المسترطبة. | المواد البلاستيكية الاسترطابية تشبه تمامًا PET وPA وABS. |
| طريقة الإزالة | الغزل بالطرد المركزي والتجفيف بالهواء الساخن القياسي. | التجفيف المجفف والتفريغ العدواني للفراغ. |
| الكشف البصري | مرئية على شكل تكاثف أو بلل عند اللمس. | غير مرئية تمامًا؛ يتطلب تحليل الرطوبة. |
| التأثير إذا تم تجاهله | رغوة، ويموت ارتفاع، والفراغات المجوفة في الكريات. | هبوط حاد في الوريد، وتدهور كيميائي، وإخراج هش. |
إن الاختلاف الصارخ بين الترطيب السطحي والداخلي يحدد بشكل مباشر النوع المحدد من معدات المعالجة التي يجب على المنشأة نشرها. تتفاعل البوليمرات مع الماء المحيط بطريقتين مختلفتين تمامًا بناءً على تركيباتها الكيميائية الفريدة. يعد تصنيف المواد الأولية الخاصة بك بشكل صحيح هو الخطوة الأساسية في تكوين خط إعادة التدوير المربح.
تمتلك المواد البلاستيكية غير المسترطبة بنية جزيئية كثيفة ومنسوجة بإحكام والتي تمنع تغلغل الماء بشكل طبيعي. تشمل الأمثلة الصناعية الشائعة البولي إيثيلين والبولي بروبيلين والبولي فينيل كلورايد. فكر في هذه المواد مثل النافذة الزجاجية. يمكن أن يتجمع الماء ويستقر على السطح، لكنه لا يمكن أن يتسرب إلى داخل الزجاج نفسه.
بالنسبة للمشغلين الذين يتعاملون مع مواد غير قابلة للاسترطاب، يظل الاهتمام التشغيلي الرئيسي هو رطوبة السطح فقط. عادة ما تكون أجهزة الطرد المركزي القياسية لنزح المياه والمجففات الحرارية الأساسية أكثر من كافية لإعداد هذه المواد للطارد. نظرًا لعدم وجود مياه داخلية لاستخراجها بعناية، فإن عملية التجفيف الشاملة تستهلك طاقة أقل وتتطلب آلات أقل تعقيدًا.
تعمل المواد البلاستيكية الاسترطابية بشكل مختلف تمامًا. يتصرفون مثل الإسفنج المجهري. تجذب بنيتها الكيميائية بشكل طبيعي وتمتص الرطوبة المحيطة مباشرة من البيئة المحيطة. البولي إيثيلين تيريفثاليت والنايلون وأكريلونيتريل بوتادين ستايرين والبولي كربونات كلها تندرج بشكل مباشر في هذه الفئة الصعبة.
يعتبر PET بمثابة المثال الأبرز في قطاع إعادة التدوير الحديث. عند معالجة زجاجات أو رقائق PET، يواجه المشغلون تهديدًا مزدوجًا مضاعفًا. تحمل المادة رطوبة سطحية ثقيلة من خط الغسيل إلى جانب الرطوبة العميقة الممتصة المسحوبة من الجو. يظل الفشل في إدراك أن المواد المسترطبة تتطلب استخلاصًا قويًا لكلا النوعين من الرطوبة هو السبب الرئيسي لفشل الدفعة.
السؤال الأساسي لأي مدير منشأة واضح. ما الذي يجب إزالته بالضبط قبل أو أثناء مرحلة الذوبان لضمان الحصول على كريات متميزة؟ تعتمد الإجابة كليًا على تصنيف البوليمر، لكن العواقب المالية الناجمة عن الفشل في إزالة النوع الصحيح من الرطوبة مدمرة عالميًا.
إذا لم يتم القضاء على الرطوبة السطحية بشكل كافٍ قبل دخول البلاستيك إلى حلق التغذية، فإن الحرارة الشديدة للبرميل ستحول ذلك الماء على الفور إلى بخار. يتمدد الماء حوالي 1600 مرة حجمه عند التحول من الحالة السائلة إلى الحالة الغازية. داخل المساحة الضيقة للغاية ذات الضغط العالي لبرميل الطارد، يؤدي هذا التوسع الحجمي السريع إلى تقلبات ضغط عنيفة.
وتشمل العواقب التشغيلية المباشرة ظهور رغوة شديدة على رأس القالب. يظهر البلاستيك المبثوق وكأنه إسفنجة مسامية وليس حبلا صلبا كثيفا. ويتسبب هذا البخار المحصور أيضًا في تغذية غير متناسقة للبراغي، وارتفاع خطير، وهندسة كريات غير منتظمة. في النهاية، يؤدي هذا إلى منتج نهائي يصعب تعبئته ونقله وبيعه للمستخدمين النهائيين.
بالنسبة للمواد الاسترطابية، فإن مجرد تجفيف السطح يعد وصفة لكارثة. إذا استخدم المشغل عن طريق الخطأ مجفف الهواء الساخن القياسي على رقائق PET، فسوف يجف الجزء الخارجي بشكل جميل، لكن الماء الجزيئي الداخلي سيظل سليمًا تمامًا. عندما يصل هذا البولي إيثيلين المشبع داخليًا إلى نقطة الانصهار داخل البرميل، يحدث فشل كيميائي كارثي.
لتحقيق إنتاج قابل للتطبيق، يجب عادةً تجفيف مادة PET إلى مستويات رطوبة منخفضة جدًا، وغالبًا ما تكون أقل من 50 جزءًا في المليون. إذا بقيت الرطوبة الداخلية، يتفاعل الماء كيميائيا مع البوليمر المنصهر. وبالتالي، يجب معايرة بروتوكولات التجفيف بشكل صارم للقضاء على جميع الرطوبة السطحية للمواد البلاستيكية القياسية، مع استهداف الرطوبة السطحية والداخلية بقوة للمتغيرات الاسترطابية.
لكي ندرك بشكل كامل سبب كون البنية التحتية للتجفيف المتقدمة والتنفيس داخل البرميل إلزامية، يجب علينا فحص الأعطال الفنية المحددة التي تحدث عندما تتجاوز مستويات الرطوبة حدود المعالجة المقبولة. علاوة على ذلك، فإن المعايير العالمية المتغيرة تجعل هذه المتطلبات الفنية أكثر صرامة من أي وقت مضى.
وبالنظر إلى مسارات الصناعة الحالية، يؤكد محللو السوق على أن التوجه العالمي نحو الاقتصادات الدائرية المغلقة قد أدى إلى تغيير معايير المعالجة بشكل أساسي. تفرض العلامات التجارية الاستهلاكية الكبرى مستويات غير مسبوقة من المحتوى المعاد تدويره بعد الاستهلاك في عبوات المواد الغذائية. يلغي هذا التحول بشكل فعال هامش الخطأ التاريخي فيما يتعلق بقوة البوليمر. المرافق التي تعتمد على منهجيات التجفيف السطحية القديمة تجد بشكل متزايد أن إنتاجها مرفوض من قبل المشترين المتميزين. ويؤكد هذا الاتجاه واقعا قاسيا. لم يعد استخراج الرطوبة الجزيئية الصارمة مجرد أفضل الممارسات؛ بل هو شرط أساسي لبقاء السوق.
إن النتيجة الأكثر خطورة والتي لا رجعة فيها لمعالجة المواد البلاستيكية الرطبة هي التحلل المائي، والذي يشار إليه عادة باسم التحلل المائي. عندما يتعرض PET والمياه المحبوسة للحرارة الشديدة وضغط القص الميكانيكي داخل البرميل، يحدث تفاعل كيميائي عنيف. تعمل جزيئات الماء بشكل فعال كمقص مجهري، حيث تقوم بتقطيع سلاسل البوليمر الطويلة والقوية إلى أجزاء أقصر بكثير وأضعف.
اللزوجة الجوهرية هي مقياس الصناعة الأساسي المستخدم لقياس الوزن الجزيئي والمتانة الميكانيكية لـ PET. عندما يتم قطع سلاسل البوليمر عن طريق التحلل المائي، تنخفض اللزوجة الجوهرية. تعتبر حبيبات PET منخفضة اللزوجة هشة للغاية، وضعيفة من الناحية الهيكلية، وغير مناسبة تمامًا للتطبيقات الصعبة مثل إعادة تدوير الزجاجة إلى الزجاجة أو الربط الصناعي عالي الشد.
وبعيدًا عن التحلل الكيميائي غير المرئي، تسبب الرطوبة المتبقية تشوهات جسدية صارخة تجعل المنتج النهائي غير قابل للتطبيق تجاريًا.
لقد طورت الهندسة الصناعية الحديثة أساليب متطورة للغاية لمكافحة التهديدات المزدوجة للرطوبة السطحية والداخلية. يعتمد إعداد إعادة التدوير القوي والمربح على مزيج متزامن من التحضير المسبق للبثق والاستخلاص القوي داخل البرميل.
يحدث أول خط دفاع حاسم قبل وقت طويل من ملامسة البلاستيك لبرغي الطارد. بالنسبة للمياه السطحية، تقوم مجففات الطرد المركزي الميكانيكية بتدوير الرقائق الرطبة بسرعات قصوى، مما يؤدي إلى رمي الماء فعليًا من السطح عبر قوة الطرد المركزي. ويتبع ذلك مباشرة مجففات الهواء الساخن الحرارية التي تبخر بلطف أي رطوبة باقية.
أما بالنسبة للرطوبة الداخلية، فيجب أن تزداد التكنولوجيا تعقيدًا. يتم نشر أجهزة التبلور والمجففات المجففة خصيصًا لاستهداف قلب البلاستيك. تقوم قواديس التجفيف بتوزيع الهواء الجاف للغاية عبر المادة. تخلق هذه البيئة الجافة جدًا ضغطًا تفاضليًا يجبر الرطوبة المحاصرة داخل مصفوفة البوليمر على الانتقال إلى السطح، حيث يتم جرفها بعيدًا عن طريق تدفق الهواء.
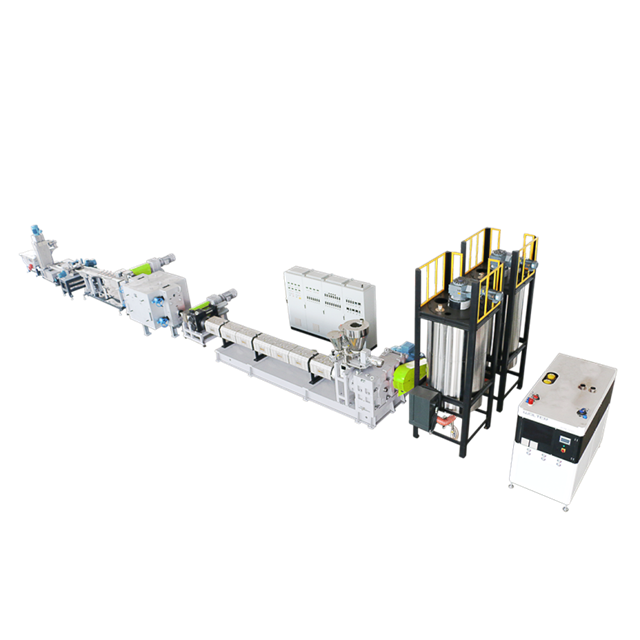
حتى مع بروتوكولات ما قبل التجفيف الأكثر صرامة، يمكن أحيانًا أن تتسرب كميات ضئيلة من الماء والمركبات العضوية المتطايرة. هذا هو المكان الذي يصبح فيه التصميم المعماري للطارد هو شبكة الأمان النهائية. تعتمد منشآت معالجة المواد الحساسة على الصناعية آلة تكوير البلاستيك المصممة بمنافذ تفريغ فراغية متعددة المناطق تقع بشكل استراتيجي على طول البرميل.
عندما يتحول البلاستيك من الحالة الصلبة إلى الذوبان المتدفق، فإن منافذ التفريغ هذه تطبق ضغطًا سلبيًا مكثفًا. تعمل الهندسة المحددة للمسمار في مناطق تخفيف الضغط هذه على نشر البلاستيك السائل بشكل رقيق، مما يعرض مساحة سطحية ضخمة للفراغ. يسمح هذا للنظام بامتصاص البخار المتبقي والهواء المحبوس والغازات المتطايرة بقوة قبل ثوانٍ فقط من دفع البلاستيك عبر شاشة الترشيح، مما يضمن وجود حبيبات كثيفة وخالية من العيوب.
عند تكوين أرضية المصنع للتحكم الأمثل في الرطوبة، يمكن القول إن اختيار الشكل الهندسي الصحيح للطارد هو القرار المالي الأكثر أهمية. يتوقف الاختيار بين تكوينات اللولب الفردي والمزدوج بشكل كامل تقريبًا على الطبيعة الاسترطابية لمواد التغذية المحددة لديك.
تعد آلات البثق ذات اللولب الفردي فعالة للغاية، بلا منازع في العمل للمواد غير المسترطبة مثل PE وPP. نظرًا لأن هذه المواد البلاستيكية تعاني فقط من الرطوبة السطحية، والتي يمكن التخلص منها بسهولة قبل البثق، فإن الوظيفة الأساسية للمسمار المفرد هي ببساطة إذابة البوليمر وضخه وتصفيته.
في حين أن الآلات الحديثة ذات اللولب الفردي تتميز بمنافذ تهوية فراغية، فإن ديناميكيات الخلط الداخلية الخاصة بها تكون خطية ولطيفة نسبيًا. إنها مناسبة تمامًا للمواد التي لا تتطلب عملية تفريغ قوية وعميقة للغاز. على وجه التحديد، يوفر نشر إعداد برغي فردي مصمم جيدًا حلاً موثوقًا للغاية وفعالاً من حيث التكلفة لتدفقات مواد محددة تم تجفيفها مسبقًا بشكل صحيح ولا تتطلب قوى قص شديدة.
على العكس من ذلك، عند التعامل مع المواد الاسترطابية مثل PET، فإن استخلاص الرطوبة الداخلية والغازات العنيدة يتطلب تدخلًا ميكانيكيًا أكثر قوة. تتميز آلات البثق ذات اللولب المزدوج ببرغيين متشابكين يدوران معًا داخل نفس البرميل. يخلق هذا التصميم المعقد قوى قص مكثفة وخلطًا فوضويًا مستمرًا.
والميزة الأهم هنا هي الظاهرة الفيزيائية المعروفة باسم تجديد السطح. أثناء دوران المسمارين المزدوجين، يقومان باستمرار بطي البلاستيك المنصهر وتمديده ومسحه، مما يؤدي باستمرار إلى جلب طبقات جديدة غير مكشوفة من البلاستيك المنصهر من القلب إلى السطح. عندما يحدث هذا الدوران السريع مباشرة أسفل منفذ التفريغ، يهرب البخار والغازات المحتبسة بكفاءة مذهلة. بالنسبة للمشغلين الذين يتعاملون مع البوليمرات عالية التشبع، فإن الاستثمار في عالي الأداء خط تكوير مزدوج اللولب ومجهز بعلبة تروس عالية عزم الدوران ومناطق تفريغ مزدوجة قادرة على الحفاظ على ضغط -0.09 ميجا باسكال يوفر عملية تفريغ لا مثيل لها. يعمل هذا الاستخلاص القوي على سحب الرطوبة الممتصة العنيدة ويحمي اللزوجة الجوهرية الحيوية للبوليمر.
يتطلب تحقيق نتائج عالية المستوى في إعادة تدوير البوليمر التعامل مع إدارة الرطوبة كمهمة هندسية دقيقة بدلاً من كونها مهمة تسخين أساسية. عند التعامل مع المواد الحساسة، يجب على المشغلين فرض معايير تشغيلية صارمة على الأرض.
لمنع التحلل المائي بنجاح، يجب على المشغلين الحفاظ على التحكم المطلق في معاملات التجفيف الخاصة بالمجفف. التحكم في درجة الحرارة أمر حيوي. تتم عادةً تبلور PET ثم تجفيفه عند درجات حرارة تتراوح بين 160 درجة مئوية و180 درجة مئوية. ومع ذلك، الحرارة الشديدة وحدها ليست كافية. يجب أن يحافظ الهواء المتداول على نقطة ندى صارمة لا تقل عن -40 درجة مئوية ليكون بمثابة فراغ فعال للرطوبة.
وعلاوة على ذلك، يجب مراقبة وقت الإقامة بعناية. يتطلب الأمر عادةً من 4 إلى 6 ساعات متواصلة لضمان انتقال الرطوبة الداخلية بالكامل من قلب البوليمر. يعد تخطي هذه الخطوة أو التسرع فيها طريقة مضمونة لتدمير إنتاج حبيبات PET ، مما يؤدي إلى قطع الخيوط الهشة في الحمام المائي.
لا يمكن النظر إلى التحكم في الرطوبة كخطوة معزولة؛ إنها عملية شاملة على مستوى المنشأة. لا يستطيع جهاز البثق المزدوج اللولب ذو الكفاءة المذهلة إصلاح الضرر الناتج عن فشل المجفف المجفف بطريقة سحرية. وبالمثل، لا يمكن للمجفف المثالي أن يعوض عن غسالة الاحتكاك التي تترك الرقائق مبللة.
يتطلب الإنتاج الناجح تكاملًا ميكانيكيًا سلسًا. ويجب أن تكون أجهزة الطرد المركزي لنزح المياه، ومجففات الهواء الحرارية، وصوامع التجفيف، وجهاز البثق المفرغ من الهواء متزامنة تمامًا من حيث القدرة الإنتاجية. وهذا يضمن تدفق المواد بكفاءة من مرحلة إلى أخرى دون أن تبقى في وضع الخمول وإعادة امتصاص الرطوبة المحيطة من هواء المصنع.
يتطلب اختيار ماكينة البثق المناسبة إجراء تقييم عملي قائم على البيانات لمواد الإدخال المحددة وأهداف المنتج النهائي. يؤدي اتخاذ القرار التكنولوجي الصحيح مقدمًا إلى منع اختناقات المعالجة التي لا نهاية لها والتدهور المكلف للمواد في المستقبل.
في نهاية المطاف، تعتبر الرطوبة السطحية مشكلة سطحية يمكن إدارتها بسهولة، في حين تمثل الرطوبة الممتصة تهديدًا بنيويًا خفيًا لسلامة البوليمر. إن محاولة معالجة المواد البلاستيكية المسترطبة دون معالجة المياه المحبوسة في أعماق سلاسلها الجزيئية ستؤدي حتماً إلى تدهور كيميائي لا رجعة فيه، وانخفاض مستويات اللزوجة، ورفض دفعات المنتجات.
إن إزالة كلا النوعين من التلوث السائل أمر غير قابل للتفاوض على الإطلاق بالنسبة لمرافق إعادة التدوير الحديثة التي تهدف إلى إنتاج مواد متميزة وخالية من العيوب. ومن خلال فهم السلوكيات المميزة للبوليمرات المختلفة ونشر تقنية التجفيف وتفريغ الغاز الصحيحة، يمكن للمشغلين حماية خطوط الإنتاج الخاصة بهم.
تعمل آلات البثق المناسبة كدفاع نهائي ضد الأعطال المكلفة. إذا كنت تتطلع إلى ترقية قدرات المعالجة في منشأتك، فقم بتقييم متطلبات المواد الأولية الخاصة بك واستكشف حلول المعدات المتخصصة في JWELL Recycling للعثور على الماكينة المثالية المصممة خصيصًا لتحديات التحكم في الرطوبة المحددة لديك.
لا، مجفف الهواء الساخن القياسي غير كافي على الإطلاق لإزالة الرطوبة الممتصة من المواد المسترطبة مثل PET. تم تصميم مجففات الهواء الساخن فقط لتبخير المياه السطحية المحيطة الموجودة على السطح الخارجي للرقائق البلاستيكية. ومع ذلك، فإن الرطوبة الممتصة تكون محاصرة عميقًا داخل المصفوفة الجزيئية للبوليمر. لاستخراجه، يجب عليك استخدام مجفف مجفف متخصص. تستخدم أنظمة التجفيف تدفق هواء مغلق الحلقة يمر عبر طبقات كيميائية ممتصة للرطوبة لتكوين هواء شديد الجفاف بنقطة ندى منخفضة جدًا. يخلق هذا الهواء الجاف ضغطًا تفاضليًا يسحب فعليًا جزيئات الماء المحاصرة من داخل البلاستيك.
عندما يحتوي PET على رطوبة ممتصة ويتعرض للحرارة والضغط العاليين داخل برميل الطارد، يحدث تفاعل كيميائي مدمر يُعرف بالتحلل المائي. تتفاعل جزيئات الماء بقوة مع روابط الإستر الموجودة في سلاسل بوليمر PET. يؤدي هذا التفاعل إلى انقسام السلسلة، مما يعني أن السلاسل الجزيئية الطويلة التي تعطي البلاستيك قوته يتم تقطيعها حرفيًا إلى قطع أقصر. مع انخفاض طول السلسلة، تنخفض اللزوجة الجوهرية بشكل ملحوظ. تؤدي اللزوجة المنخفضة إلى حبيبات نهائية هشة وضعيفة وغير مناسبة تمامًا للتطبيقات عالية الضغط.
تمتلك آلات البثق ثنائية اللولب ميزة ميكانيكية فريدة تُعرف بتجديد السطح. نظرًا لأن المسمارين يتشابكان ويدوران معًا، فإنهما يطويان ويمتدان ويخلطان البوليمر المنصهر بشكل مستمر. يضمن هذا التقليب المستمر أن لا يكون ذوبان البلاستيك ثابتًا أبدًا. يتم إحضار طبقات جديدة من البلاستيك المنصهر بشكل مستمر إلى سطح حوض الذوبان أسفل فتحات التفريغ مباشرةً. يؤدي ذلك إلى زيادة مساحة السطح المعرضة للضغط السلبي، مما يجعلها فعالة بشكل استثنائي في سحب البخار المحبوس العنيد، والمركبات العضوية المتطايرة، والغازات المتبقية.
على الرغم من أن المواد البلاستيكية غير المسترطبة لا تمتص الماء داخليًا، إلا أن الفشل في إزالة رطوبة سطحها قبل البثق سيؤدي إلى مشكلات خطيرة في المعالجة. عندما يدخل البلاستيك الرطب إلى بيئة درجة الحرارة العالية لبرميل الطارد، يتبخر الماء السطحي على الفور إلى بخار. ونظرًا لأن الماء يتمدد بشكل كبير عند تحوله إلى غاز، فإن هذا البخار يخلق جيوبًا عالية الضغط داخل المادة الذائبة. يؤدي ذلك إلى ظهور رغوة عند رأس القالب، وارتفاع شديد، وتكوين فراغات مجوفة داخل الكريات النهائية.
على عكس الرطوبة السطحية، التي يمكن الشعور بها أو رؤيتها في بعض الأحيان على شكل تكاثف، فإن الرطوبة الممتصة تكون غير مرئية تمامًا للعين المجردة. يمكن أن تبدو الحبيبات البلاستيكية وكأنها جافة تمامًا بينما لا تزال مشبعة بشدة داخليًا. الطريقة الأكثر دقة لاكتشاف الرطوبة الممتصة هي استخدام محلل رطوبة متخصص، مثل جهاز معايرة Karl Fischer أو مقياس الفقد عند التجفيف الدقيق، قبل دخول المادة إلى الطارد. إذا تخطيت هذا الاختبار، فسوف تكشف الرطوبة الممتصة عن نفسها أثناء البثق من خلال عيوب بصرية مثل التناثر أو الفقاعات الداخلية أو الانخفاض الملحوظ في لزوجة الذوبان.
للحصول على قذف عالي الجودة، يجب عادةً تجفيف مادة PET إلى مستويات رطوبة أقل من 50 جزءًا في المليون، وهو ما يعادل 0.005%. بالنسبة للتطبيقات شديدة الحساسية مثل غزل الألياف أو الراتنج المستخدم في الزجاجات، غالبًا ما يكون المتطلب أكثر صرامة، حيث يقل عن 30 جزء في المليون. إن تجاوز هذه الحدود يضمن تقريبًا انخفاضًا ملحوظًا في قوة البوليمر ووضوح الرؤية.
لا، لا يمكن لتفريغ الغاز بالتفريغ أن يحل محل التجفيف المسبق للمواد المسترطبة بشكل كامل. في حين أن نظام التفريغ القوي ممتاز في إزالة البخار المتبقي والغازات المتطايرة من المصهور، فإن المواد البلاستيكية شديدة التشبع ستخضع للتحلل المائي لحظة ذوبانها في منطقة الضغط، حتى قبل أن تصل إلى فتحات التفريغ. ولذلك، يعد التجفيف المسبق للمجفف أمرًا إلزاميًا لحماية سلاسل البوليمر، بينما يعمل التنفيس الفراغي كخطوة تلميع نهائية.


