
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-01 المنشأ:محرر الموقع


هل الكتل العنيدة تدمر السلامة الميكانيكية لمنتجات البوليمر الخاصة بك؟ أرى هذا باستمرار على أرضيات المصنع. غالبًا ما تسبب أحمال الحشو العالية ضعفًا ميكانيكيًا شديدًا عند معالجتها بشكل غير صحيح. وهذا يؤدي إلى تأخيرات محبطة في الإنتاج ورفض الدفعات. تعمل آلة البثق ذات اللولب المزدوج للحشو على حل هذه المشكلة المنتشرة. إنها تطبق قوى ميكانيكية دقيقة لمزج المواد بسلاسة. في هذا الدليل، نتعمق في تكوينات الماكينة الأساسية. سوف تكتشف كيفية تحسين عملية التشتيت لديك وفهم المكونات المهمة التي تضمن استقرار الإنتاج المستمر.
إن آلة البثق ذات اللولب المزدوج للحشو هي عبارة عن آلة تركيب متخصصة للغاية. يصممه المهندسون خصيصًا لمزج كميات كبيرة من المساحيق غير العضوية في مصفوفة بوليمر منصهرة. في جوهرها، تستخدم الماكينة برغيين متداخلين يدوران معًا داخل برميل معياري ساخن. عندما يقوم المحرك القوي بتشغيل البراغي، فإنها تقوم باستمرار بنقل المواد الخام وإذابتها وضغطها وخلطها. تطبق الهندسة الهندسية العالية للملف اللولبي القص الميكانيكي المستهدف على المادة. وهذا يضمن ترطيب جزيئات المسحوق الدقيقة بشكل موحد وتغليفها بواسطة راتينج البوليمر قبل أن يتم بثقها من خلال رأس القالب وتقطيعها إلى كريات موحدة وكثيفة.
في على نطاق واسع عملية تكوير البلاستيك الصناعي ، تحدد مرحلة التركيب الأولية الخصائص الفيزيائية للمنتج الاستهلاكي النهائي. يتم استخدام الأصبغة الرئيسية عالية الجودة بكثافة في التطبيقات كثيرة المتطلبات. وتشمل هذه الأفلام الزراعية وأنابيب الضغط وقطع غيار السيارات المصبوبة بالحقن الدقيقة. إذا لم يتم تشتيت مادة الحشو بشكل كافٍ خلال مرحلة التكوير التأسيسية هذه، فإن الخليط الرئيسي الناتج سيتسبب حتمًا في حدوث عيوب بصرية، وانسدادات المرشح، وفشل هيكلي في منتجات الاستخدام النهائي. ولذلك، فإن آلة البثق ذات اللولب المزدوج المشاركة في الدوران تعمل بمثابة التكنولوجيا الأساسية. فهو يمكّن المصنعين من إنتاج أصبغة رئيسية موثوقة وكبيرة الحجم تلبي متطلبات الصناعة الصارمة.
تتم إضافة الحشوات غير العضوية إلى البوليمرات الأساسية لتقليل تكاليف الصياغة الإجمالية أو تحسين الصلابة أو تغيير الخواص الحرارية. ومع ذلك، فإن خصائصها المجهرية تجعل من الصعب معالجتها بدون آلات متخصصة. غالبًا ما تظهر كثافة كبيرة عالية، وميولًا استرطابية، وميلًا شديدًا للتكتل.
| نوع الحشو، | الوظيفة الأساسية، | تحدي التشتت، |
|---|---|---|
| كربونات الكالسيوم | تخفيض التكلفة، وتحسين الصلابة | ميل كبير لتشكيل تكتلات ضيقة. عرضة للغاية لامتصاص الرطوبة. |
| التلك | زيادة الصلابة واستقرار الأبعاد | يجعل الهيكل الرقيق والقشاري من عملية التبليل المنتظم بواسطة ذوبان البوليمر أمرًا صعبًا بشكل مدهش. |
| ثاني أكسيد التيتانيوم | التعتيم والبياض ومقاومة الأشعة فوق البنفسجية | طبيعة متماسكة للغاية. يؤدي التشتت السيئ إلى ظهور خطوط سطحية مرئية ونقاط ضعف. |
| أسود الكربون | حماية من الأشعة فوق البنفسجية، التوصيل الكهربائي | حجم الجسيمات الدقيقة للغاية؛ يمثل خطرًا كبيرًا للتلوث الجوي والتكتل الشديد. |
تكشف تحليلات السوق الأخيرة عن تحول حاسم في قطاع المركبات العالمي. تتقلب أسعار راتنجات البوليمر البكر بشكل غير متوقع. وفي الوقت نفسه، أصبحت تفويضات الاستدامة العالمية أكثر تشديدا. يقوم المصنعون بدفع حدود نسب الحشو بقوة للتكيف. إن دمج 80 بالمائة أو حتى 85 بالمائة من كربونات الكالسيوم لم يعد مجرد إجراء ذكي لتوفير التكلفة. فهو يقلل بشكل فعال من البصمة الكربونية للمنتج البلاستيكي النهائي، بما يتماشى مع المبادرات الحديثة الصديقة للبيئة.
ونتيجة لذلك، فإن هذا التوجه على مستوى الصناعة نحو الأصبغة الرئيسية ذات الحشو العالي للغاية جعل من تكنولوجيا اللولب المزدوج المتقدمة ضرورة مطلقة. لا تستطيع الآلات القياسية ببساطة التعامل مع اللزوجة الشديدة والطبيعة الكاشطة لهذه التركيبات المحملة بكثافة. عندما يتم دفعها إلى ما هو أبعد من حدودها، تعاني أجهزة البثق الأساسية من تآكل كارثي أو ارتفاع حاد في ضغط الذوبان. إن الترقية إلى خطوط تركيب قوية وعالية عزم الدوران هي الطريقة الوحيدة للبقاء قادرًا على المنافسة في سوق اليوم.
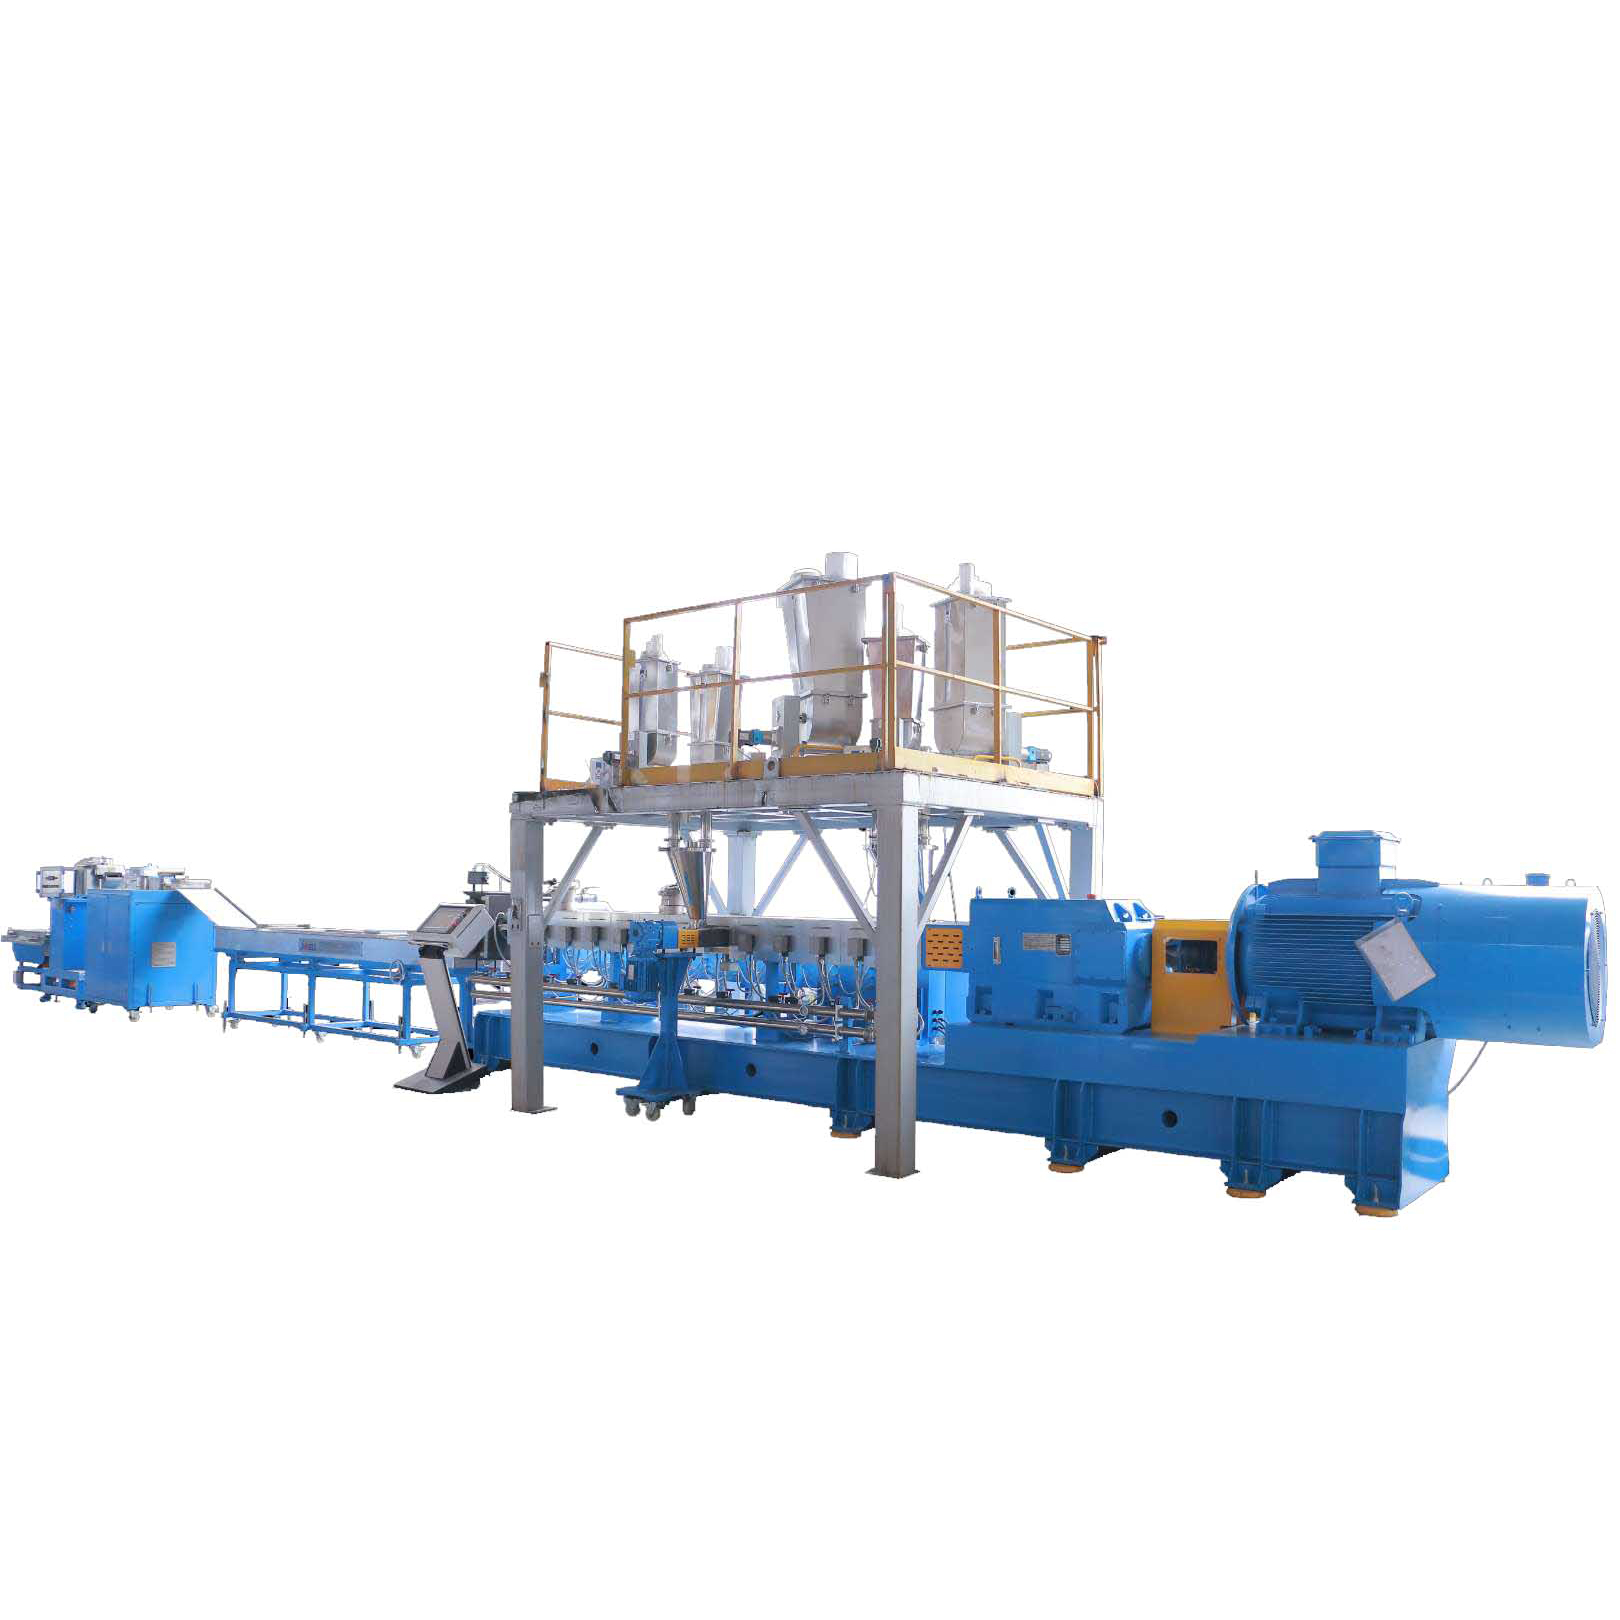
يتطلب تحقيق مزيج متجانس من المساحيق المعدنية الصلبة وسوائل البوليمر اللزجة قوى ميكانيكية دقيقة ومحسوبة. تعتمد فيزياء الخلط داخل الطارد بشكل كبير على معالجة إجهاد القص ولزوجة المادة. عندما ينصهر البوليمر الصلب، فإنه يتحول إلى سائل عالي اللزوجة. يتطلب إدخال مساحيق جافة ومجهرية في هذا السائل السميك أن تقوم الآلة بتوليد طاقة موضعية كافية. ويجب أن تتغلب هذه الطاقة على قوى التماسك التي تربط جزيئات المسحوق معًا.
لفهم عملية التركيب بشكل حقيقي، يجب على المشغلين التمييز بين النوعين الأساسيين من الخلط الذي يحدث في وقت واحد داخل أسطوانة الطارد.
تم تصميم العمل المتداخل لآلة البثق ذات اللولب المزدوج خصيصًا لتنفيذ كلا النوعين من الخلط بشكل لا تشوبه شائبة. عندما تدور البراغي، يتم دفع المادة المنصهرة عبر فتحات ضيقة بشكل لا يصدق. توجد هذه الفجوات بين الرحلات اللولبية وجدار البرميل، وكذلك بين المسمارين أنفسهما ديناميكيًا. يؤدي هذا الخلوص المحكم إلى توليد إجهاد القص الموضعي المكثف المطلوب للخلط المشتت.
في الوقت نفسه، تنتقل المادة على طول الملف اللولبي المعياري. يضمن التقسيم والطي وإعادة التركيب المستمر لمصهور البوليمر خلطًا توزيعيًا شاملاً. يمنع هذا الإجراء المزدوج المتطور تكوين جزيئات غير منصهرة أو غير متناثرة، مما يزيل البقع الضعيفة في المنتج البلاستيكي النهائي.
عند تقييم معدات البثق، غالبًا ما يزن مسؤولو المشتريات الاختلافات بين تقنيات اللولب الفردي والمزدوج. بالنسبة للأصبغة الرئيسية ذات التحميل العالي، فإن البيانات التجريبية ومعايير الصناعة تفضل بشكل كبير تكوين اللولب المزدوج.
تعتبر آلات البثق ذات اللولب الفردي فعالة للغاية في مهام الصهر والنقل والتشكيل البسيطة مثل بثق الأنابيب. ومع ذلك، فإنها تعتمد في المقام الأول على تدفق السحب. وهذا يعني أن المادة تتحرك للأمام بناءً على الاحتكاك بجدار البرميل. يفتقر هذا التصميم المبسط إلى قوة القص الموضعية المكثفة اللازمة لتفكيك تكتلات الحشو العنيدة. علاوة على ذلك، تكافح الآلات ذات اللولب الفردي لنقل كميات كبيرة من المساحيق الناعمة والزلقة. غالبًا ما تؤدي محاولة القيام بذلك إلى ارتفاع المواد، ومعدلات إنتاج غير متناسقة إلى حد كبير، وتوزيع حشو ضعيف بشكل خطير.
في المقابل، فإن آلة البثق ذات اللولب المزدوج المشاركة في الدوران تتغلب على هذه القيود من خلال الإزاحة الإيجابية. تقوم البراغي المتشابكة بمسح بعضها البعض بشكل مستمر أثناء دورانها. وهذا يمنع المواد من الركود والاحتراق والتدهور داخل البرميل.
يتطلب الاستثمار في آلة تكوير البلاستيك الحديثة تقييمًا فنيًا شاملاً لمكوناتها الميكانيكية الأساسية. يعتمد الأداء وطول العمر وجودة الإخراج للطارد بشكل كبير على الدقة الهندسية لأجزائه الداخلية.
إن البراغي الموجودة في آلة البثق ذات اللولب المزدوج للحشو ليست كتلًا صلبة. لقد تم بناؤها بدقة عن طريق انزلاق العناصر الفردية والمتخصصة على عمود محزوز. تسمح هذه الوحدة للمهندسين بتصميم ملف تعريف لولبي محدد مصمم خصيصًا للريولوجيا الدقيقة لوصفة الحشو.
تؤدي معالجة أحمال الحشو العالية إلى توليد احتكاك داخلي كبير، مما يؤدي إلى توليد حرارة شديدة. إذا لم تتم إدارة هذه الحرارة بشكل فعال، فسوف يتحلل حامل البوليمر. وهذا يؤدي إلى ظهور كريات متغيرة اللون وهشة وروائح كريهة. تستخدم أجهزة البثق عالية الأداء مناطق متقدمة للتحكم في درجة الحرارة على طول البرميل بالكامل. تم تجهيز كل منطقة بنطاقات تسخين كهربائية مستقلة وقنوات تبريد سائلة داخلية. تضمن هذه الإدارة الحرارية الدقيقة بقاء البوليمر عند اللزوجة المثالية. ويظل سائلًا بدرجة كافية لتبليل جزيئات الحشو، ولكنه سميك بدرجة كافية لنقل إجهاد القص الميكانيكي اللازم للتشتت.
الحشوات غير العضوية شديدة الكشط. عند معالجتها بسرعات وضغوط عالية، فإنها تعمل تمامًا مثل ورق الصنفرة السائل ضد المكونات الداخلية للطارد. علم المعادن المتقدم غير قابل للتفاوض لضمان عمر تشغيلي طويل ومنع التلوث المعدني. تستخدم آلات البثق الصناعية براميل ثنائية المعدن تتميز ببطانة داخلية من سبيكة معدنية شديدة المقاومة للتآكل. وبالمثل، يتم تصنيع العناصر اللولبية من أدوات فولاذية متخصصة تخضع لمعالجات حرارية فراغية محددة لتحمل التآكل المستمر والقوي.
أرى باستمرار قواديس قياسية ناعمة مطلية بالغبار الطباشيري على أرضيات المصنع. وهذا يسلط الضوء على عقبة تشغيلية كبيرة. حتى تكنولوجيا البثق الأكثر تقدمًا سوف تفشل في تقديم أفضل النتائج إذا تم تغذية المواد الخام بشكل غير متسق. في إنتاج الأصبغة الحشوية عالية التحميل، يمكن القول إن عملية الجرعات تكون بنفس أهمية مرحلتي الذوبان والخلط.
لتحقيق مصفوفة بوليمر خالية من العيوب، يجب أن تظل نسبة الراتنج الحامل ومسحوق الحشو وعوامل الاقتران مطلقة طوال فترة الإنتاج بأكملها. غالبًا ما تؤدي طرق التغذية اليدوية أو طرق الجرعات الحجمية الأساسية إلى ارتفاع المواد. وهذا يؤدي إلى تقلب ضغوط الذوبان وجودة الحبيبات غير المتناسقة.
يؤدي دمج نظام التغذية التلقائي بالكامل إلى حل هذه الاختلافات تمامًا. تستخدم هذه الأنظمة المتطورة تكنولوجيا فقدان الوزن الوزني. وهي تعتمد على خلايا تحميل حساسة للغاية تقيس باستمرار الوزن الدقيق للمادة التي يتم تفريغها في الطارد. تتواصل وحدة التحكم في نظام التغذية مباشرة مع وحدة التحكم المنطقية القابلة للبرمجة للطارد في الوقت الفعلي. إذا تغيرت الكثافة الظاهرية لمسحوق الحشو للحظات، فإن وحدة التغذية الآلية تقوم على الفور بضبط سرعة اللولب. وهذا يحافظ على معدل تدفق الكتلة الدقيق الذي تتطلبه التركيبة. يضمن التحكم في الحلقة المغلقة أن يحافظ الخليط الرئيسي النهائي على خصائص فيزيائية صارمة، مما يقلل الإنتاج غير المطابق للمواصفات إلى الصفر تقريبًا.
تشتهر الحشوات غير العضوية بضعف سيولتها. عند تخزينها في القواديس القياسية، تميل المساحيق الناعمة إلى الضغط. يؤدي هذا إلى انقطاع التدفق المعروف باسم ثقب الفئران، حيث يتشكل قمع مركزي، مما يترك المواد ملتصقة بالجدران. كما أنه يسبب التجسير، حيث تشكل المادة قوسًا صلبًا فوق نقطة التفريغ، مما يؤدي إلى إيقاف التدفق تمامًا.
تم تصميم أنظمة التغذية الآلية المتقدمة خصيصًا لمواجهة هذه التحديات الريولوجية. وهي تشتمل على أدوات تقليب أفقية وآليات جرعات متخصصة مزدوجة اللولب مباشرة داخل القادوس. يقوم المحرضون بتكييف المسحوق بشكل مستمر، مما يؤدي إلى تفتيت الكتل الصغيرة والحفاظ على الحشو في حالة ديناميكية مميعة. ويضمن هذا التدخل الميكانيكي تدفقًا ثابتًا ومتواصلًا للمساحيق الثقيلة إلى قناة التغذية الرئيسية، مما يزيد من استقرار الإنتاج إلى الحد الأقصى.
بالنسبة لمديري الإنتاج الذين يسعون إلى تحسين إعداداتهم المركبة الحالية، فإن التعديلات الطفيفة على المعلمات التشغيلية يمكن أن تؤدي إلى تحسينات كبيرة. يتطلب تحقيق التوازن المثالي فهمًا عميقًا لكيفية تصرف المواد ديناميكيًا داخل البرميل.
تعد نسبة الطول إلى القطر من المواصفات الأساسية التي تحدد وقت بقاء المادة داخل الطارد. بالنسبة للمركبات البلاستيكية القياسية، قد تكون نسبة 32 إلى 1 كافية. ومع ذلك، عند معالجة الأصبغة عالية التحميل للحشو، يوصى بشدة باستخدام نسبة أعلى تتراوح من 40 إلى 1 إلى 48 إلى 1.
يوفر البرميل الأطول المساحة والوقت المادي اللازمين لمراحل المعالجة المتسلسلة. فهو يسمح بإذابة الراتينج الحامل بشكل تدريجي ومتحكم، متبوعًا بإدخال دقيق للحشوات من خلال وحدات التغذية الجانبية. والأهم من ذلك، أنه يوفر مساحة واسعة لمناطق الخلط والتوزيع الواسعة. لن تضطر إلى تشغيل الجهاز بسرعات لولبية عالية جدًا. تعمل سرعات اللولب المنخفضة جنبًا إلى جنب مع أوقات الإقامة الأطول على منع التسخين المفرط للقص. وهذا يحمي البوليمر من التدهور الحراري مع ضمان تغليف كل جسيم حشو بشكل كامل.
تمتص الحشوات غير العضوية الرطوبة من الجو بشكل طبيعي وغالبًا ما تحبس جيوب الهواء المجهرية بين الجزيئات الخشنة. عندما تتعرض هذه الحشوات للحرارة الشديدة الناتجة عن عملية البثق، تتحول الرطوبة على الفور إلى بخار، ويتوسع الهواء المحبوس. إذا لم تتم إزالة هذه الغازات المتطايرة بشكل فعال، فسوف تظهر كريات الأصبغة الناتجة عيوبًا شديدة مثل الفراغات الداخلية، وخشونة السطح، والهشاشة الشديدة.
الإدارة السليمة لمنطقة التفريغ فراغ أمر بالغ الأهمية. يجب أن يقع منفذ التفريغ بشكل استراتيجي في اتجاه مجرى النهر، مباشرة بعد مناطق الخلط الأولية ولكن قبل منطقة بناء الضغط عند رأس القالب مباشرة. يجب على المشغلين التأكد من أن مضخة التفريغ تحافظ على ضغط سلبي ثابت. تعد الصيانة الدورية لنظام التفريغ من أفضل الممارسات الحيوية لضمان وجود كريات كثيفة وسليمة من الناحية الهيكلية.
| مشكلة الخلط الشائعة | السبب المحتمل | الحل القابل للتنفيذ |
|---|---|---|
| الكريات الهشة | الرطوبة الزائدة في الحشو. ضعف كفاءة التفريغ. | زيادة ضغط الفراغ. الحشو استرطابي قبل التجفيف قبل التغذية. |
| العيوب السطحية | خلط التشتت غير الكامل. التجمعات الشديدة. | تعديل شكل المسمار باستخدام كتل عجن أكثر إحكامًا؛ زيادة وقت بقاء البرميل. |
| ارتفاع ضغط الذوبان | تغذية مسحوق غير متناسقة. يحدث التجسير في القادوس. | تنفيذ مغذيات فقدان الوزن؛ تفعيل المحرضين النطاط الداخلي. |
| تحلل البوليمر | حرارة القص المفرطة. إعدادات ملف تعريف درجة الحرارة غير صحيحة. | انخفاض سرعة المسمار. تحسين أنظمة تبريد سائل البرميل في مناطق الخلط عالية القص. |
يعد شراء المعدات الرأسمالية للعمليات المركبة استثمارًا ماليًا كبيرًا. فهو يملي القدرات التشغيلية للمنشأة لمدة عقد أو أكثر. يجب على صناع القرار تقييم المعدات بناءً على البيانات التجريبية، والجودة الهندسية، والجدوى الاقتصادية على المدى الطويل.
عند اختيار خط التكوير، يكون الاعتبار الأساسي هو مطابقة الحجم الهندسي للماكينة وقدرة عزم الدوران مع أهداف الإنتاج الدقيقة الخاصة بك. يُشار إلى حجم الماكينة عادةً بقطر المسمار.
على وجه التحديد، لا يتم تحديد القدرة الإنتاجية فقط حسب الحجم المادي. تلعب كثافة عزم الدوران المحددة لعلبة التروس دورًا حيويًا. يمكن لآلة البثق ذات عزم الدوران العالي معالجة كميات أكبر بكثير من خليط الحشو الكثيف بسرعات أقل مقارنةً بآلة عزم الدوران القياسية بنفس القطر تمامًا. يجب على المشترين تحليل المخرجات المطلوبة بدقة مقابل المساحة الأرضية المتاحة للمصنع. وهذا يضمن أن المعدات المختارة توفر أعلى إنتاجية لكل متر مربع دون المساس بجودة التشتيت.
يجب على مسؤولي المشتريات الذين يقومون بتقييم آلة البثق ذات اللولب المزدوج للحشو أن ينظروا إلى ما هو أبعد من النفقات الرأسمالية الأولية. إن التكلفة الإجمالية للملكية على مدى دورة حياة تمتد من خمس إلى عشر سنوات هي المقياس الحقيقي لقيمة الآلة.
يعد تحقيق تشتت الحشو الخالي من العيوب بمثابة توازن دقيق يتطلب القوى الميكانيكية الصحيحة تمامًا. يعد التحكم الدقيق في درجة الحرارة أيضًا ضروريًا للغاية لحماية سلامة البوليمر الأساسي. علاوة على ذلك، فإن التغذية الدقيقة للمواد تحافظ على استقرار العملية الديناميكية الحرارية بأكملها وإمكانية التنبؤ بها.
يعد الاستثمار في آلة البثق المزدوجة اللولب ذات الحشو الرئيسي المتميز قرارًا ذكيًا ومتقدمًا لأي منشأة مركبة. تؤدي إضافة نظام تغذية آلي إلى توسيع نطاق عملياتك بشكل موثوق. فهو يتيح لك التعامل بثقة مع تركيبات الحشو فائقة الجودة دون خوف من حدوث عطل ميكانيكي أو عدم تناسق الجودة.
اتصل بفريقنا الهندسي الخبير للحصول على استشارة مخصصة حول الماكينة اليوم. قم بمراجعة الكتالوج الشامل في Jwell Recycling للعثور على معدات البثق والتغذية المثالية المصممة بشكل مثالي لتلبية متطلبات الإنتاج المحددة الخاصة بك.
يمكن لأجهزة البثق المزدوجة اللولب عالية الأداء التعامل عادةً مع نسب تحميل الحشو التي تصل إلى 75 إلى 85 بالمائة عند معالجة المواد مثل كربونات الكالسيوم أو كبريتات الباريوم. يعتمد الحد الأقصى الدقيق بشكل كبير على مؤشر تدفق الذوبان للراتنج الحامل، والمعالجة السطحية المحددة لجزيئات الحشو، وتوافر تكوين لولبي محسّن للغاية مصمم للخلط التوزيعي المكثف.
تستخدم أنظمة التغذية الآلية المصممة للمساحيق المتماسكة التقليب الميكانيكي النشط لمنع التجسير. داخل قادوس الجرعات، تدور أذرع التحريك الأفقية أو الرأسية بشكل مستمر. تعمل هذه الحركة الميكانيكية على تحطيم الروابط المتماسكة بين جزيئات الحشو، مما يحافظ على تسييل المسحوق. بالاشتراك مع آلية التفريغ ذات اللولب المزدوج، يضمن النظام دفع المساحيق الثقيلة والكثيفة ميكانيكيًا إلى حلق تغذية الطارد، مما يزيل تمامًا الظروف الساكنة التي تسبب حفر الجرذان وجسورها.
الكريات الهشة أو العيوب السطحية تنتج في المقام الأول عن ثلاثة عوامل تشغيلية. أولاً، يترك تشتت الحشو الضعيف تكتلات غير مكسورة في البوليمر، مما يخلق نقاط ضعف ميكانيكية مجهرية. ثانيًا، فشل تفريغ الغاز غير الكافي في إزالة الرطوبة التي تحملها الحشوات غير العضوية، مما يؤدي إلى فراغات داخلية وسطح خشن. ثالثًا، قد يؤدي ملف تعريف درجة الحرارة غير الصحيح إلى تحلل الراتنج الحامل حرارياً. عادةً ما يؤدي تحسين ملف القص اللولبي وضمان ضغط الفراغ العميق إلى حل هذه المشكلات المحبطة.
يعتمد العمر الافتراضي للعناصر اللولبية كليًا على مدى كشط الحشو، ونسبة التحميل، وعلم تعدين مكونات الماكينة. عند تشغيل كميات كبيرة من الحشوات الكاشطة مثل كربونات الكالسيوم غير المطلية، قد تتطلب العناصر الفولاذية القياسية الاستبدال كل ثلاثة إلى ستة أشهر. ومع ذلك، إذا كان جهاز البثق يستخدم فولاذ الأدوات المعدنية المساحيق المتميز وبطانات الأسطوانات ثنائية المعدن، فيمكن تمديد فترة الاستبدال بشكل كبير إلى اثني عشر إلى ثمانية عشر شهرًا. يجب إجراء عمليات فحص التآكل المنتظمة كل ستة أشهر للحفاظ على خلوص الخلط الأمثل.
نعم. واحدة من المزايا الأساسية لآلة البثق ذات اللولب المزدوج هي تصميمها المعياري للغاية. يتم تثبيت العناصر اللولبية على عمود محزوزة ويمكن إعادة ترتيبها بالكامل. في حين أن الأصبغة الرئيسية للحشو تتطلب قصًا شديدًا للتشتت، إلا أنه يمكن تحقيق معالجة الأصبغة الرئيسية الملونة عن طريق إعادة تكوين ملف التعريف اللولبي لتوفير خلط توزيعي أكثر لطفًا. وهذا يحمي الأصباغ العضوية الحساسة من الاحتراق. ومع ذلك، يعد التطهير الصارم والتنظيف الميكانيكي أمرًا إلزاميًا بين عمليات التشغيل لمنع التلوث المتبادل للألوان.
عادةً ما يستخدم المهندسون اختبار الفيلم المنفوخ أو اختبار قيمة ضغط المرشح لتقييم جودة التشتت. في اختبار ضغط المرشح، يتم بثق الخليط الرئيسي من خلال حزمة شاشة دقيقة جدًا. إذا كانت مادة الحشو مشتتة بشكل سيئ، فسوف تسد التكتلات الشاشة، مما يسبب ارتفاعًا سريعًا في ضغط الذوبان. تشير قراءة الضغط المنخفضة والمستقرة إلى تشتت مجهري ممتاز.
يجب أن يشبه ملف تعريف درجة الحرارة الأمثل منحنى الجرس اللطيف. يجب أن تظل منطقة التغذية باردة نسبيًا لمنع الذوبان المبكر وانسداد الحلق. يجب أن تبلغ درجة الحرارة ذروتها في مناطق الخلط عالية القص لضمان أن تكون لزوجة البوليمر منخفضة بما يكفي لتبلل جزيئات الحشو. أخيرًا، يجب أن تنخفض درجة الحرارة قليلًا باتجاه رأس القالب لزيادة قوة الذوبان وضمان قطع الكريات بشكل نظيف وموحد.


