
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-17 المنشأ:محرر الموقع


هل تخسر المال على المواد البلاستيكية المعاد تدويرها؟
تؤدي جودة الكريات غير المتسقة إلى حدوث أعطال متكررة ومكلفة للآلة. هذه الأعطال تخلق اختناقات هائلة. يشعر مديرو الإنتاج بالإحباط، وتتقلص هوامش الربح. تعمل آلة إعادة تدوير البلاستيك المتينة على حل مشكلات التصنيع اليومية. إنه يحول النفايات غير المتوقعة إلى مادة خام يمكن الاعتماد عليها. في هذا الدليل الشامل، سوف تتعرف على عملية التكوير الكاملة والفروق الدقيقة في التشغيل. سوف تكتشف أيضًا طرقًا قابلة للتنفيذ لتعظيم عائد الاستثمار.
تكشف بيانات الصناعة الأخيرة عن تحول حاسم في صناعة البلاستيك العالمية. مدفوعًا بتفويضات الاستدامة الصارمة والأهداف البيئية للشركات، يتزايد الطلب على راتنجات ما بعد الاستهلاك عالية الجودة بشكل كبير. يواجه المصنعون ضغوطًا تشريعية جديدة، بما في ذلك الضرائب على العبوات البلاستيكية وحصص المحتوى المعاد تدويره الإلزامية. ونتيجة لذلك، لم يعودوا راضين عن مجرد تحويل النفايات إلى عناصر منخفضة القيمة.
يتطلب الإنتاج الحديث كريات معاد تدويرها تتمتع بقوة شد صارمة، وتناسق الألوان، والثبات الحراري. تسمح هذه الخصائص للمواد المعاد تدويرها باستبدال البوليمرات البكر مباشرة في التطبيقات عالية الضغط. الهدف الأساسي من تكوير البلاستيك هو التحويل المادي للخردة الضخمة وغير المنتظمة والملوثة في كثير من الأحيان إلى حبيبات موحدة وسهلة النقل. في التصنيع الصناعي، الاتساق الهندسي والسلامة الهيكلية لهذه الكريات غير قابلة للتفاوض. يجب على صناع القرار إجراء تقييم صارم لمتانة معداتهم ودقتها الهندسية حتى يظلوا قادرين على المنافسة.
تعاني الآلات المبتدئة في كثير من الأحيان من التوزيع الحراري غير المتكافئ. وهذا يؤدي إلى تدهور شديد في البوليمر. علاوة على ذلك، تعمل المعادن الرديئة في مكونات اللولب والبراميل على تسريع التآكل عند معالجة الملوثات الكاشطة. يؤدي هذا التعب الميكانيكي إلى ضعف عملية تفريغ الغاز وترشيح الذوبان. تستخدم الأنظمة المتميزة علب تروس للخدمة الشاقة، ومسامير ثنائية المعدن، وأدوات تحكم دقيقة في درجة الحرارة للحفاظ على ضغط البثق المستقر. وفي نهاية المطاف، تضمن الآلات عالية الجودة بقاء سلاسل البوليمر سليمة. وينتج عن ذلك حبيبات تظهر مقاومة للصدمات مماثلة للراتنجات البكر.
قبل أن يتم صهر الخردة البلاستيكية وإعادة تشكيلها، يجب تقليلها ميكانيكيًا إلى حجم موحد. عادةً ما يتم نشر متعددة الأغراض آلة تقطيع إعادة تدوير البلاستيك لتكسير المواد البلاستيكية الصلبة الضخمة أو الأنابيب ذات الجدران السميكة أو الأفلام الصناعية الكبيرة إلى رقائق يمكن التحكم فيها. الهدف الهندسي الأساسي في هذه المرحلة هو اتساق الأبعاد.
يعد حجم الرقاقة الموحد أمرًا بالغ الأهمية للحفاظ على معدل تغذية حجمي ثابت في قادوس الطارد. إذا كانت الرقائق ذات حجم غير منتظم، فإن الطارد يواجه كثافات كبيرة متقلبة. يؤدي هذا إلى الارتفاع، وهي ظاهرة يصبح فيها ضغط الذوبان غير مستقر. يؤدي الارتفاع في النهاية إلى اختلافات شديدة في حجم الحبيبات النهائي. تستخدم آلات تمزيق الورق الصناعية دوارات ذات عزم دوران عالي، وضواغط هيدروليكية، وسكاكين مقطوعة بدقة مصنوعة من سبائك متينة مثل DC53. تضمن هذه الميزات أن المواد الناتجة تتوافق مع التفاوتات الصارمة، مما يجعلها مثالية لمرحلة التنقية اللاحقة.
بالإضافة إلى تقليل الحجم الميكانيكي، يجب تطهير المادة تمامًا. الأوساخ والزيوت المتبقية والملصقات والمواد العضوية تدمر جودة الحبيبات بشكل أساسي. أنها تقدم نقاط ضعف في مصفوفة البوليمر. إذا تركت هذه الشوائب دون فحص، فإنها تسبب تغيرًا شديدًا في اللون وفشلًا هيكليًا.
يتكون الشامل لإعادة التدوير خط الغسيل عادةً من غسالات الاحتكاك، وخزانات فصل الحوض العائم، ومجففات الطرد المركزي. تعمل غسالة الاحتكاك بسرعات دوران عالية لتنظيف الملوثات بقوة من سطح الرقائق البلاستيكية. في الوقت نفسه، يستخدم خزان الحوض العائم الجاذبية النوعية لفصل المواد البلاستيكية المستهدفة مثل PP وPE العائمة عن الملوثات الأثقل مثل PVC أو PET أو المعادن. وأخيرًا، تقوم مجففات الطرد المركزي بإزالة الرطوبة الزائدة، مما يجعل محتوى الرطوبة أقل من واحد بالمائة. تعتبر خطوة التجفيف النهائية هذه أمرًا حيويًا. الماء المتبقي يسبب الرغوة والتحلل المائي أثناء البثق. يمنع إعداد الغسيل القوي حدوث انسدادات كارثية في شاشة الطارد ويضمن أن تكون الكريات النهائية سليمة من الناحية الهيكلية وخالية من الرائحة.
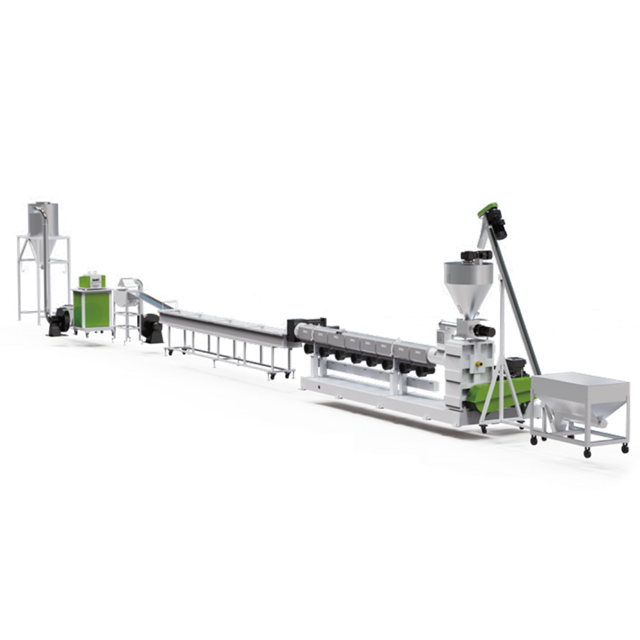
بمجرد أن تصبح الرقائق نظيفة وجافة، فإنها تدخل إلى آلة تكوير البلاستيك . بالنسبة للمواد البلاستيكية الصلبة، غالبًا ما يتم استخدام قادوس قياسي مزود بوحدة تغذية قوية لدفع المادة إلى عمق البرميل. في المقابل، عند التعامل مع الأفلام المرنة، يتم دمج جهاز القطع والضغط أو التجميع لتكثيف المادة خفيفة الوزن قبل أن تصل إلى برغي البثق. غالبًا ما يستمع المشغلون ذوو الخبرة إلى الطنين المتميز والثابت لنظام التغذية المتزامن. يشير هذا الصوت إلى تدفق سلس دون تجسير.
داخل البرميل المسخن، تخضع المادة لتغير الطور من الحالة الصلبة إلى السائل اللزج. تعتمد عملية الذوبان هذه على توازن ديناميكي حراري دقيق. فهو يجمع بين أشرطة السخان الخارجية واحتكاك القص الداخلي الناتج عن المسمار الدوار. غالبًا ما يتميز تصميم اللولب المتخصص بنسبة طول إلى قطر 32:1 أو 36:1 مع أعماق طيران ومناطق خلط مختلفة. تم تصميم هذه الهندسة لتحقيق ذوبان متجانس. الإدارة الحرارية المناسبة أمر بالغ الأهمية. تؤدي الحرارة المفرطة إلى تحلل البوليمر، بينما تترك الحرارة غير الكافية جزيئات غير منصهرة مما يضر بسلامة الحبيبات.
ومع ذوبان البلاستيك، يتوسع الهواء المحبوس والرطوبة المتبقية والمركبات العضوية المتطايرة إلى غازات. إذا لم يتم إزالتها بقوة، فإن هذه الغازات تخلق كريات مجوفة وهشة تتحطم تحت الضغط. تتميز أجهزة البثق المتطورة بمناطق تفريغ مزدوجة للتفريغ موضوعة بشكل استراتيجي على طول البرميل. تقوم هذه المناطق باستخراج الغازات من المصهور بشكل فعال، مما يضمن أن يكون المنتج النهائي صلبًا وكثيفًا وموحدًا بصريًا.
في نفس الوقت، يتم دفع البلاستيك المنصهر من خلال مبدل الشاشة المستمر. تستخدم آلية الترشيح الأساسية هذه شبكة فولاذية دقيقة لالتقاط الشوائب المجهرية مثل غبار الخشب أو البوليمرات غير الذائبة أو المعادن النزرة. تسمح مبدلات شاشات الألواح الهيدروليكية المتقدمة للمشغلين باستبدال المرشحات المسدودة في جزء من الثانية دون إيقاف عملية البثق. يؤدي هذا إلى تحسين فعالية المعدات بشكل كبير.
تتضمن المرحلة النهائية تشكيل المصهور المضغوط إلى حبيبات موحدة. يستخدم معيار الصناعة عدة طرق، بما في ذلك حلقة الماء، والجدائل، والتكوير تحت الماء. في إعدادات حلقات الماء، تقوم السكاكين الدوارة بتقطيع البلاستيك عند خروجه من وجه القالب. يقوم النظام على الفور بقذف الكريات الساخنة في حلقة من الماء البارد. تتضمن عملية تكوير الخيوط بثق خيوط السباغيتي الطويلة من خلال حمام مائي قبل إدخالها في قاطعة دوارة. بعد مرحلة القطع، يتم نقل الحبيبات المشكلة حديثًا من خلال مجفف دوران بالطرد المركزي. يؤدي ذلك إلى إزالة الرطوبة السطحية قبل نقل الكريات هوائيًا إلى صومعة التخزين.
لتحقيق أقصى قدر من الكفاءة وجودة الحبيبات الفائقة، يجب أن تعمل عمليات إعادة التدوير الصناعية على تحسين تكوينات المعدات الخاصة بها بناءً على أنواع البوليمر المحددة التي تتم معالجتها. يقدم البولي بروبيلين والبولي إيثيلين خصائص حرارية وفيزيائية متميزة تتطلب أساليب بثق مخصصة.
الشكل المادي للنفايات البلاستيكية الواردة هو الذي يحدد آلية التغذية المطلوبة. تمتلك المواد البلاستيكية الصلبة كثافة كبيرة. بمجرد معالجتها، يمكن إدخال هذه الرقائق الصلبة إلى الطارد باستخدام قادوس قياسي مزود بوحدة تغذية قوية. وهذا يضمن تدفقًا حجميًا ثابتًا وموحدًا إلى المسمار، مما يمنع الارتفاع.
على العكس من ذلك، فإن المواد البلاستيكية المرنة مثل أفلام التغليف LDPE والأكياس المنسوجة PP تتميز بكثافة منخفضة بشكل لا يصدق. غالبًا ما يؤدي تغذية هذه المواد خفيفة الوزن مباشرةً إلى قادوس قياسي إلى إنشاء جسور. تتكتل المادة وتفشل في الدخول إلى المسمار، مما يتسبب في جفاف الماكينة. وللتخفيف من ذلك، يشتمل خط تكوير PP PE المتخصص على قاطع وضاغط مدمج. يستخدم هذا المكون شفرات دوارة عالية السرعة لتوليد الاحتكاك. فهو يقوم في نفس الوقت بتقطيع قصاصات الفيلم وتجفيفها وتسخينها مسبقًا. تقوم قوة الطرد المركزي بعد ذلك بضغط المادة شبه المنصهرة ودفعها مباشرة إلى برغي الطارد.
يعد الاختيار بين إعداد البثق أحادي المرحلة والمرحلة المزدوجة قرارًا هندسيًا بالغ الأهمية. إنه يؤثر على كل من الإنفاق الرأسمالي وجودة المنتج النهائي. يعتمد الاختيار كليًا على مستوى التلوث ومحتوى الرطوبة في مادة الإدخال.
| الميزة | النتوء على مرحلة واحدة | النتوء على مرحلتين للأم والطفل |
|---|---|---|
| إعدادات | جهاز بثق أساسي واحد مزود بترشيح فردي. | اثنين من الطاردين على التوالي مع مناطق الترشيح المزدوجة. |
| الأنسب ل | النفايات النظيفة والجافة وما بعد الصناعية. | نفايات ما بعد الاستهلاك مطبوعة ومغسولة بدرجة عالية مع رطوبة متبقية. |
| القدرة على التفريغ | مناطق فراغ مفردة أو مزدوجة قياسية. | تعزيز مناطق فراغ متعددة عبر كلا الطاردين. |
| الترشيح | مغير شاشة واحدة. | شاشتان مغيرتان تتميزان بالتصفية الخشنة تليها التصفية الدقيقة. |
| استهلاك الطاقة | انخفاض إجمالي متطلبات الطاقة لكل كيلوغرام. | استهلاك أعلى للطاقة بسبب تشغيل المحرك المزدوج. |
يعد الإعداد أحادي المرحلة فعالاً للغاية لإعادة التدوير داخل الشركة حيث يكون تدفق المواد نظيفًا ويمكن التنبؤ به. ومع ذلك، بالنسبة لنفايات ما بعد الاستهلاك التي مرت عبر خط الغسيل، يلزم بشكل عام تكوين مزدوج المرحلة. يقوم جهاز البثق الرئيسي بإذابة المواد وإجراء الترشيح الخشن الأولي. يعمل الطارد الصغير الثانوي بسرعة أقل لتثبيت ضغط الذوبان وإجراء ترشيح جيد.
أحد التحديات الأكثر تعقيدًا في مجال استعادة البلاستيك هو معالجة أفلام التغليف المطبوعة بشكل كبير. تخضع الأحبار والمذيبات والمواد الكيميائية المستخدمة في التغليف التجاري للتحلل الحراري السريع عند تعرضها لدرجات حرارة عالية في برميل البثق. غالبًا ما يحارب المشغلون إطلاق الغازات اللاذعة للأحبار المتبخرة. إذا لم يتم إزالتها بشكل فعال، فإن هذه الغازات تخلق جيوب هوائية مجهرية داخل ذوبان البوليمر.
لمكافحة هذا، تستخدم معدات إعادة التدوير المتطورة أنظمة تفريغ الهواء المتقدمة متعددة التهوية. من خلال تطبيق ضغط سلبي قوي في مناطق تخفيف الضغط المتعددة على طول برميل البثق المطول، يتم استخلاص مذيبات الحبر المتطايرة بقوة قبل أن تتمكن من تحليل مصفوفة البوليمر. تقوم أنظمة الترشيح القوية بعد ذلك بالتقاط جزيئات الحبر المتفحمة المتبقية، مما يحافظ على السلامة الهيكلية للحبيبة.
بالنسبة لمصانع التصنيع النشطة التي تعمل بخطوط التشكيل بالحقن أو النفخ، فإن توليد النفايات الصناعية النظيفة أمر لا مفر منه. وهذا يشمل sprues، العدائين، والأجزاء المعيبة. يتيح تنفيذ استراتيجية الحلقة المغلقة الداخلية للمنشآت استعادة هذه المواد عالية القيمة على الفور.
نظرًا لأن خردة ما بعد الصناعة هذه عادة ما تكون خالية من الأوساخ والرطوبة، فإنها تتجاوز الحاجة إلى معالجة مسبقة واسعة النطاق. يمكن للمصانع تمزيق الأجزاء المعيبة وتغذيتها مباشرة في نظام تكوير مدمج. يؤدي هذا الاسترداد الفوري إلى تقليل تكاليف شراء المواد الخام بشكل كبير، ويلغي الرسوم اللوجستية خارج الموقع، ويضمن إمدادًا مستمرًا بالراتنج عالي الجودة الذي تم التحقق منه.
إن إنتاج الكريات المعاد تدويرها عالية الجودة ليس سوى الخطوة الأولى. ويتطلب دمجها بنجاح في تصنيع المنتج النهائي منهجًا علميًا لمزج المواد. نظرًا لأن البلاستيك المعاد تدويره قد خضع لتاريخ سابق للحرارة، فإنه غالبًا ما يظهر اختلافات طفيفة في الوزن الجزيئي مقارنة بالبوليمرات الخام.
| تطبيق المنتج النهائي | النسبة المعاد تدويرها الموصى بها | اعتبارات مراقبة الجودة الرئيسية آلة |
|---|---|---|
| حاويات سميكة الجدران | 30% - 50% | مراقبة قوة التأثير والقدرة على التحمل. |
| أفلام زراعية | 50% - 80% | ضمان مقاومة ممتازة للأشعة فوق البنفسجية واستطالة الشد. |
| أكياس القمامة / بطانات بن | 70% - 100% | تحقق من مقاومة الثقب وسمك الفيلم الموحد. |
| أجزاء الحقن الدقيقة | 10% - 20% | مطلوب اختبار صارم لمؤشر تدفق الذوبان لمنع وميض القالب. |
تتضمن الممارسة الصناعية القياسية مزج الحبيبات المعاد تدويرها مع المواد الخام. وهذا يحافظ على سلامة المنتج مع تقليل التكاليف بشكل كبير. يجب أن تقوم مختبرات مراقبة الجودة باختبار هذه الدفعات المخلوطة باستمرار للتأكد من مقاومة الصدمات ومعدلات الانكماش والثبات الحراري. إذا انخفضت العتبات الميكانيكية، يمكن للمشغلين إدخال معدلات التأثير أو عوامل الاقتران أثناء مرحلة المزج.
عندما ينتقل خط التصنيع من الراتنج البكر النقي إلى مزيج معاد تدويره، يجب على مشغلي الماكينات إعادة معايرة معلمات المعالجة. تذوب البوليمرات المعاد تدويرها عمومًا بشكل أسرع وعند درجات حرارة أقل قليلاً لأن سلاسلها الجزيئية قد تعرضت بالفعل لإجهاد القص.
من الناحية العملية، يجب على المشغلين خفض درجة حرارة البرميل في آلات القولبة بالحقن أو النفخ بمقدار خمس إلى عشر درجات مئوية. وهذا يمنع التدهور الحراري. بالإضافة إلى ذلك، قد تمتلك الخلطات المعاد تدويرها مؤشر تدفق ذوبان أعلى، مما يجعلها أكثر سيولة. لذلك، قد تتطلب سرعات الحقن وضغط الضغط إجراء تخفيضات طفيفة. تضمن المراقبة المستمرة أن المزيج يملأ تجاويف القالب بالكامل دون التسبب في علامات وميض أو بالوعة.
يجب تبرير الإنفاق الرأسمالي على آلات إعادة التدوير من خلال الموثوقية على المدى الطويل. يتم تصنيف الآلة على أنها متينة فقط إذا كانت مكوناتها الأساسية قادرة على تحمل الطبيعة الكاشطة القاسية للمعالجة الصناعية.
يجب على المشترين إجراء فحص مكثف للمعادن في نظام البثق. تعتبر البراغي والبراميل ثنائية المعدن المطلية بسبائك مقاومة للاهتراء مثل كربيد التنغستن إلزامية لمعالجة المواد الكاشطة. يقوم صندوق التروس بترجمة قوة المحرك إلى عزم الدوران. يجب أن تكون شديدة التحمل ومجهزة بنظام تبريد وتشحيم مستقل لمنع ارتفاع درجة الحرارة أثناء التشغيل المستمر. علاوة على ذلك، تعد وحدات التحكم المنطقية الذكية القابلة للبرمجة مثل Siemens أو Schneider ضرورية. إنهم يراقبون حمل المحرك ومناطق درجة الحرارة في الوقت الفعلي، ويضبطون المعلمات على الفور لمنع الأعطال الميكانيكية.
يتضمن حساب عائد الاستثمار في قطاع إعادة التدوير تحليل التكلفة الإجمالية للملكية على مدى فترة من خمس إلى عشر سنوات. تتميز الآلات ذات المستوى المبتدئ بتكاليف أولية أقل. ومع ذلك، فإنها تنزف الأموال من خلال فترات التوقف غير المخطط لها، والاستهلاك العالي للطاقة، والاستبدال المتكرر للأجزاء البالية.
| مترية | للمبتدئين | آلة متينة للخدمة الشاقة |
|---|---|---|
| القدرة الإنتاجية الشهرية | 80.000 كجم | 120.000 كجم |
| توقف الصيانة | 40 ساعة في الشهر | 8 ساعات شهريا |
| تكلفة الطاقة لكل كيلوغرام | 0.15 دولار | 0.11 دولار |
| قيمة إعادة بيع بيليه | سعر السوق القياسي | +15% قسط للجودة الأعلى |
النظر في منشأة التعبئة والتغليف متوسطة الحجم. تتطلب الترقية إلى نظام التكوير الآلي للخدمة الشاقة استثمارًا أوليًا أكبر. ومع ذلك، تعمل الماكينة المتينة على زيادة وقت التشغيل التشغيلي بشكل كبير نظرًا لانسداد الشاشة بشكل أقل وتقليل تآكل البراغي. من خلال زيادة الإنتاجية إلى الحد الأقصى، وخفض استخدام الطاقة لكل كيلوغرام، وإنتاج حبيبات من الدرجة الممتازة، يعمل نظام الخدمة الشاقة على تسريع نقطة التعادل. فهو يحول إدارة النفايات من تكلفة غارقة إلى تدفق إيرادات مربحة للغاية.
إن تحويل النفايات البلاستيكية التي لا يمكن التنبؤ بها إلى حبيبات مربحة وقابلة لإعادة الاستخدام يتطلب نظامًا هندسيًا شاملاً وموثوقًا للغاية. بدءًا من تقليل الحجم الأولي ومراحل الغسيل القوية وحتى التحكم الديناميكي الحراري الدقيق في عملية البثق النهائية، فإن كل خطوة مهمة. تضمن آلة إعادة تدوير البلاستيك المتينة أن الشركات المصنعة يمكنها باستمرار إنتاج كريات عالية الجودة تلبي معايير الصناعة الصارمة.
إن ترقية معداتك ليست مجرد خيار بيئي. إنها استراتيجية تجارية محسوبة تقلل من فترات التوقف غير المخطط لها، وتخفض تكاليف الصيانة على المدى الطويل، وتعزز هوامش الربح بشكل كبير. ومن خلال الاستثمار في علم المعادن القوي والأتمتة الذكية، يمكن للمنشآت أن تثبت عملياتها في المستقبل ضد تقلب تكاليف المواد الخام.
هل أنت مستعد لتحسين خط الإنتاج الخاص بك والتوقف عن خسارة المال بسبب إعادة التدوير غير الفعالة؟ قم بتقييم تدفق المواد الحالي لديك وقم بالترقية إلى الحلول الصناعية. قم بزيارة JWELL Recycling Machinery للعثور على التكوين المثالي للخدمة الشاقة والمصمم خصيصًا لتلبية احتياجات التصنيع الخاصة بك.
يتم إنتاج الحبيبات البلاستيكية من خلال عملية مستمرة متعددة الخطوات. يتم إدخال المادة أولاً في جهاز الطارد، حيث يستخدم المسمار الدوار الاحتكاك الميكانيكي وسخانات البراميل الخارجية لإذابة البلاستيك. يتم بعد ذلك دفع البوليمر المنصهر عبر شاشة ترشيح مستمرة لإزالة الشوائب. بعد ذلك، يتم تفريغه من الغاز في منطقة مفرغة لاستخراج الرطوبة، ويتم قذفه من خلال رأس القالب. وأخيرًا، تقوم الشفرات الدوارة بتقطيع خيوط البوليمر إلى حبيبات صغيرة، يتم تبريدها على الفور بالماء وتجفيفها.
تكون المواد البلاستيكية بعد الاستهلاك ملوثة بشدة بالأوساخ والمواد العضوية والزيوت والملصقات الورقية. إذا دخلت مادة غير مغسولة إلى الطارد، فسوف تحترق هذه الملوثات عند درجات حرارة عالية. وهذا يسبب تغيرًا شديدًا في اللون، وروائح كريهة، وهياكل جزيئية ضعيفة في الكريات النهائية. علاوة على ذلك، فإن الحطام الصلب مثل الرمل والمعدن سوف يؤدي إلى تحلل برغي الطارد بسرعة ويسبب انسدادًا مستمرًا في شاشات الترشيح. وهذا يؤدي إلى التوقف المفرط للآلة.
نعم، ولكنها تتطلب تصميمًا متعدد الاستخدامات للآلة مع آليات تغذية قابلة للتكيف. تتطلب الأفلام الناعمة أداة قطع وضغط أو تجميع لتكثيف المادة خفيفة الوزن حتى تتمكن من الدخول إلى المسمار دون تجسير. في المقابل، تتطلب الرقائق الصلبة وحدة تغذية قسرية. توفر الماكينات المتقدمة وحدات تغذية قابلة للتبديل أو تصميمات قادوس هجينة تسمح للمشغلين بالتبديل بين المواد الصلبة والمرنة بكفاءة.
مع الصيانة الوقائية الصارمة والتشغيل السليم، يمكن لآلة إعادة التدوير الصناعية عالية الجودة أن تعمل بكفاءة لمدة تتراوح بين عشرة إلى خمسة عشر عامًا أو أكثر. ومع ذلك، فإن أجزاء التآكل المحددة مثل المسمار والبرميل وشفرات القطع هي عناصر قابلة للاستهلاك. اعتمادًا على مدى كشط النفايات البلاستيكية التي تتم معالجتها، قد تحتاج هذه المكونات إلى التجديد أو الاستبدال كل سنتين إلى خمس سنوات للحفاظ على الإنتاجية المثلى.
يستخدم الخط أحادي المرحلة جهاز بثق طويلًا لإذابة البلاستيك وتصفيته وتكويره. وهذا يجعلها فعالة للغاية بالنسبة للنفايات الصناعية النظيفة والجافة. يستخدم الخط مزدوج المرحلة جهازي بثق منفصلين متصلين على التوالي. يقوم الطارد الأساسي بإذابة المادة وإجراء الترشيح الخشن. يعمل الطارد الثانوي بسرعة أقل للترشيح الدقيق وتفريغ الفراغ العميق. هذه العملية المزدوجة تجعل النظام ثنائي المرحلة ضروريًا للغاية للتعامل مع المواد البلاستيكية الرطبة أو عالية الطباعة أو الملوثة بعد الاستهلاك.
لتحقيق الاستقرار الأمثل للبثق، يجب الحفاظ على محتوى الرطوبة في الرقائق البلاستيكية بشكل صارم أقل من واحد بالمائة. الرطوبة الزائدة التي تدخل البرميل الساخن تتحول بسرعة إلى بخار. وهذا يسبب رغوة شديدة، وضغط ذوبان غير مستقر، وتحلل مائي لسلاسل البوليمر. يعد استخدام مجففات الطرد المركزي عالية السرعة في مرحلة ما قبل المعالجة أمرًا إلزاميًا لتحقيق عتبة الرطوبة المنخفضة هذه.
يتطلب منع تدهور البوليمر تحكمًا ديناميكيًا حراريًا دقيقًا. يجب على المشغلين موازنة تسخين البرميل الخارجي مع حرارة القص الداخلية الناتجة عن دوران المسمار. إن استخدام تصميم لولبي محسّن بنسب مناسبة للطول إلى القطر يمنع الاحتكاك المفرط. بالإضافة إلى ذلك، فإن ضبط ملف تعريف درجة الحرارة المتتالية على طول البرميل واستخدام وحدات التحكم المنطقية الذكية القابلة للبرمجة يضمن ذوبان البلاستيك بالتساوي دون تجاوز نقطة التحلل الحراري.


