
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-22 المنشأ:محرر الموقع


يتطلب إنشاء منشأة لإعادة التدوير نفقات رأسمالية كبيرة، كما أن الفترة الحرجة بين تسليم المعدات والاستعداد التشغيلي هي التي تحدد نجاح المشروع. يؤدي التنفيذ السيئ للموقع بشكل مباشر إلى تأخير التشغيل، ومخاطر شديدة على السلامة، وتعريض إنتاجية المواد للخطر. يمكن أن تؤدي التسوية غير الكافية للأساسات، وحسابات المرافق الخاطئة، والتخطيط المكاني السيئ إلى تحويل الاستثمار في الآلات المتطورة إلى كابوس لوجستي. يجب على مشغلي المنشأة سد الفجوة بين اختبار المصنع والإنتاج في العالم الحقيقي من خلال ضوابط هندسية صارمة.
إن النهج المرحلي الذي تقوده الهندسة لإعداد الموقع وتركيب آلة إعادة تدوير البلاستيك والتشغيل يقلل من وقت التوقف عن العمل. تضمن هذه المنهجية المنهجية الامتثال التنظيمي، ومواءمة الأنظمة الميكانيكية والكهربائية مع التفاوتات الدقيقة، وتسريع الجدول الزمني للوصول إلى القدرة التشغيلية الكاملة. يؤدي تنفيذ هذه الخطوات بشكل صحيح إلى تحويل الفولاذ المسلم إلى أصل إنتاج متزامن وعالي الإنتاجية، مما يضمن وصول منشأتك إلى الإنتاجية المستهدفة في الموعد المحدد.
آلات إعادة التدوير الثقيلة تولد قوى ديناميكية هائلة. يجب أن تأخذ متطلبات الهندسة المدنية للأساسات الخرسانية الديناميكية الحاملة للأوزان في الاعتبار الاهتزاز المستمر، خاصة تحت الكسارات الثقيلة وآلات التقطيع وأجهزة التحبيب. تؤدي كتلة الأساس غير الكافية أو المعالجة غير الصحيحة للخرسانة إلى التآكل الناتج عن الاهتزاز، والكسور الدقيقة في إطارات الماكينة، وفشل المحمل المبكر. يجب أن تستخدم المنشآت منصات خرسانية مسلحة معزولة عن بلاطة الأرضية الرئيسية باستخدام مواد مخففة للاهتزازات لامتصاص أحمال الصدمات أثناء دورات التقطيع العنيفة. نحدد عادةً 4000 رطل لكل بوصة مربعة من الخرسانة مع فترة معالجة كاملة مدتها 28 يومًا قبل تثبيت المعدات الدوارة الثقيلة.
التخطيط المكاني يملي الكفاءة التشغيلية. يجب أن تحدد تخطيطات المنشأة البصمة الدقيقة للآلات مع تأمين مساحة كافية لمعدات مناولة المواد مثل الرافعات الشوكية والرافعات العلوية والرافعات الأمامية. يجب تحديد مناطق الوصول للصيانة الإلزامية حول الشاشات ورؤوس القوالب ومحطات الضخ للسماح للفنيين باستخراج المكونات الثقيلة دون تفكيك المعدات المجاورة. تحتاج إلى مسافة مترين على الأقل حول أسطوانة الطارد لاستخراج المسمار.
تتطلب قابلية التوسع في المنشأة تصميمات تخطيطية ذات تفكير مستقبلي. يجب أن تدعم البنية التحتية ترقيات القدرات المعيارية. يجب أن يتمتع المصنع المصمم في البداية لمعالجة 500 كجم/ساعة بالإطار المكاني والمنفعي للتوسع بسلاسة إلى 2000 كجم/ساعة. إن حجز مساحة الأرضية لغسالات الاحتكاك الإضافية أو خطوط البثق المتوازية يمنع إجراء تعديلات مكلفة على المنشأة خلال مراحل التوسع المستقبلية. قم بتخطيط مصارف الخنادق وحوامل الكابلات للمرحلة النهائية، وليس فقط المرحلة الأولى.
تشكل البنية التحتية الكهربائية العمود الفقري للمنشأة. تتطلب آلات تمزيق الورق والبثق ذات عزم الدوران العالي تيارات بدء تشغيل ضخمة. تتطلب المرافق محولات متدرجة مخصصة، ولوحات مفاتيح كهربائية من الدرجة الصناعية، وأنظمة تأريض قوية للتعامل مع أحمال بدء التشغيل ذات التيار العالي بأمان. ويجب رسم خنادق الكابلات مبكرًا لفصل خطوط الكهرباء ذات الجهد العالي عن كابلات الاتصالات ذات الجهد المنخفض، مما يمنع التداخل الكهرومغناطيسي. سيؤدي تشغيل أسلاك المحرك 480 فولت بجوار أسلاك مستشعر التيار المستمر 24 فولت إلى سلوك غير منتظم لـ PLC.
تحدد إدارة المياه مدى استدامة المحطة وحدود تشغيلها. يجب عليك تحديد خطوط إمداد المياه ونقاط تكامل معالجة مياه الصرف الصحي ذات الحلقة المغلقة في وقت مبكر من مرحلة التصميم. عالي السعة على دوران الماء المستمر. يعتمد يؤدي دمج أنظمة الترشيح وإزالة الحمأة مباشرة في خريطة المرافق إلى منع الاختناقات وضمان الامتثال للوائح التفريغ. يجب أن يأخذ حجم الأنبوب في الاعتبار فقدان الاحتكاك على المدى الطويل للحفاظ على GPM المطلوب عند غسالات الاحتكاك. خط غسيل البلاستيك
تعمل أنظمة الهواء المضغوط على تشغيل مكونات الفرز والأتمتة المهمة. تتطلب منصات الفرز الهوائية، وأجهزة الفرز الضوئية، وصمامات المحولات الآلية هواءً مضغوطًا نظيفًا وجافًا ومستقرًا. يجب أن توضح خرائط المرافق مواقع الضاغط، وقدرات خزان المستقبل، ومواصفات مجفف الهواء لضمان التشغيل الدقيق لقاذفات الفرز عالية السرعة. سوف تؤدي الرطوبة الموجودة في خطوط الهواء إلى تدمير أختام الصمامات الهوائية في غضون أسابيع.
| نوع الأداة المساعدة، | التركيز، | معيار التنفيذ الميداني، |
|---|---|---|
| كهربائي | بدء تشغيل عالي التيار، منع EMI | خنادق منفصلة للجهد العالي والمنخفض، وقضبان تأريض مخصصة |
| ماء | التدفق المستمر وإدارة الحمأة | أنابيب PVC/غير قابلة للصدأ كبيرة الحجم، وصمامات تحويلية مدمجة |
| علم الخصائص الميكانيكية | هواء نظيف وجاف للفرز البصري | مجففات الهواء المبردة، خزانات الاستقبال الموضعية |
يجب أن تتكامل اللوائح البيئية المحلية مباشرة مع التخطيط الأولي للموقع. إن الامتثال لمسؤولية المنتج الموسعة (EPR)، وترخيص وكالة حماية البيئة، وأطر تحويل النفايات إلى موارد، يملي تصميمات محددة للمنشأة. يؤدي تجاهل هذه المعايير أثناء مرحلة التخطيط إلى حصار تشغيلي وعقوبات قانونية شديدة. يجب عليك الحصول على تصاريح التفريغ قبل صب أول ياردة من الخرسانة.
تتطلب محطات معالجة النفايات السائلة في الموقع (ETP) تخطيطًا دقيقًا لإدارة تصريف مياه الغسيل بشكل قانوني. يجب أن يكون حجم ETP مناسبًا للتعامل مع الحد الأقصى من إنتاج مياه الصرف الصحي في الساعة، بما في ذلك محطات جرعات المواد الكيميائية، ووحدات تعويم الهواء المذاب (DAF)، ومكابس الحمأة. يضمن التخصيص المكاني المناسب أن تعمل ETP بكفاءة دون التعدي على أرضية الإنتاج الرئيسية. حافظ على مناطق تخزين المواد الكيميائية مجمعة ومنفصلة عن مناطق الرافعات الشوكية ذات حركة المرور العالية.
يمتد الامتثال للسلامة إلى تعديلات المنشأة المادية. يجب أن تتضمن التخطيطات حاويات لتقليل الضوضاء حول المعدات ذات الديسيبل العالي مثل المحببات. يجب تصميم أنظمة التهوية لالتقاط وتحييد المركبات العضوية المتطايرة (VOCs) المنبعثة أثناء عملية البثق. يجب رسم وصيانة طرق خروج الطوارئ الواضحة والخالية من العوائق في جميع مناطق العمليات.
تحدد منطقة تناول المواد الخام كفاءة العملية النهائية بأكملها. قم بتصميم وتركيب هذه المنطقة مع التركيز على كسارات الحزم الثقيلة، وآلات إزالة الملصقات الآلية، ومنصات الفرز اليدوية أو البصرية المريحة. يجب أن تتعامل منطقة السحب مع البالات شديدة الضغط دون حدوث تشويش، الأمر الذي يتطلب ناقلات تغذية قوية وتصميمات دوارة قوية. قم بتثبيت كسارة البالات مباشرة على اللوح المعزز للتعامل مع أحمال الصدمات للبالات المجمدة أو المضغوطة بشدة.
وضع بروتوكولات صارمة لفصل البوليمرات المستهدفة مثل زجاجات PET أو حاويات HDPE مع التخلص من الملوثات الشديدة. يتسبب PVC والمعادن المارقة والأغشية المرنة في حدوث أضرار كارثية لأجهزة البثق النهائية وتقليل جودة الحبيبات النهائية. يؤدي تركيب مغناطيسات ذات نطاق عريض، وفواصل التيار الدوامي، وأجهزة الفرز الضوئية NIR (بالقرب من الأشعة تحت الحمراء) في هذه المنطقة الأولية إلى حماية الآلات الأساسية. قم بمعايرة أجهزة الفرز الضوئية باستخدام عينات فعلية من تيار النفايات المحلي لديك، وليس ملفات تعريف المصنع العامة.
عند وصول المعدات، تتطلب جميع المعدات إجراء فحص صارم وفقًا لقائمة التعبئة التفصيلية وتقارير اختبار قبول المصنع (FAT). تحقق من عدم تعرض أي مكونات لأضرار أثناء النقل، مع التركيز على اللوحات الكهربائية الحساسة، وأعمدة المحرك المكشوفة، وصفائف أجهزة الاستشعار الحساسة. قم بتوثيق أي اختلافات على الفور لتسهيل إرسال قطع الغيار بسرعة. التقط صورًا لكل صندوق قبل فتحه.
تعمل إجراءات الرفع والتجهيز الآمنة على حماية كل من الأفراد والآلات. استخدم الرافعات العلوية المعتمدة أو الرافعات الشوكية الصناعية الثقيلة ذات الوزن الإجمالي للمعدات. يجب على فرق المعدات استخدام عيون الرفع وقضبان الموزعة المخصصة لمنع التشوه الهيكلي لإطارات الماكينة. يمكن أن تؤدي تقنيات الرفع غير الصحيحة إلى تشوه براميل الطارد بشكل دائم أو اختلال غرف التقطيع.
يؤدي تثبيت لوحات القاعدة إلى بدء التجميع الميكانيكي. يجب تسوية المعدات باستخدام أجهزة ليزر دقيقة أو مستويات ميكانيكية قبل تطبيق الحشو بالإيبوكسي عالي القوة. يملأ الحشو المناسب الفراغات بين قاعدة الماكينة والأساس الخرساني، مما يضمن توزيعًا موحدًا للحمل ويمنع حدوث كسور الإجهاد الموضعية أثناء التشغيل الثقيل. لا تقم بربط مسامير التثبيت إلى عزم الدوران النهائي حتى يتم معالجة الجص بالكامل.
إن محاذاة أعمدة القيادة، والوصلات، والأحزمة وفقًا لتفاوتات الشركة المصنعة الدقيقة تمنع فشل المحمل المبكر والاستهلاك المفرط للطاقة. تولد أدوات التوصيل المنحرفة اهتزازات وحرارة شديدة، مما يؤدي إلى تدمير موانع التسرب والمحامل بسرعة. يجب أن يستخدم الفنيون مؤشرات الاتصال أو أدوات محاذاة الليزر لضمان التركيز المثالي بين المحركات والأعمدة المدفوعة. يجب إزالة ظروف القدم الناعمة الموجودة أسفل حوامل المحرك قبل المحاذاة النهائية.
يتطلب توجيه كابلات الطاقة والتحكم تنظيمًا صارمًا. يجب أن تمر الكابلات عبر صواني مخصصة ومنفصلة لتقليل التداخل الكهرومغناطيسي (EMI) الذي يمكن أن يعطل إشارات المستشعرات الحساسة. يجب ألا تشترك كابلات المحركات ذات الجهد العالي وخطوط اتصالات PLC ذات الجهد المنخفض في نفس القناة أبدًا. استخدم الكابلات المحمية لجميع عمليات تشغيل VFD وأجهزة الاستشعار التناظرية، وقم بتأريض الدرع من طرف واحد فقط لمنع الحلقات الأرضية.
تتطلب عملية الإنهاء لوحدات التحكم المنطقية القابلة للبرمجة (PLCs)، وأجهزة الاستشعار، ومحركات التردد المتغير (VFDs) اهتمامًا دقيقًا بالمخططات الكهربائية. يجب على الفنيين التأكد من توصيل جميع أقفال الأمان ومحطات التوقف في حالات الطوارئ وأجهزة الاستشعار الحرارية بشكل صحيح. إن مرحل الأمان المتجاوز الوحيد يعرض السلامة التشغيلية للمنشأة بأكملها للخطر. قم بدق كل سلك من نقطة إلى نقطة قبل تطبيق قوة التحكم.
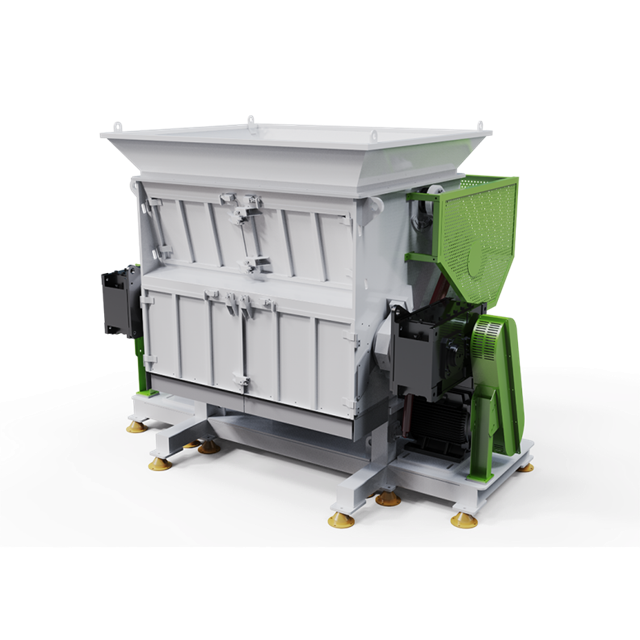
تتطلب غسالات الاحتكاك، وخزانات الحوض العائمة، والمجففات الحرارية بروتوكولات تركيب محددة. يجب تثبيت غسالات الاحتكاك بشكل آمن لتحمل الأحمال الديناميكية ذات عدد الدورات في الدقيقة العالية. تتطلب الخزانات العائمة تسوية دقيقة لضمان التدفق الموحد للمياه والفصل الدقيق لكثافة البوليمرات. تتطلب المجففات الحرارية أنابيب عادم مناسبة لطرد الهواء المحمل بالرطوبة خارج المنشأة، مما يمنع التكثيف الداخلي. قم بتحريك قنوات العادم للأسفل قليلاً نحو الخارج لمنع التكثيف من العودة إلى مبيت المجفف.
تتطلب مضخات تدوير المياه وشاشات الترشيح وأنظمة إزالة الحمأة الآلية محاذاة حرجة. يجب توجيه الأنابيب لتقليل الانحناءات الحادة وتقليل انخفاض الضغط ومنع تجويف المضخة. التدفق المستمر إلزامي. أي انقطاع في إمدادات المياه يقلل من كفاءة الغسيل ويسمح للملوثات بالمرور إلى مرحلة البثق. قم بتركيب أجهزة قياس الضغط على جانبي شاشات الترشيح لمراقبة التعمية.
يتضمن إعداد أجهزة البثق تجميع مكونات حرارية وميكانيكية معقدة. يجب على الفنيين تثبيت أشرطة التسخين بشكل آمن، مما يضمن التلامس الأمثل للسطح من أجل نقل الحرارة بكفاءة. يجب معايرة أجهزة استشعار ضغط الذوبان والمزدوجات الحرارية لمراقبة سلوك البوليمر بدقة. تتطلب فتحات تفريغ الغاز التوصيل بمضخات تفريغ عالية السعة لاستخراج الغازات المتطايرة والرطوبة المتبقية من ذوبان البوليمر. ضع مركبًا مضادًا للاستيلاء على جميع خيوط المستشعر لمنع الانزعاج عند درجات الحرارة المرتفعة.
يتطلب دمج قاطع القالب أو آلة التكوير دقة فائقة. يجب أن تتم محاذاة شفرات القطع بشكل مثالي مع لوحة القالب لضمان هندسة الحبيبات الموحدة ومنع التلطيخ. ينتج الذي تمت معايرته بشكل صحيح نظام التكوير البلاستيكي كريات متسقة وعالية الكثافة تلبي المواصفات الصناعية الصارمة. اضبط ضغط الشفرة ديناميكيًا عندما تصل لوحة القالب إلى درجة حرارة التشغيل لمراعاة التمدد الحراري.
يؤدي الربط الميكانيكي والكهربائي بين ناقلات التغذية وآلات التقطيع وصوامع التفريغ إلى إنشاء خط إنتاج متماسك. يجب أن تكون نقاط انتقال الناقل مغلقة لمنع انسكاب المواد. تتطلب صوامع التفريغ أجهزة استشعار للمستوى لمنع الإفراط في التعبئة والتكامل مع محطات التعبئة الآلية. استخدم مطاطًا للخدمة الشاقة في جميع نقاط النقل لاحتواء الغبار والغرامات.
تضمن برمجة محركات التردد المتغير (VFDs) تدفقًا متزامنًا للمواد عبر المنشأة بأكملها. تسمح VFDs للمشغلين بضبط سرعات الناقل، ومطابقة معدل السحب مع قدرة المعالجة للطارد. تعمل المزامنة الصحيحة على منع تجويع المواد في حلقة الطارد وتزيل الاختناقات في خزانات الغسيل. قم بإعداد حلقات PID في PLC لضبط سرعة ناقل التغذية تلقائيًا بناءً على قوة محرك التقطيع.
قبل استخدام أي طاقة، يجب على الفنيين إجراء فحوصات ميكانيكية وكهربائية إلزامية. يتضمن ذلك التحقق من جميع أدوات التثبيت الميكانيكية لإعدادات عزم الدوران المحددة، والتأكد من مستويات تزييت علبة التروس، واختبار الاستمرارية الكهربائية من نقطة إلى نقطة. تكتشف عمليات التدقيق هذه أخطاء التثبيت قبل أن تتسبب في حدوث عطل كارثي في المعدات. قم بالتحقق فعليًا من كل سدادة تصريف لعلبة التروس؛ غالبًا ما يتم تركها مفكوكة أثناء الشحن.
يعد اختبار أنظمة السلامة هو الخطوة الأخيرة قبل تنشيط المحرك. يجب على الفنيين تشغيل جميع نقاط التوقف في حالات الطوارئ (E-stops) يدويًا، والتحقق من مشاركة حراس السلامة، واختبار الأحمال الحرارية الزائدة. لا ينبغي تنشيط أي محرك حتى يتم التأكد من أن دائرة الأمان بأكملها تعمل بكامل طاقتها. قم بتوثيق الاختبار الناجح لكل زر توقف إلكتروني على الخط.
| معايير قبول | إجراء تدقيق | فئة النظام |
|---|---|---|
| ميكانيكية | تحقق من مسامير الأساس والحشو | عزم الدوران للمواصفات. صفر فراغات في الجص |
| كهربائي | اختبار الاستمرارية من نقطة إلى نقطة | صفر أخطاء. محاذاة المرحلة الصحيحة |
| تشحيم | التحقق من علبة التروس ومستويات زيت التحمل | مملوء حتى مركز زجاج الرؤية باللزوجة الصحيحة |
| أمان | تفعيل جميع نقاط التوقف الإلكترونية والأقفال المتداخلة | الإيقاف الفوري للنظام؛ تفعيل الإنذارات |
يبدأ التشغيل الجاف عن طريق اصطدام المحركات للتحقق من اتجاه الدوران الصحيح. يمكن أن يؤدي عكس أداة التقطيع عالية السرعة أو برغي الطارد إلى حدوث ضرر فوري لا يمكن إصلاحه لأدوات القطع وعلب التروس. ضع مراقبًا على غطاء مروحة المحرك لتأكيد اتجاه الدوران على الفور.
بمجرد تأكيد التناوب، يقوم الفنيون بتشغيل الخط بأكمله فارغًا. تسمح مرحلة اختبار عدم التحميل هذه للمهندسين بمراقبة الاهتزازات غير الطبيعية والشذوذات الصوتية وارتفاع درجة الحرارة الأساسية في المحامل. تشير أي حرارة أو اهتزاز زائد إلى خلل ميكانيكي يجب تصحيحه قبل إدخال المادة. استخدم كاميرا تصوير حراري لمسح جميع علب المحامل بعد 30 دقيقة من التشغيل الجاف.
يعمل التشغيل الرطب على إدخال الماء إلى النظام. يقوم الفنيون باختبار تسرب الأنابيب، والتحقق من مقاييس ضغط المضخة، وتقييم كفاءة المجفف الحراري. يتم اختبار أنظمة تنقية المياه وإزالة الحمأة للتأكد من قدرتها على الحفاظ على دوران واضح للمياه في ظل التشغيل المستمر. قم بموازنة صمامات تدفق المياه لضمان الحفاظ على خزانات الحوض العائمة فيضان ثابت دون اضطراب.
يتضمن اختبار حمل المواد الإدخال التدريجي للخردة البلاستيكية. يقوم المشغلون بتغذية النظام بنسبة 25%، ثم 50%، وأخيرًا 100%. خلال هذه المراحل، يقوم المهندسون بتقييم استجابة عزم دوران آلة التقطيع، واستقرار ضغط ذوبان الطارد، وإنتاجية النظام بشكل عام. تتم مقارنة هذه البيانات بمقاييس الأداء المضمونة للتحقق من صحة التثبيت. راقب درجة حرارة الذوبان عن كثب أثناء زيادة معدلات التغذية لمنع تحلل البوليمر.
تساعد الشركات المصنعة من الدرجة الأولى بشكل كبير في مرحلة ما قبل التثبيت. إنهم يقدمون حسابات دقيقة لأحمال المرافق، ويراجعون رسومات الهندسة المدنية، ويساهمون في دراسات الجدوى الشاملة. ويضمن هذا الدعم الهندسي تصميم المنشأة بشكل صحيح منذ اليوم الأول، مما يمنع عمليات التعديل التحديثي المكلفة أثناء مرحلة التثبيت. اطلب مصفوفة مفصلة لاستهلاك المرافق قبل الانتهاء من تصميم منشأتك.
يوفر اختبار قبول المصنع (FAT) التحقق من صحة ما قبل الشحن في منشأة الشركة المصنعة. يوفر اختبار قبول الموقع (SAT) التحقق من صحة ما بعد التثبيت في منشأة المشتري. يعد حضور الشركة المصنعة أثناء اختبار SAT أحد أبعاد التقييم المهمة. ويثبت اختبار SAT أن المعدات تعمل وفقًا للمواصفات في ظل ظروف الموقع الفعلية، وذلك باستخدام المرافق المحلية والمواد الأولية في العالم الحقيقي. لا تقم أبدًا بالتوقيع على الدفعة النهائية حتى يتم إكمال اختبار SAT بنجاح في طابقك.
تعد برامج تدريب المشغلين والصيانة التي يجريها مهندسو التشغيل في الشركة المصنعة ضرورية لتحقيق النجاح على المدى الطويل. يجب أن يفهم موظفوك كيفية إزالة الانحشارات واستبدال الشاشات واستكشاف أخطاء إنذارات PLC وإصلاحها بأمان. يعد التدريب العملي أثناء مرحلة اختبار الحمل الطريقة الأكثر فعالية لنقل المعرفة.
تتضمن وثائق التسليم المطلوبة المخططات الكهربائية المدمجة، وكود مصدر PLC، وجداول الصيانة التفصيلية، وقوائم قطع الغيار الشاملة. بدون هذه المستندات، يصبح استكشاف الأخطاء وإصلاحها والصيانة الروتينية بشكل مستقل مستحيلًا تقريبًا. تأكد من إلغاء قفل رمز PLC والتعليق عليه بالكامل بلغتك المحلية.
يضمن تقييم دعم البائع بعد التشغيل ضمان طول العمر التشغيلي. توفر الموثوقة الشركة المصنعة لخطوط غسيل البلاستيك إمكانات التشخيص عن بعد، وتحتفظ بمخزون قوي من قطع الغيار المحلية، وتوفر اتفاقيات مستوى الخدمة (SLAs) للتخفيف من وقت التوقف السريع. يؤدي الوصول السريع إلى شفرات التقطيع البديلة ومسامير الطارد إلى إبقاء المنشأة مربحة. تحقق من بروتوكولات أمان تسجيل الدخول عن بُعد الخاصة بهم قبل توصيل شبكة الجهاز بالإنترنت.
ج: يستغرق التثبيت الكامل عادة من 4 إلى 8 أسابيع من تسليم المعدات إلى اكتمال اختبار SAT. ويشمل ذلك التفريغ، والتجهيز، والتجميع الميكانيكي، والتكامل الكهربائي، والتشغيل المرحلي. قد تتطلب الخطوط المعقدة ذات السعة العالية مع التكامل الشامل لمعالجة مياه الصرف الصحي ما يصل إلى 12 أسبوعًا.
ج: تتطلب الآلات الثقيلة أساسات خرسانية مسلحة، يتراوح عمقها غالبًا من 300 مم إلى 500 مم، اعتمادًا على الحمل الديناميكي. تتطلب المعدات عالية الاهتزاز مثل آلات تمزيق الورق وسادات عزل الاهتزاز وحشو إيبوكسي عالي القوة لمنع التعب الهيكلي والحفاظ على المحاذاة.
ج: حسابات SAT للمتغيرات التي يتم تقديمها عن طريق الشحن، وتقلبات المرافق المحلية، وظروف المنشأة الفعلية. وهو يتحقق من أن الماكينة تحقق إنتاجية مضمونة ومقاييس الجودة باستخدام مواد التغذية والمشغلين المحددين لديك، وهو ما لا يمكن لـ FAT تكراره بشكل كامل.
ج: تملي مقاييس الخلوص القياسية ما لا يقل عن 1.5 إلى 2 متر من المساحة الخالية من العوائق حول المكونات الرئيسية. يتيح ذلك الوصول الآمن للرافعات الشوكية لإزالة المحركات الثقيلة، واستبدال براغي الطارد، واستخراج شاشات الترشيح دون تفكيك الآلات المجاورة.
ج: تنبع حالات التأخير الأكثر شيوعًا من عدم تطابق المرافق، وعدم اكتمال أعمال الأساسات المدنية، وعدم وجود شهادات الامتثال للسلامة، وضعف التزامن بين ناقلات معالجة المواد التابعة لجهة خارجية وخط المعالجة الرئيسي.
ج: توفر معظم الشركات المصنعة من الدرجة الأولى خدمات تشغيل إشرافية، حيث ترسل مهندسين رئيسيين لتوجيه المقاولين المحليين لديك. تتوفر التركيبات الجاهزة، حيث توفر الشركة المصنعة جميع أعمال التركيب والتجميع، ولكنها تتطلب عادةً عقودًا متخصصة منفصلة.


