
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-07 المنشأ:محرر الموقع


تمثل معالجة نفايات PP/PE بعد الاستهلاك وما بعد الصناعة تحديًا ميكانيكيًا متميزًا: موازنة إزالة التلوث العدوانية مع متطلبات الطاقة المكثفة لتقليل الرطوبة قبل البثق. تؤدي الرطوبة المتبقية العالية والترشيح غير الكافي إلى تدهور جودة الكريات بشكل مباشر، وزيادة تآكل الطارد، وتضخيم استهلاك الطاقة لكل طن. يؤدي اختيار بنية النظام الخاطئة إلى فترات توقف متكررة وهوامش تشغيلية معرضة للخطر.
لتحقيق إعادة تدوير متسقة وعالية الجودة، يجب على مشغلي المنشأة تقييم أنظمة إعادة التدوير بناءً على النمطية وكفاءة نزح المياه وقدرات التكوير المتكاملة. يوفر هذا الدليل إطارًا فنيًا لتقييم خطوط إعادة تدوير PP/PE على المستوى الصناعي ووضع قائمة مختصرة لها. نحن نركز على التكوينات العملية للمعدات، وحقائق التعامل مع المواد، والقوى الميكانيكية اللازمة لتحويل الأغشية والمواد الصلبة الملوثة بشدة إلى ذوبان بوليمر مستقر وقابل لإعادة الاستخدام.
يحدد تصنيف تدفقات المواد حسب المصدر خط الأساس لتخطيط المعدات الخاصة بك. عادةً ما توفر المواد المعاد تدويرها بعد الصناعة (PIR) تدفقات ثابتة من الذوبان والحد الأدنى من الأوساخ العضوية. تُحدث التدفقات المُعاد تدويرها بعد الاستهلاك (PCR) تقلبًا شديدًا. سوف تواجه الرمال الكاشطة والزيوت المدمجة والملصقات الورقية والبقايا العضوية. إن تحديد متغيرات الإدخال هذه يحدد مدى قوة مرحلة الغسيل ويحدد قدرة الترشيح اللازمة أثناء البثق. إذا أخطأت في حساب حمل الأوساخ، فسوف تواجه عمى الشاشة المستمر والتآكل السريع لشفرات القطع الخاصة بك.
تتطلب الخصائص الفيزيائية المختلفة أساليب ميكانيكية مصممة خصيصًا. تحتوي الأفلام الزراعية على نسبة عالية من الرمل والحصى. وهذا يتطلب براميل غسيل مسبقة متخصصة لمنع التدهور السريع لشفرات التقطيع. تمتلك الأكياس المنسوجة والرافية قوة شد عالية، مما يخلق خطرًا شديدًا لالتفاف الدوار إذا لم يتم تحسين هندسة القطع. تتميز أفلام التغليف بعد الاستهلاك بخفة الوزن للغاية وتحتفظ برطوبة سطحية عالية، مما يجعل من الصعب نقلها بالهواء المضغوط. يجب أن تأخذ آلة إعادة تدوير البلاستيك القوية لنفايات PP PE في الاعتبار هذه السلوكيات الفيزيائية المتميزة للحفاظ على الإنتاجية المستمرة.
العلاقة الرياضية بين الرطوبة المتبقية في الرقائق المغسولة واستهلاك الطاقة المحدد أثناء عملية التكوير هي علاقة مطلقة. عندما تتجاوز الرطوبة 5%، يعمل الطارد كمجفف ثانوي. فهو يستهلك كميات هائلة من الطاقة الحرارية والميكانيكية لتبخير الماء. يتطلب تغيير هذه المرحلة كيلووات/ساعة كبيرة لكل كيلوغرام، مما يقلل بشكل مباشر من الكفاءة التشغيلية الإجمالية. يعمل نزح المياه الفعال عند المنبع على تحويل هذا العبء بعيدًا عن الطارد، مما يؤدي إلى استقرار ضغط الذوبان ومنع التحلل المائي لسلاسل البوليمر.
إن تلبية متطلبات المشتري الصارمة تحدد إعداداتك النهائية للمعدات. يجب على مديري المنشأة تحديد مؤشر تدفق الذوبان (MFI) المطلوب وقوة الشد والكثافة والوضوح البصري للكريات النهائية. يؤدي التلوث المتبقي المرتفع إلى ارتفاع الضغط، مما يؤدي إلى تغيير مؤسسة التمويل الأصغر وإدخال نقاط ضعف هيكلية. يتطلب تحقيق ناتج ثابت تحكمًا دقيقًا في ملفات تعريف درجة الحرارة، وتفريغ الغازات بقوة، وترشيح الذوبان المستمر لإزالة الشوائب دون الميكرون.
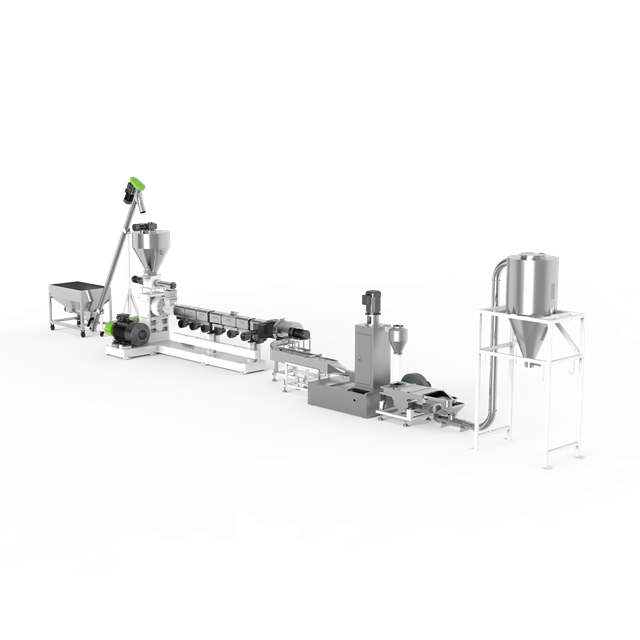
تحدد مرحلة التحجيم الأولية وتيرة التشغيل. تتعامل آلات التقطيع الرطب ذات العمود الواحد للخدمة الشاقة مع الأفلام الزراعية الملوثة بشدة من خلال العمل بسرعات منخفضة مع عزم دوران مرتفع، مما يخفف من خطر الذوبان الاحتكاكي. يتم نشر الكسارات الرطبة عالية السرعة من أجل التدفقات النظيفة أو التحجيم الثانوي. يبدأ التحبيب الرطب عملية التنظيف مبكرًا عن طريق إدخال الماء مباشرة إلى غرفة القطع. يؤدي ذلك إلى تبريد المادة وتعليق الأوساخ السائبة على الفور. إن تصميم هذه المرحلة بشكل صحيح يمنع أفلام PE/PP المرنة من الالتفاف على الدوارات.
تعمل شرائط الغسيل ذات الاحتكاك عالي السرعة على إزالة الملوثات الكاشطة ولب الورق. تستخدم هذه الوحدات سرعات دوارة عالية (غالبًا ما تتجاوز 1000 دورة في الدقيقة) لتوليد احتكاك ميكانيكي مكثف بين الرقائق البلاستيكية والماء وغلاف الشاشة. ويضمن تحليل سرعات الدوار وتصميمات الشاشات ومعدلات استهلاك المياه إزالة الملوثات دون تحلل البوليمر ميكانيكيًا. يوازن المصمم جيدًا خط الغسيل البلاستيكي بين التحريض العدواني وأوقات الإقامة الخاضعة للرقابة.
يحدث فصل الكثافة في الخزانات العائمة، بالاعتماد على الجاذبية النوعية لعزل البوليمرات المستهدفة. تتمتع البولي أوليفينات مثل PP وPE بثقل نوعي أقل من 1.0، مما يجعلها تطفو. تغوص المواد البلاستيكية الثقيلة مثل PET وPVC وPS، إلى جانب الملوثات غير العضوية مثل الزجاج والمعادن، إلى القاع حيث يتم استخراجها عبر المثاقب. تحدد ديناميكيات الطول والتدفق لهذه الخزانات نقاء الجزء العائم.
| نوع المعدات | الوظيفة الأساسية | المادة المستهدفة | سرعة التشغيل |
|---|---|---|---|
| التقطيع الرطب | تقليل الحجم الأساسي، وتخفيف الأوساخ | فيلم زراعي مرزم، صلب سميك | دورة في الدقيقة منخفضة، عزم دوران مرتفع |
| المحبب الرطب | التحجيم الثانوي، الغسيل المكثف | فيلم تمزيقه مسبقًا، مواد صلبة نظيفة | دورة في الدقيقة عالية، عزم دوران متوسط |
| غسالة الاحتكاك | تنظيف السطح وإزالة الورق | رقائق وأفلام مغسولة | دورة في الدقيقة عالية جدًا |
يختلف نزح المياه من رقائق PP/PE الصلبة بشكل أساسي عن معالجة الأفلام المرنة. يستخدم نزح المياه بالطرد المركزي دوارات عالية السرعة لرمي المياه فعليًا من خلال الشاشة المحيطة. تعتبر هذه الطريقة فعالة للغاية بالنسبة للمواد الصلبة ولكنها تواجه صعوبة في التعامل مع الأغشية خفيفة الوزن، والتي تميل إلى تعمية الشاشات وحبس الرطوبة.
بالنسبة لأفلام PE/PP المرنة، فإن نزح المياه بالضغط اللولبي يوفر التفوق الفني. تستخدم هذه الأنظمة مثقاب عالي التحمل داخل أسطوانة غربلة معززة. ومع تقدم المادة، فإن انخفاض درجة المسمار يضغط ويضغط الفيلم ميكانيكيًا، مما يجبر الماء على الخروج. يؤدي هذا الضغط الميكانيكي إلى تقليل الرطوبة إلى 3-5% ويولد حرارة احتكاكية، والتي تعمل على تهيئة المادة مسبقًا وتكثيفها لمرحلة البثق اللاحقة.
يؤدي دمج أنظمة الفصل ونزح المياه للمواد البلاستيكية الدقيقة، ورفض الدقائق، ولب الورق إلى تقليل أعباء معالجة مياه الصرف الصحي بشكل كبير. يؤدي التقاط هذه النفايات ونزح المياه منها بكفاءة إلى تقليل الوزن الإجمالي للمواد المرتبطة بمكب النفايات، مما يؤدي إلى تحسين البصمة البيئية الإجمالية للمنشأة.
من المعروف أن تغذية طبقة خفيفة الوزن ورقيقة مباشرة إلى الطارد أمر غير فعال. تعمل أدوات القطع والضغط المدمجة على حل هذه المشكلة من خلال استخدام الشفرات الدوارة الموجودة في قاعدة الأسطوانة الكبيرة لقطع المواد الواردة وخلطها وتسخينها بشكل احتكاكي. تعمل هذه العملية على تكثيف الأغشية خفيفة الوزن، مما يضمن تغذية مستقرة وخالية من التدفق مباشرة في لولب الطارد. يلغي هذا التكامل الحاجة إلى خطوات تجميع منفصلة.
أثناء البثق، يتم إذابة البوليمر، وتجانسه، وتصفيته. يعتمد تقييم البثق الفردي مقابل البثق ثنائي المرحلة على مستوى تلوث المدخلات. توفر الأنظمة ذات المرحلة المزدوجة إمكانات فائقة للترشيح والتفريغ. يلزم وجود نسب L/D عالية (الطول إلى القطر) لضمان وقت بقاء مناسب للصهر والخلط. تعد مناطق تفريغ الفراغ المزدوجة ضرورية لاستخراج الغازات المتطايرة وبقايا الحبر والرطوبة المتبقية التي قد تسبب فراغات في الكريات النهائية.
الترشيح الذائب هو الدفاع الأخير ضد التلوث. تسمح مبدلات الشاشة الهيدروليكية المستمرة وأنظمة التدفق العكسي باستبدال الشاشة دون توقف الإنتاج. بالنسبة لتيارات الذوبان شديدة التلوث، توفر مرشحات الليزر المستمرة تطهيرًا آليًا ومتواصلًا للشوائب، مما يضمن أن آلة تكوير إعادة تدوير النفايات البلاستيكية تعمل بأقصى كفاءة دون تدخل يدوي.
يتطلب تفسير مطالبات الشركة المصنعة إجراء تحليل نقدي. غالبًا ما تفترض سعة خط الأساس القياسية وجود مواد مدخلة مثالية ونظيفة وصلبة. سيختلف الإنتاج الفعلي بشكل كبير بناءً على الكثافة الظاهرية للمدخلات ومستويات التلوث ووقت التوقف المطلوب لتغييرات الشاشة. ستتم معالجة الأفلام المرنة ذات المحتوى العالي من الرطوبة بمعدل إنتاجية أقل من الرقائق الصلبة النظيفة. يجب على المشغلين ضبط التوقعات وحجم المعدات بناءً على الخصائص المحددة لسيناريوهات المواد الأولية الأسوأ.
يتضمن تقييم استهلاك الموارد فحص كفاءة جميع الأنظمة المتكاملة. تعتبر أنظمة إعادة تدوير المياه ذات الحلقة المغلقة إلزامية لتقليل استهلاك المياه العذبة وإدارة تصريف مياه الصرف الصحي. تؤثر تقييمات كفاءة المحرك، التي تحدد على وجه التحديد المحركات القياسية IE3 أو IE4، بشكل مباشر على استهلاك الكهرباء. يمنع العزل الحراري المناسب لأسطوانات الطارد فقدان الحرارة، مما يضمن الحفاظ على الطاقة الحرارية المطلوبة للصهر بكفاءة.
تعتمد خطوط إعادة التدوير الحديثة بشكل كبير على أنظمة PLC المتقدمة للحفاظ على الاستقرار التشغيلي. تقوم أنظمة التحكم هذه بمراقبة أحمال المحرك في الوقت الفعلي، وضبط معدلات التغذية تلقائيًا لمنع ارتفاع الطارد أو توقف الضاغط. تضمن ملفات درجة الحرارة الأوتوماتيكية لزوجة ذوبان ثابتة. تحذر تنبيهات الصيانة التنبؤية المدمجة في وحدة التحكم المنطقية القابلة للبرمجة (PLC) المشغلين من تدهور أداء الشاشة أو فشل المحمل الوشيك، مما يسمح بإجراء صيانة مجدولة بدلاً من التوقف الكارثي.
كثيراً ما تفشل الأنظمة الجاهزة للاستخدام عند تطبيقها على مجاري النفايات المعقدة. تعتبر قدرة الشركة المصنعة على تصميم المعدات أمرًا بالغ الأهمية. يتضمن ذلك تعديل الأشكال الهندسية اللولبية للتعامل مع لزوجة معينة من الذوبان، وتحديث المعادن لتحمل الأغشية الزراعية شديدة الكشط، وضبط أبعاد خزان الغسيل لاستيعاب كثافات المواد المختلفة. تعمل الشركة المصنعة المختصة لآلات تكوير البلاستيك كشريك هندسي، حيث تقوم بتكييف التكنولوجيا الأساسية الخاصة بها مع الحقائق التشغيلية المحددة لديك.
ويجب التحقق من صحة مطالبات الإنتاجية النظرية. يعد إجراء تجربة جوهرية لمواد النفايات المحددة الخاصة بك في منشأة الشركة المصنعة قبل الشراء خطوة غير قابلة للتفاوض. يكشف إثبات المفهوم هذا كيف تتعامل البنية المقترحة مع ملف تعريف التلوث الفريد الخاص بك، وتتحقق من معدلات الإنتاجية الفعلية، وتوفر عينات مادية من الحبيبات النهائية لاختبار الجودة.
يعتمد العمر التشغيلي لخط إعادة التدوير على دعم ما بعد البيع القوي. يعد تقييم البصمة العالمية للشركة المصنعة وأوقات الاستجابة لقطع الغيار المهمة أمرًا ضروريًا. تتعرض المكونات مثل مبدلات الشاشة، وشفرات التقطيع، وأجزاء لولبية محددة إلى تآكل عالي. إن الجودة المعدنية لهذه المكونات عالية التآكل، بالإضافة إلى قدرة البائع على إرسال البدائل بسرعة، تحدد وقت تشغيل المنشأة على المدى الطويل.
يمكن أن تؤدي مستويات التلوث المتقلبة إلى إرباك خطوط الغسيل القياسية، مما يؤدي إلى ضعف جودة الحبيبات وتعمية الشاشة بشكل متكرر. يساعد تصميم بروتوكول الفرز الأمامي والفحص البصري على استقرار تدفق الإدخال. تتيح الهندسة الزائدة لخط الغسيل مع إمكانيات الالتفافية المعيارية للنظام التعامل مع طفرات التلوث في أسوأ الحالات دون المساس بإنتاجية خط الأساس.
تؤدي معالجة المياه غير الكافية إلى إعادة تدوير مياه الغسيل القذرة من خلال النظام، مما يعيد ترسيب الملوثات على الرقائق البلاستيكية. إن دمج أنظمة معالجة المياه ذات الحلقة المغلقة القوية، بما في ذلك وحدات تعويم الهواء المذاب (DAF) ومكابس نزح المياه من الحمأة، يحافظ على كفاءة الغسيل. تعتبر هذه البنية التحتية حيوية للامتثال للوائح التفريغ البيئي المحلية الصارمة والحفاظ على التشغيل المستمر.
تتطلب خطوط البثق والغسيل المتقدمة معرفة متخصصة لتعمل بكفاءة. يمكن أن تؤدي إعدادات درجة الحرارة غير الصحيحة أو إجراءات تغيير الشاشة السيئة إلى حدوث توقف كبير. يعد فرض تدريب شامل للبائعين في الموقع أثناء التشغيل أمرًا بالغ الأهمية. إن وضع إجراءات تشغيل قياسية صارمة (SOPs) لبدء التشغيل وإيقاف التشغيل وبروتوكولات الطوارئ يضمن قدرة المشغلين على إدارة المعدات بأمان وفعالية.
ج: إن محتوى الرطوبة المثالي لفيلم PP/PE قبل البثق أقل من 5%. تجبر مستويات الرطوبة المرتفعة الطارد على استهلاك طاقة زائدة لتبخير الماء، مما يؤدي إلى تحلل البوليمر، وضغوط الذوبان غير المستقرة، والفراغات في الكريات النهائية.
ج: تستخدم مجففات الطرد المركزي دورانًا عالي السرعة للتخلص من الماء من الرقائق الصلبة بشكل فعال. ومع ذلك، فإن الأفلام خفيفة الوزن تعمي شاشات الطرد المركزي. تقوم المكابس اللولبية بضغط وضغط الأفلام المرنة ميكانيكيًا، مما يؤدي إلى إخراج الماء أثناء التسخين المسبق وتكثيف المادة من أجل البثق في نفس الوقت.
ج: يختلف استهلاك المياه حسب السعة، لكن الأنظمة الحديثة تستخدم معالجة المياه ذات الحلقة المغلقة. من خلال الترشيح المتكامل ونزح المياه من الحمأة، تقوم المنشآت عادةً بإعادة تدوير 80% إلى 90% من مياه الغسيل، مما يقلل بشكل كبير من كمية المياه العذبة المتناولة وتصريفها.
ج: نعم، ولكن يتطلب آليات تغذية محددة. تعتبر الآلة المجهزة بجهاز قطع وضغط متكامل مثالية للأفلام المرنة، حيث تعمل على تكثيفها قبل البثق. يمكن قياس الرقائق الصلبة في نفس النظام إذا كان تصميم المسمار يستوعب كلا الكثافات الظاهرية.
ج: بالنسبة لنفايات PE بعد الاستهلاك ذات الرطوبة العالية والأحبار المتطايرة، يوصى بنسبة L/D أعلى، عادةً من 32:1 إلى 36:1 أو أعلى. وهذا يوفر وقت الإقامة اللازم للإنصهار والخلط والتفريغ الفعال للفراغ المزدوج.
ج: تشمل أجزاء التآكل الأكثر شيوعًا شفرات التقطيع، وسكاكين التحبيب، وشاشات غسيل الاحتكاك، ومثاقب الضغط اللولبية، ورحلات لولبية الطارد في منطقة الضغط، وشاشات الترشيح الذائبة. يؤدي استخدام المعادن المتصلبة إلى إطالة عمر هذه المكونات.
ج: يستخدم التفريغ الفراغي المزدوج منطقتي استخراج منفصلتين على طول أسطوانة الطارد لسحب الهواء المحبوس وبخار الرطوبة والمركبات العضوية المتطايرة بقوة من الأحبار أو المخلفات العضوية. وهذا يمنع الرغوة ويضمن وجود كريات كثيفة وسليمة من الناحية الهيكلية.


