
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-15 المنشأ:محرر الموقع


تصور هذا السيناريو المألوف على أرضية المصنع. تنتهي الوردية، وتصبح سلة التجميع أخف بنسبة عشرين بالمائة من جدول بيانات الإنتاج المتوقع. هل تفتقد باستمرار أهداف الإنتاج اليومية؟ يواجه العديد من مديري المصانع ومهندسي العمليات هذه المشكلة المحبطة بالتحديد. إنهم يكافحون من أجل مطابقة القدرة النظرية لآلاتهم مع نتائج الأرضية الفعلية. وهذا التناقض يدمر عائدك على الاستثمار ويعطل سلاسل التوريد.
وبدون فهم دقيق للرياضيات الأساسية، فإن المرافق تخاطر بعدم استخدام معداتها بشكل كافٍ. قد تفشل أيضًا في تلبية الحصص الصارمة للمواد المعاد تدويرها. في هذا الدليل الشامل، سنقوم بتقسيم الصيغ الهندسية المعقدة إلى خطوات عملية. يمكنك تطبيق هذه الحسابات القابلة للتنفيذ مباشرة على خط المعالجة الخاص بك اليوم.
إن فهم الإنتاجية الدقيقة لآلاتك ليس مجرد تمرين أكاديمي. إنه مطلب أساسي للكفاءة التشغيلية. ويجب على مديري المصانع الاعتماد على بيانات دقيقة بدلا من التقديرات التقريبية للحفاظ على الربحية.
إن إلقاء نظرة أوسع على اتجاهات التصنيع الحالية يكشف عن تحول كبير في كيفية مراقبة الإنتاج. بفضل متطلبات التصنيع والاستدامة الذكية، لم يعد تحسين حسابات البثق أمرًا اختياريًا. تُظهر بيانات الصناعة الحديثة أن المنشآت التي تستخدم ضغط الذوبان في الوقت الفعلي ومراقبة عدد الدورات في الدقيقة لضبط حساباتها ديناميكيًا تشهد انخفاضًا كبيرًا في هدر الطاقة. إن هذا الدفع على مستوى الصناعة نحو الإنتاج المعتمد على البيانات يعني أن معرفة مخرجاتك الدقيقة تؤثر بشكل مباشر على بصمتك الكربونية وهوامش الربح.
تتيح الحسابات الدقيقة طلبًا دقيقًا للمواد الخام وجداول زمنية واقعية للتسليم. عندما تعرف الإنتاج الدقيق لكل ساعة، يمكنك جدولة تغييرات الورديات ونوافذ الصيانة وعمليات التعبئة النهائية دون إنشاء اختناقات. إن المبالغة في تقدير القدرة تؤدي حتماً إلى تفويت المواعيد النهائية للعميل. وعلى العكس من ذلك، فإن التقليل من تقديره يؤدي إلى زيادة تكاليف الاحتفاظ بالمخزون وإهدار مساحة المستودعات.
تعد مقارنة الناتج النظري بالناتج الفعلي هي الطريقة الأكثر موضوعية لتشخيص التآكل والتلف في ماكينة تكوير البلاستيك القياسية الخاصة بك . إذا كان النموذج الرياضي يتنبأ بإنتاجية تبلغ 800 كجم في الساعة، لكن الآلة تنتج 650 كجم فقط في ظل معلمات متطابقة، فهذا يعني أن لديك تناقضًا ميكانيكيًا قابلاً للقياس. تشير هذه الفجوة غالبًا إلى التآكل الداخلي. تؤدي زيادة الخلوص بين المسمار والبرميل إلى تسرب المواد المنصهرة للخلف بدلاً من التحرك بكفاءة عبر القالب.
يؤدي تشغيل جهاز البثق بمخرجه المحسوب الأمثل إلى تقليل تكلفة الطاقة لكل كيلوغرام من البلاستيك المعالج. تستهلك المحركات الصناعية وأشرطة التسخين كميات هائلة من الكهرباء. إذا كانت الآلة تعمل بأقل من قدرتها المحسوبة بسبب عدم الكفاءة الميكانيكية، فإن استهلاك الطاقة لكل وحدة من وحدات الإنتاج يرتفع. يتيح إتقان هذه الحسابات للمشغلين ضبط المعلمات وتحقيق أعلى عائد ممكن لكل كيلووات/ساعة مستهلكة.
لتحديد إنتاجية نظام البثق بدقة، يعتمد المهندسون على ديناميكيات الموائع الأساسية المتكيفة مع ذوبان البوليمر. تتضمن العملية برمتها موازنة القوى التي تحرك البلاستيك للأمام ضد القوى التي تقاوم تدفقه.
في قلب فهم قدرة البثق توجد معادلة التدفق الصافي الأساسية. يتم التعبير عن صيغة الصناعة المبسطة على النحو التالي:
صافي الناتج = تدفق السحب - تدفق الضغط - تدفق التسرب
| تعريف هندسة | نوع التدفق | على إجمالي الناتج |
|---|---|---|
| تدفق السحب | الحركة الأمامية للبوليمر ناتجة عن احتكاك المسمار الدوار بالبرميل. | إيجابي. هذا هو الحد الأقصى للإنتاج النظري في الفراغ. |
| تدفق الضغط | المقاومة الرجعية الناتجة عن رؤوس القالب وحزم الشاشة وهندسة الماكينة المتقاربة. | سلبي. يقلل من صافي الناتج مع زيادة ضغط الرأس. |
| تدفق التسرب | هروب المواد للخلف فوق أطراف الطيران من خلال خلوص المسمار إلى البرميل. | سلبي. يتفاقم بشكل ملحوظ مع تآكل مكونات الماكينة بمرور الوقت. |
قبل تطبيق أي نموذج رياضي، يجب عليك جمع بيانات ميكانيكية ومادية محددة. سيؤدي استخدام المدخلات غير الصحيحة إلى تحريف النتائج النهائية بشكل كبير. أنت بحاجة إلى قياس القطر الخارجي للمسمار، والذي يحدد الحجم الإجمالي للمادة الموجودة داخل خطوة واحدة. لاحظ زاوية الملعب وعمق القناة في قسم القياس. على الجانب التشغيلي، تحقق من سرعة المسمار في عدد الدورات في الدقيقة. وأخيرًا، تأكد من أنك تستخدم كثافة الذوبان الدقيقة للبلاستيك المحدد عند درجة حرارة المعالجة بدلاً من حالته الصلبة في درجة حرارة الغرفة.
حساب التفاضل والتكامل المعقد مطلوب للحصول على الدقة المطلقة. ومع ذلك، غالبًا ما يحتاج مديرو المصانع إلى تقدير سريع للتحقق من العمليات اليومية. تعتمد الصيغة الأكثر عملية المستخدمة في البيئات الصناعية على إنتاجية محددة:
الإخراج المقدر ≈ دورة في الدقيقة × الإخراج المحدد
الناتج المحدد هو مقياس أساسي يتم توفيره عادةً من قبل الشركة المصنعة للآلات أثناء مرحلة التشغيل الأولي. على سبيل المثال، إذا كان لدى الجهاز ناتج محدد تم اختباره يبلغ 2.5 كجم في الساعة لكل دورة في الدقيقة، ويعمل حاليًا بسرعة 120 دورة في الدقيقة، فإن الإنتاجية المقدرة ستكون 300 كجم في الساعة. يسمح هذا الضرب البسيط للمشغلين بالتحقق بسرعة من أداء الماكينة دون الحاجة إلى استخدام آلة حاسبة هندسية.
حتى مع وجود صيغة رياضية مثالية، فإن ظروف العالم الحقيقي تغير باستمرار مخرجاتك النهائية. يعد التعرف على هذه العوامل الفيزيائية الخمسة والتحكم فيها أمرًا ضروريًا للحفاظ على معدلات إنتاج ثابتة.
يغير الشكل المادي لمواد الإدخال بشكل جذري قدرة قسم التغذية. تمتلك المواد الرقيقة مثل الأغشية الزراعية المغسولة كثافة ظاهرية منخفضة جدًا. وبالتالي، حتى لو كان المسمار يدور بأقصى سرعة، فإنه ينقل الهواء في الغالب. والنتيجة هي إنتاج منخفض بشكل محبط. يتم تغذية إعادة الطحن الصلبة الثقيلة بكفاءة، مما يملأ الرحلات اللولبية بالكامل ويزيد من تدفق السحب.
يحدد التصميم الداخلي كيفية تصرف المادة أثناء انتقالها من الحالة الصلبة إلى الذوبان. يحدد عمق الطيران في منطقة التغذية مقابل منطقة القياس نسبة الضغط. تجبر نسبة الضغط العالية المادة على الذوبان بسرعة من خلال القص الشديد. إذا كان عدوانيًا جدًا بالنسبة للبوليمر المحدد، فقد يتسبب في تدهور المواد وتقييد التدفق للأمام.
تتغير لزوجة البوليمر عكسيا مع الحرارة. إذا تم ضبط درجات حرارة البرميل على درجة عالية جدًا، يصبح ذوبان البلاستيك شديد السيولة. في حين أن ذوبان اللزوجة المنخفضة قد يبدو مفيدًا، فإنه في الواقع يزيد من تدفق الضغط وتدفق التسرب. ينزلق السائل الرقيق بسهولة إلى الخلف عكس دوران المسمار. يؤدي الحفاظ على ملف تعريف درجة الحرارة الدقيق لدرجة البوليمر الخاصة بك إلى استقرار الإخراج.
أي حاجز مادي في نهاية البرميل يزيد من الضغط الخلفي. حزم الشاشة ضرورية للغاية لتصفية الملوثات. ومع تراكم الأوساخ والجزيئات المعدنية، تقل المساحة المفتوحة. هذا التقييد يزيد من المقاومة المتخلفة. يمكن لحزمة الشاشة شديدة الاتساخ أن تقلل بصمت من الإنتاجية الإجمالية بنسبة تصل إلى عشرين بالمائة حتى يتم استبدالها أو تنظيفها.
تفترض حسابات المخرجات أن القنوات اللولبية مملوءة بالكامل بالبوليمر. في العديد من العمليات الحديثة التي تستخدم آليات التغذية الجائعة، يتم ملء المسمار جزئيًا فقط. يؤدي هذا إلى تغيير فيزياء الآلة، مما يقلل الاعتماد على احتكاك البرميل ويغير كيفية توليد حرارة القص. تتطلب البراغي المملوءة جزئيًا حسابات حجمية معدلة للتنبؤ بالعائد الفعلي بدقة.
يتغير النهج الرياضي لتحديد السعة بشكل أساسي اعتمادًا على تقنية البثق المنتشرة على أرضية المصنع.
تعتمد آلات البثق أحادية اللولب بشكل كامل على الاحتكاك. المبدأ الأساسي هو أن البلاستيك يجب أن يلتصق بجدار البرميل وينزلق على سطح المسمار للمضي قدمًا. تعتبر حسابات الآلات أحادية اللولب حساسة للغاية للضغط الخلفي ولزوجة البوليمر وتبريد البرميل. إذا أصبح البرميل ساخنًا جدًا، يلتصق البلاستيك بالمسمار بدلاً من الجدار، ويدور في مكانه ويؤدي إلى انخفاض الناتج إلى الصفر.
تعمل آلات البثق ذات اللولب المزدوج على مبدأ الإزاحة الإيجابية، خاصة عندما تكون البراغي متداخلة بالكامل. ونظرًا لأن رحلات أحد المسمارين تمسح قنوات المسمار الآخر، يتم دفع المادة بالقوة للأمام في غرفة مغلقة. وهذا يجعل الحسابات اللولبية المزدوجة أقل اعتمادًا على الضغط الخلفي والاحتكاك. الإنتاجية هي في المقام الأول وظيفة الحجم الحر بين البراغي وعدد الدورات في الدقيقة.
يعد تحديد الفجوة بين القدرة النظرية وعائد الإنتاج الفعلي مهارة تشخيصية حاسمة. إذا كانت الحسابات تشير إلى ناتج نظري قدره 500 كجم في الساعة، ولكن الميزان الموجود في نهاية السطر يسجل 350 كجم فقط، فإنك تواجه خسارة شديدة في الكفاءة. يمثل هذا التناقض الطاقة المهدرة والإيرادات المفقودة.
عندما تتباين النواتج النظرية والفعلية، تكمن المشكلة عادةً في الحالة الميكانيكية للمعدات أو الخصائص الفيزيائية لمواد التغذية. تشخيص المشكلة بشكل منهجي عن طريق عزل المتغيرات. تحقق من دقة أجهزة استشعار RPM، وتحقق من كثافة ذوبان الدفعة البلاستيكية الحالية، ولاحظ الضغط الخلفي الفعلي عند رأس القالب. بمجرد تأكيد المدخلات، التركيز على الجناة الميكانيكية.
السبب الأكثر شيوعًا لانخفاض الإنتاج هو الخلوص الزائد بين الرحلات اللولبية وجدار البرميل. ومع مرور ملايين الكيلوجرامات من المواد البلاستيكية الكاشطة عبر النظام، تتآكل الأسطح المعدنية. وهذا يوسع المسار لتدفق التسرب. رياضياً، يزداد تدفق التسرب بشكل كبير مع زيادة الخلوص الشعاعي. حتى ملليمتر واحد من التآكل يمكن أن يخفض معدلات الإنتاج بشكل كبير.
كما تؤدي مشكلات التغذية في كثير من الأحيان إلى تخريب الإنتاج. إذا لم تتمكن قناة التغذية من إمداد المواد بالسرعة التي يستطيع المسمار نقلها بها، فإن الطارد يصبح جائعًا. التغذية غير المنتظمة تسد القادوس. يجب على المشغلين قياس خلوص المسمار إلى البرميل باستخدام مقاييس الاستشعار أثناء الصيانة الروتينية، وتثبيت وحدة تغذية القوة لمنع التجسير، وتنفيذ جدول زمني صارم لتغيير حزم الشاشة.
عند التعامل مع مواد ما بعد الاستهلاك أو ما بعد الصناعة، يصبح حساب الإنتاج والحفاظ عليه لنظام تكوير البلاستيك الصلب أكثر تعقيدًا بشكل ملحوظ. على عكس حبيبات الراتنج الخام، فإن إعادة تدوير البلاستيك الصلب تتضمن معالجة الزجاجات المكسرة، وأغلفة البطاريات، والأنابيب، والقصاصات المصبوبة بالحقن. تقدم هذه المواد تحديات ريولوجية فريدة من نوعها.
العقبة الأساسية هي عدم اتساق الكثافة الظاهرية للمادة. لا تتدفق الرقائق الصلبة المسحوقة بسلاسة مثل الكريات الموحدة. تشكل أشكالها غير المنتظمة جيوبًا هوائية في قسم التغذية. كتلة البلاستيك التي تدخل المسمار في كل دورة أقل بكثير من الحد الأقصى النظري. علاوة على ذلك، غالبًا ما تحتوي المواد البلاستيكية الصلبة على رطوبة متبقية وملوثات سطحية. عندما تسخن المواد، تتحول الرطوبة إلى بخار، مما يؤدي إلى استهلاك حجم كبير داخل القنوات اللولبية ويسبب رغوة عند رأس القالب.
هناك حاجة إلى ترقيات ميكانيكية محددة لجعل الناتج الفعلي أقرب إلى الحد الأقصى النظري. تؤدي إضافة وحدة التغذية القوية إلى حل مشكلة الكثافة الظاهرية عن طريق ضغط الرقائق الصلبة مسبقًا، مما يضمن بقاء برغي الطارد الرئيسي ممتلئًا بالكامل. تشتمل أنظمة البثق المتخصصة على مناطق تفريغ الهواء. تسمح هذه المقاطع ذات التهوية للغازات المتطايرة بالهروب قبل أن يصل البوليمر إلى منطقة القياس، مما يضمن شغل مائة بالمائة من الحجم بالبلاستيك الكثيف المنصهر.
هناك نقطة في كل عملية تصنيع تؤدي فيها الصيانة إلى عوائد متناقصة. إذا فشلت الآلة القديمة باستمرار في تلبية المخرجات المحسوبة على الرغم من البراغي الجديدة وملفات التسخين المحسنة، فمن المحتمل أن تكون الهندسة الأساسية قديمة. يعد التعرف على وقت الاستبدال بدلاً من الإصلاح أمرًا بالغ الأهمية للحفاظ على تكلفة تنافسية لكل كيلوغرام.
إن تقييم التكلفة الإجمالية للملكية هو أفضل طريقة لاتخاذ هذا القرار. غالبًا ما تتجاوز تكلفة التوقف المتكرر والطاقة المهدرة والعائد دون المستوى النفقات الرأسمالية المطلوبة للآلات الجديدة. تم تصميم خطوط البثق الحديثة بنسب محسنة للطول إلى القطر ومحركات تيار متردد عالية الكفاءة توفر إنتاجية محددة أعلى بكثير من الآلات القديمة.
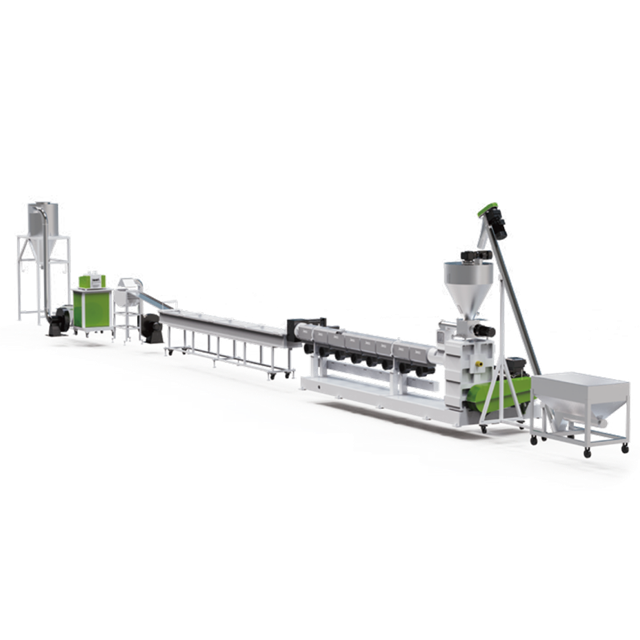
لتحقيق مخرجات مضمونة وعالية السعة تتطابق بشكل وثيق مع الحسابات النظرية، يجب عليك دمج الآلات الحديثة المصممة لهذا الغرض. بالنسبة لعمليات التعامل مع المواد الصلبة النظيفة القياسية، فإن الاستثمار في خط تكوير البلاستيك الصلب الحديث يضمن معالجة مستقرة. تتميز المواصفات الهندسية الواقعية لهذه الأنظمة عادةً بسعات تتراوح من 100 إلى 1000 كجم في الساعة، اعتمادًا على الطراز المحدد. إنها تستخدم تصميمات لولبية متخصصة مصممة خصيصًا لكثافة ذوبان البولي أوليفينات الصلبة. من خلال دمج مبدلات الشاشة الهيدروليكية بدون توقف المتقدمة والتهوية المحسنة، تقلل هذه الآلات من تدفق التسرب وتضمن أن مخرجات أرضية المصنع تتوافق تمامًا مع التوقعات الهندسية المتقدمة.
تؤدي معرفة كيفية حساب مخرجات الطارد إلى تحسين عمليات المصنع بشكل أساسي. يتطلب الأمر فهمًا واضحًا لكيفية تفاعل تدفق السحب وتدفق الضغط وخصائص المواد داخل البرميل. ومع ذلك، فإن الرياضيات النظرية لا يمكن الاعتماد عليها إلا بقدر موثوقية الآلة التي تنفذها على الأرض.
نوصي بشدة بمقارنة عائداتك الفعلية بهذه الصيغ بانتظام لاكتشاف التآكل الميكانيكي مبكرًا. إذا كان إعدادك الحالي أقل من إمكاناته الرياضية، فقد حان الوقت للترقية. قم بتقييم معداتك الحالية والانتقال إلى حل إعادة التدوير عالي الكفاءة من Jwell والذي يضمن إنتاجية مربحة يمكن التنبؤ بها لاحتياجاتك المادية المحددة.
في قطاع البثق الصناعي، كثيرًا ما يستخدم المهندسون مقياس الإنتاجية المحدد لتقدير الإنتاج، والذي يُعرف بالكيلوجرام في الساعة لكل دورة في الدقيقة. سيكون للطارد أحادي اللولب المُحسّن جيدًا والذي يعالج البولي أوليفينات القياسية إنتاجية محددة تظل خطية نسبيًا ضمن نطاق التشغيل الأمثل. قد ينتج المسمار مقاس 75 مم 1.5 إلى 2.0 كجم في الساعة لكل دورة في الدقيقة، بينما قد ينتج المسمار الضخم مقاس 150 مم 8.0 إلى 10.0 كجم في الساعة لكل دورة في الدقيقة. قم بضرب الإنتاجية المحددة المعروفة لجهازك في عدد الدورات في الدقيقة التشغيلي الحالي للحصول على تقدير سريع.
في حين أن الفيزياء الأساسية لصهر ودفع البوليمر تظل كما هي، إلا أن المقياس والمتغيرات مختلفة تمامًا. تقوم أجهزة البثق الصغيرة المكتبية بحساب المخرجات بناءً على خطوات المحرك المتدرج وقطر الفتيل ومعدل التغذية بالملليمتر في الثانية، مع التركيز على الدقة المجهرية. تقوم آلات التكوير الصناعية بحساب الإنتاج بالطن في الساعة. يجب أن تأخذ هذه الحسابات الضخمة في الاعتبار الكثافة الظاهرية للرقائق غير المنتظمة، وقوى التسخين الشديدة للقص، وعزم دوران المحرك المقاس بمئات الكيلووات، وديناميكيات الموائع المعقدة للهندسة اللولبية للقناة العميقة.
لا، العلاقة بين RPM والإخراج ليست خطية بلا حدود. يؤدي دفع عدد الدورات في الدقيقة إلى ما هو أبعد من النطاق الأمثل المصمم للمسمار إلى تناقص شديد في العوائد. يؤدي ارتفاع عدد الدورات في الدقيقة إلى زيادة احتكاك القص بشكل كبير، مما قد يؤدي إلى ارتفاع درجة حرارة البلاستيك وتحلله قبل خروجه من القالب. إذا تجاوز عدد الدورات في الدقيقة قدرة التغذية الجاذبية للقادوس، فإن المسمار يصبح متغذى جوعًا، مما يؤدي إلى ثبات الإنتاج. يؤدي عدد الدورات في الدقيقة المفرط أيضًا إلى زيادة الضغط الخلفي عند القالب، مما يؤدي لاحقًا إلى زيادة تدفق التسرب، مما يلغي مكاسب تدفق السحب الأمامي.
يتطلب حساب الناتج لنظام بلاستيكي صلب تعديل المعادلة القياسية لمراعاة التناقضات المادية. أولاً، استبدل كثافة البوليمر الصلب القياسية بالكثافة الظاهرية المحددة لإعادة طحنك الصلب. نظرًا لأن الرقائق تحتوي على هواء، فإن سعة قسم التغذية غالبًا ما تكون العامل المحدد. ثانياً، عامل وجود مناطق تفريغ الفراغ. تعمل مناطق التنفيس عمدًا عند حالة الضغط الصفري للسماح للغازات بالهروب، مما يؤدي إلى كسر ملف الضغط المستمر للبرميل. يتم تحديد الإخراج إلى حد كبير من خلال تدفق السحب في قسم الضخ النهائي مباشرة بعد فتحة التهوية الأخيرة، مطروحًا منه تدفق الضغط الناتج عن حزمة الشاشة المحددة المستخدمة للترشيح.
وقت الإقامة هو متوسط المدة التي يقضيها جسيم البوليمر داخل الطارد من فتحة التغذية إلى مخرج القالب. لحساب ذلك رياضيًا، يمكنك تقسيم الحجم الحر لبرغي الطارد المملوء بالكامل على معدل التدفق الحجمي لمصهور البوليمر. في إعدادات المصنع العملية، غالبًا ما يقوم المهندسون بقياس ذلك تجريبيًا عن طريق إسقاط كمية صغيرة من خليط الألوان في حلقة التغذية وتوقيت الوقت الذي يستغرقه البلاستيك الملون ليخرج من القالب بالضبط.
يقيس استهلاك الطاقة المحدد الكفاءة الكهربائية لعملية البثق لديك، والتي يتم تعريفها على أنها كمية الطاقة المطلوبة لمعالجة كيلوغرام واحد من المواد. يمكنك حسابها عن طريق قسمة إجمالي الطاقة التي يستهلكها المحرك الرئيسي وسخانات البراميل على إجمالي إنتاج الكتلة في الساعة. يعد خفض هذا الرقم هدفًا أساسيًا لمديري المصانع المعاصرين، لأنه يشير بشكل مباشر إلى هندسة الماكينة المحسنة للغاية والكفاءة الحرارية الممتازة.


