
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-10 المنشأ:محرر الموقع


هل تعلم أن محاولة إعادة تدوير المنصات البلاستيكية شديدة التحمل غالبًا ما تؤدي إلى كسر الآلات الصناعية القياسية؟ يحدث هذا بشكل متكرر أكثر مما يعترف به مديرو المرافق. في حين أن هذه المنصات تعد عنصرًا أساسيًا مطلقًا في الخدمات اللوجستية العالمية نظرًا لمتانتها الهائلة، فإن الميزات الدقيقة التي تمنحها عمرًا طويلًا في المستودع تسبب صداعًا كبيرًا في نهاية دورة حياتها.
ولزيادة القدرة على التحمل والحفاظ على انخفاض تكاليف التصنيع، يقوم المنتجون في كثير من الأحيان بحقن البوليمر الأساسي بمواد حشو كيميائية مثل كربونات الكالسيوم أو الألياف الزجاجية. كما أنها تعزز الهيكل الداخلي بقضبان فولاذية مخفية. عند إدخالها في خطوط المعالجة العادية، تعمل هذه الإضافات المخفية على تدمير شفرات القطع القياسية في غضون ساعات. تتطلب المعالجة الناجحة لهذه المواد الصلبة والمركبة معدات متخصصة لتقليل الحجم ونهجًا استراتيجيًا للغاية.
في هذا الدليل الشامل، سوف نستكشف بالضبط كيف تؤثر هذه الإضافات على عملية إعادة التدوير. سوف ننظر إلى اتجاهات الصناعة الحالية من منظور هندسي ونوضح لماذا يعد الاستثمار في تكنولوجيا المعالجة الصحيحة أمرًا بالغ الأهمية لربحية منشأتك وسلامتها الأساسية.
لكي نفهم حقًا تحديات إعادة تدوير المنصات البلاستيكية الصناعية، يجب علينا فحص تكوينها التصنيعي. تتطلب الخدمات اللوجستية الحديثة منصات يمكنها تحمل الأحمال الديناميكية الشديدة والظروف الجوية القاسية والتعامل القاسي المستمر بواسطة الرافعات الشوكية. ولتلبية هذه المتطلبات الصارمة دون زيادة تكاليف التصنيع بشكل كبير، يعتمد المنتجون بشكل كبير على إضافات محددة وتعزيزات هيكلية.
يتم تشكيل المنصات الصناعية في المقام الأول من البولي إيثيلين عالي الكثافة أو البولي بروبيلين. في حين أن هذه البوليمرات البكر توفر مقاومة كيميائية ومرونة ممتازة، إلا أنها غالبًا ما تفتقر إلى الصلابة الهيكلية المطلقة المطلوبة للتطبيقات الثقيلة. للتعويض، يقوم المصنعون بتركيب البوليمر الأساسي باستخدام مواد حشو كيميائية مثل كربونات الكالسيوم أو التلك أو الألياف الزجاجية.
يخدم تكامل هذه الحشوات أغراض تشغيلية واقتصادية متعددة. تعمل كربونات الكالسيوم والتلك على زيادة صلابة البليت واستقرار أبعادها بشكل كبير. وهذا يمنعها من الالتواء تحت الأحمال الثابتة الثقيلة. يتم إضافة الألياف الزجاجية بشكل متكرر لتحسين قوة الشد ومقاومة الصدمات. من الناحية الاقتصادية، تعتبر هذه الحشوات المعدنية والزجاجية أرخص بكثير من الراتنجات المعتمدة على النفط الخام. يتيح ذلك للمصنعين تقليل تكاليف المواد الخام مع تحسين الخواص الميكانيكية للمنتج النهائي في نفس الوقت.
في حين تعمل الحشوات الكيميائية على تحسين مصفوفة المواد، إلا أنها غالبًا ما تكون غير كافية للمنصات المصممة خصيصًا لأرفف الحواف في المستودعات العالية. تخيل لوحًا بلاستيكيًا معلقًا على رف مستودع يحمل ألفي رطل من البضائع. بمرور الوقت، قد ينثني البلاستيك وحده أو يزحف تحت الضغط المستمر.
لحل هذا التحدي الهندسي، يقوم المصنعون بدمج الأنابيب الفولاذية أو القضبان الفولاذية الصلبة في الهيكل الداخلي للمنصة. تعمل هذه الإدخالات المعدنية كهيكل عظمي صلب، مما يزيد بشكل كبير من سعة حمل الأرفف. ومع ذلك، فإن هذا يخلق تحديًا كبيرًا لمعالجة نهاية العمر الافتراضي. نظرًا لأن هذه القضبان الفولاذية عادةً ما تكون مصبوبة بشكل مشترك أو مغطاة بالكامل داخل الغلاف البلاستيكي، فإنها تظل غير مرئية للعين المجردة. ونتيجة لذلك، غالبًا ما يقوم المشغلون بإدخالها في خطوط إعادة التدوير على افتراض أنهم يقومون بمعالجة البلاستيك النقي. والنتيجة هي فشل كارثي في المعدات.
إن الإضافات التي تجعل المنصات البلاستيكية متينة في المستودع تجعلها مشكلة كبيرة في منشأة إعادة التدوير. تتطلب معالجة المواد البلاستيكية المملوءة تحولًا أساسيًا في كيفية تعامل مديري المنشآت مع صيانة المعدات وتكوين الخط.
تشير بيانات السوق الأخيرة إلى ارتفاع حاد في استخدام الحشوات المركبة في قطاع الخدمات اللوجستية. مع تقلب أسعار البوليمر البكر عالميًا بسبب تقلبات سلسلة التوريد، يدفع المصنعون نسب الحشو إلى أعلى من أي وقت مضى. في بعض الأحيان تتجاوز هذه النسب 30 بالمائة من إجمالي وزن البليت. علاوة على ذلك، فإن الدفع العالمي نحو الاقتصاد الدائري يعني أن المزيد من الشركات تطالب بالمنصات المصنوعة من المحتوى المعاد تدويره. تحتوي هذه المادة المعاد تدويرها بطبيعتها على مواد حشو متبقية من دورات الحياة السابقة. ويعني هذا التحول الاقتصادي أن القائمين على إعادة التدوير سيواجهون مواد شديدة الكشط بشكل متكرر. لم تعد قدرات التقطيع المتخصصة ترفا؛ فهي ضرورة أساسية.
البوليمرات البكر القياسية ناعمة نسبيًا وسهلة القطع. ومع ذلك، عند مزجه مع الألياف الزجاجية أو كربونات الكالسيوم، تتغير الخصائص الفيزيائية للبلاستيك بشكل كبير. تتمتع الألياف الزجاجية والمركبات المعدنية بتصنيف صلابة مرتفع على مقياس موس. عند معالجتها، فإنها تعمل كمركب كاشط. إنها تعمل بشكل أساسي مثل ورق الصنفرة الثقيل ضد سكاكين القطع الخاصة بالآلات.
في بيئة المعالجة القياسية، قد تستمر مجموعة الشفرات التي تقطع البلاستيك النقي لعدة أشهر قبل أن تحتاج إلى شحذ. على العكس من ذلك، عند معالجة المنصات المملوءة للغاية، يمكن أن ينخفض العمر الافتراضي إلى مجرد أسابيع. يؤدي الاحتكاك الكاشطة إلى إضعاف حواف القطع بسرعة. وهذا يؤدي إلى انخفاض الإنتاجية، وزيادة استهلاك الطاقة، ورقائق الإخراج المتربة ذات الجودة الرديئة.
يمتد تأثير الحشو إلى ما هو أبعد من مرحلة تقليل الحجم الأولي. بمجرد وصول المادة الممزقة إلى مرحلة البثق والتكوير، فإن وجود كربونات الكالسيوم أو الألياف الزجاجية يغير مؤشر تدفق الذوبان للراتنج المعاد تدويره. تتطلب المواد البلاستيكية المملوءة بدرجة عالية درجات حرارة محددة في أسطوانة الطارد لمنع تدهور المواد. بالإضافة إلى ذلك، يمكن أن تتسبب الجزيئات الكاشطة المتبقية في تآكل مسامير الطارد قبل الأوان. وهذا يستلزم تنفيذ مبدلات غربلة مستمرة للخدمة الشاقة لتصفية المواد المركبة والشوائب غير الذائبة.
لمكافحة الطبيعة الكاشطة للمنصات المملوءة، لا يمكن للمنشآت الاعتماد مطلقًا على الفولاذ الطري القياسي أو أدوات القطع للمبتدئين. إنها ضرورة تشغيلية لاستخدام آلة تقطيع البلاستيك المتخصصة المصممة خصيصًا للبيئات القاسية وعالية التآكل.
تستخدم هذه الآلات المتقدمة سكاكين القطع المشكلة من سبائك الفولاذ المتصلبة، والتي تخضع لعمليات معالجة حرارية صارمة لتحقيق معدلات صلابة روكويل العالية. بالإضافة إلى ذلك، يجب حماية الدوارات نفسها. تطبق آلات تمزيق الورق عالية الجودة لحامًا صلبًا على طول جسم الدوار. تمنع هذه الطبقة المضحية الغبار البلاستيكي الكاشط من تآكل الهيكل الفولاذي الأساسي ببطء على مدار آلاف ساعات التشغيل.
في حين أن الحشوات تسبب تآكلًا كاشطًا تدريجيًا، فإن الإدخالات المعدنية المخفية تمثل تهديدًا فوريًا وكارثيًا لآلات إعادة التدوير. يتطلب الفولاذ الهيكلي المغطى بالمنصات قوى ميكانيكية محددة حتى ينكسر بأمان. وإلا فإنك تخاطر بتحويل أرضية المنشأة إلى منطقة خطر.
تعمل آلة التحبيب البلاستيكية القياسية على مبدأ السرعة العالية وعزم الدوران المنخفض. يدور الدوار بمئات الدورات في الدقيقة، ويعتمد على الطاقة الحركية والشفرات الحادة لقطع البلاستيك. إذا واجهت آلة التحبيب القياسية عالية السرعة أنبوبًا هيكليًا فولاذيًا سميكًا مخبأ داخل منصة نقالة، فإن النتائج تكون مدمرة للغاية.
سيؤدي التأثير عالي السرعة ضد الفولاذ الصلب إلى تحطيم شفرات المحبب على الفور. يمكن للمقاومة المفاجئة أن تؤدي إلى ثني عمود الدوار الرئيسي بعنف، وتدمير المحامل، وزيادة التحميل على المحرك الكهربائي. تمتلئ الغرفة بصوت صرير المعدن المحشور ورائحة الأحزمة المحترقة. فإلى جانب الأضرار التي تقدر بعشرات الآلاف من الدولارات في المعدات وأيام التوقف التشغيلي، تشكل الشظايا الفولاذية المتطايرة خطرًا شديدًا على سلامة موظفي المنشأة.
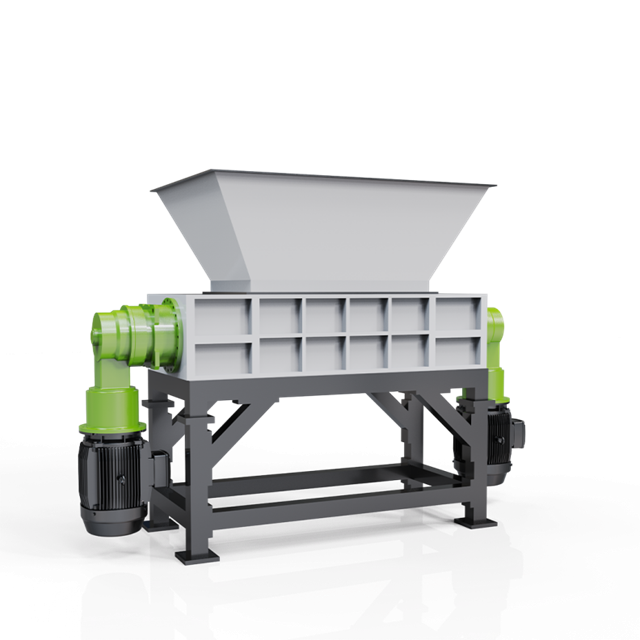
لمعالجة المنصات المقواة بالفولاذ بأمان، يجب استبدال نموذج الطاقة الحركية لآلة التحبيب بالميزة الميكانيكية لقوة القص. تعمل والمناسبة آلة تقطيع النفايات البلاستيكية الكبيرة بسرعات منخفضة جدًا، وغالبًا ما تولد كميات هائلة من عزم الدوران من خلال علب التروس الكوكبية شديدة التحمل.
عندما يواجه الدوار ذو عزم الدوران العالي وبطيء الحركة ملحقًا فولاذيًا، فإنه لا يعتمد على التأثير لكسره. وبدلاً من ذلك، تستخدم الآلة قوة دوران هائلة لقص وسحق كل من البلاستيك والفولاذ في وقت واحد. يمنع إجراء القطع المتعمد والمتحكم فيه تحطم الشفرة ويسمح للآلة بمعالجة المواد البلاستيكية الملوثة بالمعادن دون التدمير الذاتي.
إن تمزيق المعدن بجانب البلاستيك هو الخطوة الأولى فقط. يجب إزالة الفولاذ قبل أن تتحرك المادة إلى أسفل الخط. بمجرد أن تقوم آلة التقطيع الأولية بتكسير البليت إلى شرائح خشنة، يتم الكشف عن إدراجات الفولاذ وتحريرها من أغلفةها البلاستيكية.
عند هذه النقطة بالتحديد، يصبح الفصل المغناطيسي أمرًا بالغ الأهمية. يجب تركيب مغناطيسات النطاق الزائد للخدمة الشاقة وبكرات الرأس المغناطيسية على ناقل التفريغ مباشرة بعد آلة التقطيع الأولية. تقوم هذه المغناطيسات ذات غاوس عالي بسحب شظايا الفولاذ الثقيلة من تيار المواد تلقائيًا. وهذا يضمن أن البلاستيك النقي الخالي من المعادن فقط هو الذي يتقدم إلى المحببات الثانوية الضعيفة أو خطوط الغسيل.
عند تصميم خط إعادة تدوير المنصات، يجب على مديري المنشأة اختيار بنية التقطيع المناسبة. يعود القرار عادةً إلى آلة التقطيع ذات العمودين، أو آلة التقطيع ذات العمود الواحد، أو مزيج استراتيجي من الاثنين معًا. دعونا نلقي نظرة على الاختلافات الهندسية لمساعدتك في الاختيار الصحيح للمعدات.
| الميزة الهندسية | آلة التقطيع ذات العمودين (الأساسية) | آلة التقطيع ذات العمود الواحد الثقيلة (الثانوية) |
|---|---|---|
| الآلية الأساسية | أعمدة مزدوجة مضادة للدوران مع شفرات خطافية متشابكة. | دوار واحد كبير مزود بسكاكين مربعة قابلة للفهرسة ودافع هيدروليكي. |
| سرعة التشغيل وعزم الدوران | سرعة منخفضة للغاية، وعزم دوران شديد. يعتمد على قوة القص العدوانية. | سرعة متوسطة منخفضة، وعزم دوران مرتفع. يعتمد على التقطيع المستمر بسكين السرير. |
| التسامح المعدني | ممتاز. يمكن القص بسهولة من خلال القضبان الفولاذية السميكة وإدراج المنصات المخفية. | منخفضة إلى متوسطة. يتطلب فصلًا مغناطيسيًا مسبقًا لمنع تلف السكين. |
| اتساق الإخراج | غير منتظم. تنتج شرائح خشنة تتراوح من 100 مم إلى 300 مم. | موحدة للغاية. يستخدم شاشة تصنيف لضمان دقة 40 مم. |
| أفضل تطبيق | تقليل الحجم الأولي وتحرير المعادن المغلفة من المنصات الكاملة. | تقليل الحجم الموحد الثانوي، وإعداد المواد للتحبيب النهائي. |
تستخدم آلات التقطيع ذات العمودين عمودين متعاكسين مزودين بشفرات خطافية متشابكة. إنهم عدوانيون بشكل استثنائي في الاستيلاء على العناصر الكبيرة والضخمة مثل المنصات الكاملة. تعمل بسرعات منخفضة جدًا مع عزم دوران شديد، ويمكن قصها بسهولة من خلال إدخالات الفولاذ السميكة دون تردد. وهذا يجعلها شديدة المقاومة للأضرار الناجمة عن الأجسام الغريبة.
ومع ذلك، نظرًا لأنهم لا يستخدمون شاشة تغيير الحجم الموجودة أسفل الدوارات، فإن الإخراج غير متناسق. تنتج الآلة شرائح بلاستيكية خشنة وغير منتظمة بدلاً من حجم جسيمات موحد.
تستخدم آلة التقطيع ذات العمود الواحد دوارًا كبيرًا مزودًا بسكاكين قطع مربعة تقطع بسكين سرير ثابت. السمة المميزة لآلة التقطيع ذات العمود الواحد الثقيل هي تضمين شاشة تصنيف مثبتة أسفل الدوار. لا يمكن للمادة الخروج من غرفة القطع حتى تصبح صغيرة بما يكفي لتمريرها عبر فتحات الشاشة. وهذا يضمن حجم إخراج موحدًا ويمكن التنبؤ به ومثاليًا للتحبيب النهائي.
في حين أنهم يستطيعون التعامل مع شظايا معدنية صغيرة من حين لآخر، إلا أنهم أكثر عرضة للضرر الشديد إذا تم تغذيتهم بقضبان فولاذية ضخمة غير مقطوعة. إنها تتطلب تكوينات قوية لامتصاص الصدمات وإزالة المعادن مسبقًا.
لتحقيق أقصى قدر من الكفاءة وطول عمر المعدات، تشير البيانات الهندسية التجريبية إلى أن النهج المكون من مرحلتين هو التكوين الأكثر فعالية للمنصات المسلحة. تحقق المنشآت أفضل النتائج باستخدام آلة التقطيع ذات العمودين للتكسير الأولي للمنصة بأكملها. هذا يتعامل بسهولة مع الجزء الأكبر ويقص الفولاذ المخفي. ثم تمر المادة تحت فاصل مغناطيسي لإزالة المعدن المتحرر. وأخيرًا، يتم تغذية الشرائط البلاستيكية الخالية من المعدن في آلة تقطيع ذات عمود واحد ثقيل لتقليل المواد إلى شرائح موحدة مقاس 40 مم، وإعدادها بشكل مثالي لمرحلة التحبيب النهائية.
عند تقييم المعدات الرأسمالية لإعادة تدوير المنصات، يجب على صناع القرار النظر إلى ما هو أبعد من القدرة الحصانية الأساسية وحجم الغرفة. تحدد الميزات الهندسية المحددة للآلة مدة تشغيلها وتكاليف صيانتها على المدى الطويل.
إن معالجة المنصات البلاستيكية الصناعية الممزوجة بكربونات الكالسيوم والألياف الزجاجية وإدراج الفولاذ المخفي ليست مهمة لقطعة واحدة من المعدات. عندما تحاول المحببات القياسية معالجة هذه الهياكل المعززة، فإنها تعاني من أعطال ميكانيكية كارثية. ولذلك، فإن إنشاء خط إعادة التدوير المتزامن متعدد المراحل أمر إلزامي تمامًا. يضمن هذا النهج إنتاجية مستمرة، ويحمي الآلات الحساسة من التلف الذي لا يمكن إصلاحه، وينتج رقائق بوليمر معاد تدويرها عالية الجودة. يوجد أدناه مخطط هندسي شامل لتصميم منشأة مثالية لإعادة تدوير المنصات.
تتطلب المرحلة الأولية تفكيك الجزء الأكبر من المنصات الصناعية القياسية. نظرًا لأن هذه المنصات تحتوي على أنابيب فولاذية مخفية مصممة لزيادة سعة حمل الأرفف، فإن استخدام آلات القطع عالية السرعة في هذه المرحلة يعد أمرًا خطيرًا للغاية.
الحل السليم علميًا هو استخدام آلة التقطيع ذات العمود المزدوج ذات السرعة المنخفضة وعزم الدوران العالي. عندما تقوم رافعة شوكية بإلقاء مجموعة من المنصات في القادوس، فإن هذه الآلات القوية تعطي الأولوية لقوة القص الخام التي لا تنضب على السرعة. عندما تواجه شفرات السبائك الصلبة ملحقًا فولاذيًا مخفيًا، يسمح عزم الدوران الهائل للماكينة بالقص مباشرة عبر كل من مصفوفة البولي إيثيلين عالي الكثافة والمعدن دون الإضرار بغرفة القطع.
خلال هذه المرحلة، الهدف الأساسي هو تقليل الحجم بشكل كبير وتحرير المواد. يتكون الإخراج من شرائح خشنة وغير منتظمة. والأهم من ذلك، أن عملية القص العنيفة هذه تمزق القضبان الفولاذية المغطاة بعيدًا عن البلاستيك المحيط، مما يؤدي إلى كشف المادة الحديدية بحيث يمكن استخلاصها بنجاح.
بمجرد أن يتم تحويل المنصات إلى شرائح خشنة ويتم الكشف عن إدراجات الفولاذ الداخلية بالكامل، يتحرك تيار المواد على طول الحزام الناقل للخدمة الشاقة. قبل أن تتمكن هذه المادة المختلطة من الدخول إلى أي معدات ثانوية لتقليل الحجم، يجب استخلاص جميع المعادن الحديدية بشكل كامل وموثوق.
يتضمن معيار الصناعة تركيب فاصل مغناطيسي معلق فوق حزام النقل مباشرة فوق حزام النقل الأساسي. باستخدام مغناطيس النيوديميوم القوي أو الملفات الكهرومغناطيسية العميقة، يقوم هذا الفاصل بسحب الأنابيب الفولاذية المحررة والشظايا بقوة إلى أعلى وخارج التيار البلاستيكي.
لتحقيق السلامة المثلى، يتم تثبيت بكرة ذات رأس مغناطيسي بشكل متكرر عند طرف التفريغ للناقل. يلتقط هذا المغناطيس الثانوي أي شظايا معدنية أصغر قد تكون مدفونة تحت الشرائط البلاستيكية الثقيلة. سيؤدي الفشل في إزالة هذه المكونات الفولاذية بدقة إلى حدوث أضرار جسيمة في اتجاه مجرى النهر.
مع إزالة الفولاذ بأمان من خط المعالجة، تصبح الشرائط البلاستيكية الخشنة جاهزة للتحجيم الموحد. تحتوي هذه الشرائط الآن على البوليمر الأساسي والحشوات الكيميائية الكاشطة فقط.
تعتمد هذه المرحلة الحرجة بشكل كبير على آلة التقطيع ذات العمود الواحد عالية الأداء والمجهزة بدافع هيدروليكي ذكي. يقوم هذا النظام الهيدروليكي بالضغط بشكل مستمر على الأشرطة البلاستيكية الضخمة مقابل عمود دوار. نظرًا لأن الحشوات الكيميائية تجعل البلاستيك شديد الكشط، فيجب حماية الدوار لهذه الآلة بلحام ذو سطح صلب، كما يجب أن تكون سكاكين القطع مصنوعة من سبائك ممتازة مقاومة للتآكل.
تتميز آلة التقطيع ذات العمود الواحد بشاشة ذات حجم مخصص مثبتة مباشرة أسفل الدوار. تظل المادة البلاستيكية محاصرة في غرفة القطع حتى تصبح صغيرة بما يكفي لتمريرها عبر هذه الشاشة. تضمن هذه الآلية الدقيقة إنتاجًا ثابتًا وموحدًا لرقائق بلاستيكية مقاس 40 مم، بحجم مثالي للتحسين النهائي.
في حين أن الرقائق مقاس 40 مم مناسبة لبعض تطبيقات التصنيع ذات النهاية المنخفضة، فإن معظم عمليات إعادة التدوير عالية الجودة تتطلب مزيدًا من تحسين الحجم والتنظيف الشامل. يتم تغذية الرقائق مقاس 40 مم في محبب عالي السرعة، مما يقلل من حجم المادة إلى مواصفات أدق بكثير من 10 مم إلى 12 مم.
بعد التحبيب، تدخل المادة إلى غسالة احتكاك عالية السرعة وخزان فصل لاحق بالحوض والطفو. تتراكم المنصات الصناعية قدرًا كبيرًا من الأوساخ والشحوم وحطام المستودعات طوال عمرها الافتراضي. تعمل مرحلة الغسيل الصارمة على إزالة هذه الملوثات السطحية. بالإضافة إلى ذلك، تساعد عملية الغسيل المكثفة على تحريك وغسل بعض الغبار السائب الناتج عن حشوات كربونات الكالسيوم، مما يحسن بشكل كبير النقاء الإجمالي لرقائق البوليمر النهائية.
الخطوة الأخيرة في خط إعادة التدوير الشامل هي تحويل الرقائق النظيفة والجافة مرة أخرى إلى كريات بلاستيكية موحدة وقابلة لإعادة الاستخدام. يتم نقل الرقائق إلى خط البثق حيث تتعرض لدرجات حرارة عالية، وتذوب، وتتجانس.
نظرًا لأن المنصات الأصلية تحتوي على مواد حشو كيميائية، فإن الثبات الحراري للبلاستيك المعاد تدويره سيختلف بشكل ملحوظ عن البلاستيك الخام. يجب على مشغلي المنشأة معايرة درجات حرارة الطارد بعناية لمنع التدهور الحراري للألياف الزجاجية أو الإضافات المعدنية، مما قد يتسبب في هشاشة البلاستيك.
علاوة على ذلك، يعد ترشيح الذوبان المستمر أمرًا بالغ الأهمية. يتيح استخدام مبدلات الغربلة المستمرة المتقدمة للمشغلين تصفية الشوائب المجهرية وتكتلات الحشو غير القابلة للذوبان دون إيقاف الإنتاج. وهذا يضمن أن الكريات المعاد تدويرها تتمتع بسلامة هيكلية ممتازة.
تتطلب إعادة تدوير المنصات البلاستيكية المقواة أكثر بكثير من مجرد معدات طحن أساسية. تفشل الآلات القياسية حتمًا عند تحريضها على إدخالات فولاذية مخفية ومواد حشو كيميائية شديدة الكشط. ويؤدي هذا إلى تكاليف صيانة باهظة وظروف تشغيلية خطيرة على أرضية المنشأة.
لتحقيق النجاح في هذا القطاع المتطلب، يجب عليك استخدام تقنية تقليل الحجم للخدمة الشاقة المصممة خصيصًا لهذه المهمة. يمنع نظام التقطيع القوي متعدد المراحل التوقف عن العمل المكلف ويضمن معالجة آمنة وفعالة للمواد. هل أنت على استعداد لترقية قدرات المعالجة في منشأتك؟ قم بزيارة Jwell Recycling لاستكشاف مجموعتنا الكاملة من خطوط التقطيع وإعادة التدوير المصممة لهذا الغرض، وتحويل النفايات الصناعية التي تنطوي على مشاكل إلى تدفق مربح للغاية من البوليمرات المعاد تدويرها.
لا، لا يمكن لآلة التحبيب القياسية عالية السرعة معالجة إدخالات الفولاذ وسوف تتعرض لأضرار كارثية إذا حاولت ذلك. تعتمد المحببات على سكاكين ذبابة عالية السرعة مصممة خصيصًا للتقطيع عبر البوليمرات الناعمة نسبيًا. عندما تصطدم هذه الشفرات سريعة الحركة بأنبوب فولاذي سميك مخبأ داخل منصة نقالة، فإن قوة التأثير تتسبب في تحطم الشفرات المتصلبة على الفور. وهذا لا يؤدي إلى تدمير غرفة القطع وثني عمود الدوار فحسب، بل يخلق أيضًا خطرًا شديدًا على السلامة بسبب الشظايا المعدنية المتطايرة. للتعامل مع المنصات ذات الإدخالات الفولاذية، يجب عليك أولاً استخدام آلة التقطيع الصناعية ذات السرعة المنخفضة والعزم العالي.
تعتبر الألياف الزجاجية وكربونات الكالسيوم من المواد غير العضوية شديدة الكشط. عند إضافتها إلى المنصات البلاستيكية، فإنها تزيد بشكل كبير من صلابة المادة، ولكنها تغير أيضًا الخصائص الفيزيائية للبلاستيك أثناء إعادة التدوير. تعمل هذه الحشوات بشكل مشابه لورق الصنفرة ضد سكاكين القطع الخاصة بمعدات التقطيع الخاصة بك. في حين أن الشفرة الفولاذية القياسية قد تستمر لعدة أشهر عند معالجة البوليمرات البكر النقية، فإن وجود هذه الحشوات الكاشطة يمكن أن يؤدي إلى إضعاف الشفرات القياسية في غضون أسابيع. لمكافحة هذا التآكل المتسارع، من الضروري تجهيز آلات تمزيق الورق الخاصة بك بسكاكين متخصصة من السبائك المقاومة للتآكل والتأكد من حماية الدوار من خلال علاجات اللحام ذات الوجه الصلب.
تكمن الاختلافات الرئيسية في سرعة التشغيل وعزم الدوران وآليات تغذية المواد. تعمل آلة التقطيع الثقيلة ذات العمود الواحد بسرعة منخفضة ولكنها تولد عزم دوران هائل. إنها تستخدم دافعًا هيدروليكيًا لدفع المواد الكبيرة والقاسية والضخمة ضد الدوار، مما يؤدي إلى تقسيمها إلى قطع متوسطة الحجم. إنه مرن للغاية ضد المواد الكاشطة والملوثات البسيطة. في المقابل، تعمل آلة التحبيب بسرعات عالية مع عزم دوران أقل. وهي مصممة لأخذ القطع التي تنتجها آلة التقطيع وصقلها بسرعة إلى رقائق صغيرة وموحدة. لا تستطيع آلة التحبيب التعامل مع المنصات الضخمة بالكامل، ولا يمكنها البقاء على قيد الحياة عند ملامستها للقطع المعدنية الكبيرة.
الطريقة الأكثر فعالية ومعايير الصناعة هي تركيب نظام الفصل المغناطيسي مباشرة بعد مرحلة التقطيع الأولية. بمجرد أن تقوم آلة التقطيع ذات العمود المزدوج بتكسير البليت بالكامل إلى شرائح خشنة، يتم كشف الأنابيب الفولاذية الداخلية وتحريرها من البلاستيك. عندما تنتقل هذه المادة المختلطة عبر الحزام الناقل، يستخدم الفاصل المغناطيسي المعلق فوق النطاق مجالات مغناطيسية قوية لسحب الفولاذ المكشوف إلى أعلى وخارج تيار المواد. للحصول على أقصى قدر من الحماية، تقوم المرافق بإقران ذلك ببكرة ذات رأس مغناطيسي في نهاية الحزام الناقل لالتقاط أي قطع معدنية متبقية.
تستخدم كربونات الكالسيوم على نطاق واسع لخفض تكاليف التصنيع وزيادة صلابة المنصات البلاستيكية. ومع ذلك، أثناء عملية إعادة التدوير، يمكن للمستويات العالية من هذا الحشو المعدني أن تغير الخصائص الفيزيائية للحبيبات النهائية المعاد تدويرها. ونظرًا لأن كربونات الكالسيوم لا تذوب، فإنها تظل معلقة كجسيمات مجهرية داخل مصفوفة البوليمر. وهذا يزيد من الكثافة الإجمالية للبلاستيك المعاد تدويره، مما يجعل الكريات النهائية أثقل من الكريات البكر النقية. يجب على مشغلي البثق استخدام مبدلات شاشات متخصصة لتصفية جزيئات الحشو المتكتلة ومراقبة مناطق التسخين بعناية لضمان تجانس البلاستيك بشكل صحيح.
عند معالجة المواد شديدة التحمل بإدخالات معدنية مخفية، يجب أن تحتوي آلة التقطيع لديك على أنظمة حماية متقدمة من التحميل الزائد. الميزة الأكثر أهمية هي نظام التحكم المنطقي الآلي المجهز بوظيفة الرجوع التلقائي. إذا اصطدمت شفرات آلة التقطيع بقطعة فولاذية سميكة بشكل استثنائي تتجاوز قدرة القطع للمحرك، فسيكتشف النظام الارتفاع المفاجئ في التيار الكهربائي. في أجزاء من الثانية، سيوقف الدوار تلقائيًا ويعكس اتجاهه لإزالة الانحشار، مما يمنع المحرك من الاحتراق ويحمي علبة التروس من الأعطال الميكانيكية.
يتطلب الحفاظ على الشفرات في بيئة عالية التآكل اتباع نهج استباقي وليس رد الفعل. أولاً، استخدم السكاكين المربعة أو المقعرة القابلة للفهرسة والمصنوعة من الفولاذ عالي السبائك. نظرًا لأنه يمكن تدوير هذه السكاكين حتى أربع مرات، يمكن للمشغلين التبديل بسرعة إلى حافة قطع جديدة دون استبدال الشفرة بأكملها. ثانيًا، قم بوضع جدول فحص صارم استنادًا إلى ساعات التشغيل بدلاً من انتظار انخفاض جودة المخرجات. إن تشغيل الشفرات الباهتة على البلاستيك المملوء بالألياف الزجاجية يجبر المحرك على العمل بجهد أكبر، مما يزيد من استهلاك الحرارة والطاقة مع تسريع تآكل جسم الدوار نفسه.
في حين أن النفقات الرأسمالية الأولية لخط التقطيع المتخصص ذي المرحلتين مع الفصل المغناطيسي أعلى من المعدات القياسية، فإن العائد على الاستثمار يتحقق عادةً في غضون 12 إلى 18 شهرًا للمرافق كبيرة الحجم. تأتي هذه الوفورات من ثلاثة مجالات رئيسية: الانخفاض الكبير في حالات الأعطال الكارثية للآلات وقطع الغيار، وانخفاض استهلاك الطاقة بشكل كبير لكل طن بسبب الاستخدام المناسب لعزم الدوران، والقدرة على الحصول على أسعار سوق أعلى للرقائق المعاد تدويرها ذات الحجم الموحد والخالية من المعادن والمغسولة بشكل صحيح. غالبًا ما يغطي منع فشل واحد فقط في دوار المحبب جزءًا كبيرًا من ترقية المعدات المتخصصة.


