
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-18 المنشأ:محرر الموقع


يمثل شراء معدات البثق نفقات رأسمالية ضخمة لأي منشأة تصنيع. هل تعرف بالفعل ما الذي يدفع هذا السعر النهائي؟ تنظر العديد من فرق المشتريات إلى النتيجة النهائية فقط. إنهم يدفعون مبالغ زائدة عن غير قصد مقابل مواصفات الماكينة غير الصحيحة. وعلى العكس من ذلك، قد ينقصون في تحديد المعدات ويعانون من سوء جودة المنتج والاختناقات التشغيلية المستمرة.
سعر الطارد ليس تعسفيًا أبدًا. في هذا الدليل الهندسي الشامل، سوف نستكشف كيف تحدد عملية الطارد ذات اللولب الفردي القابلة للتخصيص بدرجة كبيرة المتطلبات الميكانيكية. سوف تتعلم بالضبط كيف تؤثر متغيرات العملية وأنواع المواد والتكوينات الهيكلية بشكل مباشر على إجمالي استثمارك المالي.
لكي نفهم حقًا سبب تكلفة آلات البثق، يجب على المشترين أولاً أن يفهموا الحقائق الميكانيكية التي تحدث داخل البرميل. تخيل أنك تقف على أرضية المصنع، وتشاهد الرقائق الصلبة غير المنتظمة تتحول بسلاسة إلى كريات ناعمة وموحدة. هذا التحول ليس سحرا. إنه انعكاس مباشر للهندسة الديناميكية الحرارية الدقيقة المصممة لمعالجة البلاستيك الصلب وتحويله إلى ذوبان موحد.
تعتمد آلية اللولب الفردي القياسية على عمود دوار قوي داخل برميل ساخن لنقل البوليمر وإذابته وضخه. ولتحقيق هذا التدفق المستقر، تم تقسيم الهندسة الداخلية إلى ثلاث مناطق متميزة، تم تصميم كل منها لمهمة محددة.
تقع منطقة التغذية مباشرة أسفل القادوس. يتميز هذا القسم برحلات عميقة مصممة لالتقاط الكريات أو الرقائق الصلبة ودفعها للأمام. ينصب التركيز الهندسي هنا على تناول كميات متسقة وغير متقطعة. ومع تحرك المواد للأمام، فإنها تدخل المنطقة الانتقالية. هنا، يزيد قطر جذر المسمار تدريجيًا لضغط البلاستيك. يؤدي احتكاك القص الميكانيكي المكثف الناتج عن التدوير، جنبًا إلى جنب مع سخانات البراميل الخارجية، إلى إذابة البوليمر بشكل فعال. وأخيرا، تصل المادة إلى منطقة القياس. يستخدم هذا القسم الأخير الرحلات الضحلة لضخ البلاستيك المنصهر المتجانس بالكامل عبر رأس القالب عند ضغط وحجم ثابتين تمامًا.
من منظور هندسي، تحدد كفاءة هذه الرحلة المكونة من ثلاث خطوات جودة مخرجاتك ومعدل الإنتاج. إذا كانت منشأتك تتطلب قدرة إنتاجية أعلى أو القدرة على معالجة المواد المعاد تدويرها الملوثة بشدة، فإن الماكينة تتطلب تصميمًا لولبيًا معقدًا رياضيًا. كل تعديل دقيق مطلوب لإتقان هذه العملية الداخلية يزيد من تكاليف التصنيع العامة. وينعكس هذا التعقيد في نهاية المطاف في عرض أسعار الشراء الخاص بك.
أحد أهم المتغيرات التي تؤثر على تسعير المعدات هو نوع البوليمر المحدد الذي تنوي معالجته. الطاردات ليست أجهزة عالمية جاهزة للاستخدام. يجب أن تتطابق معادنها الداخلية وهندستها الفيزيائية تمامًا مع الخصائص الحرارية والفيزيائية للمواد الأولية البلاستيكية.
تتطلب معالجة المواد القياسية سهلة الذوبان مثل البولي إيثيلين البكر أو البولي بروبيلين تصميمات لولبية أساسية نسبيًا. يمكن للمصنعين استخدام سبائك الصلب القياسية مع نيترة أساسية. ونظرًا لأن هذه المواد غير قابلة للتآكل وتذوب عند درجات حرارة منخفضة يمكن التنبؤ بها، فإن تكلفة تصنيع جهاز البثق تظل اقتصادية للغاية.
وبالنظر إلى اتجاهات التصنيع العالمية الحالية، فإن صناعة البلاستيك تتحول بسرعة نحو نموذج الاقتصاد الدائري. تجبر ولايات الاستدامة التشريعية العلامات التجارية على استخدام نسب أعلى من راتنجات ما بعد الاستهلاك. ونتيجة لذلك، يتعامل المعالجون مع مواد أولية ملوثة بشكل متزايد. يفرض هذا التحول على مستوى الصناعة أنه يجب على الشركات المصنعة للمعدات الآن دمج السبائك ثنائية المعدن المتقدمة والمقاومة للتآكل كميزات قياسية بدلاً من الترقيات الاختيارية. ستؤدي معالجة الرقائق الكاشطة المحملة بالأوساخ المتبقية أو الألياف الزجاجية إلى تحلل المسمار الفولاذي الكربوني القياسي خلال أشهر. إن الترقية إلى البراميل المطلية بكربيد التنجستن تمنع التدهور المبكر ولكنها يمكن أن تزيد من تكلفة تجميع البرغي والبراغي بنسبة 30 إلى 50 بالمائة.
يحدد الشكل المادي للمواد الخام أيضًا التكوين الهيكلي للآلة. عند تكوين خط تكوير PP PE للرقائق الصلبة عالية الكثافة، يجب على المهندسين تصميم هندسة لولبية محددة قادرة على التعامل مع كثافات كبيرة كبيرة دون توقف المحرك. على سبيل المثال، معالجة رقائق PE الصلبة غالبًا ما تتطلب أقطار لولبية قوية تتراوح من 100 مم إلى 150 مم لتحقيق مخرجات مستقرة تتراوح من 300 إلى 1000 كجم في الساعة. يتطلب التعامل مع هذه الأحمال الثقيلة بأمان حسابات دقيقة لعمق الطيران وعلب تروس أقوى.
إذا احتفظت تلك المواد البلاستيكية الصلبة بالرطوبة أو أحبار الطباعة المتبقية، فيجب أن يكون جهاز البثق مزودًا بمناطق تفريغ فراغية متخصصة. يعد تصميم المسمار المهووس أكثر تعقيدًا من الناحية الرياضية والفيزيائية للآلة من المسمار الصلب. تضيف إضافة مضخات التفريغ ومصائد الرطوبة ومنافذ البراميل المتخصصة تكلفة ملحوظة إلى سعر الشراء النهائي. تعمل هذه المتطلبات الهندسية المخصصة على رفع النفقات الأولية ولكنها تظل غير قابلة للتفاوض على الإطلاق لإنتاج كريات متميزة خالية من الفراغات.
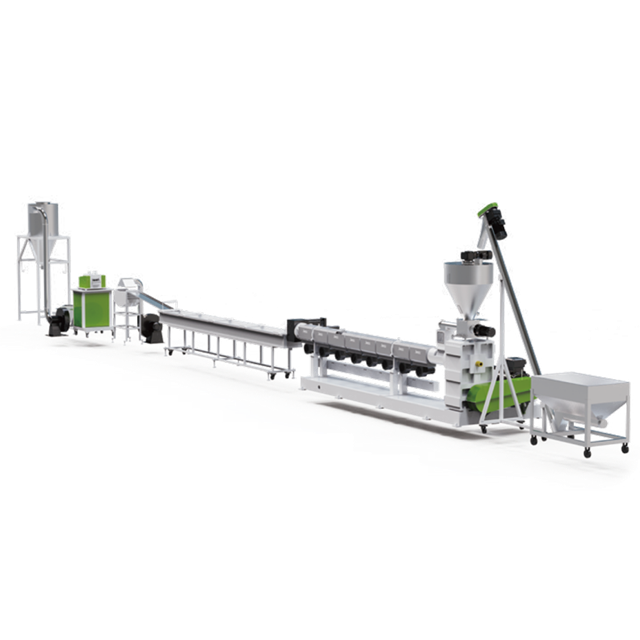
بالإضافة إلى المواد الخام نفسها، تلعب الأبعاد المادية والعلامات التجارية للمكونات المختارة لجهاز البثق دورًا رئيسيًا في عرض الأسعار النهائي. يجب على فرق المشتريات تقييم هذه المواصفات بعناية. أنت تريد تجنب إهدار رأس المال على ميزات تمت هندستها بشكل مبالغ فيه مع منع حدوث فشل فادح ناتج عن عدم تحديد الجهاز بشكل صحيح.
تعتبر نسبة الطول إلى القطر واحدة من أهم المواصفات في تكنولوجيا البثق. يؤدي اختيار المسمار الأطول بنسبة أعلى إلى إطالة وقت المعالجة. تؤدي هذه المدة الممتدة إلى ذوبان فائق، ومزج إضافي أفضل، وضغط إخراج مستقر للغاية. ومع ذلك، تؤدي هذه الترقية إلى زيادة تكلفة الشراء بشكل مباشر. يتطلب المسمار الأطول برميلًا أطول، والمزيد من أشرطة التسخين، ومراوح تبريد إضافية، وإطار قاعدة فولاذي أثقل بكثير لدعم الوزن الممتد دون اهتزاز.
يعمل صندوق التروس بمثابة القلب النابض لأي آلة تكوير البلاستيك . يجب أن يتعامل بشكل مستمر مع عزم الدوران الهائل ويمتص الدفع الخلفي الشديد المتولد عندما يدفع المسمار البلاستيك عالي اللزوجة للأمام. تتطلب تطبيقات عزم الدوران العالي علب تروس للخدمة الشاقة مزودة بمحامل دفع متميزة. سيؤدي اختيار محركات الدفع المعترف بها دوليًا والموفرة للطاقة إلى زيادة سعر الشراء الأولي بشكل ملحوظ مقارنة بالبدائل العامة. ومع ذلك، فإن الاستثمار في مكونات المحرك الكهربائية والميكانيكية المتميزة يقلل بشكل كبير من تكاليف الصيانة على المدى الطويل ويمنع التوقف المدمر للإنتاج.
لجعل التأثير المالي أكثر وضوحًا، راجع جدول المقارنة الهندسية التالي الذي يوضح كيفية تأثير اختيارات المكونات المحددة على ميزانيتك.
| التكوين القياسي | لمكونات الطارد، | التكوين المتطور، | التأثير على تكلفة الشراء. |
|---|---|---|---|
| تعدين البراميل والبراغي | فولاذ نيتريد قياسي | طلاء كربيد التنغستن ثنائي المعدن | يزيد من تكلفة التجميع بنسبة 30-50%، وهو ضروري للمواد البلاستيكية المعاد تدويرها الكاشطة. |
| نسبة L/D | 25:1 إلى 28:1 | 33:1 إلى 36:1 | تكلفة أعلى بسبب الفولاذ الإضافي والإطار الأثقل ومناطق التسخين الإضافية. |
| نظام التدفئة | سخانات الألمنيوم المصبوب | سخانات عازلة بالأشعة تحت الحمراء أو السيراميك | زيادة معتدلة مقدمًا، ولكنها تؤدي إلى تقليل فقدان الطاقة الحرارية بنسبة تصل إلى 30%. |
| نظام التفريغ | برغي صلب، بدون تهوية | تنفيس مزدوج مع مضخات فراغ | إضافة كبيرة إلى تكلفة الآلات المتخصصة ووحدات التفريغ المساعدة. |
عند تقييم خيارات الشراء، كثيرًا ما يقوم المشترون بمقارنة الأنظمة ذات اللولب الواحد بالبدائل ذات اللولب المزدوج. يعد فهم الاختلافات المالية الأساسية بين هاتين التقنيتين أمرًا ضروريًا لتخصيص الميزانية بشكل مناسب.
تعد آلات البثق ذات اللولب الفردي أكثر اقتصادا في التصميم والتصنيع والتركيب. الهندسة الميكانيكية واضحة ومباشرة. لديك عمود دوار واحد وبرميل واحد وعلبة تروس بسيطة نسبيًا مصممة لإدارة الدفع على طول محور واحد. تتميز أجهزة البثق ذات اللولب المزدوج ببرغيين متشابكين. وهذا يتطلب تصنيعًا دقيقًا ومعقدًا للغاية لضمان عدم اصطدام الرحلات الجوية تحت الأحمال الثقيلة. كما أنها تتطلب أيضًا علبة تروس متطورة للغاية قادرة على توزيع عزم الدوران الهائل على عمودين متوازيين يعملان على مقربة شديدة. وبالتالي، فإن الماكينة ذات اللولب المزدوج ستطلب دائمًا سعرًا أوليًا أعلى بكثير من الماكينة ذات اللولب الواحد التي لها نفس سعة الإنتاج بالضبط.
تترجم الآليات المبسطة لنظام اللولب الفردي مباشرة إلى انخفاض تكاليف التشغيل والصيانة. عندما يتآكل المسمار أو البرميل في النهاية بسبب التآكل القياسي، فإن استبدال عمود واحد يعد مهمة صيانة مباشرة يمكن لفريق داخلي التعامل معها غالبًا. تتطلب الأنظمة ثنائية اللولب محاذاة دقيقة وقطع غيار باهظة الثمن. إن ساعات عمل الصيانة ومخزون قطع الغيار اللازمة للحفاظ على تشغيل الماكينة اللولبية الواحدة أقل بكثير.
يعد تخصيص ميزانية ضخمة لجهاز بثق مزدوج اللولب إهدارًا غير ضروري لرأس المال إذا كان تطبيقك لا يطلب ذلك بشكل صارم. تظل الآلات ذات اللولب الفردي الخيار الأكثر منطقية لإعادة تدوير البلاستيك القياسي، وقذف الأنابيب، والتكوير الأساسي. يجب حجز الأجهزة ذات اللولب المزدوج للمهام المتخصصة للغاية، مثل التركيب الكيميائي المكثف أو معالجة البوليمرات شديدة الحساسية للحرارة.
أحد الأخطاء الشائعة في عمليات الشراء هو تركيز الميزانية بأكملها على الطارد الرئيسي فقط. في الواقع، لا يمكن للطارد أن يعمل بشكل منفصل. إنه مجرد العنصر المركزي لنظام بيئي أكبر بكثير. تؤثر المعدات المساعدة اللازمة لتغذية البلاستيك وتصفيته وتقطيعه بشكل كبير على الفاتورة النهائية.
لتحقيق عملية تصنيع وظيفية، يجب عليك وضع ميزانية لخط تحبيب البلاستيك الكامل . يتضمن هذا الإعداد الشامل أنظمة معالجة المواد مثل اللوادر المفرغة، والمغذيات الحجمية، وصوامع التجفيف بعد البثق. على سبيل المثال، تعتمد خطوط PET المتقدمة التي تنتج ما يصل إلى 800 كجم في الساعة على أنظمة بلورة وتجفيف متخصصة قبل بدء عملية البثق. سيؤدي مستوى الأتمتة الذي تحدده لهذه المكونات المساعدة إلى تغيير السعر بشكل جذري. تعتبر وحدات التغذية الحجمية البسيطة فعالة من حيث التكلفة ولكنها تعتمد على الإشراف اليدوي للمشغل. تضمن وحدات التغذية المتقدمة لفقد الوزن الوزني تحديد جرعات آلية دقيقة للمواد، ولكنها تتطلب علاوة أولية أعلى بكثير.
في مجال إعادة تدوير البلاستيك، فإن نظافة المواد المدخلة لديك تحدد بشكل مباشر مدى تعقيد نظام الترشيح الخاص بك. عندما يخرج البلاستيك المنصهر من المسمار، يجب أن يمر عبر مبدل الشاشة لإزالة الشوائب مثل الملصقات الورقية أو المطاط غير المنصهر. إذا قمت بمعالجة خردة ما بعد الصناعة النظيفة نسبيًا، فإن مغير الشاشة الهيدروليكي الأساسي يبقي التكاليف منخفضة. إذا قمت بمعالجة المواد البلاستيكية الملوثة بشدة بعد الاستهلاك، فسوف ينسد الفلتر القياسي بسرعة. في مثل هذه السيناريوهات، يصبح الاستثمار في مرشحات الليزر ذاتية التنظيف المستمر أمرًا إلزاميًا. تمنع وحدات الترشيح المتقدمة هذه فترات التوقف المكلفة وتحمي رأس القالب من الأضرار الكارثية.
تعد كيفية تقطيع البلاستيك المنصهر إلى شكله الحبيبي النهائي أحد متغيرات التكلفة الرئيسية الأخرى. تعد عملية تكوير الخيوط هي الطريقة الأكثر تقليدية واقتصادية، وتتطلب الحد الأدنى من استثمار رأس المال ولكنها تتطلب مساحة أرضية أكبر. تقوم عملية التكوير بحلقة الماء بقطع الكريات مباشرة على وجه القالب ورميها في حلقة من الماء البارد. يكلف هذا النظام أكثر بسبب رأس القالب المتخصص ولكنه مضغوط للغاية. يعد التكوير تحت الماء هو النظام الأكثر تكلفة والأكثر تقدمًا، مما يؤدي إلى إنتاج كريات كروية تمامًا. يتطلب هذا النظام ذو السعر المتميز تحكمًا معقدًا في درجة حرارة الماء وعادةً ما يكون مخصصًا للمواد عالية القيمة.
غالبًا ما ترتكب فرق المشتريات خطأً فادحًا يتمثل في إعطاء الأولوية لأقل سعر شراء أولي دون حساب التكلفة الإجمالية للملكية. يمكن للآلة غير المكلفة أن تتحول بسرعة إلى مسؤولية مالية عند الأخذ في الاعتبار فواتير الخدمات والصيانة المتكررة ووقت الإنتاج الضائع.
عملية البثق كثيفة الاستهلاك للطاقة بطبيعتها. إنها تعتمد على محركات كهربائية شديدة التحمل لتدوير العمود وشرائط السخان عالية القوة لإذابة البوليمر. عند مقارنة عروض أسعار البائعين، فإن الماكينة ذات السعر المنخفض بشكل كبير تستخدم دائمًا مكونات كهربائية قياسية وأقل كفاءة. إن استثمار مبلغ أكبر مقدمًا في التقنيات الموفرة للطاقة يؤدي إلى عائد سريع على الاستثمار. إن تجهيز محرك الدفع الرئيسي بمحرك متغير التردد المتميز يضمن أن المحرك يسحب فقط الكمية الدقيقة من الطاقة اللازمة لحمل عزم الدوران الحالي. على مدى فترة تشغيل مدتها خمس سنوات، فإن توفير الكهرباء الناتج عن هذه المكونات المتميزة سيتجاوز بشكل عام فرق السعر الأولي للماكينة.
تعد المتانة المادية للمكونات الأساسية عامل تكلفة مخفيًا هائلاً. مع تآكل رحلة المسمار الفولاذي الرخيص منخفض الجودة بسبب التآكل، تزداد الفجوة بين المسمار والبرميل. وهذا يقلل بشكل كبير من كفاءة الضخ، مما يؤدي إلى انخفاض حاد في القدرة الإنتاجية وضعف جودة الذوبان. لتصحيح ذلك، يجب إغلاق الخط لعدة أيام لاستبدال المسمار. من خلال إنفاق المزيد في البداية على آلة مجهزة بمعادن متفوقة، فإنك تزيد من عمر المعدات بشكل كبير.
يتطلب التنقل في سوق المعدات اتباع نهج استراتيجي للغاية. لضمان تخصيص رأس المال الخاص بك بكفاءة، يجب عليك مواءمة متطلباتك الفنية مع واقعك التجاري باستخدام عملية تقييم صارمة.
أولاً، قم بتقييم احتياجاتك الفعلية من القدرات. المحرك الأكثر مباشرة لتكلفة الطارد هو حجمه المادي وقدرته الإنتاجية. تتطلب الآلة المصممة لإنتاج 1000 كيلوجرام في الساعة محركًا أكبر بكثير، وقطر لولبي أكثر سمكًا، وأنظمة تبريد أكثر قوة من الطراز 300 كيلوجرام في الساعة. يؤدي شراء آلة كبيرة الحجم إلى زيادة رأس المال الثمين وزيادة استهلاك الطاقة الأساسي لديك. يعد تشغيل جهاز بثق كبير بنصف سعته أمرًا غير فعال من الناحية الديناميكية الحرارية.
بعد ذلك، اطلب عرضًا فنيًا شفافًا ومفصلاً. الاقتباس الذي ينص ببساطة على سعر ثابت للطارد غامض بشكل خطير. لفهم كيفية حساب تكلفة الشراء حقًا، يجب أن تتضمن القائمة المرجعية لعرض الأسعار الشفاف ما يلي:
من خلال تقسيم عرض الأسعار سطرًا تلو الآخر، يمكنك بسهولة تحديد المكان الذي يقوم فيه المورد الأرخص بتخفيض التكاليف. يتيح لك هذا اتخاذ قرار شراء آمن يعتمد على البيانات.
تعد عملية الطارد ذات اللولب الواحد عملية ميكانيكية ديناميكية للغاية تتطلب تخصيصًا دقيقًا. تحدد المواد الخام المحددة، وقدرات الإنتاج المطلوبة، ومتطلبات جودة المنتج النهائي الهندسة الدقيقة المطلوبة. وبالتالي، فإن هذه الاختيارات الفنية تؤثر بشكل مباشر وحتمي على سعر الشراء.
لا تحكم أبدًا على الآلة من خلال سعرها الأساسي وحده. قم دائمًا بحساب استهلاك الطاقة ووقت التوقف المحتمل ونفقات الصيانة المستقبلية بعناية. من خلال التخطيط الصحيح للمواصفات الفنية الخاصة بك والشراكة مع شركة مصنعة ذات خبرة، فإنك تضمن عملية تصنيع فعالة من حيث التكلفة ومربحة لسنوات قادمة. إذا كنت مستعدًا لتكوين نظام يوازن بشكل مثالي بين التكلفة الأولية والأداء طويل المدى، فاستكشف حلول البثق المتقدمة في Jwell Recycling للعثور على الماكينات الدقيقة المصممة خصيصًا لمتطلبات الإنتاج الخاصة بك.
سعة الإخراج هي مقياس واحد فقط. تؤدي الاختلافات في نسبة الطول إلى القطر، وتعدين المسمار، ومعدلات عزم دوران علبة التروس، وتكامل المكونات الكهربائية المتميزة إلى تغيير تكاليف التصنيع بشكل كبير. إن الآلة المصممة للخدمة الشاقة على المدى الطويل ستكلف دائمًا أكثر من النموذج الأساسي، حتى لو كان كلاهما ينتج نظريًا 500 كيلوجرام في الساعة على الورق.
نعم، إنها مناسبة للغاية وتستخدم على نطاق واسع في جميع أنحاء الصناعة. مع التعديلات الهندسية الصحيحة، مثل إضافة مناطق تفريغ مزدوجة التنفيس لإزالة الرطوبة المحتبسة ودمج مبدلات غربلة مستمرة قوية للتعامل مع التلوث، يعد إعداد اللولب الفردي فعالًا للغاية ومجديًا اقتصاديًا لإعادة تدوير المواد البلاستيكية الصلبة مثل PP وPE وPET.
تختلف التكاليف بشكل كبير بناءً على القدرة وحالة المواد ومستوى الأتمتة. قد يكلف خط أساسي صغير لمواد ما بعد الصناعة النظيفة عشرات الآلاف من الدولارات. ومع ذلك، يمكن أن تتراوح تكلفة الخط الآلي عالي السعة والمجهز بأنظمة تفريغ متقدمة للغازات وترشيح التنظيف الذاتي المستمر والتكوير تحت الماء من مئات الآلاف إلى أكثر من مليون دولار. يتطلب التسعير الدقيق دائمًا تقييمًا فنيًا مخصصًا.
ليس بالضرورة. في حين أن النسبة الأعلى توفر وقت معالجة أطول لتحسين الصهر والخلط، فإنها تزيد أيضًا من البصمة المادية للآلة، وتكلفة الشراء الأولية، وقوة المحرك المطلوبة. يجب أن تكون النسبة مطابقة بدقة للخصائص الحرارية للبلاستيك المحدد الذي تقوم بمعالجته بدلاً من أن تكون أعلى ما يمكن.
مع الصيانة الوقائية المناسبة والتعدين الداخلي عالي الجودة، يمكن للإطار الأساسي وعلبة التروس لآلة البثق اللولبية الواحدة أن تدوم من 15 إلى 20 عامًا. ومع ذلك، تحتاج الأجزاء القابلة للتآكل مثل المسمار والبرميل عادةً إلى التجديد أو الاستبدال كل 3 إلى 5 سنوات، اعتمادًا كليًا على مدى كشط البلاستيك الذي تتم معالجته وساعات التشغيل.
يعمل التصميم اللولبي المُحسّن على تقليل الضغط الميكانيكي على محرك الدفع عن طريق نقل البوليمر وصهره بكفاءة دون توليد ضغط خلفي مفرط. إذا تم تصميم الملف اللولبي بشكل سيئ للبلاستيك المحدد، فيجب على المحرك أن يسحب تيارًا كهربائيًا أكبر بكثير للتغلب على المقاومة، مما يؤدي إلى ارتفاع هائل في استهلاك الطاقة اليومي.


