
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-10 المنشأ:محرر الموقع


على أرض المصنع، تحدد جودة البثق النهائي هوامش الربح لديك. يحارب مهندسو البثق باستمرار التناقضات المادية. ذوبان ضعيف يترك جزيئات غير ذائبة. عدم كفاية التفريغ يحبس الرطوبة ويخلق الفراغات. تدمر هذه العيوب القيمة التجارية لكرياتك، ونادرًا ما يكمن الحل في تعديلات سطحية على نطاقات السخان أو معدلات التغذية.
وبدلاً من ذلك، تعود هذه المشكلات إلى مقياس هندسي أساسي يُعرف باسم نسبة طول المسمار إلى القطر. تحدد هذه المعلمة الهندسية الفردية القدرة الفيزيائية للآلة على تلدين البوليمرات وتنفيسها بشكل صحيح. وبالتالي، فإن اختيار آلة تكوير البلاستيك بطول خط الأساس الصحيح ليس مجرد تفضيل للأجهزة. إنه قرار حاسم بالنسبة للمصنعين الذين يقومون بمعالجة كل شيء بدءًا من الأغشية الزراعية الرقيقة وحتى المواد البلاستيكية الصلبة الملوثة بشدة. إن فهم كيفية تفاعل هذه النسبة مع الديناميكا الحرارية وميكانيكا الموائع أمر ضروري للغاية لتحسين أي عملية بثق حديثة.
في قذف البوليمر، هذه النسبة عبارة عن تعبير رياضي قياسي يستخدم لوصف هندسة برغي الطارد. يمكنك حسابه ببساطة عن طريق قسمة طول الطيران الفعال للمسمار على قطره الاسمي الخارجي. طول الطيران هو الجزء الذي يحرك البلاستيك ويضغطه ويذيبه بشكل فعال. على سبيل المثال، المسمار الذي يبلغ قطره 100 مم وطول الطيران 3000 مم لديه نسبة 30:1.
تختلف معايير الصناعة بشكل كبير بناءً على التطبيق المطروح. غالبًا ما تستخدم آلات البثق التقليدية التي تعالج المواد الخام المستقرة والنظيفة نسبًا تتراوح من 24:1 إلى 28:1. في المقابل، تتطلب معدات إعادة التدوير المتخصصة التي تتعامل مع المواد الأولية غير المتسقة إلى حد كبير في كثير من الأحيان نسب 32:1، 36:1، أو حتى 40:1. يضمن هذا الطول الإضافي وقت معالجة مناسبًا وتطايرًا شاملاً.
قم بالمشي على أي أرضية مصنع إعادة التدوير الصاخبة. الطول الهائل لأسطوانة الطارد يلفت انتباهك على الفور. تلك البصمة الجسدية ليست من قبيل الصدفة. تملي الهندسة العقارات المتاحة للمناطق الوظيفية المميزة للمسمار. وتشمل هذه التغذية، ونقل المواد الصلبة، والضغط، والقياس، والتنفيس. يوفر المسمار الأطول للمهندسين المرونة الحيوية لتصميم مناطق الضغط التدريجي. كما يسمح بإضافة مناطق متعددة لتخفيف الضغط لاستخراج الغاز بقوة.
علاوة على ذلك، يعمل هذا المقياس كخط أساس أساسي لقدرة الإنتاجية الإجمالية للماكينة وحجم محرك القيادة. إذا كانت الآلة تفتقر إلى طول خط الأساس الصحيح، فلن تتمكن أي كمية من المعدات المتطورة في المراحل النهائية من تصحيح ذوبان سيئ اللدونة. لا يمكن لمغيرات الشاشة المتقدمة أو الكريات تحت الماء إصلاح ما فشل المسمار في ذوبانه.
البوليمرات هي موصلات سيئة للحرارة. لا يمكنك ببساطة تفجيرها بدرجات حرارة عالية. يتم تحقيق التلدين في الطارد من خلال مزيج دقيق من الحرارة الموصلة من سخانات البراميل الخارجية وحرارة القص الميكانيكية الناتجة عن الاحتكاك الشديد للبرغي الدوار. يؤدي البرميل الأطول إلى زيادة وقت المكوث، وهو إجمالي المدة التي يقضيها البوليمر داخل المنطقة الساخنة.
تسمح هذه المدة الممتدة بامتصاص تدريجي وموحد للطاقة الحرارية. تخيل أنك تحاول خبز كعكة سميكة في نصف الوقت المطلوب عن طريق مضاعفة درجة حرارة الفرن. سوف يحترق الجزء الخارجي بينما يظل القلب خامًا. وينطبق نفس المبدأ على البوليمرات. بدلاً من إجبار البلاستيك على الذوبان بسرعة تحت حرارة موضعية شديدة، يسهل المسمار ذو الحجم المناسب تغيير الطور بشكل يمكن التحكم فيه. وهذا يحافظ على سلامة السلسلة الجزيئية للمادة.
توضح النمذجة الأكاديمية لتطور ضغط الذوبان أن البراغي القصيرة تسبب في كثير من الأحيان تدرجات حادة في درجة الحرارة داخل تيار الذوبان. في سيناريو البرميل القصير، قد تحترق الطبقة الخارجية من حبيبات البوليمر على جدار البرميل بينما يظل القلب صلبًا. تخلق هذه الجزيئات غير الذائبة نقاط ضعف شديدة في المنتج النهائي.
يوفر التكوين الأمثل المسافة اللازمة لتثبيت ضغط الذوبان. تعمل منطقة القياس الممتدة كغرفة تجانس. يسمح للسرير الصلب بالتفكك تمامًا. يعمل هذا على تنعيم التناقضات الحرارية ويضمن لزوجة ذوبان موحدة قبل دفع المادة عبر لوحة القالب.
في حين أن تمديد البرميل يحل العديد من مشكلات الذوبان، إلا أنه ليس علاجًا عالميًا. إذا كانت الهندسة طويلة بشكل غير ضروري بالنسبة لمادة شديدة الحساسية للقص، فقد يؤدي ذلك إلى ظاهرة مدمرة تُعرف باسم الإفراط في القص. تعتبر المواد الحساسة للحرارة مثل البولي فينيل كلورايد أو بعض البوليمرات القابلة للتحلل الحيوي معرضة للخطر بشكل خاص.
يؤدي التعرض لفترات طويلة للاحتكاك الميكانيكي إلى توليد حرارة داخلية زائدة لا يمكن تبديدها بسرعة كافية. يؤدي هذا إلى التدهور الحراري، وتغير اللون الشديد، وانخفاض مفاجئ في اللزوجة الجوهرية للبوليمر. لذلك، يجب أن يكون الطول المادي للمسمار مطابقًا علميًا لعتبة الاستقرار الحراري المحددة للبوليمر المستهدف.
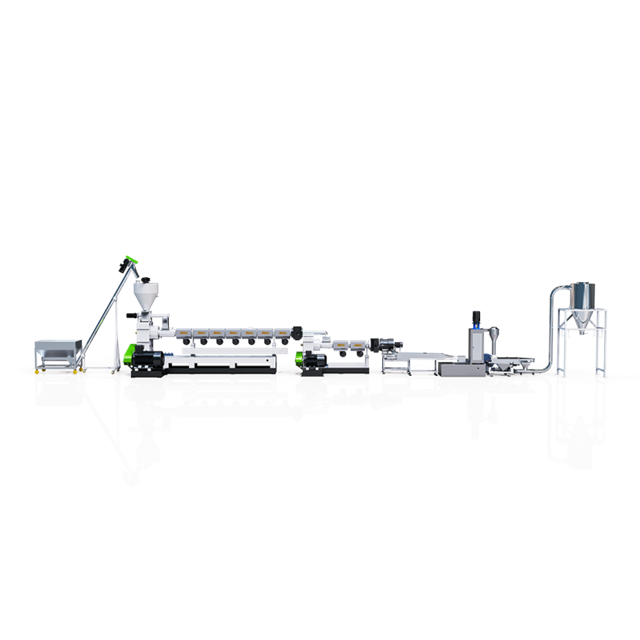
في مجال إعادة تدوير البلاستيك، نادرًا ما تكون المواد الأولية نقية. كثيرًا ما تحمل المواد البلاستيكية بعد الاستهلاك وما بعد الصناعة رطوبة سطحية ثقيلة ومركبات عضوية متطايرة وأحبار الطباعة المتبقية والهواء المحيط المحبوس. إذا لم يتم استخراج هذه الغازات بقوة أثناء البثق، فإنها ستشكل فراغات مجهرية وفقاعات مرئية في الحبيبة النهائية. وهذا يقلل بشكل كبير من قوة الشد والكثافة الظاهرية. تم تصميم أنظمة تفريغ الفراغ لسحب هذه المواد المتطايرة فعليًا من الطور المنصهر.
لتنفيس الغازات بنجاح دون استخلاص البلاستيك المنصهر نفسه، يجب تخفيف ضغط مصهور البوليمر المضغوط مؤقتًا. يحقق مهندسو البثق ذلك من خلال تصميم منطقة محددة لتخفيف الضغط حيث يصبح قطر جذر المسمار أعمق بكثير فجأة. يؤدي هذا التحول الهندسي إلى إنشاء كهف منخفض الضغط حيث يملأ الذوبان القناة جزئيًا فقط.
نظرًا لأن البلاستيك لم يعد تحت ضغط أمامي هائل، فإن الرطوبة المحتبسة تومض وتتحول إلى بخار. تتوسع المواد المتطايرة وتهرب من خلال منفذ تنفيس مقطوع في الجزء العلوي من البرميل. ثم تقوم مضخة تفريغ قوية بسحب هذه الغازات بعيدًا، تاركة البوليمر الكثيف لمواصلة رحلته نحو القالب.
إن الآلة ذات المساحة القصيرة تفتقر ببساطة إلى الطول المادي المطلوب لتنفيذ هذا التسلسل الديناميكي الحراري المعقد. بالكاد يمتلك المسمار القياسي 24:1 طولًا كافيًا لإذابة البلاستيك وضخه. لا يمكنها تحمل التضحية بالمساحة لتخفيف ضغط المصهور من أجل التنفيس ثم إعادة ضغطه بشكل مناسب للدفع عبر شاشة الترشيح.
على وجه التحديد، عند معالجة المواد المعاد تدويرها ذات الرطوبة العالية، غالبًا ما تكون منطقة التنفيس الواحدة غير كافية. تتطلب هذه التطبيقات الصعبة تكوينات تنفيس مزدوجة. يؤدي استيعاب مناطق تخفيف الضغط وإعادة الضغط المتعددة إلى دفع المتطلبات الهندسية الإلزامية إلى 32:1 أو 36:1 أو أعلى. إن محاولة استخراج الغاز بالقوة على برغي قصير تؤدي حتمًا إلى فيضان التنفيس، والذي يحدث عندما يرتفع البلاستيك المنصهر ويسد منفذ التفريغ.
تمثل المواد البلاستيكية الصلبة مثل زجاجات البولي بروبيلين المسحوقة أو أغلفة البطاريات أو الأنابيب الصناعية ذات الجدران الثقيلة عقبات معالجة فريدة من نوعها. غالبًا ما تحتوي إعادة الطحن الصلبة على مستويات عالية من الرطوبة السطحية من خطوط الغسيل الأولية، إلى جانب المواد الكيميائية المتبقية والملوثات الصلبة العنيدة.
عند هندسة نظام تكوير للبلاستيك الصلب ، يجب على الشركات المصنعة أن تأخذ في الاعتبار هذه المتغيرات القاسية. مطلوب بشدة نسبة قوية بين 30:1 و36:1. غالبًا ما تستخدم الأجهزة ثنائية المرحلة عالية الأداء جهاز بثق أولي بنسبة 36:1 لضمان تعرض الرقائق الصلبة الكثيفة إلى ذوبان موصل شامل. ويتبع ذلك منطقة تخفيف ضغط عميقة واحدة على الأقل للقضاء على المسامية الناجمة عن الرطوبة قبل المرور إلى وحدة ثانوية أقصر لتحقيق الاستقرار النهائي.
تتصرف المواد ذات الكثافة المنخفضة بشكل مختلف تمامًا. تتطلب الأفلام الزراعية والأغلفة المطاطية والأكياس المنسوجة آليات تغذية متخصصة. تعتبر أدوات القطع والضغط المدمجة أو مغذيات القوة ضرورية لتكثيف المادة الرقيقة قبل أن تدخل إلى المسمار.
ومع ذلك، بمجرد دخول هذه المواد المرنة إلى البرميل، فإنها لا تزال تعتمد بشكل كبير على طول المعالجة الكافي. يجب أن يكون المسمار طويلًا بما يكفي لتجانس المادة المصهورة، وتوزيع أحبار الطباعة الثقيلة بالتساوي، وإخراج كميات هائلة من الهواء المحيط المحبوس أثناء مرحلة الضغط الميكانيكي. عادة ما تكون النسبة من 30:1 إلى 32:1 هي النقطة المثالية لهذه التطبيقات.
| نوع المادة، | حالة المواد الخام، | النسبة الموصى بها، | متطلبات تفريغ الغاز |
|---|---|---|---|
| الراتنج العذراء | كريات نظيفة وجافة وموحدة | 24:1 إلى 28:1 | الحد الأدنى إلى لا شيء |
| فيلم ما بعد الصناعة | رطوبة منخفضة، بعض حبر الطباعة | 30:1 إلى 32:1 | تنفيس فراغ واحد |
| غسلها PCR جامدة | رطوبة سطحية عالية، رقائق كثيفة | 32:1 إلى 36:1 | تنفيس فراغ مزدوج |
| تفاعل البوليميراز المتسلسل عالي التلوث | بلاستيك مختلط، أحبار ثقيلة، رطوبة عالية | 36:1 إلى 40:1 | فراغ عالي متعدد المراحل |
مع توجه صناعة البلاستيك العالمية بقوة نحو الاقتصاد الدائري، زاد تعقيد المواد المعاد تدويرها بعد الاستهلاك. تسلط التحليلات الهندسية الحديثة الضوء على تحول نهائي بعيدًا عن التكوينات القياسية للبرميل القصير. تحتوي مسارات إعادة التدوير الحديثة على مستويات غير مسبوقة من التغليف متعدد الطبقات، والمخلفات العضوية، والمواد اللاصقة المعقدة.
واستجابة لذلك، تعمل شركات تصنيع الآلات بشكل متزايد على توحيد معايير مناطق المعالجة الممتدة. أصبحت النسب من 36:1 إلى 40:1 المجهزة بأنظمة التفريغ العالي متعددة المراحل هي خط الأساس الصناعي الجديد لعمليات ما بعد الاستهلاك. ويعكس هذا التطور ولاية تشغيلية أوسع نطاقا. ويتعين على آلات البثق الحديثة الآن أن تتكيف مع الطبيعة الملوثة للغاية وغير المتوقعة للنفايات العالمية، بدلا من توقع المواد الأولية الأصلية.
في حين أن المسمار هو المسؤول عن بناء ضغط الذوبان الداخلي، فإنه لا يعمل بشكل منعزل. إن أبعاد قالب الطارد، إلى جانب كثافة مبدل شاشة الترشيح، تحدد الضغط الخلفي النهائي للنظام بأكمله.
تعد هندسة اللولب والقالب المتطابقة بشكل صحيح ضرورية لمنع ارتفاع المواد. إذا كان المسمار الممتد يبني ضغطًا هائلاً ولكن القالب يقيد التدفق بشكل مفرط، فسوف تتوقف المادة وتسخن أكثر من اللازم. على العكس من ذلك، إذا كان القالب يقدم مقاومة قليلة جدًا، فقد لا ينتج المسمار الطويل ما يكفي من القص لإذابة البوليمر بالكامل. وهذا يؤدي إلى بثق متكتل.
إنها حقيقة فيزيائية لا مفر منها أن البراميل الأطول تزيد من مساحة السطح الداخلي المعرضة للتآكل الميكانيكي المستمر. غالبًا ما تؤدي معالجة المواد البلاستيكية الصلبة الكاشطة إلى ظهور آثار مجهرية من الرمل أو المعدن أو الزجاج في النظام. يؤدي دفع هذا خلال برميل 36:1 إلى وضع ضغط هائل على المعادن الداخلية.
ونتيجة لذلك، يصبح تحديد الفولاذ عالي الأداء أمرًا بالغ الأهمية. تتحلل براميل النتريد القياسية بسرعة في ظل ظروف القص الممتدة. وللحفاظ على الشكل الهندسي الدقيق لمناطق تخفيف الضغط على مدى عمر تشغيلي طويل، يجب على المهندسين تحديد براميل ومسامير ثنائية المعدن مطلية بكربيد التنغستن أو سبائك مقوية متخصصة.
الخطوة الأولى في اختيار المعدات هي إجراء تقييم دقيق للمواد الخام الخاصة بك. يجب على المشترين تحليل متوسط محتوى الرطوبة في المادة الخام، ومستوى التلوث، والكثافة الظاهرية، ومؤشر تدفق الذوبان. غالبًا ما يؤدي الفشل في تقييم مستويات الرطوبة بدقة إلى شراء آلة ذات برميل قصير جدًا بحيث لا يدعم التنفيس الفراغي المناسب. وهذا يؤدي إلى فشل دائم في مراقبة الجودة على أرض المصنع.
في حين أن توسيع منطقة المعالجة يعمل بشكل عام على تحسين تجانس الذوبان وكفاءة تفريغ الغاز، إلا أنه يأتي مع مقايضات تشغيلية ملموسة. يتطلب البرميل الأطول محرك دفع أكبر، ويستهلك المزيد من الطاقة الكهربائية للتدفئة، ويتطلب مساحة أكبر للمصنع. يجب على مديري المصانع الموازنة بعناية بين ضرورة وجود كريات عالية الجودة خالية من الفراغات مقابل النفقات الرأسمالية الأولية وتكاليف الطاقة المستمرة.
نادراً ما توفر الآلات الجاهزة نتائج مثالية لعمليات إعادة التدوير المعقدة. يضمن الاستثمار في المصمم خصيصًا خط تكوير البلاستيك أن تتوافق الهندسة بدقة مع متطلبات الإنتاجية المحددة وخصائص المواد. من خلال توفير عينات المواد وأهداف الإنتاج لمهندسي البثق المتخصصين، يمكن للمشترين تأمين ملف تعريف لولبي يزيد من الإنتاج دون المساس بسلامة البوليمر.
الطول المادي لمسمار الطارد الخاص بك هو أكثر بكثير من مجرد بُعد عشوائي. إنها المعلمة الهندسية الأساسية التي تحدد قدرة جهازك على تلدين المواد بشكل موحد واستخراج الغازات الضارة. ومن موازنة وقت المكوث وحرارة القص إلى توفير المساحة اللازمة لمناطق تخفيف الضغط العميقة، تحكم هذه الهندسة النجاح النهائي لعملية إعادة التدوير.
سواء كانت منشأتك تعالج خردة الأفلام الصناعية النظيفة أو نفايات ما بعد الاستهلاك شديدة التلوث، فإن مطابقة مواصفات الماكينة مع متطلبات المادة هو السر الذي لا يمكن إنكاره لإنتاج كريات عالية القيمة. إن إعطاء الأولوية لهذا المقياس أثناء شراء المعدات يضمن إنتاجًا مستقرًا، ويقلل معدلات الرفض، ويضمن مكانة أقوى في سوق البلاستيك المعاد تدويره التنافسي. إذا كنت تعاني من سوء جودة الذوبان أو الفراغات الزائدة، فقد حان الوقت لتقييم الإعداد الحالي لديك والتشاور مع خبراء الصناعة للعثور على التكوين الدقيق الذي تتطلبه المواد الخاصة بك.
بالنسبة للمواد المعاد تدويرها القياسية ذات مستويات الرطوبة المعتدلة، فإن النسبة التي تتراوح من 30:1 إلى 32:1 تعتبر نموذجية للغاية. ومع ذلك، إذا كانت المادة مطبوعة بشكل كبير، أو مؤكسدة، أو تحمل محتوى رطوبة عاليًا يتطلب تنفيسًا مزدوجًا بالفراغ، يوصى بشدة بنسبة 36:1 أو أعلى لضمان التطاير المناسب.
عموما لا. يتم تثبيت هندسة خط الأساس من خلال الطول المادي للبرميل الفولاذي والمسمار الخاص بالماكينة. كما أنها محدودة أيضًا بالقدرة الهيكلية لعلبة التروس ومحرك القيادة. تتطلب الترقية شراء مجموعة جديدة تمامًا من البراميل والمسمار، وهو أمر نادرًا ما يكون ممكنًا ماديًا أو اقتصاديًا على إطارات الماكينة القديمة.
ببساطة، لا يوفر البرميل القصير مساحة مادية كافية على طول الملف اللولبي لإنشاء منطقة تخفيف ضغط مناسبة. إذا حاولت تنفيس الغازات دون طول كافٍ لتقليل الضغط ثم إعادة ضغط المادة المصهورة، فسوف يرتفع البوليمر المنصهر ويسد منفذ التنفيس. وبدلاً من ذلك، ستبقى الغازات محاصرة في الذوبان، مما يتسبب في ظهور كريات مجوفة وهشة.
ليس دائما. في حين أن الطول الممتد يعمل بشكل كبير على تحسين قدرات الخلط والتفريغ، فإن الارتفاع المفرط يمكن أن يؤدي إلى الإفراط في القص. وهذا يولد الكثير من الاحتكاك الداخلي، مما يؤدي إلى تدهور البنية الجزيئية للبلاستيك. بالإضافة إلى ذلك، فإن المسمار الطويل غير الضروري يزيد من استهلاك الطاقة ويسرع من تآكل الماكينة.
تشمل العلامات المرئية فيضان فتحات التهوية المتكرر، وكثافة الحبيبات غير المتناسقة، والرغوة، والجزيئات غير الذائبة في المنتج النهائي. إذا كان عليك باستمرار إبطاء معدل التغذية أو زيادة درجات حرارة البرميل بشكل كبير فقط للحصول على ذوبان لائق، فمن المحتمل أن جهازك يفتقر إلى وقت الإقامة اللازم ومساحة تخفيف الضغط لمادة التغذية المحددة الخاصة بك.
نعم إلى حد ما. يتطلب البرميل الأطول المزيد من نطاقات التسخين ومحرك دفع أكثر قوة للتغلب على عزم الدوران المتزايد. ومع ذلك، نظرًا لأن المسمار ذو الحجم المناسب يذيب المواد بشكل أكثر كفاءة من خلال القص الميكانيكي بدلاً من الاعتماد فقط على الحرارة الكهربائية الخارجية، فإن تكلفة الطاقة الإجمالية لكل كيلوغرام من الكريات عالية الجودة غالبًا ما تكون أكثر اقتصادا من تشغيل آلة قصيرة بشكل غير فعال.


