
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-07 المنشأ:محرر الموقع


قم بالمشي إلى أي أرضية لمصنع إعادة التدوير، وسوف تسمع نفس الشكوى. تعمل العيوب البصرية على تدمير دفعة تلو الأخرى من الكريات المعاد تدويرها. تتسبب البقع الضعيفة وتدفقات الذوبان غير المتسقة في حدوث مشكلات إنتاجية كبيرة للمنشآت في جميع أنحاء العالم. عندما يقوم المشغلون بفحص مجموعة من الراتينج المعيب، فإنهم عادةً ما يشيرون إلى سببين رئيسيين. هذه هي المواد الهلامية والملوثات الصلبة.
في حين أن هذه الشوائب قد تبدو مشابهة إلى حد ما للعين المجردة عند دمجها في منتج نهائي، إلا أن أصولها الكيميائية وسلوكياتها الفيزيائية مختلفة تمامًا. ومعاملتهم على أنهم نفس المشكلة هو خطأ مكلف. يتطلب إزالتها بنجاح تدخلات ميكانيكية مختلفة تمامًا. وفي هذا الدليل الشامل، سوف نستكشف الاختلافات الأساسية بين هذه الملوثات. سنقوم أيضًا بتفصيل تقنيات البثق المحددة المطلوبة للقضاء عليها، مما يضمن أن إنتاجك يلبي أعلى معايير الصناعة.
تمثل الملوثات الصلبة الشكل الأكثر وضوحًا وفهمًا للشوائب في قطاع إعادة تدوير البلاستيك. على عكس البوليمر الأساسي الذي تتم معالجته، فإن هذه المواد الغريبة لا تخضع لتغير الطور من الحالة الصلبة إلى السائل عند درجات حرارة البثق القياسية. إن التعرف على مصدرها هو الخطوة الأولى نحو التخفيف الفعال.
في تيارات إعادة التدوير ما بعد الاستهلاك وما بعد الصناعة، فإن مواجهة الشوائب الصلبة أمر لا مفر منه تقريبًا. إنها تعود إلى دورة حياة المنتج البلاستيكي وواقع عملية التجميع. تخيل معالجة الأفلام الزراعية بعد الاستهلاك. الرمل والحجارة الصغيرة تتشبث حتما بالمادة. وتشمل المصادر الأولية الحطام البيئي مثل الأوساخ والحصى. سوف تجد أيضًا بقايا التغليف مثل الملصقات الورقية وألياف الورق المقوى ورقائق الألومنيوم. علاوة على ذلك، فإن التلوث المتبادل بين المواد البلاستيكية غير المتوافقة يعمل كملوث صلب. على سبيل المثال، إذا تم خلط أجزاء من PET في تيار LDPE، فلن يذوب PET عند درجات حرارة المعالجة المنخفضة. إنها تعمل تمامًا مثل قطعة صلبة من الحطام.
السمة المميزة للملوث الصلب هي ثباته الحراري بالنسبة للبوليمر المستهدف. عندما تدخل مادة التغذية البلاستيكية الملوثة إلى البرميل الساخن، يمتص البوليمر الأساسي الطاقة الحرارية والقص الميكانيكي. ويتحول في النهاية إلى ذوبان لزج. وفي المقابل، لا تنتج الملوثات الصلبة. إنها تحتفظ بسلامتها الهيكلية الأصلية وشكلها وصلابتها. ولأنها تظل ثابتة، يتم دفعها ببساطة عن طريق تدفق الذوبان. في آلة تكوير البلاستيك القياسية ، تسمح الطبيعة الصلبة لهذه الجسيمات بحظرها بنجاح بواسطة الشبكة السلكية المنسوجة للمرشح. تتراكم على سطح الشاشة لتشكل كعكة كثيفة.
إذا تمكنت الملوثات الصلبة من تجاوز نظام الترشيح، فإن العواقب على الراتنج النهائي المعاد تدويره تكون وخيمة. في البداية، تؤدي الكميات الكبيرة من المواد الصلبة إلى عمى سريع للشاشة. ويؤدي هذا إلى توقف الماكينة بشكل متكرر حيث يوقف المشغلون الإنتاج لإجراء تغييرات يدوية على الشاشة. والأهم من ذلك، أن أي مواد صلبة تصل إلى الحبيبة النهائية تعمل كمكثفات للضغط. عندما يتم استخدام هذه الكريات لاحقًا في قولبة الحقن أو نفخ الأفلام، فإن الجزيئات الصلبة تخلق نقاط ضعف شديدة. وهذا يؤدي حتما إلى الأعطال الميكانيكية، والعيوب السطحية، والتمزق.
في حين أن الملوثات الصلبة تعمل كدخلاء خارجيين، فإن المواد الهلامية تمثل مشكلة بوليمر داخلية أكثر خطورة بكثير. كثيرًا ما يساء فهمها من قبل المشغلين باعتبارها مجرد شكل آخر من أشكال الأوساخ. ومع ذلك، فإن تركيبها الكيميائي وسلوكها الجسدي يجعلها الملوثات الشبحية في عالم إعادة التدوير.
المواد الهلامية ليست مواد غريبة. إنها جزيئات فعلية من البوليمر نفسه والتي خضعت لتحول فيزيائي أو كيميائي معاكس. من الناحية العلمية، المواد الهلامية هي مناطق موضعية من البوليمر عالي الوزن الجزيئي، أو سلاسل البوليمر شديدة الترابط، أو المواد المؤكسدة. بالنسبة للعين المجردة، تظهر على شكل بقع واضحة أو ضبابية قليلاً أو صفراء مدمجة داخل المصفوفة البلاستيكية. ونظرًا لأن معامل انكسارها مطابق تقريبًا للبوليمر الصحي المحيط بها، فإنها تظل غير مرئية فعليًا حتى تتم معالجة المادة وتحويلها إلى طبقة رقيقة. عند هذه النقطة، تظهر على شكل عيوب هيكلية تُعرف باسم عيون السمكة.
وعلى عكس الأوساخ، نادرًا ما تدخل المواد الهلامية إلى المنشأة مع النفايات الخام. يتم إنشاؤها في الغالب أثناء عملية إعادة التدوير نفسها. إذا تعرض البوليمر للحرارة المفرطة لفترات طويلة داخل الطارد، فإن السلاسل الجزيئية تتفكك وتتحد مرة أخرى في هياكل مترابطة. بالإضافة إلى ذلك، يمكن للتصميمات اللولبية القوية أن تقدم قصًا ميكانيكيًا شديدًا. وهذا يولد احتكاكًا موضعيًا شديدًا وبقعًا حرارية. معالجة المواد البلاستيكية المسترطبة دون التجفيف المسبق الكافي تؤدي أيضًا إلى التحلل المائي. تعمل الرطوبة المحتبسة على تغيير التركيب الجزيئي تحت الحرارة الشديدة.
الجانب الأكثر تحديًا في إدارة المواد الهلامية هو انسيابيتها الفيزيائية. تصور كرة ناعمة شديدة اللزوجة تصل إلى شاشة الترشيح. بدلاً من التوقف والثبات على السطح مثل قطعة معدنية صلبة، يتفاعل الجل مع الضغط الهائل لخط تكوير البلاستيك عن طريق التشوه. إنها تمتد وتستطيل وتشق طريقها حرفيًا عبر المسام المجهرية للشبكة السلكية. بمجرد مروره عبر الفلتر وعودة الضغط إلى طبيعته، تتسبب ذاكرة البوليمر المرنة في عودة الجل إلى شكله الكروي الأصلي. يمتزج بسلاسة في الحبيبات النهائية.
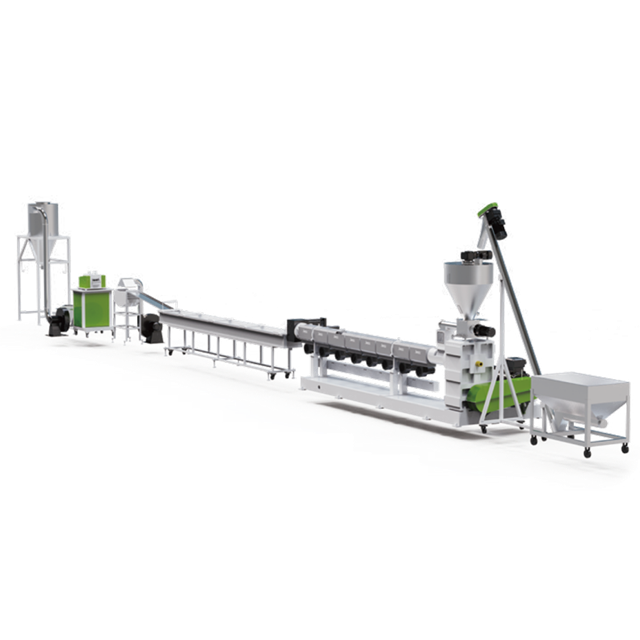
لتكوين معدات إعادة التدوير بشكل فعال، يجب على المشغلين فهم التناقضات الواضحة بين هاتين الشوائب. إن التعامل معهم بأسلوب واحد يناسب الجميع يضمن الفشل. يوضح الجدول أدناه الاختلافات التشغيلية الأساسية بينهما.
| تتميز بوجود | ملوثات صلبة | في المواد الهلامية البوليمرية |
|---|---|---|
| الحالة المادية | جامدة، لا تنضب، غير قابلة للذوبان. | ناعمة، مرنة، شديدة اللزوجة، قابلة للتشوه. |
| أصل | الشوائب الخارجية مثل الأوساخ والمعادن والخشب والورق. | البوليمرات المتحللة داخليًا أو المترابطة. |
| سبب الدخول | سوء الفرز المسبق، وعدم كفاية الغسيل. | التحلل الحراري، القص العالي، الأكسدة. |
| صعوبة الترشيح | منخفضة نسبيا. يمكن اصطيادها بسهولة بواسطة شاشات سلكية قياسية. | عالية جدا. يتشوه ويضغط من خلال الشاشات القياسية تحت الضغط. |
| المظهر البصري | بقع صلبة سوداء أو بنية أو غير شفافة. | عيون سمكة ورؤوس سهام واضحة أو ضبابية أو صفراء. |
العديد من مرافق إعادة التدوير تكافح بلا هوادة مع تلوث الهلام. يحدث هذا لأنهم يعتمدون على تقنيات الترشيح القديمة المصممة خصيصًا لالتقاط الحطام الصلب.
تعمل ألواح الكسارة القياسية المجهزة بشبكات سلكية منسوجة بسيطة على افتراض خاطئ. ويفترضون أن الملوث أكبر من حجم المسام ولن يتغير شكله. عندما يواجه الجل اللزج المرن مغير الشاشة التقليدي، فإن عمل الضخ المستمر للأمام لبرغي الطارد يبني ضغطًا خلفيًا هائلاً. هذا الضغط بمثابة القوة الدافعة. فهو يعمل على إطالة الجل إلى خيط مجهري يتدفق مباشرة عبر المنطقة المفتوحة للشبكة. ومن المفارقات أن استخدام شبكة أدق غالبًا ما يؤدي إلى تفاقم المشكلة. فهو يزيد من الضغط الخلفي، الذي يجبر المواد الهلامية على المرور عبر الثقوب الأصغر بسرعة أكبر.
إن محاولة التقاط المواد الهلامية عن طريق وضع شبكات شبكية دقيقة للغاية تقلل بشكل كبير من المساحة المفتوحة للمرشح. يؤدي هذا إلى ارتفاعات سريعة وخطيرة في الضغط داخل أسطوانة الطارد. يجبر ضغط الذوبان العالي المشغل على إيقاف خط تكوير البلاستيك الصلب بشكل مستمر لإجراء تغييرات يدوية على الشاشة. لا يؤدي هذا التوقف والبدء المستمران إلى تدمير إنتاجية الإنتاج فحسب، بل يزيد أيضًا من وقت بقاء البلاستيك المتبقي داخل البرميل الساخن. التعرض للحرارة لفترات طويلة يسبب المزيد من التدهور الحراري. وهذا يولد دفعة جديدة من المواد الهلامية ويخلق حلقة مفرغة من التلوث.
وبالنظر إلى التحولات الصناعية الأخيرة وتحليلات السوق فيما يتعلق بالبلاستيك المعاد تدويره، فإن المشهد يتطور بسرعة. تلتزم العلامات التجارية العالمية بأهداف الاقتصاد الدائري القوية. ونتيجة لذلك، انخفضت العتبة المقبولة لشذوذات البوليمر إلى ما يقرب من الصفر. تبتعد الصناعة بقوة عن إعادة التدوير الميكانيكية الأساسية. أصبح الآن الترشيح الذائب المتقدم والتفريغ العميق من المعايير الأساسية الإلزامية.
وعلى وجه التحديد، تم تجاهل المواد الهلامية الدقيقة سابقًا في التطبيقات المنخفضة مثل الأنابيب الزراعية السميكة. واليوم، أصبحت هذه العناصر بمثابة نقطة محورية أساسية لأنها تؤثر على قوة الشد وقابلية الطباعة لأغشية التغليف فائقة الرقة. تُظهر بيانات السوق مكافأة هائلة على الراتينج عالي الوضوح والخالي من الهلام. وبالتالي، فإن القائمين على إعادة التدوير التقدميين يضطرون إلى اعتماد الترشيح الديناميكي بالليزر والهندسة اللولبية المحسنة للغاية. تجد المرافق التي تعتمد على المعدات القديمة نفسها بأسعار خارج الأسواق المتميزة.
يتطلب حل التهديد المزدوج المتمثل في الملوثات الصلبة والمواد الهلامية اتباع نهج شامل في هندسة الآلات. تدمج آلات التكوير المتميزة بين الترشيح المتقدم والديناميكا الحرارية الدقيقة والتفريغ الفائق لضمان إنتاج خالٍ من العيوب.
لمنع المواد الهلامية من الضغط، يجب على نظام الترشيح إدارة الضغط بشكل ديناميكي. تسمح مبدلات الشاشة المستمرة باستبدال وسائط الترشيح دون إيقاف الطارد. وهذا يحافظ على منطقة مفتوحة ثابتة ويمنع ارتفاع الضغط الشديد الذي يجبر المواد الهلامية على المرور عبر الشبكة. بالنسبة للتيارات شديدة التلوث، فإن مرشحات الكشط المستمر لا مثيل لها. باستخدام شفرة مكشطة دوارة مقابل صفيحة فولاذية صلبة محفورة بالليزر، تقوم هذه الأنظمة بمسح المواد الهلامية الناعمة فعليًا من السطح بالمللي ثانية قبل أن يتمكن ضغط الطارد من دفعها عبر الثقوب الدقيقة.
نظرًا لأن الحرارة والاحتكاك يعملان كمحفزين أساسيين لتكوين الهلام، فإن التحكم في هذه العوامل الديناميكية الحرارية أمر بالغ الأهمية. تستخدم الآلات عالية الجودة أشكالًا هندسية لولبية محسنة تتميز بنسب محددة من الطول إلى القطر مصممة خصيصًا لنوع البوليمر. على سبيل المثال، تتطلب معالجة الرقائق الصلبة أقطار لولبية مخصصة تتراوح من 100 مم إلى 150 مم ونسب L/D من 32 إلى 36. تضمن مناطق الخلط منخفضة القص صهر البلاستيك بلطف وبشكل موحد. من خلال منع النقاط الساخنة المحلية وإدارة إجهاد القص، تعمل الماكينة بشكل فعال على إيقاف التدهور الحراري الذي يؤدي إلى الارتباط المتقاطع.
تعمل الرطوبة والمركبات العضوية المتطايرة المحتبسة في المصهور على تسريع تكوين الهلام من خلال التحلل المائي والأكسدة. تستخدم الكريات الحديثة مناطق تفريغ مزدوجة للغاز تقع بشكل استراتيجي على طول البرميل. عندما يمر البلاستيك المنصهر عبر مناطق تخفيف الضغط هذه، تقوم مضخات التفريغ القوية باستخراج الهواء المحبوس والبخار والحبر المتطاير. إن إزالة هذه العناصر التفاعلية قبل وصول البلاستيك إلى رأس القالب تضمن الحصول على حبيبات نهائية واضحة وقوية وخالية من الهلام.
يتطلب الاستثمار في الآلات الصحيحة مطابقة القدرات الميكانيكية للمعدات مع التحديات المحددة التي تواجه المواد الخام الخاصة بك.
إن إجراء تدقيق شامل لمواد المدخلات الخاصة بك أمر غير قابل للتفاوض. تتطلب المواد البلاستيكية الصلبة الملوثة بشدة بعد الاستهلاك تكييفًا مسبقًا قويًا. إذا كانت المادة الأولية تحتوي على مستويات عالية من الملصقات الورقية والأوساخ، فيجب أن يكون خط التكوير مزودًا بوحدة تغذية قوية للخدمة الشاقة ونظام ترشيح أولي قوي. على النقيض من ذلك، إذا كانت المادة الأولية نظيفة ولكنها معرضة بدرجة كبيرة للتدهور الحراري، فيجب أن يتحول التركيز بشكل كبير نحو التصميمات اللولبية منخفضة القص ومرشحات الليزر المتقدمة التي تلتقط الهلام.
تمتلك البوليمرات الصلبة كثافات كبيرة وسلوكيات ذوبان فريدة مقارنة بالأفلام المرنة. يستخدم الخط المتخصص للمواد الصلبة ملفًا لولبيًا محددًا مصممًا للتعامل مع الرقائق الصلبة. يجب تصميم مناطق الضغط والقياس بدقة لتطبيق ما يكفي من العمل الميكانيكي لإذابة الرقائق الصلبة دون الإفراط في قصها. إن استخدام برغي قياسي لقذف الفيلم للرقائق الصلبة يؤدي حتماً إلى احتكاك مفرط. يؤدي هذا إلى ارتفاع درجة الحرارة الموضعية وارتفاع هائل في توليد الهلام.
لا يمكن لعمليات إعادة التدوير الحديثة أن تعتمد فقط على الإشراف اليدوي. تعتبر أنظمة التحكم المنطقي الآلي ضرورية لإدارة التلوث الوقائي. تقوم هذه الأنظمة بمراقبة محولات ضغط الذوبان بشكل مستمر. عندما يكتشف النظام ارتفاعًا طفيفًا في الضغط، فهذا يشير إلى أن المواد الصلبة تسد الشاشة وأن المواد الهلامية معرضة لخطر الضغط من خلالها. يقوم تلقائيًا بتشغيل تقدم الشاشة أو تسلسل التدفق العكسي. وهذا يحافظ على نافذة تشغيل آمنة ويضمن جودة إخراج متسقة.
حتى مع وجود الآلات الحديثة، يلزم وجود انضباط تشغيلي صارم للحفاظ على مخرجات عالية الجودة وإطالة عمر المعدات الخاصة بك.
الطريقة الأكثر فعالية لحماية نظام ترشيح الطارد الخاص بك هي اعتراض المواد الصلبة قبل أن تصل إلى القادوس. يؤدي استخدام الخزانات العائمة والغسالات الاحتكاكية والفواصل المغناطيسية إلى تقليل الضغط الأساسي في الطارد بشكل كبير. وهذا يسمح للمرشحات الداخلية للجهاز بالتركيز بشكل حصري على الملوثات الدقيقة والمواد الهلامية.
يجب على المشغلين أن يوازنوا بعناية بين الإنتاجية ودقة الترشيح. إن استخدام شاشة دقيقة جدًا بالنسبة لمستوى تلوث المادة يؤدي إلى تراكم سريع للضغط. يوصى بشدة باستخدام حزمة الشاشة التقدمية. إن وضع شبكة خشنة أمام شبكة أكثر دقة يلتقط المواد الصلبة الكبيرة والصلبة مبكرًا. وهذا يحمي الشبكة الدقيقة الدقيقة المخصصة لالتقاط المواد الهلامية الأصغر حجمًا والقابلة للتشوه.
يتراكم البوليمر المتحلل حتمًا على الأسطح الداخلية لرأس القالب ولوحة الكسارة والمسمار. إذا تركت هذه المادة المتفحمة المتصلبة غير نظيفة، فإنها تنكسر وتدخل تيار الذوبان على شكل مواد هلامية داكنة مؤكسدة. يعد تنفيذ جدول زمني صارم لسحب المسمار وتنظيفه أمرًا ضروريًا. ويضمن الجمع بين ذلك وتطهير البرميل بمركبات متخصصة أثناء عمليات إيقاف التشغيل الحصول على منتج خالٍ من العيوب باستمرار.
في عالم إعادة تدوير البلاستيك المعقد، فإن فهم عدوك هو نصف المعركة. في حين أن الملوثات الصلبة عبارة عن دخيلات خارجية تسد الشاشات، فإن المواد الهلامية عبارة عن عيوب بوليمرية داخلية ناتجة عن الحرارة والإجهاد. سيؤدي كلاهما إلى تدمير جودة منتجك النهائي تمامًا، إلا أن إدارتهما تتطلب استراتيجيات تشغيلية مختلفة إلى حد كبير. قد تمنع الحواجز الشبكية القياسية الأوساخ، ولكن هناك حاجة إلى ترشيح ديناميكي متقدم لمنع المواد الهلامية الناعمة من الضغط من خلالها.
من خلال الجمع بين التحكم المناسب في درجة الحرارة، والهندسة اللولبية المحسنة، وتقنية الترشيح الحديثة، يمكنك حل مشكلات البثق المعقدة هذه. إذا كنت تعاني من تدفقات ذوبان غير متناسقة أو عيوب بصرية في الراتنج المعاد تدويره، فقد حان الوقت لتقييم إعدادك الحالي. قم بترقية بنية المعدات الخاصة بك وبروتوكولات التشغيل اليوم. استكشف الحلول المتقدمة في Jwell Recycling لضمان إنتاج الكريات المعاد تدويرها النقية وعالية القيمة.
ليس عادة. الآلات القياسية المجهزة بشبكات سلكية ثابتة تعاني بشكل كبير من المواد الهلامية لأن جزيئات البوليمر المتحللة هذه ناعمة ومرنة للغاية. تحت الضغط الشديد المتولد داخل برميل البثق، تتشوه المواد الهلامية وتضغط من خلال الثقوب المجهرية. ولإزالتها بالكامل، يجب أن تستخدم المرافق تقنيات الترشيح الذائبة المتقدمة، مثل مرشحات الليزر المستمرة أو أنظمة الترشيح الذائبة العميقة. تعمل هذه على كشط أو احتجاز الجزيئات القابلة للتشوه جسديًا قبل أن تتمكن من المرور.
عين السمكة هي عيوب بصرية وهيكلية تنتج عادةً عن المواد الهلامية. وهي عبارة عن جزيئات بوليمر غير منصهرة أو شديدة التأكسد أو مترابطة فقدت خصائص تدفق الذوبان الطبيعية. أثناء عملية بثق الفيلم المنفوخ أو الفيلم المصبوب، يمتد البلاستيك الصحي المحيط بشكل رقيق، لكن جزيئات الهلام الصلبة لا تتمدد. يؤدي هذا إلى إنشاء مركز صلب محاط بتشوه يشبه الهالة، يشبه عين السمكة. إنه يضر بشدة بقوة الشد والوضوح الجمالي للفيلم.
يعتمد تكرار تغييرات المرشح كليًا على مستوى التلوث في مادة التغذية المدخلة وحجم الشبكة المستخدمة. قد تتطلب الرقائق الملوثة بشدة بعد الاستهلاك تغييرًا يدويًا للشاشة كل بضع ساعات، مما يتسبب في توقف الإنتاج بشكل كبير. ومع ذلك، فإن الترقية إلى مغير الشاشة المستمر ثنائي المكبس أو نظام التدفق الخلفي الآلي يسمح للماكينة بتغيير المرشحات أو تنظيفها تلقائيًا بناءً على قراءات ضغط الذوبان الداخلي. وهذا يزيل بشكل فعال التوقف اليدوي ويمنع قذف الجل الناتج عن الضغط.
نعم، المتطلبات الهندسية مختلفة إلى حد كبير. يتميز الخط المصمم للمواد البلاستيكية الصلبة بهندسة لولبية محددة مصممة خصيصًا للانصهار التدريجي. وهذا يمنع إجهاد القص العالي الذي يؤدي إلى تحلل الرقائق الصلبة إلى مواد هلامية. علاوة على ذلك، تختلف أنظمة التغذية. تستخدم الخطوط الصلبة عادة مغذيات القوة الحجمية أو الوزنية لدفع الرقائق الكثيفة مباشرة إلى البرميل. تعتمد خطوط الأفلام القياسية على أدوات القطع والضغط لتكثيف المواد الخفيفة الوزن والرقيقة قبل البثق. استخدام التكوين الصحيح يمنع التدهور الحراري ويقلل من تكوين الجل.
الطريقة الأكثر موثوقية لاختبار محتوى الهلام في الكريات المعاد تدويرها هي تشغيل مجموعة عينة من خلال فيلم منفوخ على نطاق مختبري أو خط فيلم مصبوب. نظرًا لأن المواد الهلامية لها معامل انكسار مماثل للبوليمر الأساسي، فمن الصعب اكتشافها في الحبيبات السميكة. إن بثق المادة في طبقة رقيقة يبلغ حجمها حوالي 20 إلى 50 ميكرون يعرض المواد الهلامية كعين سمكة مرئية. يمكن للمشغلين بعد ذلك حساب عدد العيوب لكل متر مربع لتحديد ما إذا كانت الدفعة تلبي معايير مراقبة الجودة.
نعم، تعتبر الرطوبة محفزًا رئيسيًا لتكوين الهلام، خاصة في المواد المسترطبة مثل PET أو النايلون. عندما يتم تسخين البلاستيك المبلل داخل أسطوانة الطارد، يتحول الماء المحبوس إلى بخار ويسبب تفاعلًا كيميائيًا يُعرف بالتحلل المائي. يؤدي هذا التفاعل إلى تحطيم سلاسل البوليمر، مما يؤدي إلى تدهور جزيئي شديد. تتقاطع المواد المتحللة وتشكل مواد هلامية صلبة. إن التأكد من تجفيف المواد بشكل صحيح واستخدام مناطق تفريغ الهواء المزدوجة الموجودة على أسطوانة الطارد سيؤدي بشكل فعال إلى التخلص من المواد الهلامية الناتجة عن الرطوبة.


