
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-12 المنشأ:محرر الموقع


يشهد قطاع إعادة تدوير البولي إيثيلين تيريفثاليت العالمي، المعروف باسم PET، نموًا هائلاً. ويرجع هذا الارتفاع إلى حد كبير إلى تفويضات الاستدامة القوية ومبادرات الاقتصاد الدائري في جميع أنحاء العالم. ومع ذلك، فإن الخطأ المتكرر والمكلف بين مستثمري المنشآت يفترض أن جميع نفايات PET تتصرف بشكل مماثل على أرضية المصنع. تشترك زجاجات المشروبات بعد الاستهلاك ومنسوجات البوليستر المهملة في نفس الحمض النووي الكيميائي الأساسي. ومع ذلك، فإن معالجتها تتطلب أساليب هندسية مختلفة جذريًا.
يمكن لخصائصها الفيزيائية الفريدة، ومعدلات الاحتفاظ بالرطوبة، وملفات تعريف التلوث أن تعمل على تحسين إنتاجيتك أو إيقاف عملياتك بشكل كبير. ويجب على مهندسي المصانع أن يدركوا أن تطبيق قوى ميكانيكية خاطئة سيؤدي حتماً إلى تدمير سلسلة البوليمر. في هذا الدليل الشامل، سوف نقوم بتحليل الاختلافات المادية الهامة بين هذين المسارين البارزين للنفايات. من خلال فهم السلوكيات المميزة للرقائق الصلبة مقابل المنسوجات الرقيقة، ستكون مجهزًا لاختيار آلة تكوير البلاستيك المثالية لضمان إنتاج راتينج متسق وعالي القيمة.
يلاحظ محللو السوق الذين يتابعون حركة الموضة الدائرية عن كثب حدوث تحول هيكلي هائل. تواجه العلامات التجارية العالمية للملابس ضغوطًا تشريعية متزايدة، خاصة من توجيهات الاتحاد الأوروبي، لدمج المحتوى المعاد تدويره بعد الاستهلاك في ملابسها. ونتيجة لذلك، فإن الطلب على نفايات النسيج المستردة يتزايد بشكل كبير. تشير معلومات الصناعة إلى أن إعادة تدوير المنسوجات إلى منسوجات تمثل حاليًا الحدود المطلقة لإعادة التدوير الميكانيكية المتقدمة.
لم يعد القائمون على إعادة التدوير راضين عن مواد إعادة التدوير إلى أشرطة ربط منخفضة الجودة. وبدلاً من ذلك، يقومون بتصميم راتنجات عالية اللزوجة قادرة على تحويلها إلى خيوط دقيقة للغاية للملابس الرياضية عالية الأداء والديكور الداخلي للسيارات. علاوة على ذلك، تدرك المرافق بسرعة أن معالجة المنسوجات أكثر صعوبة بشكل كبير من الحلقات التقليدية من الزجاجة إلى الزجاجة. تنشأ هذه الصعوبة من خلطات المواد المعقدة والأصباغ الاصطناعية والتشطيبات الصناعية العميقة.
لفهم الفروق الأساسية في إعادة تدوير PET، يجب على المرء أولاً فحص كيفية استخلاص التغليف الصلب. تمثل زجاجات PET بعد الاستهلاك الجزء الأكثر نضجًا وتميزًا في صناعة إعادة تدوير البلاستيك. تبدأ دورة حياة هذه الزجاجات ضمن أنظمة التجميع البلدية. هنا، يتم فرزها بصريًا حسب اللون، وتجريدها من الحطام الكبير، وضغطها في بالات كثيفة للنقل.
قف على أرضية مصنع غسيل حديث، وسوف تشهد تحولًا ميكانيكيًا شديد العدوانية. تمزق المحببات شديدة التحمل الحزمات بعنف، مما يؤدي إلى تحويل الزجاجات بأكملها إلى أجزاء خشنة. تخضع هذه الأجزاء بعد ذلك لغسيل ساخن مكثف. كثيرا ما تستخدم الصودا الكاوية لإذابة المخلفات العضوية العنيدة والمواد اللاصقة. تقوم غسالات الاحتكاك عالية السرعة بعد ذلك بتنظيف الأسطح البلاستيكية، مما ينتج عنه في النهاية رقائق زجاجات موحدة وصلبة.
من الناحية التشغيلية، فإن الخصائص المادية لهذه الرقائق مناسبة للغاية للبثق القياسي. فهي صلبة ومسطحة وصلبة. وبسبب هذه الحالة الصلبة، فإنها تمتلك كثافة كبيرة نسبيًا، تتراوح عادةً من 250 إلى 400 كجم لكل متر مكعب. تسمح هذه الكثافة للرقائق بالتغذية بسلاسة إلى قواديس البثق القياسية دون تجسير. يجب على المشغلين أن يظلوا يقظين فيما يتعلق بملوثات معينة. الأعداء الرئيسيون هنا هم كلوريد البولي فينيل من الأكمام المنكمشة والبولي أوليفينات مثل PP أو PE من أغطية الزجاجات، والتي تتطلب ترشيحًا قويًا بالذوبان لاحقًا في العملية.
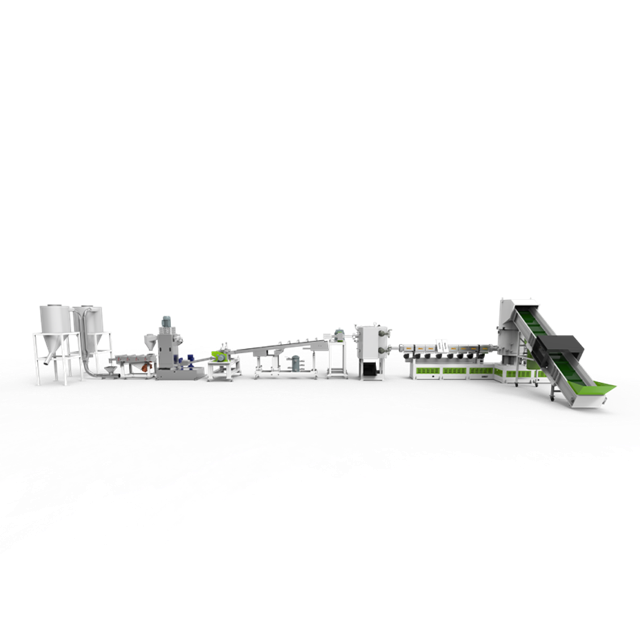
يكشف تحويل التركيز إلى صناعة النسيج عن مشهد مادي مختلف تمامًا. يتم إنشاء نفايات ألياف PET في المقام الأول عن طريق قصاصات تصنيع الملابس، وملابس البوليستر المهملة، والخيوط الصناعية مثل الخيوط الموجهة جزئيًا. للقيام باستثمارات مدروسة في البنية التحتية، يجب على مهندسي المصانع إجراء تقييم دقيق للفوارق الفيزيائية والكيميائية بين هاتين المادتين اللقيمتين.
| المعلمة | PET زجاجة رقائق | نفايات الألياف PET |
|---|---|---|
| الكثافة الظاهرية | 250 - 400 كجم/م3 (عالي) | أقل من 100 كجم/م3 (منخفض للغاية) |
| آلية التغذية | قادوس الجاذبية القياسية | ضاغطة التغذية القسرية أو وحدة التغذية الجانبية |
| الملف التعريفي للتلوث | ملصقات PVC، غراء، أغطية PE/PP | التشطيبات الدوارة والأصباغ الاصطناعية والرطوبة |
| الاحتفاظ بالرطوبة | الرطوبة السطحية، تجف بسهولة | الرطوبة المحيطة محاصرة بعمق |
تسمح طبيعة التدفق الحر لرقائق الزجاجة بالتحرك بسلاسة من خلال أنظمة الجرعات الحجمية أو الوزنية القياسية. الجاذبية تفعل الرفع الثقيل. وفي تناقض صارخ، فإن الهندسة المتشابكة لنفايات الألياف تعني أن الجاذبية وحدها غير كافية. إذا تم تغذيتها بشكل غير صحيح، فسوف تتشابك الألياف وتشكل قوسًا صلبًا فوق فتحة التفريغ للقادوس. هذه الظاهرة، المعروفة باسم التجسير، توقف عملية التغذية، مما يؤدي إلى تجويع شديد للطارد وعدم تناسق جودة الحبيبات.
علاوة على ذلك، يتم تغليف ألياف النسيج بكثافة بتشطيبات الدوران. تم تصميم هذه الزيوت الصناعية لتقليل الاحتكاك أثناء عملية غزل الخيوط عالية السرعة. عند دخول برميل الطارد، تتبخر هذه الإضافات الكيميائية على الفور. فهي تولد كميات هائلة من المركبات العضوية المتطايرة، أو المركبات العضوية المتطايرة، التي يجب استخلاصها بقوة لمنع الكريات المسامية والهشة.
إن ربط هذه الاختلافات الجوهرية في المواد باختيار المعدات الخاصة بك هو المفتاح للحفاظ على الربحية التشغيلية. إذا حاولت إحدى المنشآت معالجة خيوط البوليستر الرقيقة على خط مصمم لزجاجات المياه الصلبة، فغالبًا ما تكون النتائج كارثية.
العقبة الأشد هي مشكلة الرطوبة. PET مادة استرطابية للغاية، حيث تمتص الرطوبة مباشرة من الجو المحيط. إذا تم تسخين مادة PET إلى نقطة انصهارها التي تبلغ حوالي 260 درجة مئوية بينما يتم احتجاز الرطوبة بالداخل، يحدث تفاعل كيميائي مدمر يسمى التحلل المائي. التحلل المائي يقص سلاسل البوليمر بشكل فعال. وينتج عن ذلك كريات هشة ومنخفضة اللزوجة وغير مجدية فعليًا في التصنيع المتطور. نظرًا لأن المصفوفة المتشابكة من نفايات الألياف تحبس الهواء المحيط والرطوبة بشكل ملحوظ أكثر من الرقائق المسطحة، فإن خطر التحلل المائي أعلى بشكل كبير.
التالي هو مشكلة التفريغ. نظرًا لأن الألياف تحتوي على تشطيبات دوران متطايرة، فإن معدات البثق المختارة يجب أن تمتلك قدرات فائقة في تنفيس الفراغ. إذا لم يتم سحب هذه الغازات المتبخرة بشكل فعال من الذوبان، فإن الكريات الناتجة سوف تكون مليئة بفقاعات الهواء المجهرية. هذه الفراغات تدمر الوضوح البصري والكثافة الهيكلية للراتنج النهائي.
بالنسبة للشركات التي تركز بشكل صارم على استعادة التغليف الجامد بعد الاستهلاك، يمكن أن يكون تكوين المعدات موحدًا نسبيًا. ومع ذلك، يجب أن تتضمن وحدات معالجة مسبقة صارمة مصممة خصيصًا لمكافحة التحلل المائي.
عند تكوين خط تكوير إعادة تدوير البلاستيك للمواد الصلبة، لا يمكن المبالغة في ضرورة التجفيف العميق والبلورة. سوف تصبح رقائق PET غير المتبلورة لزجة بشكل لا يصدق وتتكتل معًا عند درجات حرارة أعلى من نقطة التزجج الخاصة بها والتي تبلغ حوالي 70 درجة مئوية. لذلك، تدخل المادة أولاً إلى مرحلة ما قبل التبلور، والتي تعمل على تحريك الرقائق وتسخينها ببطء، مما يؤدي إلى تغيير بنيتها الجزيئية لمنع التكتل. بعد ذلك، يقوم مجفف إزالة الرطوبة عالي السعة بتجريد الرطوبة الداخلية إلى مستويات مقبولة قبل أن تلمس الرقائق برغي الطارد.
بمجرد تجفيفها بشكل صحيح، تعتمد عملية البثق على آلية قوية ذات لولب واحد. تتميز الخطوط القياسية الصناعية غالبًا بنسبة L/D من 30:1 إلى 36:1، مما يضمن وقت بقاء مناسب للصهر اللطيف. أثناء انتقال البوليمر المنصهر إلى أسفل البرميل، تقوم مبدلات الغربلة المستمرة ذات المكبس المزدوج بتصفية الشوائب المجهرية مثل الرمل أو جزيئات PVC غير المنصهرة دون الحاجة إلى إيقاف تشغيل الماكينة. يتم بعد ذلك دفع المصهور المنقى عبر لوحة القالب وتقطيعه إلى كريات موحدة، لتحقيق مخرجات مستقرة تتراوح من 300 إلى 1000 كجم في الساعة اعتمادًا على الطراز.
عندما تحول منشأة ما تركيزها إلى منسوجات ما بعد الصناعة ونفايات الألياف الرقيقة، تكشف التكوينات القياسية أحادية اللولب بسرعة عن حدودها. تتطلب التعقيدات الفيزيائية للـ PET منخفضة الكثافة اتباع نهج ميكانيكي أكثر عدوانية وتقدمًا.
للتغلب على الجسور المستمرة والاختناقات ذات الكثافة الظاهرية المنخفضة، فإن نشر خط التكوير ذو اللولب المزدوج يعتبر معيارًا صناعيًا على نطاق واسع. تتخلى هذه الأنظمة عالية التخصص عن قواديس الجاذبية القياسية لصالح وحدات الضغط المدمجة أو مغذيات القوة الجانبية المعيارية. يستخدم الضاغط شفرات دوارة ثقيلة لتوليد الاحتكاك، مما يؤدي إلى تكثيف النفايات الرقيقة جزئيًا وتغذيتها بالقوة مباشرة في براغي الطارد. وهذا يضمن إنتاجية متسقة وغير منقطعة، مما يمنع تمامًا تدخل المشغل في حلقة التغذية.
على وجه التحديد، تكمن القوة الحقيقية لتقنية اللولب المزدوج في قدراتها الفائقة على الخلط والتفكيك. توفر البراغي المزدوجة المتشابكة الدوارة، والتي غالبًا ما يتم تصميمها بنسبة L/D ممتدة تبلغ 40:1 أو 44:1، تجديدًا استثنائيًا للسطح. عندما تدور البراغي، فإنها تمتد وتطوى وتكشف باستمرار طبقات جديدة من البوليمر المنصهر إلى منافذ التفريغ. تتميز النماذج المتقدمة بمناطق تفريغ عالية السعة مزدوجة أو ثلاثية المراحل. تستخرج هذه المناطق بقوة الكميات الهائلة من الهواء المحبوس والرطوبة والزيوت المتبخرة المتأصلة في نفايات المنسوجات.
وبسبب هذه القدرة المكثفة على التفريغ في الخط، يمكن للعمليات في كثير من الأحيان تجاوز صوامع التجفيف المسبق الضخمة والمستهلكة للطاقة والتي تعتبر إلزامية تمامًا لخطوط الرقائق أحادية اللولب. يعمل التحكم الدقيق في درجة الحرارة ومدة بقاء المواد الأقصر بشكل ملحوظ داخل البرميل المزدوج اللولب على تقليل التدهور الحراري، وحماية الوزن الجزيئي الدقيق للألياف المعاد تدويرها بخبرة.
بغض النظر عما إذا كانت المادة الأولية لديك عبارة عن رقائق زجاجات صلبة أو ألياف سجاد متشابكة، فإن هناك العديد من العوامل الهندسية العالمية التي تحكم الجودة النهائية للراتنج المعاد تدويره. يعد تثقيف فرق المشتريات حول هذه المتغيرات أمرًا ضروريًا للحفاظ على الميزة التنافسية في سوق المواد البلاستيكية الثانوية.
تكنولوجيا الترشيح هي خط الدفاع الأمامي لمراقبة الجودة. إن PET بعد الاستهلاك تؤوي حتماً حطامًا مجهريًا. إذا تجاوزت هذه الجسيمات الطارد، فإنها تخلق نقاط ضعف حرجة في المنتجات النهائية. وبالتالي، فإن مبدلات الشاشة القوية والمستمرة ذات التدفق الخلفي إلزامية. تستخدم هذه الأنظمة ضغط الذوبان لإزالة الحطام تلقائيًا من الغرابيل الشبكية الدقيقة، وغالبًا ما يتم ترشيحه وصولاً إلى 20 إلى 50 ميكرون، دون مقاطعة تدفق الإنتاج.
تؤثر طريقة التكوير المختارة أيضًا بشكل كبير على القيمة السوقية للمنتج النهائي. في حين أن تكوير حلقات الماء أو الجدائل التقليدية لا يزال شائعًا، فإن أنظمة التكوير تحت الماء مطلوبة بشكل متزايد للتطبيقات المتطورة. عن طريق قطع البوليمر المنصهر فورًا عند خروجه من لوحة القالب تحت الماء، تنتج هذه الطريقة كريات كروية موحدة. تتميز الكريات الكروية بكثافة كبيرة أعلى، وتولد غبارًا أقل أثناء النقل، وتتميز ببنية بلورية أكثر اتساقًا. هذه هي السمات ذات القيمة العالية من قبل قوالب الحقن النهائية.
في حين أن رقائق PET وألياف PET تشترك في نفس الأساس الكيميائي تمامًا، فإن أشكالها الفيزيائية وملامح التلوث تتطلب منهجيات معالجة مختلفة إلى حد كبير. تظل القاعدة الذهبية لإعادة تدوير البلاستيك مطلقة: لا يمكنك إدخال ألياف النسيج الرقيقة الغنية بالرطوبة في آلة رقائق قياسية وتتوقع نتائج مربحة وعالية الجودة. يؤدي القيام بذلك إلى توقف التشغيل المستمر، وتدهور البوليمر الشديد، وإنتاج الحبيبات الرديء.
قم بتقييم تيار النفايات الأساسي الخاص بك بعناية اليوم. سواء كان ذلك يستلزم خطًا قياسيًا أحادي اللولب مع تبلور قوي للرقائق، أو إعدادًا متقدمًا ثنائي اللولب مع تغذية قوية قوية للمنسوجات، فإن اختيار الماكينة المناسبة هو الخطوة التأسيسية نحو عملية إعادة تدوير مربحة للغاية. هل أنت على استعداد لترقية البنية التحتية للبثق لديك؟ استكشف مجموعتنا الكاملة من المعدات المتخصصة في Jwell Recycling للعثور على التطابق التكنولوجي المثالي لمتطلبات المواد الخاصة بك.
من الأساطير الصناعية المنتشرة أن الملابس المصنوعة من البوليستر والمنسوجات المصنوعة من مادة PET لا يمكن إعادة تدويرها بسبب الأقمشة المخلوطة والأصباغ المعقدة. في حين أن معالجتها أكثر صعوبة من زجاجات المياه الشفافة، إلا أن نفايات ألياف PET النقية قابلة لإعادة التدوير بدرجة كبيرة. عند معالجتها من خلال أنظمة بثق ثنائية اللولب متخصصة ومجهزة بتكتلات قوية وتفريغ عميق للغاز، يمكن تحويل نفايات النسيج بنجاح مرة أخرى إلى كريات عالية الجودة وقابلة لإعادة الاستخدام.
نعم، ولكنه يتطلب نهجًا هندسيًا معياريًا مخصصًا للغاية. لا يمكن للآلة المخصصة للاستخدام المزدوج أن تعتمد على آلية تغذية واحدة. ويجب أن تتميز بأنظمة تغذية قابلة للتبديل، مثل قادوس الجاذبية القياسي للرقائق الصلبة وضاغط التغذية القسرية أو وحدة التغذية الجانبية للألياف الرقيقة. بالإضافة إلى ذلك، يجب أن يمتلك الطارد قدرات تفريغ فراغية قابلة للتكيف بدرجة عالية للتعامل مع مستويات الرطوبة المتغيرة بشكل كبير.
تنخفض اللزوجة الجوهرية بشكل أساسي بسبب قوتين مدمرتين: التحلل المائي والتدهور الحراري. يحدث التحلل المائي عندما يتم إذابة مادة PET في وجود رطوبة محاصرة. تتفاعل جزيئات الماء كيميائيًا مع سلسلة البوليمر، مما يؤدي إلى قطعها وخفض الوزن الجزيئي. يحدث التدهور الحراري نتيجة للحرارة المفرطة أو احتكاك القص الميكانيكي العنيف داخل أسطوانة الطارد.
لمنع التحلل المائي الشديد والحفاظ على السلامة الهيكلية لسلسلة البوليمر، يجب تجفيف مادة PET إلى محتوى رطوبة منخفض للغاية قبل الذوبان. يتطلب معيار الصناعة خفض مستويات الرطوبة إلى أقل من 50 جزءًا في المليون. بالنسبة للأنظمة أحادية اللولب، يتطلب ذلك مجففات مخصصة لإزالة الرطوبة. يمكن للأنظمة ثنائية اللولب في بعض الأحيان التعامل مع رطوبة أولية أعلى قليلاً بسبب تنفيسها الفراغي القوي.
يحدث التجسير عندما تتشابك المواد الخفيفة الوزن والرقيقة وتسد قناة تغذية الطارد. ولمنع حدوث ذلك، يجب على المهندسين التخلي عن قواديس الجاذبية القياسية. وبدلا من ذلك، يجب أن يكون الخط مجهزا بآلية التغذية القسرية. الحلول الأكثر فعالية هي أدوات القطع والضغط المدمجة التي تعمل على تكثيف المواد من خلال الاحتكاك، أو وحدات التغذية الجانبية ذات اللولب المزدوج التي تدفع الألياف المتشابكة ميكانيكيًا مباشرة إلى برميل الطارد الرئيسي.


