
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-22 المنشأ:محرر الموقع


تخيل أنك تقف على أرضية الإنتاج، وتشاهد مجموعة من المواد البلاستيكية الهندسية عالية القيمة تخرج من وجه القالب وهي صفراء أو هشة أو مليئة بالمواد الهلامية غير المذابة. تؤدي هذه التناقضات إلى تآكل هوامش الربح بشكل مباشر من خلال زيادة معدلات الخردة وتوقف التشغيل. غالبًا ما يسارع المشغلون إلى ضبط درجات حرارة البرميل أو سرعات المحرك. ومع ذلك، فإن السبب الجذري عادة ما يكمن بشكل أعمق داخل القلب الميكانيكي للمعدات.
تسلط تحليلات الصناعة الأخيرة الضوء على تحول هائل نحو الاقتصاد الدائري. تقوم قطاعات البثق العالمية بشكل متزايد بمعالجة كميات أكبر من الراتنجات المعاد تدويرها بعد الاستهلاك والبوليمرات الحيوية الحساسة للرطوبة. يتطلب اتجاه الاستدامة هذا معدات قادرة على التعامل مع الكثافات الظاهرية المتقلبة ومستويات التلوث العالية دون التضحية بالإنتاجية. وبالتالي، فإن الهندسة الفيزيائية لمسمار الطارد تملي التحول الفيزيائي والكيميائي الفعلي للبوليمر.
يُعد تصميم برغي الطارد المزدوج المُحسّن بشكل صحيح هو العامل الحاسم النهائي لتحقيق التشتيت المثالي، ودرجات حرارة الذوبان المتحكم فيها، والإنتاج عالي الإنتاجية. سواء كنت تقوم بتشغيل راتنجات خام أو إعادة طحن شديدة التلوث، فإن فهم كيفية تكوين قلب آلة تكوير البلاستيك الخاصة بك أمر ضروري للغاية. سوف نستكشف آليات الهندسة اللولبية، ونتعمق في التوازن الدقيق لمبادئ الخلط، ونقدم خطوات عملية لاستكشاف الأخطاء وإصلاحها لمساعدتك في حل عيوب الإخراج المزمنة.
إن فهم الأسس الميكانيكية لجهاز الطارد هو الخطوة الأولى في تشخيص مشكلات جودة المخرجات. على عكس أجهزة البثق ذات اللولب الفردي، والتي تعتمد بشكل أساسي على تدفق السحب والاحتكاك بجدار البرميل، توفر أنظمة اللولب المزدوج إزاحة إيجابية وتحكمًا دقيقًا في ذوبان البوليمر.
في صناعة المركبات، يحدد الاتجاه الدوراني للبراغي التطبيق الأساسي للآلة. تدور البراغي المتشابكة ذات الدوران المشترك في نفس الاتجاه، مما يجعلها معيار الصناعة بلا منازع لتكوير البلاستيك الصناعي . الميزة الأساسية لهذا التكوين هي قدرته على المسح الذاتي. عندما تدور الأعمدة، فإن حركة أحد المسمارين تمسح بشكل مستمر جذر المسمار الآخر. يمنع هذا الإجراء الديناميكي ركود المواد ويوفر إمكانيات الخلط المكثفة المطلوبة للتركيبات المعقدة.
وعلى النقيض من ذلك، فإن البراغي ذات الدوران المعاكس تدور في اتجاهين متعاكسين. أنها تخلق ضغطًا عاليًا وقصًا منخفضًا. في حين أن هذا التعامل اللطيف ممتاز للمواد الحساسة للحرارة مثل PVC غير اللدن، فإن أنظمة الدوران المعاكس تفتقر إلى الخلط التوزيعي القوي اللازم لمركب البوليمر المتقدم.
| ميزة | المسمار المزدوج المشترك | الدوران المضاد للدوران |
|---|---|---|
| القدرة على الخلط | ممتاز للخلط عالي التشتت والتوزيع. | قص منخفض، يستخدم بشكل أساسي للنقل اللطيف. |
| المسح الذاتي | كفاءة عالية، يمنع تدهور المواد والمناطق الميتة. | ضعف المسح الذاتي، وزيادة خطر الركود المادي. |
| التطبيق الأساسي | إعادة تدوير البلاستيك الهندسي، والأصبغة الرئيسية، وPET، وPCR. | التشكيلات الحساسة للحرارة، والأنابيب البلاستيكية، والمركبات الخشبية والبلاستيكية. |
تم بناء الأنظمة الحديثة ذات اللولب المزدوج على بنية عمود محزوزة. وهذا يوفر ميزة هندسية حاسمة تعرف باسم النمطية. بدلاً من قطعة واحدة صلبة من المعدن المُشكَّل، يتكون المسمار من عناصر فردية تنزلق على العمود المركزي. يمكن لمهندسي العمليات أن يغيروا فعليًا تصميم برغي الطارد المزدوج اللولب ليتوافق مع الاحتياجات الريولوجية الدقيقة للمادة الأولية. إذا كانت خلطة رئيسية معينة تتطلب قصًا أكثر كثافة، فيمكن تبديل كتل العجن الأوسع في غضون ساعات.
تتحكم الأبعاد الفيزيائية للعناصر اللولبية في القوى الديناميكية الحرارية والميكانيكية المطبقة على البوليمر. يؤثر ضبط هذه المعلمات بشكل مباشر على كثافة الحبيبات النهائية ولونها وسلامتها الهيكلية.
تعمل نسبة الطول إلى القطر كمقياس أساسي في هندسة البثق. إنه يمثل الطول الإجمالي للمسمار مقسومًا على قطره الخارجي. توفر النسبة الأطول قسم معالجة ممتدًا، والذي يترجم مباشرة إلى زيادة وقت البقاء داخل البرميل.
تتطلب عمليات التركيب القياسية عادةً نسبة تتراوح بين 36 و44. علاوة على ذلك، فإن العمليات التي تتطلب إزالة التطاير على نطاق واسع، أو البثق التفاعلي، أو دمج كميات كبيرة من الحشوات المعدنية غالبًا ما تدفع هذه النسبة إلى 48 أو أعلى. يسمح البرميل الممتد للمهندسين بوضع مناطق تغذية جانبية متعددة وتنفيس فراغ عميق بشكل استراتيجي. هذه ضرورة صارمة لاستخراج الرطوبة والمركبات العضوية المتطايرة قبل وصول الذوبان إلى القالب.
يشير الملعب إلى المسافة المحورية بين قمة الطيران والأخرى. تقوم عناصر النقل عالية الحركة بنقل المواد بسرعة إلى أسفل البرميل، مما يؤدي إلى انخفاض مستويات التعبئة والحد الأدنى من إجهاد القص. وعلى العكس من ذلك، تعمل العناصر ذات الطبقة المنخفضة على إبطاء تدفق المواد عن عمد. يؤدي هذا إلى زيادة درجة الملء لتوليد تراكمات الضغط الحرجة قبل مناطق الخلط أو لوحة القالب.
يحدد عمق الطيران الحجم الحر داخل الطارد. توفر البراغي ذات الطيران العميق حجمًا داخليًا هائلاً، مما يجعلها مثالية للمعالجة عالية الإنتاجية للمواد منخفضة الكثافة الظاهرية مثل رقائق الأفلام المعاد تدويرها. تعمل البراغي الضحلة على تقييد الحجم الحر ولكنها تزيد بشكل كبير من معدل القص، مما يؤدي إلى ذوبان ميكانيكي أسرع.
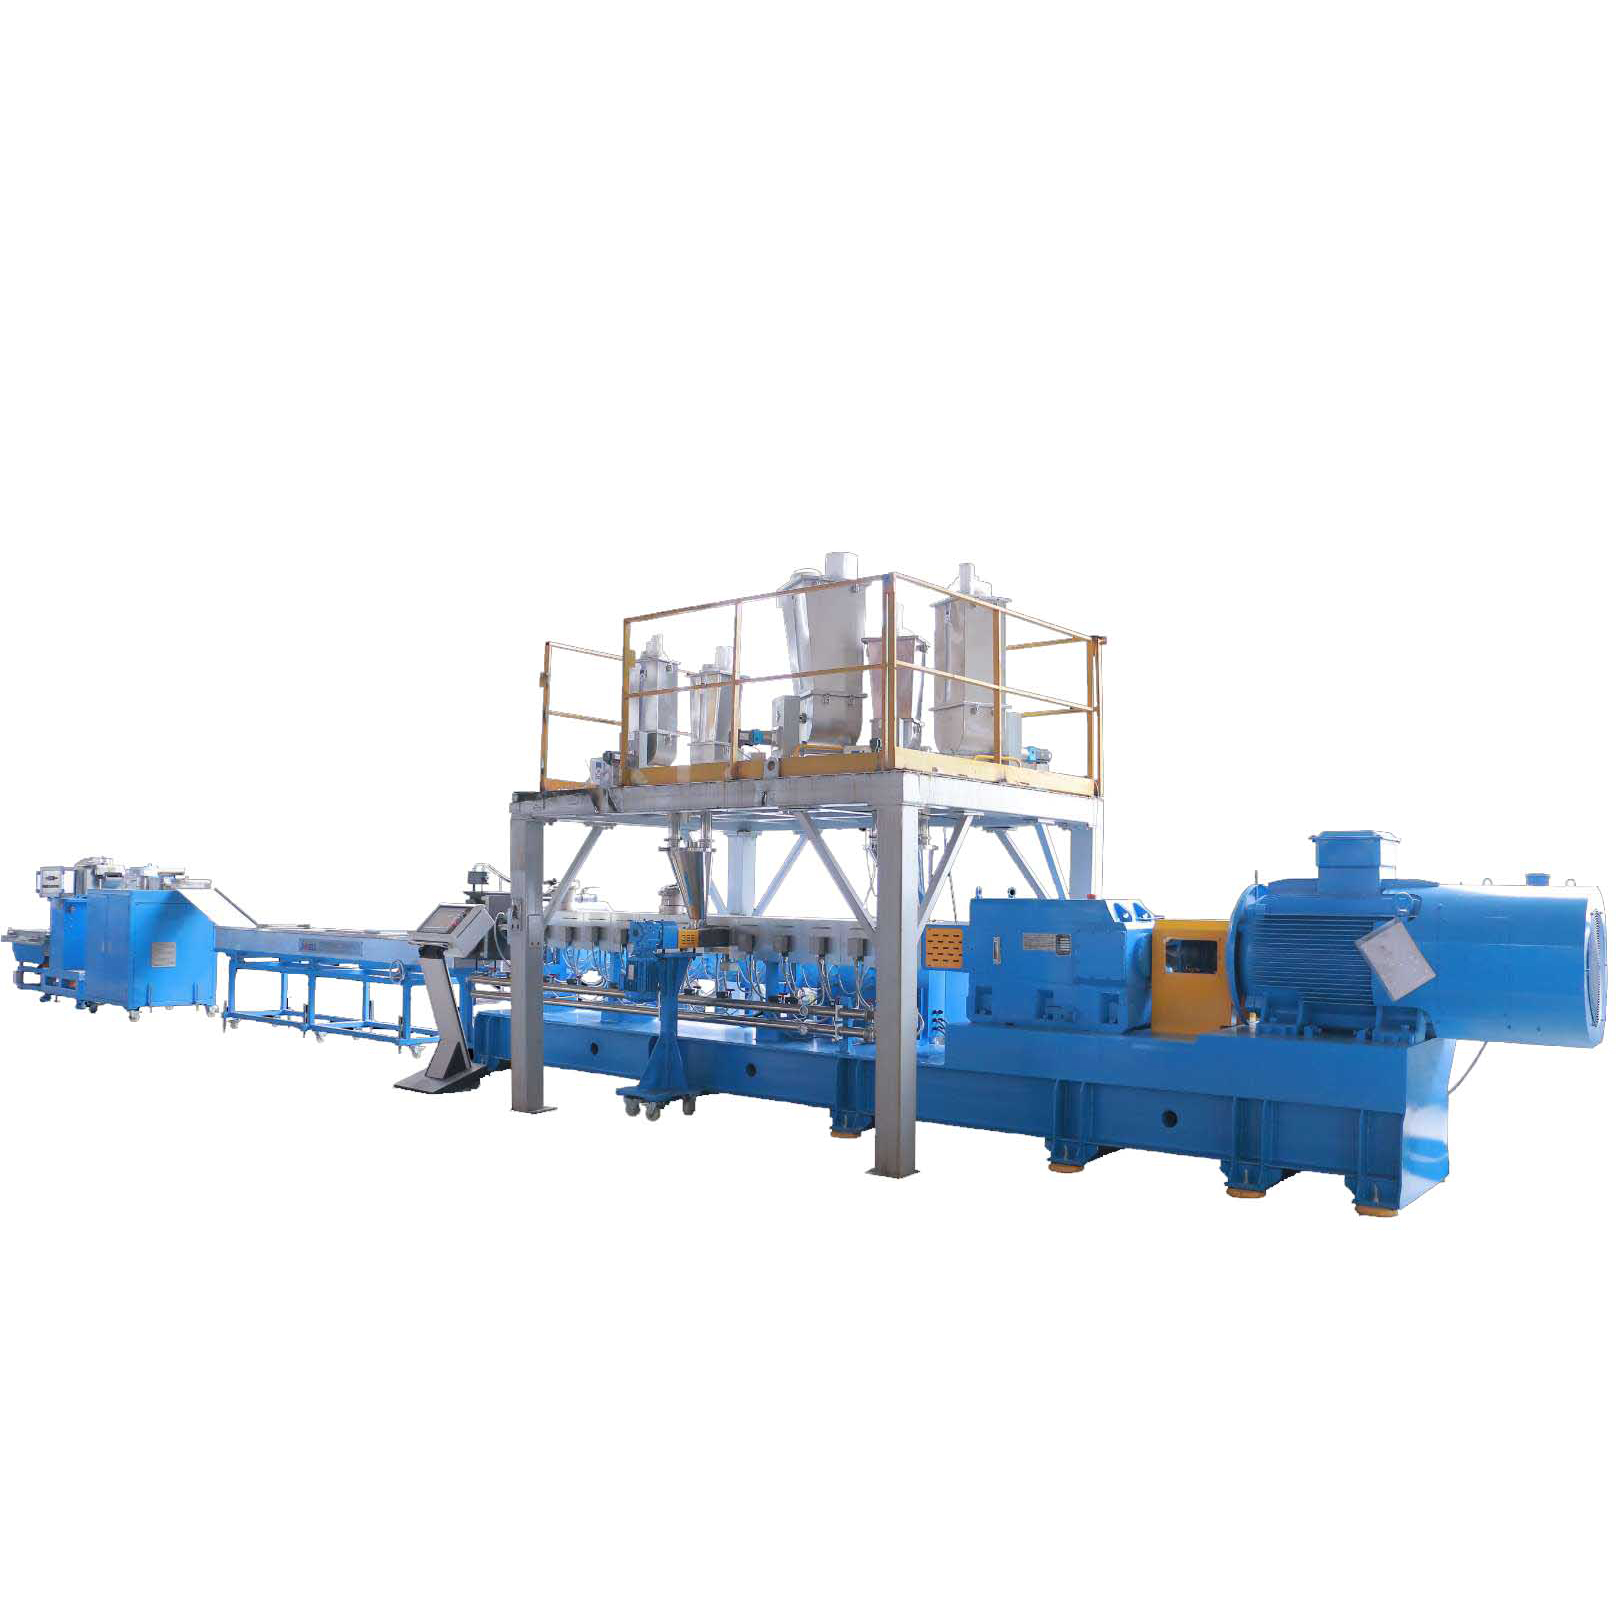
الخلط ليس مفهومًا موحدًا في علم البوليمر. يجب أن يوازن تصميم برغي الطارد المزدوج الناجح بدقة بين نوعين مختلفين من الخلط لتحقيق مخرجات متجانسة حقًا. يؤدي الفشل في موازنة هذه القوى الميكانيكية دائمًا إلى ضعف هيكلي وعيوب بصرية صارخة.
يتضمن الخلط المشتت تطبيق إجهاد القص الهيدروديناميكي العالي لسحق وتكسير الجزيئات الصلبة المتماسكة. عند دمج الأصباغ المتكتلة، أو كربونات الكالسيوم، أو الألياف الزجاجية الصلبة، فإن النقل القياسي ببساطة لن يكون كافيًا. يعتمد المهندسون على كتل عجن واسعة مرتبة بزوايا متداخلة لإنشاء مسارات تدفق مقيدة.
عندما يتم دفع البوليمر فوق قمة كتل العجن هذه، فإنه يتعرض لتدفق استطالي وقص مكثف. إذا كانت مناطق الخلط المشتتة قصيرة جدًا، فسوف تظهر الكريات البلاستيكية النهائية عيون السمك، أو خطوط الألوان غير المختلطة، أو البقع الهشة حيث تعمل التكتلات غير المنكسرة كمكثفات للإجهاد.
بمجرد تكسير الجزيئات الصلبة، يتولى الخلط التوزيعي المسؤولية. تشير هذه العملية إلى إعادة الترتيب المكاني للمكونات المختلفة داخل المصهور، ويتم تحقيق ذلك دون تطبيق إجهاد القص المهين. الهدف هو التأكد من أن المضافات السائلة والملونات الذائبة والراتنج الأساسي منتشرة بالتساوي في جميع أنحاء المصفوفة بأكملها.
ولتحقيق ذلك، يقوم المهندسون بنشر كتل عجن ضيقة، أو خلاطات تروس متخصصة، أو حلقات نفطة. تقوم هذه العناصر بتقسيم تيار الذوبان وطيه وإعادة تجميعه بشكل متكرر. يبقى خلط التوزيع حجر الزاوية في إنتاج الأصبغة الملونة عالية الجودة.
البثق هو بطبيعته عملية ديناميكية حرارية. في حين توفر سخانات البراميل الخارجية الطاقة الحرارية الأولية لتليين الكريات الخام، فإن الغالبية العظمى من الحرارة المتولدة أثناء التركيب تأتي في الواقع من العمل الميكانيكي للبراغي نفسها.
يُعرف توليد الحرارة الداخلية هذا بالتبديد اللزج. عندما يقوم المسمار بإجبار البوليمر عالي اللزوجة على الذوبان عبر المناطق المقيدة، فإن الاحتكاك الداخلي يولد حرارة كبيرة. في التطبيقات الصناعية عالية السرعة، تتحول الطاقة الميكانيكية الصادرة عن محرك الدفع مباشرة إلى طاقة حرارية داخل المصهور. لذلك، تعمل الهندسة اللولبية كوحدة تحكم أساسية في درجة الحرارة.
سيؤدي تكوين المسمار شديد العدوانية حتماً إلى توليد إجهاد قص مفرط وإنشاء نقاط ساخنة محلية. عندما يتجاوز البوليمر عتبة التحلل الحراري المحددة، تنكسر سلاسله الجزيئية فيزيائيًا. التداعيات فورية. ستشاهد خسارة شديدة في قوة الشد، واصفرارًا ملحوظًا، وانبعاثًا مفاجئًا للغازات الخطرة المتطايرة.
بالنسبة للبوليمرات الحساسة للحرارة، يجب تصميم الملف اللولبي من أجل ذوبان موصل لطيف. وهذا يعني استخدام عدد أقل من كتل العجن عالية القص وتحسين خلوص الطيران لتقليل الاحتكاك.
إن تحقيق إنتاجية عالية دون المساس بالسلامة الهيكلية للبوليمر هو عملية التوازن النهائية. عندما تتم معالجة ذوبان البوليمر، فإنها تحمل الهواء المحيط المحبوس، والرطوبة السطحية، والشوائب المتطايرة. إذا لم يتم استخراج هذه الغازات بكفاءة، فإن الناتج الناتج سوف يتعرض للخطر الشديد.
عند نهاية التفريغ للطارد، يجب أن ينتقل المسمار بسلاسة من وظيفة الخلط إلى وظيفة الضخ. يجب أن تقوم عناصر النقل النهائية ببناء ضغط كبير ومستقر لإجبار الذوبان اللزج من خلال مبدل الغربلة ولوحة القالب. يؤدي التكوين غير الصحيح هنا إلى حدوث ارتفاع، وهي حالة فوضوية حيث ينبض تدفق الإخراج ويتقلب. ولمقاومة ذلك، يتم وضع عناصر نقل ذات خطوة أكثر إحكامًا بشكل استراتيجي بالقرب من القالب لضغط المصهور وتثبيت تدرج الضغط.
يعتمد تفريغ الغاز بشكل أساسي على الموضع الاستراتيجي لمناطق تخفيف الضغط داخل الملف اللولبي. عندما ينتقل الذوبان من منطقة الخلط ذات الضغط العالي إلى قسم التنفيس، يجب أن يسهل التصميم اللولبي الانخفاض المفاجئ في الضغط. يحقق المهندسون ذلك من خلال إدخال عناصر نقل عالية الدقة وعميقة مباشرة أسفل منفذ التفريغ.
من خلال استخدام طبقة صوت عالية، تنخفض درجة امتلاء البرميل بشكل كبير. يؤدي هذا إلى إنشاء طبقة رفيعة ومكشوفة للغاية على سطح المسمار، مما يزيد من مساحة السطح المتاحة للفراغ. تخترق الغازات المحاصرة بسهولة التوتر السطحي ويتم استخراجها.
النهج العالمي هو أسطورة في قذف البوليمر. تمتلك المواد الأولية المختلفة خصائص ريولوجية وكثافات كبيرة مختلفة تمامًا. يجب على مديري المرافق التأكد من أن معداتهم مصممة بدقة لتناسب متطلباتهم التشغيلية المحددة باستخدام معايير هندسية دقيقة.
يتطلب إنتاج الأصبغة توازنًا دقيقًا. يجب أن يوفر اللولب مقصًا مشتتًا قويًا لسحق مساحيق الصبغة الكثيفة، يليها على الفور خلط توزيعي واسع النطاق. تتميز هذه الملفات الشخصية في كثير من الأحيان بمناطق خلط متسلسلة متعددة، مفصولة بعناصر نقل قياسية تسمح للمصهور بالراحة والتبريد قليلاً بين أحداث القص العالي.
تقدم معالجة المواد المسترطبة مثل البولي إيثيلين تيريفثاليت تحديات كيميائية كبيرة. PET معرضة بشدة للتحلل المائي. إذا كانت الرطوبة موجودة أثناء مرحلة الذوبان، فإن سلاسل البوليمر تتفكك، مما يؤدي إلى فقدان كبير للزوجة الجوهرية. بالنسبة لهذه التطبيقات الحساسة، يعد استخدام خط إنتاج الكريات ذو اللولب المزدوج PET متخصصًا ممارسة قياسية. تستخدم معدات مثل سلسلة CJWH نسبة الطول إلى القطر الممتدة من 48 إلى 52. وهذا يستوعب العديد من مناطق تنفيس الفراغ العالية للغاية، في حين تم تصميم كتل العجن لإذابة البوليمر بشكل أساسي من خلال التوصيل للحفاظ على الوزن الجزيئي.
عند التعامل مع المواد البلاستيكية المعاد تدويرها بعد الاستهلاك، فمن المعروف أنه لا يمكن التنبؤ بمواد التغذية. غالبًا ما تحتوي إعادة الطحن على مستويات مختلفة من الرطوبة، وملصقات ورقية، وكثافات كبيرة متقلبة. يتطلب المخصص خط التكوير ثنائي اللولب لإعادة التدوير تصميمًا لولبيًا قويًا ومتسامحًا للغاية. تعمل الآلات الحديثة بقدرات عزم دوران محددة عالية وسرعات لولبية تتراوح من 600 إلى 900 دورة في الدقيقة. يجب أن تتميز منطقة التغذية بعناصر طيران عميقة لاستيعاب الرقائق الرقيقة خفيفة الوزن بكفاءة، مقترنة بمناطق بناء الضغط الديناميكي لدفع المادة الملوثة بشكل مستمر من خلال شاشات الترشيح الدقيقة.
عندما تنحرف جودة المخرجات عن المواصفات القياسية، غالبًا ما يتطلع المشغلون بشكل غريزي إلى إعدادات درجة الحرارة أولاً. ومع ذلك، غالبًا ما تكون مشكلات الجودة المزمنة متجذرة في الهندسة اللولبية غير المحسنة أو البالية فعليًا.
يشير وجود جزيئات بوليمر صلبة غير منصهرة في الحبيبة النهائية إلى مرحلة انتقالية غير مكتملة. يحدث هذا عادةً بسبب عدم كفاية منطقة الانصهار أو نقص عناصر العجن المناسبة. يجب على المهندسين إعادة تكوين المسمار المعياري ليشمل كتل عجن أوسع أو الانتقال إلى تكوين متدرج يزيد من مدخلات الطاقة الميكانيكية.
يتجلى الارتفاع في معدلات الإنتاج المتقلبة بشكل كبير، مما يتسبب في اختلاف حجم الكريات وشكلها. يحدث الارتفاع في الغالب بسبب بناء الضغط غير المناسب عند القالب أو عناصر النقل البالية في نهاية التفريغ. إذا أصبح الخلوص بين الرحلات اللولبية وجدار البرميل كبيرًا جدًا بسبب التآكل الكاشطة، فإن الذوبان ينزلق للخلف. يمكن أن تساعد إعادة تشكيل منطقة التفريغ بعناصر أكثر إحكامًا في استقرار الضغط.
البقع السوداء عبارة عن شظايا بوليمر متفحمة ومتحللة تنكسر وتلوث تيار الذوبان النظيف. هذا العيب هو نتيجة مباشرة للمناطق الميتة داخل ملف المسمار. تحدث المناطق الميتة عندما لا توفر هندسة المسمار إجراء مسح ذاتي مناسب. يركد البوليمر في هذه المناطق، ويتعرض لفترة طويلة لدرجات حرارة عالية، ويحترق في النهاية.
مسامير الطارد هي أجزاء تآكل بشكل أساسي. بمرور الوقت، ستؤدي المعالجة المستمرة للحشوات الكاشطة مثل كربونات الكالسيوم أو الألياف الزجاجية إلى تآكل الهندسة الفيزيائية للرحلات اللولبية. يعد فهم دورة حياة هذه المكونات أمرًا ضروريًا للحفاظ على الربحية.
إن التسامح الأكثر أهمية في الطارد هو الخلوص الشعاعي بين رحلة اللولب الخارجية وجدار البرميل الداخلي. ومع زيادة هذه الخلوص بسبب التآكل الكاشطة، يحدث تدفق تسرب. تشمل الأعراض المباشرة على أرضية المصنع انخفاضًا ملموسًا في إنتاجية محددة، وزيادة لا مفر منها في استهلاك الطاقة النوعية، وتدهورًا حادًا في جودة الخلط المشتت.
يعد الاستمرار في العمل بتصميم لولبي مخترق بمثابة اقتصاد زائف. تكلفة المواد المرفوضة، والاستهلاك الزائد للكهرباء، وانخفاض القدرة الإنتاجية تفوق بسرعة النفقات الرأسمالية لترقية النظام. يؤدي الاستثمار في الملف اللولبي المصمم خصيصًا إلى استعادة كفاءة الضخ وديناميكيات الخلط على الفور.
في الحالات التي يكون فيها النظام بأكمله قديمًا، فإن الاستثمار في خط التكوير الحديث يوفر عائدًا كبيرًا على الاستثمار. توفر الآلات الحديثة تعدينًا متقدمًا لمقاومة التآكل القصوى والتحكم الحراري الدقيق. جودة المخرجات ليست صدفة أبدًا؛ لقد تم تصميمه بدقة على المستوى الجزيئي من خلال الهندسة الفيزيائية للمسمار المزدوج. نحن نشجع بشدة مديري المرافق ومهندسي العمليات على تدقيق ملفات تعريف البراغي الحالية أو استكشاف خطوط متقدمة مصممة خصيصًا لتلبية متطلباتهم المادية المحددة من خلال التشاور مع الخبراء في Jwell Recycling.
في حين أن البراغي المعيارية الحديثة توفر مرونة تشغيلية كبيرة، إلا أن المظهر الثابت الفردي نادرًا ما يكون مثاليًا لجميع أنواع البلاستيك. تمتلك البوليمرات المختلفة نقاط انصهار ولزوجة وحساسيات قص مميزة. عادةً ما يتطلب تغيير المواد بشكل جذري إعادة تشكيل المسمار فعليًا. يجب تعديل مناطق العجن لتطبيق الطاقة الميكانيكية الصحيحة، ويجب تعديل مناطق التنفيس لضمان الحفاظ على جودة الإخراج.
تعتمد النسبة المثالية كليًا على تطبيق المعالجة المحدد. يستخدم التركيب القياسي عادة نسبة تتراوح من 36 إلى 44. ومع ذلك، فإن العمليات المعقدة للغاية، مثل البثق التفاعلي أو العمليات التي تتطلب تفريغ مكثف للمواد المتطايرة، تتطلب أوقات إقامة أطول. في هذه الحالات المتخصصة، تكون نسبة 48 أو أعلى ضرورية من الناحية الهيكلية لتحقيق التجانس الكامل.
لا يتم قياس عمر العناصر اللولبية بدقة في الوقت المناسب، بل عن طريق كشط المواد المعالجة. إن معالجة المركبات ذات التركيزات العالية من الألياف الزجاجية سوف تؤدي إلى تآكل الرحلات اللولبية بشكل أسرع بكثير من الراتنجات الخام غير المملوءة. يجب استبدال العناصر عندما يزداد الخلوص الشعاعي بين المسمار وجدار البرميل إلى النقطة التي تلاحظ فيها انخفاضًا يمكن قياسه في الإنتاجية الحجمية.
تتميز عناصر النقل برحلة حلزونية مستمرة مصممة لدفع البوليمر للأمام عبر البرميل، وتعمل بشكل يشبه إلى حد كبير مسمار أرخميدس. على العكس من ذلك، تعمل كتل العجن كمكابح ميكانيكية. وهي تتألف من أقراص إزاحة مميزة تعمل على تعطيل التدفق الأمامي عن عمد، وتطبيق القص والاحتكاك الشديد لإذابة مصفوفة البوليمر وسحقها وخلطها.
يؤدي تآكل البرغي إلى زيادة الخلوص الشعاعي بين قمم الطيران وجدار البرميل. تسمح هذه الفجوة الموسعة لصهر البوليمر المضغوط بالتسرب للخلف خلال الرحلات الجوية بدلاً من ضخه للأمام. ونتيجة لذلك، سوف تواجه انخفاضًا حادًا في سعة الإنتاج، وارتفاع درجات حرارة الذوبان بسبب النقل غير الفعال، وجودة الخلط الرديئة بسبب تعرض آلية المسح الذاتي للخطر.
حلقة الفقاعة عبارة عن عنصر تقييدي متخصص يتم وضعه على عمود المسمار لإنشاء ختم ديناميكي. إنه يجبر البوليمر على التدفق عبر مسافة ضيقة جدًا مقابل جدار البرميل. يستخدم المهندسون حلقات نفطة في المقام الأول لفصل مناطق الضغط المختلفة داخل الطارد، مما يضمن بقاء مناطق التنفيس الفراغي معزولة عن مناطق الذوبان ذات الضغط العالي، مما يمنع المواد من انسداد منافذ التهوية.


