
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-24 المنشأ:محرر الموقع


هل تؤثر جودة الحبيبات الرديئة على أرباح إعادة التدوير؟ في ظل الاقتصاد الدائري الذي يتميز بتنافسية عالية اليوم، يتزايد الطلب على المواد البلاستيكية المعاد تدويرها المتميزة. ومع ذلك، فإن البلاستيك المتدهور أو الرطب أو ذو الحجم غير المتناسق يدمر تطبيقات التصنيع المتطورة. وهذا يجعل الدفعات بأكملها عديمة القيمة تقريبًا بالنسبة للمشترين النهائيين.
يكمن جوهر أي عملية استرداد ناجحة في عملية البثق. على وجه التحديد، يعمل جهاز بثق البلاستيك أحادي اللولب المصمم جيدًا كحارس البوابة النهائي لتميز المنتج. إنه يحدد بشكل مباشر الكثافة والنقاء والسلامة الهيكلية للمخرج النهائي. في هذا الدليل الشامل، سوف نستكشف تصميم الماكينة، وتحسين المواد، والخطوات العملية لاستكشاف الأخطاء وإصلاحها. ستساعد هذه الأفكار الهندسية مديري المرافق على رفع معايير الإنتاج لديهم وزيادة العائد على الاستثمار إلى أقصى حد.
وبالنظر إلى مشهد التصنيع الأوسع، فإن التوجه العالمي نحو إعادة التدوير في حلقة مغلقة يعيد تشكيل معايير الصناعة بشكل جذري. تفرض العلامات التجارية الاستهلاكية الكبرى بشكل صارم نسبًا أعلى من المحتوى المعاد تدويره بعد الاستهلاك في عبواتها. ولهذا السبب، اختفى تمامًا تسامح السوق مع الكريات المتدهورة وغير المواصفات. للحفاظ على قدرتها التنافسية، يجب على القائمين على إعادة التدوير الآن إنتاج راتينج عالي الجودة شبه بكر. يؤدي هذا الطلب إلى التطور السريع في تكنولوجيا البثق، مما يدفع الشركات المصنعة للمعدات إلى دمج أجهزة استشعار أكثر ذكاءً، وتفريغ فراغ أعمق للغاز، وملامح قص أكثر لطفًا للحفاظ على سلامة البوليمر.
لتقييم عيار الراتينج المعاد تدويره، يجب على المشغلين أولاً تشريح القلب الميكانيكي للعملية. يعمل جهاز الطارد ذو اللولب المفرد كقوة أساسية للمنشأة. والغرض الأساسي منه واضح ومعقد للغاية في التنفيذ. فهو يقبل قصاصات البلاستيك الصلبة، ويطبق الحرارة الخاضعة للرقابة جنبًا إلى جنب مع القص الميكانيكي لإنشاء ذوبان بوليمر متجانس، ويضخ السائل اللزج من خلال قالب لتشكيل كريات موحدة.
عندما تقف على أرضية المصنع، ينقسم تشغيل المسمار إلى ثلاث مناطق وظيفية متميزة. أولاً، تقوم منطقة التغذية بالتقاط البلاستيك الخام الصلب من القادوس وتنقله للأمام. هنا، يكون عمق القناة عميقًا لاستيعاب الكثافة الظاهرية الرقيقة أو الصلبة للمواد الواردة. بعد ذلك، تتناقص منطقة الضغط تدريجيًا في العمق. تعمل هذه الهندسة على ضغط البلاستيك بقوة، مما يؤدي إلى إخراج الهواء المحبوس ودفع المادة نحو جدران البرميل الساخنة. يؤدي الاحتكاك الميكانيكي المتولد هنا إلى تحريك غالبية عملية الذوبان. وأخيرًا، تعمل منطقة القياس على تجانس المصهور، وتضمن درجة حرارة موحدة، وتبني الضغط الهيدروليكي اللازم لدفع البلاستيك عبر شاشة الترشيح.
تظل تقنية اللولب الفردي هي المعيار الصناعي بلا منازع لإعادة التدوير بعد الاستهلاك وما بعد الصناعة. بالمقارنة مع الطرق البديلة، فإنه يوفر توازنًا مناسبًا بشكل استثنائي بين فعالية التكلفة والبساطة التشغيلية وقدرة الضخ القوية. يعد دمج عالية الجودة آلة تكوير البلاستيك في سير عملك بمثابة الجسر المهم بين مراحل الغسيل الأولية ومرحلة القطع النهائية. وفي نهاية المطاف، تحدد هذه الآلة الخواص الكيميائية لمنتجك النهائي.
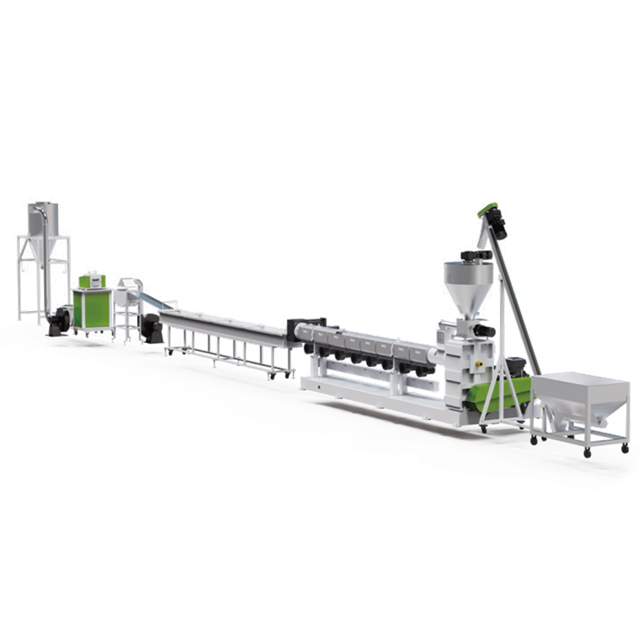
تترك المواصفات الفنية لمعدات البثق الخاصة بك علامة لا تمحى على الحبيبات النهائية المعاد تدويرها. فيما يلي الوظائف الميكانيكية الأساسية التي من خلالها تؤثر هذه الآلة على جودة المنتج.
تعد نسبة الطول إلى القطر من المواصفات المهمة التي تحدد المدة التي يبقى فيها البلاستيك داخل البرميل الساخن. يشير المهندسون إلى هذا على أنه وقت الإقامة. بالنسبة لتطبيقات إعادة التدوير الحديثة التي تعالج الرقائق الصلبة، تكون نسبة الطول إلى القطر 36 هي المعيار القياسي بشكل عام. تضمن النسبة المثالية حصول البوليمر على الوقت الكافي ليذوب تمامًا دون التعرض للانهيار الحراري. إذا كان المسمار قصيرًا جدًا، فسوف يلاحظ المشغلون وجود جزيئات غير منصهرة، والتي يشار إليها غالبًا باسم المواد الهلامية، تخرج من القالب. وهذا يضر بشدة بالسلامة الهيكلية للحبيبات النهائية. على العكس من ذلك، تضمن الهندسة اللولبية المصممة بدقة ذوبانًا موحدًا، مما يؤدي إلى كريات ذات كثافة ثابتة وقوة شد.
البوليمرات حساسة للحرارة المفرطة والقص الميكانيكي. عندما يحتك المسمار اللولبي بالبرميل، فإنه يولد احتكاكًا كبيرًا، يُعرف باسم تبديد اللزوجة. إذا ارتفع إجهاد القص هذا بشكل كبير جدًا، فإنه يقطع سلاسل البوليمر بعنف. يؤدي هذا الانخفاض في الوزن الجزيئي إلى تغيير مؤشر تدفق الذوبان، مما يؤدي إلى ظهور كريات هشة تفشل أثناء عمليات صب الحقن اللاحقة. لذلك، هناك حاجة إلى أنظمة دقيقة لتسخين وتبريد البراميل للحفاظ على نافذة معالجة مستقرة. تستخدم الآلات المتطورة براميل ثنائية المعدن وأجهزة تحكم آلية في درجة الحرارة لمنع ارتفاع درجة الحرارة.
غالبًا ما تحتوي المواد البلاستيكية بعد الاستهلاك على رطوبة متبقية وملوثات سطحية ومركبات عضوية متطايرة من الأحبار أو المواد اللاصقة القديمة. ومع ذوبان البلاستيك، تتبخر هذه الشوائب إلى غازات متمددة. تم تجهيز أجهزة البثق المتميزة بمناطق تفريغ مفردة أو مزدوجة للتفريغ تقع في موقع استراتيجي في منتصف الطريق أسفل البرميل. تعمل هذه الفتحات على استخراج الغازات المحتبسة بشكل فعال قبل أن يصل الصهر إلى رأس القالب. يؤدي الفشل في إزالة هذه المواد المتطايرة إلى ظهور الرغوة والفقاعات والتجاويف المجوفة داخل الكريات، مما يؤدي إلى خفض قيمتها السوقية على الفور.
قبل أن يتم تقطيع البلاستيك المنصهر بشكل نظيف إلى كريات، يجب تصفيته لإزالة الملوثات الصلبة مثل الورق أو الخشب أو المواد البلاستيكية الأجنبية غير الذائبة. الطارد هو المسؤول الوحيد عن توليد الضغط الهيدروليكي المكثف المطلوب لدفع المصهور عالي اللزوجة من خلال مبدل الشاشة. يوفر المسمار الفردي المصمم جيدًا عملية ضخ ثابتة وخالية من النبض. ويمنع هذا الضغط الثابت حدوث انخفاض مفاجئ في الإخراج أثناء تغيير الشاشة، مما يضمن ترشيحًا مستمرًا وعالي الكفاءة.
تحدد المرحلة النهائية للطارد الأبعاد المادية للمنتج المعاد تدويره. يتغذى الإخراج الثابت الناتج عن منطقة القياس مباشرة في نظام التكوير، سواء كان ذلك عبارة عن حلقة مائية أو حبلا أو إعداد تحت الماء. يضمن ضغط الذوبان المتسق تدفق المادة بالتساوي عبر كل ثقب صغير في لوحة القالب. يمنع هذا التوحيد تكوين حبيبات دقيقة تشبه الغبار أو كتل كبيرة الحجم، مما يؤدي إلى الحصول على كريات ذات حجم موحد وجذابة من الناحية الجمالية والتي يفضلها المصنعون في المراحل النهائية.
لا تتصرف جميع المواد البلاستيكية بشكل مماثل تحت الحرارة والضغط الشديدين. يجب أن يكون التكوين الداخلي للآلة مصممًا بشكل وثيق للخصائص الحرارية والانسيابية المحددة للبوليمر المستهدف.
تهيمن البولي أوليفينات، وخاصة البولي بروبيلين والبولي إيثيلين، على مجرى نفايات التغليف. إنها تشمل كل شيء بدءًا من الحاويات الصلبة وحتى الأفلام الزراعية المرنة. تتمثل العقبة الأساسية في معالجة هذه المواد على أرض المصنع في التعامل مع كثافاتها الظاهرية المتغيرة للغاية. على سبيل المثال، يتم تغذية قصاصات أفلام البولي إيثيلين الرقيقة بشكل غير منتظم مقارنة بحالات بطاريات البولي بروبيلين الصلبة الثقيلة والمكسرة. ولمعالجة هذه المشكلة، فإن استخدام خط تكوير PP PE المخصص يضمن إنتاجًا مستقرًا. تتميز الأنظمة المتقدمة بأقطار لولبية تتراوح من 100 إلى 160 ملم وقدرات إنتاجية تصل إلى 1200 كيلوجرام في الساعة. تم تصنيع مناطق التغذية والملفات اللولبية خصيصًا للتعامل مع اختلافات الكثافة هذه. يوفر هذا التكامل المتخصص إنتاجية عالية دون الإفراط في قص المواد الحساسة.
يمثل البولي إيثيلين تيريفثاليت عقبات فريدة من نوعها في عملية الاسترداد. نظرًا لأنه شديد الرطوبة، فإن امتصاص الرطوبة أمر لا مفر منه. إذا تم بثق هذه المادة وهي مبللة، فإنها تخضع لتحلل مائي سريع، مما يسبب انخفاضًا حادًا في اللزوجة الجوهرية. يصبح الراتنج منخفض اللزوجة الجوهرية هشًا للغاية وغير مفيد للتطبيقات عالية القوة مثل إعادة التدوير من الزجاجة إلى الزجاجة. للحفاظ على الجودة المتميزة، يعتمد مديرو المنشآت على خط إنتاج الكريات ذو المسمار الواحد المتخصص من مادة PET . تم تصميم هذه الأنظمة المتقدمة باستخدام إعدادات تفريغ الهواء العميقة القادرة على سحب مستويات الفراغ القصوى. فهي تستخرج الرطوبة مباشرة من مرحلة الذوبان، مما يحافظ على انخفاض اللزوجة الجوهرية أقل من 0.03 ديسيلتر لكل جرام ويخفف تمامًا الحاجة إلى التجفيف المسبق كثيف الاستهلاك للطاقة.
عند تقييم المعدات الخاصة بخط تحبيب البلاستيك ، كثيرًا ما يناقش مديرو المنشأة بين التقنيات المفردة والمزدوجة. كلاهما لهما أدوار مميزة، ولكن تأثيرهما على جودة الكريات المعاد تدويرها يختلف بشكل كبير بناءً على التطبيق.
| ميزة | الطارد برغي واحد | الطارد المزدوج اللولب |
|---|---|---|
| التطبيق الأساسي | إعادة التدوير بعد الاستهلاك وما بعد الصناعة | الخلط والخلط الإضافي |
| الملف الشخصي القص | معتدلة ولطيفة | عالية ومكثفة |
| توليد الضغط | ممتاز للترشيح الدقيق | أقل، غالبا ما يتطلب مضخة تروس ذوبان |
| خطر تدهور البوليمر | قليل | عالية بالنسبة للمواد البلاستيكية المعالجة بالفعل |
| تكلفة الصيانة | منخفضة إلى معتدلة | عالية بسبب علب التروس المعقدة |
تتفوق آلات البثق ذات اللولب المزدوج في التركيب وخلط المواد المضافة والتعامل مع المواد المتعددة شديدة الحساسية للحرارة أو المعقدة نظرًا لشكل القص المكثف الخاص بها. ومع ذلك، فإن هذا القص العالي يمكن أن يكون ضارًا للمواد البلاستيكية المعالجة بالفعل بعد الاستهلاك، مما يؤدي إلى خطر المزيد من تدهور سلسلة البوليمر. على النقيض من ذلك، بالنسبة لإعادة التدوير القياسية حيث يكون الهدف الأساسي هو تحويل الرقائق المغسولة مرة أخرى إلى راتينج نقي عالي الكثافة، فإن جهاز البثق ذو اللولب المفرد المحسن جيدًا يوفر التوازن الأكثر منطقية. إنه يولد الضغط العالي اللازم للترشيح الدقيق مع الحفاظ على شكل قص معتدل يحافظ على الخصائص الميكانيكية الأصلية للبوليمر.
حتى مع الآلات المتميزة، يواجه المشغلون أحيانًا انحرافات في الجودة على أرض المصنع. عندما يسمع المشغل صوت هسهسة للرطوبة المحتبسة أو يرى مخرجات متغيرة اللون، فإن التشخيص السريع ضروري لحفظ الدفعة.
يحدث هذا العيب دائمًا تقريبًا بسبب عدم كفاية استخلاص الغاز أو الرطوبة الزائدة في مادة التغذية. الحل الفوري هو فحص نظام تفريغ الفراغ. يجب على المشغلين التأكد من أن مضخة التفريغ تسحب الضغط السلبي الصحيح، والذي يكون عادةً أقل من سالب 0.08 ميجا باسكال. بالإضافة إلى ذلك، تحقق من منفذ التهوية بحثًا عن أي انسدادات ناجمة عن تراكم البوليمر. قد تفكر أيضًا في زيادة درجة الحرارة قليلًا في المنطقة الانتقالية حتى تتبخر الرطوبة تمامًا قبل الوصول إلى فتحة التهوية.
تشير الكريات المتغيرة اللون إلى التدهور الحراري. وينتج هذا عادةً عن تعليق المواد في الزوايا الميتة للمسمار، أو ضبط درجات حرارة المعالجة الإجمالية على مستويات عالية جدًا. لحل هذه المشكلة، قم بخفض مستوى درجة الحرارة عبر البرميل، خاصة في منطقة القياس. إذا استمرت المشكلة، فقد يتطلب المسمار إزالة فعلية وتنظيفًا يدويًا للتخلص من تراكم البوليمر المتفحم. علاوة على ذلك، تأكد من أن مغير الشاشة غير مقيد بشدة. تؤدي الشاشة المسدودة إلى ضغط خلفي مفرط وحرارة قص خطيرة.
عندما يواجه الطارد تقلبات في الإخراج، تُعرف بالارتفاع، تقوم الآلة بقطع الكريات غير المستوية. يحدث هذا في كثير من الأحيان بسبب التغذية غير المتسقة، أو سد المواد في القادوس، أو التآكل الشديد للمسمار. يجب على المشغلين تثبيت معدل التغذية عن طريق ضبط ضاغط القادوس أو وحدة التغذية القسرية. انظر إلى محول الضغط الذائب. إذا أظهرت تقلبات جامحة على الرغم من التغذية الثابتة، فقد تتآكل الرحلات اللولبية في منطقة القياس، مما يتطلب تجديدًا فوريًا.
للحفاظ على القدرة التنافسية في هذا السوق المتشدد، يتطلب اختيار معدات البثق الصحيحة تقييمًا صارمًا للواقع التشغيلي المحدد لديك. تجنب الآلات الجاهزة ذات المقاس الواحد الذي يناسب الجميع.
أولاً، قم بتحليل المادة المستهدفة. الحالة المادية للمدخلات تملي تصميم الجهاز. تتطلب إعادة الطحن الصلبة قادوسًا قياسيًا، في حين تتطلب قصاصات الأفلام ذات الكثافة المنخفضة وجود قاطعة وضاغطة مدمجة مباشرة في النظام لضمان التغذية المستمرة. ثانياً، حدد متطلبات سعة الإنتاج الخاصة بك بدقة. قم بمطابقة حجم المحرك وقطر المسمار مع أهداف الإنتاجية الخاصة بمنشأتك. إن زيادة حجم المعدات لحجم صغير يؤدي إلى زيادة وقت المكوث وحرق المواد. على العكس من ذلك، يؤدي الحجم المنخفض إلى التعب الميكانيكي السريع والأعطال المتكررة.
وأخيرا، إعطاء الأولوية للتخصيص. اعمل مع الشركات المصنعة التي صممت عمق طيران المسمار ونسبة الضغط بناءً على الريولوجيا الدقيقة للمادة المعاد تدويرها التي تنوي معالجتها. الهندسة المخصصة هي الطريقة الأكثر موثوقية على الإطلاق لضمان جودة الحبيبات على المدى الطويل والاستقرار التشغيلي.
وتتمثل وظيفتها الأساسية في إذابة وتجانس وإزالة الغاز وضخ رقائق أو قصاصات بلاستيكية معاد تدويرها من خلال شاشة ترشيح ورأس القالب لتشكيل كريات موحدة وقابلة لإعادة الاستخدام.
نعم، بشرط أن تكون الآلة مجهزة بمناطق تفريغ مفردة أو مزدوجة عالية الكفاءة. تقوم هذه الفتحات بسحب الرطوبة والغازات المتطايرة بشكل فعال من المادة أثناء مرحلة الذوبان، مما يمنع الكريات المجوفة أو الهشة.
تقلل الرحلات اللولبية البالية من كفاءة ضخ الماكينة وتتسبب في ضغط ذوبان غير متناسق، وهو ما يُعرف بالارتفاع. يؤدي هذا إلى انخفاض جودة الخلط، وانخفاض الإنتاجية، وفي نهاية المطاف، تكون الكريات غير متساوية وسيئة التكوين.
قطعاً. في حين أن كلاهما يستخدم البثق اللولبي الفردي، فإن البولي إيثيلين تيريفثاليت يتطلب أشكالًا هندسية لولبية محددة منخفضة القص وأنظمة تفريغ أعمق بكثير لمنع فقدان اللزوجة الجوهرية. في المقابل، تركز خطوط البولي أوليفين بشكل كبير على مناطق التغذية المتخصصة للتعامل مع كثافات كبيرة مختلفة بشكل كبير، مثل الأفلام الرقيقة مقابل المواد البلاستيكية الصلبة.
تحدث الهشاشة عادةً بسبب التدهور الحراري عندما تكون درجة حرارة المعالجة مرتفعة جدًا أو تكون مدة الإقامة طويلة جدًا. ويمكن أيضًا أن يحدث ذلك بسبب الرطوبة المحتبسة التي تخضع للتحلل المائي داخل البرميل. كلا السيناريوهين يكسران سلاسل البوليمر، مما يؤدي إلى تدمير السلامة الهيكلية للمادة.
تختلف درجة حرارة المعالجة المثالية بناءً على درجة البولي إيثيلين المحددة، ولكنها تتراوح عمومًا بين 160 و220 درجة مئوية. إن الحفاظ على ملف تعريف دقيق لدرجة الحرارة يمنع التدهور الحراري مع ضمان ذوبان سلس ومتجانس.
تتبخر الرطوبة الزائدة بسرعة داخل البرميل الساخن، مما يؤدي إلى تكوين بخار يعطل تدفق الذوبان. إذا لم يتم تنفيسه بشكل صحيح من خلال نظام تفريغ الهواء، فإن هذا البخار يشكل فراغات وفقاعات داخل الكريات النهائية، مما يؤثر بشدة على كثافتها وقوتها الميكانيكية.
وفي نهاية المطاف، ترتبط جودة البلاستيك المعاد تدويره ارتباطًا وثيقًا بتصميم وتشغيل وصيانة معدات البثق. من خلال الاستثمار في التنفيس المتقدم، والتحكم الدقيق في درجة الحرارة، والملفات اللولبية المخصصة، يمكن لمرافق إعادة التدوير إنتاج كريات متميزة تتطلب أسعار السوق من الدرجة الأولى. هل أنت على استعداد لترقية إنتاج منشأتك والقضاء على عيوب الحبيبات؟ قم بتقييم تدفق المواد الحالي الخاص بك واستكشف المعدات عالية الأداء المصممة خصيصًا لتلبية احتياجاتك الخاصة. قم بزيارة Jwell Recycling للعثور على تقنية البثق الدقيقة التي ستزيد من كفاءة الإنتاج والربحية لديك اليوم.


