
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-11 المنشأ:محرر الموقع


هل تعاني خطوط إعادة التدوير الخاصة بك من ضعف جودة الحبيبات؟ عادة ما يكون حجم الجسيمات غير المتناسق هو السبب الخفي. تتطلب العمليات النهائية أبعادًا مادية دقيقة لتحقيق النجاح. حتى الاختلافات الطفيفة في هندسة المواد الخام يمكن أن تعرقل كفاءة الإنتاج بشكل كبير. في هذا المنشور، سوف نستكشف بالضبط كيف يؤثر حجم المادة على كل مرحلة من مراحل رحلة إعادة التدوير. سنكتشف أيضًا كيف يؤدي اختيار معدات تقليل الحجم المناسب إلى سد الفجوة بين النفايات الضخمة والراتنج المعاد تدويره المربح للغاية.
وبالنظر إلى ديناميكيات السوق الحالية، فإن قطاع إعادة التدوير يتحول بسرعة نحو الأنظمة الميكانيكية ذات الحلقة المغلقة المتطورة وإزالة البلمرة الكيميائية المتقدمة. تطلب العلامات التجارية العالمية الآن راتينج ما بعد الاستهلاك من الدرجة الغذائية لتحقيق أهداف الاستدامة الصارمة. ونتيجة لذلك، فإن التسامح مع عدم اتساق المواد الخام يتقلص إلى ما يقرب من الصفر. لم يعد يُنظر إلى تقليل الحجم بدقة على أنه خطوة معالجة مسبقة بسيطة. لقد تطورت إلى بوابة مراقبة الجودة الهامة التي تحدد جدوى العملية برمتها. المنشآت التي تفشل في تحديث بروتوكولات التقطيع الخاصة بها تجد أن إنتاجها مرفوض من قبل المشترين من الدرجة الأولى.
في سياق استعادة البلاستيك، يشير حجم الجسيمات إلى الأبعاد المادية المحددة للرقائق الممزقة أو إعادة الطحن، والتي يتم قياسها عادةً بالملليمتر. إن تحقيق البعد المستهدف لا يقتصر فقط على تصغير حجم الأشياء الكبيرة. بل يتعلق الأمر بهندسة كثافة ظاهرية ومساحة سطحية يمكن التنبؤ بها لمراحل المعالجة اللاحقة.
تتبع رحلة تقليل حجم النفايات البلاستيكية تسلسلًا ميكانيكيًا محددًا. تبدأ العملية بمواد ضخمة وغير منتظمة مثل البالات المضغوطة أو التطهير السميك أو الأنابيب الطويلة. تخضع هذه المدخلات الخام للتمزيق الأولي لتقسيمها إلى أجزاء يمكن التحكم فيها. بعد ذلك، غالبًا ما تمر المادة عبر التحبيب الثانوي لتحقيق الحجم النهائي للرقاقة المكررة المطلوبة للمعالجة النهائية.
ولذلك، فإن الخطوة الحاسمة الأولى في هذه الرحلة تعتمد بشكل كبير على المعدات الصناعية القوية. يجب أن تستخدم المنشأة آلة تقطيع بلاستيكية موثوقة لتكسير كميات هائلة من النفايات بشكل موحد. إذا كان التخفيض الأولي للحجم غير منتظم، فإن كل آلة لاحقة في خط إعادة التدوير سوف تكافح للتعويض عن عدم الاتساق. وهذا يؤدي حتماً إلى اختناقات تشغيلية متتالية.
تم تصميم معدات إعادة التدوير النهائية للتعامل مع المواد ذات الخصائص الفيزيائية المحددة للغاية. عندما ينحرف الإدخال عن هذه المعلمات الصارمة، فإن كفاءة النظام بأكملها تتعرض للخطر. يجب أن يفهم مديرو المصانع كيف يؤثر تباين الأبعاد على كل مرحلة محددة.
في عملية إعادة التدوير الميكانيكية، يجب غسل البلاستيك الممزق جيدًا لإزالة الأوساخ والمواد اللاصقة والبقايا العضوية. يحدد حجم الجسيمات بشكل مباشر نسبة مساحة السطح إلى الحجم خلال هذه المرحلة. إذا كانت الجزيئات كبيرة جدًا، تظل الملوثات مخفية داخل الطيات أو متصلة بأسطح غير مكسورة. هذه القطع الكبيرة تنجو بسهولة من عملية الغسيل بالاحتكاك. على العكس من ذلك، إذا تم تقليل الجزيئات إلى أحجام مجهرية، فإنها يمكن أن تنزلق عبر الشاشات الدقيقة لخزانات الحوض العائمة. ويؤدي هذا إلى استنزاف كميات كبيرة من المواد، مما يؤدي إلى تآكل هوامش الربح بشكل مباشر.
يعتمد البثق على ديناميكيات حرارية دقيقة ويمكن التنبؤ بها. داخل برميل الطارد، تمتص الجسيمات الموحدة الحرارة وتذوب بمعدل ثابت. عندما يتم تفريغ أحجام مختلطة في قادوس التغذية، تحدث اختلالات حرارية شديدة. تتطلب القطع الكبيرة مزيدًا من الحرارة ووقتًا طويلًا حتى تذوب. غالبًا ما تمر عبر المسمار غير منصهر جزئيًا، مما يؤدي إلى حدوث عيوب بصرية تُعرف باسم المواد الهلامية في الحبيبات النهائية. وفي الوقت نفسه، تذوب الأجزاء الأصغر بسرعة كبيرة، مما يتسبب في احتراق سلاسل البوليمر وتحللها. يؤدي هذا التدهور الحراري إلى تقليل القوة الميكانيكية ووضوح اللون والقيمة السوقية للراتنج الناتج بشكل كبير.
تعتبر طرق إعادة التدوير المتقدمة، مثل الانحلال الحراري والتغويز، أكثر حساسية لهندسة المواد الخام. تتطلب المفاعلات الكيميائية مدخلات موحدة ومحددة للغاية لضمان نقل الحرارة ومعدلات التفاعل بشكل ثابت. تتسبب المواد الأولية ذات الحجم غير المنتظم في ظهور بقع باردة داخل قلب المفاعل. وهذا يقلل من إنتاجية النواتج الكيميائية المرغوبة ويزيد في الوقت نفسه من إنتاج المنتجات الثانوية غير المرغوب فيها ومنخفضة القيمة.
إن الفشل في التحكم في الأبعاد المادية يكلف منشآت المعالجة آلاف الدولارات من حيث الكفاءة المفقودة والصيانة الطارئة والدفعات المدمرة. غالبًا ما تنتج منخفضة الجودة آلة تقطيع النفايات البلاستيكية اختلافات كبيرة في الإنتاج، مما يؤدي إلى مخاطر تشغيلية شديدة في جميع أنحاء أرضية المصنع.
عندما تكون الجزيئات كبيرة جدًا، فإنها تسبب التجسير. هذه هي الظاهرة التي تتشابك فيها الرقائق كبيرة الحجم وتمنع تدفق المواد في القواديس والصوامع وخطوط النقل الهوائية. يضطر المشغلون إلى تخليص المعدات الثقيلة يدويًا، مما يتسبب في توقف العمل بشكل خطير ومكلف. داخل الطارد، تزيد هذه القطع كبيرة الحجم من التآكل الجسدي للبراغي والبراميل. كما أنها تمنع التفريغ الكامل للغازات، مما يترك فقاعات الهواء في المنتج النهائي.
وعلى الطرف الآخر من الطيف، تمثل الغرامات والغبار المفرطة سيناريو ضارًا بنفس القدر. يتم تفجير الجزيئات الدقيقة بسهولة أثناء النقل. عندما يتراكم الغبار البلاستيكي الناعم، فإنه يعمي مستشعرات الفرز الضوئية ويشكل معجونًا طينيًا في غسالات الاحتكاك. يجب على أطقم الصيانة إيقاف الخط للتجريف اليدوي. والأمر الأكثر إثارة للقلق هو أن التركيزات العالية من الغبار البلاستيكي المحمول جواً تخلق مخاطر شديدة على الجهاز التنفسي للعمال وتزيد بشكل كبير من فرصة احتراق المنشأة.
لا يوجد بعد عالمي لجميع عمليات إعادة تدوير البلاستيك. يعتمد الهدف المثالي على عدة عوامل متداخلة يجب على مديري المصانع تقييمها يوميًا. ولتبسيط ذلك، قمنا بتجميع مصفوفة مرجعية أساسية للتطبيقات القياسية.
| نوع المادة الخام | حجم المخرجات المستهدفة | إعداد الدوار الموصى به | التطبيق النهائي |
|---|---|---|---|
| المواد البلاستيكية الصلبة مثل أنابيب HDPE | 40 ملم إلى 60 ملم | مجموعة متداخلة، دورة في الدقيقة منخفضة، عزم دوران مرتفع | التحبيب الثانوي |
| أفلام زراعية مرنة | 50 ملم إلى 80 ملم | مصفوفة على شكل حرف V، عدد دورات أعلى في الدقيقة | غسل الاحتكاك والضغط |
| نفايات ما بعد الاستهلاك المختلطة | 20 ملم إلى 40 ملم | سكاكين مسطحة شديدة التحمل مع خلوص محكم | مفاعلات الانحلال الحراري الكيميائي |
| إعادة الطحن النظيف | 10 ملم إلى 15 ملم | دوار المحبب عالي السرعة | بثق برغي واحد مباشر |
تتصرف البوليمرات المختلفة بشكل فريد تحت الضغط الميكانيكي. تتحطم المواد البلاستيكية الصلبة وتقطع بشكل مختلف عن أفلام الدفيئة المرنة. تتطلب المواد الصلبة عادةً سرعة دوار أبطأ وهندسة شاشة محددة لتحقيق نفس بُعد الإخراج مثل الأفلام المرنة. تحدد الوجهة المباشرة للمادة الممزقة حجمها المطلوب. تفضل خطوط البثق القياسية عادةً حجم رقائق ثانوي موحد يتراوح من 10 مم إلى 15 مم. يتم تكليف معدات تقليل الحجم الأساسي بتحضير المادة بشكل مثالي لآلة التحبيب الثانوية دون الإفراط في عزم دوران المحرك الأساسي.
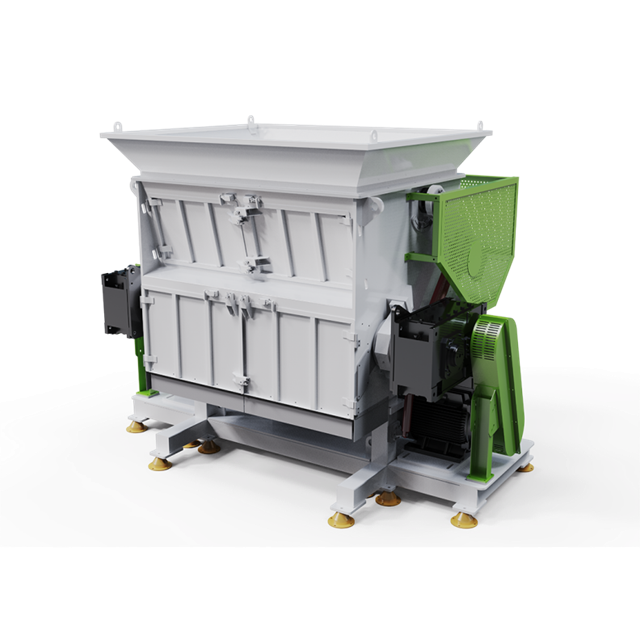
عند تقييم معدات تقليل الحجم لمنشأة إعادة التدوير، غالبًا ما يقوم مديرو المصانع بموازنة الاختلافات بين التكوينات المختلفة. في حين أن الآلات ذات العمود المزدوج تتفوق في تقليل الحجم الأولي للعناصر الضخمة مثل الإطارات، إلا أنها غير مناسبة بشكل أساسي للتحضير الدقيق للنهائيات. المعيار الهندسي لتحقيق التحكم الصارم في الأبعاد هو آلة التقطيع ذات العمود الواحد.
تعمل الآلات التقليدية ذات العمود المزدوج عن طريق سحب المواد من خلال شفرات متعاكسة الدوران. تعمل هذه الآلية على تمزيق وتمزق البلاستيك، مما ينتج عنه شرائح طويلة وخشنة وغير منتظمة للغاية. في المقابل، تستخدم الآلة ذات العمود الواحد ذات التصميم الجيد دوارًا عالي السرعة مزودًا بسكاكين قطع صلبة. تمر هذه السكاكين على شفرة ثابتة مع تفاوتات ضيقة للغاية، وغالبًا ما تتم معايرتها بدقة بين 0.2 مم و0.5 مم.
تعمل عملية القص هذه على تقطيع البلاستيك بشكل نظيف. تمنع القطع النظيفة البوليمر من التمدد والضغط، مما يقلل من توليد حرارة الاحتكاك. علاوة على ذلك، فإن عملية التقطيع النظيفة هذه تقلل بشكل كبير من تكوين الجزيئات البلاستيكية والغبار. وهذا عامل حاسم في الحفاظ على إنتاجية عالية من المواد.
الميزة المميزة لتكوين عمود واحد هي تقنية الشاشة المدمجة. تجبر الآلات ذات العمود الواحد المادة على البقاء في غرفة القطع حتى تمر عبر القطر الدقيق للغربلة المثبتة. وهذا يضمن عدم وصول أي جزيئات كبيرة الحجم إلى الطاردات. تم تصميم المعدات الحديثة مثل سلسلة DYSSQ للتعامل مع مواد متنوعة دون المساس بتناسق المخرجات. ومن خلال ضبط سرعات الدوار وتبديل أحجام الشاشات، يمكن للمنشآت الحفاظ على رقابة صارمة عبر مجموعة واسعة من أنواع البوليمر.
الاستثمار في الآلات الصناعية هو إنفاق رأسمالي كبير. للتأكد من أن المعدات تدعم بشكل حقيقي الكفاءة النهائية، يجب على صناع القرار تقييم ميزات تقنية محددة. تؤثر هذه الميزات بشكل مباشر على وقت التشغيل التشغيلي والإدارة الحرارية.
شاشات قابلة للتعديل وقابلة للتبديل: تعد القدرة على التكيف بسرعة مع متطلبات المصب المختلفة أمرًا حيويًا. ابحث عن الماكينات التي تتميز بحوامل شاشة منخفضة هيدروليكيًا. يسمح هذا التصميم المريح لمشغل واحد بتبديل الشاشات بأمان وسرعة، مما يقلل من وقت التوقف المكلف أثناء عمليات تبديل المواد.
دافعات هيدروليكية ذكية: في تكوين عمود واحد، يجب تغذية المادة بشكل مستمر في دوار القطع. تستخدم آلات تمزيق الورق المتقدمة مكابس هيدروليكية يتم التحكم فيها عن طريق PLC Siemens وتستشعر الأمبير. إذا بدأ الدوار في سحب الكثير من التيار الكهربائي، مما يشير إلى حدوث عملية تطهير ضخمة من البولي إيثيلين عالي الكثافة (HDPE) تصل إلى الشفرات، فإن المكبس يتراجع تلقائيًا. هذا يمنع الحمل الزائد للمحرك. تضمن هذه التغذية الذكية عمق عض ثابت للسكاكين، مما يترجم مباشرة إلى حجم موحد للرقائق.
أنظمة التبريد المتقدمة: الاحتكاك هو عدو إعادة تدوير البلاستيك. البوليمرات ذات نقاط الانصهار المنخفضة معرضة بشدة للتدهور الحراري. تشتمل آلات تمزيق الورق الصناعية على أعمدة دوارة مبردة بالماء وأغطية الجزء الثابت لتبديد الحرارة. وهذا يضمن بقاء البلاستيك في حالة صلبة للتقطيع النظيف.
إمكانية الوصول للصيانة الروتينية: الشفرات الباهتة لا تقطع؛ يسحقون. يعد الحفاظ على الشفرات الحادة أهم بروتوكول تشغيلي. تتيح المعدات المصممة بأبواب وصول كبيرة الحجم وتيجان القطع الفولاذية القابلة للعكس DC53 للمشغلين تدوير الشفرة ببساطة إلى حافة جديدة. وهذا يقلل بشكل كبير من ساعات العمل المطلوبة للصيانة الروتينية.
وفي نهاية المطاف، يجب أن تترجم المواصفات الفنية لآلاتك إلى عوائد مالية قابلة للقياس. العلاقة بين التحكم الدقيق في حجم الجسيمات والعائد على الاستثمار هي علاقة مباشرة وقابلة للقياس الكمي. إن المرافق التي تقوم بالترقية من الكسارات البدائية إلى آلات تمزيق الورق المتخصصة ذات التصميم الهندسي الدقيق تشهد عادةً تحسينات هائلة.
أولا، زيادة إنتاجية البثق بشكل كبير. تعمل الطاردات على النحو الأمثل عند تغذيتها بنظام غذائي ثابت وموحد. ومن خلال التخلص من الجسيمات كبيرة الحجم ومشكلات التوصيل، يمكن للطارد أن يعمل بشكل مستمر بأقصى عدد دورات في الدقيقة مصمم له. تشير البيانات التشغيلية التجريبية إلى أن تقليل الحجم المناسب يمكن أن يزيد من إنتاجية خط البثق الإجمالي بنسبة تصل إلى 25 بالمائة.
ثانيا، ارتفاع قيمة المنتج. في سوق الراتنجات المعاد تدويرها الذي يتسم بتنافسية عالية، تحدد جودة الحبيبات سعر البيع. يضمن حجم الجسيمات الموحد امتصاصًا حراريًا متساويًا أثناء مرحلة الذوبان. ينتج عن ذلك كريات عالية الجودة وخالية من العيوب والتي تتطلب أسعارًا ممتازة من الشركات المصنعة للتغليف.
وأخيرًا، يؤدي انخفاض العمالة وفترات التوقف غير المخطط لها إلى خفض النفقات التشغيلية. كل ساعة تقضيها في إزالة انسداد القادوس هي ساعة من الإنتاج الضائع. تعمل آلة التقطيع عالية الجودة على التخلص من هذه الاختناقات في المصدر، مما يسمح للعاملين في المصنع بالتركيز على مراقبة الجودة بدلاً من استكشاف الأخطاء وإصلاحها في حالات الطوارئ.
يعتمد نجاح إعادة التدوير بشكل أساسي على الإعداد المناسب للمواد. يضمن حجم الجسيمات الدقيق الذوبان الأمثل والغسيل الأفضل وجودة المنتج النهائي الفائقة. لا يمكنك ببساطة بناء اقتصاد دائري مربح باستخدام مواد خام غير متسقة. ومن خلال التعامل مع تقليل الحجم باعتباره أداة الدقة الأساسية لخط إعادة التدوير بأكمله، يمكن لمديري المنشأة حماية عملياتهم النهائية. إذا كانت منشأتك تعاني من مواد خام غير متناسقة، فقد حان الوقت لترقية استراتيجية تقليل الحجم. استكشف حلول إعادة التدوير عالية الأداء في Jwell Machinery للعثور على المعدات الدقيقة المصممة خصيصًا لتلبية متطلبات الإنتاج الخاصة بك.
تتبع خطوط إعادة التدوير الميكانيكية القياسية عمومًا عملية تقليل الحجم المكونة من خطوتين. عادةً ما يؤدي التقطيع الأولي إلى تقليل النفايات الضخمة إلى قطع موحدة تتراوح من 40 مم إلى 100 مم. يتم بعد ذلك تغذية هذه القطع القياسية في آلة التحبيب الثانوية، مما يقللها أيضًا إلى رقائق بحجم 10 مم إلى 15 مم. يعتبر هذا النطاق المحدد هو المعيار الصناعي للغسيل الاحتكاكي الفعال، والفرز البصري، والصهر المتسق داخل أجهزة البثق القياسية.
نعم، إن الآلة ذات العمود الواحد المصممة جيدًا هي متعددة الاستخدامات بشكل استثنائي ويمكنها معالجة مجموعة واسعة من أنواع البوليمر. المفتاح يكمن في قابلية التعديل. بالنسبة للمواد البلاستيكية الصلبة مثل الأنابيب ذات الجدران السميكة، توفر سرعة الدوار الأبطأ مع ترتيب السكين المتدرج عزم دوران عاليًا وتمنع التحطم. بالنسبة للمواد المرنة مثل الأفلام الزراعية، تضمن سرعة الدوار الأعلى مع مجموعة القطع على شكل V التقطيع النظيف.
الطريقة الأساسية لضبط حجم الإخراج هي تغيير الشاشة المثبتة مباشرة أسفل دوار القطع. يتم تصنيع الشاشات بأقطار ثقب محددة؛ يؤدي تثبيت شاشة ذات فتحات أصغر إلى الحصول على مخرجات أفضل. بالإضافة إلى ذلك، يتأثر حجم وجودة القطع بفجوة الخلوص بين السكاكين الدوارة والسكاكين الثابتة. إن الحفاظ على فجوة محكمة ومعايرتها بدقة يضمن تقطيع المادة بشكل نظيف.
عادة ما يكون الغبار الزائد نتيجة لميكانيكية القطع السيئة وليس البلاستيك نفسه. السبب الأكثر شيوعًا هو العمل بسكاكين القطع الباهتة. عندما تفقد الشفرات حدتها، فإنها تسحق البوليمر وتسحقه بدلاً من قصه بشكل نظيف. تشمل العوامل المساهمة الأخرى وجود فجوة خلوص غير صحيحة بين الشفرات، أو تشغيل الدوار عند عدد دورات مرتفع للغاية في الدقيقة، أو استخدام حجم شاشة مقيد للغاية.
تم تصميم براغي الطارد لنقل وصهر المواد بناءً على كثافة ظاهرية محددة. عندما تتقلب أحجام الجسيمات بشكل كبير، تنخفض الكثافة الظاهرية، مما يتسبب في تجويع المسمار. تتغذى الجزيئات المنتظمة بسلاسة في رحلات المسمار، مما يسمح للمحرك بالعمل بأقصى قدر من الكفاءة دون حدوث طفرات في عزم الدوران. تعمل هذه التغذية المتسقة على زيادة الإنتاجية في الساعة لخط البثق بشكل مباشر.
تعمل آلة التقطيع الأولية بسرعات منخفضة مع عزم دوران مرتفع لتفتيت العناصر الضخمة أو الضخمة أو شديدة التلوث إلى قطع خشنة يتراوح حجمها عادة بين 40 مم و100 مم. تعمل آلة التحبيب الثانوية بسرعات عالية مع عزم دوران أخف، حيث تأخذ تلك القطع التي تم تمزيقها مسبقًا وتقطيعها بشكل نظيف إلى رقائق نهائية بحجم 10 مم إلى 15 مم جاهزة للغسيل والبثق. إن استخدام كليهما بالتسلسل يحمي المعدات ويضمن التحكم المثالي في الحجم.


