
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-26 المنشأ:محرر الموقع


هل تدمر الرقائق البلاستيكية غير المتناسقة خط إعادة التدوير لديك؟ غالبًا ما تسبب المواد غير المستوية انسدادات في اتجاه مجرى النهر. إنها ترفع تكاليف الصيانة وتسرع من تآكل المعدات. يكمن سر تحقيق التوحيد الصارم للمواد أسفل دوار القطع مباشرةً. إنها شاشة التقطيع. في هذا الدليل الشامل، سنستكشف بالضبط كيف تتحكم أبعاد الشاشة في هندسة الإخراج. سننظر أيضًا في تحقيق التوازن بين كفاءة الماكينة وزيادة عائد الاستثمار في نهاية المطاف.
لفهم مصفوفة التحجيم بشكل كامل، يجب على المشغلين أولاً فهم الآليات الأساسية لتقليل حجم البوليمر. يتكون قلب هذه المعدات من عمود دوار للخدمة الشاقة مزود بسكاكين قطع، يُعرف باسم الدوار. إنه يعمل ضد السكاكين الثابتة المثبتة على غلاف الآلة. عندما يدور الدوار بسرعات عالية، يتم تقطيع المواد الخام البلاستيكية بشكل مستمر بين هذه الشفرات المتحركة والثابتة. يتم وضع الشاشة مباشرة أسفل غرفة القطع العدوانية هذه. يعمل هذا المكون الحاسم كحاجز مادي. فهو يضمن عدم إمكانية خروج المادة من منطقة القطع إلا بعد أن يتم تقليلها إلى أبعاد محددة ومحددة مسبقًا.
الهدف الأساسي خلال مرحلة التقطيع الأولية هو تقليل الحجم بشكل كبير. تصور أرضية منشأة مزدحمة مليئة بالنفايات الصناعية الضخمة. تشمل العناصر حاويات السوائب الوسيطة، أو الأنابيب السميكة المبثوقة، أو عمليات تطهير قوالب الحقن الضخمة. تحتوي هذه المواد على كمية كبيرة من المساحة الفارغة. ومن خلال معالجة مثل هذه العناصر غير العملية، يمكن للمنشآت تحقيق انخفاض يصل إلى 90 بالمائة في الحجم المادي. وهذا يحولها إلى أجزاء عالية الكثافة يمكن التحكم فيها.
يعد الاستثمار في آلة تقطيع البلاستيك التي تم تكوينها بشكل صحيح بمثابة الخطوة الأساسية لتأسيس عملية مربحة. تم تصميم الوحدات الصناعية بقوة محرك قوية وأقطار دوارة مُحسَّنة للتعامل مع الأحمال عالية الضغط دون توقف. عندما يتم تحسين الكثافة الظاهرية في بداية الخط، تنخفض التكاليف اللوجستية المرتبطة بتخزين ونقل الخردة بشكل كبير. وهذا يؤدي بشكل مباشر إلى تحسين النتيجة النهائية للمنشأة.
في فيزياء استعادة المواد، تعمل شبكة التفريغ كحارس البوابة النهائي. الآلية نفسها ميكانيكية بالكامل وموثوقة للغاية. عندما يقوم الدوار بكسر البلاستيك، تسقط الشظايا بشكل طبيعي نحو اللوحة المثقبة المنحنية الموجودة في الجزء السفلي من الحجرة. إذا كانت القطعة أصغر من قطر الثقب، فإنها تسقط من خلالها. ثم يتم نقله بعيدًا عبر ناقل التفريغ. على العكس من ذلك، إذا ظلت القطعة أكبر من الفتحة، فإن الدوار يلتقطها. تقوم الآلة بمسح القطعة كبيرة الحجم مرة أخرى إلى منطقة القطع وإخضاعها لجولة أخرى من القص المكثف. تستمر حلقة إعادة التدوير هذه بلا هوادة حتى تصبح المادة صغيرة بما يكفي لتمريرها.
هناك علاقة مباشرة لا يمكن إنكارها بين قطر هذه الفتحات والحد الأقصى لحجم جزيئات الإخراج. على سبيل المثال، إذا كانت الآلة مزودة بشاشة مقاس 40 مم، فإن الحد الأقصى المطلق لأي قطعة بلاستيكية مفرغة سيكون نظريًا 40 مم. قد تحدث اختلافات طفيفة اعتمادًا على المرونة المحددة للبوليمر. ومع ذلك، يضمن هذا القيد المادي الصارم إنتاجًا يمكن التنبؤ به بدرجة كبيرة. ويعتمد مديرو المصانع بشكل كبير على هذه القدرة على التنبؤ لمعايرة معدات الفرز والغسيل الخاصة بهم.
تعد الشاشة المجهزة بشكل صحيح والتي يتم صيانتها بدقة أمرًا ضروريًا لمنع إنشاء فترات طويلة. الأطوال عبارة عن شرائح طويلة غير مقطوعة من البلاستيك تنزلق أحيانًا عبر الشبكات البالية أو المصممة بشكل غير صحيح. من الناحية العملية، هذه الشرائط تمثل مشكلة كبيرة. لديهم ميل للالتفاف حول دوارات المحببات الثانوية أو انسداد أنابيب النقل الهوائية. يضمن الحفاظ على حاجز ترشيح عالي الجودة أن يظل توزيع حجم الجسيمات ضيقًا وموحدًا وخاضعًا لرقابة صارمة.
تواجه مرافق إعادة التدوير الحديثة متطلبات جودة صارمة بشكل متزايد. مدفوعين بمتطلبات الاقتصاد الدائري العالمي، أصبح مشترو الراتنجات المعاد تدويرها يطالبون الآن برقائق ذات جودة شبه عذراء. ويتطلب هذا التحول فرزًا بصريًا وخطوط غسيل متقدمة للعمل بأعلى كفاءة. علاوة على ذلك، تعتمد أجهزة الفرز الضوئية هذه بشكل كبير على هندسة الرقائق المتسقة لتحديد البوليمرات وفصلها بدقة. ونتيجة لذلك، تشهد الصناعة تحولًا هائلاً بعيدًا عن التكسير البدائي نحو تقليل الحجم الدقيق. يقوم مديرو المصانع الآن بإعطاء الأولوية لمعايرة الشاشة والتفاوتات الصارمة للدوار على الإنتاجية الهائلة. إن تحقيق الحجم الدقيق للجسيمات لم يعد ترفا؛ إنه شرط أساسي صارم للسوق.
تختلف أهمية الحجم المناسب للشاشة بشكل كبير اعتمادًا على بنية الجهاز. تعمل تكوينات العمود المزدوج على مبدأ القص ذو عزم الدوران العالي والسرعة المنخفضة. إنهم يعتمدون بشكل أساسي على عرض شفراتهم المتشابكة لتحديد حجم الإخراج. غالبًا ما تعمل بدون أي شاشة على الإطلاق.
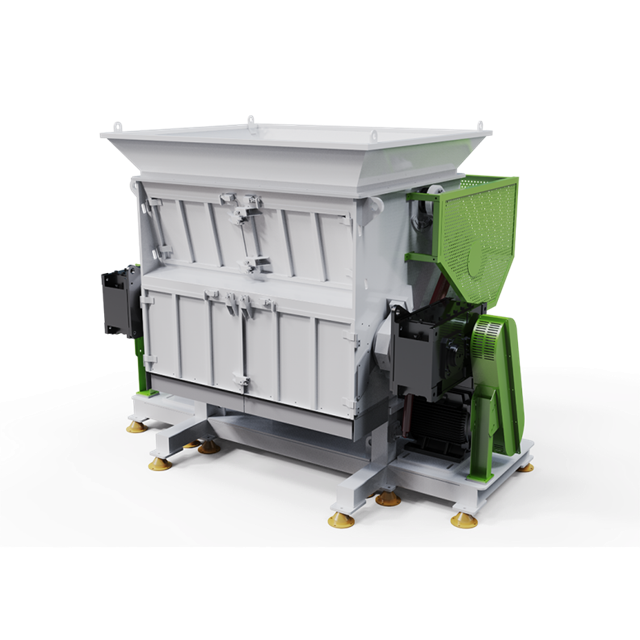
وفي تناقض صارخ، يستخدم التصميم أحادي الدوار دوارًا عالي السرعة يعمل جنبًا إلى جنب مع شاشة معينة. ونظرًا لأن هذا التصميم يعتمد على عمليات القطع المتكررة عالية السرعة بدلاً من تمريرة واحدة للشفرات المتشابكة، تصبح الشاشة هي المكون الوحيد الذي يحدد حجم الإخراج النهائي. على سبيل المثال، تم تصميم معدات مثل DYSSQ Series Light Single Shaft Shredder خصيصًا لهذا الغرض. يتميز هذا النوع من الماكينات بأقطار دوار تصل إلى 400 مم، وتكوينات طاقة المحرك من 15 كيلو وات إلى 37 كيلو وات، واستخدام فجوة شاشة تمت معايرتها بدقة، ويوفر آلية التحكم المحكم المطلوبة لهندسة الجسيمات الموحدة. هذا التحكم الدقيق يجعل التصميم أحادي الدوار هو المعيار الصناعي.
إن الجمع بين الدوار سريع الدوران والشاشة المعايرة يجعل هذه الأنظمة فعالة للغاية في معالجة المواد البلاستيكية المجوفة والأخف وزنًا. تتطلب المواد مثل الحاويات المقولبة بالنفخ، والأنابيب ذات الجدران الرقيقة، والتعبئة السائبة ضربات سريعة ومتكررة لتحقيق كثافة كبيرة عالية. ومن خلال اختيار حجم الفتحة المناسب، يمكن للمشغلين معالجة هذه المواد الأخف وزنًا بكفاءة. وهذا يمنع سد المواد أو الانسداد المحبط في قادوس التغذية.
في حين أن الحصول على حجم جسيم صغير مباشرة من البوابة غالبًا ما يكون أمرًا مرغوبًا فيه للمعالجة النهائية، إلا أنه يأتي مع مقايضة مادية صارمة. تملي الثقوب الأصغر أن يبقى البوليمر داخل حجرة القطع لمدة أطول. تعني زيادة وقت المكوث أن الدوار يجب أن يقوم بإجراء المزيد من القطع بشكل كبير لتقليل المادة إلى البعد المطلوب. ونتيجة لذلك، فإن الإنتاجية في الساعة تنخفض بشكل ملحوظ. وفي الوقت نفسه، فإن الطاقة المطلوبة لكل كيلوغرام من الناتج ترتفع.
وقت الإقامة المطول يولد احتكاكًا حركيًا كبيرًا. هذا الاحتكاك يتحول حتما مباشرة إلى حرارة. عند معالجة البوليمرات ذات نقاط انصهار منخفضة مثل البولي إيثيلين منخفض الكثافة أو البولي بروبيلين، تصبح الحرارة الزائدة خطرًا تشغيليًا بالغ الأهمية. إذا كان حجم الشاشة صغيرًا جدًا، فقد يبدأ البلاستيك المحبوس في التليين والتشويه. يمكن للبلاستيك المنصهر أن يغطي الثقوب، مما يخلق ظاهرة تعرف باسم عمى الشاشة. وبمجرد التعمية، تتوقف الإنتاجية تمامًا. يضطر طاقم الصيانة بعد ذلك إلى إغلاق الخط وإزالة البلاستيك المتصلب يدويًا.
يجب على مهندسي المنشأة أن يحسبوا بعناية التوازن الأمثل بين حجم الجسيمات المرغوب فيه، وقوة محرك الماكينة، والخصائص الحرارية المحددة لمادة التغذية. يجب على المشغلين مواءمة تكوينهم مع قدرة محركاتهم لمنع الأحمال الكهربائية الزائدة المتكررة.
| حجم فتحة الشاشة | متوسط إنتاجية | استهلاك الطاقة | مخاطر توليد الحرارة | عملية مثالية في المراحل النهائية |
|---|---|---|---|---|
| حجم كبير 50 ملم فما فوق | عالي | قليل | الحد الأدنى | التحبيب الثانوي |
| متوسطة 30 ملم إلى 40 ملم | معتدل | معتدل | معتدل | الغسيل بالاحتكاك الشديد |
| صغير من 15 ملم إلى 20 ملم | قليل | عالي | عالية تتطلب التبريد | النتوء المباشر نادر |
اختيار الفتحة الصحيحة ليس صيغة عالمية. تحدد الخصائص الفيزيائية للنفايات البلاستيكية كيفية تفاعل المادة مع الشفرات الدوارة. وتشمل العوامل ذات الصلة الكثافة الظاهرية وقوة الشد ونقطة الانصهار. يمكن أن يؤدي عدم التطابق بين ملف تعريف البوليمر وإعداد الماكينة إلى تشويش المعدات، أو التدهور الحراري، أو معدلات معالجة غير فعالة للغاية.
تتحطم البوليمرات الصلبة عمومًا أو تقطع بشكل نظيف عند تعرضها للقوة المطلقة. تشمل الأمثلة أنابيب البولي إيثيلين عالية الكثافة، وزجاجات PET، وكتل قولبة الحقن الكثيفة. ونظرًا لأن هذه المواد لا تنثني أو تتمدد بشكل كبير، فإنها تمر عبر الشبكة بسهولة نسبية بمجرد تقليلها إلى البعد المناسب. بالنسبة للمواد الصلبة، عادةً ما تستخدم مرحلة تقليل الحجم الأولية أحجامًا تتراوح من 20 مم إلى 40 مم. يقوم هذا النطاق بإعداد المادة بشكل مثالي لآلة التحبيب الثانوية. إذا كانت الثقوب كبيرة جدًا، مثل 60 مم أو أكبر، فإن آلة التحبيب النهائية سوف تتعرض لتآكل مفرط. وعلى العكس من ذلك، فإن محاولة تقليل الكتل الكثيفة مباشرة إلى 10 ملم في تمريرة واحدة سوف تسبب احتكاكًا شديدًا. من المحتمل أن يتجاوز هذا حدود تيار المحرك.
تمثل المواد البلاستيكية المرنة تحديًا ميكانيكيًا فريدًا على أرضية المنشأة. على عكس المواد الصلبة، تتمتع الأغشية الزراعية والأكياس المنسوجة بقوة شد عالية. إنها تميل إلى التمدد والتمزق بدلاً من الانطباق بشكل نظيف. إذا كانت الثقوب كبيرة جدًا، فمن الممكن أن تنزلق شرائح الفيلم غير المقطوعة بسهولة. يؤدي هذا إلى مشكلات تغليف مروعة في سيور النقل أو خطوط الغسيل في اتجاه مجرى النهر.
لمعالجة المواد الخام المرنة بنجاح، يجب على المشغلين نشر أشكال هندسية محددة. يتيح دمج آلة التقطيع ذات العمود الواحد للنفايات البلاستيكية متعددة الأغراض إمكانية إجراء تعديلات دقيقة على الفجوة بين الدوار والشاشة. غالبًا ما تتميز هذه الوحدات المتقدمة بترتيب دوار على شكل حرف V ودافعات هيدروليكية مصممة لمنع تجسير المواد. تتميز إعدادات الأفلام عادةً بفتحات أصغر حجمًا ومتقاربة تتراوح من 15 مم إلى 25 مم. وهذا يضمن قص المادة جيدًا قبل التفريغ. بالإضافة إلى ذلك، فإن الحفاظ على السكاكين الحادة أمر بالغ الأهمية هنا. لن تؤدي الشفرات الباهتة المقترنة بفتحات صغيرة إلا إلى توليد الاحتكاك، مما يتسبب في ذوبان الغشاء وتعمية الشبكة بالكامل.
قم بالمشي على أي أرضية مصنع حديثة، وستلاحظ سريعًا أن تقليل الحجم الأساسي هو مجرد عملية الافتتاح. يعتمد العائد المالي للمنشأة بشكل كبير على الاستقرار التشغيلي للخط بأكمله. يتم تحديد هذا الاستقرار بالكامل من خلال جودة الإخراج من المرحلة الابتدائية.
تم تصميم المعدات اللاحقة للتعامل مع أشكال هندسية محددة للمواد. سوف تغمر القطع كبيرة الحجم خط الغسيل في حالة تلف شبكة التفريغ أو حجمها غير المناسب. يمكن للقطع الكبيرة أن تتكدس المثاقب في غسالات الاحتكاك. كما أنها تعطل ديناميكيات السوائل الدقيقة في الخزانات العائمة، مما يؤدي إلى سوء فصل الملوثات مثل الأوساخ أو الملصقات الورقية. علاوة على ذلك، تتطلب آلات البثق كثافة كبيرة ثابتة للحفاظ على معدل تغذية ثابت. تتسبب أحجام الجسيمات المتقلبة بشكل كبير في تعرض الطارد للارتفاع، مما يؤدي إلى ذوبان غير متساوٍ وتدهور جودة الحبيبات.
يؤثر تحقيق الشكل الهندسي الصحيح على النتيجة النهائية بطريقتين مختلفتين. أولا، أنه يقلل من تكاليف التشغيل. يؤدي تحسين الشاشة إلى تقليل الوقت الذي تقضيه المادة في غرفة القطع. وهذا يقلل بشكل مباشر من كيلووات/ساعة المستهلكة لكل طن من البلاستيك المعالج. ثانيا، أنه يعزز قيمة المنتج. تتطلب الرقائق الموحدة سعرًا أعلى بكثير في السوق. يقوم مشترو الراتنجات المعاد تدويرها بإجراء فحوصات صارمة لمراقبة الجودة على توزيع الحجم. تذوب الرقائق ذات الحجم الثابت بشكل متساوٍ وتنتج منتجات نهائية عالية الجودة. يؤدي هذا إلى رفع القيمة التجارية للخردة المعالجة.
عند تقييم مواصفات المعدات، غالبًا ما تركز فرق المشتريات على قوة المحرك وتعدين الشفرات. ومع ذلك، فإن تصميم الشاشة وإمكانية الوصول إليها لهما نفس القدر من الأهمية لتحقيق النجاح التشغيلي على المدى الطويل.
في المنشآت التي تعالج تدفقات متنوعة، تكون تغييرات التكوين المتكررة إلزامية. يجب تنفيذ التحول من معالجة الأنابيب البلاستيكية الصلبة التي تتطلب إعدادًا مقاس 40 مم إلى أفلام LDPE التي تتطلب إعدادًا مقاس 20 مم بسرعة. تستخدم الطرازات المتقدمة حوامل يتم تشغيلها هيدروليكيًا. تسمح هذه الترقية الهندسية لموظفي الصيانة بإسقاط الدعامة وتبديل الألواح الفولاذية الثقيلة بأمان في غضون دقائق. لم يعودوا بحاجة إلى قضاء ساعات في فك لوحات الوصول يدويًا. تعمل هذه الميزة على تحسين فعالية المعدات بشكل كبير في المصنع.
تعمل هذه المكونات في بيئة شديدة الكشط. فهي تتعرض باستمرار للقصف بالمواد البلاستيكية بعد الاستهلاك الملوثة بالرمل أو الزجاج أو المعادن الصغيرة. إذا كانت مصنوعة من الفولاذ الطري القياسي، فإن هذا الإجراء الكاشط سوف يؤدي بسرعة إلى إطالة الثقوب الدائرية إلى أشكال أكبر وغير منتظمة. وهذا يدمر اتساق الحجم. يجب أن يتم تصنيع الألواح الصناعية من سبائك فولاذية عالية الشد ومقاومة للتآكل. وبينما تمثل نفقات رأسمالية أولية أعلى، فإن عمرها الممتد يمنع التدهور التدريجي لجودة الإنتاج.
في حين تظل الثقوب المستديرة هي المعيار الصناعي لمعظم البوليمرات، إلا أنها ليست دائمًا الهندسة الأكثر كفاءة. توفر الأنماط السداسية نسبة أعلى للمساحة المفتوحة. وهذا يسمح بتفريغ المواد بشكل أسرع وإنتاجية أعلى دون المساس بالحجم الأقصى للجسيمات. على وجه التحديد، يوصى بشدة بالتصميمات ذات الشقوق أو المستطيلة لمعالجة الألياف البلاستيكية الطويلة أو الحبال أو الشباك المنسوجة. تمنع التصميمات المشقوقة المواد الخطية من التدحرج إلى كرات داخل الحجرة. وهذا يسمح لهم بالخروج من الماكينة بمجرد قطعها إلى الطول المناسب.
شاشة التقطيع هي أكثر بكثير من مجرد شبكة معدنية سلبية. إنها آلية التحكم النهائية لحجم الجسيمات البلاستيكية النهائية. تعد موازنة الطلب على الجزيئات الصغيرة والموحدة مقابل سعة إنتاجية الماكينة والحدود الحرارية لمادة تغذية البوليمر الخاصة بك مهارة تشغيلية حيوية. الاختيار الصحيح لا يمنع الانسداد الكارثي في اتجاه مجرى النهر فحسب، بل يزيد بشكل فعال من القيمة السوقية للرقائق المعاد تدويرها. هل أنت مستعد لتحسين خط إعادة التدوير لديك؟ يعد اختيار المعدات المناسبة تمامًا والمصممة خصيصًا لمواد التغذية المحددة أمرًا بالغ الأهمية. نحن نشجع مديري المرافق على تقييم أهداف الإنتاجية وأنواع المواد الخاصة بهم. قم بزيارة Jwell لاستكشاف مجموعتنا الكاملة من معدات تقليل الحجم المتقدمة والعثور على التطابق المثالي لاحتياجات مصنعك.
في حين أنه من الممكن تقنيًا تركيب شاشة مقاس 10 مم على وحدة التقطيع الأولية، إلا أنها غير فعالة إلى حد كبير بالنسبة للتطبيقات الصناعية. إن إجبار الماكينة على تقليل النفايات الضخمة مباشرة إلى 10 مم يحبس المادة في غرفة القطع لفترة طويلة. يؤدي هذا إلى خفض الإنتاجية بشكل كبير وتوليد حرارة زائدة قد تكون ضارة. تتمثل الممارسة الصناعية القياسية في استخدام آلة أساسية مجهزة بشاشة مقاس 30 مم إلى 40 مم لتقليل الحجم الأولي. يتم بعد ذلك تغذية هذا الناتج في محبب مخصص عالي السرعة لتحقيق الحجم النهائي البالغ 10 مم بكفاءة.
عادة ما يحدث انسداد الشاشة، والذي يشار إليه عادة في الصناعة باسم التعمية، بسبب التدهور الحراري. عندما تكون الثقوب صغيرة جدًا بالنسبة لسرعة الدوار، أو إذا أصبحت سكاكين القطع مملة، فإن الآلة تولد احتكاكًا شديدًا. سوف تذوب المواد البلاستيكية ذات نقاط الانصهار المنخفضة وتندمج فوق اللوحة المعدنية. بالإضافة إلى ذلك، فإن تغذية المواد شديدة الرطوبة أو اللزجة أو الأفلام بدون هندسة الشاشة المناسبة يمكن أن تسبب أيضًا انسدادات شديدة.
للتمزيق الأولي لزجاجات PET، يوصى بشدة باستخدام حجم فتحة يتراوح بين 30 مم و40 مم. نظرًا لأن مادة PET صلبة وتتحطم بشكل نظيف تحت قوة القص، فإن نطاق الحجم هذا يسمح بتقليل الحجم بسرعة دون توليد جزيئات دقيقة أو غبار مفرط. تكون الرقائق الناتجة ذات حجم مثالي لغسل الاحتكاك النهائي والتحبيب الثانوي.
يجب أن تعمل سرعة الدوار وفتحة الشاشة بانسجام. يقوم الدوار عالي السرعة المقترن بشاشة صغيرة جدًا بتوليد طاقة حركية وحرارة هائلة، مما يزيد من خطر ذوبان المواد. على العكس من ذلك، فإن الدوار ذو السرعة البطيئة المزود بشاشة كبيرة سوف يقوم ببساطة بدفع المواد من خلال دون قص مناسب. يجب على المهندسين أن يطابقوا بعناية عدد دورات المحرك في الدقيقة مع هندسة الفتحة الصحيحة للحفاظ على كفاءة الإنتاجية مع الحفاظ على استقرار درجات الحرارة التشغيلية.
تعتمد فترة الاستبدال بشكل كامل على مدى كشط مادة التغذية المحددة لديك وساعات العمل اليومية. قد تستمر معالجة المكونات للخردة النظيفة بعد التصنيع لعدة أشهر. ومع ذلك، فإن تلك التي تعالج الأفلام الزراعية الملوثة بشدة بعد الاستهلاك سوف تبلى بشكل أسرع بكثير. يجب على المشغلين إجراء عمليات تفتيش بصرية أسبوعية. إذا أظهرت الثقوب علامات واضحة للاستطالة، أو التآكل الشديد، أو ترقق الحواف، فقد حان الوقت لاستبدال فوري لضمان الحفاظ على اتساق حجم الجسيمات.
نعم، هناك علاقة مباشرة وقابلة للقياس. تعمل الفتحة الأصغر كحاجز أكثر صرامة، مما يحافظ على البوليمر داخل غرفة القطع لمزيد من دورات الدوار بشكل ملحوظ. تتطلب هذه الديناميكية أن يبذل المحرك قوة قطع مستمرة على مدى فترة أطول لمعالجة نفس الحجم من المادة. وهذا بالتالي يرسم تيارًا أعلى. سيؤدي اختيار حجم أصغر من اللازم إلى تضخيم تكاليف الطاقة في منشأتك لكل طن من المواد المعالجة دون داع.


