
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-08 المنشأ:محرر الموقع


هل تخوض معركة خاسرة ضد تراكم النفايات المركبة على أرضية مصنعك؟ خطوط استعادة البلاستيك القياسية تختنق ببساطة بهذه المادة. تتفاعل ألياف الخشب العضوي بشكل مختلف تمامًا تحت الحرارة والقص مقارنةً بالبوليمرات الاصطناعية. أنها تعقد عملية البثق بشكل كبير.
في هذا الدليل، سوف أقوم بتفصيل كيفية تحديد النسب العضوية المتباينة لاستراتيجية المعالجة الخاصة بك بناءً على سنوات من الخبرة في أرضية النبات. سوف نستكشف حلول المعدات المتخصصة المصممة خصيصًا للمواد الكثيفة والكاشطة. يؤدي تحديث أجهزتك إلى تحويل النفايات من مسؤولية باهظة الثمن إلى أصول مربحة للغاية.
مركبات الخشب والبلاستيك هي مواد مصممة هندسيًا للغاية تم إنشاؤها عن طريق دمج عناصر اللجنوسليلوزيك العضوية مع البوليمرات البلاستيكية الحرارية. تشمل الحشوات العضوية الشائعة دقيق الخشب أو نشارة الخشب أو الألياف الزراعية الطبيعية. تشمل المصفوفات البلاستيكية الأكثر شيوعًا المستخدمة في هذه التركيبات الصناعية البولي إيثيلين والبولي بروبيلين والبولي فينيل كلورايد.
ولضمان ربط هاتين المادتين غير المتوافقتين بشكل أساسي بشكل صحيح، يقدم المصنعون إضافات كيميائية محددة. يتم مزج عوامل التوصيل ومثبتات الأشعة فوق البنفسجية ومواد التشحيم المتخصصة في المزيج لتعزيز السلامة الهيكلية. وبالتالي، عند إعادة تدوير هذه المخلفات، لا يقوم المشغلون فقط بصهر البلاستيك النقي. إنهم يقومون بمعالجة خليط ميكانيكي معقد حيث تتفاعل المكونات العضوية بشكل مختلف تمامًا مع القص المطبق والطاقة الحرارية.
يتم حساب نسبة الخشب في التركيبة المركبة بدقة بناءً على تطبيق الاستخدام النهائي المقصود. تعمل هذه النسبة المحددة على تغيير الخصائص الفيزيائية والكثافة الظاهرية ونفاذية المادة بشكل أساسي. وفي نهاية المطاف، فإن هذا يحدد بالضبط كيفية التعامل مع الخردة أثناء مرحلة الاسترداد.
على سبيل المثال، قد تستخدم مكونات السيارات الداخلية محتوى خشبيًا أقل لإعطاء الأولوية للمرونة وتقليل الوزن. وفي المقابل، تعتمد ألواح البناء الخارجية شديدة التحمل على محتوى خشبي عالي لتحقيق الصلابة اللازمة والجمال المعماري الطبيعي.
| نسبة محتوى الخشب | التطبيقات الأساسية | كثافة المواد | إعادة التدوير التعقيد | الحساسية الحرارية |
|---|---|---|---|---|
| 30% - 40% | قطع غيار السيارات والأثاث الداخلي | أدنى | معتدل | قليل |
| 50% - 60% | التزيين القياسي، المبارزة، الكسوة | واسطة | عالي | معتدل |
| 70% - 80% | التشكيلات الهيكلية الثقيلة والألواح الصوتية | عالي | عالية جدًا | شديد |
وكما توضح البيانات، يرتبط ارتفاع محتوى الخشب ارتباطًا مباشرًا بزيادة تعقيد المعالجة. كلما زادت الكتلة العضوية، أصبحت إعادة الطحن أكثر حساسية للاحتكاك الميكانيكي والطاقة الحرارية المطبقة داخل البرميل.
تكشف بيانات السوق الأخيرة عن تحول واضح في التصنيع المركب. مدفوعة بالمتطلبات البيئية الصارمة وتكاليف المواد الخام المتقلبة، تدفع المصانع نسب الحشو العضوي إلى أعلى من أي وقت مضى. أصبحت التركيبات التي تزيد نسبة دقيق الخشب فيها عن 60 بالمائة هي الوضع الطبيعي الجديد في قطاع البناء. وفي حين أن هذا يقلل من الاعتماد على الراتنجات البكر الباهظة الثمن، فإنه يجعل استعادة الخردة أكثر صعوبة بشكل كبير.
إن المرافق التي تتقن إعادة معالجة هذه القطع ذات الكتلة الحيوية العالية تكتسب ميزة تنافسية هائلة. إنهم يعزلون أنفسهم ضد أسعار البوليمر التي لا يمكن التنبؤ بها بينما يستفيدون من السوق الثانوية المربحة لإعادة الطحن الصديقة للبيئة. لم يعد يُنظر إلى الكريات المعاد تدويرها عالية الجودة على أنها مجرد حشوة رخيصة؛ فهي سلعة مطلوبة للغاية.
العقبة الأكثر أهمية في استعادة هذه النفايات هي التدهور الحراري. تتطلب اللدائن الحرارية بطبيعتها درجات حرارة عالية للوصول إلى الحالة المنصهرة المناسبة للدفع خلال القالب. البولي بروبلين، على سبيل المثال، يتطلب عادة درجات حرارة تتراوح بين 160 إلى 170 درجة مئوية للتدفق بشكل صحيح. ومع ذلك، تبدأ ألياف الخشب العضوي في التحلل حراريًا وتغير اللون وفقدان السلامة الهيكلية عند درجات حرارة منخفضة تصل إلى 190 درجة مئوية. إذا تعرضت لدرجات حرارة تتجاوز 200 درجة مئوية لفترات طويلة، فسوف تتفحم تمامًا.
عند معالجة الخردة ذات الكتلة الحيوية العالية، تصبح نافذة درجة حرارة التشغيل ضيقة للغاية. إذا تم ضبط مناطق البرميل على مستوى منخفض جدًا، فلن تذوب مصفوفة البوليمر بدرجة كافية. يؤدي هذا حتماً إلى انسدادات كارثية في المعدات وإنتاج غير مختلط. على العكس من ذلك، إذا ارتفعت درجة الحرارة أكثر من اللازم، فسوف تحترق ألياف الخشب. يؤدي ذلك إلى إطلاق غازات متطايرة لاذعة ويترك وراءه كريات متحللة وهشة ومتغيرة اللون بشكل كبير.
الخشب محب للماء بشكل طبيعي. يمتص الماء الجوي بسهولة ويحتفظ به بعناد. حتى حواف الحواف المركبة التي تبدو جافة تمامًا على أرضية المصنع تحتوي على رطوبة داخلية كبيرة محبوسة بعمق داخل البنية الخلوية للألياف الخشبية.
ومن الناحية العملية، عندما يتم تسخين هذه الخردة داخل البرميل المغلق لجهاز الطارد، فإن هذه الرطوبة المحتبسة تتحول بسرعة إلى بخار. غالبًا ما يستمع المشغلون الذين يراقبون الآلات القياسية إلى صوت طقطقة مميز عند رأس القالب. هذه علامة واضحة على وجود بخار محصور. إذا لم يتم تنفيس هذا البخار بقوة، فإنه يصبح محاصرا داخل المركب المنصهر. والنتيجة هي رغوة شديدة، وفراغات داخلية، وكريات شديدة المسامية لا فائدة منها في التصنيع الثانوي. يعد استخراج الرطوبة المتقدم ضرورة مطلقة.
تلعب الريولوجيا دورًا حاسمًا في قطاع إعادة التدوير المتخصص هذا. تعمل ألياف الخشب كحشو صلب وغير قابل للذوبان داخل المصفوفة البلاستيكية السائلة. مع زيادة نسبة الخشب، ترتفع لزوجة ذوبان المركب بشكل كبير. وهذا يخلق ذوبانًا قاسيًا وبطيئًا.
تقاوم هذه المادة عالية اللزوجة بشدة التدفق بسلاسة عبر قالب البثق، مما يولد ضغطًا خلفيًا هائلاً داخل الماكينة. ونادرا ما تكون معدات إعادة التدوير القياسية قوية بما يكفي للتعامل مع هذا الضغط المرتفع. تتطلب معالجة هذه الخردة الصلبة آلات مصممة بقدرات عزم دوران هائلة وهندسة لولبية محسنة.
قبل أن يتم صهر أي نفايات مركبة وتكويرها بنجاح، يجب تقسيمها إلى رقائق موحدة يمكن التحكم فيها. يحاول مديرو المرافق في كثير من الأحيان استخدام المحببات البلاستيكية القياسية لهذه المهمة. يؤدي هذا القرار دائمًا إلى حدوث صداع تشغيلي.
قم بالمشي على أرضية النبات باستخدام آلة التقطيع التقليدية للتزيين المركب. ستلاحظ على الفور ضبابًا خطيرًا من الغبار الناعم المحمول بالهواء. هذه المركبات كثيفة وهشة. تعمل الشفرات القياسية على تحطيم الألواح بدلاً من قصها بشكل نظيف. وهذا يخلق خطرًا شديدًا للغبار القابل للاشتعال. علاوة على ذلك، إذا تم إدخال هذا الغبار الناعم إلى الطارد جنبًا إلى جنب مع قطع أكبر، فإنه يذوب بشكل غير متساو ويؤدي إلى تدهور جودة الحبيبات النهائية بشدة.
لإعداد هذه الخردة الكثيفة بشكل صحيح، يجب على المنشآت تركيب كسارة مخصصة لمركبات الخشب والبلاستيك . من وجهة نظر هندسية، تم تصميم هذه الآلات بشكل مختلف تمامًا للتعامل مع المواد الكاشطة.
ابحث عن الأنظمة التي تتميز بمصفوفات دوارة محسنة على شكل حرف V وشفرات فولاذية عالية السبائك D2. تتم معايرة زوايا القطع بدقة للتقطيع عبر الألواح الكثيفة، مما يقلل من إنتاج الغبار الناعم. يجب أن تتعامل الكسارة الثقيلة المصممة لهذا التطبيق مع إنتاجية تتراوح من 500 إلى 800 كجم في الساعة مع الحفاظ على غرفة مبردة بالماء. من خلال الحفاظ على حرارة الاحتكاك الداخلي أقل من 60 درجة مئوية، فإن المصفوفة البلاستيكية لا تلين وتلتصق بالشفرات أثناء مرحلة الطحن.
بمجرد أن يتم تحبيب المادة بشكل صحيح، فإنها تدخل مرحلة البثق الحرجة. تعتبر آلات البثق أحادية اللولب عديمة الفائدة بشكل أساسي لهذا التطبيق. إنها تفتقر إلى قوة الخلط المشتتة وتولد حرارة احتكاك موضعية تحرق الألياف العضوية.
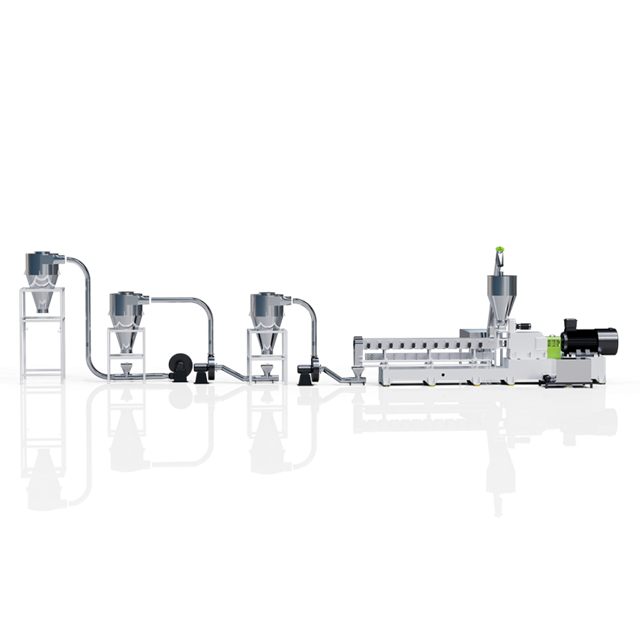
إن معيار الصناعة بلا منازع هو آلة بثق WPC ذات اللولب المزدوج المتخصصة . يعمل إعداد المسمار المزدوج الذي يدور بشكل مشترك على عجن البوليمر ودقيق الخشب معًا بلطف. يعمل هذا الخلط الموحد على توزيع الطاقة الحرارية بالتساوي في جميع أنحاء المصهور، مما يؤدي بشكل فعال إلى القضاء على النقاط الساخنة الموضعية التي تسبب الكربنة. علاوة على ذلك، توفر الأنظمة ثنائية اللولب للمشغلين تحكمًا دقيقًا في معدلات القص. وهذا يسمح للبلاستيك بالذوبان بالكامل دون كسر ألياف الخشب الرقيقة ميكانيكيًا.
عند تقييم معدات البثق، ابحث عن نسبة الطول إلى القطر 32:1 أو 36:1. يوفر هذا البرميل الممتد وقت الإقامة اللازم للإذابة الشاملة واستخراج الرطوبة العميقة. أنت بحاجة إلى تفريغ قوي للفراغ. تعد مضخة التفريغ الحلقية السائلة ثنائية المرحلة التي تسحب -0.08 ميجا باسكال على الأقل أمرًا بالغ الأهمية لاستخراج الكميات الهائلة من البخار الناتج عن الكتلة الحيوية الساخنة.
علاوة على ذلك، يجب أن تستخدم البراميل والبراغي سبائك ثنائية المعدن أو طلاءات كربيد التنغستن. السيليكا الموجودة في الخشب الطبيعي شديدة الكشط. بدون تعدين متصلب، سوف تتآكل البراغي القياسية في غضون أشهر، مما يؤدي إلى انخفاض كبير في كفاءة الإنتاج.
المرحلة الأخيرة من عملية الاسترداد هي تشكيل المركب المنصهر إلى كريات موحدة وقابلة لإعادة الاستخدام. تعتبر محاولة استخدام خط حبلا قياسي لإعادة الطحن المركب بمثابة كابوس عملي. تنقطع الخيوط الصلبة باستمرار في الحمام المائي. يؤدي هذا إلى إيقاف الإنتاج ويجبر المشغلين على إعادة ربط الخط يدويًا.
وللتغلب على هذا الاختناق، تستثمر المنشآت الذكية في آلة تكوير البلاستيك المتخصصة المجهزة بتقنية قطع الوجه بالقالب الساخن. تقوم السكاكين الدوارة بتقطيع الذوبان البطيء على الفور عند خروجه من لوحة القالب. يتم بعد ذلك تبريد الكريات على الفور عبر نظام تبريد هواء كبير الحجم أو غرفة ذات حلقة مائية. هذه الطريقة تتجنب تمامًا الحاجة إلى سحب الخيوط الهشة، مما يؤدي إلى عملية مستمرة ومؤتمتة للغاية.
الهدف النهائي لإعادة تدوير خردة المصانع هو إنتاج مادة خام ثانوية يمكن إعادة إدخالها بسلاسة في خط التصنيع الأساسي لديك. من خلال مزامنة سرعة القطع مباشرة مع ضغط ذوبان الطارد، تنتج هذه الأنظمة المتقدمة كريات موحدة تمامًا.
إلى جانب تفريغ الغازات الفراغية الأولية، تتميز الكريات الناتجة بكثافة كبيرة استثنائية واتساق هيكلي. تم تجهيز هذه الكريات المعاد تدويرها عالية الجودة بشكل مثالي لقولبة الحقن أو البثق الجانبي. أنها تتطابق مع خصائص أداء المركبات المركبة البكر.
يظل الحصول على المواد الخام أحد أهم النفقات التشغيلية لمصنعي المواد المركبة. تؤدي عملية الإنتاج بطبيعتها إلى توليد نفايات، بما في ذلك حواف الحواف وعمليات التطهير عند بدء التشغيل والملفات الجانبية المعيبة. تاريخيًا، تعامل العديد من المنشآت مع هذه الخردة على أنها نفايات صناعية، مما يؤدي إلى استنزاف الأموال على رسوم مدافن النفايات وتكاليف النقل.
يؤدي تنفيذ بنية تحتية داخلية لإعادة التدوير إلى عكس هذا الاستنزاف المالي بشكل أساسي. ومن خلال إعادة معالجة الخردة إلى كريات عالية الجودة، يعوض المصنعون بشكل مباشر شراء البوليمرات الخام الباهظة الثمن ودقيق الخشب المكرر. تشير البيانات التشغيلية التجريبية إلى أن المنشآت التي تتضمن نظام إعادة التدوير ذو الحلقة المغلقة يمكنها استبدال ما يصل إلى 20 بالمائة من متطلباتها من المواد الخام بإعادة الطحن. عادة ما يتم تحقيق العائد على الاستثمار بسرعة، غالبًا في غضون 12 إلى 18 شهرًا بالنسبة للمرافق عالية الإنتاجية.
الخطوة الأساسية في اختيار آلات إعادة التدوير المناسبة هي إجراء تدقيق فني صارم لتدفق النفايات الخاص بك. خطوط إعادة تدوير البلاستيك القياسية غير كافية بشكل عام. يجب على المشترين تقييم المعايير الهندسية التالية بدقة:
يتطلب تعقيد إعادة تدوير المواد المركبة اتباع نهج شامل في هندسة النظم. إن شراء كسارة من بائع واحد، وآلة بثق من بائع آخر، وآلة تكوير من بائع ثالث يؤدي دائمًا إلى فشل التكامل والاختناقات الميكانيكية.
توصي أفضل ممارسات الصناعة بشدة بالشراكة مع الشركات المصنعة المتخصصة التي تقدم حلولاً شاملة ومتكاملة. يضمن الخط المتزامن أن إنتاجية الكسارة تتوافق تمامًا مع قدرة التغذية للطارد. كما أنه يضمن معايرة ضغط رأس القالب بشكل لا تشوبه شائبة لسرعة قطع الكريات.
مما لا شك فيه أن إعادة تدوير الخردة المركبة يمثل تحديات حرارية وفيزيائية فريدة من نوعها. ولحسن الحظ، تعمل الهندسة الحديثة على حل مشكلات المعالجة المعقدة هذه بشكل فعال. توقف عن التعامل مع قطعك المركبة كنفايات صناعية. ومع اتباع النهج الهندسي الصحيح، تصبح هذه الخردة مادة خام عالية القيمة.
إن الترقية إلى المعدات المتخصصة تضمن إعادة طحن متسقة وعالية الجودة مما يعزز النتيجة النهائية. إذا كنت مستعدًا لتحسين عملية الاسترداد، فاستكشف الآلات المتقدمة في Jwell Recycling. لقد تم تصميم كساراتهم المصممة خصيصًا لهذا الغرض، وخطوط التركيب ذات اللولب المزدوج، والكريات ذات الوجه الساخن خصيصًا لأصعب التركيبات المركبة. قم بتحويل مجرى النفايات الخاص بك إلى مركز ربح مستدام اليوم.
تم تصميم آلات إعادة تدوير البلاستيك القياسية من أجل ريولوجيا السوائل للبوليمرات النقية. إنها تفتقر إلى التحكم الدقيق في القص المطلوب لمنع تفحم ألياف الخشب. علاوة على ذلك، لا تمتلك الآلات القياسية قدرة تفريغ الغاز القوية اللازمة لاستخراج كميات كبيرة من البخار. عادةً ما يؤدي استخدام المعدات القياسية إلى حرق المواد، والكريات المسامية، والانسداد المتكرر للقالب، والتآكل المتسارع للمسمار والبرميل.
يمكن لأجهزة البثق المزدوجة اللولب عالية الجودة والمصممة خصيصًا لهذا الغرض معالجة الخردة المركبة التي تحتوي على ما يصل إلى 80 بالمائة من محتوى الخشب بشكل فعال. يتطلب تحقيق ذلك تكوينات عالية التخصص للآلة. يجب أن يتميز الطارد بطول برميل مثالي لضمان التركيب الشامل دون توليد حرارة قص زائدة. غالبًا ما تتطلب معالجة هذه النسب العالية من الخشب إدخال عوامل اقتران جديدة أثناء عملية إعادة التدوير لإعادة إنشاء الرابطة الكيميائية بين الخشب والبلاستيك.
يمكن أن تؤدي إعادة التدوير إلى تدهور ألياف الخشب إذا لم يتم التحكم في العملية بدقة. الآليتان الأساسيتان للتحلل هما الحرق الحراري والقص الميكانيكي. إذا تم إجبارها من خلال مقاطع لولبية عالية القص، تفقد ألياف الخشب خصائصها التعزيزية. ومع ذلك، من خلال استخدام نظام سحق مخصص لتقليل الحجم بشكل لطيف وطارد مزدوج اللولب متخصص مع تقسيم دقيق لدرجة الحرارة، يتم تقليل تكسر الألياف.
تعد إدارة الرطوبة المتغير الأكثر أهمية في هذا النوع من إعادة التدوير. الطريقة الأكثر فعالية لاستخراج الرطوبة العميقة تحدث أثناء مرحلة البثق. يستخدم خط البثق المتخصص مناطق تفريغ فراغ نشطة ومتعددة المراحل تقع على طول البرميل. عندما تذوب المادة البلاستيكية، يتم إطلاق الرطوبة المحتبسة على شكل بخار. يتم استخراج هذا البخار على الفور بواسطة مضخات التفريغ الحلقية السائلة عالية الطاقة قبل أن تصل المادة إلى لوحة القالب.
تحدث الرغوة عندما تتحول الرطوبة الداخلية المحتجزة داخل ألياف الخشب العضوي إلى بخار تحت الحرارة العالية لبرميل الطارد. إذا كان الطارد يفتقر إلى مناطق تفريغ فراغ كافية، فسيظل هذا البخار محصوراً داخل المصفوفة البلاستيكية المنصهرة. عندما تخرج المادة من رأس القالب وينخفض الضغط، يتوسع البخار بسرعة، مما يتسبب في تكوين الرغوة للبلاستيك. وينتج عن ذلك كريات هشة مسامية مليئة بالفراغات الداخلية.
من وجهة نظر هندسية، يمكن عادةً إعادة تدوير المركبات عالية الجودة ثلاث إلى خمس مرات قبل حدوث تدهور ملحوظ في الخواص الميكانيكية. مع كل دورة حرارية، تقصر سلاسل البوليمر قليلاً، وتتعرض ألياف الخشب لاستنزاف ميكانيكي بسيط. ولتحقيق أقصى قدر من دورة الحياة، غالبًا ما تقوم المنشآت بمزج نسبة معينة من إعادة الطحن، عادةً ما تتراوح بين 15 إلى 20 بالمائة، مع المواد الخام للحفاظ على ذروة السلامة الهيكلية في المنتج النهائي.


