
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-10 المنشأ:محرر الموقع


لا تزال أسعار راتنجات البلاستيك البكر متقلبة بلا هوادة. يواجه مديرو الإنتاج ضغوطًا شديدة لحماية أرباحهم التشغيلية. وفي الوقت نفسه، لم يعد التصنيع المستدام مجرد لغة تسويقية. إنها حقيقة تنظيمية صارمة.
قم بالمشي على أرضية أي منشأة قولبة مزدحمة، وسوف ترى الأجزاء المعيبة، والزوائد، والمجاري التي تشوش المساحة. لا يجب شطبها كنفايات صناعية. ومن خلال تنفيذ استراتيجية إعادة التدوير ذات الحلقة المغلقة، يمكن للمصنعين تحويل هذه الخردة مرة أخرى إلى مادة خام ذات قيمة عالية تُعرف باسم إعادة الطحن. يتطلب تحقيق التكامل السلس للمواد المعاد تدويرها أكثر من مجرد رمي الأجزاء المرفوضة في المطحنة. فهو يتطلب ضوابط تشغيلية دقيقة، وفهمًا عميقًا للتاريخ الحراري للبوليمر، ونشر معدات تقليل الحجم الصحيحة لضمان تطابق المخرجات مع جودة الحبيبات البكر.
يستكشف هذا الدليل الشامل الآليات الدقيقة لإنشاء إعادة طحن جاهزة للإنتاج. سنقوم بتفصيل أفضل الممارسات لإعادة تقديمها إلى خطوط التصنيع الخاصة بك ونسلط الضوء على خيارات المعدات المهمة التي تحدد عائدك النهائي على الاستثمار.
في صناعة البلاستيك الصناعي، يشير مصطلح إعادة الطحن إلى المواد البلاستيكية المحببة القابلة لإعادة الاستخدام والتي يتم إنتاجها عن طريق قص خردة ما بعد الصناعة ميكانيكيًا. أثناء العمليات القياسية مثل القولبة بالحقن، أو النفخ، أو البثق، فإن نسبة معينة من المادة تصبح حتمًا خردة. بدلاً من التخلص من هذه المجاري، وحواف الحواف، والأجزاء المرفوضة، تقوم المنشآت بمعالجتها من خلال معدات تقليل الحجم. يؤدي هذا إلى إنشاء حبيبات موحدة تشبه الكريات يمكن تغذيتها مباشرة مرة أخرى في قادوس الطارد.
تكشف تحليلات السوق الأخيرة عن تحول أساسي في كيفية تعامل صناعة البلاستيك مع خردة ما بعد الصناعة. انطلاقًا من تشديد تفويضات مسؤولية المنتج الموسعة وسلاسل التوريد البتروكيماوية التي لا يمكن التنبؤ بها، تنفصل الشركات المصنعة من الدرجة الأولى بنشاط عن الاعتماد الكامل على المواد الخام. يتم التعامل مع Regrind الآن كأصل استراتيجي. تظهر المنشآت التي تعمل على تحسين حلقات إعادة التدوير الداخلية الخاصة بها مرونة تشغيلية أعلى بكثير مقارنة بتلك المعرضة لنقص المواد الخام. الاتجاه العالمي واضح: التدوير يساوي الربحية.
وبعيداً عن الفوائد البيئية التي لا يمكن إنكارها والمتمثلة في إبقاء النفايات الصناعية خارج مدافن النفايات وخفض إجمالي انبعاثات الكربون، فإن الدافع الاقتصادي عميق. كل كيلوغرام من إعادة الطحن المستخدم هو كيلوغرام من الراتينج البكر الذي لا يلزم شراؤه. يؤدي طحن الخردة داخل الشركة إلى التخلص من النفقات المستمرة المرتبطة برسوم التخلص من النفايات والنقل الخارجي.
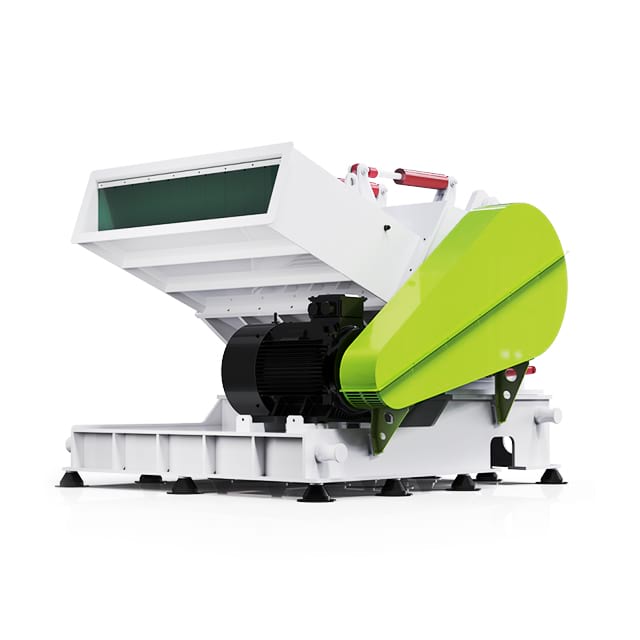
يتطلب تحويل الخردة البلاستيكية الضخمة وغير المنتظمة إلى حبيبات موحدة قصًا ميكانيكيًا دقيقًا. تعمل الصناعية آلة كسارة البلاستيك باستخدام غرفة قطع متخصصة مجهزة بعمود دوار ثقيل وعالي السرعة يعرف بالدوار. تمر الشفرات الفولاذية الصلبة المثبتة على هذا الدوار بتفاوتات قريبة بشكل لا يصدق ضد شفرات السرير الثابتة. عندما تسقط الخردة في القادوس، يتم قصها بشكل متكرر في عمل يشبه المقص حتى تصبح القطع صغيرة بما يكفي لتمريرها عبر شاشة معدنية معايرة في قاعدة الحجرة.
يتم تحديد الأبعاد المادية لإعادة الطحن النهائية بالكامل من خلال حجم ثقب الشاشة. يعد اختيار الشاشة الصحيحة قرارًا تشغيليًا حاسمًا يؤثر بشكل مباشر على تدفق الذوبان داخل الطارد. إذا كانت فتحات الشاشة كبيرة جدًا، فإن إعادة الطحن المكتنزة الناتجة سوف تذوب بمعدل أبطأ من الكريات البكر الأصغر حجمًا. يؤدي هذا التناقض إلى مرور المواد الصلبة غير المنصهرة عبر البرميل المسخن، مما يؤدي إلى نقاط ضعف هيكلية أو انسداد الفوهات. تعمل الشاشات المقيدة على احتجاز المادة في حجرة القطع لفترة طويلة جدًا، مما يؤدي إلى توليد احتكاك مفرط يمكن أن يؤدي إلى تحلل البوليمر قبل الأوان.
أحد أكثر التحديات الماكرة في المصنع هو توليد الجسيمات الدقيقة، والتي يشار إليها عادة باسم الغرامات. عندما تصبح الشفرات غير حادة أو تتسع الفجوة المسموح بها، تبدأ الآلة في تحطيم البلاستيك بدلاً من قطعه بشكل نظيف. وهذا يخلق سحابة من الغبار المشحون بالكهرباء الساكنة. نظرًا لأن الدقائق تمتلك نسبة كبيرة من مساحة السطح إلى الكتلة، فإنها تذوب على الفور تقريبًا عند دخولها إلى الطارد. في حين أن الكريات الأكبر حجمًا بدأت للتو في التليين، فإن هذه الجزيئات المجهرية تسخن وتحترق وتترك بقعًا سوداء متفحمة في جميع أنحاء المنتج النهائي. تعمل العمليات الحديثة على مكافحة ذلك من خلال فرض جداول زمنية صارمة لصيانة الشفرات واستخدام المرشحات الإعصارية الهوائية لاستخراج الغبار قبل وصول المادة إلى صومعة التخزين.
إن النجاح في دمج المواد المعاد تدويرها في خط تصنيع كبير الحجم يتطلب صرامة إجرائية. إن معالجة إعادة الطحن بنفس مستوى العناية بالراتنج البكر هي الطريقة الوحيدة للحفاظ على جودة المنتج المتسقة.
إن أهم خطوة للطحن هي فصل المواد. تمتلك عائلات البوليمر المختلفة هياكل كيميائية ودرجات حرارة انصهار مختلفة إلى حد كبير. تخيل سيناريو يتم فيه انجراف قطعة شاردة من حافة حافة PVC عن طريق الخطأ إلى سلة خردة زجاجات PET. عندما تصل هذه الدفعة الملوثة إلى درجات الحرارة الأعلى المطلوبة لـPET، يتحلل PVC بسرعة. فهو يطلق غاز حمض الهيدروكلوريك المسبب للتآكل والذي يؤدي إلى ثقب برغي الطارد ويدمر عملية الإنتاج بأكملها. يجب على المشغلين فصل الخردة بشكل صارم حسب نوع البوليمر ودرجته ولونه على الفور عند نقطة التوليد.
بمجرد فرزها، يتم إدخال الخردة إلى معدات التخفيض. بالنسبة لخطوط الإنتاج المستمرة، غالبًا ما يتم ذلك تلقائيًا باستخدام ذراع آلية تقوم بإسقاط أشجار الصنوبر مباشرة في آلة التحبيب بجانب المكبس. مراقبة معدل التغذية أمر ضروري خلال هذه المرحلة. الإفراط في تغذية القادوس يمكن أن يخنق الدوار. سوف تسمع إجهاد المحرك، يليه قواطع متعثرة ووقت توقف محبط. يتم بعد ذلك نقل الناتج الناتج بالهواء المضغوط إلى أكياس كبيرة الحجم أو مباشرة إلى صوامع الخلط.
تصور أرضية مصنع مزدحمة في يوم صيفي رطب. تتميز المواد البلاستيكية الهندسية مثل النايلون والبولي كربونات والبولي إيثيلين تيرفثالات بأنها شديدة الرطوبة. تعمل إعادة الطحن تقريبًا مثل الإسفنجة نظرًا لحوافها الخشنة ومساحة سطحها المتزايدة، وتمتص الرطوبة المحيطة بشكل أسرع من الكريات البكر الناعمة. إذا ضربت هذه المادة المحملة بالرطوبة البرميل الساخن، فإن الماء المحبوس يتحول على الفور إلى بخار. يتسبب هذا التفاعل في ظهور خطوط فضية تجميلية، تُعرف باسم التناثر، على الأجزاء المقولبة وفقدان شديد لقوة التأثير بسبب التحلل المائي. يعد تمرير إعادة الطحن الاسترطابي من خلال مجفف قادوس المجفف ضرورة مطلقة.
الخطوة الأخيرة قبل الذوبان تتضمن خلط الحبيبات المحضرة مع الراتنج البكر. لا يُنصح بشدة بالخلط اليدوي في صناديق جايلورد بسبب خطر التقسيم الطبقي المادي. تعتمد المرافق الحديثة على أنظمة الجرعات الآلية بدلاً من ذلك. تقوم الخلاطات الوزنية بوزن المواد باستخدام خلايا تحميل حساسة للغاية. فهي تضمن الحفاظ على النسبة الدقيقة المطلوبة بشكل مستمر، حيث يتم التعويض تلقائيًا عن الاختلافات الطفيفة في الكثافة الظاهرية بين الطحن المسنن والكريات البكر الموحدة.
يعد تحديد نسبة المزج الصحيحة أمرًا بالغ الأهمية لمنع فشل الجزء في الحقل. تلتزم صناعة البلاستيك عمومًا بخط أساس محدد لضمان السلامة الهيكلية.
هذه النسبة ليست اعتباطية؛ فهو متجذر في اختبارات الشد والتأثير واسعة النطاق. تظهر البيانات باستمرار أنه بالنسبة لمعظم المواد البلاستيكية السلعية، فإن إضافة ما يصل إلى 20 بالمائة من إعادة الطحن عالية الجودة وغير الملوثة له تأثير ضئيل على استقرار أبعاد المنتج النهائي. يعد رفع النسبة أعلى أمرًا ممكنًا تمامًا بالنسبة للعناصر غير الهيكلية مثل صناديق التخزين ذات الجدران السميكة. بالنسبة للأجهزة الطبية الدقيقة أو مكونات السيارات المعرضة لضغط عالٍ، فإن تجاوز هذا الحد يزيد بشكل كبير من خطر الهشاشة والاعوجاج.
تنقسم منهجية إعادة الاستخدام إلى فئتين متميزتين. إعادة التدوير في حلقة مغلقة هي الطريقة الأكثر تحكمًا. يتم طحن الخردة الناتجة عن إنتاج عنصر معين وإعادتها مباشرة إلى القادوس لإنتاج المزيد من نفس العنصر بالضبط. وهذا يضمن توافقًا مطلقًا بين المواد والألوان. يتم استخدام إعادة التدوير ذات الحلقة المفتوحة، والمعروفة أيضًا باسم إعادة التدوير إلى أسفل، عندما يمنعها التاريخ الحراري للخردة من تلبية المتطلبات الجمالية الصارمة. يمكن صبغ خردة التغليف الشفافة التي عانت من اصفرار حراري طفيف باللون الأسود وإعادة استخدامها لتصنيع منتجات صناعية متينة ومنخفضة الجودة.
أحد القوانين الأساسية لعلم البوليمر هو أن البلاستيك يتحلل قليلاً في كل مرة يتعرض فيها للحرارة العالية والقص الميكانيكي. عندما تذوب المادة، تتعرض سلاسل البوليمر الطويلة التي توفر القوة الهيكلية لانقسام السلسلة، وتنقسم فعليًا إلى أجزاء أقصر. وبالتالي، فإن إعادة الطحن تمتلك بطبيعتها وزنًا جزيئيًا أقل من الراتنج البكر. من خلال التخفيف المستمر للمواد المعاد تدويرها بنسبة كبيرة من الكريات الخام، يحافظ المصنعون على انخفاض التاريخ الحراري الإجمالي للدفعة. وهذا يضمن بقاء مصفوفة البوليمر قوية على مدار دورات الإنتاج اللانهائية.
تعمل تقنيات معالجة البلاستيك المختلفة على الاستفادة من الحبيبات المعاد تدويرها بطرق فريدة لتحقيق أقصى قدر من التوفير في التكاليف دون المساس بالمنتج النهائي.
تتصلب القنوات التي تحمل البلاستيك المنصهر إلى تجاويف القالب بجانب الجزء الأخير في قولبة الحقن. نظرًا لأن هذه القطع تمثل بوليمرًا جيدًا تمامًا، فعادةً ما يتم إسقاطها مباشرة في آلة تحبيب صغيرة بجانب المكبس. يتم تفريغ الحبيبات الناتجة على الفور إلى قادوس الماكينة، مما يؤدي إلى إنشاء حلقة إعادة تدوير عالية الكفاءة ومستقلة تمنع امتصاص الرطوبة.
تستخدم خطوط البثق التي تنتج الأنابيب أو المقاطع الجانبية أو صفائح التشكيل الحراري في كثير من الأحيان تكنولوجيا البثق المشترك. وهذا يسمح للمصنعين بإخفاء إعادة الطحن الأقل جمالية في الطبقة الأساسية للصفائح المنظمة، مع استخدام المواد البكر للحصول على جلود خارجية ناعمة ومرئية. عند إعادة تدوير نفايات الشبكة الهيكلية المتبقية من التغليف الحراري، غالبًا ما تعتمد المنشآت على كسارة بلاستيكية متخصصة مصممة خصيصًا بمدخل تغذية مستطيل. يقوم هذا التصميم بسحب الصواني والألواح العريضة وخفيفة الوزن مباشرة إلى غرفة القطع دون أن ترتد المادة بلا هدف على الدوار.
أثناء عملية نفخ الزجاجات والحاويات، يقوم القالب بقص البلاستيك الزائد في الجزء العلوي والسفلي من الجزء. يمكن أن يمثل هذا الفلاش الزائد ما يصل إلى 30 بالمائة من إجمالي وزن اللقطة. تقوم مرافق النفخ بالتقاط هذا الفلاش تلقائيًا، وطحنه، ومزجه مباشرة مرة أخرى في العملية. وهذا يقلل بشكل كبير من استهلاك الراتنج البكر لعمليات التعبئة والتغليف كبيرة الحجم.
إن التحول من الراتنج البكر النقي إلى المواد المخلوطة يقدم متغيرات المعالجة التي يجب على مهندسي الإنتاج إدارتها بفعالية.
التلوث هو السبب الأكثر شيوعا لفشل الدفعة. تكون مواد الخردة التي يتم جمعها من أرضية المصنع معرضة بدرجة كبيرة للحطام الأجنبي. يمكن أن يؤدي دخول صامولة أو مسمار أو لقمة أداة مكسورة إلى حجرة القطع إلى تحطيم الشفرات الفولاذية الصلبة والتسبب في نهاية المطاف في حدوث تسجيل كارثي لبرغي الطارد. يعد تركيب شبكات مغناطيسية على الخط أو مغناطيسات ذات نطاق عريض فوق الحزام الناقل الذي يغذي معدات التكسير معيارًا صناعيًا مطلقًا للتخفيف من هذه المخاطر.
يؤدي التحلل الحراري إلى تقصير سلاسل البوليمر، مما يعني أن مؤشر تدفق الذوبان لإعادة الطحن يكون عادةً أعلى من مؤشر الراتنج البكر. قد تتدفق المادة المخلوطة بشكل أسرع داخل القالب، مما قد يسبب وميضًا حيث تتسرب المواد الزائدة من خط فراق القالب. يجب على الشركات المصنعة إنشاء نظام اختبار صارم. يعد إجراء اختبارات تأثير Izod وتقييمات الشد على عينات اللوحات أمرًا ضروريًا لتحديد الحد الأقصى لنسبة إعادة الطحن المسموح بها لخطوط إنتاج محددة بشكل تجريبي.
البوليمرات الشفافة أو البيضاء معرضة بشكل خاص للاصفرار بعد دورات الذوبان المتكررة. يمكن أن يتغير تناسق الألوان عند استخدام الخردة المعاد تدويرها، مما يؤدي إلى عدم مطابقة المنتجات لمتطلبات Pantone الصارمة. يستخدم مديرو الإنتاج مقاييس الطيف الضوئي لقياس انحراف اللون في الوقت الفعلي. يتيح ذلك لأنظمة الجرعات الآلية زيادة طفيفة في النسبة المئوية للألوان الرئيسية لإخفاء أي اصفرار حراري.
يتم تحديد تجانس وجودة حبيباتك بشكل مباشر من خلال الآلات المستخدمة. يتطلب اختيار المعدات الصحيحة إجراء تحليل موضوعي لسمك جدار الخردة والحجم اليومي وكثافة البوليمر. يوجد أدناه دليل اختيار هندسي للمساعدة في مطابقة ملف تعريف المواد الخاص بك مع تقنية التخفيض الصحيحة.
| ملف تعريف خردة المواد | الميزات الهندسية الرئيسية | للتكنولوجيا الموصى بها |
|---|---|---|
| أجزاء رقيقة الجدران، Sprues، العدائين | كسارة البلاستيك القياسية | يعمل تصميم الدوار المفتوح عالي السرعة على تعزيز تدفق الهواء لتبريد المواد ويمنع الذوبان أثناء القص. |
| صواني وألواح وشبكات صفائحية واسعة مشكلة بالحرارة | صينية ولوحة كسارة خاصة | مدخل تغذية مستطيل مصمم لسحب المواد العريضة وخفيفة الوزن بسلاسة دون ارتداد. |
| عمليات تطهير سميكة وكتل صلبة وأنابيب ذات قطر كبير | كسارة الأنابيب الثقيلة | دولاب الموازنة الضخمة، والمحركات ذات عزم الدوران العالي، والدوارات الصلبة المتداخلة لتتمكن من عض الكتل السميكة دون توقف. |
تتميز الكسارات القياسية بسرعات دوارة أعلى وتصميم دوار مفتوح. وهذا يعزز تدفق الهواء لتبريد المادة أثناء عملية القطع. تعتبر هذه الآلات مثالية لمعالجة الأجزاء المعيبة ذات الجدران الرقيقة، وقوالب الحقن الصغيرة، والتعبئة خفيفة الوزن. نظرًا لأن المادة توفر مقاومة أقل، تعمل هذه الوحدات بكفاءة مع قوة محرك معتدلة، مما يؤدي إلى انخفاض استهلاك الطاقة وتقليل مساحة المصنع.
تتطلب معالجة الخردة السميكة أو الكثيفة أو كبيرة الحجم أسلوبًا مختلفًا تمامًا لتقليل الحجم. سوف تتوقف الآلات القياسية أو ترتفع درجة حرارتها أو تتعرض لأضرار بالغة في الشفرة إذا تم تكليفها بمعالجة عمليات تطهير الطارد الصلبة أو مكونات السيارات السميكة. في هذه السيناريوهات الصعبة، تصبح الترقية إلى كسارة البلاستيك شديدة التحمل ضرورة تشغيلية. تم تصميم هذه الوحدات القوية باستخدام حذافات ضخمة وتصميمات دوارة صلبة ومتداخلة توفر أقصى قدر من القصور الذاتي للقطع. يمكنهم بسهولة التعامل مع الأنابيب الصلبة التي يتراوح قطرها من 160 مم إلى 1200 مم دون الحاجة إلى أي تمزيق مسبق.
يتطلب الاستثمار في البنية التحتية لإعادة التدوير داخل الشركة إنفاقًا رأسماليًا مقدمًا، لكن العوائد المالية يمكن التنبؤ بها بدرجة كبيرة وتؤثر بشكل مباشر على تكلفة السلع المباعة.
لحساب فترة الاسترداد، قم بتقييم التوفير الشهري الناتج عن إزاحة الراتنج البكر، مطروحًا منه تكاليف تشغيل المعدات. إذا كانت المنشأة تنتج 2000 كيلوغرام من الخردة شهريًا وكانت تكلفة الراتنج البكر دولارين وخمسين سنتًا للكيلوغرام الواحد، فإن إعادة استخدام تلك الخردة توفر خمسة آلاف دولار من تكاليف المواد الخام. وحتى بعد الأخذ في الاعتبار تكاليف الكهرباء والصيانة والإيرادات المفقودة من بيع الخردة إلى جهة خارجية تقوم بإعادة التدوير بجزء صغير من قيمتها، يظل صافي المدخرات الشهرية كبيرًا. في العديد من المنشآت عالية الإنتاجية، يتم استرداد التكلفة الرأسمالية لمعدات التكسير وأنظمة التجفيف المساعدة بالكامل خلال 6 إلى 12 شهرًا.
إن إنتاج طحنك الخاص يعزل المصنع عن تقلبات الاقتصاد الكلي. ومن خلال توليد نسبة موثوقة من المواد الخام في الموقع باستمرار، يقلل المصنعون من اعتمادهم على الموردين الخارجيين. وهذا يضمن أن خطوط الإنتاج يمكنها الحفاظ على الإنتاج حتى خلال فترات ندرة الراتنج على مستوى العالم.
عموما لا. يمكن أن يؤدي استخدام المواد المعاد تدويرها تمامًا إلى منتجات هشة وعيوب تجميلية بسبب التدهور الحراري. في كل مرة يتم فيها صهر البلاستيك، تقصر سلاسل البوليمر الخاصة به، مما يقلل من سلامته الهيكلية. بالنسبة لبعض المنتجات غير الهيكلية منخفضة الجودة مثل المنصات الصناعية السميكة أو حدود المناظر الطبيعية شديدة التحمل، يمكن أحيانًا استخدام إعادة الطحن النقي إذا لم تكن التفاوتات الميكانيكية الدقيقة مطلوبة بشكل صارم.
إذا تم الحفاظ على نسبة مزج آمنة تتراوح بين 10 بالمائة و20 بالمائة، فإن فقدان القوة الميكانيكية يكون ضئيلًا ويقع ضمن حدود تفاوتات التصنيع المقبولة. الاستخدام المفرط للمواد المعاد تدويرها دون إضافة الراتنج البكر سوف يقلل بشكل ملموس من قوة الشد، ومقاومة الصدمات، والمرونة. يوصى دائمًا بإجراء اختبار شامل للمواد عند تحديد نسب مزج جديدة للمكونات المهمة.
تعمل آلة التقطيع بسرعات منخفضة جدًا مع عزم دوران مرتفع بشكل لا يصدق لتقسيم العناصر الضخمة أو الضخمة أو شديدة المقاومة إلى قطع خشنة وغير منتظمة. تعمل الكسارة بسرعات أعلى بكثير لقص تلك القطع الخشنة، أو الخردة المباشرة الأصغر، إلى حبيبات دقيقة وموحدة. يتم بعد ذلك تحديد حجم هذه الحبيبات بشكل مناسب ليتم تغذيتها مباشرة في آلة التشكيل بالحقن أو الطارد.
يتم منع توليد الغبار عن طريق صيانة المعدات بدقة. يتضمن ذلك الحفاظ على شفرات السرير الدوارة والثابتة حادة، وضمان مسافة الفجوة الصحيحة بين الشفرات، واستخدام حجم الشاشة المناسب للبوليمر المحدد. إن استخدام نظام فصل الغبار المتصل بمنفاخ الهواء بالماكينة يضمن تصفية أي دقائق مجهرية لا يمكن تجنبها قبل وصول المادة إلى صومعة الخلط.
يعتمد عدد دورات إعادة التدوير القابلة للتطبيق بشكل كبير على نوع البوليمر ودرجات حرارة المعالجة. يمكن للمواد البلاستيكية السلعية عمومًا أن تتحمل ثلاث إلى خمس دورات ذوبان قبل حدوث تدهور حراري كبير. من خلال المزج المستمر لنسبة صغيرة من الخردة مع الراتنج البكر، يظل التاريخ الحراري الإجمالي مستقرًا، مما يسمح بدورة حلقة مغلقة لا نهائية تقريبًا في بيئة تصنيع خاضعة للرقابة.
تختلف نسبة تحمل الرطوبة بناءً على الراتينج، لكن المواد المسترطبة مثل PET أو النايلون تتطلب مستويات رطوبة أقل من 0.02 بالمائة قبل دخول البرميل الساخن. نظرًا لأن الخردة الحبيبية لها مساحة سطحية غير منتظمة إلى حد كبير، فإنها تمتص الرطوبة المحيطة بشكل أسرع بكثير من الكريات البكر الناعمة. يعتبر التجفيف المخصص بالمجفف أمرًا إلزاميًا لمنع عيوب التناثر التجميلية والفشل الهيكلي.
التوقف عن التعامل مع خردة الإنتاج القيمة باعتبارها نفقات لإدارة النفايات. ومن خلال دمج تقنية تقليل الحجم المناسبة، يمكنك حماية هوامش أرباحك وبناء خط إنتاج دائري مرن. سواء كنت تتعامل مع صواني مشكلة بالحرارة خفيفة الوزن أو أنابيب ضخمة مبثوقة، فإن تحديد ملف تعريف الماكينة الدقيق أمر بالغ الأهمية. استكشف المجموعة الكاملة من حلول تقليل الحجم عالية الأداء في Jwell Recycling للعثور على المعدات المصممة لمواجهة التحديات المادية المحددة التي تواجهك.


