
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-07 المنشأ:محرر الموقع


هل يؤدي ازدحام المواد إلى إبطاء خط إعادة التدوير لديك؟ أرى هذا يحدث باستمرار على أرضية المصنع. في العديد من الإعدادات التقليدية، تتسبب التغذية اليدوية في حدوث حمل زائد كارثي للمحرك. تصبح الإنتاجية غير متناسقة إلى حد كبير. هذا الاختناق التشغيلي يكلف المنشآت وقتًا وطاقة وإيرادات كبيرة. نظام التقطيع المتحكم به يحل هذه المشكلة بشكل فعال. إنه يأخذ التخمين البشري بالكامل خارج المعادلة.
دعونا نلقي نظرة على اتجاهات الصناعة الحالية. تكشف التحليلات الأخيرة عن تحول هيكلي هائل في إدارة النفايات العالمية. تواجه المنشآت ارتفاع تكاليف العمالة إلى جانب متطلبات النقاء الأكثر صرامة للمخرجات المعاد تدويرها. ونتيجة لذلك، أصبح الاعتماد على التغذية اليدوية أو المعتمدة على الجاذبية أمراً عفا عليه الزمن بسرعة. يتجه السوق بقوة نحو أنظمة تقليل الحجم المؤتمتة بالكامل والتي تعتمد على PLC. يحمي هذا التطور الآلات باهظة الثمن من الأعطال الميكانيكية المفاجئة. علاوة على ذلك، فهو يضمن التدفق المتسق للمواد الذي تتطلبه آلات البثق والمحبب الحديثة.
في هذا الدليل الشامل، ستتعرف بالضبط على كيفية عمل آليات التغذية الآلية. سنقوم بتفكيك التكنولوجيا الأساسية التي تحركهم. سوف تكتشف أيضًا استراتيجيات قابلة للتنفيذ لزيادة كفاءة أجهزتك إلى أقصى حد بناءً على الممارسات الهندسية الواقعية.
لتحسين أي عملية إعادة تدوير صناعية، يجب على مديري المنشآت فهم الآليات الداخلية لمعداتهم. يمثل نظام التقطيع المتحكم فيه ترقية هندسية كبيرة مقارنة بالبدائل التقليدية التي تعمل بالجاذبية. فهو يوفر تحكمًا خوارزميًا دقيقًا في معالجة المواد.
قبل استكشاف الفروق الدقيقة في آلية التغذية، من الضروري فهم المكونات الأساسية. عند تحديد آلة تقطيع ذات عمود واحد يمكن الاعتماد عليها ، فإن الذكاء الداخلي غير قابل للتفاوض. يلعب كل جزء دورًا محددًا للغاية في تقليل النفايات السائبة.
ما يميز هذه المعدات بشكل أساسي عن الآلات اليدوية القديمة هو ذكائها الداخلي. في وحدة التغذية بالجاذبية القياسية، تسقط الخردة مباشرة على الدوار. إذا دخل جسم ثقيل وكثيف إلى الغرفة، يحاول الدوار قطعه بقوة مرة واحدة. يؤدي هذا في كثير من الأحيان إلى توقف ميكانيكي، أو قطع أحزمة القيادة، أو عطل شديد في المحرك.
تعمل تقنية التقطيع الخاضعة للرقابة على التخلص من هذه المخاطر التشغيلية. ويستخدم أجهزة استشعار متقدمة ووحدة تحكم منطقية قابلة للبرمجة لإدارة التدفق المادي لتيار النفايات. يقوم PLC بمراقبة التيار الكهربائي الذي يسحبه محرك الدفع الرئيسي بشكل مستمر. واستنادا إلى هذه البيانات في الوقت الحقيقي، فإنه يتصل مباشرة مع المكبس الهيدروليكي. إنه يحدد بالضبط مدى صعوبة وسرعة دفع المدخلات إلى غرفة القطع. يضمن هذا الاتصال ذو الحلقة المغلقة أن يعمل النظام بأعلى كفاءة دون تجاوز حدوده الميكانيكية.
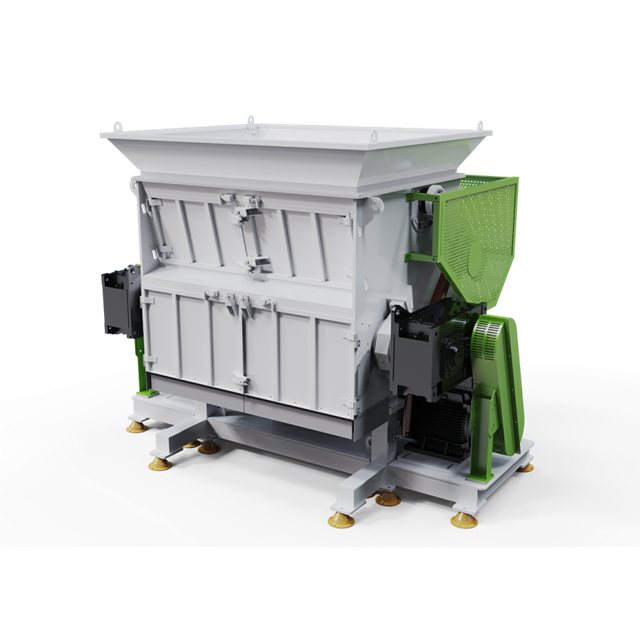
يساعد فهم الرحلة المادية للمواد الأولية المشغلين على تحسين الإنتاجية وإطالة عمر وحدات المعالجة الخاصة بهم. عملية التغذية ليست حدثا عشوائيا. بل هو تسلسل ميكانيكي عالي التنسيق.
تبدأ الدورة التشغيلية عندما يتم إدخال النفايات إلى القادوس. تصور أرضية منشأة مزدحمة حيث يقوم مشغل الرافعة الشوكية بإرشاد صندوق ضخم من عمليات التطهير الثقيلة إلى داخل الماكينة. هنا، يعمل القادوس كمنطقة عازلة حرجة. ومن الأهمية بمكان عدم الإفراط في ملء هذه الغرفة بما يتجاوز قدرتها الحجمية. يمكن أن يؤدي ضغط المادة قبل الأوان تحت ثقلها إلى إعاقة الحركة الأولية للمكبس الهيدروليكي. يؤثر هذا الاضطراب سلبًا على الدورة بأكملها.
بمجرد أن تستقر الخردة في الجزء السفلي من القادوس، يتم تنشيط المكبس الهيدروليكي. يتحرك الدافع، الموجود في الجزء الخلفي من غرفة التحميل، أفقيًا على طول قضبان التوجيه الخاصة به. إنه يطبق مقدارًا محسوبًا بدقة من الضغط لدفع الحمل السائب للأمام مقابل العمود الدوار. على وجه التحديد، تعتمد سرعة وقوة هذا المكبس كليًا على المقاومة الموجودة عند الدوار. وهذا يضمن عرضًا مقننًا بدلاً من تفريغ فوضوي غير منضبط.
عندما يقوم الدافع الهيدروليكي بدفع الحمل على الدوار، يبدأ تقليل الحجم الفعلي. السكاكين الدوارة تلتقط المادة بقوة. يسحبونه إلى الأسفل ويقصونه على السكاكين الثابتة. نظرًا لأن المكبس يحافظ على ضغط ثابت ومنظم، فإن الكتلة الصلبة يتم حلقها أو تقطيعها بشكل مستمر. تدور الأجزاء الممزقة داخل غرفة القطع حتى يتم تقليلها إلى بُعد صغير بما يكفي لسقوطها عبر الشاشة السفلية. في حالة ارتداد المادة أو مقاومة الشفرات، يقوم المكبس بتعديل ضغطه على الفور للحفاظ على قضمة ثابتة وفعالة.
تكمن القيمة الحقيقية لمعدات تقليل الحجم الحديثة في برامجها. يعمل PLC بمثابة العقل المركزي للعملية. فهو يعطي الأولوية لسلامة الماكينة وجودة المخرجات المتسقة على السرعة الأولية غير الخاضعة للتحكم.
معدل التغذية ليس ثابتًا أبدًا. إنه متغير ديناميكي للغاية. في البداية، يقوم PLC بإنشاء تيار أساسي لظروف القطع المثالية. إذا كان الدوار يقوم بمعالجة المواد البلاستيكية الناعمة أو الحاويات المجوفة، فإن المحرك يسحب تيارًا كهربائيًا أقل بكثير. عند اكتشاف هذا الحمل المنخفض، يأمر PLC المكبس الهيدروليكي بالتقدم بشكل أسرع. يؤدي هذا الإجراء إلى زيادة الإنتاجية الإجمالية. في المقابل، عندما يواجه الدوار كتلًا بلاستيكية كثيفة أو خشبًا صلبًا سميكًا، يجب أن يعمل المحرك بقوة أكبر بشكل كبير. يقوم PLC بتسجيل ارتفاع التيار هذا على الفور ويقوم بإبطاء الكبش الهيدروليكي. من خلال تقليل معدل التغذية، يُسمح للدوار بأخذ قضمات أصغر. ويحافظ هذا على الكفاءة المثلى دون ارتفاع درجة حرارة نظام القيادة.
حتى مع التعديلات الديناميكية، قد تتسبب بعض المواد العنيدة في وصول المحرك إلى الحد الأقصى للتشغيل الآمن. تتميز الآلات الصناعية بمحركات قوية - غالبًا ما تتراوح من 37 كيلو واط إلى 132 كيلو واط - مقترنة بوحدات التحكم المنطقية القابلة للبرمجة (PLC) المتطورة لأوقات استجابة على مستوى المللي ثانية. في حالة اصطدام العضو الدوار بكتلة صلبة بشكل استثنائي، يكتشف PLC ارتفاع التيار الحرج على الفور ويبدأ تسلسل الحماية. أولاً، يتوقف المكبس الهيدروليكي على الفور عن الدفع ويتراجع قليلاً لتخفيف الضغط الأفقي. بعد ذلك، يتوقف الدوار الرئيسي ويعكس دورانه لبضع ثوان لإزالة الانحشار المحتمل. أخيرًا، يستأنف الدوار دورانه للأمام، ويتحرك المكبس للأمام لإعادة تعشيق الكتلة بزاوية مختلفة. يمنع هذا التدخل الآلي الفشل الكارثي ويلغي الحاجة إلى التطهير اليدوي.
لتوضيح القيمة التجارية لترقية خط إعادة التدوير لديك، قم بفحص الاختلافات التشغيلية بين الأنظمة اليدوية القديمة والإعدادات الآلية الحديثة.
| الميزات التشغيلية أو نظام | التغذية الهيدروليكية الذي يتم التحكم فيه عن طريق وحدة التحكم | المنطقية القابلة للبرمجة (PLC). |
|---|---|---|
| حماية المحرك | ارتفاع خطر المماطلة وانقطاع الحزام. | خطر صفر. العكس التلقائي يمنع التحميل الزائد. |
| اتساق الإنتاجية | غير منتظم للغاية، ويعتمد على مهارة المشغل. | إنتاج ثابت ويمكن التنبؤ به بالطن في الساعة. |
| متطلبات العمل | يتطلب إشرافًا مستمرًا وفك التشويش يدويًا. | عملية مستقلة بالكامل بعد التحميل الأولي. |
| القدرة على التكيف المادي | يكافح مع مواد كثيفة جدًا أو خفيفة جدًا. | يتم ضبط ضغط الكبش ديناميكيًا حسب كثافة المادة. |
عند تقييم آلة تقطيع البلاستيك لمنشأة تجارية، ترتبط كفاءة آلية التغذية بشكل مباشر بمقاييس هندسية محددة. يعد فهم هذه المواصفات أمرًا حيويًا لاتخاذ قرار شراء مستنير.
يجب أن تتوافق الأبعاد المادية لمنفذ التغذية تمامًا مع الحجم الكبير لمجرى النفايات المستهدف. إذا كانت الفتحة ضيقة للغاية، فسوف تستقر العناصر الكبيرة في الأقسام العلوية من القادوس قبل أن تصل إلى غرفة القطع. تُعرف هذه الظاهرة المحبطة بالجسر. عند حدوث التجسير، يقوم المكبس الهيدروليكي بدفع الهواء الفارغ بينما تطفو المادة الخام فوقه دون فائدة. ولمنع حدوث ذلك، يجب تحديد فتحة القادوس وعرض الغرفة الداخلية لاستيعاب أكبر قطعة خردة منفردة تعتزم منشأتك معالجتها، بالإضافة إلى هامش كبير للتخليص.
تحدد قوة المحرك الحد الأقصى لعزم الدوران الذي يمكن أن تطبقه آلة التقطيع على المقاومة. تسمح القدرة الحصانية الأعلى للمعدات بالحفاظ على سرعة دورانها حتى عندما يقوم المكبس الهيدروليكي بدفع المواد الكثيفة بقوة ضد الشفرات. تعمل أنظمة العمود الفردي عالية الأداء عمومًا بسرعات منخفضة - عادةً ما بين 70 إلى 120 دورة في الدقيقة - لتوليد هذا عزم الدوران الهائل. تعمل الوحدة المعايرة بشكل مثالي على موازنة قوة دوران المحرك مع ضغط الدفع للمكبس الهيدروليكي. يحقق هذا الميزان الحد الأقصى من إنتاج الأطنان في الساعة دون تشغيل وظيفة العكس التلقائي دون داع.
حتى الأنظمة الآلية الأكثر تقدمًا تتطلب بروتوكولات تشغيلية مناسبة لتعمل في ذروتها. سيؤدي تنفيذ إجراءات التشغيل القياسية الصارمة على أرضية المنشأة إلى تقليل التآكل الميكانيكي بشكل كبير.
في حين أن آلات التقطيع الصناعية قوية، إلا أنها ليست غير قابلة للتدمير. إن العادة التشغيلية الأكثر أهمية هي الفرز المسبق للمدخلات لإزالة الملوثات غير القابلة للتقطيع. المعادن الثقيلة أو المكونات الفولاذية السميكة أو الحجارة الكبيرة المخبأة داخل مجرى النفايات البلاستيكية سوف تسبب ضررًا شديدًا لا يمكن إصلاحه لسكاكين القطع. على الرغم من أن PLC سوف يكتشف الحمل الزائد المفاجئ ويعكس الدوار، إلا أن التأثير العنيف الأولي يمكن أن يؤدي بسهولة إلى تحطيم شفرة كربيد التنجستن. إن استخدام الفواصل المغناطيسية العلوية أو بروتوكولات الفحص اليدوي قبل التحميل أمر غير قابل للتفاوض بشأن طول عمر المعدات.
لتعظيم كفاءة آلة تقطيع إعادة التدوير الخاصة بك ، يجب أن يهدف المشغلون إلى تغذية مستمرة ومقننة بدلاً من التخلص من دفعات ضخمة وغير متكررة. يؤدي تفريغ حمولة ضخمة مرة واحدة إلى ضغط المادة. وهذا يزيد من خطر سد القادوس ويجبر الماكينة على العمل في دورات تحميل شديدة التقلب. وبدلاً من ذلك، فإن استخدام حزام ناقل مائل مزود بمحرك متغير التردد يسمح للمشغلين بتوفير تدفق مستمر من الخردة. يؤدي هذا إلى الحفاظ على امتلاء القادوس باستمرار إلى سعة مثالية تتراوح من 60% إلى 70%، مما يسمح للمكبس الهيدروليكي بالعمل في دورة إيقاعية سلسة.
على الرغم من الضوابط الآلية للغاية، يمكن للمتغيرات الميكانيكية أو التشغيلية أن تعطل خط المعالجة أحيانًا. يوجد أدناه دليل تشخيصي عملي لمعالجة اضطرابات التغذية الأكثر شيوعًا.
إذا كان المكبس الهيدروليكي يدور ذهابًا وإيابًا وكان الدوار يدور، ولكن لم تخرج أي جزيئات ممزقة من الشاشة، فمن المحتمل أنك تواجه التجسير. عادةً ما يظل تيار المحرك منخفضًا بشكل غير عادي. ويحدث هذا عندما تعلق الخردة في الجزء العلوي من القادوس، مما يشكل قوسًا فوق حجرة القطع. إنه شائع جدًا مع العناصر كبيرة الحجم أو الأفلام شديدة المرونة وخفيفة الوزن والتي تفتقر إلى الكثافة الظاهرية لتسقط بشكل طبيعي. بالنسبة للعناصر الصلبة، يجب أن تكون المادة مقطوعة مسبقًا. بالنسبة للأفلام الرقيقة أو الأكياس المنسوجة، يوصى بشدة بتركيب مكبس علوي - مكبس هيدروليكي عمودي - لدفع المواد العائمة بقوة إلى أسفل في مسار المكبس الأفقي.
في بعض الأحيان، قد يتحرك المكبس الهيدروليكي بشكل غير منتظم، أو ببطء شديد، أو يفشل في التقدم تمامًا. عادةً ما تكون هذه مشكلة في النظام الهيدروليكي وليس فشلًا في البرنامج. تشمل الأسباب الشائعة انخفاض مستويات السوائل الهيدروليكية، أو المرشحات المسدودة، أو صمامات الاتجاه التالفة، أو الغبار البلاستيكي الممزق الذي يعيق قضبان التوجيه المادية. لحل هذه المشكلة، قم بإجراء فحص شامل لمجموعة الطاقة الهيدروليكية، وفحص أجهزة قياس ضغط التشغيل، وقم بتنظيف قضبان التوجيه الداخلية بدقة.
إذا توقف النظام باستمرار، وعكس اتجاهه تلقائيًا، وواجه صعوبة في الحفاظ على إيقاع قطع ثابت، فسوف تنخفض الإنتاجية. وهذا يعني عادةً أن مادة التغذية كثيفة للغاية بالنسبة لإعدادات PLC الحالية، أو أن سكاكين القطع باهتة بشدة، أو أن حجم فتحة الشاشة مقيد للغاية. أولاً، قم بفحص سكاكين الجزء الثابت والدوار. تتطلب الشفرات الباهتة قوة أكبر بشكل كبير لقص المواد. إذا كانت الشفرات حادة، فقد يحتاج الفني إلى إعادة معايرة حدود تيار PLC أو تقليل سرعة تقدم الكبش الهيدروليكي.
إن الكفاءة التشغيلية لأي معدات لتخفيض الحجم تمليها بشكل كبير الخصائص الفيزيائية للمدخلات. يعاني النظام القياسي الذي يتغذى بالجاذبية من المواد المتطرفة، التي تكون إما شديدة الكثافة أو شديدة المرونة. من خلال استخدام PLC لإملاء حركة المكبس الهيدروليكي، فإن آلة التقطيع التي يتم التحكم فيها تتكيف بسلاسة مع الكثافات الكبيرة وقوة الشد المختلفة.
تتمتع المواد مثل تطهير القولبة بالحقن، وأنابيب البولي إيثيلين عالية الكثافة ذات الجدران السميكة، وكتل الطارد الكبيرة بسلامة هيكلية هائلة. إذا تم تغذية كتلة بلاستيكية كثيفة إلى الدوار دون تنظيم، فإن التعشيق المفاجئ يسبب توقفًا فوريًا للمحرك. يعد الكبش الهيدروليكي الذي يتم التحكم فيه ضروريًا للغاية هنا. فهو يطور البلاستيك الثقيل بسرعة صغيرة، مما يسمح للدوار بقص بضعة ملليمترات في المرة الواحدة. يمنع هذا التآكل المتحكم فيه المماطلة ويضمن الانهيار المستمر لأصعب الكتل.
تمثل المواد المرنة تحديًا مختلفًا تمامًا. تتميز أفلام البولي إيثيلين منخفضة الكثافة والأكياس المنسوجة من مادة البولي بروبيلين بقوة شد عالية ولكن كثافتها الظاهرية منخفضة جدًا. إنها تميل إلى الجسر في القادوس أو الالتفاف حول عمود الدوار. عند استخدام آلة عالية الجودة مزودة بمكبس هيدروليكي ذكي، يمكن معايرة النظام خصيصًا لهذه المدخلات. يقوم PLC بضبط الكبش ليتحرك بسرعة أكبر ومستمرة. يؤدي هذا إلى ضغط المادة الهوائية بشكل فعال إلى شكل كثيف يشبه القوالب ضد الدوار، مما يمنع الالتفاف ويضمن القص النظيف.
يمثل الوقود المشتق من النفايات ونفايات الأخشاب الصناعية تيارات غير متجانسة للغاية. قد تحتوي الدفعة الواحدة على منسوجات ومواد بلاستيكية صلبة وتغليف مرن وقطع خشبية صلبة كثيفة. يتطلب عدم تناسق هذه المواد آلية تغذية قابلة للتكيف بدرجة كبيرة. تنتقل التغذية التي يتم التحكم فيها بواسطة PLC بسلاسة من دفع الورق المقوى الناعم بسرعة إلى التباطؤ الفوري لقطعة كثيفة من الخشب. يحافظ هذا التكيف الديناميكي على حجم إنتاج ثابت وحجم جسيمات موحد دون الحاجة إلى فرز يدوي لتيار النفايات المختلطة.
يعد نظام التغذية الآلي الذكي حجر الزاوية في عملية إعادة التدوير الحديثة ذات الكفاءة العالية. من خلال استخدام المكبس الهيدروليكي الذي يتم مراقبته بواسطة PLC، يمكن للمنشآت أن تمنع بشكل فعال انحشار المواد، وتتخلص من الأحمال الزائدة للمحرك، وتحافظ على معدل إنتاجية يمكن التنبؤ به بدرجة كبيرة. سيؤدي اختيار المعدات المناسبة وتحديد حجم منفذ التغذية بشكل صحيح والالتزام بجداول الصيانة الصارمة إلى تقليل نفقاتك التشغيلية بشكل كبير. وفي نهاية المطاف، يعد الابتعاد عن التغذية اليدوية نحو تقنية التقطيع الخاضعة للرقابة استثمارًا في الموثوقية والربحية على المدى الطويل. إذا كانت منشأتك جاهزة للتخلص من الاختناقات وأتمتة عملية تقليل الحجم، فاستكشف الحلول المتقدمة التي تقدمها Jwell Machinery للعثور على آلة التقطيع الدقيقة التي تم تكوينها لتدفق المواد المحدد الخاص بك.
في الآلة القياسية التي يتم تغذيتها يدويًا أو التي تعتمد على الجاذبية، يؤدي الإفراط في التغذية حتمًا إلى حدوث ازدحام ميكانيكي. تطغى المادة الزائدة على حجرة القطع، مما يتسبب في توقف الدوار فعليًا عن الدوران. يؤدي هذا إلى توليد ارتفاع هائل في التيار الكهربائي الذي يمكن أن يؤدي إلى تعطل القواطع أو أحزمة القيادة. في نظام التقطيع المتحكم فيه، يتوقع PLC ذلك. إذا تم إلقاء كمية كبيرة جدًا من المواد في القادوس، يكتشف البرنامج الضغط الناتج على الدوار ويوقف الدافع الهيدروليكي مؤقتًا أو يسحبه تلقائيًا. وهذا يسمح للدوار بإزالة المواد الزائدة قبل استئناف التغذية، مما يمنع الانحشار تمامًا.
يعد تحديد الحجم الصحيح لمنفذ التغذية قرارًا هندسيًا بالغ الأهمية. القاعدة الأساسية هي أن منفذ التغذية يجب أن يكون أكبر قليلاً من الحد الأقصى للأبعاد المادية لعنصر النفايات الأكبر حجمًا. إذا كان المنفذ صغيرًا جدًا، فسوف تنحشر المواد كبيرة الحجم على جدران القادوس، مما يشكل قوسًا فوق غرفة القطع. يجب على مديري المرافق قياس الطول والعرض والارتفاع لأكبر عناصر المعالجة لديهم، مثل المساحة الكاملة لمنصة نقالة بلاستيكية. يجب عليك التأكد من أن القادوس وطول السكتة الدماغية للدافع الهيدروليكي يمكنهما استيعاب هذه الأبعاد بسهولة.
في حين أن هذه الآلات مصممة في المقام الأول للمواد البلاستيكية والخشبية والوقود المشتق من النفايات، فإن تفاعلها مع المعدن يعتمد كليًا على النوع والحجم. إنهم قادرون على التعامل مع معادن متشردة عرضية وناعمة مثل رقائق الألومنيوم الرقيقة أو التركيبات النحاسية الصغيرة التي يتم خلطها عن غير قصد في مجرى النفايات. يجب تجنب المعادن المتصلبة مثل ألواح الصلب أو أنابيب الحديد السميكة بشكل صارم. حتى مع وجود نظام تغذية متحكم به ذكي للغاية، فإن التأثير المادي للفولاذ المقسى على سكاكين القطع سوف يتسبب في تقطيع شديد أو تحطم الشفرات. بالنسبة للعمليات شديدة التلوث، يعد الفرز المسبق عبر الفواصل المغناطيسية أمرًا إلزاميًا.
تعتمد التغذية اليدوية كليًا على الجاذبية وحكم العامل البشري. وهذا يؤدي بطبيعته إلى تقلبات شديدة في الإنتاجية. غالبًا ما يقوم المشغلون بإفراط في تغذية الماكينة لتوفير الوقت، مما يؤدي إلى توقفها، أو تغذيتها بشكل ناقص، مما يؤدي إلى ضعف كفاءة الطاقة. كما أن الجاذبية وحدها غير كافية لدفع المواد منخفضة الكثافة إلى داخل الشفرات. تعمل التغذية الخاضعة للرقابة على إزالة الأخطاء البشرية وقيود الجاذبية. إنها تستخدم مكبسًا هيدروليكيًا ذكيًا يدفع المواد فعليًا إلى شفرات القطع على مستوى أفقي، ويتواصل بشكل مستمر مع المحرك عبر PLC. يضمن هذا الاتساق الخوارزمي أن يعمل المحرك بأعلى منحنى الكفاءة في جميع الأوقات.
يشير التشويش المتكرر عادةً إلى عدم التطابق بين إعدادات الماكينة وكثافة المواد، أو إلى نقص الصيانة الأساسية. إذا تم ضبط عتبات تيار PLC الخاصة بك على مستوى عالٍ جدًا، فإن الكبش سيدفع المواد الكثيفة بقوة شديدة، مما يتسبب في توقف المحرك قبل بدء التشغيل العكسي التلقائي. بالإضافة إلى ذلك، تتطلب السكاكين الدوارة الباهتة بشدة عزم دوران أكبر للقطع. عندما تفقد الشفرات حوافها، تصبح المادة مثبتة بدلاً من أن يتم قصها. يعد شحذ الشفرة بانتظام ومعايرة PLC المناسبة أمرًا ضروريًا لوقف التشويش المزمن.
يختلف استهلاك الطاقة بشكل كبير بناءً على حجم المحرك وصلابة المادة التي تتم معالجتها. إن آلة التقطيع التي يتم التحكم فيها هي في الواقع أكثر كفاءة في استخدام الطاقة من آلة التقطيع اليدوية. نظرًا لأن PLC يقوم بتعديل الكبس الهيدروليكي باستمرار، نادرًا ما يعمل المحرك الرئيسي في حالة التحميل الزائد الشديد أو التباطؤ الفارغ. يحافظ على حمل ثابت ومحسن. على سبيل المثال، سوف تقوم آلة معالجة البلاستيك القياسية بقدرة 75 كيلو وات بسحب تيار كهربائي ثابت ضمن منحنى كفاءتها، مما يؤدي في النهاية إلى خفض التكلفة لكل طن مقارنة بالآلة التي ترتفع وتتوقف باستمرار.


