
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-15 المنشأ:محرر الموقع


يعد إلقاء النفايات البلاستيكية الرطبة مباشرة في جهاز الطارد طريقة مضمونة لتدمير عملية الإنتاج الخاصة بك. نقطة الألم المستمرة على أرضية المصنع هي الاعتقاد الخاطئ الخطير بأن جميع المواد البلاستيكية تمتص الرطوبة بنفس الطريقة تمامًا. إن الاعتماد على أسلوب التجفيف القياسي الذي يناسب الجميع سيؤدي حتمًا إلى فشل خط الإنتاج بأكمله. النتيجة؟ طاقة كهربائية مهدرة وتدهور ميكانيكي شديد ودفعات مرفوضة بالكامل.
في هذا الدليل الهندسي، سنقوم بتحليل خصائص الرطوبة المميزة للبوليمرات المختلفة. من خلال فهم علم المواد الأساسي، سوف تتعلم بالضبط كيفية مطابقة الراتنجات الخاصة بك مع تقنيات التجفيف المناسبة. هذه الدقة هي الطريقة الوحيدة لضمان البثق الخالي من العيوب وإنتاج الحبيبات عالي الجودة.
في مجال معالجة البوليمر، يمكن القول إن التحكم في الرطوبة هو المتغير الأكثر أهمية الذي يؤثر على جودة المنتج النهائي. إن الفشل في استخراج الماء بشكل مناسب من الراتنجات البلاستيكية قبل دخولها مرحلة البثق يؤدي إلى سلسلة من الأعطال الميكانيكية والكيميائية والبصرية. يمكن لهذه الإخفاقات أن تدمر بسهولة قيمة الإنتاج الخاصة بالوردية بأكملها.
عندما تدخل الكريات البلاستيكية الرطبة إلى البرميل الساخن لجهاز الطارد، تتجاوز درجة الحرارة المحيطة بسرعة نقطة غليان الماء. ونتيجة لذلك، فإن أي رطوبة متبقية محاصرة على السطح أو في عمق الحبيبة تتحول على الفور إلى بخار. يتوسع الماء إلى ما يقرب من 1700 مرة حجمه الأصلي عند التحول من السائل إلى الغاز. يؤدي هذا التوسع العنيف إلى حدوث تقلبات شديدة وغير متوقعة في الضغط داخل برميل البثق.
بالنسبة لمشغل الآلة، يظهر هذا البخار المحتبس على شكل عيوب بصرية وهيكلية مميزة. ستلاحظ في كثير من الأحيان علامات التناثر، والتي يشار إليها عادة في الصناعة باسم الخطوط الفضية. تعد الفقاعات الداخلية والفراغات السطحية والتشطيب العام للسطح الخشن المسامي أيضًا من المؤشرات القياسية للمواد الرطبة. تؤثر هذه العيوب بشدة على استقرار الأبعاد للملف المبثوق.
وبعيدًا عن مجرد العيوب التجميلية، تسبب الرطوبة أضرارًا كيميائية شديدة لبعض البوليمرات من خلال عملية مدمرة تُعرف بالتحلل المائي. يحدث هذا التفاعل الكيميائي عندما تتفاعل جزيئات الماء مع سلاسل البوليمر تحت ظروف الحرارة العالية والقص. يشق الماء الروابط الجزيئية بشكل فعال، مما يقلل بشكل كبير من الوزن الجزيئي الإجمالي للمادة.
إن تغذية المواد المجهزة بشكل غير صحيح والمحملة بالرطوبة في آلة تكوير البلاستيك يؤدي إلى تغيير الخصائص الفيزيائية للبلاستيك بشكل دائم. ستعاني الكريات المعاد تدويرها الناتجة من انخفاض قوة الشد بشكل كبير، وانخفاض مقاومة الصدمات، والهشاشة الشديدة. على عكس العيوب السطحية التي يمكن إعادة صهرها، فإن التحلل المائي هو تحلل كيميائي دائم. بمجرد كسر سلاسل البوليمر هذه في مرحلة الذوبان، يتم فقدان السلامة الميكانيكية للبلاستيك إلى الأبد.
لتنفيذ استراتيجية تجفيف فعالة وموفرة للطاقة، يجب على المشغلين أولاً فهم كيفية تفاعل البوليمرات المختلفة مع الرطوبة المحيطة. يتم تصنيف البلاستيك على نطاق واسع إلى مجموعتين أساسيتين على أساس تقاربها الجزيئي للماء.
تمتلك البوليمرات غير المسترطبة بنية جزيئية كثيفة لا تجذب أو تمتص الماء إلى قلب الحبيبة. وبدلا من ذلك، تتجمع الرطوبة فقط على السطح الخارجي. يحدث هذا عادة نتيجة للتكثيف البيئي. على سبيل المثال، المواد الباردة التي يتم جلبها إلى بيئة مصنع دافئة ورطبة سوف تتعرق على الفور.
تشمل الأمثلة الشائعة للمواد البلاستيكية غير المسترطبة البولي إيثيلين والبولي بروبيلين والبوليسترين والبولي فينيل كلورايد. متطلبات التحضير لهذه المواد ضئيلة للغاية. نظرًا لأن الرطوبة سطحية تمامًا، يحتاج المشغلون فقط إلى تمرير الهواء المحيط الدافئ فوق المادة لتبخير تكثيف السطح قبل البثق.
في تناقض صارخ، البوليمرات الاسترطابية لها تقارب جزيئي قوي للمياه. هيكلها يعمل بشكل ملحوظ مثل الإسفنجة المجهرية. إنهم يسحبون الرطوبة المحيطة من الهواء المحيط ويحبسونها بعمق داخل قلب الحبيبة.
تشمل المواد البلاستيكية المسترطبة المعروفة البولي إيثيلين تيريفثاليت والنايلون والبولي كربونات وأكريلونيتريل بوتادين ستايرين وحمض البوليلاكتيك. إن استخراج المياه من هذه المواد يتطلب جهدا كبيرا. الحرارة السطحية وحدها غير كافية على الإطلاق. يجب على المشغلين نشر معدات مساعدة متخصصة تخلق بيئة محلية من الهواء الجاف للغاية مع نقطة ندى منخفضة بشكل ملحوظ. وبدلاً من ذلك، يمكن لأنظمة التفريغ العميق سحب الرطوبة من البنية الجزيئية الداخلية.
وبالنظر إلى المشهد الصناعي الأوسع، فإن قطاع إعادة تدوير البلاستيك يشهد حاليًا تحولًا هائلاً مدفوعًا بتفويضات الاستدامة العالمية. يطالب أصحاب العلامات التجارية بنسب أعلى من الراتنجات المعاد تدويرها بعد الاستهلاك في عبواتهم. ونتيجة لذلك، اختفى التسامح مع التدهور الناجم عن الرطوبة. ويشير محللو الصناعة إلى التحول السريع بعيدًا عن أنظمة الهواء الساخن الأساسية نحو تقنيات التجفيف المتقدمة للغاية والموفرة للطاقة والتجفيف بالأشعة تحت الحمراء. يدرك المعالجون الآن أن تلبية معايير الجودة الصارمة للمواد المعاد تدويرها أمر مستحيل كيميائيًا دون إتقان استخراج الرطوبة الداخلية.
يتطلب اختيار تقنية التجفيف الصحيحة مطابقة آلية عمل الجهاز بعناية مع خصائص الرطوبة المحددة للبوليمر. تعتمد صناعة إعادة تدوير البلاستيك الحديثة بشكل كبير على أربع تقنيات تجفيف أولية.
تعمل مجففات الهواء الساخن وفقًا لمبدأ الحمل الحراري المباشر للغاية، على سحب الهواء المحيط بالمصنع، وتسخينه إلى درجة حرارة مستهدفة محددة، ثم نفخه بشكل مستمر من خلال قادوس مملوء بالكريات البلاستيكية. يمتص الهواء الساخن الماء السطحي ويطرد الهواء الرطب إلى الغلاف الجوي. فهي ذات كفاءة عالية في استخدام الطاقة وبأسعار معقولة للمواد غير استرطابية. ومع ذلك، فهي غير فعالة تمامًا لإزالة الرطوبة الداخلية المحاصرة بعمق.
تعتبر المجففات المجففة بمثابة المعيار الذهبي لمعالجة المواد البلاستيكية الهندسية. بدلاً من الاعتماد على الهواء المحيط بالمصنع، تستخدم هذه الأنظمة عملية حلقة مغلقة متطورة. يتم دفع الهواء من خلال طبقات مجففة تحتوي على هلام السيليكا أو المناخل الجزيئية الاصطناعية. يؤدي هذا إلى إزالة الرطوبة من الهواء، مما يخلق بيئة شديدة الجفاف مع نقطة ندى تحوم حول سالب 40 درجة مئوية. يتم بعد ذلك تسخين هذا الهواء الجاف بقوة وتوزيعه عبر قادوس المادة، مما يؤدي إلى عجز في ضغط البخار الذي يسحب الرطوبة الداخلية حرفيًا من الكريات البلاستيكية.
علاوة على ذلك، تستفيد المجففات الفراغية من فيزياء الضغط الجوي لإزالة الماء بسرعة. ومن خلال وضع الكريات البلاستيكية في غرفة محكمة الغلق وشديدة التحمل وسحبها إلى فراغ عميق، تنخفض درجة غليان الماء بشكل كبير. تسمح هذه الظاهرة الفيزيائية للرطوبة الداخلية بالتحول إلى بخار واستخلاصها عند درجات حرارة أقل بكثير من طرق الحمل الحراري التقليدية. يعد هذا مثاليًا للمواد الحساسة للحرارة التي قد تتحلل حراريًا في قادوس التجفيف القياسي.
تستخدم المجففات التي تعمل بالأشعة تحت الحمراء أطوال موجية محددة من الإشعاع الكهرومغناطيسي لتسخين قلب الحبيبات البلاستيكية مباشرة. وهذا يتجاوز الحاجة إلى نقل الحرارة بالحمل الحراري من الهواء المحيط. يؤدي النقل المباشر للطاقة إلى تبخر الرطوبة الموجودة داخل الحبيبة بسرعة بينما تتبلور الطبقة الخارجية للمادة في نفس الوقت. يتم الاحتفاء بالتجفيف بالأشعة تحت الحمراء على وجه التحديد لفعاليته في معالجة مادة PET غير المتبلورة، حيث يمنع التبلور السريع المادة من أن تصبح لزجة أثناء مرحلة التسخين.
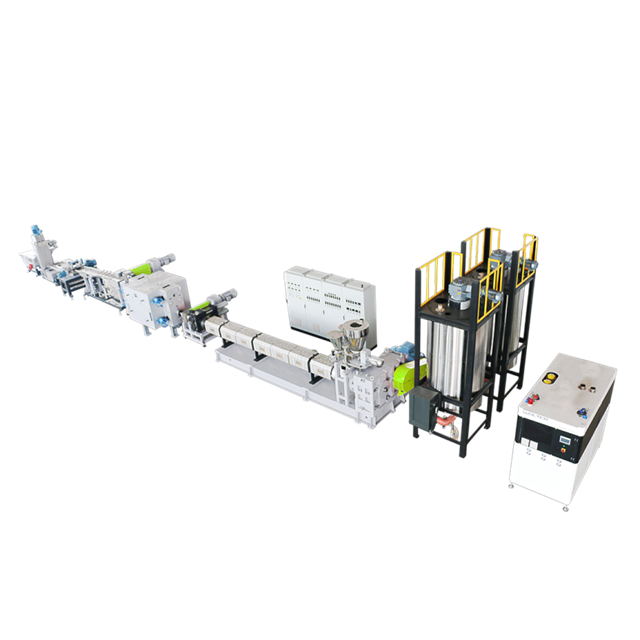
إن تطبيق طريقة تجفيف خاطئة على البوليمر سيؤدي إما إلى إزالة غير كاملة للرطوبة أو إهدار كميات هائلة من الطاقة الكهربائية. فيما يلي دليل هندسي عملي حول كيفية مطابقة المشغلين للطرق مع فئات مواد محددة.
بالنسبة للمواد البلاستيكية مثل البولي إيثيلين والبولي بروبيلين، فإن التجفيف بالهواء الساخن هو الخيار الأمثل. ونظرًا لأن هذه المواد تتراكم فقط الرطوبة السطحية من التغيرات في درجات الحرارة البيئية، فإن نفخ الهواء المحيط الساخن عبر القادوس يكون كافيًا تمامًا. يعد استخدام مجفف المجفف عالي الجودة للمواد البلاستيكية السلعية بمثابة نفقات رأسمالية غير ضرورية وإهدار للطاقة.
وعلى العكس من ذلك، تتطلب المواد البلاستيكية الهندسية مثل ABS والبولي كربونات والنايلون تجفيفًا بالمجفف. تعاني هذه الراتنجات من تدهور ميكانيكي شديد إذا لم يتم استخراج الرطوبة الداخلية بعناية. إنها تتطلب نقاط ندى صارمة وأوقات إقامة طويلة ومحددة. إن محاولة تجفيف النايلون باستخدام مجفف الهواء الساخن القياسي ستؤدي إلى ترك اللب مشبعًا تمامًا، مما يؤدي إلى إتلاف ناتج البثق.
تمثل البوليمرات الحيوية والحساسة للحرارة مثل حمض البوليلاكتيك تحديًا تصنيعيًا فريدًا. يتميز PLA بأنه شديد الاسترطاب، ولكنه يمتلك درجة حرارة انتقال زجاجية منخفضة جدًا. إذا تعرضت لحرارة عالية في مجفف قياسي، فسوف تلين كريات PLA بسرعة وتلتصق ببعضها البعض وتشكل كتلًا ضخمة تسد حلق تغذية القادوس. لذلك، يعد التجفيف بالفراغ الدقيق منخفض الحرارة أو التجفيف بالمجفف بدرجة حرارة منخفضة أمرًا إلزاميًا.
| نوع البوليمر، | نوع الرطوبة، | تقنية التجفيف الأمثل، | درجة الحرارة والوقت المستهدفين |
|---|---|---|---|
| البولي ايثيلين والبولي بروبيلين | السطح فقط | مجفف الهواء الساخن | 80-90 درجة مئوية لمدة 1-2 ساعة |
| البولي إيثيلين تيريفثاليت | داخلي (شديد الاسترطاب) | المجففة / الأشعة تحت الحمراء | 160-180 درجة مئوية لمدة 4-6 ساعات |
| نايلون | داخلي (استرطابي) | مجفف المجففة | 75-80 درجة مئوية لمدة 2-4 ساعات |
| البولي | داخلي (استرطابي) | مجفف المجففة | 120-125 درجة مئوية لمدة 3-4 ساعات |
| حمض البوليلاكتيك | داخلي (حساس للحرارة) | فراغ/مجفف منخفض الحرارة | 45-50 درجة مئوية لمدة 4-6 ساعات |
لا يزال البولي إيثيلين تيريفثاليت واحدًا من أكثر المواد البلاستيكية المعاد تدويرها على نطاق واسع على مستوى العالم. ومع ذلك، فهي واحدة من أكثر المواد تطلبًا للمعالجة بشكل صحيح. إن إتقان ملف الرطوبة الخاص به هو الخط الفاصل المطلق بين الراتنج عالي القيمة والخردة عديمة الفائدة.
يعتبر PET مادة استرطابية قوية، حيث يمتص الرطوبة المحيطة من أرضية المصنع بسرعة كبيرة. علاوة على ذلك، فهو عرضة بشكل استثنائي للتحلل المائي عند درجات حرارة الذوبان النموذجية، والتي تتراوح من 260 إلى 280 درجة مئوية. عند معالجة رقائق PET بعد الاستهلاك، يجب على المشغلين أيضًا إدارة الحالة المادية للمادة بشكل فعال. يجب أن يخضع PET غير المتبلور لمرحلة تبلور قبل التجفيف بدرجة حرارة عالية. وإلا، فإن المادة سوف تصبح طرية، وتصبح لزجة بشدة، وتلتصق في قادوس التجفيف، مما يوقف الإنتاج.
المقياس الأساسي للجودة التجارية في معالجة PET هو اللزوجة الجوهرية. يقيس هذا المقياس الوزن الجزيئي للبوليمر وسلامته الهيكلية. إذا تم بثق PET بكميات ضئيلة من الرطوبة الداخلية، فإن التحلل المائي سوف يقطع سلاسل البوليمر بقوة. يؤدي هذا إلى انخفاض حاد لا رجعة فيه في اللزوجة الجوهرية.
يعد التجفيف المسبق المناسب هو الطريقة المادية الوحيدة للحفاظ على السلامة الهيكلية للبلاستيك أثناء إنتاج حبيبات PET . على سبيل المثال، تم تصميم أنظمة مثل خط التكوير ذو المسمار الواحد JWT PET لمعالجة الرقائق المتبلورة والمجففة بشكل صحيح بكفاءة. تعتمد مادة PET المعاد تدويرها عالية الجودة والمخصصة للتطبيقات المربحة من الزجاجة إلى الزجاجة بشكل كامل على تحقيق مستويات رطوبة منخفضة للغاية قبل الذوبان. بدون مراقبة صارمة لنقطة الندى ووقت بقاء مناسب، ستكون الكريات الناتجة هشة للغاية بحيث لا يمكن نفخها في زجاجات جديدة.
من المفاهيم الخاطئة المستمرة والمكلفة في صناعة إعادة تدوير البلاستيك أن آلات البثق المتقدمة يمكن أن تحل محل الحاجة إلى معدات التجفيف المساعدة تمامًا. على الرغم من أن أجهزة البثق الحديثة تتمتع بقدرات ممتازة على التعامل مع الرطوبة، إلا أنها ليست بديلاً على الإطلاق عن الإعداد المناسب للمواد.
تم تصميم معدات البثق عالية الأداء بشكل متعمد للتعامل مع المواد المتطايرة. تتميز الأنظمة المتقدمة، مثل خط التكوير ذو المسمار المزدوج عالي العزم ، بمناطق تنفيس وتفريغ تفريغ متعددة موضوعة بشكل استراتيجي على طول البرميل المسخن. عندما يذوب البلاستيك ويتم عجنه بقوة بواسطة البراغي الدوارة المتشابكة، فإن مناطق التفريغ هذه تستخرج بشكل فعال الرطوبة السطحية المتبقية والغازات الجوية المحاصرة والمركبات العضوية المتطايرة من حوض الذوبان. إن التجديد العالي لمساحة السطح الذي توفره نسب الطول إلى القطر المحددة يجعل عملية تفريغ الغاز هذه فعالة للغاية.
على الرغم من إمكانات التنفيس المتقدمة هذه، يظل التجفيف المسبق الشامل أمرًا بالغ الأهمية لجميع المواد المسترطبة. يعود السبب إلى الجدول الزمني المادي لعملية البثق نفسها. يحدث التحلل المائي على الفور تقريبًا في اللحظة التي يتحول فيها البوليمر الرطب إلى حالة الذوبان.
في جهاز البثق ثنائي اللولب، تذوب المادة في مناطق الضغط والانتقال الأولية. يحدث هذا قبل وقت طويل من وصوله فعليًا إلى أول فتحة فراغ. وبحلول الوقت الذي تستخرج فيه منطقة التفريغ البخار المتوسع، تكون الروابط الكيميائية للبوليمر قد انقطعت بالفعل. لذلك، في حين أن الإعداد المزدوج اللولب يعد استثنائيًا في إزالة الرطوبة السطحية والمركبات المتطايرة، فإن الاعتماد فقط على تنفيس البرميل لإزالة الرطوبة الداخلية سيظل يؤدي إلى تدهور جزيئي دائم. يعتبر التنفيس بالفراغ مكملاً ضروريًا للتجفيف المناسب، وليس بديلاً كاملاً أبدًا.
إن الدمج الصحيح للمعدات المساعدة هو الطريقة الوحيدة لمنع الرطوبة المتبقية من التأثير على منتجك النهائي. إن تآزر المعدات يتجاوز مجرد توصيل الآلات معًا. يتطلب الأمر مطابقة قدرة المجفف الخاص بك رياضيًا مع إعداد البثق المحدد لديك.
لضمان الأداء الأمثل، يجب حساب سعة قادوس المجفف الخاص بك بعناية مقابل إنتاجيتك، والتي يتم قياسها عادةً بالكيلوجرام في الساعة. يملي كل بوليمر فترة زمنية محددة لتحقيق استخلاص كامل للرطوبة. على سبيل المثال، نظرًا لأن النايلون يتطلب بشكل عام أربع ساعات من التجفيف المستمر، فإن المنشأة التي تقوم بتشغيل آلة بثق بسرعة 500 كجم في الساعة يجب أن تستخدم قادوسًا قادرًا على استيعاب ما لا يقل عن 2000 كجم.
إن تقليل حجم هذا المكون الحيوي يجبر المشغلين على دفع المواد عبر النظام قبل الأوان، مما يترك النواة الداخلية للكريات مشبعة. وعلى العكس من ذلك، فإن القادوس الكبير الحجم يعرض الراتنج للضغط الحراري الممتد، مما يؤدي إلى تدهور شديد واصفرار ملحوظ. قم دائمًا بحساب حجم القادوس باستخدام الكثافة الظاهرية للمادة، والتي تحدد مقدار المساحة المادية التي تشغلها الكريات فعليًا.
إن تجفيف البلاستيك بشكل مثالي في القادوس هو الخطوة الأولى فقط. يجب عليك حماية المادة بقوة بعد خروجها من المجفف. يحتوي الهواء المحيط بالمصنع على مستويات عالية من الرطوبة الطبيعية. ستعمل البوليمرات المسترطبة الطازجة مثل المكنسة الكهربائية، حيث تعيد امتصاص الرطوبة من الهواء على الفور.
إن نقل الكريات المجففة من خلال صناديق الهواء الطلق أو الأنابيب الهوائية القياسية يدمر ساعات من وقت التجفيف. يجب أن تستخدم المرافق أنظمة نقل ذات حلقة مغلقة تنقل المواد باستخدام الهواء الجاف للغاية أو الغاز الخامل. تعتبر اللوادر الفراغية فعالة للغاية في هذه المهمة، حيث تقوم بسحب المواد مباشرة من المجفف إلى حلق تغذية الطارد دون تعريضها للظروف المحيطة. تأكد من أن جميع أنابيب النقل معزولة بشكل كبير لمنع التكثيف الداخلي من التشكل والتقطير مباشرة في تيار الذوبان الساخن.
تتطلب المجففات المجففة صيانة صارمة ومجدولة لتعمل بشكل صحيح مع مرور الوقت. يجب على المشغلين مراقبة نقطة الندى للنظام بشكل مستمر أثناء التشغيل. نقطة الندى المنخفضة هي الضمان الوحيد لهواء المعالجة الجاف للغاية. نظرًا لأن الطبقات المجففة تتدهور وتفقد قدرتها على الامتصاص بمرور الوقت، يجب على فرق الصيانة فحص حبيبات المجففة كل ستة أشهر دون فشل. تتطلب فلاتر الهواء المرتجعة فحصًا يوميًا وتنظيفًا شاملاً. تؤدي المرشحات المسدودة إلى تقليل تدفق الهواء بشكل كبير، مما يعني أن قلب الحبيبة سيظل رطبًا على الرغم من تشغيل الماكينة بكامل طاقتها.
الإجابة المختصرة هي بالتأكيد لا، تحت أي ظرف من الظروف. PET عبارة عن بوليمر شديد الاسترطاب بطبيعته، مما يعني أنه يمتص الرطوبة بعمق في بنيته الجزيئية الداخلية. تقوم مجففات الهواء الساخن بإزالة الرطوبة من سطح الحبيبات فقط باستخدام هواء المصنع المحيط، والذي يحتوي بشكل طبيعي على الرطوبة. لن يؤدي نفخ الهواء الرطب فوق مادة PET إلى تجفيف القلب أبدًا. تؤدي معالجة مادة PET بالرطوبة الداخلية إلى انخفاض سريع في اللزوجة الجوهرية، مما يجعل المنتج النهائي هشًا للغاية وعرضة للكسر. يجب عليك استخدام مجفف مجفف أو نظام الأشعة تحت الحمراء لتحقيق نقطة الندى الصارمة المطلوبة لإزالة الرطوبة العميقة.
التخمين ليس له مكان في بيئات تصنيع البلاستيك الاحترافية. لا يمكنك ببساطة معرفة ما إذا كانت الحبيبة جافة من خلال النظر إليها أو الشعور بها. يجب عليك استخدام معدات اختبار تحليلية دقيقة للتحقق. الطريقة الأكثر دقة هي المعايرة الكيميائية بطريقة كارل فيشر، والتي تقيس محتوى الماء الداخلي بدقة بأجزاء في المليون. على سبيل المثال، يجب تجفيف مادة PET بأقل من 50 جزءًا في المليون، بينما يتطلب البولي كربونات عادةً مستويات أقل من 200 جزء في المليون. قم دائمًا بسحب عينة الاختبار الخاصة بك مباشرة من مخرج قادوس المجفف، حيث أن المواد المتبقية على الطاولة قد أعادت بالفعل امتصاص الرطوبة المحيطة، مما يؤدي إلى نتائج خاطئة.
تختلف مستويات الرطوبة المقبولة بشكل كبير اعتمادًا على البوليمر المحدد. بالنسبة للمواد غير المسترطبة مثل البولي إيثيلين، تكون مستويات الرطوبة حوالي 0.1% إلى 0.2% مقبولة بشكل عام لأن الماء موجود على السطح فقط. ومع ذلك، تتطلب هندسة البلاستيك ضوابط أكثر صرامة. يجب تجفيف النايلون إلى أقل من 0.1%، والبولي كربونات إلى أقل من 0.02%، ويجب تجفيف PET بدقة إلى أقل من 0.005%. سيؤدي تجاوز هذه العتبات المحددة إلى حدوث تحلل مائي وعيوب بصرية أثناء مرحلة الذوبان.
عندما يتم إذابة المواد البلاستيكية المسترطبة وهي مبللة، تتفاعل جزيئات الماء بعنف مع سلاسل البوليمر في عملية تسمى التحلل المائي. يقوم هذا التفاعل حرفيًا بتقطيع سلاسل البوليمر الطويلة إلى أجزاء أقصر. تؤدي سلاسل البوليمر الأقصر إلى انخفاض الوزن الجزيئي. من الناحية العملية، هذا يعني أن البلاستيك النهائي المبثوق سيعاني من هشاشة شديدة، وانخفاض كبير في قوة الشد، وضعف مقاومة الصدمات. المنتج الذي كان من المفترض أن يكون متينًا سوف يتشقق أو ينكسر بسهولة تحت أقل قدر من الضغط.
نعم، فهو يتعامل مع الرطوبة المتبقية بشكل أكثر فعالية أثناء مرحلة الذوبان بفضل التصميم الميكانيكي المتقدم للبراغي المتشابكة. تعمل الأنظمة اللولبية المزدوجة على تجديد مساحة سطح المصهور باستمرار، مما يعرض الغازات المحتبسة مباشرة إلى مناطق تفريغ فراغية متعددة على طول البرميل. تقوم هذه المناطق باستخراج البخار والمركبات العضوية المتطايرة بقوة. ومع ذلك، لا يمكنك الاعتماد بشكل كامل على فتحات التفريغ الخاصة بالطارد. يظل التجفيف المسبق بالغ الأهمية لجميع المواد المسترطبة لأن التحلل الكيميائي الكيميائي يحدث في اللحظة التي يبدأ فيها البلاستيك في الذوبان، قبل وقت طويل من وصوله إلى فتحة التهوية.
يعد التجفيف الزائد خطأً مكلفًا للغاية يحدث عندما يبقى البلاستيك في المجفف لفترة طويلة جدًا أو عندما تكون درجات حرارة التجفيف مرتفعة جدًا. البلاستيك حساس للغاية للتعرض للحرارة لفترات طويلة. والنتيجة الأولية هي التدهور الحراري الشديد، حيث تنهار سلاسل البوليمر، مما يقلل بشكل كبير من القوة الميكانيكية للمنتج النهائي. ثانيًا، ستلاحظين تغيرًا دائمًا في اللون؛ سوف يتحول البلاستيك الشفاف أو الأبيض إلى اللون الأصفر أو البني الداكن بسبب الأكسدة الحرارية. وأخيرًا، تتسبب الحرارة المفرطة في تطاير وتبخر الإضافات الكيميائية المهمة والمكلفة من البلاستيك.
هل أنت على استعداد لترقية مخرجات البثق لديك؟ توقف عن السماح للرطوبة بإملاء معدلات الرفض لديك. سواء كنت بحاجة إلى إعداد لولبي فردي متطور لمعالجة PET مستقرة أو خط لولبي مزدوج عالي عزم الدوران مع تفريغ فائق للغاز، فإن مطابقة المعدات المناسبة مع المواد الخاصة بك أمر بالغ الأهمية. استكشف حلول البثق الرائدة في الصناعة في Jwell Recycling وتأكد من تصميم خط الإنتاج الخاص بك لإنتاج حبيبات خالية من العيوب وعالية الجودة.


