
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


هل سبق لك أن حدقت في جبل من الخردة البلاستيكية بعد الاستهلاك وتساءلت كيف تصبح راتينجًا ذا قيمة مرة أخرى؟ إن عملية البثق هي البطل المجهول في صناعة البلاستيك وإعادة التدوير الحديثة. سواء كانت المنشأة تقوم بتصنيع أنابيب PVC المستمرة أو إعطاء رقائق HDPE المغسولة حياة ثانية، فإن هذه الماكينة شديدة التحمل تقع في قلب العملية.
ومع ذلك، غالبًا ما تبدو الميكانيكا الداخلية بمثابة صندوق أسود لمن هم خارج قسم الهندسة. كيف يتحول البلاستيك الصلب الخام إلى منتج موحد مستمر أو كريات ذات شكل مثالي؟ يحتاج مديرو المصانع، ومشتري الأعمال بين الشركات، وأصحاب المشاريع في مجال إعادة التدوير إلى بيانات موضوعية واضحة لاتخاذ خيارات ذكية للمعدات. في هذا الغوص الهندسي العميق، سنقوم بتحليل مبادئ الديناميكا الحرارية والقص الميكانيكي لقذف البلاستيك. سنتخلص من المصطلحات وننظر إلى الأنظمة الصناعية الدقيقة التي تعمل على تشغيل مرافق إعادة التدوير الحديثة المربحة.
لفهم حقيقة التصنيع الصناعي، يجب على المرء أولاً أن يفهم الآلات الأساسية. فكر في الطارد كمضخة شديدة التقدم للخدمة الشاقة لللدائن الحرارية. وتتمثل وظيفتها الأساسية في تحويل البلاستيك الخام الصلب إلى مادة مصهورة متدفقة بشكل مستمر. يتم بعد ذلك ضغط هذا البوليمر المنصهر تحت ضغط هائل من خلال أداة آلية تسمى القالب. يعمل القالب كقالب نهائي مما يمنح البلاستيك شكله الهيكلي المستمر.
لفهم الديناميكا الحرارية المعقدة، نحتاج إلى فحص المكونات الأساسية للنظام.
القادوس بمثابة نقطة الدخول. إنه وعاء يشبه القمع حيث يتم تحميل المواد الخام قبل أن تقوم الجاذبية أو آلية التغذية القسرية بإدخالها إلى البرميل. البرميل نفسه عبارة عن أسطوانة فولاذية ثنائية المعدن سميكة ومتصلبة تحتوي على المسمار. وهي ملفوفة في عدة نطاقات سخان كهربائي. توفر هذه الأشرطة الطاقة الحرارية الأولية اللازمة لتليين البلاستيك عند بدء التشغيل.
يمكن القول أن العنصر الأكثر أهمية هو المسمار. هذا العمود الحلزوني المُشكل بدقة هو الذي يملي العملية برمتها. وأثناء دورانه، يقوم تصميم طيرانه الهندسي المحدد بنقل البوليمر وضغطه وإذابته ومزجه. يقود هذا العمود الفولاذي الضخم مجموعة المحرك وعلبة التروس. توفر هذه المكونات شديدة التحمل عزم الدوران الهائل والتحكم في سرعة الدوران اللازمين للدفع ضد الضغط الخلفي الشديد للبلاستيك المنصهر.
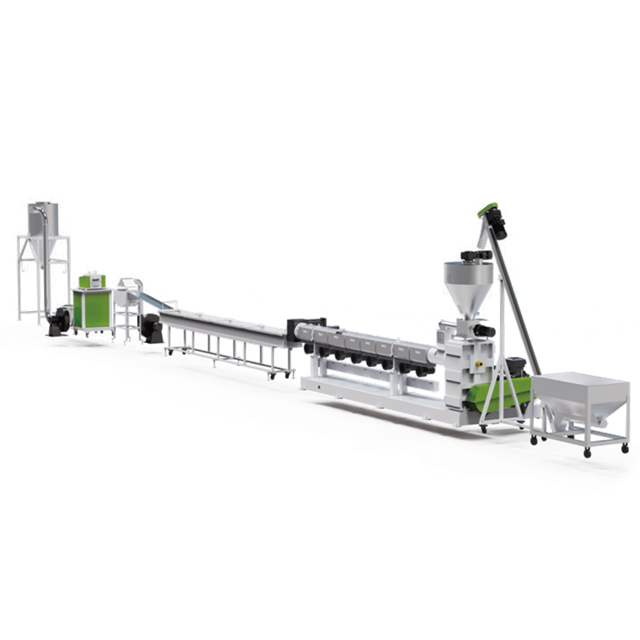
إن متابعة رحلة البلاستيك من البداية إلى النهاية يكشف عن توازن دقيق ومستمر لدرجة الحرارة والضغط والقص الميكانيكي. لا يتعلق الأمر أبدًا بتطبيق الحرارة فقط.
تبدأ عملية البثق عند القادوس. تسقط الرقائق البلاستيكية الصلبة أو الكريات البكر في حلق التغذية وتدخل في الرحلات الدوارة للمسمار. بالنسبة للمواد ذات الكثافة الظاهرية المنخفضة مثل الأفلام البلاستيكية الرقيقة أو الرقائق الصلبة الضخمة، غالبًا ما تفشل التغذية القياسية بالجاذبية. في هذه السيناريوهات، تقوم وحدة التغذية العمودية بحشر المادة فعليًا داخل البرميل. وهذا يمنع انسداد الجسور ويضمن إنتاجية متسقة للغاية.
بمجرد دخول البرميل، يقوم المسمار الدوار بدفع البلاستيك للأمام عبر منطقة التغذية. مع تقدم المادة إلى المنطقة الانتقالية، يزداد قطر جذر المسمار تدريجيًا. يقلل هذا التغيير الهندسي من المساحة المتاحة للبلاستيك ويخلق ضغطًا شديدًا.
من المفاهيم الخاطئة الهندسية الشائعة أن السخانات البرميلية الخارجية تذيب البلاستيك بالكامل. في الواقع، يقود الاحتكاك الميكانيكي الغالبية العظمى من عملية الذوبان. تُعرف هذه الطاقة في ديناميكيات الموائع بالتبديد اللزج أو حرارة القص، وتتولد بسرعة عندما يتم ضغط البلاستيك بقوة بين المسمار الدوار وجدار البرميل الثابت. تعمل السخانات الكهربائية في المقام الأول على رفع درجة حرارة الماكينة أثناء بدء التشغيل والحفاظ على ملف تعريف حراري مستقر عبر مناطق مختلفة.
عندما يدخل البلاستيك إلى منطقة الضغط، فإنه يتحول من طبقة صلبة من الجسيمات المسخنة بالاحتكاك إلى مادة مصهورة متجانسة. يضمن الخلط الصحيح توزيعًا موحدًا للألوان والسلامة الهيكلية.
خلال هذه المرحلة، يصبح التفريغ ضرورة مطلقة للمواد بعد الاستهلاك. تخيل معالجة زجاجات المنظفات المغسولة. تتوسع الرطوبة المتبقية والمركبات العضوية المتطايرة من الأحبار بسرعة عند تعرضها للحرارة الشديدة. تتميز أجهزة البثق الحديثة بمناطق تهوية متخصصة تستخدم مضخات التفريغ ذات الحلقة السائلة. تقوم هذه المضخات باستخراج الغازات المحاصرة بقوة من خلال منفذ في البرميل. يؤدي الفشل في إزالة هذه المواد المتطايرة إلى ظهور فراغات مجهرية في المنتج النهائي، مما يؤثر بشدة على قوة الشد الميكانيكية.
الجزء الأخير من المسمار هو منطقة القياس. هنا، يظل عمق القناة ثابتًا لتحقيق استقرار الضغط الداخلي وضمان معدل إخراج موحد. قبل الوصول إلى القالب، يتم دفع البلاستيك المصهور من خلال مبدل الشاشة الهيدروليكي. يلتقط نظام الترشيح القوي هذا الجزيئات غير الذائبة والشظايا المعدنية المجهرية والأوساخ المتبقية. وأخيرًا، يندفع المصهور النظيف المضغوط عبر القالب ويأخذ شكله المستمر الجديد.
يعتمد الاختيار بين الإعداد الفردي والمزدوج بشكل كامل على مادة التغذية لديك والإخراج المطلوب. ولا يوجد أي منهما متفوق بطبيعته بدون سياق. يخدم كل منها تطبيقات صناعية محددة للغاية.
يعمل تصميم المسمار المفرد على مبدأ مباشر باستخدام عمود دوار واحد. إنها فعالة من حيث التكلفة للغاية، وسهلة الصيانة، وفعالة بشكل استثنائي في ضخ المواد الموحدة النظيفة. وهذا يجعله الاختيار القياسي لتصنيع مقاطع الأنابيب وعمليات إعادة التدوير الأساسية.
في المقابل، تتميز الآلة ذات اللولب المزدوج ببرغيين متشابكين يدوران معًا داخل برميل على شكل ثمانية. نظرًا لأن البراغي متداخلة، فهي ذاتية التنظيف إلى حد كبير. توفر الماكينات ثنائية اللولب قوة قص هائلة، ومركبًا إضافيًا فائقًا، وتطايرًا ممتازًا. إنها الحل الأمثل لمعالجة المواد شديدة التلوث أو إنتاج الأصبغة الملونة المتطورة.
| المواصفات | آلة بثق برغي واحد | آلة بثق برغي مزدوج |
|---|---|---|
| الوظيفة الأساسية | الذوبان والنقل وبناء الضغط | خلط مكثف، يضاعف، والتفريغ |
| قوة القص | منخفضة إلى متوسطة | عالية للغاية |
| تكلفة الصيانة | استبدال جزء منخفض ومباشر | عالية تتطلب محاذاة دقيقة |
| أفضل استخدام ل | إعادة التدوير القياسية، الأنابيب، الأفلام المنفوخة | ماستر، البوليمرات PCR المعقدة |
في حين أن آلات البثق مشهورة بإنشاء مقاطع متواصلة مثل إطارات النوافذ، إلا أنها تخدم غرضًا مختلفًا قليلاً في قطاع إعادة التدوير. بدلاً من تشكيل منتج استهلاكي نهائي، تعمل الآلة كمحرك أساسي لآلة تكوير البلاستيك القوية.
في هذا التطبيق المحدد، القالب الموجود في نهاية التفريغ عبارة عن لوح فولاذي سميك مزود بفتحات صغيرة متعددة. يقوم النظام بدفع البلاستيك المتجانس من خلال هذه الثقوب لإنشاء أشكال يمكن تقطيعها بسهولة إلى حبيبات موحدة. تصبح هذه الكريات الموحدة المادة الخام لمرافق القولبة بالحقن في جميع أنحاء العالم.
تنقسم طريقة قطع البلاستيك المنصهر عمومًا إلى فئتين هندسيتين متميزتين. تقوم عملية تكوير الخيوط بسحب خيوط البوليمر المستمرة التي تشبه السباغيتي من خلال حمام تبريد مائي طويل قبل أن يقوم القاطع الدوار بتقطيعها إلى أسطوانات دقيقة. تعتبر هذه الطريقة موثوقة للغاية بالنسبة للمواد ذات قوة الذوبان العالية مثل PET. وبدلاً من ذلك، تستخدم عملية التكوير على شكل حلقة مائية شفرات دوارة عالية السرعة تتدفق على لوحة القالب. تقوم الشفرات على الفور بتقطيع الذوبان المبثوق إلى قطرات صغيرة. تعمل قوة الطرد المركزي على دفع هذه القطرات إلى حلقة دائرية من الماء لتبريدها إلى كريات كروية. تعتبر هذه الطريقة موفرة للمساحة بشكل استثنائي بالنسبة لراتنجات PE وPP.
يكشف تحليل بيانات السوق الأخيرة عن تحول هائل في مشهد إعادة التدوير. تجبر متطلبات الاستدامة العالمية العلامات التجارية الاستهلاكية الكبرى على دمج 20% إلى 30% من المحتوى المعاد تدويره في العبوات الجديدة. يغير هذا التحول التنظيمي بشكل جذري متطلبات معدات البثق.
لم تعد المعالجات تتعامل مع الخردة الصناعية النظيفة التي يمكن التنبؤ بها. إن المواد الخام الراتنجية بعد الاستهلاك اليوم ملوثة بدرجة عالية. يواجه مشغلو المحطة مؤشرات تدفق ذوبان لا يمكن التنبؤ بها، وتغيرات شديدة في الرطوبة، ودفعات بوليمر مختلطة. ونتيجة لذلك، فإن الطلب على التحلل المتقدم والترشيح متعدد المراحل قد ارتفع بشكل كبير. لمعالجة هذه المواد المعقدة بشكل مربح، تعتمد العمليات الآن على خط تكوير البلاستيك الصلب المتخصص.
بالنسبة للمواد البلاستيكية الصلبة مثل زجاجات المنظفات HDPE أو النفايات الإلكترونية ABS، يجب أن تأخذ مرحلة البثق في الاعتبار الشوائب المجهرية الثقيلة.
يستخدم الإعداد أحادي المرحلة برميلًا واحدًا طويلًا مع مناطق تفريغ متعددة. إنها مناسبة فقط للرقائق الصلبة التي تم غسلها جيدًا وتجفيفها جيدًا بشكل استثنائي. ومع ذلك، فإن معايير الصناعة تفضل بشكل كبير إعداد الأم والطفل على مرحلتين لتحدي المواد الصلبة بعد الاستهلاك.
في البنية ثنائية المرحلة، يعمل جهاز البثق الرئيسي الرئيسي عند درجة حرارة عالية وعزم دوران مرتفع لإذابة الرقائق الخشنة. إنه يقوم بتنفيذ الترشيح الأولي للشاشة للخدمة الشاقة والتفريغ الأولي. ثم ينتقل المنصهر الساخن مباشرة إلى جهاز بثق صغير ثانوي. تعمل هذه الآلة الثانية بسرعة أقل ودرجة حرارة منخفضة، وتسمح بترشيح ذوبان فائق الدقة وتفريغ أعمق للغازات. تضمن هذه العملية المكونة من خطوتين أنه حتى المدخلات شديدة التلوث تنتج كريات ممتازة خالية من الفقاعات.
يتطلب بناء نظام تكوير عالي الكفاءة للبلاستيك الصلب دمج العديد من الوحدات الطرفية المتخصصة حول الطارد الأساسي. يخفف كل مكون من متغير عملية محدد.
غالبًا ما تعاني الرقائق البلاستيكية الصلبة من كثافات كبيرة غير متناسقة. تؤدي التغذية بالجاذبية القياسية إلى إنتاج غير متساوٍ. تضمن مغذيات القوة الحجمية أو الوزنية المتقدمة المزودة بأدوات تقليب داخلية تدفقًا ثابتًا ومقاسًا للمواد إلى داخل اللولب. يؤدي هذا إلى زيادة استقرار الإنتاجية إلى الحد الأقصى ويمنع ارتفاع تيار المحرك.
نظرًا لأن الرقائق بعد الاستهلاك تحتوي حتمًا على كميات ضئيلة من المواد الغريبة مثل رقائق الألومنيوم أو الرمل المجهري، فإن الترشيح المصهور القوي غير قابل للتفاوض. تتيح مبدلات الشاشة الهيدروليكية المستمرة ذات المكبس المزدوج للمشغلين تبديل شبكات المرشح المسدودة دون إيقاف خط الإنتاج. تتميز الطرازات المتقدمة بتقنية التدفق العكسي الهيدروليكي لتنظيف الشاشات تلقائيًا. وهذا يقلل بشكل كبير من وقت التوقف التشغيلي المكلف.
بمجرد قطع الكريات وتبريدها، يجب تجفيفها بالكامل. تسبب رطوبة السطح المتبقية عيوبًا كبيرة أثناء عملية الحقن اللاحقة. تستخدم مجففات الطرد المركزي عالية السرعة تدفق هواء مكثفًا لتجريد قطرات الماء من قطرات الماء قبل نقل الكريات الجافة هوائيًا إلى صوامع التخزين.
الاستثمار في خط البثق هو إنفاق رأسمالي ضخم. يجب على مديري المصانع تقييم الآلات بناءً على مقاييس الأداء الموضوعية بدلاً من ميزات التسويق السطحية.
أولا، تقييم القدرة الإنتاجية مقابل قطر المسمار. يتم تحديد الإخراج إلى حد كبير بواسطة قطر المسمار ونسبة الطول إلى القطر. قد تنتج الماكينة القياسية أحادية اللولب مقاس 120 مم 500 كجم/ساعة، في حين أن المسمار القوي مقاس 160 مم يمكن أن يتجاوز 1000 كجم/ساعة. يجب أن تتطابق مواصفات الطارد تمامًا مع إمكانيات خط الغسيل المنبع لديك. الإفراط في الحجم يؤدي إلى تدهور المواد بسبب فترة المكوث المفرطة. يؤدي انخفاض حجم الاختناقات إلى إعاقة ربحية المصنع بأكمله.
وعلاوة على ذلك، التحقق من كفاءة الطاقة. الكهرباء هي أعلى تكلفة تشغيلية مستمرة في إعادة تدوير البلاستيك. اطلب مقاييس استهلاك الطاقة المحددة من الشركة المصنعة مقاسة بالكيلووات ساعة/كجم. ابحث عن المعدات التي تتميز بمحركات متزامنة ذات مغناطيس دائم وأغطية عزل برميلية سيراميكية متقدمة لتقليل فقدان الحرارة.
أخيرًا، أصر على هندسة لولبية مخصصة. يتصرف البلاستيك بشكل مختلف تمامًا تحت الحرارة والضغط. سوف يفشل ملف التعريف اللولبي المطلوب لـ PP عالي الذوبان إذا تم استخدامه لـ HDPE منخفض الذوبان. تأكد من قيام الشركة المصنعة بتصميم رحلات حاجزة مخصصة أو خلاطات Maddock مصممة بدقة لتناسب المواد الأولية الخاصة بك.
يعد فهم المبادئ الميكانيكية والحرارية للبثق أمرًا حيويًا لأي شخص يقوم بتوسيع نطاق عملية تصنيع البلاستيك أو إعادة تدويره. إنه المحرك التحويلي الذي يحول النفايات الصلبة إلى مواد عملية ومربحة. ومن خلال تحقيق التوازن المثالي بين احتكاك القص وتفريغ الغازات والترشيح الدقيق، تعمل أجهزة البثق الحديثة على دفع الاقتصاد الدائري إلى الأمام.
سواء كنت تقوم بمعالجة الخردة الصناعية النظيفة أو معالجة المواد البلاستيكية الصلبة شديدة التلوث بعد الاستهلاك، فإن نشر بنية البثق الصحيحة هو الطريقة الوحيدة لتحقيق أقصى قدر من الكفاءة التشغيلية. توقف عن خسارة الأموال بسبب فواتير الطاقة المفرطة وتوقف الصيانة المتكرر. إن الاستثمار في الآلات المخصصة عالية الجودة يضمن أن إنتاجك يلبي معايير السوق العالمية الأكثر صرامة.
هل أنت مستعد لترقية إنتاجية منشأتك وجودة الحبيبات؟ قم بتقييم المواد الأولية الحالية لديك، وحدد قدرتك المستهدفة، وقم بدمج خط التكوير من الدرجة التجارية المصمم لتلبية احتياجاتك التشغيلية المحددة.
تشير نسبة L/D إلى نسبة الطول إلى القطر. إنه يمثل طول المسمار مقسومًا على قطره الخارجي. توفر نسبة L/D الأعلى مثل 36:1 فترة بقاء أطول للبلاستيك داخل البرميل. وهذا يسمح بإذابة أفضل، وخلط المواد المضافة بشكل أفضل، ومساحة أكبر لمنافذ تفريغ الهواء المتعددة. عادةً ما يتم استخدام نسب L/D المنخفضة مثل 24:1 للبوليمرات النظيفة سهلة الذوبان حيث قد يؤدي تاريخ الحرارة المفرط إلى التدهور.
يتطلب تنظيف برغي الطارد إجراءً محددًا لمنع التلوث بين دفعات البوليمر المختلفة. عادةً ما يقوم المشغلون بتشغيل مركب تطهير تجاري من خلال الماكينة. مركبات التطهير عبارة عن راتنجات شديدة اللزوجة وقابلة للحرارة مصممة لتنظيف البلاستيك المتفحم والملونات من الرحلات اللولبية وجدران البراميل. لإجراء تنظيف ميكانيكي عميق، يجب على المهندسين سحب المسمار من البرميل بالكامل بينما لا يزال ساخنًا وتنظيف الرحلات يدويًا باستخدام فرش سلكية نحاسية ومنصات شبكية نحاسية متخصصة.
تختلف درجات الحرارة داخل البرميل بشكل كبير اعتمادًا على البوليمر المحدد الذي تتم معالجته. بشكل عام، تتراوح درجة الحرارة من 150 درجة مئوية إلى 300 درجة مئوية. من المهم ملاحظة أن هذه الحرارة لا يتم توفيرها فقط من خلال نطاقات السخان الكهربائي الخارجية. يتولد جزء كبير من الطاقة الحرارية داخليًا من خلال الاحتكاك الميكانيكي وقوى القص الناتجة عن ضغط المسمار الدوار على البلاستيك.
الفرق الأساسي يكمن في استمرارية العملية. البثق عبارة عن عملية مستمرة ومستقرة تجبر البلاستيك المنصهر على المرور عبر قالب مفتوح لإنشاء أشكال موحدة طويلة مثل الأنابيب أو الصفائح أو الخيوط. صب الحقن هو عملية بدء وتوقف دورية. فهو يقوم بحقن البلاستيك المنصهر تحت ضغط شديد في قالب فولاذي مغلق ثلاثي الأبعاد لإنشاء أجزاء منفصلة منفصلة مثل أغطية الزجاجات أو مكونات لوحة القيادة في السيارة.
تحتفظ المواد البلاستيكية الصلبة بعد الاستهلاك بمستويات مجهرية من الرطوبة والمركبات العضوية المتطايرة من الأحبار والملصقات حتى بعد الغسيل الدقيق. عندما يذوب البلاستيك، تتبخر هذه المواد إلى غازات متمددة. إذا كان الطارد يفتقر إلى منطقة تفريغ فراغ مناسبة للحلقة السائلة لتنفيس هذه الغازات، فسيظل البخار محاصرًا داخل البوليمر المنصهر. يؤدي هذا إلى تكوين فقاعات هواء داخل الكريات النهائية، مما يجعلها ضعيفة من الناحية الهيكلية وغير قابلة للتسويق لصانعي الحقن المتطورين.


