
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-23 المنشأ:محرر الموقع


قم بالمشي على أي أرضية حديثة لمصنع إعادة التدوير، وسوف تسمع على الفور الطنين المستمر لبثق البلاستيك. إنها بمثابة القوة الدافعة الأساسية وراء إعادة التدوير الصناعي في جميع أنحاء العالم. ومع ذلك، لا يزال العديد من مشغلي المصانع ومديري المرافق يكافحون من أجل فهم الآليات الداخلية المعقدة لهذه الآلات بشكل كامل. غالبًا ما تجعل هذه الفجوة المعرفية اختيار الآلات المناسبة لتدفقات بوليمر معينة مهمة شاقة ومكلفة.
إذا كنت تتساءل عن كيفية تحويل عملية البثق للقصاصات الصلبة إلى موارد قيمة، فأنت بحاجة إلى النظر إلى ما هو أبعد من تعريفات الكتب المدرسية الأساسية. يقسم هذا الدليل الشامل الرحلة بأكملها بدءًا من تناول المواد الخام وحتى المنتج النهائي من وجهة نظر المهندس. في النهاية، يعد إتقان هذه المبادئ الديناميكية الحرارية أمرًا بالغ الأهمية عند الاستثمار في المعدات المتخصصة لتوسيع نطاق عملياتك.
في الأساس، بثق البلاستيك هو عملية تصنيع مستمرة كبيرة الحجم. لقد تم تصميمه بشكل واضح لمعالجة المواد البلاستيكية الحرارية الخام مثل الرقائق الصلبة، أو الكريات المسحوقة، أو إعادة الطحن. تقوم الآلة بإذابة هذه المواد الصلبة وتشكيل ملف تعريف مستمر. على عكس القولبة بالحقن، التي تخلق أجزاء فردية منفصلة عن طريق دفع الراتنج المنصهر إلى تجويف مغلق، ينتج البثق أطوالًا متواصلة من المواد ذات مقطع عرضي ثابت. فكر في الأمر كشريط لا نهاية له من البلاستيك المنصهر.
يسعى كل مهندس بثق إلى تحقيق هدف أساسي واحد: تحقيق ذوبان متجانس تمامًا. يجب أن يصل البوليمر إلى تناسق موحد ودرجة حرارة موحدة في جميع أنحاء الكتلة بأكملها. إذا ظلت درجة حرارة البرميل الداخلية منخفضة للغاية، فإن الجزيئات غير المنصهرة سوف تسبب ضعفًا هيكليًا شديدًا في المنتج النهائي. وعلى العكس من ذلك، إذا كانت الحرارة مفرطة، فسوف تتحلل سلاسل البوليمر. وهذا يؤدي حتماً إلى هشاشة البلاستيك وفقدان كارثي للخواص الميكانيكية.
في سياق إعادة التدوير الصناعي، يعمل الطارد كوحدة المعالجة المركزية. لا يتم استخدامه فقط لإنشاء أنابيب PVC أو ملفات تعريف النوافذ. إنه القلب النابض داخل آلات إعادة التدوير المتقدمة. من خلال إذابة قصاصات البلاستيك الصلبة وتصفية الشوائب بشكل منهجي، يقوم جهاز البثق بتحضير البوليمر المنصهر للمرحلة النهائية من حلقة إعادة التدوير الدائرية: التكوير.
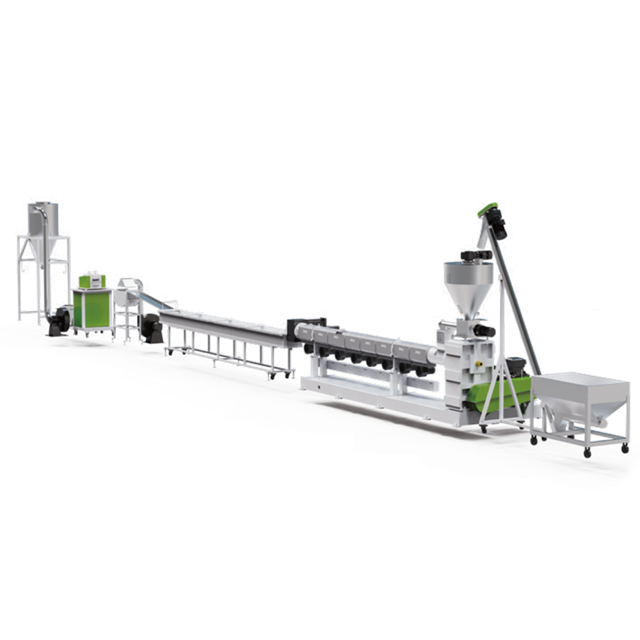
يعد فهم الرحلة الداخلية للبوليمر أمرًا ضروريًا لمشغلي الأرضيات والمهندسين على حدٍ سواء. عملية البثق عبارة عن سلسلة منسقة بعناية من الأحداث الميكانيكية والحرارية.
تبدأ العملية عند القادوس، وهو قمع السحب الموجود في الجزء الخلفي من الجهاز. يتم تحميل البلاستيك الخام - غالبًا على شكل رقائق صلبة أو إعادة طحن أو راتينج بكر - في هذا الخزان. بالنسبة للمواد البلاستيكية الصلبة القياسية ذات الكثافة الظاهرية العالية، عادةً ما تكون الجاذبية وحدها كافية لسحب المادة إلى أسفل في قناة التغذية.
ومع ذلك، غالبًا ما يواجه المشغلون في المصنع تحديات تتعلق بالمواد خفيفة الوزن أو الرقائق المعرضة للجسور. يحدث التجسير عندما تتشابك الجزيئات وتمنع التدفق تمامًا. في هذه السيناريوهات، يتم نشر آليات التغذية القسرية مثل مغذيات الحشو أو المحرضين الميكانيكيين. يعد التدفق المستمر وغير المنقطع للمواد من القادوس إلى البرميل أمرًا بالغ الأهمية. وأي تقلب في معدل التغذية سوف يسبب اختلافات في الضغط في اتجاه مجرى النهر، مما يؤدي إلى منتج نهائي غير مستقر.
بمجرد أن يسقط البلاستيك من خلال حلق التغذية، فإنه يدخل إلى البرميل الساخن ويواجه برغي البثق الدوار. باعتباره العنصر الأكثر تعقيدًا وحيوية في الماكينة، يتم تقسيم المسمار عادةً إلى ثلاث مناطق هندسية متميزة.
الأول هو منطقة التغذية. يقع هذا القسم مباشرة أسفل القادوس، ويتميز برحلات عميقة. وتتمثل وظيفتها الأساسية في التقاط البلاستيك الصلب ونقله بسرعة إلى الأجزاء الساخنة من البرميل.
التالي يأتي منطقة الضغط. مع تحرك المادة للأمام، يزيد قطر جذر المسمار تدريجيًا. يؤدي هذا إلى تقليل المسافة بين المسمار وجدار البرميل بشكل فعال. يجبر هذا الضغط الشديد جزيئات البلاستيك على الاحتكاك بقوة ببعضها البعض وبالأسطح المعدنية. يولد هذا الاحتكاك قصًا ميكانيكيًا هائلاً. في أجهزة البثق الصناعية، يأتي ما يصل إلى ثمانين بالمائة من الطاقة اللازمة لصهر البلاستيك من هذا القص الميكانيكي الداخلي. توفر نطاقات سخان البرميل الخارجية طاقة حرارية إضافية فقط.
وأخيرا، يصل الذوبان إلى منطقة القياس. في هذا القسم الأخير من المسمار، يصبح عمق الطيران سطحيًا وثابتًا. أصبح البلاستيك الآن منصهرًا تمامًا. هنا، تعمل منطقة القياس كمضخة للضغط العالي. إنه يبني القوة اللازمة لدفع الذوبان المتجانس عبر نظام الترشيح وخارج القالب بحجم ثابت.
عند معالجة المواد المعاد تدويرها، يحتوي البلاستيك في كثير من الأحيان على رطوبة متبقية أو أحبار سطحية أو مركبات عضوية متطايرة. إذا تركت هذه العناصر دون علاج، فسوف تتبخر تحت حرارة عالية. وهذا يسبب الفراغات والفقاعات والعيوب الهيكلية في الكريات النهائية. ولمكافحة ذلك، تتميز أجهزة البثق المتخصصة بمناطق تهوية مخصصة. تتصل مضخة التفريغ شديدة التحمل بفتحة في البرميل. عند التعامل مع الرقائق المغسولة، تصدر منطقة التفريغ هذه هسهسة حادة لأنها تستخرج الرطوبة المتبخرة والغازات المتطايرة بقوة قبل أن يصل البلاستيك إلى القالب.
بعد التفريغ، يجب تصفية البلاستيك المنصهر جيدًا. غالبًا ما تحتوي الرقائق الصلبة المعاد تدويرها على ملوثات مجهرية مثل الورق أو الأوساخ أو شظايا الألومنيوم أو المطاط غير الذائب. يتم دفع المادة المصهورة بقوة من خلال مبدل الشاشة، وهو عبارة عن جهاز ترشيح قوي يحتوي على شبكات سلكية دقيقة. تستخدم الأنظمة المتقدمة مبدلات الشاشة الهيدروليكية المستمرة. يتيح ذلك للفنيين تبديل المرشحات المتسخة دون إيقاف خط البثق بأكمله.
بعد المرور عبر مبدل الغربلة، يصل المصهور المضغوط والنظيف والمتجانس إلى رأس القالب. القالب عبارة عن كتلة معدنية مصنوعة بدقة تعمل كقالب. يعطي التيار البلاستيكي المستمر شكله النهائي. في عملية التكوير، يتميز القالب عادةً بفتحات دائرية صغيرة متعددة. يتم دفع البلاستيك من خلال هذه الثقوب، ليظهر على شكل خيوط طويلة ومتواصلة. تصبح هذه الخيوط المتوهجة جاهزة بعد ذلك للتبريد والقطع السريع.
للحفاظ على عمليات مستقرة وإنتاجية عالية، يعتمد الطارد على العديد من المكونات الثقيلة التي تعمل في تزامن مثالي. يساعد فهم هذه الأجزاء مديري المنشآت على جدولة أعمال الصيانة الوقائية بفعالية.
| الخصائص الهندسية | للوظيفة الأساسية | للمكون |
|---|---|---|
| المحرك وعلبة التروس | يوفر قوة الدوران المطلوبة لتدوير المسمار ضد الضغط الخلفي الهائل. | يتطلب قدرة عزم دوران عالية ومحامل دفع قوية لامتصاص القوة الخلفية الناتجة عن دفع الذوبان الثقيل. |
| القادوس | يحمل وينظم تناول المواد البلاستيكية الخام. | غالبًا ما تكون مجهزة بوحدات تجفيف أو أنظمة جرعات وزنية آلية لمزج المواد بدقة. |
| البرميل والسخانات | يضم المسمار ويوفر طاقة حرارية تكميلية للبوليمر. | مصنوعة من سبائك الصلب المتصلبة. مجهزة بأشرطة سخان كهربائي ومراوح تبريد للتحكم الدقيق في درجة الحرارة حسب المناطق. |
| المسمار النتوء | ينقل البلاستيك ويضغطه ويذيبه ويضخه إلى الأمام. | تتم معالجته عادةً بطبقات ثنائية المعدن لمقاومة التآكل الكاشط. وهذا أمر بالغ الأهمية بشكل خاص عند معالجة المواد البلاستيكية الصلبة المعاد تدويرها. |
| رأس الموت | يشكل البوليمر المنصهر في شكله النهائي المستمر. | يجب الحفاظ على توزيع موحد لدرجة الحرارة والضغط لضمان قطر حبلا ثابت. |
عند تقييم تقنية البثق لترقية المصنع، من الأهمية بمكان فهم الاختلافات الميكانيكية بين تكوينات اللولب المفرد والمسمار المزدوج.
تظل آلات البثق ذات اللولب الواحد هي المعيار الصناعي المطلق لمعظم تطبيقات النقل والصهر والضخ الأساسية. تتميز بوجود برغي دوار واحد داخل برميل أسطواني. نظرًا لتصميمها البسيط نسبيًا، فهي موثوقة للغاية، ويسهل على موظفي الطابق صيانتها، وفعالة من حيث التكلفة للغاية. أنها تعتمد في المقام الأول على الاحتكاك والضغط لإذابة الراتنج. لمعالجة المواد البلاستيكية الصلبة النظيفة والموحدة، غالبًا ما يكون الإعداد اللولبي الفردي هو الخيار الأكثر كفاءة.
في المقابل، تستخدم آلات البثق ذات اللولب المزدوج برغيين متشابكين يدوران إما في نفس الاتجاه أو في اتجاهين متعاكسين. يوفر هذا التصميم المعقد قدرات خلط وتركيب استثنائية. يؤدي عمل التشابك إلى إجبار البلاستيك على تجاوز الخلوصات الضيقة، مما يؤدي إلى توليد معدلات قص عالية للغاية. وهذا يجعلها مثالية لمزج البوليمرات المختلفة، أو تشتيت الملونات، أو المواد البلاستيكية شديدة التلوث. ومع ذلك، تتطلب الماكينات ثنائية اللولب استثمارًا رأسماليًا أعلى بكثير وتتحمل تكاليف صيانة أعلى.
وبالنظر إلى المشهد الصناعي الأوسع، فإن قطاع سحب البلاستيك يتطور بسرعة لتلبية متطلبات الاستدامة العالمية الصارمة. تسلط التحولات الأخيرة في السوق الضوء على التحرك النهائي نحو الأتمتة وكفاءة استخدام الطاقة. وعلى وجه التحديد، تبتعد المرافق الحديثة عن الإعدادات الميكانيكية البحتة وتتبنى أجهزة بثق ذكية مدمجة مع أجهزة استشعار إنترنت الأشياء الصناعية.
يتيح هذا التحول الرقمي للمشغلين مراقبة ضغط الذوبان ودرجة الحرارة في الوقت الفعلي مباشرةً من لوحات معلومات غرفة التحكم. يمكن للمهندسين الآن التنبؤ بالتآكل قبل أن يؤدي الفشل الكارثي إلى توقف الإنتاج. علاوة على ذلك، نظرًا لأن الاقتصاد الدائري يدفع الطلب على الراتنجات المعاد تدويرها عالية الجودة، فقد أصبحت معالجة نفايات ما بعد الاستهلاك الملوثة بشدة هي المعيار الصناعي الجديد.
للحفاظ على الربحية وسط ارتفاع تكاليف المرافق، يقوم مصنعو المعدات بشكل متزايد بتجهيز خطوط البثق بمحركات متزامنة ذات مغناطيس دائم. تعمل محركات الأقراص المتقدمة هذه على تقليل استهلاك الطاقة بشكل كبير لكل كيلوغرام من الرقائق المعالجة. وبالتالي، فإن إتقان التوازن الديناميكي الحراري داخل الطارد لم يعد مجرد مطلب تقني. إنها أصول تجارية مهمة لتعظيم الهوامش التشغيلية.
لا تنتج عملية البثق وحدها مادة خام نهائية وقابلة للنقل. لإغلاق حلقة إعادة التدوير بشكل كامل، يجب تحويل الملف المنصهر المستمر إلى حبيبات منفصلة يمكن التحكم فيها. هذا هو المكان الذي يتكامل فيه الطارد بسلاسة في آلة تكوير البلاستيك الكاملة.
بمجرد أن يقوم الطارد بدفع البلاستيك المنصهر عبر قالب الجديلة، يجب أن يتم تصلب الخيوط ذات درجة الحرارة العالية بسرعة. يتم تحقيق ذلك عادةً عن طريق سحب الخيوط المتوهجة من خلال حمام تبريد مائي طويل يتم التحكم في درجة حرارته. ثم تقوم سكاكين الهواء عالية السرعة بإزالة الرطوبة المتبقية من الخيوط. وأخيرًا، يتم إدخال الخيوط البلاستيكية الصلبة المبردة في آلة التكوير. تستخدم هذه الوحدة المحددة دوار قطع دوار عالي السرعة لتقطيع الخيوط المستمرة إلى كريات أسطوانية موحدة. تشبه هذه الكريات بصريًا وجسديًا راتنجات البلاستيك الخام، مما يجعلها جاهزة للتعبئة، وبيعها، وإدخالها في آلات القولبة بالحقن لإنشاء منتجات جديدة تمامًا.
تمثل المواد البلاستيكية الصلبة مثل زجاجات البولي إيثيلين عالية الكثافة، وحالات بطاريات البولي بروبيلين، والصناديق المقولبة بالحقن، والخردة الهيكلية تحديات معالجة فريدة من نوعها. على عكس الأفلام المرنة، تمتلك الرقائق الصلبة كثافة كبيرة وتكون شديدة الكشط. وبالتالي، فهي تتطلب خطوط معالجة متخصصة مصممة للتعامل مع الضغط الميكانيكي الهائل مع توفير ترشيح فائق.
اعتمادًا على حالة المادة الخام ومصدرها، يجب على مديري المنشأة الاختيار بين تكوينين أساسيين للآلات.
يتكون النظام أحادي المرحلة من جهاز بثق رئيسي واحد يتعامل مع النقل، والصهر، وتفريغ الغاز، والترشيح، والضخ في مسار واحد مستمر. هذا التكوين فعال للغاية. إنه بمثابة الاختيار الأمثل لمعالجة قصاصات البلاستيك الصلبة التي تكون نظيفة وجافة وموحدة في التركيب نسبيًا.
ونظرًا لأن المادة تمر خلال دورة تسخين واحدة فقط، يتم تقليل التدهور الحراري لسلاسل البوليمر. تتطلب الأنظمة أحادية المرحلة مساحة أصغر للمنشأة، وتستهلك طاقة كهربائية أقل، كما يسهل على المشغلين صيانتها. على سبيل المثال، تستخدم الأنظمة المصممة للقدرات التي تتراوح من 300 إلى 1000 كجم في الساعة نسب الطول إلى القطر المُحسّنة لضمان ذوبان شامل دون قص زائد. إذا كانت منشأتك تقوم بمعالجة طحن ما بعد الصناعة النظيف، فإن الاستثمار في عالي الجودة خط تكوير البلاستيك الصلب يضمن إنتاجية عالية مع بروتوكولات صيانة مبسطة، مما يوفر عائدًا سريعًا على الاستثمار.
تمثل المواد البلاستيكية الصلبة بعد الاستهلاك مجموعة مختلفة تمامًا من التحديات الديناميكية الحرارية. كثيرًا ما تكون المواد المستردة من مجاري النفايات البلدية ملوثة بأحبار الطباعة الثقيلة، والمخلفات العضوية، والملصقات الورقية، والرطوبة العالية المتبقية من عملية الغسيل. غالبًا ما يواجه جهاز البثق أحادي المرحلة صعوبة في تنفيس هذه الغازات المحتبسة بشكل مناسب وتصفية الشوائب الثقيلة دون التسبب في عدم استقرار شديد في الضغط.
لحل هذه المشكلة، يستخدم المهندسون نظامًا مزدوج المرحلة، يشار إليه عادة في الصناعة باسم تكوين الأم والطفل. يقوم هذا الإعداد بتوصيل جهازي بثق منفصلين في خط متسلسل. يقوم الطارد الأساسي بإجراء الذوبان الأولي، والتفريغ الثقيل، والترشيح الخشن. يتم بعد ذلك نقل المادة المنصهرة المفلترة جزئيًا مباشرةً إلى جهاز بثق ثانوي أصغر. تعمل المرحلة الثانية بسرعة دوران أقل، وتوفر جولة حاسمة من الترشيح فائق الدقة وتعمل على استقرار ضغط الذوبان قبل أن يصل إلى القالب. بالنسبة للمنشآت التي تتعامل مع نفايات ما بعد الاستهلاك شديدة التلوث، يعد نظام التكوير المتخصص للبلاستيك الصلب المصمم بتصميم مزدوج المرحلة من المعدات القياسية المطلوبة لتحقيق راتنجات قابلة للتطبيق تجاريًا وخالية من العيوب.
غالبًا ما تؤدي محاولة معالجة الرقائق البلاستيكية الصلبة من خلال معدات البثق المصممة للأفلام المرنة أو المركبات ذات الأغراض العامة إلى إنتاجية دون المستوى الأمثل، وانسداد متكرر للآلة، وضعف جودة الحبيبات. يوفر الاستثمار في نظام مخصص مزايا قابلة للقياس في اقتصاديات التشغيل وجودة المواد وطول عمر المعدات.
الكفاءة والأتمتة: تعتمد إعادة التدوير الصناعية الحديثة بشكل كبير على تقليل التدخل اليدوي. تم تصميم الخطوط البلاستيكية الصلبة المخصصة باستخدام أنظمة تغذية الجاذبية المتقدمة التي تتحكم بدقة في تناول الرقائق الثقيلة، مما يمنع سد القادوس. علاوة على ذلك، تقوم وحدات التحكم المنطقية المتطورة القابلة للبرمجة بمراقبة درجات حرارة البرميل بشكل مستمر وضغط الذوبان في الوقت الفعلي. إذا ارتفع الضغط عند مبدل الشاشة - مما يشير إلى وجود مرشح ممتلئ - يقوم النظام الآلي بتشغيل تغيير الشاشة الهيدروليكي دون إيقاف عملية البثق. وهذا يقلل بشكل كبير من وقت التوقف عن العمل المكلف.
جودة مخرجات فائقة: يطالب مصنعو البلاستيك الذين يشترون الحبيبات المعاد تدويرها بأن يتصرفوا تمامًا مثل الراتنجات البكر أثناء قولبة الحقن. تضمن الأنظمة المخصصة الحصول على مخرجات عالية الجودة من خلال التحكم الديناميكي الحراري الدقيق. من خلال استخدام تصميمات لولبية محسنة مقطوعة خصيصًا للبوليمرات الصلبة، يحقق الطارد ذوبانًا متجانسًا دون حرارة القص المفرطة. تعمل أنظمة تفريغ الهواء المتقدمة على إزالة فقاعات الهواء المجهرية، مما يضمن أن تكون الكريات النهائية كثيفة وسليمة من الناحية الهيكلية وذات قيمة عالية في سوق السلع.
المتانة والقيمة على المدى الطويل: معالجة المواد البلاستيكية الصلبة بعد الاستهلاك هي عملية كاشطة بطبيعتها. غالبًا ما تحمل المواد مثل علب البطاريات المكسورة بقايا الأوساخ والرمل والشظايا المعدنية المجهرية. على مدى آلاف الساعات، تتسبب هذه الجسيمات الكاشطة في تآكل شديد للمكونات الداخلية. وتكافح الآلات المخصصة هذا الأمر من خلال علم المعادن المتخصص. تتم معالجة براغي البثق وبطانات البراميل الداخلية عادةً بطبقات ثنائية المعدن، مثل سبائك كربيد التنغستن المطبقة عبر اللحام القوسي المنقول بالبلازما. يعمل هذا الدرع ثنائي المعدن على إطالة عمر المعدات بشكل كبير، مما يقلل من تكرار قطع الغيار المكلفة ويحافظ على عائد استثمارك على المدى الطويل.
إن فهم الميكانيكا الداخلية لجهاز بثق البلاستيك هو الخطوة الأساسية في تحسين أي منشأة إعادة تدوير حديثة. إنه المحرك الأساسي الذي يحول النفايات الخام الملوثة إلى حبيبات موحدة وقيمة. في حين أن الفيزياء الأساسية للحرارة والضغط والقص تظل ثابتة، فإن التكوين المحدد للآلة يجب أن يتكيف مع الخصائص الفيزيائية الفريدة لمواد التغذية الخاصة بك. من خلال اختيار معدات معالجة البلاستيك الصلب المخصصة والمصممة خصيصًا لتتناسب مع مستويات التلوث والرطوبة في المواد الخاصة بك، يمكنك زيادة الإنتاجية إلى أقصى حد وضمان جودة الحبيبات المتميزة. لاستكشاف حلول البثق المتقدمة والعثور على الآلات التي تتوافق تمامًا مع احتياجات سعة مصنعك، استكشف الحلول الهندسية التي تقدمها JWELL Machinery لتأمين مستقبل مستدام ومربح في معالجة البلاستيك.
وهي تختلف حسب نوع البلاستيك، ولكنها تتراوح بشكل عام من 200 درجة مئوية إلى 275 درجة مئوية للمواد البلاستيكية الشائعة مثل البولي بروبيلين والبولي إيثيلين.
يقوم الطارد بدفع البلاستيك المنصهر بشكل مستمر من خلال القالب لإنشاء أشكال طويلة مثل الأنابيب أو الخيوط للتكوير. يقوم قولبة الحقن بإدخال البلاستيك في قالب مغلق لإنشاء أجزاء فردية ومنفصلة.
غالبًا ما تحتوي المواد البلاستيكية المعاد تدويرها على رطوبة أو حبر. تعمل فتحات تفريغ الغاز على إزالة هذه الغازات المتطايرة أثناء عملية البثق، مما يمنع الكريات المجوفة أو الهشة.
على الرغم من أن ذلك ممكن مع تصميمات البراغي المتخصصة، إلا أنه يوصى بشدة باستخدام خطوط مخصصة لأن الرقائق الصلبة والأغشية المرنة لها كثافات كبيرة وسلوكيات ذوبان مختلفة إلى حد كبير.
يتم التحكم في السُمك عن طريق موازنة سرعة لولب الطارد، الذي يحدد حجم المادة، وسرعة معدات السحب النهائية. يلعب تصميم القالب أيضًا دورًا رئيسيًا في الأبعاد النهائية.
عادةً ما يحدث الارتفاع أو تدفق الإخراج غير المستقر بسبب التغذية غير المتسقة في القادوس، أو سد المواد خفيفة الوزن، أو تسخين البرميل بشكل غير متساوٍ، أو تصميم لولبي غير متطابق للبوليمر المحدد الذي تتم معالجته.


