
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


فكر في الطارد كمضخة صناعية ضخمة ومسخنة مصممة خصيصًا للبوليمرات البلاستيكية الحرارية القوية. إنها وحدة تصنيع كبيرة الحجم. وتتمثل مهمتها الأساسية في أخذ المواد البلاستيكية الصلبة - رقائق ما بعد الاستهلاك، أو الحبيبات الصناعية، أو المساحيق الدقيقة - ومعالجتها بشكل مستمر لتحويلها إلى حالة سائلة متجانسة.
عندما تقوم بجمع النفايات البلاستيكية مثل زجاجات المنظفات المهملة أو الأنابيب الزراعية، يتم أولاً سحق المادة وغسلها. ومع ذلك، لا يمكن لمرافق القولبة بالحقن استخدام رقائق مغسولة غير منتظمة ورقيقة بشكل مباشر. يجب صهر المادة، وتصفيتها بقوة للتخلص من الشوائب، وإعادة تشكيلها إلى كريات بلاستيكية كثيفة وموحدة. ومن خلال فهم الآليات الأساسية لهذه المعدات، يمكن لمشغلي المنشأة استكشاف اختناقات الإنتاج وإصلاحها بشكل أسرع. يمكنهم تقليل استهلاك الطاقة في المصنع بشكل كبير. علاوة على ذلك، يمكنها تحسين معدلات القص المحددة المطلوبة لأنواع البوليمر المختلفة دون تدهور الهياكل الكيميائية الدقيقة. في قطاع إعادة التدوير، تعمل هذه الآلة كمحرك أساسي ضمن آلة تكوير البلاستيك الكاملة ، حيث تحول النفايات الخام إلى سلع مربحة.
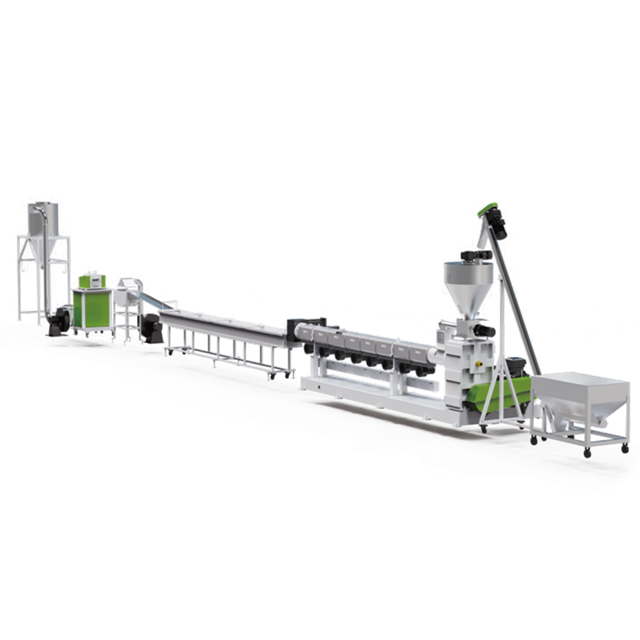
لفهم العملية حقًا، يجب علينا تفكيك الآلة من الناحية النظرية. الطارد ليس آلية واحدة. إنه تجميع متزامن للأجزاء شديدة التحمل والمصممة بدقة. إن معرفة هذه الصواميل والمسامير هي الخطوة الأولى نحو إتقان أرضية المصنع.
هذه هي نقطة الدخول الرئيسية لجميع المواد الخام. يقع القادوس على شكل قمع في الجزء الخلفي من الماكينة، ويحتوي على رقائق بلاستيكية قبل أن تسقط في البرميل. كثيرًا ما تستبدل الأجهزة الحديثة عالية الكفاءة القواديس القياسية التي يتم تغذيتها بالجاذبية بوحدات الجرعات الحجمية أو الوزنية. تقدم هذه المغذيات الآلية المواد الخام والمواد المضافة بمعدلات رياضية دقيقة. تمنع هذه التقنية تجسير المواد وتضمن تغذية ثابتة للمسمار.
مباشرة تحت القادوس يوجد البرميل. تحتوي هذه الأسطوانة الفولاذية ذات الجدران السميكة والمتينة على برغي الطارد. لقد تم تصميمه ليتحمل الضغوط الداخلية الشديدة والتآكل. خارجيًا، تغلف أشرطة السخان الكهربائي البرميل، وتنقسم إلى مناطق درجة حرارة متميزة متعددة. تعمل مراوح التبريد الصناعية أو سترات الماء جنبًا إلى جنب مع هذه السخانات. تسمح هذه الإدارة الحرارية الديناميكية لوحدات التحكم PID بالحفاظ على ملف تعريف صارم لدرجة الحرارة أثناء انتقال البلاستيك للأمام.
المسمار الدوار هو القلب النابض لخط الإنتاج. تم تصنيعها من سبائك الفولاذ عالية القوة، ويحدد تصميمها الهندسي أداء الماكينة. يتميز المسمار بأعماق الطيران المختلفة، والملاعب، ونسب الطول إلى القطر المحددة. غالبًا ما تستخدم الخطوط عالية الأداء نسب L/D تبلغ 36:1 لضمان الخلط والذوبان بشكل كامل. يتم تشغيله بواسطة محرك كهربائي ضخم وعلبة تروس للخدمة الشاقة، ويقوم اللولب بنقل البلاستيك الصلب إلى الأمام. إنه يولد الاحتكاك الميكانيكي المكثف اللازم لإذابة البوليمر وخلط السلاسل في سائل متجانس.
عند نهاية التفريغ، يضرب المصهور المضغوط مغير الشاشة. في تطبيقات إعادة التدوير، يعد هذا المكون هو خط دفاعك الأخير. يحتوي على مرشحات شبكية فولاذية منسوجة تلتقط الجزيئات غير الذائبة أو الأوساخ أو الأجزاء المعدنية التي نجت من خط الغسيل. بمجرد تنقيته، يندفع المصهور عبر رأس القالب. تعمل هذه اللوحة الفولاذية المُشكَّلة كقالب. يقوم بتشكيل البلاستيك المتدفق إلى خيوط متواصلة تشبه السباغيتي قبل دخولها إلى حمام مائي للتبريد والتقطيع.
يعتمد تحويل الرقائق الصلبة إلى ذوبان سائل موحد بشكل كبير على ديناميكيات الموائع والديناميكا الحرارية. يتم تصنيف رحلة البوليمر إلى ثلاث مناطق متميزة بناءً على هندسة المسمار.
تقوم الجاذبية بسحب البلاستيك الخام من القادوس إلى حلق التغذية. هنا، تلتقط الخيوط الحلزونية العميقة للمسمار الدوار المادة الصلبة. الهدف الرئيسي في هذه المنطقة الأولية هو التقاط الحجم. يقوم المسمار بنقل البلاستيك الصلب فعليًا بعيدًا عن فتحة التغذية. تظل درجات حرارة البرميل منخفضة عن عمد في هذه المنطقة. تمنع هذه الخطوة الحاسمة الذوبان المبكر الذي قد يسد الحلق ويوقف الإنتاج.
ومع انتقال المادة إلى القسم الأوسط، تتولى الفيزياء الأساسية المسؤولية. يزيد قطر جذر المسمار تدريجيًا. يقلل هذا التحول الهندسي من المساحة المتاحة بين المسمار وجدار البرميل، مما يضغط البلاستيك بإحكام. توفر السخانات الخارجية الطاقة الحرارية الأساسية، ولكنها ليست مصدر الحرارة الأساسي. إن الاحتكاك الشديد وقوة القص الناتجة عن المسمار الدوار الذي يسحب البلاستيك على البرميل يخلق حرارة موصلة داخلية هائلة. تقوم هذه الطاقة الميكانيكية بتكسير البوليمر الصلب إلى سائل لزج.
في القسم الأخير، يصبح عمق الطيران ضحلًا وثابتًا. يذوب البلاستيك بالكامل عند هذه النقطة. الهدف هنا هو التجانس الكامل. يضمن النظام درجة حرارة متساوية ولزوجة موحدة في جميع أنحاء السائل. تولد الرحلات الضحلة ضغطًا شديدًا. يعمل المسمار الآن كمضخة قوية، مما يجبر الذوبان من خلال مغير الشاشة المقيّد ويخرج رأس القالب بمعدل ثابت تمامًا.
يعتمد اختيار التصميم الهيكلي الصحيح بشكل كامل على مدخلات المواد الخاصة بك. يقوم صانعو القرار دائمًا بتقييم التكوينات الفردية مقابل التكوينات المزدوجة عند ترقية منشآتهم.
| الميزة: | الطارد ذو اللولب المفرد، | الطارد المزدوج اللولب، |
|---|---|---|
| آلية | برغي واحد دوار داخل برميل أسطواني. | اثنين من البراغي المتشابكة في برميل على شكل ثمانية. |
| أفضل تطبيق | إعادة التدوير القياسية، البلاستيك الصلب المغسول مسبقًا، الضخ عالي الضغط. | تركيبات معقدة، حشوات ثقيلة، تطاير عدواني. |
| القدرة على الخلط | ممتاز للتجانس القياسي والذوبان. | خلط توزيع وتشتت متفوق. |
| الصيانة وعائد الاستثمار | استثمار أولي أقل، وصيانة أبسط، وعائد استثمار سريع. | ارتفاع تكلفة رأس المال، وجدول صيانة صارم ومعقد. |
تظل النماذج ذات اللولب الفردي هي المعيار الصناعي بلا منازع لمعظم عمليات التكوير التقليدية. إنها تتفوق في بناء الضغط العالي اللازم لضخ المواد اللزجة من خلال شاشات الترشيح الدقيقة. إنها ذات كفاءة عالية ومربحة بالنسبة للمواد البلاستيكية الصلبة النظيفة نسبيًا والمغسولة مسبقًا مثل البولي إيثيلين والبولي بروبيلين.
على العكس من ذلك، توفر التصميمات ثنائية اللولب تجديدًا ممتازًا للسطح من أجل تفريغ الغازات بالتفريغ. يتم تخصيصها بشكل عام للمواد البلاستيكية شديدة التلوث والرطوبة الثقيلة أو المهام المركبة المتخصصة حيث يتم إدخال الحشوات المعدنية الثقيلة.
يتغير مشهد بثق البلاستيك بسرعة. تعمل تفويضات الاستدامة العالمية والدفع نحو الصناعة 4.0 على دفع ترقيات تكنولوجية هائلة عبر هذا القطاع.
تسلط بيانات السوق الأخيرة الضوء على زيادة حادة في الطلب على الأنظمة القادرة على التعامل مع نسب أعلى من راتنجات ما بعد الاستهلاك. نظرًا لأن مواد PCR غالبًا ما تمتلك مؤشرات تدفق ذوبان لا يمكن التنبؤ بها ومستويات تلوث أعلى، فإن تصميمات الآلات تتكيف. تقوم الشركات المصنعة الرائدة الآن بنشر براغي أطول بنسبة L/D جنبًا إلى جنب مع أنظمة تفريغ الغاز المزدوجة المتقدمة للغاية لمعالجة هذه المواد المتطايرة.
علاوة على ذلك، أصبحت الأتمتة الذكية معيارًا للمصنع. تدمج الخطوط الحديثة مستشعرات إنترنت الأشياء مباشرة في البرميل وعلبة التروس. تلتقط هذه المستشعرات بيانات في الوقت الفعلي عن ضغط الذوبان والتقلبات الحرارية واهتزاز المحرك. يمكن الآن للصيانة التنبؤية المعتمدة على الذكاء الاصطناعي تنبيه المشغلين قبل حدوث عطل ميكانيكي كارثي. كفاءة الطاقة هي أيضا محور رئيسي. تقوم المرافق بسرعة باستبدال المحركات الهيدروليكية القديمة بمحركات متزامنة ذات مغناطيس دائم ذات محرك مباشر. تعمل هذه الترقية الفردية على تقليل البصمة الكربونية والحمل الكهربائي لعمليات إعادة التدوير بشكل كبير.
تمثل إعادة تدوير المواد البلاستيكية الصلبة - مثل زجاجات HDPE، أو أنابيب PP السميكة، أو الحاويات القوية المقولبة بالحقن - عقبات هندسية فريدة من نوعها. تمتلك المواد البلاستيكية الصلبة نقاط انصهار أعلى. إنها تحتفظ بالرطوبة السطحية العنيدة وغالبًا ما تحمل طباعة سطحية ثقيلة. ولمعالجة هذه العناصر بشكل مربح، يجب أن يندمج جهاز البثق في نظام متخصص للغاية.
يستخدم الإعداد أحادي المرحلة جهاز بثق طويل وعالي الأداء للتعامل مع الذوبان وتفريغ الغاز والضخ. يتميز البرميل بمنطقة تفريغ فراغية مخصصة في منتصف العملية لاستخراج الرطوبة المحتبسة والغازات المتطايرة. بالنسبة للمنشآت التي تعالج الخردة البلاستيكية الصلبة القياسية والنظيفة بأقل قدر من التلوث، فإن الاستثمار في نظام تكوير البلاستيك الصلب يوفر توازنًا ممتازًا. توفر المعدات في هذه الفئة عادةً قدرات تتراوح من 300 كجم/ساعة إلى 1000 كجم/ساعة، مما يوفر إنتاجًا عاليًا في الساعة مع استهلاك طاقة يمكن التحكم فيه.
ماذا يحدث عندما تتم طباعة المواد البلاستيكية الصلبة بعد الاستهلاك بشكل كبير، أو تكون متسخة قليلاً، أو تحتفظ بمستويات رطوبة عالية؟ سوف يكافح الطارد الواحد حتماً. في هذه السيناريوهات، يعد التكوين ثنائي المرحلة - والذي يُطلق عليه غالبًا إعداد الأم والطفل - هو الحل الهندسي القياسي.
يقوم هذا الإعداد بتوصيل طارد أساسي كبير مباشرة بطارد ثانوي أصغر. المزايا التقنية هائلة. فهو يسمح بجولة إضافية من الترشيح للخدمة الشاقة بين الطاردين. يعمل هذا على التقاط الشوائب الدقيقة التي قد تنزلق عبر شاشة واحدة. بالإضافة إلى ذلك، فهو يوفر تفريغ مزدوج للغاز. للحصول على أقصى قدر من التحكم في الجودة وإنتاج كريات عالية الجودة وخالية من الفقاعات، يوصى بشدة باستخدام تقوم هذه الأنظمة القوية بمعالجة الخردة الصعبة بسهولة مع الحفاظ على مخرجات مستمرة تصل إلى 1000 كجم/ساعة. خط تكوير البلاستيك الصلب .
يعتمد طول عمر المعدات على الالتزام الصارم بإجراءات التشغيل القياسية. تصور أرضية المصنع عند الفجر. إذا استعجل المشغل في تسلسل بدء التشغيل، فإن الأعطال الميكانيكية الكارثية تكون مضمونة تقريبًا.
قبل تشغيل المحرك الرئيسي، تحتاج الماكينة إلى مرحلة تسخين مسبق شاملة. يجب أن تصل سخانات البرميل إلى درجة حرارة المعالجة المستهدفة. والأهم من ذلك أن الآلة تحتاج إلى فترة نقع حراري إلزامية. ويستمر هذا عادة من ساعة إلى ساعتين بعد الوصول إلى درجة حرارة السطح. إنه يضمن ذوبان البلاستيك المتبقي في أعماق الرحلات اللولبية تمامًا. إن إطلاق محرك دفع ضخم بينما تظل قطعة صلبة من البوليمر المتبلور موجودة في منطقة القياس سوف يؤدي إلى قطع العمود اللولبي أو تدمير تروس علبة التروس بالكامل.
بمجرد نقعه بالكامل، ابدأ تشغيل الطارد بأقل عدد ممكن من الدورات في الدقيقة. قم بإدخال كمية صغيرة من المواد الخام يدويًا في القادوس لتجهيز المسمار. قم بزيادة السرعة تدريجيًا مع المراقبة الدقيقة لتيار حمل المحرك ومقاييس ضغط الذوبان. يمنع هذا النهج الحذر ارتفاع الضغط المفاجئ الذي يؤدي إلى تفجير مبدلات الشاشة.
الصيانة الروتينية غير قابلة للتفاوض. يجب على فرق الصيانة فحص أشرطة السخان والمزدوجات الحرارية يوميًا. تحقق من شد حزام التشغيل ومضخات تفريغ الغاز أسبوعيًا. إن استبدال شبكات الترشيح بانتظام قبل أن تصل إلى الحد الأقصى لانخفاض الضغط هو السر النهائي للحفاظ على تشغيل الخط بشكل مربح دون توقف غير متوقع.
يتطلب الاستثمار في الآلات الثقيلة تقييمًا محسوبًا للمعايير الدقيقة لمصنعك. لا توجد آلة مثالية عالميًا. لا يوجد سوى الآلات المناسبة المصممة خصيصًا لمدخلات المواد الخاصة بك.
تقييم أنظمة البثق باستخدام هذه المعايير العملية:
يعد إتقان آليات البثق أمرًا ضروريًا لتصنيع وإعادة تدوير البلاستيك الحديث. بدءًا من لحظة سقوط الرقاقات الخام في القادوس وحتى خروج الكريات المنتظمة الثانية من القالب، تعد كل مرحلة بمثابة درس متميز في الهندسة الحرارية والميكانيكية.
تحدد هذه العملية ربحية العملية وحجمها المادي ونقاء المنتج. تحافظ الصيانة الصارمة والممارسات التشغيلية الذكية على توليد إيرادات ثابتة لمعداتك لسنوات. هل أنت مستعد لتوسيع نطاق عملياتك؟ قم بتقييم احتياجاتك الخاصة من المواد ومطابقتها مع تقنية البثق المناسبة ذات المرحلة الواحدة أو المزدوجة. استكشف الحلول عالية الأداء في Jwell Recycling للعثور على التكوين الصناعي الدقيق الذي يضمن نجاح التصنيع الخاص بك.
تعمل المعدات باستخدام برغي دوار موجود داخل برميل فولاذي ساخن. عندما يدور المسمار، فإنه يولد احتكاكًا ميكانيكيًا شديدًا وحرارة. يؤدي ذلك إلى إذابة البلاستيك الصلب الخام ودفع السائل الناتج عبر قالب على شكل منتج مستمر.
الطارد هو المكون الميكانيكي الأساسي المسؤول عن ذوبان وخلط وضخ البلاستيك. يشير خط التكوير الكامل إلى نظام الإنتاج المتكامل بأكمله. يتضمن ذلك جهاز البثق، والمغذيات الآلية، وحمامات مياه التبريد، وقاطع الحبيبات الدوار النهائي.
يستخدم هذا التكوين، المعروف باسم نظام مزدوج المرحلة أو نظام الأم والطفل، طاردين للسماح بجولة إضافية من الترشيح الدقيق وتفريغ الغاز الثانوي. تعد هذه العملية الممتدة ضرورية للغاية لتحويل الخردة البلاستيكية الصلبة القذرة أو المطبوعة أو الرطبة إلى كريات عالية الجودة وخالية من الفقاعات.
تتقلب درجات حرارة التشغيل بشكل كبير بناءً على نوع البلاستيك المحدد الذي تتم معالجته. ومع ذلك، تتطلب اللدائن الحرارية الصلبة النموذجية مثل البولي بروبيلين والبولي إيثيلين عمومًا درجات حرارة برميلية داخلية تتراوح من 200 درجة مئوية إلى 280 درجة مئوية لتحقيق تدفق ذوبان مناسب.
عادة ما ينتج المسمار المحشور عن بداية باردة أو دخول أجسام معدنية غريبة إلى البرميل. يجب على المشغلين أولاً إيقاف الماكينة وبدء عملية نقع الحرارة لفترة طويلة لإذابة أي بلاستيك متبلور. إذا استمر الانحشار، يجب إزالة رأس القالب ومبدل الشاشة، ويتم دفع المسمار أو سحبه فعليًا باستخدام أدوات استخراج هيدروليكية متخصصة للتنظيف اليدوي.
عادةً ما يكون سبب ارتفاع الضغط هو التغذية غير المتسقة، أو التقلبات الشديدة في درجات الحرارة، أو انسداد مبدل الشاشة. إذا أصبحت شبكة الفلتر معتمة بسبب الأوساخ أو الجسيمات غير المنصهرة، فلن يتمكن المصهور من الخروج من القالب بالسرعة الكافية. يؤدي هذا إلى ارتفاع ضغط البرميل الداخلي بسرعة، مما يؤدي إلى إطلاق إنذارات السلامة أو انفجار شبكة الفلتر.


