
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-27 المنشأ:محرر الموقع


هل سبق لك أن وقفت على أرضية مصنع لإعادة التدوير وسمعت الصراخ المميز والمؤلم لآلة التحبيب التي تختنق بقطعة ضخمة من البلاستيك؟ يعادل هذا الصوت التآكل الميكانيكي الفوري وفقدان الربحية. الكفاءة في هذه الصناعة لا تبدأ من الطارد أو الفرز البصري. يبدأ الأمر في اللحظة التي تصطدم فيها الحزمة البلاستيكية المضغوطة بالناقل الأول. عندما تفشل خطوة الفصل الأولية هذه، فإن ارتفاعات المواد تعيق الآلات المهمة وتؤدي إلى اختناق العملية بأكملها بشدة.
يؤدي سوء فصل البالة إلى تقويض استقرار العملية. سنقوم بالتفصيل الدقيق بكيفية حدوث هذه الاضطرابات على أرضية المصنع وتفاصيل الحلول الهندسية المطلوبة لإصلاحها.
نظرًا لأن الاقتصاد الدائري العالمي يدفع نحو زيادة المحتوى المعاد تدويره في عبوات المستهلك، فإن قطاع إعادة التدوير يشهد تحولًا عميقًا. وتنتقل المرافق من مواقع إدارة النفايات الأساسية إلى مصانع تصنيع متقدمة من المتوقع أن تنتج راتنجات ذات جودة شبه بكر. تسلط تحليلات الصناعة الحالية الضوء على الاتجاه السريع نحو الأتمتة المفرطة لتلبية معايير النقاء الصارمة هذه.
تتطلب أجهزة الفرز الضوئية الحديثة والأذرع الآلية التي تعمل بالذكاء الاصطناعي تقديم المواد في طبقة واحدة متباعدة بشكل مثالي. وأي اختناق في المنبع يجعل استثمارات الفرز التي تقدر بملايين الدولارات عديمة الفائدة تقريبًا. وبالتالي، فإن السوق يتطلب ضوابط تغذية متكاملة ومغلقة. في هذه الإعدادات الحديثة، تتواصل كسارات الحزم في الوقت الفعلي مع المعدات النهائية، وتضبط سرعات الدوار تلقائيًا لمنع الزيادات المفاجئة التي تشل المحطات القديمة التي يتم مراقبتها يدويًا.
في البنية التحتية العالمية لإعادة التدوير، نادرًا ما يتم نقل المواد البلاستيكية بعد الاستهلاك بشكل فضفاض. لتحسين الخدمات اللوجستية وخفض تكاليف الشحن، تقوم المنشآت بضغط الزجاجات البلاستيكية إلى كتل كثيفة وثقيلة باستخدام المكبسات الهيدروليكية. تزن هذه البالات بشكل روتيني مئات الكيلوغرامات، وتكون الزجاجات متشابكة بإحكام تحت ضغط هائل.
إن عملية تفكيك الكميات هي الخطوة الميكانيكية الأولى الإلزامية في أي بيئة تجارية. إنها تنطوي على تفكيك هذه الكتل المضغوطة بإحكام إلى زجاجات فردية فضفاضة. تستخدم آلة متخصصة، تُعرف باسم آلة إزالة الكبس أو آلة تكسير الحزم، أعمدة دوارة مجهزة بمسامير فولاذية شديدة التحمل لتمزيق الحزمات. الهدف الهندسي الأساسي هو تحقيق معدل فصل شبه مثالي. يجب عليك التأكد من عدم بقاء أي زجاجات مندمجة معًا قبل الانتقال إلى مراحل الفرز وتقليل الحجم.
تم تصميم عمليات إعادة التدوير الصناعية للمعالجة المستمرة. تتم معايرة الحديث خط غسيل البلاستيك بدقة للتعامل مع حجم محدد من المواد في الساعة، يتراوح عادةً من 500 إلى 3000 كجم اعتمادًا على بصمة النبات.
يعمل debaler كحارس البوابة الأساسي. إذا فشلت خطوة الفصل الأولية هذه، فإن تدفق المواد غير المتكافئ الناتج سيعطل المعلمات التشغيلية لكل آلة لاحقة. تتطلب العملية المستمرة مدخلات مقيسة ويمكن التنبؤ بها. عندما تتجاوز كتل كثيفة من الزجاجات غير المنفصلة الكسارة، ينهار أساس هذه العملية المستمرة.
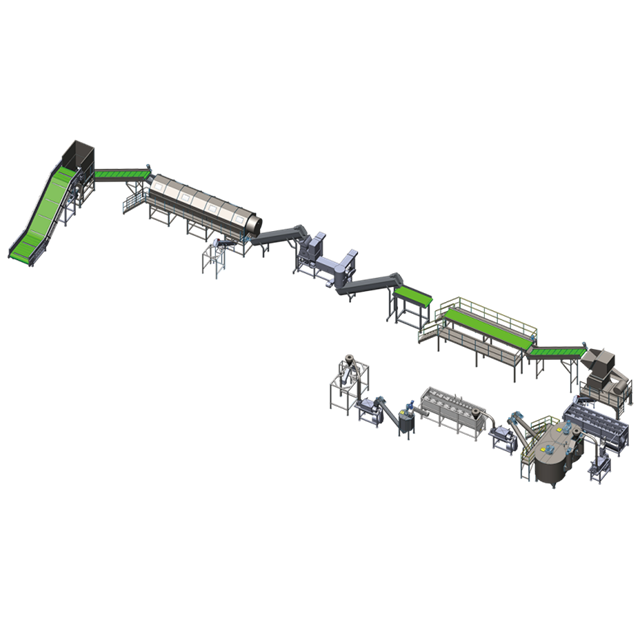
عندما لا يتم فصل الحزم بشكل كامل، فإن كتل البلاستيك الناتجة تخلق كوابيس لوجستية على طول خط التغذية. كثيرًا ما يواجه المشغلون الاضطرابات الأساسية التالية يوميًا.
تم تصميم أحزمة النقل لنقل طبقة موحدة من المواد خفيفة الوزن. وعلى النقيض من ذلك، يؤدي التفكيك السيئ إلى سقوط قطع كبيرة غير مكسورة من البلاستيك على الحزام. تصور قطعة ضخمة تزن 50 كيلوغرامًا من مادة PET المنصهرة تسقط على حزام نقل مصمم للأشياء السائبة. هذه الزيادات المادية تزعزع استقرار التدفق. يؤدي التحول المفاجئ في الكتلة إلى ترهل الأحزمة، أو انزلاق بكراتها، أو انسكاب المواد على جوانب هيكل الناقل. يتم ترك المشغلين يتدافعون لإخلاء الممرات، مما يؤدي إلى إيقاف الخط بأكمله.
تستخدم خطوط إعادة التدوير نقاط انتقال مختلفة، مثل المزالق، والقواديس، وناقلات النقل، لنقل المواد بين الآلات. يقوم المهندسون بقياس نقاط التحول هذه للزجاجات الفردية أو المجموعات الصغيرة. من السهل أن تنحشر كتل كبيرة الحجم من البلاستيك بإحكام في هذه الممرات الضيقة. بمجرد حدوث الانسداد، يتم نسخ المادة احتياطيًا في ثوانٍ. تتطلب إزالة هذه الانسدادات عادةً إغلاق الخط، واتباع إجراءات السلامة الصارمة الخاصة بعلامة القفل والإغلاق، وإزاحة الانسداد الثقيل فعليًا باستخدام قضبان الرفع.
يؤدي الفصل غير المتساوي إلى إنشاء نمط تغذية غير فعال للغاية يُعرف في الصناعة باسم التجويع والاختناق. عندما تتعثر المواد في المنبع، تعمل الآلات النهائية فارغة، مما يؤدي إلى تجويع العملية. يؤدي هذا إلى إهدار قدر كبير من الطاقة الكهربائية، حيث تستمر المحركات ذات القدرة الحصانية العالية في سحب الطاقة الأساسية دون إنتاج أي منتج. وعلى العكس من ذلك، عندما تتحرر كتلة ضخمة أخيرًا وتدخل إلى الآلة دفعة واحدة، فإنها تؤدي إلى اختناق النظام. يتجاوز التدفق المفاجئ للمواد السعة الحجمية للماكينة، مما يؤدي إلى زيادة التحميل الفوري لعزم الدوران وإيقاف المحرك تلقائيًا.
تعتمد المرافق الحديثة بشكل كبير على تقنيات الفرز الآلي، بما في ذلك أجهزة الفرز الضوئية التي تعمل بالأشعة تحت الحمراء القريبة والفواصل المغناطيسية ذات النطاق الزائد. تتطلب هذه الأنظمة المتطورة تقديم المواد في طبقة واحدة. عندما تلتصق الزجاجات ببعضها البعض في كتلة كثيفة، لا تستطيع أجهزة الاستشعار الضوئية تحديد نوع البوليمر أو لون الزجاجات المخبأة بعمق داخل الكتلة بدقة. وبالمثل، تفشل الفواصل المغناطيسية في استخلاص الملوثات الحديدية المدمجة بقوة داخل كتلة ثقيلة من البلاستيك المضغوط. وهذا يزيد بشكل مباشر من معدل تلوث منتجك النهائي.
بعد مرحلة الفرز الأولية، تدخل الزجاجات البلاستيكية إلى آلة إزالة الملصقات الميكانيكية. تعمل هذه الوحدات على مبدأ الاحتكاك، وذلك باستخدام شفرات دوارة أو كاشطات لإزالة الأكمام المنكمشة والملصقات الملصقة من الجزء الخارجي للزجاجات. لكي تعمل هذه الآلية بكفاءة، يجب أن يتفاعل جهاز الفصل مع سطح كل زجاجة على حدة. عندما تدخل الزجاجات إلى الماكينة في كتل مضغوطة، تعمل الزجاجات الخارجية كدرع مادي. تظل الملصقات الموجودة على الزجاجات الداخلية محمية تمامًا من عملية الكشط.
يعتمد جوهر خط غسيل إعادة تدوير زجاجات PET عالي الأداء على الطاقة الحرارية والحركية لإزالة الشوائب. تستخدم غسالات الاحتكاك عالية السرعة التي تدور بسرعات تصل إلى 1200 دورة في الدقيقة مزيجًا من الماء الساخن بدرجة حرارة 90 درجة مئوية، والمنظفات المتخصصة، والتحريك الميكانيكي المكثف لإذابة المواد اللاصقة وغسل الأوساخ. ومع ذلك، فإن أنظمة الغسيل هذه مصممة لتنظيف سطح الرقائق البلاستيكية الصغيرة المنفصلة. إذا تسببت عملية التفكيك غير المكتملة في وصول كتل كبيرة إلى آلة التقطيع، فغالبًا ما تظل الرقائق الناتجة عالقة مع سلك البالات المتبقي أو المواد اللاصقة الثقيلة. ببساطة لا يمكن لمياه الغسيل أن تخترق هذه التجمعات الكثيفة.
الهدف النهائي لمعظم خطوط إعادة التدوير هو إنتاج كريات عالية الجودة أو من الدرجة الغذائية أو من الدرجة الصناعية. وهذا يتطلب قذف دقيق للغاية. إذا كانت آلات التقطيع والمحبب تعاني من وجود كتل، فإنها تنتج حتماً حجم رقائق غير متناسق، مما يولد غبارًا بلاستيكيًا زائدًا وقطعًا كبيرة الحجم. عندما يتم تغذية هذه الرقائق غير المتناسقة إلى الطارد، فإنها تذوب بشكل غير متساو. وهذا يضر باللزوجة الجوهرية للبوليمر ويؤدي إلى تقلبات خطيرة في ضغط الذوبان. وبالتالي، فإن النهائي إنتاج حبيبات PET - حتى على نظام لولبي فردي متقدم بنسبة 36:1 L/D - ينتج كريات ضعيفة من الناحية الهيكلية، أو متغيرة اللون، أو غير متناسقة في الحجم.
لتوضيح الاختلافات التشغيلية، قم بمراجعة المقارنة التالية بين نظام التخفيض اليدوي السيئ ونظام عزم الدوران العالي الآلي.
| المقياس التشغيلي | ضعيف / غير مكتمل لخفض ضغط الهواء | الآلي عالي عزم الدوران |
|---|---|---|
| تدفق المواد | طفرات غير منتظمة، وانهيارات ثلجية متكررة | عرض تقديمي ثابت ومقاس لطبقة واحدة |
| ارتداء المصب | ارتفاع خطر كسر شفرات المحبب | العمر الافتراضي للمكونات العادية والمتوقعة |
| استهلاك الطاقة | طفرات الذروة العالية، إهدار الطاقة الخاملة | رسم خط الأساس الأمثل، وكفاءة عالية |
| فرز الطهارة | منخفض، أجهزة الاستشعار مسدودة بالكتلة المتكتلة | دقة تحديد عالية تصل إلى 99% تقريبًا |
| تكاليف العمالة | مطلوب تدخل يدوي عالي | الحد الأدنى، حلقة مغلقة مؤتمتة بالكامل |
عند تقييم أداء المصنع، غالبًا ما يركز المديرون بشكل كامل على المنتج النهائي. كثيرًا ما يتم الاستهانة بالنزيف المالي الناجم عن سوء فصل الحزم في الواجهة الأمامية. يؤدي سوء التغذية إلى خلق سلسلة من أوجه القصور التي تؤثر بشكل مباشر على النفقات التشغيلية.
التشغيل المستمر هو خط الأساس للربحية. تتطلب إزالة العوائق إيقاف الخط بأكمله. إن التأثير المالي لهذا التوقف غير المخطط له كبير. فكر في منشأة ذات قدرة عالية تعالج 3 أطنان من المواد في الساعة. إذا تم إجبار الخط على التوقف لمدة 20 دقيقة فقط، أي ثلاث مرات في الوردية لإزالة القواديس المحشورة، فإن المنشأة تفقد بالضبط ساعة واحدة من الإنتاج يوميًا. وعلى مدى سنة تشغيل قياسية، يتحول هذا الفشل في فصل البالات بشكل صحيح إلى ثغرة تشغيلية هائلة.
المحرك الرئيسي لتكاليف المرافق في مصنع إعادة التدوير هو الطاقة التي تستهلكها المحركات الكهربائية الضخمة التي تحرك آلات التقطيع وغسالات الاحتكاك. تعمل هذه المحركات بكفاءة أكبر تحت حمل ثابت ومتسق. تسحب المحركات الخاملة تيارًا كهربائيًا كبيرًا دون القيام بأي عمل مفيد. علاوة على ذلك، فإن الطلب المفاجئ على الطاقة الناتج عن الانهيارات الثلجية للمواد يسبب ارتفاعًا في التيار. تؤدي هذه الزيادات إلى فرض رسوم على ذروة الطلب من مقدمي الخدمات، مما يؤدي إلى تضخم فواتير الطاقة الشهرية بشكل دائم.
يتطلب حل هذه المشكلة اتباع نهج استباقي. ومن خلال تنفيذ حلول ميكانيكية قوية، يمكن لمديري المنشآت التخلص من الزيادات المفاجئة في المواد وضمان معدل تغذية ثابت للغاية.
الحل الأكثر مباشرة هو الترقية إلى آلة debaler عالية عزم الدوران مصممة خصيصًا لهذا الغرض. على عكس آلات تمزيق الحزم العامة، تم تصميم قواطع الحزم الحديثة خصيصًا لتمزيق الكتل المضغوطة بإحكام دون قطع الزجاجات الفردية. ابحث عن المواصفات الفنية بما في ذلك سرعات الدوار القابلة للتعديل للتعامل مع كثافات البالات المختلفة، ودبابيس التقليب الفولاذية شديدة التحمل والمقاومة للتآكل. تتميز الوحدات المتقدمة بمنطق الانعكاس التلقائي. إذا اكتشفت الآلة نواة كثيفة تهدد بتشويش الدوار، فإنها تعكس الاتجاه تلقائيًا لإعادة وضع الحزمة قبل الاستئناف.
حتى أفضل الكسارة الميكانيكية تتطلب نظامًا بيئيًا داعمًا. إن إقران جهاز debaler مع نظام التحكم الآلي في التغذية يضمن تدفقًا مقننًا بشكل مثالي. ويتم تحقيق ذلك عن طريق تفريغ الزجاجات المنفصلة في مستودع الجرعات المجهز بخلايا التحميل. يتواصل ناقل الاستخراج ذو السرعة المتغيرة الموجود في الجزء السفلي من المخبأ مباشرة مع المعدات النهائية عبر وحدة التحكم المنطقية القابلة للبرمجة (PLC) المركزية. إذا كان جهاز الفرز البصري يقوم بمعالجة المواد بسرعة كبيرة، فإن الناقل يتسارع. إذا اقتربت آلات المصب من الحد الأقصى لحملها، فإنها تتباطأ.
أحد الأخطاء الهندسية الأكثر شيوعًا في تصميم المصانع هو الفشل في تحقيق التوازن بين قدرات المعدات. يجب أن تتم مطابقة مخرجات جهاز debaler بعناية مع سعة السحب للأنظمة النهائية. كقاعدة عامة لهندسة العمليات، يجب أن تتمتع المعدات الأمامية بقدرة معالجة أعلى بنسبة 15 إلى 20 بالمائة من السعة الاسمية لخط الغسيل الإجمالي. تضمن هذه السعة الزائدة المتعمدة بقاء مخزن الجرعات ممتلئًا بشكل كافٍ، مما يوفر مخزنًا مؤقتًا مستمرًا للزجاجات المنفصلة.
إن آلة إزالة الكبس، التي يشار إليها كثيرًا باسم آلة تكسير الحزم، هي أول آلة تأسيسية في عملية إعادة التدوير الآلية. إنها تستخدم أعمدة دوارة للخدمة الشاقة مزودة بمسامير فولاذية قوية لتمزيق بالات الزجاجات البلاستيكية المضغوطة بإحكام. الهدف الأساسي هو فصل الكتلة المضغوطة إلى زجاجات فردية فضفاضة دون تمزيق البلاستيك نفسه.
تم تصميم آلات التحبيب وآلات التقطيع لمعالجة تدفق ثابت ومستمر من المواد. عند حدوث عملية تفكيك غير كاملة، تدخل كتل كثيفة من البلاستيك إلى غرفة القطع مرة واحدة. يخلق هذا التدفق المفاجئ طفرات هائلة في عزم الدوران على الدوار. مع مرور الوقت، تؤدي هذه الصدمات الميكانيكية إلى تبلد سريع لشفرات القطع، وإلحاق أضرار جسيمة بشاشات التحجيم، وارتفاع درجة الحرارة.
نعم، التأثير على الجودة النهائية عميق. إذا لم يتم فصل الزجاجات البلاستيكية بشكل كامل في بداية الخط، فلا يمكن معالجتها بشكل صحيح بواسطة أدوات الفصل الميكانيكية أو غسالات الاحتكاك. تظل الأوساخ والمواد العضوية والمواد اللاصقة محاصرة داخل الكتل المعبأة بإحكام، مما يؤدي إلى تغير لونها وضعف هيكلها وكريات منخفضة الجودة.
الحل الهندسي الأكثر فعالية هو ترقية البنية التحتية الأمامية لديك. قم بتركيب جهاز debaler ميكانيكي عالي الجودة وعزم الدوران العالي وقم بإقرانه بمستودع جرعات آلي وناقل استخلاص متغير السرعة. يضمن هذا المزيج تفكيك البالات بالكامل وقياسها بمعدل ثابت تمامًا.
بالنسبة لعمليات إعادة التدوير الصغيرة جدًا، قد يكون التخفيض اليدوي ممكنًا من الناحية الفنية، ولكن بالنسبة لأي منشأة على نطاق تجاري، فهو غير قابل للتطبيق تمامًا. إن الاعتماد على العمل اليدوي لتفكيك البالات المضغوطة للغاية أمر غير فعال إلى حد كبير ويشكل مخاطر كبيرة على سلامة العمال.
تحدد كثافة الحزم بشكل مباشر عزم الدوران المطلوب لفصل الزجاجات. تتطلب البالات الكثيفة للغاية، والتي غالبًا ما يتم ضغطها بواسطة مكابس هيدروليكية ذات حمولة عالية، ماكينة إزالة الكبس ذات علب تروس قوية وميزات عكسية أوتوماتيكية لمنع توقف الدوار. تؤدي معالجة البالات شديدة الكثافة بدون المعدات المناسبة إلى حدوث انحشار ميكانيكي فوري.
يوصي مهندسو العمليات بتحجيم جهاز فك الأكياس ونظام التغذية الأمامي بحيث تكون سعتهما أعلى بحوالي 15 إلى 20 بالمائة من خط الغسيل الرئيسي. وهذا يضمن إمدادًا ثابتًا ومخزنًا للمواد المنفصلة في قادوس الجرعات، مما يمنع خط الغسيل من الحرمان من المدخلات.
إن التخفيض غير المكتمل يمثل عنق الزجاجة الحاسم في عملية إعادة التدوير والذي يضر بشكل مباشر بالنتيجة النهائية. فهو يسبب تغذية غير متساوية، ويدمر المعدات النهائية الباهظة الثمن، ويدمر جودة المنتج النهائي. إن التغذية السلسة والمقيسة هي الأساس المطلق لعملية مربحة. توقف عن خسارة الأموال بسبب فترات التوقف غير المخطط لها وتآكل المعدات. قم بتقييم أنظمة التغذية الحالية لديك اليوم، واستكشف الحلول الآلية عالية الأداء في Jwell Recycling لترقية معداتك لتحقيق أقصى قدر من العوائد المالية.


