
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-01 المنشأ:محرر الموقع


الطلب العالمي على البوليسترين المعاد تدويره آخذ في الارتفاع. يتم تشديد تفويضات الاستدامة في جميع أنحاء قطاع التصنيع. لقد بدأ الاقتصاد الدائري يتجذر أخيراً. تسعى الشركات المصنعة الكبرى بقوة إلى الحصول على راتنجات معاد تدويرها عالية الجودة لتلبية حصص الإنتاج الخاصة بها. ومع ذلك، يظل إعداد هذه الخردة المحددة لإعادة استخدامها بمثابة صداع تشغيلي كبير للعديد من مديري المصانع.
التحضير السيئ يدمر المنتج النهائي بشكل مباشر. تخطي خطوة إزالة التلوث أو تقليل الحجم الحاسمة، وسوف تعاني مصفوفة البوليمر الخاصة بك من فشل كارثي أثناء البثق. في هذا الدليل الهندسي الشامل، نوضح بالتفصيل كيفية معالجة خردة البوليسترين بفعالية. سوف نستكشف الفروق الدقيقة في الفرز البصري، وآليات التكسير، وكيفية اختيار معدات المعالجة الدقيقة المطلوبة لتحقيق أقصى قدر من الربحية التشغيلية.
البوليسترين عبارة عن بوليمر هيدروكربوني عطري اصطناعي متعدد الاستخدامات. قم بالمشي على أي أرضية لمنشأة إعادة التدوير، وسوف تراها مكدسة عاليًا بأشكال مختلفة. سوف تكتشف كل شيء بدءًا من علب الأقراص المضغوطة الشفافة والهشة وحتى أغلفة الأجهزة الكثيفة والمتينة. يعد التصنيف الدقيق لهذه النفايات الواردة أمرًا بالغ الأهمية. تملي الخصائص الفيزيائية للخردة منهجية المعالجة المسبقة بأكملها.
في مجاري النفايات التجارية، يظهر البوليسترين عمومًا في شكلين فيزيائيين مختلفين. يؤدي خلط هذين النموذجين دون معالجة مسبقة مستقلة مناسبة إلى كثافات كبيرة غير متناسقة إلى حد كبير. سيؤدي عدم الاتساق هذا إلى تعطيل آليات التغذية لآلات البثق القياسية بسرعة، مما يتسبب في ارتفاع ضغط الذوبان وعدم انتظامه.
ملاحظة صلبة: البوليسترين للأغراض العامة شفاف وهش، وغالبًا ما يستخدم في أدوات المائدة وأنابيب الاختبار التي تستخدم لمرة واحدة. يحتوي البوليسترين عالي التأثير على إضافات مطاطية لمزيد من المتانة، مما يجعله مثاليًا لشماعات المعاطف وحاويات الطعام والمساكن الإلكترونية. تعد المعالجة المسبقة لهذا المتغير الصلب هي المحور الأساسي لسير العمل الهندسي لدينا.
PS الموسع: هذه المادة خفيفة الوزن، المعروفة باسم الستايروفوم، تتكون من ما يصل إلى 98% من الهواء. نظرًا لكثافته الظاهرية المنخفضة للغاية، فإنه يتطلب خطوة معالجة أولية مختلفة تمامًا. يجب على مشغلي المصنع استخدام التكثيف الحراري أو الضغط البارد قبل أن يتم إدخال هذه المادة في خطوط البثق القياسية.
تعتمد السلامة الهيكلية للبلاستيك المعاد تدويره بالكامل على نقاء البوليمر. إن إدخال البوليمرات الأجنبية في دفعة من البوليسترين يعمل بمثابة السم في الذوبان. تمتلك المواد البلاستيكية المختلفة نقاط انصهار مميزة وعتبات تحلل حراري.
على سبيل المثال، يذوب البولي إيثيلين تيريفثاليت عند حوالي 260 درجة مئوية. وينصهر البوليسترين بدرجة أقل بكثير، عادة بين 210 درجة مئوية و240 درجة مئوية. إذا تم خلط زجاجة PET أو صينية بولي بروبيلين مع خردة PS، فإن هذه المواد البلاستيكية الأجنبية تظل صلبة داخل البرميل الساخن. سوف يقومون بحظر شاشات الترشيح بعنف وإنشاء نقاط ضعف هيكلية في الكريات النهائية.
تستخدم مرافق إعادة التدوير الحديثة نظام دفاع متعدد الطبقات لتحقيق نقاء المواد شبه المثالي. تبدأ العملية بالفرز اليدوي، حيث يستخرج العمال فعليًا الملوثات غير البلاستيكية الواضحة مثل الأقواس المعدنية، وإدخالات الورق، وشظايا الخشب. ومن هناك، تمر المادة تحت أجهزة الفرز الضوئية ذات الأشعة تحت الحمراء القريبة. عندما يضرب ضوء الأشعة تحت الحمراء عنصرًا بلاستيكيًا، يعكس البوليمر توقيعًا ضوئيًا محددًا. وهذا يسمح للطائرات الهوائية المستهدفة بتفجير البوليسترين بعيدًا عن المواد البلاستيكية المختلطة الأخرى.
بعد الفصل البصري، غالبًا ما تستخدم المرافق خزانات بالوعة عائمة. باستخدام الجاذبية النوعية، يغوص البوليسترين الصلب بشكل طبيعي في الماء. وعلى العكس من ذلك، تطفو البولي أوليفينات خفيفة الوزن على السطح، مما يسمح بفصل عالي الكفاءة يعتمد على الكثافة. قبل المضي قدمًا، تعمل عملية إزالة التلوث السطحي على إزالة الأوساخ الثقيلة والملصقات اللاصقة والبقايا العضوية. هذه الخطوة الحاسمة تحمي شفرات الكسارة من التآكل المبكر.
النفايات كبيرة الحجم، مثل أغلفة أجهزة التلفاز الكبيرة أو الكتل المتشابكة من شماعات المعاطف، لا يمكن ببساطة أن يتم تغذيتها مباشرة إلى جهاز الطارد. إن تقليل الحجم هو عملية ميكانيكية عدوانية تعمل على توحيد الأبعاد المادية للمادة. يعد هذا التوحيد مطلبًا حاسمًا للحفاظ على ضغط مستقر أسفل الخط.
عادةً ما يتضمن تقليل الحجم الصناعي انهيارًا ميكانيكيًا وحشيًا على مرحلتين. أولاً، تعمل آلات التقطيع الصناعية الثقيلة بسرعات منخفضة مع عزم دوران هائل. إنها تمزق المكونات ذات الجدران السميكة إلى قطع خشنة خشنة. يتم بعد ذلك تغذية هذه القطع في محببات عالية السرعة.
داخل حجرة الطحن، تقوم الشفرات الدوارة شديدة التحمل بتقطيع البلاستيك الهش ضد سكاكين السرير الثابتة. وهذا يخلق ضجة تصم الآذان يتردد صداها في جميع أنحاء أرضية المنشأة. تحدد الشاشة الموجودة أسفل غرفة القطع الحجم النهائي للإخراج. الهدف النهائي هنا هو تقليل النفايات الضخمة إلى رقائق صغيرة موحدة يتراوح قطرها من 10 مم إلى 15 مم. توفر هذه الهندسة الدقيقة نسبة مثالية لمساحة السطح إلى الحجم، مما يسمح بامتصاص الحرارة السريع والموحد أثناء عملية البثق القادمة.
حتى بعد إزالة التلوث والسحق الأولي، غالبًا ما تحتفظ الرقائق بالشوائب المجهرية والزيوت الصناعية والمواد اللاصقة العنيدة المتبقية. تعمل مرحلة الغسيل والتجفيف كخطوة التلميع النهائية لإزالة هذه الملوثات العالقة.
بمجرد تحبيبها، يتم تنظيف الرقائق بقوة داخل غسالة احتكاك عالية السرعة. باستخدام الدوار الداخلي الذي يدور بسرعة تزيد عن 1000 دورة في الدقيقة، فإن الاحتكاك الميكانيكي المكثف المتولد بين الرقائق والدوار والماء يزيل بشكل فعال المواد اللاصقة المتبقية من الملصقات الورقية. بعد هذا الغسيل العنيف، تنجرف الرقائق عبر خزانات الشطف الطويلة. تقوم المجاذيف بدفع المادة الغارقة بلطف على طول الجزء السفلي، بينما يتم إزالة الشوائب خفيفة الوزن من السطح.
يمكن القول إن التجفيف هو الخطوة التحضيرية الأكثر حساسية على الإطلاق. الرطوبة هي العدو الأساسي لقذف البوليمر. عندما تصطدم الرقائق المبللة بالحرارة الحارقة لبرميل الطارد، يتحول الماء على الفور إلى بخار. يؤدي هذا البخار المحبوس إلى تفاعل كيميائي يعرف باسم التحلل المائي. إنه يكسر سلاسل البوليمر بعنف ويقلل من القوة الميكانيكية للبلاستيك. ولمكافحة ذلك، تستخدم المرافق مجففات الطرد المركزي لفصل المياه السطحية ميكانيكيًا. تقوم خطوط أنابيب الهواء الحراري بعد ذلك بتبخير أي رطوبة مجهرية متبقية. تتطلب معايير الصناعة الصارمة انخفاض محتوى الرطوبة النهائي إلى أقل من 1%.
بعد الفرز الدقيق والسحق والغسيل والتجفيف، تصل الرقائق المحضرة إلى ذروة سير عمل إعادة المعالجة. يتم الآن تجهيز المادة لتحويلها مرة أخرى إلى راتينج خام عالي القيمة.
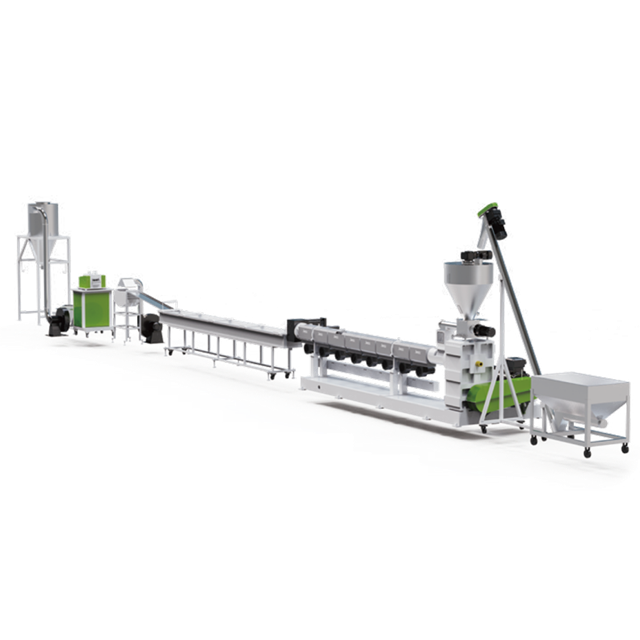
يتم عادةً نقل الرقائق النظيفة عبر نظام فراغ هوائي مغلق مباشرة إلى قادوس التغذية الرئيسي لآلة تكوير البلاستيك . بالنسبة للرقائق الصلبة، تضمن وحدات التغذية ذات الجرعات الحجمية أو الوزنية الدقيقة تدفقًا مستمرًا وغير متقطع للمواد إلى داخل اللولب. تمنع آلية التغذية الهندسية هذه الارتفاع أو تجويع البراميل.
داخل البرميل، ينقل المسمار الدوار المادة للأمام من خلال مناطق تسخين متعددة تمت معايرتها بدقة. يبدأ ملف درجة الحرارة عادةً بحوالي 180 درجة مئوية عند حلق التغذية ويصل إلى ذروته تدريجيًا بين 220 درجة مئوية و240 درجة مئوية بالقرب من رأس القالب. عندما يذوب البلاستيك، تقوم مناطق تفريغ الغاز المفردة أو المزدوجة باستخراج المركبات العضوية المتطايرة المتبخرة بشكل فعال وتتبع الرطوبة. قبل الوصول إلى قالب القطع، يتم دفع البلاستيك المنصهر من خلال مبدلات الغربلة الهيدروليكية المستمرة. يعمل هذا على تصفية أي جزيئات غريبة مجهرية غير ذائبة لضمان النقاء المطلق.
يتطلب شراء الآلات الصحيحة تحليلاً دقيقًا لتدفق المواد المحدد لديك. يجب على مديري المصانع تقييم مستويات التلوث والإنتاجية المطلوبة لاختيار بنية النظام المناسبة. تتطلب معالجة البوليمرات الصلبة غير المتبلورة معالجة حرارية وميكانيكية محددة لتجنب إجهاد القص.
عند تقييم خط تكوير البلاستيك الصلب ، يتمحور القرار الأساسي حول تكوين براميل الطارد. يتميز جهاز البثق أحادي المرحلة، والذي يتكون من برميل واحد طويل، بكفاءة عالية ويستهلك طاقة أقل. إنه الخيار الأمثل لرقائق ما بعد الصناعة النظيفة والمجهزة جيدًا والتي تتميز بالرطوبة المنخفضة والحد الأدنى من التلوث. نظرًا لأن المادة تمر عبر مرحلة انصهار واحدة فقط، فإنها تتعرض لتاريخ حراري أقل، مما يحافظ على قوة الشد.
على العكس من ذلك، يستخدم الإعداد ثنائي المرحلة الطارد الأساسي الذي يغذي البلاستيك المنصهر إلى طارد ثانوي أصغر. يوفر هذا التكوين المعقد نقطتي ترشيح متميزتين ومناطق إضافية لتفريغ الغازات العميقة. تم تصميمه خصيصًا للخردة بعد الاستهلاك التي قد لا تزال تحتوي على أحمال حبر ثقيلة أو شوائب طفيفة أو مستويات رطوبة متقلبة بعد الغسيل.
| تكوين النظام، ترشيح | مدخلات المواد المثالية | وتفريغ الغاز، | التاريخ الحراري، | أفضل تطبيق |
|---|---|---|---|---|
| الطارد ذو المرحلة الواحدة | خردة نظيفة، ما بعد الصناعة، رطوبة <1٪ | مغير شاشة واحدة، 1-2 مناطق تفريغ | منخفض (يحافظ على قوة الشد القصوى) | إعادة طحن GPPS/HIPS عالي النقاء |
| الطارد على مرحلتين | خردة ما بعد الاستهلاك، المواد المطبوعة، رطوبة طفيفة | مبدلات شاشة مزدوجة، ومناطق فراغ عميقة متعددة | معتدل (مرحلة ذوبان ممتدة) | PS مُحبر بكثافة أو مغسول بعد الاستهلاك |
بمجرد صهره وتصفيته، تحدد تقنية القطع المنتج النهائي. يعتبر تكوير الخيوط على نطاق واسع الطريقة الأكثر موثوقية للبوليسترين الصلب. يتم بثق البوليمر المنصهر إلى خيوط متواصلة، ويتم سحبه من خلال حمام تبريد مائي طويل حتى يصلب بلطف، ثم يتم تقطيعه إلى كريات أسطوانية موحدة. يمنع هذا التبريد التدريجي المواد الهشة من التكسر، وهي مشكلة شائعة عند استخدام قواطع الوجه ذات الحلقة المائية القوية دون التحكم الحراري الدقيق.
إن محاولة معالجة الرقائق الصلبة في الآلات المصممة للأغشية الناعمة هي وصفة لحدوث أعطال ميكانيكية متكررة وضعف إنتاج المواد. تتميز المواد البلاستيكية الصلبة بكثافة كبيرة وتتطلب هندسة لولبية مُحسّنة لإدارة حساسية القص.
يوفر الاستثمار في نظام تكوير مصمم خصيصًا للبلاستيك الصلب مزايا تشغيلية متميزة. تستخدم هذه الأنظمة المتقدمة سخانات السيراميك ومراوح النفخ الآلية للحفاظ على الإدارة الحرارية الدقيقة. تعمل هذه الهندسة المستهدفة على تقليل استهلاك الطاقة غير الضروري، وتقليل خطر تآكل البراغي، وتقليل تكاليف العمالة المرتبطة بانسداد الماكينة. تعمل الكفاءة التشغيلية الناتجة بشكل مباشر على تسريع عائد منشأتك على الاستثمار.
وبعيدًا عن الكفاءة الأساسية، فإن القيمة السوقية للراتنج المعاد تدويره تمليها خصائصه الفيزيائية. يبحث المشترون عن اتساق اللون وقوة الشد وتوحيد الحبيبات. تضمن الآلات المخصصة تفريغًا فائقًا للغازات وترشيحًا مستمرًا، مما يؤدي إلى إنتاج كريات ممتازة خالية من الفقاعات والتي تتطلب هوامش أعلى من قوالب الحقن.
وبالنظر إلى مشهد إعادة التدوير الأوسع، يلاحظ محللو الصناعة مسارًا تصاعديًا متميزًا للبوليسترين المعاد تدويره بعد الاستهلاك. انطلاقًا من التزام صناعة التعبئة والتغليف بسلاسل التوريد الدائرية واللوائح البيئية العالمية الأكثر صرامة، تسعى العلامات التجارية الكبرى بنشاط إلى البحث عن مصادر موثوقة للراتنجات المعاد تدويرها عالية الجودة. نحن نشهد تحولا هائلا بعيدا عن التدوير. وبدلاً من ذلك، يطلب السوق مواد معاد تدويرها من الدرجة الغذائية أو شبه الأولية.
يضع هذا التحول ضغوطًا هائلة على مرافق إعادة التدوير للتخلي عن الإعدادات البدائية. لم يعد الترقية إلى الفرز الميكانيكي المتقدم وتقنيات البثق المتخصصة أمرًا اختياريًا. إنه مطلب صارم لتلبية معايير نقاء الشركات. ويظل الإعداد المناسب هو الأساس الذي لا يمكن إنكاره لإعادة التدوير عالي الجودة. يعد الفرز والسحق والغسيل خطوات أولى حاسمة. ومع ذلك، فإن التحول النهائي يعتمد بشكل كبير على آلات متخصصة وموثوقة. ومن خلال اختيار التكوين المناسب للطارد وتقنية القطع، يمكن لمديري المصانع تحويل تدفق النفايات الصعبة إلى مورد مربح للغاية وجاهز للسوق.
في حين أن كلتا المادتين تشتركان في نفس البوليمر الأساسي، فإن أشكالهما الفيزيائية تتطلب معالجة مختلفة تمامًا قبل البثق. يحتوي الستايروفوم على ما يصل إلى 98% من الهواء من حيث الحجم. إن تغذية هذه المواد الخام مباشرة في آلة البثق القياسية أمر غير فعال إلى حد كبير. يجب أولاً معالجتها من خلال مكثف أو ضاغط بارد لإنشاء سبائك صلبة. بمجرد تكثيفه إلى شكل صلب، يمكن معالجته غالبًا في نفس خطوط البثق المستخدمة للرقائق الصلبة، بشرط ضبط آلية التغذية بشكل صحيح.
يجب أن تخضع الخردة لعملية تطهير صارمة. يجب غسلها جيدًا لإزالة الزيوت والبقايا العضوية والمواد اللاصقة. في حين أن آلات البثق عالية الجودة مجهزة بمبدلات غربال هيدروليكية لتصفية الشوائب المجهرية، فإن تغذية الخردة الملوثة بشدة سوف تسبب انسدادًا سريعًا للغربال. يؤدي هذا إلى تعطيل ضغط الذوبان ويقلل من الوضوح البصري للكريات النهائية.
يجب تقليل محتوى الرطوبة بشكل صارم إلى أقل من 1% قبل دخول القادوس. عند درجات الحرارة العالية المطلوبة لإذابة البوليمر، يتبخر الماء المتبقي على الفور ويتحول إلى بخار. إذا لم تتم إزالته بالكامل عن طريق التفريغ الفراغي، يصبح هذا البخار محاصرًا. إنه يكسر سلاسل البوليمر وينتج عنه كريات هشة أو رغوية أو مجوفة.
الفرق الأساسي يكمن في تغذية المواد والتكثيف. تتميز الرقائق الصلبة بكثافة كبيرة وتتدفق بسهولة، مما يسمح باستخدام القواديس الحجمية القياسية أو مغذيات القوة. الأفلام البلاستيكية المرنة خفيفة الوزن ورقيقة. إنها تتطلب قاطعًا وضاغطًا مدمجًا للتسخين المسبق للمادة الناعمة وتكثيفها قبل أن يتمكن برغي الطارد من الإمساك بها.
يعتمد القرار بالكامل على جودة المواد المدخلة الخاصة بك. إذا كانت منشأتك تقوم بمعالجة الخردة النظيفة ما بعد الصناعية أو تستخدم خط غسيل متقدم يوفر رقائق رطوبة تقترب من الصفر، فإن الآلة أحادية المرحلة تكون عالية الكفاءة. إذا كنت تقوم بمعالجة خردة ما بعد الاستهلاك التي تحتفظ بأحبار ثقيلة، أو مواد لاصقة متبقية، أو رطوبة متقلبة، فإن الخط مزدوج المرحلة ضروري للغاية لقدراته على الترشيح الثانوي الحاسم وقدرات تفريغ الفراغ العميق.
يحدد مؤشر تدفق الذوبان مدى سهولة تدفق البوليمر المنصهر تحت الضغط. يمكن أن يؤدي خلط الخردة من أصول تصنيع مختلفة إلى تقلب كبير في مؤشر تدفق الذوبان. يؤدي هذا التناقض إلى ارتفاع رأس القالب وأحجام الكريات غير المنتظمة. يساعد فرز المواد حسب تطبيقها الأصلي على استقرار مؤشر تدفق الذوبان أثناء البثق.
عادة ما تكون الكريات الهشة نتيجة للتدهور الحراري الشديد أو التحلل المائي الناجم عن الرطوبة. إذا تم ضبط درجات حرارة برميل الطارد على درجة عالية جدًا، أو إذا كانت المادة تتعرض لضغط قص مفرط بسبب تصميم لولبي غير مناسب، فإن سلاسل البوليمر تنهار. إن التأكد من أن الرطوبة أقل من 1٪ واستخدام سخانات السيراميك الدقيقة سيمنع هذا الفشل الهيكلي.
يتطلب تحويل خردة البوليسترين المعقدة إلى كريات عالية الجودة أكثر من مجرد الآلات الأساسية. فهو يتطلب هندسة دقيقة مصممة خصيصًا لتدفق المواد المحدد لديك. سواء كنت تتعامل مع نفايات ما بعد التصنيع النظيفة أو نفايات ما بعد الاستهلاك المطبوعة بشكل كبير، فإن تكوين الإعداد الحراري والترشيح المناسب هو المفتاح لزيادة الإنتاجية إلى أقصى حد. قم بتقييم الاختناقات التشغيلية الحالية لديك واستكشف تقنيات البثق المتقدمة في Jwell Recycling للعثور على بنية النظام الدقيقة التي تتوافق مع أهداف الإنتاج الخاصة بك.


