
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-06 المنشأ:محرر الموقع


تمثل معالجة البولي أوليفينات ما بعد الاستهلاك وما بعد الصناعة تحديًا ميكانيكيًا متميزًا. تختلف الخصائص الفيزيائية للأغشية المرنة بشكل كبير عن المواد البلاستيكية الصلبة، مما يعقد الإنتاجية المستمرة في أي منشأة. تتصرف الأفلام منخفضة الكثافة مثل LDPE وLLDPE بشكل مختلف تحت الضغط الحراري مقارنة بالأفلام الصلبة ذات الكثافة الكبيرة مثل HDPE وPP. غالبًا ما تواجه المنشآت التي تحاول معالجة كلا التنسيقين معدلات تغذية غير متناسقة. يؤدي التدهور الحراري، والتعمية المتكررة للمرشح، وانخفاض جودة الحبيبات النهائية إلى تعطيل العمليات بشكل روتيني.
لتحقيق إعادة تدوير عالية الجودة ومجدية تجاريًا، يجب على مشغلي المصانع تقييم خطوط المعالجة بناءً على كفاءة الفرز، وإزالة التلوث، وهندسة البثق. ينتج عن الخط الذي تم تكوينه بشكل سيئ حبيبات داكنة أو ذات رائحة كريهة أو هشة. يشرح هذا الدليل الإعداد الفني المطلوب لآلة إعادة تدوير البلاستيك عالية الأداء لنفايات PP PE لمعالجة التنسيقات المرنة والصلبة بنجاح. سوف نستكشف إعداد المواد، وآليات التغذية، واستراتيجيات ترشيح الذوبان التي تضمن إنتاجًا ثابتًا.
يعد تحديد خط الأساس التشغيلي ومعايير النجاح هو الخطوة الأولى في معالجة البولي أوليفينات بكميات تجارية. لا يمكنك معالجة جميع تيارات البولي إيثيلين والبولي بروبيلين بالتساوي. تختلف المتطلبات الميكانيكية المفروضة على معدات إعادة التدوير بشكل كبير اعتمادًا على الشكل المادي لمواد التغذية الواردة. يجب على المشغلين فهم هذه السلوكيات المادية لتكوين خطوطهم بشكل صحيح.
تشمل النفايات الصلبة عناصر مثل زجاجات HDPE، وحاويات PP، والصناديق المقولبة بالحقن. تمتلك هذه المواد كثافة كبيرة. أنها توفر التقطيع والتحبيب بشكل مباشر. تحتفظ الرقائق الصلبة بكمية أقل من الرطوبة بعد المرور عبر غسالة الاحتكاك. ومع ذلك، غالبًا ما تصل التيارات الصلبة ملوثة بأغطية أو أغطية مصنوعة من بوليمر مختلف. على سبيل المثال، غالبًا ما تصاحب أغطية PP زجاجات HDPE، مما يتطلب فصلًا بالجاذبية النوعية.
تتكون تدفقات الأفلام المرنة من عبوات LDPE وLLDPE وBOPP. هذه المواد لديها كثافة ظاهرية منخفضة للغاية. تؤدي النسبة العالية من مساحة السطح إلى الحجم إلى احتباس كبير للرطوبة أثناء مرحلة الغسيل. تكون الأغشية عرضة بدرجة كبيرة للالتفاف حول دوارات القطع والسد داخل قواديس التغذية القياسية. يؤدي إدخال طبقة خفيفة ورقيقة مباشرة إلى برغي الطارد القياسي إلى انخفاض شديد في الإنتاجية واحتجاز الهواء.
الفصل بين الكسور الشفافة والبيضاء والملونة ضرورة اقتصادية. يؤدي الفشل في فصل الألوان إلى إجبار المشغلين على تخفيض مستوى المادة إلى كريات سوداء اللون. الكريات السوداء تتطلب سعر سوق أقل بكثير. تمثل تيارات ما بعد الاستهلاك تحديات خطيرة. أنها تحتوي على أسطح مطبوعة للغاية، وهياكل متعددة الطبقات، وبقايا عضوية. تعتبر خردة ما بعد الصناعة أنظف بشكل عام ولكنها لا تزال تتطلب فرزًا دقيقًا للألوان للحفاظ على الاتساق البصري في الدفعة النهائية.
يجب عليك تحديد الاحتفاظ المقبول بمؤشر تدفق الذوبان (MFI) قبل بدء الإنتاج. تؤدي عملية إعادة التدوير بطبيعتها إلى تحلل سلاسل البوليمر، مما يؤدي إلى زيادة مؤسسات التمويل الأصغر. يجب أن تأخذ معدلات الإنتاجية المستهدفة في الاعتبار فقدان الرطوبة وإزالة التلوث. تحدد أهداف الخصائص الميكانيكية، مثل قوة الشد ومقاومة الصدمات، ما إذا كان يمكن للكريات المعاد تدويرها إعادة إدخال تطبيقات التعبئة والتغليف عالية القيمة أو يجب أن يتم تحويلها إلى منتجات البناء ذات الجدران السميكة.
يتم تحديد جودة الحبيبات النهائية قبل فترة طويلة من ذوبان البلاستيك. يملي إعداد الواجهة الأمامية استقرار عملية البثق. سوف تطغى المواد سيئة الإعداد على مغير الشاشة وتؤدي إلى تحلل ذوبان البوليمر.
تعتبر الفواصل المغناطيسية والتيار الدوامي بمثابة تركيبات أولية لا يمكنك تخطيها. يجب عليك إزالة المعادن الحديدية وغير الحديدية قبل أن تدخل المادة إلى آلة التقطيع الأولية. سوف تؤدي أغطية الألومنيوم وبطانات الرقائق المعدنية والمسامير الضالة إلى تحطيم شفرات المحبب وإحداث ضرر شديد على برميل الطارد. تعمل أنظمة الفرز الآلية بالأشعة تحت الحمراء القريبة (NIR) على عزل بوليمرات PP وPE المستهدفة من المواد البلاستيكية غير المرغوب فيها مثل PET وPVC. حتى الكميات الصغيرة من PVC ستطلق حمض الهيدروكلوريك أثناء البثق، مما يؤدي إلى تدمير المعدات وإتلاف الدفعة.
يعد تقييم تصميمات الدوار أمرًا ضروريًا لتقليل الحجم بكفاءة. تعمل التصميمات ذات الدوار V أو التصميمات المتقاطعة بشكل جيد للغاية مع المواد الصلبة. إنها توفر قوة قطع عالية وحجم موحد للرقائق. تتطلب الأفلام المرنة مقاطع مقطعية متخصصة. تمنع هذه التشكيلات البلاستيك الرقيق من الالتفاف حول عمود الدوار وإيقاف المحرك. تستخدم المحببات الرطبة المدمجة الماء مباشرة داخل غرفة القطع. يؤدي هذا إلى بدء عملية الغسيل مبكرًا، وتبريد الشفرات، وتقليل تآكل الشفرة بشكل كبير بسبب الأوساخ الكاشطة.
خط غسيل البلاستيك الشامل هو آلية الدفاع ضد التلوث. تستخدم غسالات الاحتكاك تحريكًا ميكانيكيًا عالي السرعة لإزالة المواد اللاصقة العنيدة والملصقات الورقية والملوثات العضوية من السطح البلاستيكي. تستخدم خزانات الفصل العائمة بالوعة الجاذبية النوعية لفصل المواد. الماء يعمل كوسيط. كثافة البولي بروبلين والبولي إيثيلين أقل من 1.0 جم/سم3، مما يجعلها تطفو. تغوص الملوثات الثقيلة مثل PET، وPVC، والبوليسترين، والمعادن إلى القاع لإزالتها.
تعتبر أنظمة الغسيل الساخن ضرورية لنفايات ما بعد الاستهلاك الملوثة بشدة. تقوم هذه الخزانات بتسخين الماء وإدخال الصودا الكاوية (NaOH) إلى جانب المواد الخافضة للتوتر السطحي المتخصصة. يعمل التأثير الكيميائي والحراري على إذابة المواد اللاصقة القوية والزيوت المتبقية والأحبار السطحية التي لا يستطيع الماء البارد إزالتها.
الرطوبة هي عدو النتوء. تقوم مجففات الطرد المركزي بتدوير الرقائق الصلبة بسرعات عالية، مما يؤدي إلى التخلص من المياه السطحية بفعالية. ومع ذلك، قوة الطرد المركزي غير كافية للأفلام المرنة. تتطلب أفلام PE وPP الناعمة مجففات عصرية. تعمل هذه المكابس اللولبية على ضغط الماء ميكانيكيًا من المادة الرقيقة. كما يوفر الاحتكاك الناتج أثناء الضغط تجفيفًا حراريًا أوليًا. يؤدي ذلك إلى تقليل مستويات الرطوبة إلى أقل من 3% قبل دخول المادة إلى الطارد.
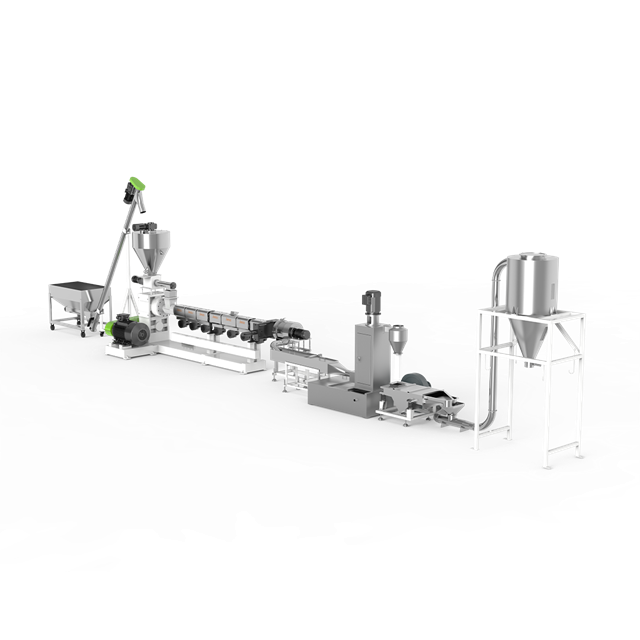
تقوم مرحلة البثق بتحويل الرقائق النظيفة والجافة إلى كريات موحدة. يتطلب التعامل مع التنسيقات المختلطة آليات تغذية متعددة الاستخدامات وترشيح ذوبان قوي.
يعد التكامل بين القاطع والضاغط ضروريًا لمعالجة الفيلم. يستخدم الضاغط شفرات دوارة عالية السرعة لتوليد حرارة الاحتكاك. تعمل هذه الحرارة على تهيئة الطبقة الرقيقة وتجفيفها وتكثيفها. يتم بعد ذلك دفع المادة المكثفة مباشرة إلى برغي الطارد. تتطلب عملية إعادة الطحن الصلبة والتدفق الحر قادوسًا قياسيًا وأنظمة تغذية بالقوة. غالبًا ما تدمج الحديثة آلة تكوير إعادة تدوير النفايات البلاستيكية تكوينات هجينة أو مزدوجة التغذية. يسمح هذا الإعداد بإجراء تغييرات سريعة بين عمليات تشغيل الأفلام والأفلام الصلبة دون تبديل مكونات الأجهزة الرئيسية.
تصميم المسمار يملي جودة الذوبان. يجب على المشغلين تقييم نسب الطول إلى القطر (L/D). عادةً ما تكون النسب بين 30:1 و36:1 مناسبة لمعالجة البولي أوليفينات. تُفضل آلات البثق أحادية اللولب لإعادة التدوير الميكانيكية أحادية البوليمر عالية الإنتاج. إنها توفر أداءً قويًا وصيانة أسهل. تعد تكوينات اللولب المزدوج ذات الدوران المشترك ضرورية للتركيب. إذا كنت بحاجة إلى إضافة الأصبغة الملونة، أو الحشوات المعدنية، أو مزج أجزاء شديدة التنوع، فإن الخلط القوي لنظام اللولب المزدوج مطلوب.
| منطقة الطارد | درجة الحرارة المستهدفة (HDPE) | درجة الحرارة المستهدفة (فيلم LDPE) | ميزة |
|---|---|---|---|
| منطقة التغذية | 160 درجة مئوية - 180 درجة مئوية | 140 درجة مئوية - 160 درجة مئوية | ذوبان الأولي ونقل |
| منطقة الضغط | 190 درجة مئوية - 210 درجة مئوية | 170 درجة مئوية - 190 درجة مئوية | التكثيف وإزالة الهواء |
| منطقة القياس | 210 درجة مئوية - 230 درجة مئوية | 190 درجة مئوية - 210 درجة مئوية | التجانس وبناء الضغط |
| يموت الرأس | 220 درجة مئوية - 240 درجة مئوية | 200 درجة مئوية - 220 درجة مئوية | الشكل النهائي قبل التكوير |
تعمل عملية الترشيح على إزالة الملوثات المجهرية التي تبقى على قيد الحياة في خط الغسيل. تتولى مغيرات الشاشة هذه المهمة. تسمح مبدلات الشاشة المستمرة بتبديل الفلتر دون إيقاف الإنتاج. تعد مرشحات الليزر وأنظمة التدفق العكسي ضرورية للتعامل مع التلوث العالي بالورق أو الألومنيوم. تعمل مستخلصات التفريغ على استخلاص الرطوبة المحاصرة ومذيبات حبر الطباعة والمركبات العضوية المتطايرة (VOCs). تعمل مناطق تفريغ الهواء المفردة أو المزدوجة على سحب هذه الغازات من المصهور. يؤدي الفشل في تنفيس هذه الغازات إلى ظهور كريات مسامية وهشة مملوءة بفراغات مجهرية.
تعتبر عملية التكوير بحلقة الماء أو القالب هي المعيار الصناعي للـPP وPE. تقوم السكاكين الدوارة بقطع المصهور مباشرة عند رأس القالب تحت تدفق مستمر من الماء. توفر هذه الطريقة شكل حبيبات موحد، ومساحة مدمجة، وتبريد فعال. يعد تكوير الخيوط بديلاً لتطبيقات صلبة محددة ذات مستوى عالٍ من التمويل الأصغر. يقوم الطارد بدفع الخيوط المستمرة عبر حمام مائي قبل أن تقوم القاطعة الدوارة بتقطيعها. ومع ذلك، فإن تكوير الخيوط يكون عرضة للكسر إذا تقلبت جودة الذوبان أو كانت الملوثات تسد القالب. يعتبر التكوير تحت الماء هو الأنسب للعمليات الصناعية عالية الإنتاجية التي تتطلب كريات كروية تمامًا.
يتطلب اختيار المعدات الصحيحة تحقيق التوازن بين النفقات الرأسمالية والمرونة التشغيلية. يجب عليك تقييم المواد الأولية المهيمنة لديك وأهداف الإنتاج طويلة المدى.
| الوظيفة | معالجة النفايات الصلبة | معالجة مرنة للأفلام |
|---|---|---|
| الكثافة الظاهرية | عالية (التدفق الحر) | منخفض (رقيق، عرضة للجسر) |
| آلية التغذية | قوة التغذية / القادوس القياسي | القاطع الضاغطة |
| متطلبات التجفيف | مجفف الطرد المركزي | عصارة ومجفف (مكبس لولبي) |
| الاحتفاظ بالرطوبة | انخفاض الرطوبة السطحية | ارتفاع نسبة الرطوبة السطحية |
| الملوثات الأولية | أغطية بوليمر مختلفة، ملصقات صلبة | ملصقات ورقية، أحبار ثقيلة، مواد عضوية |
يجب على المشغلين الموازنة بين فوائد الخطوط المخصصة مقابل الخطوط الهجينة. يؤدي تشغيل خطوط منفصلة للأفلام والمواد الصلبة إلى زيادة الإنتاجية وتقليل التعديلات الميكانيكية. ومع ذلك، فإنه يتطلب مساحة أرضية كبيرة واستثمارات رأسمالية. توفر الخطوط الهجينة المرونة ولكنها تتسبب في توقف العمل أثناء عمليات التغيير. يجب عليك أيضًا الاختيار بين البثق المباشر والتركيب. تقوم عملية إعادة التدوير الميكانيكية القياسية ببساطة بإذابة البلاستيك وتصفيته. يسمح لك التركيب بإضافة معدلات التأثير ومضادات الأكسدة لاستعادة الخصائص الفيزيائية للPP وPE المتدهورين.
تقييم استهلاك الطاقة عن كثب. انظر إلى الكيلووات/ساعة المطلوبة لكل كيلوجرام من الناتج. تعمل أنظمة التسخين التعريفي الموفرة للطاقة الموجودة على أسطوانة الطارد على تقليل استهلاك الطاقة بشكل كبير مقارنة بالأشرطة الخزفية القياسية. تؤثر مستويات الأتمتة بشكل مباشر على تكاليف العمالة. تعمل أجهزة تغيير الشاشات الآلية والمراقبة المستمرة للرطوبة وأنظمة التحكم PLC المتكاملة على تقليل الحاجة إلى التدخل اليدوي المستمر ومنع الأعطال الكارثية في الخطوط.
يؤدي اختيار شركة مصنعة موثوقة لآلات تكوير البلاستيك إلى تخفيف المخاطر التشغيلية على المدى الطويل. التحقق من مصادر المكونات الخاصة بهم. تأكد من أنهم يستخدمون مكونات موحدة ومتوفرة عالميًا مثل Siemens PLCs ومحامل SKF ومحركات ABB. وهذا يمنع حجز البائع لقطع الغيار. اختبار الطلب والتحقق من الصحة. يجب عليك إجراء تجربة للمواد من 1 إلى 2 طن باستخدام مجموعة النفايات المحددة غير المغسولة قبل الشراء. قم بمراجعة اتفاقيات مستوى الخدمة الخاصة بهم بعناية. ابحث عن ضمانات العمر الافتراضي لأجزاء التآكل على البراغي والبراميل والشفرات. تأكد من أنها توفر دعمًا قويًا للتثبيت وقدرات استكشاف الأخطاء وإصلاحها عن بُعد.
حتى أفضل الأنظمة تصميمًا تواجه مخاطر تشغيلية. إن توقع هذه المخاطر يمنع التوقف عن العمل المكلف وتدهور المواد.
تشكل التدفقات المفاجئة للـ PVC في تيار PE خطرًا شديدًا. يتحلل PVC عند درجات حرارة المعالجة المطلوبة للـ PE وPP. فهو يطلق حمض الهيدروكلوريك، الذي يؤدي إلى تآكل أسطوانة الطارد ويدمر ذوبان البوليمر. خفف من ذلك عن طريق تركيب فارزات ضوئية NIR حساسة للغاية في المنبع. تدريب موظفي الفرز اليدوي على تحديد وإزالة العبوات البلاستيكية. قم بإجراء فحوصات منتظمة لكثافة مياه الخزان العائم لضمان الفصل المناسب.
يحتفظ فيلم التغليف المطبوع بدرجة عالية ببقايا حبر ومذيبات كبيرة. تسبب هذه المركبات العضوية المتطايرة روائح كريهة وتضر بالسلامة الهيكلية للحبيبة. استخدم إضافات الأصبغة الرئيسية المتخصصة، مثل ماصات الروائح والأصبغة الرئيسية المجففة، أثناء عملية البثق. قم بإقران هذه المواد المضافة بأنظمة تفريغ قوية للفراغ المزدوج لسحب المذيبات المتطايرة من الذوبان قبل التكوير.
سوف تؤدي المستويات العالية من تلوث الورق والألمنيوم إلى عمى مرشح الذوبان بسرعة. يؤدي هذا إلى ارتفاع كبير في الضغط داخل برميل الطارد. وضع بروتوكولات صيانة وقائية صارمة لمغير الشاشة. قم بتركيب أقفال أمان آلية لمراقبة الضغط. ستقوم هذه المستشعرات تلقائيًا بإيقاف تشغيل محرك تشغيل الطارد إذا تجاوز ضغط الذوبان حدود التشغيل الآمنة، مما يمنع تمزق البرميل أو تلف رأس القالب.
ج: نعم، ولكن يتطلب نظام تغذية هجين. أنت بحاجة إلى أداة قطع وضغط مع خيار الالتفافية أو التغذية المزدوجة. تعد التعديلات الدقيقة لملف درجة الحرارة ضرورية لأن الأفلام والمواد الصلبة لها كثافات كبيرة وسلوكيات ذوبان مختلفة.
ج: يجب عصر الفيلم ميكانيكيًا أو تجفيفه حراريًا إلى نسبة رطوبة أقل من 3%. تؤدي الرطوبة العالية إلى ظهور الرغوة والكريات المسامية والتآكل المفرط لنظام تفريغ الغاز.
ج: تحتوي نفايات ما بعد الاستهلاك على الأوساخ والزيوت والمواد العضوية والملصقات الورقية. بدون خط غسيل، ستؤدي هذه الملوثات إلى تعتيم مرشحات الطارد بسرعة، وتحلل ذوبان البوليمر، وتنتج حبيبات منخفضة القيمة وغير مطابقة للمواصفات.
ج: تعمل الملوثات المعدنية على تقطيع شفرات المحبب، مما يؤدي إلى إصابة برغي الطارد والبرميل بشدة، ويتسبب في فشل ذريع في شاشة ترشيح الذوبان. تعتبر الفواصل المغناطيسية والتيار الدوامي من وسائل التخفيف الحاسمة.
ج: إن فصل المواد البلاستيكية حسب اللون يسمح للمعالجات ببيع الكريات الطبيعية أو ذات الألوان الفاتحة بسعر أعلى. يمكن صبغها بسهولة بأي لون. تنتج المدخلات ذات الألوان المختلطة كريات رمادية داكنة أو سوداء، والتي لها تطبيقات محدودة وقيمة سوقية أقل.
ج: تعمل عملية تكوير حلقة الماء على قطع المصهور مباشرة عند رأس القالب تحت تدفق الماء، مما يجعله مثاليًا للبولي أوليفينات المرنة. تقوم عملية تكوير الخيوط بسحب الخيوط المستمرة من خلال حمام مائي قبل القطع، وهو ما يمثل مشكلة إذا تسببت الملوثات في كسر الخيوط.
ج: منع التدهور عن طريق تحسين ملف درجة حرارة الطارد لتجنب حرارة القص المفرطة. تأكد من أن الرطوبة أقل من 3% قبل التغذية، واستخدم تفريغ الهواء المزدوج الفعال، وفكر في إضافة الأصبغة المضادة للأكسدة أثناء مرحلة البثق.


