
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-25 المنشأ:محرر الموقع


هل النفايات البلاستيكية غير المتساوية تدمر أرباح إعادة التدوير؟ تعمل القصاصات كبيرة الحجم بشكل روتيني على انسداد المعدات النهائية. إنها تلحق أضرارًا جسيمة بالمحببات باهظة الثمن وتعطل في النهاية عملية التكوير بأكملها. ولمكافحة هذا الكابوس التشغيلي، يعد الحل النهائي بمثابة نظام مخصص لتقليل الحجم. على وجه التحديد، يبرز تكوين العمود الفردي باعتباره الطريقة الأكثر موثوقية لتحديد حجم المواد بدقة.
في هذا الدليل الشامل، سنقوم بتفصيل الآليات الدقيقة لكيفية تحكم وحدة التقطيع في أبعاد الإخراج. من خلال فهم هذه المبادئ الأساسية من منظور هندسي، يمكن لمشغلي المنشأة تحسين معداتهم، وتقليل وقت التوقف غير المتوقع، واختيار الماكينة المثالية لخطوط الإنتاج المحددة الخاصة بهم.
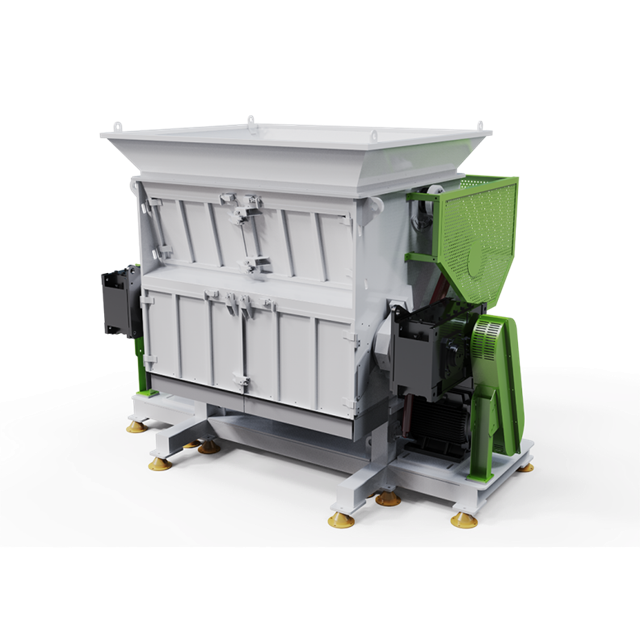
لفهم كيفية تنظيم حجم المخرجات بشكل كامل، يجب على المرء أولاً فحص الآليات الأساسية للمعدات. تعمل هذه الآلة الصناعية القوية كخطوة أولى حاسمة في إعادة تدوير البلاستيك، على تحويل النفايات الضخمة التي يصعب التحكم فيها إلى أجزاء موحدة وقابلة للمعالجة.
تعتمد الكفاءة التشغيلية لهذه الآلة على نظام متزامن من المكونات الثقيلة. ينفذ كل جزء دورًا محددًا لضمان تقليل البوليمر إلى المواصفات الدقيقة.
إن رحلة النفايات البلاستيكية عبر الماكينة عبارة عن عملية ميكانيكية ذات حلقة مغلقة يتم التحكم فيها بشكل كبير. تخيل عاملاً يقوم بقلب حزمة ضخمة من الأفلام الزراعية إلى القادوس. بمجرد الدخول، تتولى الجاذبية والمكبس الهيدروليكي زمام الأمور. إنهم يضغطون بلا هوادة على النفايات الضخمة ضد العمود الدوار عالي السرعة.
أثناء دوران الدوار، تمسك سكاكينه البارزة بالبلاستيك، وتسحبه إلى الأسفل نحو شفرات الجزء الثابت الثابتة. ونتيجة لذلك، تخضع المادة لقوى قص هائلة أثناء ضغطها عبر الفجوة الضيقة بين الحواف المتحركة والثابتة. يتم تكسير البلاستيك إلى قطع أصغر، ويدور حول غرفة القطع. سوف تدور باستمرار ويتم إعادة قطعها حتى تصبح الأجزاء صغيرة بما يكفي لتسقط من خلال الفتحات المحددة في الشاشة السفلية.
يقوم مديرو المرافق في كثير من الأحيان بتقييم الاختلافات التشغيلية بين إعدادات العمود الفردي والمزدوج. في حين أن كلاهما يتفوقان في تقليل الحجم، إلا أنهما يخدمان أغراضًا مختلفة تمامًا على أرضية المصنع. لتوضيح هذه الاختلافات، فكر في الفروق الميكانيكية الأساسية.
| ميزة | إعداد عمود واحد | إعداد عمود مزدوج |
|---|---|---|
| آلية القطع | قص عالي السرعة ضد الشفرات الثابتة | تمزيق منخفض السرعة بين عمودين متعاكسين |
| التحكم في الحجم | يتم التحكم فيها بدقة من خلال شاشة سفلية | لا يوجد شاشة يعتمد كليًا على عرض الشفرة |
| اتساق الإخراج | رقائق موحدة للغاية ويمكن التنبؤ بها | شرائط غير منتظمة وطويلة وغير متوقعة |
| أفضل تطبيق | التحجيم الدقيق للمحببات النهائية | تخفيض الحجم الأساسي للعناصر الضخمة والضخمة |
وعلى النقيض من تصميم العمود المزدوج، تم تصميم بنية العمود الواحد هيكليًا لإنتاج مخرجات موحدة يمكن التنبؤ بها. ومن خلال احتجاز المادة في غرفة القطع حتى تلبي متطلبات الأبعاد الدقيقة، فإنها توفر الحجم الدقيق للرقاقة اللازمة لتغذية الآلات الدقيقة بأمان.
إذا كنت تريد فهم التحكم في الحجم، فانظر مباشرة إلى الشاشة. يعمل هذا المكون عالي التحمل كحارس نهائي لأبعاد المواد.
المبدأ المادي الذي يحكم الشاشة واضح ومباشر. لا يمكن للقطع البلاستيكية الصلبة الخروج من الماكينة على الإطلاق ما لم يتم تركيبها فعليًا عبر الفتحات المحفورة. عندما يقطع الدوار قطعة من البلاستيك، يتم مسح تلك القطعة عبر سطح الشاشة. إذا كانت القطعة أصغر من قطر الثقب، فإنها تسقط على ناقل التغذية. على العكس من ذلك، إذا ظلت كبيرة جدًا، فإن الدوار يحملها مرة أخرى لدورة عقابية أخرى ضد السكاكين الثابتة. تضمن هذه الدورة المستمرة الالتزام الصارم بحجم الإخراج المطلوب.
يعد تحديد حجم الشاشة الصحيح بمثابة موازنة دقيقة بين تحسين المنتج النهائي والإنتاجية بالساعة. تنتج الثقوب الأصغر رقائقًا عالية الدقة ولكنها تجبر المادة على البقاء داخل الحجرة لفترة أطول. وهذا يقلل بطبيعته من معدل المعالجة.
تشير البيانات التجريبية من المرافق التشغيلية إلى عدة تكوينات قياسية. على سبيل المثال، يتم عادةً نشر الشبك مقاس 30 مم إلى 40 مم للمواد البلاستيكية الصلبة المخصصة لمحبب ثانوي، مما يمنع بشكل فعال الاختناقات النهائية. وفي الوقت نفسه، توفر الشاشات مقاس 50 مم إلى 60 مم التوازن الأمثل للتقطيع للأغراض العامة. بالنسبة للعناصر شديدة التلوث أو كبيرة الحجم للغاية حيث يكون الهدف الوحيد هو تقليل الحجم السريع، غالبًا ما تستخدم المنشآت شاشات ضخمة مقاس 80 مم إلى 100 مم.
وبينما تحدد الشاشة الحد الأقصى للحجم المسموح به، يحدد الدوار وسكاكينه مدى كفاءة وصول المادة إلى هذا البعد. تلعب هندسة القطع دورًا كبيرًا في اتساق المخرجات.
تشير فجوة القطع إلى المسافة الدقيقة بين أطراف السكاكين الدوارة وحافة السكاكين الثابتة. يمكن القول إن الحفاظ على هذه الفجوة عند تفاوتات ضيقة، عادة ما بين 0.2 مم و0.5 مم، هو التعديل الأكثر أهمية الذي يمكن أن يقوم به مهندس الصيانة. عند ضبطها بشكل صحيح، تعمل السكاكين مثل مقص دقيق. إنهم يصنعون مقصًا نظيفًا وحادًا ينتج عنه رقائق هندسية موحدة.
علاوة على ذلك، إذا اتسعت هذه الفجوة بسبب سوء الصيانة، تتوقف الآلة عن القطع وتبدأ في التمزيق أو التكسير. بالنسبة للمواد البلاستيكية الصلبة، تؤدي الفجوة الواسعة إلى توليد غبار زائد وغير قابل للاستخدام. بالنسبة للأفلام المرنة، يتم طي المادة فوق الشفرات غير الحادة، وتذوب بسبب الاحتكاك وتؤدي إلى كتل طويلة وخيطية تسد فتحات الشاشة بسهولة.
يتطلب حجم الإخراج المتسق أدوات حادة للغاية. تعتمد الشفرات الباهتة على القوة الحادة بدلاً من القص، مما يؤدي إلى التدهور الحراري للبوليمر وزيادة استهلاك الطاقة. لمكافحة هذا، تستخدم الآلات الحديثة إدراجات قطع مربعة وقابلة للعكس. عندما يلاحظ المشغل انخفاض جودة الإخراج، فإنه ببساطة يقوم بفك الإدخال، وتدويره تسعين درجة لكشف حافة جديدة، واستئناف الإنتاج بهندسة القطع المستعادة بشكل مثالي.
غالبًا ما تمر آلية التغذية الآلية دون أن يلاحظها أحد، ومع ذلك فهي البطل المجهول في التحكم في الحجم. لا يمكن للدوار أن يقطع بكفاءة إلا إذا تم تقديم المادة إليه عند الضغط الصحيح.
يعتبر الدافع الهيدروليكي مسؤولاً عن دفع البلاستيك السائب فعليًا إلى منطقة القطع. إن العلاقة بين الضغط الدافع وقدرة القطع الدوارة تملي توحيد الإخراج. إذا دفع المكبس بقوة شديدة، فإنه يدفع المواد الزائدة إلى فجوة القطع، مما يتسبب في قيام الدوار بتمزيق القطع الكبيرة الحجم التي تخنق الشاشة. من ناحية أخرى، يؤدي الضغط غير الكافي إلى ارتداد البلاستيك عن الدوار، مما يؤدي إلى قضم غير فعال ينتج عنه غبار عديم الفائدة بدلاً من رقائق قابلة للاستخدام.
للتخلص من الأخطاء البشرية، تعتمد الأجهزة المتقدمة على أنظمة التحكم المنطقية القابلة للبرمجة الذكية. تقوم أجهزة الكمبيوتر هذه بمراقبة التيار الكهربائي الذي يسحبه المحرك الدوار بشكل مستمر. عندما تواجه غرفة القطع كتلة بلاستيكية كثيفة بشكل خاص، يعمل المحرك بجهد أكبر، ويرتفع التيار. يكتشف النظام الآلي هذا الأمر خلال أجزاء من الثانية، ويأمر الدافع الهيدروليكي بالتراجع قليلاً. يؤدي هذا إلى تخفيف ضغط التكسير، ويسمح للدوار بإزالة المواد العنيدة بالسرعة التي تناسبه، ويحافظ على عملية قطع متسقة قبل استئناف الحركة للأمام.
تشير تحليلات السوق الأخيرة إلى تحول هائل نحو تقنيات تقليل الحجم الذكية المستندة إلى البيانات. مع تزايد الطلب العالمي على الراتنجات عالية الجودة بعد الاستهلاك، تتعرض مرافق إعادة التدوير لضغوط هائلة لتقديم رقائق خالية من العيوب. لاحظ خبراء الصناعة أن التقطيع الدقيق والموحد في المرحلة الأولية يقلل بشكل كبير من حمل الطاقة على المحببات الثانوية. لا يحمي هذا التحسين المعدات النهائية فحسب، بل يقلل بشكل أساسي من البصمة الكربونية الإجمالية لعملية إعادة التدوير بأكملها. تبتعد المنشآت بشكل متزايد عن آلات القوة الغاشمة، وتفضل الأنظمة المجهزة بدافعات آلية لاستشعار الحمل ودوارات دقيقة التصنيع لضمان أعلى درجة من المخرجات المعاد تدويرها.
النفايات البلاستيكية متنوعة بشكل لا يصدق. سوف تفشل الإعدادات الميكانيكية التي تنتج رقائق مثالية مقاس 40 مم من كتلة صلبة بشكل كارثي عند تطبيقها على طبقة رقيقة ممتدة. يتطلب التحكم الحقيقي في الحجم مطابقة إعداد الماكينة مع البوليمر المحدد.
تعتبر المواد البلاستيكية الصلبة، مثل PVC ذو الجدران السميكة، وتطهير القوالب بالحقن، وكتل HDPE الكبيرة، كثيفة وهشة. إنها تتطلب عزم دوران عاليًا وزوايا قطع قوية للكسر بفعالية. عند معالجة هذه المواد الكثيفة، فإن استخدام الأغراض للخدمة الشاقة آلة التقطيع ذات العمود الواحد للنفايات البلاستيكية متعددة تضمن تلبية المقاومة الفيزيائية الشديدة للنفايات الضخمة من خلال علب تروس معززة وكباش دافعة قوية. يتم الاحتفاظ بأحجام الشاشة بشكل عام بين 40 مم و60 مم، مع التركيز بشكل أساسي على منع الدوار من التوقف أثناء توصيل قطع متناسقة هندسيًا.
تمثل المواد البلاستيكية المرنة تحديًا ميكانيكيًا مختلفًا تمامًا. تفتقر المواد مثل أفلام LDPE الزراعية والأكياس المنسوجة PP إلى الصلابة اللازمة للكسر. وبدلاً من ذلك، فإنها تمتد وتمزق وتلتف حول أعمدة دوارة. ولمعالجة هذه المشكلة، يعد جهاز التقطيع المخصص لإعادة تدوير الضوء من سلسلة DYSSQ والذي تم تكوينه مع فجوات قطع ضيقة للغاية أمرًا ضروريًا لضمان قطع نظيف يشبه المقص. يجب على المشغلين استخدام شاشات متخصصة ذات فتحات غائرة لمنع الأفلام الرطبة أو المشحونة بالكهرباء الساكنة من الالتصاق بالسطح المعدني وعرقلة الخروج.
لماذا يهوس مديرو المصانع بالتحكم في أبعاد الإنتاج؟ لأن مرحلة التخفيض الأولية نادراً ما تكون الوجهة النهائية. إنها مرحلة الإعداد الحاسمة التي تحدد ربحية خط المصب بأكمله.
في معظم الأجهزة الصناعية، يتم تغذية المواد الممزقة عبر الناقل مباشرة إلى وحدة التحبيب الثانوية، مما يقلل القطع مقاس 40 مم إلى رقائق بحجم 10 مم. تعمل المحببات بسرعات عالية بشكل لا يصدق وتكون حساسة للغاية لحجم المادة. إذا فشلت الآلة الأولية في تنظيم إنتاجها وسمحت بقطعة صلبة ضخمة بالمرور من خلالها، فيمكن أن تحطم شفرات المحبب بشكل كارثي أو تثني عمود الدوار. يعمل الإنتاج الأولي المتسق بمثابة بوليصة تأمين إلزامية للآلات الثانوية الحساسة.
يجب غسل المواد البلاستيكية المعاد تدويرها بقوة لإزالة الأوساخ والزيوت والملوثات الكيميائية. تعتمد كفاءة غسالات الاحتكاك والخزانات العائمة بشكل كامل على ملامسة مساحة السطح. إذا كانت الرقائق البلاستيكية التي تدخل الغسالة موحدة الحجم، فيمكن للمجاديف الميكانيكية تنظيفها بالتساوي، مما ينتج عنه مادة عالية النقاء. تعمل الأحجام المختلطة على احتجاز الأوساخ داخل القطع الأكبر حجمًا بينما يتم فقدان الجزيئات الصغيرة القيمة في أنظمة تنقية مياه الصرف الصحي.
تتضمن مرحلة إعادة التدوير النهائية صهر الرقائق في جهاز بثق لتكوين كريات قابلة لإعادة الاستخدام. تتطلب الطاردات تغذية ثابتة ومتسقة للحفاظ على درجات حرارة انصهار ثابتة وملامح ضغط داخلية. إذا كانت الكثافة الظاهرية وحجم البلاستيك الممزق تتقلب بشكل كبير، فإن الطارد يواجه ارتفاعًا. ويؤدي هذا إلى تغيرات شديدة في درجات الحرارة داخل البرميل، وتدهور البوليمر، وفي نهاية المطاف، إنتاج كريات منخفضة القيمة أو مسامية أو متغيرة اللون.
يتطلب تحديد معدات تقليل الحجم المناسبة إجراء تقييم موضوعي قائم على البيانات لمعايير الإنتاج المحددة لديك. قد تكون الآلة التي تؤدي أداءً لا تشوبه شائبة بالنسبة لمنافس يعالج الأنابيب الصلبة غير مناسبة تمامًا لمنشأتك إذا كنت تقوم بمعالجة الأفلام المرنة.
عند تقييم المعدات المحتملة، يجب على صناع القرار فحص المواصفات الفنية بعناية لضمان توافقها مع أحجام المخرجات المطلوبة. تتضمن المقاييس الرئيسية تصنيف قوة المحرك بالكيلووات للحصول على عزم قص مناسب، وعرض الدوار لاستيعاب الحجم المادي لأكبر كتل النفايات لديك، واستجابة النظام الهيدروليكي. بالإضافة إلى ذلك، يجب على المشغلين حساب القدرة الإنتاجية الحقيقية بالكيلوجرام في الساعة بناءً على حجم الشاشة المحدد الذي يعتزمون استخدامه، حيث تعمل الشاشات الأصغر حجمًا على تقليل معدلات المعالجة بالساعة.
في نهاية المطاف، يعد التحكم في حجم مخرجات النفايات البلاستيكية بمثابة سيمفونية ميكانيكية عالية الدقة. إنها تعتمد على التآزر المثالي بين شاشة التقييد، وفجوة القطع الدقيقة للشفرات الدوارة، والإيقاع الذكي للدافع الهيدروليكي. إن الاستثمار في وحدة تقطيع عالية الجودة ومجهزة بشكل صحيح ليس مجرد عملية شراء. إنه استثمار أساسي في طول عمر وكفاءة وربحية خط إعادة التدوير بأكمله.
نظرًا لأن التحكم الدقيق في الحجم يعتمد على التفاوتات المجهرية، فإن جودة التصنيع لها أهمية قصوى. نحن نشجع بشدة مشغلي المرافق على إجراء تقييم دقيق لتدفقات النفايات الحالية والتشاور مع خبراء الصناعة لتصميم الإعداد النهائي لتقليل الحجم. من خلال استكشاف مجموعة شاملة من آلات تقطيع البلاستيك في Jwell Recycling، يمكنك الوصول إلى الأشكال الهندسية المخصصة للدوار، وتعدين الشفرات المتينة، وبرمجة التحكم الموثوقة المصممة خصيصًا لتناسب تدفق المواد الفريد الخاص بك. اتصل بـ Jwell Recycling اليوم لتصميم حل يزيد من ربحيتك التشغيلية.
نعم، الطريقة الأكثر مباشرة وفعالية لتغيير حجم الإخراج هي استبدال الشاشة المثقبة أسفل الدوار بأخرى تتميز بأقطار ثقب أكبر أو أصغر. تتميز العديد من الوحدات الحديثة بحوامل هيدروليكية منسدلة لجعل هذا التبديل سريعًا وآمنًا.
على الرغم من أن الأمر يعتمد بشكل كبير على الطراز المحدد ونوع البوليمر، إلا أن هذه الوحدات الأولية عادةً ما تقلل البلاستيك إلى قطع بحجم 30 مم إلى 50 مم. بالنسبة للأحجام المكررة للغاية الأصغر من ذلك، مثل رقائق 10 مم، عادة ما تكون هناك حاجة إلى آلة تحبيب ثانوية عالية السرعة في خط الإنتاج.
عادةً ما يحدث هذا الخلل التشغيلي بسبب شفرات القطع الباهتة أو فجوة القطع التي تمت معايرتها بشكل غير صحيح بين سكاكين الدوار المتحركة وسكاكين الجزء الثابت الثابتة. يمكن أن يحدث ذلك أيضًا في حالة تلف الشاشة السفلية أو اهتراءها بشدة أو فقدانها بالكامل.
إذا كانت العملية الخاصة بك تتطلب حجم إخراج محددًا وموحدًا لتغذية المعدات النهائية بشكل آمن، فإن التصميم أحادي العمود يكون متفوقًا من الناحية الهيكلية لأنه يستخدم شاشة تغيير الحجم. تعتبر النماذج ذات العمود المزدوج ممتازة لتقليل الحجم الأولي للعناصر الضخمة ولكنها لا تتحكم في أبعاد الإخراج النهائية بدقة.
يعتمد عمر الشفرة بشكل كامل على مدى كشط المادة التي تتم معالجتها وساعات التشغيل. بالنسبة للمواد البلاستيكية النظيفة، قد تدوم الشفرات عدة أشهر قبل أن تحتاج إلى التدوير. بالنسبة للأفلام الزراعية شديدة التلوث والتي تحتوي على رمل أو أوساخ، قد يلزم تدوير إدراجات القطع أو استبدالها كل بضعة أسابيع للحفاظ على فجوة القطع المثالية.
يؤدي التشغيل بدون شاشة إلى إزالة آلية التحكم الأساسية في الحجم. سوف يمر البلاستيك عبر حجرة القطع بعد تمريرات قليلة فقط، مما يؤدي إلى قطع كبيرة الحجم وغير متناسقة إلى حد كبير. ومن المؤكد تقريبًا أن هذا سيؤدي إلى انسدادات شديدة وعطل ميكانيكي في الناقلات والمحببات النهائية.


