
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-28 المنشأ:محرر الموقع


يؤدي عدم استقرار البثق في عالي السعة خط تكوير البلاستيك إلى تدمير جداول الإنتاج وتدمير هوامش الربح. تُترجم تقلبات الضغط الطفيفة عند رأس القالب مباشرة إلى هندسة كريات غير متناسقة، وتدهور شديد للمواد، ووقت توقف غير مخطط له. عندما تقوم بتشغيل مواد أولية متغيرة - خاصة المواد القابلة لإعادة التدوير بعد الاستهلاك مع تقلب مستويات الرطوبة والتلوث - فإن الحفاظ على ضغط ذوبان ثابت ودرجة حرارة موحدة يصبح عقبة هندسية هائلة. البثق المستمر عبارة عن تسلسل متزامن للغاية من التغذية والصهر والترشيح والقطع. يؤدي عنق الزجاجة في حلق التغذية أو انخفاض الضغط في مبدل الشاشة إلى زعزعة استقرار العملية بأكملها على الفور. يتطلب تحقيق إنتاجية عالية دون انقطاع إلقاء نظرة فاحصة على البنية الميكانيكية الكاملة، بدءًا من تحضير الذوبان الأولي وصولاً إلى حمام التبريد النهائي. يشرح هذا الدليل الإطار الفني اللازم لتقييم قدرات المعدات، وتحقيق الاستقرار في تدفق الذوبان، واختيار الشركة المصنعة لآلة تكوير البلاستيك المناسبة لتحقيق الموثوقية على المدى الطويل.
تعتمد عملية البثق المستمر المستقرة على مقاييس أساسية صارمة وقابلة للقياس. لا يمكنك إدارة ما لا تقيسه. يجب على المشغلين مراقبة ضغط الذوبان المتسق، وأبعاد الكريات الموحدة، وعدم توقف الخطوط بشكل غير مخطط له على مدار دورة إنتاج قياسية مدتها 24 ساعة. يجب أن يظل تباين الضغط عند رأس القالب ضمن حد محكم +/- من 2 إلى 5 بار اعتمادًا على البوليمر. أي شيء خارج هذه النافذة يشير إلى وجود مشكلة نظامية في المنبع.
يؤدي عدم استقرار الضغط والتدفق إلى مخاطر تشغيلية شديدة تؤثر بشكل مباشر على النتيجة النهائية. يؤدي تضخم القالب وكسر الخيوط والجسر في حلق التغذية إلى تعطيل الإنتاج وتوليد كميات هائلة من مواد الخردة. عندما ينخفض الضغط، تضعف الخيوط وتنكسر، مما يجبر المشغلين على إعادة ربط الخط يدويًا. عندما يرتفع الضغط، فإنك تخاطر بتفجير قرص التمزق أو إجبار البوليمر على تجاوز أختام لوحة القالب. يضمن الحفاظ على المقاييس الدقيقة أن المنتج النهائي يلبي الكثافة الظاهرية المطلوبة وخصائص التدفق التي تتطلبها قوالب الحقن.
| متري التشغيل خط | الأساس المستقر الهدف | أعراض عدم الاستقرار |
|---|---|---|
| انصهار الضغط التباين | +/- 2 إلى 5 بار | كسر الجديلة، انتفاخ القالب، وزن الحبيبات غير المتناسق |
| درجة حرارة الذوبان | +/- 1 درجة مئوية إلى 2 درجة مئوية من نقطة الضبط | تدهور المواد، والبقع السوداء، وسوء التفريغ |
| تحميل محرك الطارد | سحب أمبير ثابت (التقلب <5%) | ارتفاع، تغذية سد الحلق، والجزيئات غير الذائبة |
| هندسة بيليه | اسطوانة موحدة أو المجال | ذيول، غرامات، عظام كلاب، تكتل |
يجمع الحديث خط إنتاج الكريات البلاستيكية بين التغذية والصهر والترشيح والتقطيع في عملية واحدة مستمرة. يجب أن تعمل كل مرحلة في تزامن تام. يجب أن يتطابق معدل التغذية مع قدرة الذوبان، ويجب أن يتعامل نظام الترشيح مع الإخراج الدقيق للطارد دون إنشاء عنق الزجاجة، ويجب أن يقوم جهاز التكوير بسحب الخيوط بالسرعة المحددة التي تخرج بها من القالب.
ينتشر عنق الزجاجة في إحدى المراحل على الفور في اتجاه مجرى النهر. إذا تم جسر حلق التغذية بسبب الزغب الخفيف، فإن المسمار يتضور جوعًا. يؤدي هذا إلى انخفاض مفاجئ في ضغط الذوبان عند رأس القالب، مما يؤدي إلى كسر الجديلة. يتطلب تنسيق هذه المراحل منطق تحكم متقدمًا ومكونات ميكانيكية ذات حجم مناسب لمنع الزيادات المفاجئة وضمان حجم إنتاج ثابت.
تؤدي الاختلافات في الكثافة الظاهرية ومحتوى الرطوبة ومؤشر تدفق الذوبان (MFI) لمواد الإدخال إلى تعطيل عملية البثق. غالبًا ما تحتوي راتنجات ما بعد الاستهلاك على مواد مختلطة، مما يجعل من الصعب الحفاظ على لزوجة الذوبان المستقرة. سيؤدي التدفق المفاجئ للمواد عالية الرطوبة إلى حدوث رغوة وارتفاع في الضغط حيث يتحول الماء إلى بخار داخل البرميل. وبالمثل، فإن التحول من مادة ذوبان جزئية إلى درجة حقن عالية التدفق سوف يغير الضغط الخلفي بشكل جذري.
يجب على المشغلين ضبط ملف تعريف درجة حرارة الطارد الصحيح للتعامل مع راتنجات MFI المختلطة، وغالبًا ما يستخدم ملف تعريف درجة الحرارة العكسي إذا أصبح تسخين القص مفرطًا. إن استخدام أنظمة تغذية المواد المتسقة، مثل الجرعات الوزنية أو مغذيات الحشو للأفلام منخفضة الكثافة الظاهرية، يحافظ على خط أساس ثابت. يعمل الإعداد المناسب للمواد، بما في ذلك التجفيف المسبق والمزج القوي، على تثبيت تدفق الذوبان قبل دخوله إلى الطارد.
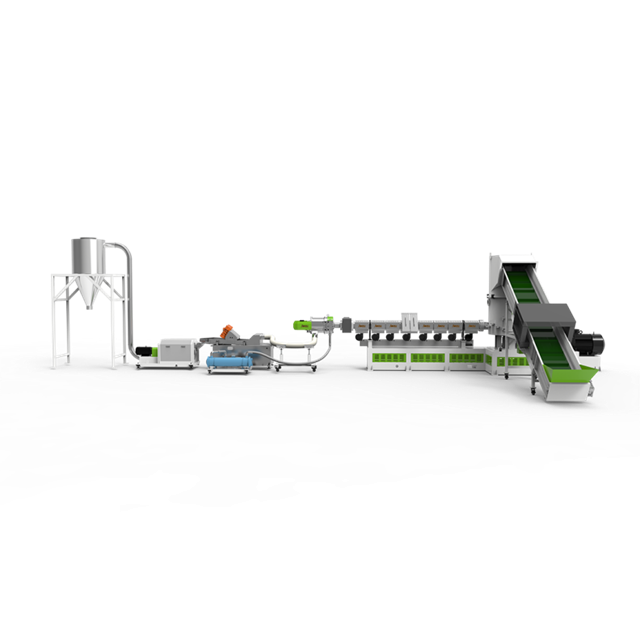
يضمن تصميم البرغي والبرميل ذوبانًا وتلدينًا متجانسين. يجب أن تتطابق هندسة المسمار مع البوليمر المحدد الذي تتم معالجته. غالبًا ما يكون تصميم حاجز الطيران ضروريًا للبولي أوليفينات لفصل حوض الذوبان عن الطبقة الصلبة، مما يضمن التلدين الكامل دون القص المفرط. التصميم المناسب يمنع الجزيئات غير الذائبة من الوصول إلى مبدل الشاشة وتعمية الشبكة.
يؤدي تحسين درجة حرارة منطقة التغذية إلى منع الانصهار والانسداد المبكر. إذا كانت منطقة التغذية ساخنة جدًا، فإن المادة تذوب وتلتصق بحلق التغذية، مما يتسبب في إنشاء جسر يوقف التدفق تمامًا. وهذا يتطلب شجيرة تغذية محززة مع تبريد مائي قوي للحفاظ على منطقة نقل صلبة. يضمن التحكم الدقيق في درجة الحرارة في هذه المنطقة الأولية معدل تغذية ثابتًا في قسم الضغط بالبرغي.
تعمل مضخات التروس المثبتة بين الطارد ورأس القالب كمخزن مؤقت للزيادة الحرجة. إنها تعزل رأس القالب عن تغيرات الضغط التي تحدث داخل برميل الطارد. تعتبر الطاردات ممتازة في الصهر والخلط، لكنها بطبيعتها مضخات رديئة. يقوم المسمار بدفع المادة للأمام، لكن الاختلافات في التغذية أو لزوجة البوليمر تتسبب في ارتفاع ضغط الإخراج.
تمتص مضخات الذوبان ارتفاعات الضغط هذه من برغي الطارد. إنها تستخدم تروسًا مضادة للدوران مُصنعة بدقة لتوفير حجم مستمر ودقيق رياضيًا من ذوبان البلاستيك إلى القالب. من خلال تولي وظيفة بناء الضغط، تسمح مضخة الصهر للطارد بالعمل عند ضغط رأس منخفض، مما يقلل من حرارة القص ويوفر الطاقة. يضمن هذا التسليم الدقيق أبعادًا موحدة للحبيبات ويمنع تكسر الجديلة المرتبط بانخفاض الضغط.
تعمل أنظمة الترشيح على إزالة الشوائب من تيار الذوبان، ولكنها تمثل أيضًا أكبر مصدر لتغير الضغط في الخط. تتطلب أدوات تغيير الشاشة اليدوية إيقاف الخط تمامًا، مما يتسبب في توقف كبير وتوليد مخلفات أثناء بدء التشغيل. توفر مبدلات الشاشة ذات اللوحة المنزلقة الهيدروليكية تغييرات أسرع ولكنها لا تزال تسبب انخفاضات طفيفة في الضغط وانقطاعات قصيرة في التدفق أثناء تحرك لوحة الكسارة.
تعد أنظمة الترشيح المستمرة ذات القدرة على التدفق العكسي إلزامية لمعالجة راتنجات ما بعد الاستهلاك شديدة التلوث. تستخدم هذه الأنظمة مكابس مزدوجة مع تجاويف متعددة للشاشات. عندما تنسد إحدى الشاشات، يقوم النظام بتوجيه جزء صغير من المصهور النظيف للخلف عبر الشاشة المتسخة، مما يؤدي إلى طرد الملوثات خارج منفذ التفريغ. إنها تحافظ على ضغط مستقر وتمنع انقطاع التدفق عن طريق تنظيف الشاشات دون إيقاف تدفق الذوبان الأمامي. تعمل هذه العملية المستمرة على زيادة وقت تشغيل الإنتاج إلى أقصى حد والحفاظ على صلابة ضغط القالب.
تشكل هندسة رأس القالب خيوطًا متسقة. يجب أن يتم تشكيل فتحات القالب وصقلها بدقة لضمان توزيع التدفق الموحد عبر كامل وجه اللوحة. أي اختلاف في حجم الثقب أو طول الأرض أو مسار التدفق يسبب سماكة غير متساوية. قد يتدفق الشريط الذي يخرج من مركز القالب بشكل أسرع من الشريط الموجود على الحافة إذا كانت الهندسة الداخلية معيبة.
يمنع تصميم قناة التدفق الموحد، مثل تصميمات شماعات المعاطف أو التوزيع الشعاعي، ظهور البقع الميتة. يتحلل البوليمر بسرعة في البقع الميتة، مما يؤدي إلى الارتباط المتقاطع، واضطرابات التدفق، وظهور بقع سوداء في المنتج النهائي. يضمن رأس القالب المصمم جيدًا تدفق ذوبان نظيف ومتسق، مع ضغط وسرعة متساويين في كل فتحة.
تحافظ وحدات التحكم في درجة الحرارة PID الدقيقة ومتعددة المناطق على درجة حرارة المعالجة الدقيقة لبوليمرات معينة. تتطلب كل منطقة على طول البرميل تحكمًا مستقلاً لإدارة ملف الذوبان بدقة. يمنع هذا التحكم ارتفاع درجة الحرارة والتدهور. توفر أشرطة السخان الخزفية الحرارة، بينما توفر المنافيخ ذات السعة العالية أو أنظمة المياه ذات الحلقة المغلقة التبريد.
يجب على المشغلين موازنة تسخين القص الناتج عن المسمار مع أشرطة التسخين والتبريد الخارجية. بالنسبة للمواد عالية اللزوجة، تولد الطاقة الميكانيكية للمسمار حرارة أكثر مما يتطلبه البوليمر. في هذه الحالات، نادرًا ما يتم تشغيل نطاقات السخان، ويجب أن يعمل نظام التبريد بقوة لاستخراج الحرارة الزائدة. يضمن التحكم المناسب في المناطق بقاء المصهور مستقرًا، مما يمنع انخفاض اللزوجة الذي يؤدي إلى فقدان الضغط عند القالب.
تتسبب الغازات المحتبسة والرطوبة والمواد المتطايرة في حدوث فراغات ورغوة وارتفاع في الضغط. إذا ظلت هذه المواد المتطايرة في المنصهر، فستكون الكريات النهائية معيبة، وخفيفة الوزن، وعرضة للتفكك. تقوم أنظمة التفريغ الفراغي باستخراج هذه الغازات من خلال منفذ تنفيس في البرميل قبل أن يصل الذوبان إلى رأس القالب.
تعمل مناطق تفريغ الغاز المفردة على المواد الملوثة قليلاً أو الخردة الصناعية النظيفة. تعد مناطق تفريغ الغاز المزدوجة ضرورية للأفلام المطبوعة بشكل كبير، أو المواد البلاستيكية الزراعية المغسولة، أو المواد عالية الرطوبة. يجب أن يشتمل تصميم المسمار على منطقة تخفيف الضغط أسفل منفذ التهوية لتعريض أقصى مساحة لسطح المصهور للفراغ دون سحب البوليمر إلى حشو الفراغ. يحافظ التفريغ الفعال على ذوبان كثيف ومستقر ويمنع تقلبات الضغط.
تعتمد أنظمة التبريد بشكل كامل على نوع البوليمر وطريقة التكوير المختارة. تعمل الحمامات المائية على تبريد الخيوط المبثوقة قبل دخولها إلى دوار التكوير. يحدد طول الحمام ودرجة حرارة الماء مقدار الحرارة التي تتم إزالتها. تقوم أنظمة حلقات الماء والتكوير تحت الماء بقطع الذوبان مباشرة على وجه القالب واستخدام تدفق مياه كبير الحجم لتبريد الكريات على الفور.
تعد متطلبات التبريد السريع أمرًا بالغ الأهمية بالنسبة إلى PVC وTPU وغيرها من المواد البلاستيكية الحساسة لدرجة الحرارة أو شديدة اللزوجة. يجب تبريدها بسرعة وبشكل متساوٍ للحفاظ على شكلها ومنعها من التكتل في كتل ضخمة. تستخدم أنظمة التبريد المتقدمة دوائر المياه المبردة وأدوات التحكم الدقيقة في التدفق لضمان تجميد الكريات بشكل صحيح دون تشوه أو التصاق بالمعدات.
يتطلب دمج معدات التجفيف تخطيطًا دقيقًا للصيانة. يؤدي اختراق الماء في مجففات الطرد المركزي العمودية إلى تآكل مبكر للمحامل والمحركات السفلية. يقوم الدوار عالي السرعة بقذف الماء من الكريات، وإذا فشلت السدادات السفلية، فإن الماء يصرف مباشرة إلى مبيت المحمل. تعمل تقنية الختم المتقدمة، وعمليات تطهير الهواء، وحوامل المحامل الخارجية على تقليل هذه المخاطر وإطالة عمر معدات التجفيف.
تقوم أنظمة التحكم المعتمدة على PLC تلقائيًا بضبط سرعة اللولب وعدد دورات مضخة الذوبان في الدقيقة بناءً على ردود فعل الضغط في الوقت الفعلي من محولات الطاقة المثبتة في تيار الذوبان. توفر هذه الأنظمة الآلية عائدًا مرتفعًا على الاستثمار عن طريق تقليل الأخطاء البشرية والحفاظ على معايير إنتاج متسقة. إذا ارتفع الضغط قبل مغير الشاشة، يمكن لـ PLC أن يبطئ الطارد تلقائيًا قليلاً مع الحفاظ على سرعة مضخة الصهر، والحفاظ على ضغط القالب ثابتًا. إنهم يتفاعلون بشكل أسرع مع تغيرات الضغط مقارنة بالمشغلين اليدويين.
ومع ذلك، فإن الإفراط في الهندسة يؤدي إلى تعقيدات صيانة غير ضرورية. يجب أن تكون الأنظمة الآلية سهلة الاستخدام وموثوقة. تتسبب الأنظمة المعقدة التي تحتوي على العشرات من أجهزة الاستشعار الخاصة والتي تفشل بشكل متكرر في وقت توقف أطول من العمليات اليدوية. يوازن القوي نظام التكوير البلاستيكي بين منطق التحكم المتقدم والمكونات الصناعية القوية والجاهزة التي يمكن لفرق الصيانة استكشاف الأخطاء وإصلاحها واستبدالها.
يجب ترقية الخط المصمم جيدًا بسهولة مع تغير متطلبات الإنتاج. تسمح التصميمات المعيارية للمشغلين بإضافة وحدة تفريغ ثانوية، أو تبديل المسمار القياسي للحصول على ملف تعريف عالي الخلط، أو الانتقال من دليل إلى مبدل الشاشة التلقائي دون استبدال الخط بأكمله. تعمل هذه المرونة على إطالة العمر الإنتاجي للمعدات وتحمي استثمار رأس المال الأولي.
تعمل ترقية نظام القطع من جهاز الكريات إلى نظام تحت الماء على تحسين القدرات مع تغير خصائص المواد نحو راتنجات ذات تدفق ذوبان أعلى. ويضمن التصميم القابل للتطوير بقاء النظام مناسبًا ومربحًا لسنوات قادمة، مما يسمح للمعالجات بالتكيف مع متطلبات السوق الجديدة ونوعيات المواد الخام المتغيرة.
يتطلب تقييم الشركة المصنعة لآلة تكوير البلاستيك تحليل قدراتها الداخلية في التصنيع. هل يقومون بقطع البراغي الخاصة بهم أم الاستعانة بمصادر خارجية لهم؟ تضمن الخبرة المعدنية مقاومة تآكل البراغي والبراميل. تتطلب معالجة المواد الكاشطة مثل النايلون المملوء بالزجاج أو الأفلام الزراعية الملوثة بشدة سبائك ثنائية المعدن وطلاءات كربيد التنجستن. سوف تبلى براميل النتريد القياسية خلال أشهر في ظل هذه الظروف.
يعد التوفر العالمي لقطع الغيار المهمة أمرًا ضروريًا لتقليل وقت التوقف عن العمل. يوفر مورد موثوق به لآلات تكوير البلاستيك الدعم السريع، واستكشاف أخطاء PLC وإصلاحها عن بعد، وتسليم قطع الغيار بسرعة للحفاظ على سير الإنتاج بسلاسة. أنت تشتري شراكة طويلة الأمد، وليس مجرد قطعة من الفولاذ.
يجب على المشترين المطالبة بإجراء اختبارات حرجة أثناء اختبار قبول المصنع (FAT). لا تقبل التشغيل الجاف. يؤدي تشغيل المادة المستهدفة بدقة بأقصى سعة إلى التحقق من استقرار الضغط وكفاءة تفريغ الغاز وقدرة التبريد. يثبت هذا الاختبار أن الآلة تلبي المواصفات المطلوبة قبل أن تغادر أرض الشركة المصنعة.
إن التدريب العملي الشامل للمشغل الذي يقدمه المورد يخفف من عدم الاستقرار الناتج عن الأخطاء البشرية. يضمن التدريب المناسب للمشغلين فهم أنظمة التحكم، ومعلمات ضبط PID، وإجراءات الصيانة الوقائية، مما يزيد من وقت تشغيل المعدات إلى الحد الأقصى ويمنع الأعطال الكارثية الناجمة عن أخطاء تشغيلية بسيطة.
ج: تنبع تقلبات الضغط من التغذية غير المتسقة، والكثافة الظاهرية المتغيرة للمواد، وانسداد الشاشة. يؤدي التحكم غير الكافي في درجة الحرارة أيضًا إلى حدوث تغيرات في اللزوجة، مما يؤدي إلى ضغط ذوبان غير مستقر، وارتفاع، واضطراب في التدفق عند رأس القالب.
ج: تعمل مضخة الذوبان كمنطقة عازلة ميكانيكية، حيث تمتص طفرات الطارد. إنها تستخدم تروسًا دقيقة لدفع حجم ثابت ودقيق رياضيًا من الذوبان عبر رأس القالب، مما يقلل من اختلاف حجم الحبيبات ويمنع تكسر الجدائل.
ج: يسمح الترشيح المستمر بإزالة الشوائب الصلبة دون إيقاف الخط. إنه يمنع الانخفاضات الهائلة في الضغط، ويضمن الإنتاج المستمر، ويمنع تكسر الخيوط عند معالجة راتنجات ما بعد الاستهلاك شديدة التلوث.
ج: تتطلب المواد البلاستيكية الحساسة لدرجة الحرارة تبريدًا سريعًا وموحدًا لمنع تشوه الحبيبات والتصاقها. تُستخدم حمامات الماء المبرد المتخصصة أو أنظمة حلقات الماء أو أنظمة تبريد الهواء لتصلب الكريات بسرعة وبشكل متساوٍ.
ج: أجهزة الطرد المركزي العمودية معرضة لاختراق الماء في المحامل السفلية والمحركات بسبب الجاذبية والدوران عالي السرعة. ويتطلب ذلك جداول صيانة صارمة أو تصميمات مجففات بديلة مزودة بتقنية إغلاق فائقة لمنع الفشل المبكر.
ج: أكد على شفافية اختبار قبول المصنع (FAT) مع المواد الفعلية لديك، والجودة المعدنية لأجزاء التآكل مثل البراميل ثنائية المعدن، والدعم الفني سريع الاستجابة لما بعد البيع. تأكد من أنهم يقدمون تدريبًا شاملاً للمشغلين وقطع غيار متاحة بسهولة.


