
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-07-28 المنشأ:محرر الموقع


يؤدي تقلب الإنتاج في مرافق إعادة تدوير البلاستيك إلى خلق تأثير مالي مضاعف لا يمكن لمشغلي المصانع تجاهله. تؤدي الإنتاجية غير المتسقة مباشرة إلى عدم تحقيق أهداف الإنتاج، وتغير جودة الحبيبات، وتضخم تكاليف الطاقة لكل طن. تكافح المعدات القديمة أو الصغيرة الحجم لمعالجة المواد الخام المتغيرة. تطغى مستويات الرطوبة المتقلبة ومؤشرات تدفق الذوبان المختلطة على الطاردات القديمة، مما يؤدي إلى عدم الاستقرار الحراري، وانسداد القالب، ووقت التوقف التفاعلي. لا تعد الترقية إلى خط تكوير البلاستيك الحديث عالي السعة مجرد زيادة في الحد الأقصى للإنتاجية. إنها ترقية إستراتيجية لموازنة الحمل التلقائية، والإدارة الحرارية الفائقة، والإنتاجية المستمرة التي يمكن التنبؤ بها. يعمل هذا التحول على تحسين معدلات استرداد المواد الإجمالية وتحقيق الاستقرار في العمليات اليومية، مما يسمح للمنشآت بمعالجة تدفقات الخردة الصعبة دون تعديل معلمات الماكينة بشكل مستمر أو مكافحة حالات إيقاف التشغيل غير المتوقعة.
الإنتاج المستقر في بيئة إعادة التدوير التجارية يعني الوصول إلى معدلات ثابتة للكيلوجرام/الساعة بعد التحول. فهو يتطلب الحد الأقصى من استعادة المواد، وكثافة الحبيبات الموحدة، والحد الأدنى من تدخل المشغل. عندما تنخفض هذه المقاييس، يعاني جدول الإنتاج بأكمله. غالبًا ما تفتقر المعدات القديمة إلى عناصر التحكم المتقدمة اللازمة للحفاظ على هذا الخط الأساسي، مما يجبر المشغلين على تعديل الإعدادات باستمرار فقط للحفاظ على تشغيل الخط.
تمثل خردة ما بعد الاستهلاك وما بعد الصناعة اختلافات ثابتة في الكثافة الظاهرية. يتغير محتوى الرطوبة ومستويات التلوث من دفعة إلى أخرى، ولا تستطيع آلات البثق الأصغر حجمًا التعامل مع هذه التغييرات السريعة. عند تغذية أغشية ناعمة عالية MFI، أو PVC، أو EVA، تفتقر الآلات القديمة إلى مناطق عازلة كافية. وهي تعمل بدون آليات تغذية متخصصة، مما يتسبب في سد المواد في القادوس وتجويع المسمار.
تعاني الأنظمة القديمة من انخفاض حاد في معدلات الاسترداد الإجمالية في ظل هذه الظروف. يواجه المشغلون خردة مفرطة غير مطابقة للمواصفات، وعمليات تطهير متكررة، ودورات بدء وإيقاف ثابتة. في كل مرة تتوقف فيها الآلة، تتحلل المواد الموجودة في البرميل. أنت تخسر الوقت، وتفقد المواد، وتحرق الطاقة الزائدة لإعادة الخط إلى درجة الحرارة. على سبيل المثال، تؤدي معالجة الأفلام الزراعية الرطبة إلى إدخال جيوب بخار ضخمة في البرميل. وبدون التفريغ المناسب للغاز، يتسبب هذا البخار في ارتفاع الضغط الذي يؤدي إلى إخراج المواد من منافذ التهوية أو تعطيل رأس التكوير.
ضع في اعتبارك القيود المادية لتصميمات القادوس القديمة. يعتمدون على الجاذبية. عند تقديم رقائق رقيقة أو مطحونة خفيفة الوزن، فإن الجاذبية ليست كافية. الجسور المادية تشكل قبة فوق المسمار. يعمل المسمار فارغًا، وينخفض الإخراج إلى الصفر، ويجب على المشغل كسر الجسر يدويًا. هذه الدورة التفاعلية تدمر استقرار الإنتاجية.
تؤدي درجات الحرارة غير المناسبة إلى تعطيل عملية البثق بشكل أساسي. تتسبب القوالب الساخنة بشكل مفرط في اندماج الحبيبات عند القاطع. يؤدي هذا إلى إنشاء "شعرية" طويلة وغير قابلة للاستخدام والتي تعيق معدات التبريد النهائية وتفرض إيقاف التشغيل الفوري. وعلى العكس من ذلك، فإن القوالب الباردة تؤدي إلى ضعف سيولة الذوبان. يفشل البلاستيك في التدفق بسلاسة عبر فتحات القالب، مما يؤدي إلى ظهور نتوءات وأشكال غير منتظمة وارتفاع خطير في الضغط داخل البرميل.
تؤدي التقلبات المتكررة في درجات الحرارة إلى عدم تناسق حجم الحبيبات. وتتبع ذلك زيادة معدلات الخردة، مما يؤدي إلى انخفاض الكفاءة التشغيلية. إن الحفاظ على نافذة حرارية ضيقة أمر غير قابل للتفاوض للحصول على إنتاج مستقر. تستخدم الأجهزة القديمة نطاقات تسخين أساسية تعتمد على المرحل والتي تتجاوز درجات الحرارة المستهدفة. إنهم يسخنون كثيرًا ويطفئون ويتركون البرميل يبرد كثيرًا. ويعني ملف درجة حرارة الموجة الجيبية هذا أن لزوجة الذوبان تتغير باستمرار. عندما تتغير اللزوجة، يتغير الضغط عند القالب، ويختلف حجم الحبيبات بشكل كبير.
نرى هذا كثيرًا مع البولي أوليفينات المختلطة. يؤدي الانخفاض الطفيف في درجة الحرارة إلى زيادة قوة الذوبان بشكل كبير، مما يتسبب في قيام الشفرات الدوارة بتمزيق البلاستيك بدلاً من قطعه بشكل نظيف. يؤدي ذلك إلى توليد جزيئات غبار بلاستيكية صغيرة جدًا تسد مرشحات المياه وتؤدي إلى تدهور جودة المنتج النهائي. تتطلب الإدارة الحرارية المستقرة تحكمًا متواصلًا ومتناسبًا، وليس مفتاح تشغيل/إيقاف بسيط.
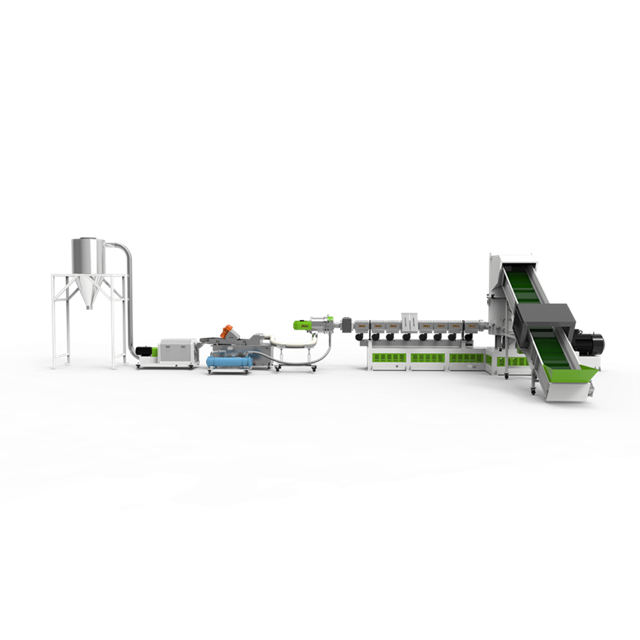
تعمل الهندسة الحديثة بشكل مباشر على تخفيف المتغيرات التي تسبب انخفاض الإنتاج. يدمج المصمم جيدًا نظام تكوير البلاستيك بين الحلول الميكانيكية والكهربائية للحفاظ على الإنتاج الثابت، بغض النظر عن الاختلافات الطفيفة في المواد الخام.
تحافظ وحدات التغذية الحجمية أو الوزنية المدمجة على تدفق ثابت للمواد إلى الطارد. يتم ضبطها في الوقت الفعلي لمنع المجاعة أو الإفراط في التغذية. تعمل أنظمة قياس الوزن فعليًا على وزن المادة عند دخولها إلى الماكينة، وضبط سرعة برغي التغذية للحفاظ على معدل تدفق جماعي دقيق. يؤدي هذا إلى التخلص من مشكلات التجسير والجوع الشائعة مع النطاطات التي تغذيها الجاذبية.
تعمل موازنة الحمل على مستوى المصنع على منع الارتفاع المفاجئ في الطلب الكهربائي عبر إعدادات الخطوط المتعددة. وهذا يخفف من قطرات الجهد التي يمكن أن تؤدي إلى توقف محركات البثق. تعمل آلات تمزيق الضغط ومغذيات القوة على التهيئة المسبقة للمواد منخفضة الكثافة. تعمل على تكثيف الأغشية الخفيفة والرغاوي، مما يضمن حجم سحب ثابت عند اللولب الرئيسي. من خلال دفع المادة ميكانيكيًا إلى رحلات المسمار، فإنك تضمن معدل تعبئة بنسبة 100%. اللولب الكامل يعني ضغط مستقر، والضغط المستقر يعني إخراج ثابت.
ويتسبب التلوث في ارتفاع الضغط الذي يوقف الإنتاج. تتيح مبدلات الشاشة المستمرة ذات المكبس المزدوج إمكانية تبديل الفلتر دون إيقاف الماكينة. أنها تحافظ على ضغط ذوبان ثابت أثناء التغيير. عندما يتم انسداد إحدى الشاشات، يقوم المشغل بتغيير المكبس، مما يؤدي إلى إدخال شاشة نظيفة في تدفق الذوبان بينما تتم إزالة الشاشة المتسخة واستبدالها. الآلة لا تتوقف أبدًا، ويظل الإخراج ثابتًا.
يعمل التفريغ الفراغي متعدد المناطق على إزالة المواد المتطايرة والرطوبة من الذوبان. وهذا يمنع الفراغات في بيليه النهائي. يعمل على استقرار ضغط البثق وتحسين السلامة الهيكلية للبلاستيك المعاد تدويره. غالبًا ما تتميز الخطوط ذات السعة العالية بأنظمة تنفيس مزدوجة. تعمل فتحة التهوية الأولى عند الضغط الجوي لتحرير كميات كبيرة من الرطوبة، بينما تستخدم فتحة التهوية الثانية مضخة عالية التفريغ لاستخراج المواد المتطايرة والأحبار العميقة. يضمن هذا النهج المزدوج أن يكون المصهور صلبًا تمامًا قبل أن يصل إلى القالب.
تقوم أنظمة PLC ذات الحلقة المغلقة بمراقبة وضبط درجات حرارة البرميل والقالب في الوقت الفعلي. تتفاعل مع التحولات الطفيفة قبل أن تؤثر على سيولة الذوبان. تستخدم الأنظمة الحديثة خوارزميات التحكم PID (التناسبي التكاملي المشتق). بدلاً من مجرد تشغيل السخانات وإيقاف تشغيلها، توفر وحدات التحكم PID كميات محددة من الطاقة للحفاظ على خط درجة حرارة ثابت.
توفر القوالب الأكبر حجمًا ذات السعة العالية ميزة كتلة حرارية مميزة. إنها تقاوم التغيرات السريعة في درجات الحرارة الناجمة عن تغيرات الهواء المحيط أو مياه التبريد. يضمن هذا الاستقرار تدفقًا موحدًا عبر كل فتحة قالب. علاوة على ذلك، تشتمل القوالب المتقدمة على قنوات تبريد داخلية للزيت أو الماء. إذا كانت حرارة القص الصادرة من المسمار تدفع درجة حرارة الذوبان إلى درجة عالية جدًا، يقوم النظام تلقائيًا بتدوير سائل التبريد عبر غلاف البرميل، مما يسحب الحرارة بعيدًا ويحافظ على استقرار العملية.
يتطلب تقييم الميزات التقنية مقابل النتائج التشغيلية المرغوبة اتباع نهج منظم. يجب على المشترين تقييم الطارد وآلية القطع ونظام القيادة بناءً على تدفقات المواد المحددة الخاصة بهم.
مطابقة نسبة الطول/القطر (L/D) إلى نوع البوليمر المحدد أمر بالغ الأهمية. إنه يضمن وقت بقاء مناسب للانصهار الموحد دون تدهور حراري. بالنسبة للبولي أوليفينات القياسية مثل PE وPP، فإن نسبة L/D تبلغ 32:1 أو 36:1 توفر طولًا كافيًا للبرميل لإذابة المادة وخلطها وإزالة الغاز منها تمامًا. تخاطر البراميل الأقصر بدفع الجزيئات غير الذائبة عبر القالب، في حين أن البراميل الطويلة بشكل مفرط يمكن أن تؤدي إلى تحلل المواد البلاستيكية الحساسة للحرارة.
تتميز المقاطع اللولبية المخصصة بمناطق خلط مخصصة ورحلات حاجزة. تتعامل هذه التصميمات مع المواد الأولية المختلطة أو الصعبة بكفاءة. إنها توفر القص اللازم لإذابة البلاستيك بالتساوي دون إرهاقه. يفصل حاجز الطيران البلاستيك المنصهر عن البلاستيك الصلب، مما يضمن أن المواد الملدنة بالكامل فقط هي التي تتحرك للأمام. وهذا يمنع القطع الصلبة من الوصول إلى مغير الشاشة والتسبب في ارتفاع الضغط المفاجئ.
إن اختيار طريقة القطع الصحيحة يحدد جودة الحبيبات ووقت تشغيل الخط. يجب عليك مطابقة القاطع مع الخصائص الحرارية للبوليمر.
| نظام القطع | أفضل مادة خام | الميزة الأساسية | المقايضة الرئيسية |
|---|---|---|---|
| التكوير تحت الماء | إعادة طحن جامدة، PET، HDPE | الحد الأقصى من الإنتاجية، شكل موحد | تعقيد الإعداد الأولي العالي |
| حلقة الماء | البولي أوليفينات القياسية (PP، PE) | تبريد موثوق، سهولة الصيانة | يتطلب تآكل الشفرة المراقبة |
| تبريد الهواء الجاف | أفلام PVC، EVA، وMFI عالية | يمنع التكتل | إنتاجية أقل بنسبة 10-15% |
| ستراند التكوير | هندسة البلاستيك والنايلون | توحيد بيليه ممتاز | عرضة للكسر حبلا |
تحافظ محركات عزم الدوران ذات الدفع المباشر ومحركات التردد المتغير (VFDs) على سرعات لولبية ثابتة تحت أحمال مختلفة. إنها تقضي على الخسائر الميكانيكية المرتبطة بتصميمات علبة التروس القديمة. تفقد محركات التيار المتردد التقليدية المزودة بمحركات الحزام الطاقة من خلال الاحتكاك والانزلاق. تعمل أنظمة الدفع المباشر على ربط المحرك مباشرة بالعمود اللولبي، مما ينقل 100% من عزم الدوران.
تعمل أنظمة التشغيل المستمرة والحديثة على تقليل استخدام الطاقة بنسبة تصل إلى 30%. إنها تعزز الإنتاج الإجمالي بنسبة 15% مقارنة بالنماذج القديمة التي تعتمد على التوقف والبدء. يُترجم تطبيق الطاقة المستقر مباشرةً إلى مخرجات مستقرة. عندما تدخل كمية كثيفة من المواد إلى البرميل، يكتشف VFD على الفور الحمل الزائد ويضبط التيار للحفاظ على عدد الدورات في الدقيقة الدقيق. لا يتباطأ المسمار، ويظل معدل الإخراج ثابتًا تمامًا.
ويؤدي رفع مستوى القدرات إلى ظهور حقائق تشغيلية جديدة. يجب على مديري المرافق الاستعداد لمتطلبات البنية التحتية المتزايدة قبل وصول المعدات إلى الموقع.
تتطلب الخطوط عالية السعة مساحة فعلية كبيرة. لا تحتاج إلى مساحة للطارد فحسب، بل أيضًا للصوامع الأولية، وخزانات التبريد النهائية، ومجففات الطرد المركزي، ومحطات التعبئة. غالبًا ما تحتاج المنشآت إلى ترقيات مصدر الطاقة للتعامل مع المحركات الأكبر حجمًا. قد يتطلب خط 1000 كجم/ساعة محركًا رئيسيًا بقدرة 400 كيلووات، بالإضافة إلى طاقة إضافية للسخانات والمضخات والمنافيخ. تحقق من إجمالي سعة التيار في منشأتك.
يجب زيادة سعة المياه المبردة لتلبية متطلبات التبريد ذات الإنتاجية الأعلى. إذا لم يتمكن نظام المياه الخاص بك من سحب ما يكفي من الحرارة من الكريات، فسوف تندمج معًا في صوامع التخزين. إن ارتفاع تكاليف البنية التحتية الأولية يتناقض مع الاستقرار التشغيلي على المدى الطويل. يمنع الإعداد المناسب للموقع حدوث تأخيرات في التثبيت ويضمن تشغيل الجهاز بقدرة اللوحة الاسمية من اليوم الأول.
إن الإفراط في تحسين النظام لنوع واحد من المواد الأولية ينطوي على مخاطر. قد تتطلب تحولات السوق معالجة مواد مختلفة. بناء المرونة يسمح للمنشأة بالتكيف. على سبيل المثال، شراء المسمار المصمم حصريًا لفيلم LDPE قد يجعلك تعاني إذا حصلت على عقد لمعالجة زجاجات HDPE الصلبة.
ومع ذلك، تواجه الخطوط ذات السعة العالية قيودًا عند إجراء تغييرات صغيرة ومتكررة على الدُفعات. تزيد تكاليف التطهير ووقت التوقف عن العمل بشكل كبير أثناء عمليات التغيير. يستغرق تنظيف برميل كبير وقتًا ومادة. تعمل هذه الأنظمة بشكل أفضل أثناء التشغيل الطويل والمتواصل لنوع مادة واحدة. إذا كان نموذج عملك يعتمد على معالجة دفعات صغيرة ومتنوعة كل بضع ساعات، فقد يكون الخط الضخم الواحد أقل كفاءة من خطين أصغر مخصصين.
إن اختيار شريك قادر يخفف من مخاطر التنفيذ. يقدم المورد المناسب نظامًا موثوقًا ومصممًا خصيصًا للمواد التي تستخدمها، بدلاً من إجبار الماكينة القياسية على التعامل مع مشكلة مخصصة.
قم بتقييم الشركة المصنعة لآلة تكوير البلاستيك بناءً على قدراتها الهندسية. ابحث عن مرافق الاختبار الداخلية. ويجب عليهم إثبات استعدادهم لإجراء تجارب على المواد قبل الشراء. أرسل لهم طنًا من أقذر وأصعب الخردة. إذا لم يتمكنوا من معالجتها في معمل الاختبار الخاص بهم، فلن يتمكنوا من معالجتها في المصنع الخاص بك.
تتفوق الحلول المصممة خصيصًا على الآلات الجاهزة للاستخدام في عمليات إعادة التدوير المعقدة. يجب أن تتطابق الهندسة اللولبية والترشيح مع الملف التعريفي الدقيق لمادة التغذية لديك. سوف تسأل الشركة المصنعة الجيدة عن الكثافة الظاهرية لموادك، ومحتوى الرطوبة، وأنواع التلوث، ومؤشر تدفق الذوبان المستهدف قبل أن يقتبسوا الآلة.
اختر موردًا لآلات تكوير البلاستيك يتمتع بشبكة خدمة محلية أو إقليمية قوية. تعد المهل الزمنية المضمونة لأجزاء التآكل أمرًا بالغ الأهمية. تتطلب الشفرات والشاشات والعناصر اللولبية استبدالًا منتظمًا. يؤثر التأخر في تسليم الأجزاء بشكل مباشر على استقرار الإنتاج والعائد على الاستثمار على المدى الطويل.
اسأل عن مدى توفر فنيي الخدمة. هل يمكنهم إرسال شخص ما خلال 48 ساعة في حالة فشل محرك الأقراص الرئيسي؟ هل يقدمون استكشاف أخطاء PLC وإصلاحها عن بعد؟ يمكن للآلات الحديثة الاتصال بقسم خدمة الشركة المصنعة عبر اتصالات الإنترنت الآمنة، مما يسمح للمهندسين بتشخيص أخطاء أجهزة الاستشعار أو مواطن الخلل في البرامج دون أن تطأ أقدامهم مصنعك. الدعم الموثوق يحافظ على تشغيل الخط ويحمي استثمار رأس المال الخاص بك.
يتطلب القضاء على تقلبات الإخراج تحكمًا حراريًا متقدمًا، وموازنة الحمل، والترشيح المستمر. تجعل هذه الميزات المعدات الحديثة بمثابة ترقية ضرورية لتوسيع نطاق عمليات إعادة التدوير وزيادة معدلات استرداد المواد إلى الحد الأقصى. إعطاء الأولوية للأنظمة التي تقدم أتمتة ذات حلقة مغلقة وأشكال هندسية لولبية مصممة خصيصًا لمواد أولية محددة. للمضي قدمًا بفعالية:
ج: ينبع تقلب الإنتاج من كثافة المواد الأولية المتغيرة، والتغذية غير المتسقة، وانخفاض ضغط الذوبان أثناء تغييرات الشاشة. يؤدي التحكم السيئ في درجة حرارة القالب أيضًا إلى تعطيل سيولة الذوبان، مما يتسبب في حدوث زيادات أو انسدادات تؤدي إلى زعزعة استقرار معدل الإنتاج بالكيلوجرام/ساعة.
ج: تعمل التغذية التلقائية ومزامنة القيادة وموازنة الحمل الكهربائي على مستوى المصنع على منع حدوث زيادات كبيرة في المواد وتجويعها. وهذا يمنع انقطاع الطاقة ويحافظ على تدفق ثابت للمواد، مما يضمن أن يعمل الطارد بأقصى قدرة مستمرة.
ج: نعم. يعمل التشغيل المستمر ومحركات التردد المتغير (VFDs) ومناطق التسخين المُحسّنة على تقليل استخدام الطاقة لكل طن بنسبة تصل إلى 30%. تعمل هذه المكونات الحديثة أيضًا على تعزيز الإنتاجية الإجمالية بنسبة 15% مقارنةً بنماذج التوقف والبدء القديمة.
ج: يعتبر القطع الجاف المبرد بالهواء هو الأفضل للمواد اللزجة عالية القوة MFI مثل EVA وPVC. يمنع التكتل الناتج عن الماء. يقبل المشغلون مقايضة طفيفة في حجم الإنتاج وانتظام الكريات للحفاظ على إنتاج مستمر وخالي من العوائق.
ج: عادةً ما تنتج الكريات المنصهرة عن درجات حرارة عالية جدًا أو عدم كفاية تدفق مياه التبريد. تحقق من درجة حرارة وجه القالب، وتأكد من عدم عائق حلقة الماء أو النفاثات تحت الماء، وتحقق من شد الشفرة بشكل مناسب مقابل القالب.
ج: قم بإعطاء الأولوية للموردين الذين يقدمون إمكانات اختبار المواد الداخلية وخبرة في تصميم البراغي المخصصة. يعد الدعم الموثوق لما بعد البيع والمهل الزمنية المضمونة لأجزاء التآكل مثل الشفرات والشاشات أمرًا ضروريًا لوقت التشغيل على المدى الطويل.


