
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-18 المنشأ:محرر الموقع


قم بالمشي على أي أرضية منبثقة نشطة، وقد تشهد مشهدًا فوضويًا مألوفًا. يتدافع عامل للحصول على مادة بوليمر ساخنة ومترهله. إنهم يحاولون يائسين إعادة تمريره عبر حوض التبريد بينما تتراكم كيلوغرامات من الراتنج الباهظ الثمن كخردة للأرضية. هل تنقطع خيوطك البلاستيكية باستمرار قبل أن تصل إلى حجرة القطع؟ هذه المشكلة المحبطة تقوض بشكل كبير كفاءة الإنتاج الإجمالية وتدمر هوامش الربح.
في عملية تكوير الخيوط، يعد تحقيق عملية بثق سلسة ومستمرة بمثابة شريان الحياة لعملية إعادة التدوير عالية الكفاءة. الخيوط المكسورة تسبب توقفًا مكلفًا. إنها تشكل مخاطر شديدة على سلامة المشغلين وتهدر المواد البلاستيكية المعاد تدويرها. ومن خلال فهم المتغيرات الميكانيكية والديناميكية الحرارية المؤثرة، يمكن لمديري المنشآت تحويل خط الإنتاج الفوضوي إلى أصل مستقر وعالي الإنتاجية. يشخص هذا الدليل الأسباب الجذرية لتكسر الخيوط، بدءًا من تلوث المواد إلى معايرة الماكينة، ويوفر حلولًا هندسية عملية.
تتحول أسواق إعادة التدوير العالمية بقوة نحو معالجة راتنجات ما بعد الاستهلاك شديدة التلوث. تدفع اللوائح البيئية الصارمة وتفويضات الاستدامة للشركات الشركات المصنعة إلى دمج نسب أعلى من المحتوى المعاد تدويره في عبواتها. ونتيجة لذلك، يضطر القائمون على إعادة التدوير إلى التعامل مع المواد الخام التي تظهر مؤشرات تدفق الذوبان المتقلبة بشكل كبير. ويشير محللو الصناعة إلى أن اتساق الكريات لا يزال أحد أهم العوائق التي تحول دون توسيع نطاق الاقتصاد الدائري.
لم يعد الحفاظ على الاستقرار المطلق للخيط مجرد تفضيل تشغيلي. لقد أصبحت ميزة تنافسية حاسمة. ستواجه المنشآت التي تفشل في التحكم في تكسر الخيوط حتمًا صعوبة في تلبية معايير الكثافة الظاهرية الصارمة والهندسة الموحدة التي يطلبها المشترون المتميزون. أصبحت تكنولوجيا المعالجة المتقدمة الآن متطلبًا إلزاميًا للتعامل مع الريولوجيا المعقدة لمجاري النفايات الحديثة.
إن تجاهل الكسر المستمر للخيوط بمثابة استنزاف مالي هائل للمنشآت المركبة. عندما ينقطع التدفق المستمر للمادة المنصهرة، تؤثر التأثيرات السلبية المتتالية على الفور على توزيع العمالة، وجودة المنتج، وطول عمر الماكينة.
التكلفة الأكثر إلحاحًا ووضوحًا للخيط المقطوع هي فترة توقف الماكينة. في كل مرة يحدث فيها كسر، يجب على المشغل التدخل جسديًا. يجب عليهم جمع المادة المنصهرة المكسورة، وإعادة تمريرها بعناية عبر حمام الماء البارد، وتوجيهها مرة أخرى إلى بكرات التكوير. أثناء هذه العملية اليدوية، يستمر الطارد في دفع المواد إلى الخارج. ويسقط هذا على الأرض باعتباره نفايات غير قابلة للاسترداد، وغالبًا ما يشار إليها باسم تطهير الشركات الناشئة. إن تجربة العشرات من فترات الراحة هذه في كل وردية يمكن أن تقلل بسهولة من كفاءة الخط الإجمالية بنسبة تصل إلى 15 بالمائة. علاوة على ذلك، فإن مطالبة المشغلين بالتعامل باستمرار مع البلاستيك الساخن يشكل مخاطر كبيرة على السلامة.
يجب أن تكون الحبيبات البلاستيكية عالية الجودة موحدة في الحجم والشكل لضمان التغذية السلسة في العمليات النهائية مثل القولبة بالحقن. الخيوط المكسورة تهدد بشكل مباشر هذا التوحيد الضروري. عندما ينقطع خيط ثم تتم إعادة تغذيته لاحقًا، يتقلب شد السحب بشكل كبير. يؤدي هذا التناقض إلى تكوين كريات طويلة بشكل غير عادي تعرف باسم الطويلات، وغبار بلاستيكي يُعرف بالغرامات، وحبيبات غير منتظمة الشكل. تقلل هذه العيوب من الكثافة الظاهرية للدفعة النهائية وغالبًا ما تؤدي إلى الرفض الفوري للمادة من قبل المشترين الصارمين.
التغذية غير المتسقة تؤدي إلى تدمير أجهزتك. تم تصميم دوار القطع داخل آلة التكوير لتقطيع الخيوط المستمرة والمتوترة بالتساوي. عندما تنكسر الخيوط، فإنها تدخل غرفة القطع بزوايا غير منتظمة أو تتجمع بقوة قبل بكرات التغذية. تضع هذه التغذية غير المتساوية ضغطًا غير متماثل على شفرات القطع الدوارة والمحامل الداخلية. بمرور الوقت، يتسبب هذا الحمل غير المنتظم في تآكل الشفرات قبل الأوان، مما يستلزم شحذًا أكثر تكرارًا وزيادة تكاليف الصيانة.
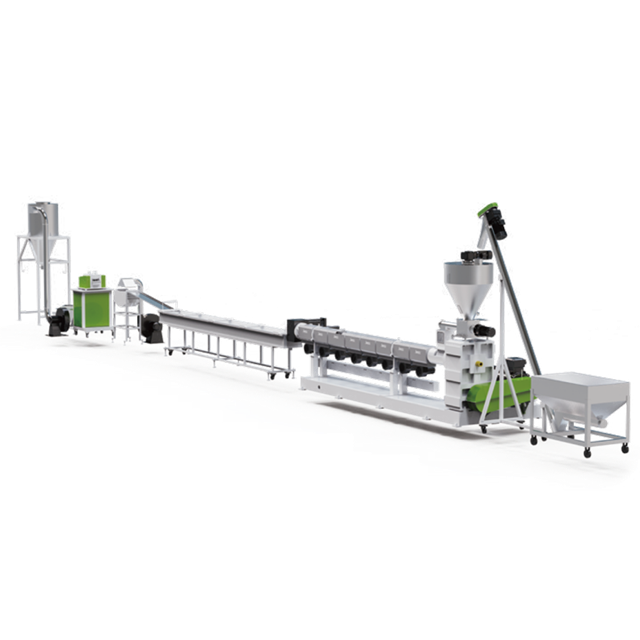
أحد الأسباب الأكثر شيوعًا وراء تكسر الخيوط هو الرطوبة المجهرية المحاصرة داخل المادة البلاستيكية الخام. عند معالجة البوليمرات الاسترطابية أو خردة ما بعد الاستهلاك المغسولة بكثافة مثل الأغشية الزراعية، تعد الإدارة الصارمة للرطوبة أمرًا بالغ الأهمية.
دخول الماء إلى البرميل كارثة. تعمل حرارة القص الداخلية الشديدة على تحويلها إلى بخار على الفور. يصبح هذا البخار محصورًا في البوليمر المنصهر، مما يؤدي إلى تكوين فقاعات مجهرية أو فراغات مجوفة كبيرة داخل الشريط المبثوق. عندما يخرج الشريط من رأس القالب ويتم سحبه بواسطة آلة التكوير، تعمل هذه المقاطع المجوفة كمكثفات إجهاد شديدة. نظرًا لافتقارها إلى السلامة الهيكلية الصلبة، تنغلق الجديلة ببساطة تحت شد السحب الميكانيكي العادي.
لمكافحة الرطوبة والغازات المتطايرة بشكل فعال، تستخدم آلات البثق عالية الجودة مناطق تفريغ مفردة أو مزدوجة على طول البرميل. عندما يتحول البلاستيك إلى الحالة المنصهرة، تستخرج مضخة التفريغ البخار وأبخرة الحبر والمركبات العضوية المتطايرة الأخرى قبل أن تصل المادة إلى رأس القالب. إذا كان أداء نظام التفريغ هذا ضعيفًا بسبب انسداد منافذ التهوية أو فشل العناصر اللولبية البالية في إنشاء ختم ذوبان مناسب، فستظل الغازات محاصرة. والنتيجة هي خيوط رغوية وهشة للغاية.
غالبًا ما يكون الاعتماد فقط على نظام تفريغ الطارد غير كافٍ للمواد شديدة التلوث أو المبللة. إن تنفيذ خط تكوير البلاستيك المجهز بضاغط القاطع يقلل بشكل كبير من الكسر المرتبط بالرطوبة. يستخدم ضاغط القاطع شفرات دوارة عالية السرعة للتقطيع والخلط وتوليد حرارة احتكاك شديدة. لا تعمل هذه العملية على تكثيف قصاصات الأفلام خفيفة الوزن فحسب، بل تعمل أيضًا على تبخير رطوبة السطح إلى أقل من 2 بالمائة قبل تغذية البلاستيك بالقوة في برغي الطارد. إن ضمان دخول المادة إلى البرميل في حالة كثيفة ومسخنة مسبقًا وجافة يضمن بقاء الذوبان صلبًا وتحافظ الخيوط على قوة الشد المطلوبة.
في حين أن الرطوبة تملي الصلابة الداخلية للالمنبثق، فإن الديناميكيات الحرارية تحكم مرونته الهيكلية الشاملة. يعتمد قذف البوليمر على توازن دقيق لدرجة الحرارة. يجب أن يتمتع البلاستيك المصهور باللزوجة الدقيقة وقوة الذوبان المطلوبة ليتم سحبه عبر حوض التبريد دون تمزق.
تنقسم براميل الطارد إلى مناطق تسخين متعددة يتم التحكم فيها بشكل مستقل. إذا تم ضبط درجة الحرارة على درجة عالية جدًا، فإن البوليمر يتعرض للتحلل الحراري. يصبح المصهور سائلاً بشكل مفرط، وتنخفض اللزوجة، ويفقد قوة الشد تمامًا. عندما يخرج من رأس القالب، سوف يتدلى بشدة تحت ثقله أو يتمدد بشكل رقيق للغاية. إنه ينكسر حتماً عندما يتم سحبه بواسطة جهاز التكوير. في المقابل، إذا كانت درجة الحرارة منخفضة جدًا، فإن البوليمر لا يذوب بشكل موحد. تعمل الجزيئات غير الذائبة بمثابة عيوب صلبة داخل الخصلة. تتسبب اللزوجة العالية في حدوث كسر في الذوبان، وهو عبارة عن نسيج سطحي خشن يتمزق بسهولة تحت التوتر.
يشير الارتفاع إلى التقلبات الدورية غير المرغوب فيها في معدل إخراج الطارد. عند حدوث الارتفاع، يقوم رأس القالب بدفع المواد إلى الخارج في دفعات غير منتظمة. وينتج عن هذا خيوط تتناوب بين أن تكون سميكة جدًا ورقيقة جدًا. تصبح المقاطع الرقيقة نقاط ضعف فورية. يحدث الارتفاع عادةً بسبب التغذية غير المتسقة، أو الرحلات اللولبية البالية التي تفشل في نقل المواد بشكل ثابت، أو ملفات تعريف درجة الحرارة غير الصحيحة في منطقة التغذية مما يتسبب في ذوبان وجسور سابق لأوانه.
يمثل رأس القالب مرحلة التشكيل النهائية لعملية البثق. ومن هنا يتم تشكيل الذوبان غير المتبلور إلى خيوط أسطوانية فردية. أي اضطراب في هذا التقاطع الحرج له تأثير فوري وواضح على استقرار الخيوط.
تحتوي المواد البلاستيكية المعاد تدويرها بطبيعتها على شوائب مثل الأوساخ أو الملصقات الورقية أو رقائق الألومنيوم أو البوليمرات المترابطة غير الذائبة. تم تصميم مغير الشاشة لتصفية هذه الملوثات. ومع ذلك، مع تراكم الحطام على الشاشة المعدنية، يرتفع الضغط الخلفي داخل الطارد بسرعة، وينخفض حجم البلاستيك المتدفق عبر رأس القالب. إذا استمرت آلة التكوير في السحب بسرعة ثابتة بينما ينخفض ناتج البثق، فسوف تتمدد الخيوط إلى ما بعد نقطة الانهيار.
مع مرور الوقت، تتراكم الشوائب البلاستيكية أو المجهرية المتحللة على حواف فتحات القالب. تُعرف هذه الظاهرة في الصناعة باسم سيلان اللعاب أو الكربنة. يخلق هذا التراكم القشري احتكاكًا وسحبًا عند خروج الذوبان من القالب. تؤدي المقاومة غير المتساوية إلى تجعيد الخصلة أو تمزقها أو ظهور عيوب سطحية تضعف بنيتها بشدة.
إن ما يحدث بين رأس قالب البثق وغرفة قطع الكريات لا يقل أهمية عن عملية الصهر نفسها بالنسبة لكفاءة الإنتاج لديك. بمجرد خروج البوليمر المنصهر من رأس القالب، فإنه يدخل في حالة لزجة مرنة شديدة الضعف. يعد سوء إدارة حمام ماء التبريد أو المزامنة غير الصحيحة لسرعة سحب السحب من الأسباب المتكررة وراء الانطباق المستمر.
تم تصميم حمام الماء البارد لتقوية الجلد الخارجي للشريط البلاستيكي مع السماح للقلب بالبقاء مرنًا قليلاً من أجل قطع نظيف. إذا كانت الديناميكا الحرارية هنا غير متوازنة، تفشل السلامة الهيكلية.
عندما تكون درجة حرارة الماء ساخنة جدًا، تفشل الخيوط البلاستيكية في التصلب بشكل كافٍ. تظل ناعمة ومبتذلة ومرنة للغاية. عندما تسحب آلة التكوير هذه الخيوط الناعمة، فإنها تتمدد وتصبح رفيعة بشكل خطير حتى يتجاوز إجهاد الشد قوة خضوع المادة. على العكس من ذلك، عندما تكون درجة حرارة الماء باردة جدًا، تتعرض الخيوط لصدمة حرارية شديدة. تنقبض سلاسل البوليمر بسرعة كبيرة جدًا، مما يؤدي إلى هشاشة شديدة. عندما تنتقل خصلة هشة فوق بكرات التوجيه، فإنها تنكسر مثل الزجاج تحت أقل قوة انحناء.
يتم تحديد التوتر الميكانيكي المطبق على الخيوط البلاستيكية من خلال التزامن بين حجم إخراج الطارد وبكرات سحب الكريات. إذا قام جهاز التكوير بسحب الخيوط بشكل أسرع من قيام الطارد بدفع الذوبان، فإن التوتر سوف يمد الخيوط حتى تنكسر. من ناحية أخرى، إذا كانت سرعة السحب بطيئة للغاية، فإن الخيوط تتدلى في الحمام المائي، وتفقد توترها، وتتجول بعيدًا عن بكرات التوجيه، وتتشابك في النهاية.
عندما يواجه أحد المشغلين في المصنع كسرًا مستمرًا في الجدائل، فإن ضبط معلمات الماكينة بشكل عشوائي غالبًا ما يؤدي إلى تفاقم المشكلة. يساعد اتباع قائمة مرجعية تشخيصية منظمة على عزل السبب الجذري بسرعة.
أولاً، تحقق من مستويات الرطوبة في العلف الوارد. ويجب تحويل المواد الرطبة إلى صومعة ما قبل التجفيف. تأكد من أن مزيج إعادة الطحن متسق، حيث أن خلط المواد ذات مؤشرات تدفق الذوبان المختلفة إلى حد كبير يسبب ذوبانًا غير متساوٍ. بعد ذلك، راقب الخيوط أثناء خروجها من رأس القالب قبل أن تصل إلى الماء. تشير الفقاعات أو البثور السطحية إلى وجود رطوبة أو سوء تفريغ الغازات في الفراغ. يشير الدخان أو الرائحة المحروقة إلى أن درجة حرارة البرميل مرتفعة جدًا.
تحقق من محول ضغط الذوبان الموجود قبل مغير الشاشة. يشير الارتفاع المفاجئ في الضغط إلى وجود مرشح مسدود يقيد التدفق. قم بتنفيذ تغيير الشاشة على الفور لاستعادة حجم الإخراج الطبيعي. اختبر درجة حرارة الماء باستخدام مقياس الحرارة الصناعي. تأكد من أنه يتماشى مع البوليمر المحدد الذي تتم معالجته. أخيرًا، شاهد شد الخيوط بين الحمام المائي وجهاز التكوير. إذا كانت مشدودة مثل أوتار الجيتار، قم بتقليل سرعة بكرات السحب. إذا كانت تتدلى بشدة، فقم بزيادة سرعة الأسطوانة قليلاً حتى يتم تحقيق شد لطيف.
على الرغم من أن عملية استكشاف الأخطاء وإصلاحها الصارمة تعمل على حل العديد من المشكلات التشغيلية اليومية، إلا أن تقادم المعدات غالبًا ما يصبح العامل المقيد الأساسي. إذا كانت منشأتك تعاني من كسر مزمن في الخيوط على الرغم من الالتزام بأفضل الممارسات، فإن المشكلة تكمن في القيود المفروضة على الآلات القديمة. إن تحديد التكوين المناسب للمعدات بناءً على تدفق المواد المحدد الخاص بك هو الحل الدائم الوحيد.
| نوع المادة | المعدات الموصى بها | الميزات التقنية الرئيسية | أفضل سيناريو للتطبيق |
|---|---|---|---|
| فيلم مغسول وأكياس منسوجة | خط التكوير مع ضاغط القاطع | التكثيف المتكامل، التسخين المسبق، تبخر الرطوبة | نسبة رطوبة عالية، خردة منخفضة الكثافة |
| الرقائق الصلبة والزجاجات المطحونة | خط تكوير البلاستيك الصلب | 32:1 إلى 36:1 نسبة الطول إلى القطر، مغذيات قوية | تآكل جلخ، إعادة طحن جامد عالي الإنتاجية |
| إعادة طحن مختلطة بعد الاستهلاك | آلة التكوير المتقدمة | مطابقة سرعة Siemens PLC، تفريغ مزدوج للفراغ | تقلب مؤشرات تدفق الذوبان، وتيارات البوليمر المختلطة |
تمثل معالجة إعادة الطحن الصلبة بعد الاستهلاك، مثل أنابيب البولي إيثيلين عالية الكثافة المسحوقة أو الخردة المصبوبة بالحقن، تحديات ريولوجية فريدة من نوعها. الرقائق الصلبة لا تنضغط بسهولة. أنها تتطلب هندسة المسمار المتخصصة للغاية. تفتقر الآلات القديمة المصممة للأغشية الناعمة إلى عزم الدوران اللازم، مما يؤدي إلى ارتفاع الخيوط وهشاشتها. يؤدي الترقية إلى المصمم خصيصًا لهذا الغرض خط تكوير البلاستيك الصلب إلى إزالة هذه الاختناقات. تتميز هذه الأنظمة بملامح لولبية مخصصة مصممة للتعامل مع خصائص تدفق الذوبان الدقيقة لإعادة الطحن الصلب دون التسبب في التدهور الحراري.
لقد أدى التقدم التكنولوجي إلى تغيير جذري في عمليات المعالجة. تستخدم المعدات الحديثة وحدات التحكم المنطقية القابلة للبرمجة لمراقبة ضغط الذوبان تلقائيًا، وضبط درجات حرارة المنطقة في الوقت الفعلي، ومزامنة سرعة دوران الطارد مع سرعة سحب الكريات. من خلال الاستثمار في الحديثة آلة تكوير البلاستيك ، يقوم مديرو المنشأة بإزالة متغيرات الخطأ البشري. إن دمج مطابقة السرعة الآلية وتفريغ الغاز المزدوج الفائق يضمن قطع حبلا بدون توقف.
نادراً ما يكون كسر الخيوط لغزاً. ويكون ذلك دائمًا نتيجة مباشرة للرطوبة غير المُدارة، أو الاختلالات الحرارية، أو سوء الترشيح الذي يعطل التدفق المستمر للمواد. يؤدي تنفيذ بروتوكولات صارمة للمعالجة المسبقة للمواد، ومعايرة درجات حرارة الطارد للبوليمر المحدد، والحفاظ على رؤوس القالب النظيفة، إلى حل الغالبية العظمى من عقبات الإنتاج اليومي.
ومع ذلك، فإن معرفة متى تكون المعدات القديمة هي السبب الجذري الفعلي أمر بالغ الأهمية لتحقيق الربحية على المدى الطويل. إن الترقية إلى آلات إعادة التدوير الآلية المتخصصة تمنع التوقف عن العمل والنفايات المكلفة. بالنسبة للمنشآت التي تتطلع إلى العمل بأعلى كفاءة وتقديم كريات عالية الجودة إلى السوق، فإن تقييم خط البثق الخاص بك وترقيته هو الخطوة المنطقية التالية. استكشف حلول البثق الشاملة والمصممة خصيصًا لتحديات المواد الخاصة بك لتحقيق الاستقرار الدائم في إنتاجك.
تعتمد درجة حرارة ماء التبريد المثالية بشكل كامل على البوليمر المحدد الذي تتم معالجته. تتفاعل المواد البلاستيكية غير المتبلورة والبلورية بشكل مختلف مع التحولات الحرارية. بشكل عام، تتطلب البولي أوليفينات مثل البولي إيثيلين والبولي بروبيلين حمامات مياه أكثر دفئًا، تتراوح عادةً بين 40 درجة مئوية و60 درجة مئوية. وهذا يمنع حدوث صدمة حرارية سريعة، مما يتسبب في قفل سلاسل البوليمر بسرعة كبيرة ويؤدي إلى هشاشة شديدة. وعلى العكس من ذلك، تتطلب المواد الأخرى حمامات أكثر برودة لتصلب بشكل صحيح. قم دائمًا بمراجعة ورقة البيانات الفنية للمادة لتعيين معلمات ديناميكية حرارية دقيقة.
تعتبر الفقاعات الموجودة داخل الشريط المبثوق علامة تجريبية نهائية على وجود غازات محاصرة. وتتكون هذه عادة من رطوبة متبخرة أو مركبات عضوية متطايرة تم إطلاقها خلال مرحلة الذوبان. عندما يخرج البلاستيك من بيئة الضغط العالي لرأس القالب إلى الضغط الجوي لأرضية المصنع، تتوسع هذه الغازات المحتبسة. وهذا يخلق فراغات مجوفة تضعف الخصلة بشدة. يتطلب حل هذه المشكلة بروتوكولات أفضل للتجفيف المسبق للمواد أو تحسين مناطق تفريغ الغاز في برميل البثق الخاص بك.
نعم، تعتبر شفرة القطع الباهتة سببًا متكررًا ولكن غالبًا ما يتم تجاهله لكسر الخصلات. تعتمد آلة التكوير على قوة القص الحادة بين الشفرات الدوارة وسكين السرير الثابت لتقطيع البلاستيك بشكل نظيف. عندما تصبح الشفرات الدوارة باهتة، فإنها لم تعد تقطع بكفاءة. وبدلاً من ذلك، يقومون بسحب المواد الواردة وسحبها وتمزيقها. يرسل هذا الشد الميكانيكي موجات صدمية من التوتر إلى الخلف على طول الخيوط، مما يؤدي في كثير من الأحيان إلى تراجعها إلى أسفل الخط داخل حمام التبريد.
عادةً ما يتم تكوين خط التكوير القياسي لتطبيقات الأغراض العامة أو المواد اللينة مثل الأفلام الزراعية. في المقابل، تم تصميم الخط الصلب خصيصًا من الألف إلى الياء للتعامل مع الخواص الميكانيكية الصعبة للمواد البلاستيكية الصلبة مثل الزجاجات المكسرة أو خردة السيارات. تشتمل الخطوط الصلبة على قواديس متخصصة للتغذية القسرية لمنع التجسير. إنها تستخدم علب تروس قوية للغاية للتعامل مع متطلبات عزم الدوران المتزايدة والأشكال الهندسية اللولبية المخصصة المصممة لإذابة الرقائق الصلبة بكفاءة دون التسبب في تدهور حراري.
يحدث كسر الذوبان، والذي غالبًا ما يكون مرئيًا على شكل نسيج خشن أو جلد سمك القرش على سطح الجديلة، في المقام الأول بسبب إجهاد القص المفرط على جدار القالب. لإصلاح ذلك، يجب على المشغلين أولاً زيادة درجة حرارة رأس القالب قليلاً لتقليل لزوجة الذوبان عند نقطة الخروج. إذا فشلت تعديلات درجة الحرارة، فإن خفض سرعة البثق لتقليل معدلات القص أو تعديل هندسة القالب للسماح بقناة تدفق أكثر انسيابية سيؤدي إلى حل تمزق السطح.
يحدث التصاق الكريات معًا، والذي يشار إليه عادة باسم التكتل، عندما يحتفظ القلب البلاستيكي بالكثير من الحرارة الكامنة بعد القطع. عادة ما يكون هذا نتيجة لعدم كفاية طول حوض التبريد أو ارتفاع درجات حرارة الماء أكثر من اللازم. إن ضمان حصول الخيوط على وقت بقاء كافٍ في الماء المبرد بشكل صحيح قبل الوصول إلى القاطع، واستخدام مجفف الطرد المركزي مباشرة بعد التكوير، سيؤدي إلى تصلب الغلاف الخارجي بشكل فعال ومنع التكتل.


