
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-17 المنشأ:محرر الموقع


هل يتسرب البلاستيك المنصهر من فتحة الطارد لديك؟ تسبب هذه المشكلة الفوضوية توقفًا فوريًا. إنه يهدر مواد قيمة ويخلق كابوسًا مطلقًا لأطقم الصيانة على أرضية المصنع. عادةً ما يشير فيضان فتحات التهوية إلى اختلالات عميقة في الضغط داخل البرميل. في هذا الدليل الشامل، سوف نستكشف الأسباب الميكانيكية الدقيقة وراء هذه الظاهرة. سوف تتعلم خطوات عملية لاستكشاف الأخطاء وإصلاحها وتكتشف متى تكون ترقية المعدات مبررة ماليًا.
يشير مشغلو الأرضيات في كثير من الأحيان إلى فيضانات التهوية على أنها نزيف تنفيس أو تدفق تنفيس. يحدث فشل البثق الميكانيكي هذا عندما يهرب البوليمر المنصهر عبر منفذ تفريغ الغاز. لفهم سبب حدوث ذلك حقًا، يجب على المرء أن ينظر إلى الديناميكيات الفيزيائية لعملية البثق.
في الطارد القياسي ذو التهوية، تتميز هندسة اللولب بمناطق وظيفية متميزة. وتشمل هذه التغذية والضغط وإزالة الضغط والقياس. تم تصميم منطقة تخفيف الضغط باستخدام رحلات لولبية أعمق لزيادة الحجم الحر داخل البرميل. ونتيجة لذلك، فإن ذوبان البوليمر يملأ القناة جزئيًا فقط. وعادة ما تشغل نصف المساحة المتاحة فقط. هذا الملء الجزئي يخلق فراغا حاسما. يتم فصل الغازات المحتجزة والرطوبة والمركبات العضوية المتطايرة عن حوض الذوبان هنا ويتم استخلاصها بأمان بواسطة مضخة التفريغ.
تبدأ المشكلة عندما تصبح منطقة تخفيف الضغط هذه ممتلئة تمامًا. يعمل البلاستيك المنصهر كسائل غير قابل للضغط وسيتبع دائمًا المسار الأقل مقاومة. عندما تنخفض قدرة النقل إلى الأمام، فإن المصهور يعود إلى وضعه الطبيعي. بمجرد اختفاء الفراغ، يتم دفع البوليمر بقوة إلى أعلى داخل منفذ الفراغ.
وكانت العواقب شديدة. تسد أنابيب السباكة بالبلاستيك المقسى، مما يوقف عملية تفريغ الغاز على الفور. توقف الإنتاج بسبب الصيانة الشاقة. تعتمد أي عالية الجودة آلة تكوير بلاستيكية على توازن دقيق لمعدل التغذية، وسرعة اللولب، وضغط الفراغ. عندما تتعطل، تتدهور جودة الحبيبات بسرعة. ينتهي الأمر بالمشغلين إلى الحصول على منتجات نهائية مسامية أو هشة أو متغيرة اللون.
يتطلب تشخيص تسربات فتحات التهوية اتباع نهج هندسي منهجي. السبب الجذري هو في الغالب مشكلة فرق الضغط. إن الضغط الموجود أسفل فتحة التهوية يتجاوز ببساطة قدرة النقل الأمامية للمسمار. دعونا نحلل المذنبين الفنيين الأساسيين.
يحدد التصميم الهندسي لبرغي الطارد قدرته على النقل الحجمي. تقع منطقة القياس مباشرة بعد منطقة التنفيس، وتعمل كمضخة تدفع الذوبان المفرغ من الغاز عبر رأس القالب. من أجل التنفيس الناجح، يجب أن تتجاوز قدرة الضخ في قسم القياس هذا بشكل صارم ناتج منطقة الضغط الأولى.
إذا كان المسمار يفتقر إلى العمق الكافي في منطقة التهوية، فلن يتمكن من تحريك المواد للأمام بسرعة كافية. يتراكم الذوبان. علاوة على ذلك، فإن التآكل المفرط في الرحلات اللولبية أو جدار البرميل يؤدي إلى توسيع الخلوص. ينزلق ذوبان الضغط العالي إلى الخلف خلال الرحلات الجوية. يؤدي تدفق التسرب هذا إلى تقليل الكفاءة الأمامية بشكل كبير ويتسبب في تجمع المواد تحت فتحة التهوية.
حتى مع وجود برغي مصمم بشكل مثالي، سيحدث الفيضانات حتمًا إذا كانت مقاومة مجرى النهر عالية جدًا. يجب أن يولد الطارد ضغطًا كافيًا للتغلب على المكونات مثل مبدلات الشاشة وألواح القالب.
عندما يتم انسداد مبدل الشاشة بالجزيئات غير المنصهرة أو الملوثات المعدنية، يرتفع الضغط الخلفي بسرعة. لا يمكن أن يمر المصهور بسهولة عبر شبكة المرشح المعماة. تنتقل موجة الضغط إلى الخلف عبر منطقة القياس. وبمجرد وصول هذا الضغط الخلفي إلى منطقة تخفيف الضغط، يتم دفع المادة المصهورة إلى الأعلى.
تعتمد ريولوجيا البوليمر بشكل كبير على درجة الحرارة. تؤثر لزوجة الذوبان بشكل مباشر على مدى كفاءة المسمار في نقلها.
إذا تم ضبط ملف تعريف درجة الحرارة على مستوى منخفض جدًا، فسيظل الذوبان قاسيًا بشكل مفرط. يكافح المسمار لدفع هذه المادة البطيئة من خلال القيود المفروضة على المصب. وعلى العكس من ذلك، إذا تم ضبط درجة الحرارة على درجة عالية جدًا، فإن البوليمر يتعرض للتحلل الحراري. يصبح المنصهر سائلًا بشكل مفرط ويتصاعد رغوة بعنف بسبب التمدد السريع للغازات المحتبسة. يعد الحفاظ على نافذة درجة حرارة دقيقة أمرًا ضروريًا للتشغيل المستقر.
تعمل الطاردات على توازن كتلة صارم. يجب أن تتطابق المادة التي تدخل إلى حلق التغذية بدقة مع المعدل الذي يمكن أن يذوب به المسمار وينقله.
إن محاولة زيادة الإنتاجية عن طريق الإفراط في تغذية القادوس الرئيسي تعمل على تعبئة الرحلات اللولبية بالكامل. لا يترك هذا التعبئة الزائدة أي مساحة فعلية للفراغ الضروري في منطقة تخفيف الضغط. إنه يعطل مبدأ التغذية الجائعة المطلوب للتنفيس الفعال.
يعمل الضغط الفراغي العالي على إزالة المواد المتطايرة العنيدة بشكل فعال، ولكنه يمكن أن يعطل العملية فعليًا إذا تم تطبيقها بشكل خاطئ. تمتلك البوليمرات المختلفة كثافات ذوبان مختلفة.
إذا كانت مضخة التفريغ تسحب تيارًا قويًا للغاية على مادة مصهورة خفيفة الوزن أو عالية السوائل، فإن قوة الشفط الفيزيائية تتغلب على الجاذبية. يقوم الفراغ برفع البلاستيك المنصهر فعليًا إلى كومة التهوية. يحدث هذا السيناريو بشكل متكرر عند معالجة الراتنجات منخفضة اللزوجة.
تملي خواص المواد بشكل أساسي كيفية تصرف البوليمر داخل البرميل. لا يمكن تطبيق معلمات البثق عالميًا عبر جميع مجاري النفايات. تعمل الكثافة الظاهرية ومحتوى الرطوبة ومؤشر تدفق الذوبان على تغيير ظروف المعالجة المطلوبة بشكل كبير.
تمتلك المواد البلاستيكية الصلبة مثل البولي بروبيلين المسحوق أو زجاجات البولي إيثيلين كثافة كبيرة عالية. إنها تتغذى بكفاءة ولكنها تتطلب قصًا ميكانيكيًا كبيرًا لتذوب بشكل موحد. غالبًا ما تكافح أجهزة البثق القياسية أحادية المرحلة لتحقيق التوازن بين القص العالي المطلوب للصهر والضغط المنخفض المطلوب للتنفيس. وهذا هو بالضبط السبب وراء توصية كبار المهندسين بشدة باستخدام نظام تكوير مخصص للبلاستيك الصلب . تستخدم هذه الأنظمة المتخصصة مقاطع لولبية مصممة خصيصًا، وغالبًا ما تستخدم البثق على مرحلتين، للتعامل مع المواد ذات الكثافة الكبيرة دون إرباك منطقة التهوية.
وبالنظر إلى تطورات الصناعة الأوسع، فإن التحول نحو الاقتصاد الدائري قد أدى إلى تغيير جذري في ملامح المواد الخام. يتم تكليف مرافق إعادة التدوير بشكل متزايد بمعالجة المواد البلاستيكية المعاد تدويرها بعد الاستهلاك. تحمل هذه المواد مستويات عالية من الرطوبة والأحبار المتطايرة والتلوث غير المتوقع.
ونتيجة لذلك، تحولت فيضانات فتحات التهوية من شذوذ ميكانيكي نادر إلى اختناق تشغيلي متكرر. تكشف تحليلات البثق الحديثة أن المواد المطبوعة أو المغسولة بشكل كبير تحول الرطوبة إلى بخار بسرعة داخل البرميل الساخن. إن تمدد حجم الماء إلى بخار هائل. إذا تجاوز حجم الغاز المتولد قدرة الاستخراج الفيزيائية لمنفذ التنفيس القياسي، فإن البخار المتوسع يخلق ضغطًا موضعيًا مرتفعًا. إنه يدفع بعنف ذوبان البوليمر المحيط إلى خارج الفتحة.
ولمكافحة هذا الاتجاه، تبتعد المنشآت التقدمية بسرعة عن الآلات القديمة ذات التهوية الواحدة. يتحول معيار الصناعة نحو أنظمة تفريغ الغاز المتقدمة متعددة المراحل القادرة على التعامل مع مدخلات الرطوبة العالية دون المساس بالإنتاجية.
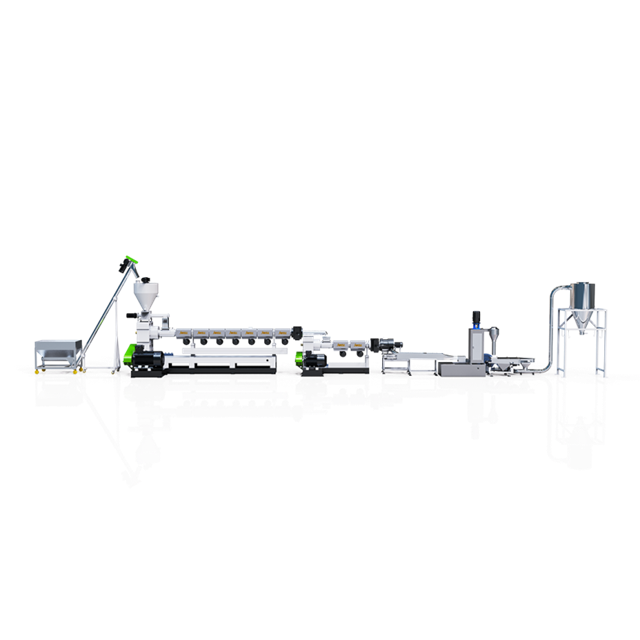
تلعب المكونات المثبتة بعد برميل الطارد دورًا حاسمًا في الحفاظ على توازن الضغط. يمكن القول إن القيود المفروضة على المصب هي السبب التشغيلي الأكثر شيوعًا لفيضان فتحات التهوية. ويجب على مديري المرافق مراقبة هذه الأنظمة عن كثب.
على وجه التحديد، يعمل مغير الشاشة كخط الدفاع الأساسي ضد التلوث. كما أنه بطبيعته المصدر الرئيسي للضغط الخلفي. عندما تلتقط الشبكة الأوساخ والجزيئات غير الذائبة، تقل المساحة المفتوحة للمرشح. إذا فشل المشغل في تقدم الشبكة في الوقت المناسب، فإن الضغط المنبع يرتفع على الفور. ليس لموجة الضغط هذه مكان تذهب إليه سوى العودة نحو فتحة التهوية.
بالإضافة إلى ذلك، يجب أن يتطابق تصميم رأس القالب تمامًا مع الإنتاجية الحجمية لخط تكوير البلاستيك . إذا كانت فتحات القالب صغيرة جدًا، فإنها تعمل بمثابة تقييد دائم. يحارب الطارد هذا عنق الزجاجة باستمرار. لحل مشكلات الضغط المزمنة، غالبًا ما يقوم المهندسون بدمج مضخة تروس ذوبان بين الطارد ومغير الشاشة. يؤدي هذا إلى فصل مقاومة القالب عن برغي الطارد.
عندما يبدأ البوليمر المنصهر في الهروب، يجب على المشغلين التصرف بشكل منهجي. فيضان التنفيس هو المظهر المادي لعدم توازن الضغط. يؤدي تنفيذ بروتوكول موحد لاستكشاف الأخطاء وإصلاحها إلى تقليل وقت التوقف عن العمل.
ابدأ بفحص محولات الضغط الموجودة قبل مبدل الشاشة. يشير الارتفاع السريع إلى وجود مرشح مسدود. تنفيذ تغيير الشاشة على الفور. يجب أن يقوم الفلتر النظيف بإسقاط الضغط الخلفي على الفور، مما يسمح للمصهور بالتحرك للأمام.
إذا كان معدل التغذية الرئيسي مرتفعًا جدًا بالنسبة لسرعة المسمار، تصبح الرحلات الجوية مكتظة. قم بتقليل معدل التغذية الحجمي بنسبة خمسة إلى عشرة بالمائة مع الحفاظ على عدد الدورات في الدقيقة للمسمار الحالي. إن أسلوب التغذية الجائعة هذا يملأ قسم التهوية عن عمد.
قم بمراجعة أجهزة التحكم في درجة الحرارة على طول البرميل. قم بزيادة درجة الحرارة في منطقة القياس ببضع درجات لخفض لزوجة الذوبان. وهذا يقلل من المقاومة ويحسن التدفق إلى الأمام. تأكد من أن أي تعديل يتوافق مع مؤشر تدفق الذوبان المحدد للمادة.
يمكن أن يؤدي الضغط السلبي المفرط إلى استخراج ذوبان اللزوجة المنخفضة فعليًا. قم بتصريف الفراغ تدريجياً عن طريق فتح صمام الهواء المحيط قليلاً. إذا تراجع البوليمر إلى البرميل، فإن قوة الاستخراج كانت ببساطة عالية جدًا.
إذا فشلت التعديلات التشغيلية عبر دفعات المواد المختلفة، فمن المحتمل أن تكون المشكلة ميكانيكية. حدد موعدًا لإيقاف التشغيل لقياس الخلوص بين الرحلات اللولبية وجدار البرميل. تفقد البراغي البالية قدرتها على الضخ ويجب تجديدها.
يمكن لخطوات استكشاف الأخطاء وإصلاحها أن تخفف من الحالات الحادة لفيضان فتحة التهوية. ومع ذلك، تشير التسريبات المزمنة غالبًا إلى عدم التوافق النظامي بين معداتك الحالية ومتطلبات التشغيل. يجب على مديري المرافق إجراء تقييم موضوعي لما إذا كانت الصيانة المستمرة تؤدي إلى تآكل الربحية الإجمالية.
نزيف التنفيس المستمر يحمل آثارًا مالية كبيرة. في كل مرة يهرب فيها البلاستيك المنصهر، يجب إيقاف الخط مؤقتًا. ويجب إزالة المواد المبثوقة يدويًا، مما يؤدي إلى هدر المواد وعدم كفاءة العمالة. إذا دخل الذوبان إلى السباكة الفراغية، فقد يتسبب في أضرار كارثية لمضخات التفريغ الحلقية السائلة.
إن أجهزة البثق الأقدم ذات المرحلة الواحدة والمصممة للخردة الصناعية النظيفة سوف تكافح بشكل أساسي لمعالجة رقائق ما بعد الاستهلاك المغسولة وعالية الرطوبة. غالبًا ما يتم تبرير الإنفاق الرأسمالي للمعدات الجديدة من خلال التخفيض الفوري في النفقات التشغيلية والزيادة الهائلة في الإنتاجية المستقرة.
يعد اختيار التكنولوجيا الصحيحة أمرًا بالغ الأهمية لتحقيق الاستقرار التشغيلي على المدى الطويل. لقد تطورت تكنولوجيا البثق الحديثة خصيصًا لمواجهة تحديات المواد البلاستيكية المعاد تدويرها شديدة التلوث ومتغيرة الكثافة.
| مقارنة الميزات | الطاردات القديمة ذات المرحلة الواحدة | الأنظمة الحديثة ذات المرحلة المزدوجة |
|---|---|---|
| قدرة التنفيس | ميناء ضيق واحد، معرض للفيضانات | مناطق فراغ ممدودة متعددة |
| إدارة الضغط | الضغط المتضارب في برميل واحد | مراحل الصهر والضخ المنفصلة |
| التعامل مع الرطوبة | يكافح مع خردة ما بعد الاستهلاك المغسولة | التفريغ العدواني لرقائق الرطوبة العالية |
| مادة مثالية | فيلم صناعي نظيف ومنخفض الرطوبة | مواد بلاستيكية صلبة، ومواد PCR مطبوعة بشكل كبير |
الحل الميكانيكي الأكثر تحديدًا لتنفيس الفيضانات هو تنفيذ عملية البثق على مرحلتين. تعمل أنظمة مثل سلسلة JWL Double Stage على فصل الصهر والضخ. يتميز الطارد الأساسي بنسبة طول إلى قطر عالية محسنة للإنصهار وأقصى تعرض لمساحة السطح من أجل التفريغ القوي. ونظرًا لأنه يعمل تحت ضغط منخفض نسبيًا، يتم التخلص فعليًا من خطر فيضانات فتحات التهوية. يتم بعد ذلك نقل البوليمر المنزوع الغاز إلى جهاز بثق ثانوي ذو لولب قصير مخصص فقط لبناء ضغط عالٍ من أجل الترشيح الدقيق.
تشتمل الخطوط الحديثة على مناطق فراغ مزدوجة أو حتى ثلاثية مع فتحات تهوية طويلة. إنها تستخدم مضخات تفريغ متعددة المراحل قادرة على التعامل مع كميات هائلة من بخار الماء. علاوة على ذلك، تتكامل وحدات التحكم المنطقية القابلة للبرمجة المتطورة مع محولات ضغط الذوبان شديدة الحساسية. عندما يقترب الضغط في اتجاه مجرى النهر من عتبة حرجة، يقوم النظام تلقائيًا بضبط معدل التغذية أو يؤدي إلى تغيير الشاشة، مما يمنع حدوث اختلالات قبل أن يتفاعل المشغل البشري.
يعد الذوبان الناتج عن فتحة الفراغ مؤشرًا واضحًا على وجود خلل شديد في الضغط داخل نظام البثق. في حين أن هذه المشكلة تنبع عادةً من القيود المفروضة على المصب، أو ضعف التحكم في درجة الحرارة، أو تصميمات البراغي البالية، فإن استكشاف الأخطاء وإصلاحها على مستوى الأرضية يوفر راحة مؤقتة. إن الاعتماد على الحلول التشغيلية المستمرة أمر غير مستدام. تتطلب الكفاءة طويلة المدى الاستثمار في المعدات المصممة خصيصًا لمواد التغذية المحددة لديك. قم بتقييم الاختناقات التشغيلية الحالية بعناية لمنع توقف الإنتاج في المستقبل. بالنسبة لأولئك الذين يقومون بمعالجة خردة ما بعد الاستهلاك الصعبة، فإن الترقية إلى نظام حديث مزدوج المرحلة هو المسار الأكثر موثوقية لإنتاج مربح دون انقطاع.
هل أنت مستعد للتخلص من فيضانات فتحات التهوية وتحسين إنتاجك؟ يمكن أن تؤدي ترقية منشأة إعادة التدوير الخاصة بك باستخدام تقنية البثق الآلية عالية الأداء إلى إزالة هذه الاختناقات بشكل دائم. قم بتقييم متطلباتك من المواد واستكشف الحلول المتقدمة المصممة خصيصًا لمواد التغذية الخاصة بك. قم بزيارة Jwell Recycling عبر الإنترنت لاكتشاف المعدات الدقيقة لمنشأتك والتشاور مع الخبراء الفنيين لترقية خط الإنتاج الخاص بك اليوم.
يتطلب فك الانسداد الالتزام الصارم ببروتوكولات السلامة بسبب مخاطر الحروق الشديدة. أولاً، أوقف تغذية المواد وأوقف برغي الطارد. قم بفصل مضخة التفريغ واتبع إجراءات الإغلاق. بينما لا يزال البرميل في درجة حرارة التشغيل، قم بفك مجموعة فتحات التهوية بعناية. استخدم فقط أدوات الكشط النحاسية أو النحاسية الناعمة لإزالة البلاستيك شبه المنصهر. لا تستخدم أبدًا الأدوات الفولاذية، لأنها قد تؤدي إلى ثقب الفولاذ المتصلب للبرميل بشكل دائم.
نعم، الرطوبة الزائدة هي المحفز الأساسي لفيضان فتحات التهوية. عندما يدخل الماء المحبوس إلى البرميل ذي درجة الحرارة العالية، فإنه يومض ويتحول إلى بخار. نسبة التوسع في الحجم هائلة. إذا تجاوزت الرطوبة السعة الحجمية لمنطقة تخفيف الضغط، فإن البخار عالي السرعة يدفع ماديًا البوليمر المنصهر المحيط إلى أعلى وخارج كومة التهوية.
يعتمد مستوى الفراغ الأمثل على لزوجة البوليمر وقوة ذوبانه. تعمل عمومًا في نطاق من -0.05 ميجا باسكال إلى -0.08 ميجا باسكال. يفشل الفراغ الضعيف في استخلاص الرطوبة، مما يؤدي إلى ظهور كريات مسامية. يمكن للفراغ القوي جدًا أن يمتص فعليًا البلاستيك المنصهر عالي السيولة في المنفذ.
تمتلك المواد البلاستيكية الصلبة مثل رقائق الزجاجة كثافة كبيرة أعلى بكثير من زغب الأفلام المرنة. إذا كان الملف اللولبي الخاص بك مصممًا للأفلام خفيفة الوزن، فمن المحتمل أن تكون أعماق القناة عميقة جدًا. تنصهر المواد الصلبة وينتج عنها ضغط أسرع مما يمكن دفعه عبر القالب، مما يدفع الذوبان الزائد إلى الأعلى. تتطلب معالجة الرقائق الصلبة بكفاءة هندسة لولبية متخصصة.
تخلق شبكات الترشيح الدقيقة مقاومة تدفق أعلى بكثير. إذا قمت بالتبديل من شاشة خشنة ذات 40 شبكة إلى شاشة دقيقة ذات 100 شبكة دون ضبط درجة حرارة الطارد أو معدل التغذية، فإن الزيادة المفاجئة في الضغط الخلفي ستوقف التدفق الأمامي للمصهور. يؤدي تراكم الضغط السريع في منطقة القياس إلى إجبار البوليمر على التراجع إلى منطقة تخفيف الضغط، مما يؤدي مباشرة إلى فيضان التنفيس.
يعد دمج مضخة التروس الذائبة أحد أكثر الترقيات الميكانيكية فعالية لمنع نزيف التهوية. تتولى مضخة الصهر مسؤولية توليد الضغط العالي اللازم لدفع البلاستيك عبر القالب ومبدل الشاشة. وهذا يسمح لبرغي الطارد الرئيسي بالعمل عند ضغط ثابت أقل بكثير، مما يضمن بقاء منطقة تخفيف الضغط فارغة ومستقرة جزئيًا.


