
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-18 المنشأ:محرر الموقع


هل سبق لك أن وقفت على أرضية المصنع وشاهدت كتلة ضخمة من البلاستيك المنصهر لا يمكن اختراقها تخنق قادوسك تمامًا؟ يعد إدخال رقائق PET الخام غير المجففة مباشرةً إلى خط المعالجة خطأً مكلفًا يرتكبه العديد من المشغلين مرة واحدة فقط. يحتوي البولي إيثيلين تيريفثاليت غير المجفف على رطوبة محاصرة. تدمر هذه الرطوبة بشدة السلامة الهيكلية لمنتجك النهائي أثناء الذوبان. إن محاولة استخراج تلك المياه عن طريق ضرب مادة PET غير المتبلورة بحرارة عالية تخلق سيناريو كارثيًا بنفس القدر. والنتيجة هي تكتلات هائلة.
وللتغلب على هذا الفخ الديناميكي الحراري، تعتمد مرافق إعادة التدوير على خطوة تحضيرية حاسمة. إن تحول الطور الهيكلي المعروف باسم التبلور هو بمثابة جسر إلزامي بين الرقائق الخام المحملة بالرطوبة والبثق الناجح. إن إتقان هذه العملية هو المفتاح النهائي لزيادة كفاءة وربحية عملية إعادة التدوير لديك.
تسلط تحليلات الصناعة الحديثة الضوء على تحول هائل في مشهد إعادة التدوير العالمي. وتتحرك المرافق بسرعة بعيدًا عن إعادة التدوير ذات القيمة المنخفضة، مثل إنتاج ألياف السجاد، وتستهدف أسواقًا مربحة للغاية من الزجاجة إلى الزجاجة. هذا التحول يجعل الاحتفاظ باللزوجة الجوهرية أكثر أهمية من أي وقت مضى. انطلاقًا من متطلبات الاقتصاد الدائري الصارمة، يجب أن تحقق المصانع الحديثة مستويات رطوبة منخفضة للغاية تقل بدقة عن 50 جزءًا في المليون.
ونتيجة لذلك، يتخلى المصنعون عن طرق التجفيف القديمة. إنهم يعتمدون بشكل متزايد خطوط بلورة مستمرة وذكية ومتكاملة. تعمل هذه الترقية على تقليل البصمة الكربونية الإجمالية مع ضمان السلامة الهيكلية المطلوبة لتطبيقات التغليف المتطورة.
لفهم سبب كون إعادة التنظيم الجزيئي إلزامية، يجب علينا فحص الخصائص الحرارية المتأصلة للبوليمر. المادة موجودة في حالتين فيزيائيتين أساسيتين. يتفاعل كل منها بشكل مختلف تمامًا مع المعالجة الصناعية على أرضية المصنع.
تدخل مواد ما بعد الاستهلاك عادةً إلى مجرى إعادة التدوير في حالة غير متبلورة. البنية الجزيئية غير منظمة، حيث تتشابك سلاسل البوليمر بشكل عشوائي. تخيل وعاءً من السباغيتي المطبوخة يكون مرنًا وفضفاضًا وغير منظم. بصريا، هذه الرقائق واضحة وشفافة.
ومن الناحية الحرارية، فهي تمتلك درجة حرارة تزجج منخفضة نسبيًا تتراوح عادةً بين 70 درجة مئوية و80 درجة مئوية. عندما تقترب حرارة العملية من هذه العتبة، تكتسب سلاسل البوليمر القدرة على الحركة. تنتقل المادة بسرعة من الحالة الصلبة إلى الحالة الناعمة والمطاطية شديدة الالتصاق. تشرح نقطة التليين المنخفضة للغاية هذه بالضبط سبب عدم قدرة الرقائق الخام على مواجهة الحرارة العالية المباشرة.
يمثل PET البلوري حالة جزيئية مرتبة للغاية ومعبأة بإحكام. عند تعرضها لطاقة حرارية متحكم بها جنبًا إلى جنب مع التحريض الميكانيكي المستمر، تصطف السلاسل العشوائية في هياكل منظمة تعرف باسم الكريات. يظهر مؤشر مرئي مميز على الفور. تتحول المادة من لون شفاف إلى لون أبيض حليبي معتم.
والأهم من ذلك أن الخصائص الحرارية تتغير بشكل كبير. تزداد نقطة التليين بشكل ملحوظ. لن يصبح البلاستيك لزجًا عند درجة حرارة 80 درجة مئوية. يمكنه الآن تحمل البيئة الحرارية القاسية المطلوبة لاستخراج الرطوبة العميقة بشكل مريح.
| خاصية | غير متبلورة PET | بلورية |
|---|---|---|
| المظهر البصري | واضح وشفاف | معتم، أبيض حليبي |
| البنية الجزيئية | سلاسل عشوائية وغير منظمة | أمر للغاية، ومعبأة بإحكام |
| نقطة التليين | منخفض (يبدأ بالالتصاق عند درجة حرارة 75 درجة مئوية تقريبًا) | عالي (يقاوم الالتصاق عند درجات حرارة مرتفعة) |
| ملاءمة للحرارة العالية | فقير (ويل التكتل والجسر) | ممتاز (جاهز للتجفيف بالمجفف) |
يعمل PET مثل الإسفنجة المجهرية. إنه يمتص الرطوبة من الجو المحيط بعمق في مصفوفته. يتطلب طرد هذه الرطوبة الداخلية حرارة كبيرة، مما يخلق معضلة تشغيلية كبيرة لمهندسي المصانع.
تعمل المجففات القياسية في درجات حرارة شديدة تتراوح بين 150 درجة مئوية و180 درجة مئوية. إذا حاول المشغل تغذية الرقائق الخام والشفافة مباشرةً في المجفف القياسي، فستكون النتائج كارثية. ونظرًا لأن المادة تصبح طرية عند درجة حرارة 75 درجة مئوية تقريبًا، فإن الرقائق الفردية تصل إلى مرحلتها اللزجة قبل وقت طويل من جفافها.
إنهم يلتصقون ببعضهم البعض، مما يخلق تأثيرًا شديدًا للجسر. تذوب الرقائق معًا لتشكل صخرة صلبة داخل الصومعة. هذا التكتل يخنق تدفق المواد تمامًا. إنه يوقف بأكملها آلة تكوير البلاستيك في اتجاه مجرى النهر، مما يتطلب ساعات من العمل اليدوي الشاق باستخدام الأزاميل والعتلات لإزالة الكتلة الصلبة.
يبدو أن تجفيف البلاستيك عند درجة حرارة أقل وأكثر أمانًا مثل 60 درجة مئوية هو الحل المنطقي. ولسوء الحظ، فإن فيزياء استخراج الرطوبة تجعل هذا الأمر مستحيلاً. تفتقر درجات الحرارة المنخفضة إلى الطاقة الحرارية اللازمة لإجبار جزيئات الماء المحاصرة على الخروج من قلب الرقاقة بسرعة صناعية قابلة للحياة.
إذا ظلت الرطوبة محاصرة عند دخول البلاستيك إلى أسطوانة الطارد، فستقع الكارثة. عند درجات حرارة الذوبان التي تتجاوز 260 درجة مئوية، يعمل الماء المحبوس مثل مقص كيميائي. يتفاعل بقوة مع سلاسل البوليمر من خلال التحلل المائي، ويقطعها فعليًا إلى أجزاء أقصر. تعاني المادة من انخفاض حاد في اللزوجة الجوهرية. تصبح الكريات الناتجة هشة وغير مناسبة تمامًا للتصنيع التجاري.
تعمل هذه العملية كجسر حيوي بين الرقائق الرطبة والصوامع المجففة ذات درجة الحرارة العالية، وهي عبارة عن رقصة ديناميكية حرارية منسقة بعناية.
يقوم جهاز التبلور المخصص بإدخال الحرارة مع الحفاظ على المادة في حركة ثابتة وقوية في نفس الوقت. ومع ارتفاع درجة الحرارة الداخلية نحو نقطة التزجج، ترغب الرقائق بشكل طبيعي في الاندماج. ولمواجهة ذلك، تستخدم الآلة محرضًا ميكانيكيًا قويًا مزودًا بمجاديف شديدة التحمل لإبقاء الرقائق منفصلة.
تمنع هذه الحركة الجسدية التجسير أثناء تنقلهم في المرحلة اللزجة الخطيرة. مع استمرار ارتفاع درجة الحرارة ومحاذاة سلاسل البوليمر بنجاح، تنتقل المادة بأمان إلى حالتها المعتمة. بمجرد أن يتبلور بالكامل، يفقد السطح لزجه، ولم يعد التقليب الشديد ضروريًا.
تعتمد سرعة إعادة التنظيم الجزيئي بشكل كبير على الكثافة الظاهرية الأولية، ومنحنى درجة الحرارة المطبقة، وكفاءة الخلط. وتشير البيانات التجريبية إلى أن معدلات التبلور القصوى تحدث عادة بين 150 درجة مئوية و170 درجة مئوية. في الإعدادات الصناعية القياسية التي تستخدم القواديس المقلبة، تستغرق العملية بأكملها ما يقرب من 45 إلى 60 دقيقة. يمكن للمرافق الحديثة التي تستخدم تقنيات التسخين المباشر المتقدمة ضغط هذا الجدول الزمني بشكل كبير.
وبمجرد أن يتحول البلاستيك إلى حالته البيضاء اللبنية، فإنه يصبح مدرعًا هيكليًا ومجهزًا لمواجهة الظروف العدوانية للمجفف ذو درجة الحرارة العالية.
يمكن للرقائق المتبلورة أن تدخل بأمان إلى صومعة التسخين دون أي خطر للتكتل. يجب على المشغلين مراعاة معايير الصناعة الصارمة لتحقيق مستويات رطوبة أقل بدقة من 50 جزء في المليون. تتراوح درجة حرارة التجفيف المثالية بين 150 درجة مئوية و180 درجة مئوية. عند درجات الحرارة المرتفعة هذه، تعمل الطاقة الحرارية على دفع الرطوبة بقوة إلى الخارج من القلب.
علاوة على ذلك، يجب أن تبقى المادة في القادوس لمدة تتراوح بين 4 إلى 6 ساعات في المتوسط. يؤدي التسرع في وقت الإقامة هذا في كثير من الأحيان إلى استخراج غير مكتمل وتدهور لاحق أثناء مرحلة الذوبان.
تطبيق الحرارة العالية هو نصف المعركة فقط. يجب أن يستخدم النظام هواءًا شديد الجفاف لإنشاء فرق قوي في ضغط البخار. إذا كان الهواء الساخن الذي يدور عبر الصومعة يحتوي على رطوبة محيطة، فلن يتمكن من امتصاص بخار الماء المنبعث من البلاستيك.
يجب أن يحافظ المجفف باستمرار على نقطة تكاثف الهواء تبلغ -40 درجة مئوية أو أقل. يعمل الهواء عند هذا المستوى الشديد من الجفاف مثل فراغ مجهري، حيث يقوم بتجريد الرطوبة بقوة من سطح القشرة ويحملها بعيدًا عن النظام.
عندما تتبلور المادة المدخلة بشكل موحد، فإنها تجف بمعدل يمكن التنبؤ به للغاية. يعد هذا الاتساق أمرًا بالغ الأهمية عندما يدخل البلاستيك أخيرًا إلى برميل الطارد.
تترجم مستويات الرطوبة الموحدة مباشرة إلى لزوجة ذوبان مستقرة. إذا تقلبت اللزوجة بسبب التحضير الحراري غير المتكافئ، فسوف يتعرض الطارد للارتفاع. يؤدي هذا إلى أحجام غير متناسقة للكريات، وكثافة غير متساوية، وانسداد محتمل في رأس القالب. يضمن الإعداد السليم للمنبع تدفق ذوبان البوليمر بسلاسة من خلال مبدل الغربلة، مما يزيد من وقت تشغيل المنشأة بأكملها.
الهدف الشامل لأي مصنع إعادة تدوير حديث هو إنتاج مادة صمغية تنافس المواد الخام. عندما يتم منع التحلل المائي، يتم الحفاظ على اللزوجة الجوهرية بشكل مثالي. يمكن للراتنج المعاد تدويره عالي الجودة التعامل مع التطبيقات الصعبة مثل زجاجات المشروبات الغازية والأربطة الصناعية عالية الشد. من خلال إتقان إنتاج حبيبات PET ، يمكنك رفع إنتاجيتك من سلعة رخيصة إلى مادة تصنيع متميزة.
يتطلب تحقيق إعادة التنظيم الجزيئي المتسق آلات قوية. يجب على مديري المصانع تقييم متطلبات الإنتاجية الخاصة بهم بعناية عند اختيار المعدات التحضيرية.
للحصول على إنتاج موثوق به، تعد مطابقة الطارد المناسب مع التغذية المتبلورة أمرًا بالغ الأهمية. غالبًا ما تتميز الأنظمة الحديثة المصممة لـ PET بمسامير حاجزة متخصصة بنسب L/D تبلغ 30:1 أو 33:1 لضمان ذوبان متجانس دون قص مفرط. عند إقرانها بالبلورة الأولية المناسبة، تتعامل هذه الآلات بشكل مريح مع إنتاجية تتراوح من 300 إلى أكثر من 1000 كجم/ساعة اعتمادًا على الطراز المحدد.
المعدات المستقلة غير كافية للعمليات المستمرة. يجب على الشركات المصنعة التأكد من وجود نظام متكامل تمامًا حيث تتواصل القواديس التحضيرية والطارد الرئيسي بشكل مستمر عبر وحدة تحكم منطقية قابلة للبرمجة مركزية. إذا تباطأت سرعة الطارد بسبب تغيير الشاشة، فإن PLC يقوم تلقائيًا بتقليل الحرارة وتدفق الهواء في الصوامع. وهذا يمنع البلاستيك المنتظر من الخبز والتحلل الحراري.
بعد أن يتم إعداد المادة بشكل صحيح، تعتمد المرحلة النهائية بشكل كبير على تكنولوجيا البثق. تلعب هندسة البراغي دورًا مهمًا في التعامل مع المواد المتطايرة المتبقية.
تمثل آلات البثق ذات اللولب الواحد النهج التقليدي والفعال من حيث التكلفة. إنهم يعتمدون على الاحتكاك والقص اللطيف لإذابة البلاستيك. يعتبر الخط اللولبي الفردي فعالاً للغاية بشرط أن يكون الإعداد الأولي خاليًا من العيوب. إذا تم تبلور الرقائق التي تدخل إلى حلق التغذية بشكل مثالي وتجفيفها إلى درجة رطوبة قريبة من الصفر، فإن المسمار الواحد سوف ينتج كريات ممتازة.
نادراً ما تكون البيئات الصناعية العملية مثالية. تتقلب مستويات الرطوبة المدخلة، ويمكن أن تؤثر رطوبة الصيف المحيطة بشدة على أداء المجفف. يوفر استخدام خط التكوير ثنائي اللولب ميزة معالجة هائلة. تتميز هذه الآلات بمسامير دوارة مع نسب L/D متقدمة تصل إلى 48:1، مما يوفر خلطًا توزيعيًا فائقًا.
والأهم من ذلك أنها مجهزة بأنظمة تفريغ الفراغ متعددة المناطق. عندما يذوب البوليمر، تقوم فتحات التفريغ عالية السعة هذه باستخراج أي رطوبة متبقية ومركبات عضوية متطايرة قد تكون قد فاتتها صوامع المنبع. وهذا بمثابة شبكة أمان لا غنى عنها ضد التحلل المائي.
حتى مع المعدات المتميزة، فإن المعالجة الديناميكية الحرارية معقدة. يجب أن يعتمد المشغلون على استكشاف الأخطاء وإصلاحها المستند إلى البيانات للحفاظ على الإنتاج المستمر ومنع فشل المعدات.
أحد العيوب البصرية الأكثر شيوعًا هو تغير اللون الأصفر أو البني للرقائق الخارجة من صومعة التجفيف. هذا مؤشر مباشر على التدهور الحراري والأكسدة. ويحدث ذلك عندما تتجاوز درجة حرارة التجفيف عتبة 180 درجة مئوية، أو عندما يكون وقت الإقامة طويلًا جدًا بسبب معدل البثق البطيء. يجب على المشغلين معايرة سرعة إنتاجية الطارد على الفور مع قدرة المجفف. إذا كان الخط يعمل ببطء، فيجب على PLC خفض درجة حرارة التجفيف بشكل تدريجي.
على الرغم من أنه تم تصميمه لمنع التكتل، إلا أنه لا يزال من الممكن حدوث التجسير داخل الوحدة إذا تمت إدارة المعلمات الميكانيكية بشكل سيء. غالبًا ما يسمع المشغلون أنين المحرك المحرض عندما يبدأ ذلك. يحدث ذلك عادةً بسبب كسر دبوس القص أو ملف تعريف درجة الحرارة الذي يسخن المادة بسرعة كبيرة. يجب على فرق الصيانة التحقق بانتظام من عزم دوران المحرك وفحص المجاذيف الداخلية بحثًا عن التآكل. يجب على مهندسي العمليات ضبط ملف التسخين لضمان ارتفاع درجة الحرارة تدريجيًا.
يعد تخطي خطوة التبلور بمثابة وصفة لكارثة في إعادة تدوير البوليمر. إنه بمثابة جسر حيوي وغير قابل للتفاوض بين الرقائق الخام الرطبة والتجفيف القوي بدرجة الحرارة العالية المطلوب لقذف لا تشوبه شائبة. ومن خلال تغيير البنية الجزيئية للبلاستيك، يمكن للمشغلين استخراج الرطوبة بأمان دون التعرض لخطر انسداد المعدات بشكل كبير.
وفي نهاية المطاف، تعتمد القيمة التجارية لمنتجك النهائي بالكامل على التآزر بين معداتك التحضيرية وتكنولوجيا البثق الخاصة بك. إن الترقية إلى الأنظمة الذكية المتكاملة لا تحافظ على اللزوجة الجوهرية للراتنج فحسب، بل تفتح الباب أيضًا أمام أسواق تصنيع المواد الغذائية المربحة للغاية.
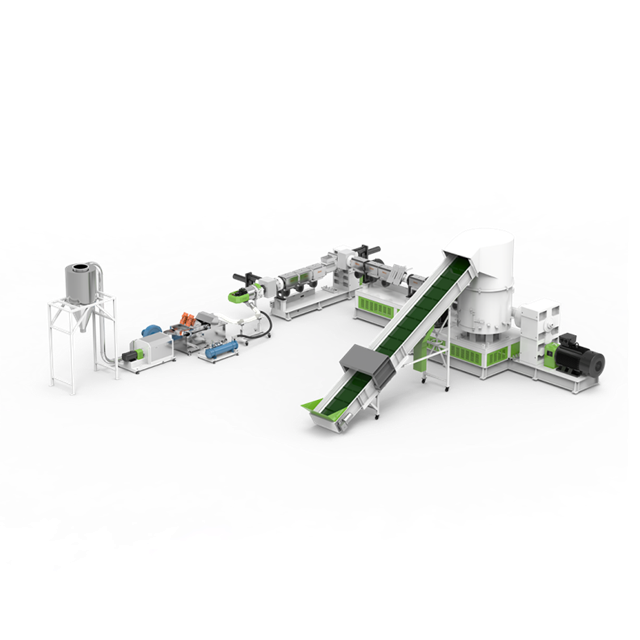
هل تتطلع إلى تحسين منشأة إعادة التدوير لديك والتخلص من اختناقات التكتل؟ نحن نقدم أحدث خطوط البثق المصممة خصيصًا لتلبية المتطلبات الصارمة لمعالجة PET عالية IV. استكشف الحلول المخصصة في Jwell Recycling واستشر خبرائنا الهندسيين لبناء نظام مصمم خصيصًا لتلبية احتياجاتك الإنتاجية المحددة.
من الناحية الفنية، هذا ممكن، ولكن فقط إذا كنت تستخدم نظامًا مزدوجًا عالي التخصص ومتعدد التهوية مصممًا خصيصًا للمدخلات غير المجففة. تتطلب هذه الإعدادات مضخات تفريغ معقدة ذات حلقة سائلة لتجريد الرطوبة بقوة من الذوبان مباشرةً. بالنسبة للآلات القياسية أحادية اللولب أو التقليدية ذات اللولب المزدوج، يعد الفشل في تجفيف المادة خطأً فادحًا يؤدي إلى تحلل مائي شديد.
تعتمد المدة على التكنولوجيا الديناميكية الحرارية المحددة المنشورة. تتطلب أنظمة القادوس المقلب القياسية عادة ما بين 45 إلى 60 دقيقة لتحقيق إعادة التنظيم الجزيئي الكامل. تستخدم المجففات المتقدمة التي تعمل بالأشعة تحت الحمراء الإشعاع الحراري المباشر لتسخين القلب على الفور، مما يقلل الوقت الإجمالي إلى 15 إلى 20 دقيقة فقط.
الطريقة الأكثر موثوقية لأرضية المصنع هي الفحص البصري البسيط بناءً على الخصائص البصرية. تمتلك الرقائق غير المتبلورة بنية غير منظمة تسمح للضوء بالمرور، فتظهر واضحة وشفافة. بمجرد تعرضها للحرارة والإثارة بشكل صحيح، فإن الهياكل الداخلية الكثيفة المتكونة حديثًا تشتت الضوء، مما يتسبب في تحول الرقائق إلى لون معتم وأبيض حليبي بشكل واضح.
يؤدي التبلور الصحيح إلى زيادة الكثافة الظاهرية للرقائق، وعادةً ما يرفعها من حوالي 0.25-0.35 جم/سم3 إلى حوالي 0.40-0.45 جم/سم3. تتغذى هذه المادة الأكثر كثافة بشكل أكثر انتظامًا في حلق الطارد، مما يمنع الارتفاع ويضمن معدل إخراج ثابتًا.
لا، لن يحدث ذلك. في حين أن أنظمة التفريغ المتقدمة توفر إمكانات ممتازة لتفريغ الغاز لاستخراج الرطوبة المتبقية البسيطة، إلا أنها لا تستطيع حل حالات فشل التعامل مع المواد المادية عند المنبع. إذا تم تغذية البلاستيك الخام غير المتبلور في صومعة ذات درجة حرارة عالية دون تحضير حراري مسبق، فسوف يذوب ويندمج معًا قبل وقت طويل من وصوله إلى حلق التغذية.


