
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-21 المنشأ:محرر الموقع


هل تعلم أن زجاجة واحدة من مادة PVC يمكن أن تدمر مجموعة إعادة التدوير بأكملها؟ هذه حقيقة مكلفة على أرضية المصنع. يهدد تلوث PVC بشدة عمليات إعادة تدوير PET القياسية من خلال التسبب في تلف المعدات بشكل لا يمكن إصلاحه وتدهور جودة المواد بشكل كبير. اليوم، سنستكشف بالضبط سبب عمل كلوريد البوليفينيل كسم لخطوط البثق لديك ونحدد الاستراتيجيات الهندسية العملية لمنعه من التسلل إلى سير العمل.
لفهم سبب عمل كلوريد البولي فينيل كسم لإعادة تدوير البولي إيثيلين تيريفثاليت، يجب علينا فحص سماته الكيميائية والفيزيائية الأساسية. في لمحة سريعة، تبدو الحاوية البلاستيكية الشفافة وزجاجة المياه القياسية من PET متطابقتين تقريبًا على حزام الفرز. توفر كلتا المادتين شفافية وصلابة وخصائص حاجزة ممتازة. تاريخيًا، كان هذا المظهر المرئي المشترك يعني أن الشركات المصنعة استخدمتها في تطبيقات التغليف المتداخلة مثل حاويات زيت الطهي والتعبئة الصدفية.
ومع ذلك، فإن الحمض النووي الكيميائي الخاص بهم مختلف تمامًا. PET عبارة عن راتينج بوليمر لدن بالحرارة يتكون من الكربون والهيدروجين والأكسجين. يقدرها مشغلو المصانع تقديرًا عاليًا لقوة الشد، والاستقرار الحراري، وقابلية إعادة التدوير الكاملة. وفي تناقض صارخ، فإن PVC عبارة عن بلاستيك اصطناعي مثقل بالكلور، عادة حوالي 57 بالمائة من الوزن. في حين أن هذا المحتوى العالي من الكلور يمنح PVC مقاومة كيميائية فريدة ومثبطات للهب، فهو المحفز الدقيق الذي يحوله إلى مادة ملوثة خطيرة أثناء المعالجة الحرارية.
هناك تداخل حاسم آخر يكمن في خطورتها النوعية. تتراوح كثافة PET من 1.33 إلى 1.38 جرامًا لكل سنتيمتر مكعب، بينما تتراوح كثافة PVC الصلبة عادة بين 1.30 و1.45. ونظرًا لأن هذه الكثافات تعكس بعضها البعض بشكل وثيق، فإن طرق الفصل التقليدية المعتمدة على الماء تفشل تمامًا. وتغوص كلتا المادتين في قاع حمام مائي قياسي، مما يجبر مديري المرافق على الاعتماد على آليات فرز أكثر تطورًا.
تخيل حزامًا ناقلًا سريع الحركة في منشأة التعافي التابعة للبلدية، مغمورًا بآلاف الحاويات المسحوقة في الدقيقة. على الرغم من الجهود المستمرة التي تبذلها الصناعة للتخلص التدريجي من بعض المواد البلاستيكية، إلا أن مادة PVC لا تزال سائدة. يبدأ التلوث عادةً على مستوى المستهلك عندما يقوم المستخدمون بإلقاء العناصر المختلطة في صناديق التجميع أحادية التدفق.
ومن المثير للاهتمام أن المصدر الأكثر عنادًا للتلوث نادرًا ما يأتي من الزجاجات نفسها. بدلا من ذلك، فإنه ينبع من ملحقات التعبئة والتغليف. يقوم المصنعون بشكل روتيني بلصق الأكمام البلاستيكية والأشرطة الواضحة للتلاعب والملصقات الترويجية على زجاجات PET. عندما تدخل حاوية مغلفة إلى خط فرز آلي، قد تخطئ الماسحات الضوئية في قراءة البوليمر الأساسي أو تفشل في إخراج العنصر قبل وصوله إلى المحبب.
خطوط الفرز اليدوية معرضة للخطر بنفس القدر. ببساطة، لا يستطيع القائمون على الفرز من البشر التمييز بصريًا بين قطعتي البلاستيك الشفاف تحت إضاءة المصنع السريعة، مما يجعل الخطأ البشري أمرًا لا مفر منه. حتى مع تكامل الأشعة تحت الحمراء القريبة، يمكن أن تؤدي العناصر المتداخلة أو أجهزة الاستشعار المتسخة إلى التعرف بشكل خاطئ. ونتيجة لذلك، فإن بالات البولي إيثيلين تيرفثالات المفرزة التي يتم تسليمها إلى مصانع إعادة التدوير تحتوي في كثير من الأحيان على كميات ضئيلة من مادة PVC، مما يضع أساسًا خطيرًا لفشل المعالجة النهائية.
الجانب الأكثر تدميراً لهذا التلوث يكشف عن نفسه خلال مرحلة البثق الحراري. لتحويل رقائق PET المعاد تدويرها إلى كريات قابلة للاستخدام، يجب صهر المادة عند درجات حرارة عالية، مما يتطلب عادةً نافذة معالجة تتراوح بين 250 درجة مئوية و280 درجة مئوية.
هذه البيئة ساخنة بشكل كارثي بالنسبة للـ PVC. نظرًا لكونه حساسًا للغاية للحرارة، يبدأ كلوريد البولي فينيل في التحلل الهيكلي عند حوالي 190 درجة مئوية. عندما تدخل دفعة مختلطة إلى برميل الطارد، يذوب PET على النحو المنشود، لكن جزيئات PVC تخضع لتدهور حراري سريع وعنيف.
قد يلاحظ المشغلون الموجودون على الأرض في بعض الأحيان رائحة حادة ونفاذة بالقرب من رأس القالب، وهي علامة واضحة على إزالة الكلورة. خلال هذا التفاعل المتسلسل العنيف، تعمل الحرارة الشديدة على كسر روابط الكربون والكلور في سلسلة البوليمر، مما يؤدي إلى إطلاق غاز كلوريد الهيدروجين الخطير. مع استمرار PVC في الاحتراق، فإنه يترك وراءه بقايا سوداء متفحمة ومتصلبة. إن التوليد المتزامن للبخار الحمضي والجسيمات المحترقة يغير بشكل أساسي كيمياء الذوبان بأكمله.
يشكل إطلاق غاز كلوريد الهيدروجين تهديدًا خطيرًا وفوريًا للبنية التحتية المادية لمصنع إعادة التدوير. عندما يتحد هذا الغاز مع الهواء المحيط أو يترك بقايا رطوبة محاصرة في الرقائق، فإنه يشكل حمض الهيدروكلوريك بسرعة.
هذا الحمض يسبب تآكلًا شديدًا للمعادن المستخدمة في آلات إعادة التدوير القياسية. داخل الطارد، عادةً ما يتم تشكيل المسمار والبرميل ورأس القالب من الفولاذ الكربوني عالي الجودة أو السبائك المتخصصة. يؤدي التعرض المستمر لحمض الهيدروكلوريك الساخن إلى حدوث تأليب سريع وتآكل موضعي على طول هذه الأسطح المعدنية. تدريجيًا، يتآكل الشكل الهندسي الدقيق لبرغي الطارد. ويؤدي هذا التآكل إلى ضغط ذوبان غير متناسق، وخلط سيئ، وانخفاض حاد في كفاءة الإنتاجية.
غالبًا ما يمتد الضرر إلى ما هو أبعد من الطارد الأساسي. يمكن أن تنفث الأبخرة الحمضية إلى المنشأة المحيطة، مما يؤدي إلى تآكل الدعامات الهيكلية واللوحات الكهربائية وقنوات التهوية ببطء. بالنسبة لمشغلي المرافق، يترجم هذا إلى فترات توقف متكررة وغير مخطط لها. يعد استبدال المسمار المتآكل بشدة مسعى مكلفًا للغاية. وللتخفيف من هذه المخاطر، يجب على المصانع التي تعالج بالات ما بعد الاستهلاك الملوثة بشدة أن تستثمر في الطلاءات المعدنية المتخصصة المقاومة للتآكل لخطوط البثق الخاصة بها.
وبعيدًا عن التآكل الميكانيكي، فإن تسرب مادة PVC يضر بشدة بالجدوى التجارية للمنتج النهائي المعاد تدويره. تفرض صناعة البلاستيك العالمية مستويات تسامح صارمة. غالبًا ما يحدد المشترون تركيزات PVC المسموح بها أقل من 50 جزءًا في المليون ويطلبون أقل من 10 أجزاء في المليون للتطبيقات الغذائية.
عندما يتفحم PVC داخل الطارد، فإن البقع السوداء الصلبة الناتجة تتشتت بالتساوي في جميع أنحاء البلاستيك المنصهر، وتدمج نفسها في الكريات النهائية. عندما يحاول المصنعون تشكيل هذه الكريات الملوثة في زجاجات مياه شفافة أو تحويلها إلى ألياف صناعية، تظل البقع السوداء مرئية بشكل صارخ. هذا العيب البصري يجعل المنتج النهائي غير مقبول من الناحية الجمالية بالنسبة للعلامات التجارية الكبرى.
علاوة على ذلك، تعمل البيئة الحمضية على تسريع التحلل المائي لسلاسل البوليمر. يعتمد PET على طول سلسلة محدد، يتم قياسه باللزوجة الجوهرية، للحفاظ على مرونته وقوته الجسدية. يقسم الحمض هذه السلاسل إلى أجزاء أقصر، مما يؤدي إلى انخفاض اللزوجة بشكل ملحوظ. يصبح البلاستيك الناتج هشًا وضعيفًا وعرضة للكسر. في كثير من الأحيان، تؤدي هذه الصدمة الكيميائية أيضًا إلى إحداث تأثير اصفرار واضح، مما يؤدي إلى تدمير الوضوح المتميز الذي يشبه الزجاج والذي يطلبه المشترون.
يتطلب تشغيل منشأة إعادة التدوير التنقل في هوامش ربح ضيقة بشكل لا يصدق. تتوقف الربحية على الإنتاجية العالية والمخرجات عالية الجودة. عندما يتسلل التلوث إلى النظام، فإنه يهاجم النتيجة النهائية بلا رحمة.
أولاً، تواجه المنشآت خسارة مباشرة في قيمتها المادية. المواد المعاد تدويرها عالية الجودة والصالحة للطعام تتطلب أعلى سعر في سوق السلع. ومع ذلك، إذا كانت الدفعة تعاني من انخفاض اللزوجة أو الاصفرار، فسوف تقوم مراقبة الجودة بتخفيضها. يتم نقل هذه المواد المخفضة إلى التطبيقات ذات القيمة المنخفضة مثل الربط الصناعي، مما يؤدي إلى خسارة كبيرة في الإيرادات. في الحالات الشديدة، يجب إرسال دفعات غير قابلة للاسترداد إلى مكب النفايات، مما يحول الأصول القيمة إلى التزام مكلف للتخلص منها.
فيما يلي تحليل مقارن يوضح التأثير التشغيلي لمعالجة المواد النظيفة مقابل المواد الملوثة:
| التشغيل المتري | النظيف لمعالجة الحيوانات الأليفة (PVC | ) المعالجة الملوثة بالـ PVC |
|---|---|---|
| العائد المادي | عالية، أكثر من 95 في المئة من الناتج القابل للاستخدام | منخفضة، أقل من 75 بالمئة بسبب الرفض |
| عمر المعدات | قياسي، من 5 إلى 7 سنوات للبراغي | تم تخفيضه من سنة إلى سنتين بسبب التآكل |
| توقف الصيانة | المقرر، الحد الأدنى | توقفات متكررة وغير مخطط لها |
| قيمة المنتج النهائي | مادة شفافة ممتازة صالحة للطعام | الربط أو النفايات منخفضة الجودة |
تشير تحليلات السوق الأخيرة إلى تحول هائل في الصناعة نحو الفرز الآلي والغسيل الكيميائي الصارم لمكافحة مشكلات التلوث الدقيقة هذه. لقد أدى التحول نحو الاقتصاد الدائري إلى ظهور أطر تنظيمية صارمة، خاصة بالنسبة للمواد البلاستيكية المخصصة لتطبيقات الاتصال بالأغذية. أنشأت منظمات مثل إدارة الغذاء والدواء الأمريكية (FDA) وهيئة سلامة الأغذية الأوروبية بروتوكولات اختبار صارمة لا تترك أي مجال للخطأ.
تظهر اتجاهات الصناعة أن الهيئات التنظيمية تعاقب بشكل متزايد استخدام المواد غير المتوافقة في تصميم التغليف. تعمل العلامات التجارية الكبرى للمشروبات على إعادة تصميم عبواتها بشكل نشط للتخلص من الأكمام البلاستيكية القابلة للانكماش، واختيار البدائل القابلة لإعادة التدوير بسهولة. للحصول على شهادة الجودة الغذائية اليوم، يجب أن تثبت المواد المعاد تدويرها أنها خالية تمامًا من المركبات العضوية المتطايرة الخطرة. ونظرًا لأن التدهور الحراري يضر بشكل مباشر بالسلامة الهيكلية، لم يعد بإمكان المنشآت الاعتماد على طرق الفرز القديمة. لم يعد الترقية إلى أنظمة الغسيل والفرز عالية الكفاءة أمرًا اختياريًا؛ بل هو شرط أساسي لبقاء السوق.
حتى مع أحدث تقنيات الفرز البصري والأشعة السينية، فإن كميات ضئيلة من التلوث تنزلق حتمًا إلى مرحلة التحبيب الرطب. عادة ما تكون هذه البقايا مخفية على شكل أجزاء عنيدة من الملصقات، أو مواد بلاستيكية دقيقة، أو أشرطة عبث مربوطة بمواد لاصقة تجارية ثقيلة. لتحييد هذا التهديد، يصبح دمج خط غسيل بلاستيكي عالي الهندسة آلية الدفاع النهائية.
هذه العملية لا تقتصر فقط على شطف الأوساخ السطحية. إنه مزيج وحشي من الحمامات الكيميائية والطاقة الحركية المصممة لإزالة الملوثات الثانوية. عندما يتم طحن الزجاجات إلى رقائق، فإنها تخضع لغسيل حراري مكثف. يستخدم الغسيل الساخن القياسي الصودا الكاوية والمنظفات المتخصصة في درجات حرارة ثابتة تتراوح بين 85 درجة مئوية و90 درجة مئوية. تعمل هذه البيئة المحددة على إذابة المواد اللاصقة التي تحمل الملصقات على الرقائق. بمجرد تحييدها، تعمل غسالات الاحتكاك عالية السرعة على تمزيق المواد المتباينة ميكانيكيًا، مما يمنع الملوثات المتبقية من الوصول إلى الطارد.
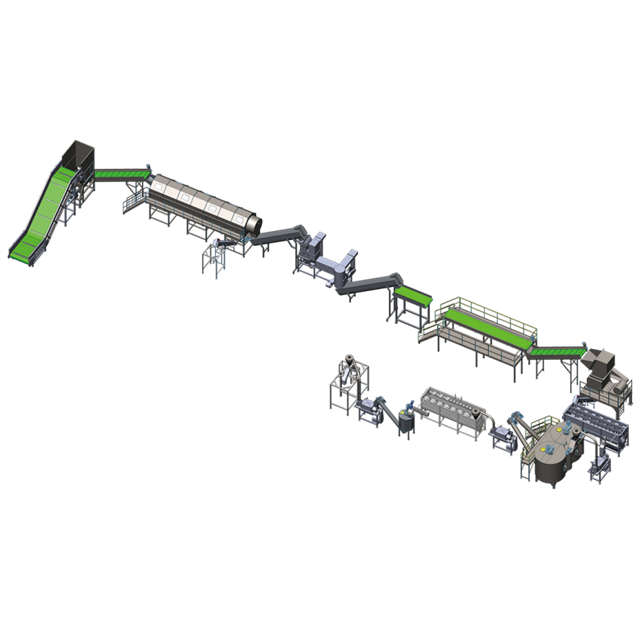
بالنسبة لمديري العمليات الذين يقومون بتقييم ترقيات المنشأة، يعد فهم الآليات التسلسلية لخط غسيل إعادة تدوير زجاجات PET القوي أمرًا ضروريًا. يتم تقسيم الإعداد الفعال حقًا، مثل تلك المصممة للقدرات التي تتراوح من 500 إلى 6000 كجم في الساعة، إلى مراحل يتم التحكم فيها بدقة.
يتم أولاً تفتيت الحزم وهبوطها من خلال غربال للحجارة لإخراج الصخور والزجاج والحطام السائب. يقوم الغسيل المسبق بالماء الساخن بعد ذلك بتفكيك الأوساخ الخارجية وتنعيم الأكمام المنكمشة، مما يؤدي إلى تحسين دقة الفرز البصري في اتجاه مجرى النهر بشكل كبير.
بعد ذلك، يتم إدخال الماء مباشرة إلى غرفة القطع أثناء التحبيب الرطب. يعمل هذا على تخفيف حرارة الاحتكاك، مما يمنع ذوبان الملوثات قبل الأوان، مع إطالة عمر شفرة المحبب وبدء المرحلة الأولى من التنظيف العنيف بالاحتكاك.
تعتبر مرحلة الغسيل الساخن والمعالجة الكيميائية بمثابة القلب النابض للعملية. يجب مراقبة وقت الإقامة والجرعات الكيميائية بدقة. إذا انخفضت درجة حرارة الحمام إلى أقل من 80 درجة مئوية، فلن تنتج المواد اللاصقة التجارية، مما يؤدي إلى تلوث تبادلي شديد.
بعد الحمام الكيميائي، تدور غسالات الاحتكاك عالية السرعة بأكثر من 1000 دورة في الدقيقة مما يدفع الرقائق إلى مواجهة شبكة من الفولاذ المقاوم للصدأ. تعمل الطاقة الحركية المكثفة على طمس بقايا الملصقات اللينة والغراء المتبقي فعليًا.
وأخيرًا، تدخل المادة إلى صهاريج الفصل ذات الطفو والحوض. على الرغم من عدم جدواها في فصل المواد البلاستيكية الثقيلة، إلا أن خزانات الكثافة هذه تعتبر حيوية لإزالة البولي أوليفينات العائمة، مثل البولي بروبيلين من أغطية الزجاجات، من الرقائق النظيفة الغارقة.
الهدف النهائي لمعالجة نفايات ما بعد الاستهلاك هو توليد مادة خام ثانوية تنافس البلاستيك البكر. يتطلب الانتقال من الرقائق النقية إلى إنتاج حبيبات PET المستقر إدارة حرارية لا تشوبها شائبة.
إذا دخلت رقائق غير مكتشفة إلى مرحلة الذوبان، فإن الغاز الحمضي الناتج يخلق فقاعات مجهرية داخل البلاستيك المنصهر، مما يؤدي إلى عيوب هيكلية شديدة. ولمكافحة ذلك، تستخدم خطوط التكوير المتقدمة مناطق تفريغ فراغية متخصصة على طول أسطوانة الطارد. تم تصميم أنظمة اللولب الفردي عالية الأداء بنسب محسنة للطول إلى القطر للتعامل مع لزوجة مواد معينة. تعمل هذه الأنظمة ذات الفراغ العالي على استخراج الغازات المتطايرة والرطوبة بقوة قبل أن يصل البلاستيك إلى رأس القالب.
إلى جانب أنظمة الترشيح المستمر بالذوبان بالليزر التي تلتقط الجزيئات المتفحمة غير المنصهرة، تضمن هذه التقنيات أن تحافظ الكريات النهائية على الخصائص البصرية والميكانيكية الصارمة المطلوبة للتطبيقات عالية الضغط.
بالنسبة لمديري المصانع الذين يتطلعون إلى تحصين عملياتهم في المستقبل، فإن ترقية البنية التحتية تتطلب نهجًا استراتيجيًا يعتمد على البيانات. يجب على المنشآت أولاً إجراء تحليل توازن الكتلة. هل تنشأ الملوثات من الزجاجات الكاملة التي تفوتها أجهزة الفرز اليدوية، أم من الملصقات الصغيرة التي تنزلق عبر آلات التحبيب؟
وبمجرد تحديد ذلك، يجب أن يستهدف تخصيص رأس المال الحلقة الأضعف. إذا كانت الزجاجات الكاملة هي السبب، فإن دمج مضان الأشعة السينية جنبًا إلى جنب مع أجهزة الفرز الموجودة بالأشعة تحت الحمراء القريبة يوفر أسرع عائد على الاستثمار. إذا كان التلوث يتكون في الغالب من مواد لاصقة وبقايا الملصقات، فإن تحسين قدرات الغسيل الحراري والاحتكاكي يعد أمرًا إلزاميًا تمامًا. إن الاستثمار في أنظمة المراقبة الآلية التي تتتبع مستويات الأس الهيدروجيني ودرجات حرارة الغسيل الساخن في الوقت الفعلي يمكن أن يمنع التلوث المتبادل الذي يحدث في اللحظة التي تنحرف فيها المعلمات الكيميائية عن المواصفات.
أنها تمتلك نقاط انصهار وهياكل كيميائية غير متوافقة تمامًا. يذوب PET بسلاسة عند حوالي 260 درجة مئوية، بينما يبدأ PVC في الاحتراق والتحلل عند 160 درجة مئوية. إذا تم خلطه، فإن PVC يحترق قبل أن يذوب PET، مما يؤدي إلى إطلاق حمض الهيدروكلوريك المسبب للتآكل الذي يدمر البنية الجزيئية للدفعة ويلحق أضرارًا بالغة بآلات إعادة التدوير.
لا، لا يمكن لخزانات الحوض العائمة التقليدية فصل هذين النوعين من البلاستيك لأن كلاهما لهما ثقل نوعي أكبر من 1.0. كلاهما يغرقان في الماء. يتطلب الفصل الحقيقي فرزًا بصريًا متقدمًا أو غسيلًا كيميائيًا قويًا لإذابة الملصقات التي تربط الملصقات بالرقائق.
يقلل التلوث من اللزوجة الجوهرية للبلاستيك، مما يجعل العبوة هشة وعرضة للتشقق. بالإضافة إلى ذلك، فإن التدهور الحراري يخلق بقعًا سوداء متفحمة ويطلق مواد كيميائية متطايرة ضارة، مما يتسبب في فشل المادة على الفور في لوائح السلامة الصارمة الخاصة بملامسة الطعام.
تستخدم المرافق الحديثة نهجًا متعدد الخطوات. تقوم كاشطات الملصقات الميكانيكية ومراحل الغسيل المسبق بالماء الساخن بتمزيق وفك الأكمام المنكمشة من الزجاجات الكاملة. بعد التحبيب، يتم نشر غسالات الاحتكاك عالية السرعة جنبًا إلى جنب مع حمامات الصودا الكاوية الساخنة لإذابة المواد اللاصقة المتبقية وإزالة المواد البلاستيكية الدقيقة المتبقية بقوة.
يعتمد الحد المقبول كليًا على التطبيق النهائي. بالنسبة للأربطة أو الألياف الصناعية منخفضة الجودة، قد تتحمل المنشآت ما يصل إلى 50 جزءًا في المليون. ومع ذلك، بالنسبة لإعادة التدوير عالية القيمة من زجاجة إلى زجاجة والتعبئة الملامسة للأغذية، يتطلب معيار الصناعة أقل من 10 أجزاء في المليون. يؤدي تجاوز هذه الحدود إلى فشل فوري في مراقبة الجودة.
غالبًا ما تعاني أجهزة الفرز الضوئية القياسية التي تعمل بالأشعة تحت الحمراء القريبة من الأكمام المنكمشة لكامل الجسم لأن المستشعر يقرأ مادة الغلاف بدلاً من الزجاجة الأساسية. إذا كانت الزجاجة ملفوفة بغلاف PVC، فقد يرفضها الماسح الضوئي تمامًا أو يخطئ في تصنيفها. تحل المرافق المتقدمة هذه المشكلة من خلال دمج مزيلات الملصقات الميكانيكية وأنظمة الغسيل المسبق الساخن قبل مرحلة الفرز البصري.
يعد التلوث بالـ PVC بمثابة قاتل تشغيلي صامت يهدد السلامة الهيكلية للمواد البلاستيكية المعاد تدويرها وعمر آلات البثق. من أجل البقاء في سوق اليوم المتطلب، يجب على مرافق إعادة التدوير تنفيذ فرز بصري صارم وبروتوكولات غسيل قوية ومتعددة المراحل. إن ترقية معدات المعالجة الخاصة بك يضمن الامتثال لمعايير النقاء العالمية الصارمة، ويحمي أجهزتك من أضرار الأحماض المسببة للتآكل، ويضمن الربحية على المدى الطويل من خلال ضمان إنتاج متميز.
إذا كانت منشأتك تعاني من معدلات تلوث عالية أو جودة حبيبات غير متناسقة، فقد حان الوقت لترقية البنية التحتية للمعالجة لديك. استكشف حلول الغسيل والتكوير عالية الأداء المتوفرة في ماكينات JWELL. بدءًا من غسالات الاحتكاك شديدة التحمل وحتى أجهزة البثق المتقدمة لتفريغ الغاز، توفر JWELL المواصفات الهندسية الدقيقة المطلوبة للقضاء على التلوث وزيادة الإنتاجية إلى أقصى حد. اتصل بفريقنا الهندسي اليوم لتخصيص خط إعادة التدوير المناسب لاحتياجاتك التشغيلية.


