
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-21 المنشأ:محرر الموقع


إن السير على أرضية أي مصنع رئيسي لتصنيع المواد المركبة يكشف عن منجم ذهب مخفي: خردة الخشب والبلاستيك المركبة. ومع ذلك، فإن جمع الخشب والبلاستيك معًا في خط إعادة التدوير القياسي يعد وصفة لكارثة. يؤدي الإعداد السيئ إلى تدمير آلات المعالجة ويقلل بشدة من جودة الكريات النهائية. في هذه الإرشادات التقنية، نقوم بتفصيل الفحوصات التشغيلية الدقيقة المطلوبة لمعالجة هذه المواد الصعبة بأمان، مما يضمن أقصى عائد على استثمارك في إعادة التدوير الصناعي.
لقد انفجر السوق المركب العالمي على مدى العقدين الماضيين. حاليًا، نشهد موجة هائلة من الجيل الأول من التزيين والكسوة تصل إلى نهاية مدة خدمتها. ويشير محللو السوق إلى تحول حاد في الصناعة. تجبر الضغوط التنظيمية وتكاليف البتروكيماويات المتقلبة الشركات المصنعة على اعتماد أنظمة إعادة التدوير ذات الحلقة المغلقة. لم تعد إعادة المعالجة مجرد مبادرة خضراء؛ إنه تكتيك حاسم للبقاء للحفاظ على هوامش الربح.
ومن خلال تحويل الخردة المركبة من مدافن النفايات، يقلل قطاع البناء من بصمته البيئية بشكل كبير. على عكس الأخشاب القياسية، تمنع مصفوفة البوليمر التي تغلف دقيق الخشب التدهور الطبيعي. يؤدي تحويل القطع المقطوعة وخردة ما بعد الاستهلاك مرة أخرى إلى حبيبات قابلة للاستخدام إلى إطالة دورة حياة هذه المواد. وبالتالي، تحمي المنشآت نفسها من صدمات سلسلة التوريد وتقلل من اعتمادها على تسعير الراتينج البكر.
قبل أن تصل أي خردة إلى الشفرات، فإن الفرز هو خط دفاعك الأول. تخفي ألواح التزيين بعد الاستهلاك المخاطر الوحشية. تعتبر البراغي المجلفنة المقطوعة، والمسامير الصدئة، والحصى المدمج من الأسباب الشائعة على أرضية المصنع.
تخيل قوسًا فولاذيًا واحدًا ينزلق عبر خط الفرز. سوف يؤدي هذا المعدن على الفور إلى تحطيم السكاكين الفولاذية الصلبة الخاصة بالمحبب أو إصابة برميل الطارد بشدة. يعد الفحص البصري الصارم بالإضافة إلى الكشف الآلي أمرًا إلزاميًا. يجب معايرة الفواصل المغناطيسية ذات النطاق الزائد بدقة لالتقاط المعادن الحديدية. تتعامل أنظمة التيار الدوامي شديدة الحساسية مع ملوثات الألومنيوم والنحاس.
علاوة على ذلك، فإن فحوصات توافق البوليمر تحمي الدفعات بأكملها من التلف. يمزج WPC دقيق الخشب مع راتينج أساسي مثل البولي إيثيلين أو البولي بروبيلين أو البولي فينيل كلورايد. يؤدي خلط الخردة المعتمدة على البولي إيثيلين مع الألواح المعتمدة على البولي فينيل كلورايد إلى تحلل كيميائي شديد. وتؤدي نقاط الانصهار المختلفة إلى حد كبير إلى إنتاج كتل هشة وعديمة الفائدة من شأنها أن تسد المعدات النهائية.
تعمل ألياف الخشب على سحب الرطوبة من الهواء بشكل فعال. إذا كانت خردة التزيين موجودة في ساحة معرضة للمطر، فإن المصفوفة العضوية الداخلية تتضخم بالماء. حتى خردة التصنيع المخزنة في الداخل تمتص الرطوبة المحيطة بمرور الوقت.
يعد إدخال مادة مبللة مباشرة إلى برميل ساخن خطأً مبتدئًا. تعمل الحرارة الشديدة على تبخير الرطوبة المحتبسة على الفور. تتشكل جيوب البخار تحت ضغط عالٍ داخل ذوبان البوليمر. عندما يخرج البلاستيك من رأس القالب، يتوسع هذا البخار بعنف. والنتيجة هي رغوة شديدة، وهياكل مسامية، وحبيبات شديدة الهشاشة.
ولمنع حدوث ذلك، يجب على الفنيين إجراء اختبار محلل الرطوبة. الهدف الصارم هو تقليل الرطوبة إلى أقل من 1.5 بالمائة. يتطلب تحقيق ذلك تمرير الرقائق الممزقة عبر مجففات إزالة الرطوبة الصناعية. بالنسبة للمركبات القائمة على البولي إيثيلين، تصل درجات الحرارة إلى حوالي 85 درجة مئوية لتبخير الماء دون حرق دقيق الخشب الحساس.
| حالة المادة | سلوك البثق | جودة الحبيبات النهائية |
|---|---|---|
| الرطوبة فوق 3 بالمئة | إطلاق الغازات العنيفة، ارتفاع الضغط الشديد، ارتفاع الذوبان | رغوية، مسامية للغاية، هشة هيكليا |
| الرطوبة أقل من 1.5 بالمئة | تدفق ذوبان مستقر، ضغط قالب ثابت، نقل سلس | سطح كثيف وناعم وقوة شد عالية |
حبيبات البلاستيك القياسية تختنق بالمواد المركبة. WPC كثيف بشكل استثنائي وشديد الكشط. يؤدي إدخال ألواح التزيين السميكة إلى كسارة خفيفة الوزن إلى تشويش المحركات، والتآكل السريع للشفرة، وسحب الغبار المتفجرة.
يعرف المهندسون أن تقليل الحجم بشكل ثابت يفرض الاستقرار في اتجاه مجرى النهر. إن نشر كسارة متخصصة لمركبات الخشب والبلاستيك أمر غير قابل للتفاوض. تتميز هذه الوحدات شديدة التحمل بتصميمات دوارة على شكل حرف V وعزم دوران هائل للتقطيع عبر الألواح الكثيفة بشكل نظيف، مما يضمن معدل تغذية يمكن التنبؤ به.
قبل أن تضغط على زر البداية، قم بإجراء تدقيق ميكانيكي. فحص السكاكين الدوارة والثابتة. تسحق الحواف الباهتة بدلاً من القطع، مما يؤدي إلى إنشاء غبار ناعم خطير بدلاً من رقائق 10 مم قابلة للاستخدام. تحقق من شاشة الإخراج بحثًا عن الشقوق الشعرية. أخيرًا، تأكد من أن فرازة استخلاص الغبار الهوائية تسحب فراغًا مناسبًا، حيث أن مسحوق الخشب الزائد سوف يحترق داخل الطارد.
ليست كل الخردة تشترك في نفس الوصفة. قد يحتوي ملف السياج القياسي على 60 بالمائة من دقيق الخشب، في حين يميل العمود الهيكلي إلى تقسيم بنسبة 50-50.
تتطلب معالجة مجموعة عالية الخشب درجات حرارة أقل وسرعات لولبية متغيرة مقارنة بالحمل الثقيل للبوليمر. عند التعامل مع تيارات ما بعد الاستهلاك، فإن إجراء اختبار محتوى الرماد ينشئ خط أساس موثوقًا به. تزيل هذه الخطوة التخمين من ضبط معلمات الجهاز.
تؤدي إعادة التدوير الميكانيكية حتمًا إلى تحلل سلاسل البوليمر وإضعاف الألياف الطبيعية. يجب على المشغلين تقييم ما إذا كان سيتم تحديد جرعة الإضافات الكيميائية الطازجة أثناء عملية التكوير. تعمل إضافة بوليمرات أنهيدريد الماليك المطعمة كعامل اقتران، مما يستعيد الرابطة الحيوية بين الخشب المحب للماء والبلاستيك الكاره للماء. يؤدي تجديد مواد التشحيم إلى تقليل الاحتكاك الداخلي، مما يحمي الخشب من الاحتراق الشديد.
تمتلك المركبات حساسيات حرارية فريدة من نوعها. ادفع الحرارة إلى ما يزيد عن 200 درجة مئوية، وسيحترق الدقيق العضوي. يؤدي هذا الكربنة إلى تعتيم المنتج وتدمير قوة الشد.
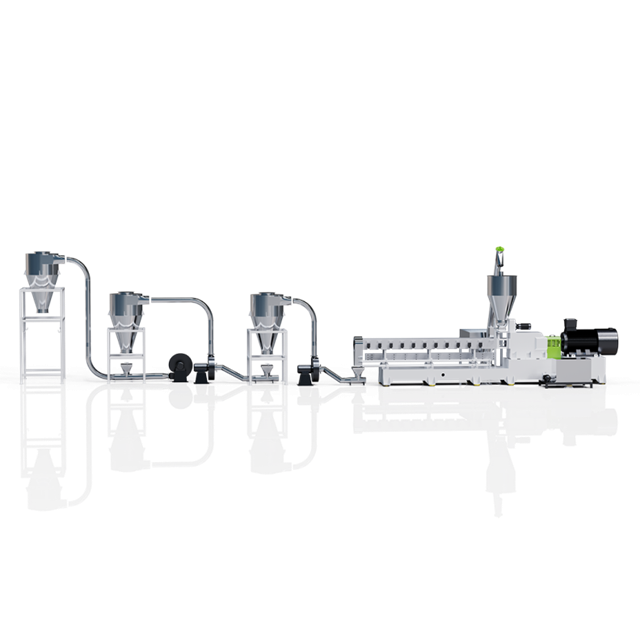
قبل تغذية الخط، قم بمعايرة مناطق درجة الحرارة على طول جهاز WPC Twin Screw Extruder المخصص . حافظ على حلق التغذية باردًا لمنع التجسير. قم بزيادة الحرارة تدريجيًا عبر مناطق الضغط بناءً على نقطة ذوبان الراتنج المحددة. إن استخدام أجهزة استشعار مزدوجة حرارية دقيقة يضمن بقاء المظهر الحراري بشكل صارم داخل نافذة التشغيل.
بعد ذلك، التحقق من صحة وحدة التفريغ فراغ. حتى الرقائق المجففة بشكل صحيح تطلق مركبات عضوية متطايرة تحت القص الشديد. افحص فتحات التفريغ بحثًا عن أي انسدادات متفحمة. تعتبر المضخة القوية التي تحافظ على الضغط السلبي حوالي -0.08 ميجا باسكال ضرورية لامتصاص البخار المتبقي قبل رأس القالب، مما يمنع حدوث فراغات في المنتج النهائي.
وأخيرا، فحص مغير الشاشة الهيدروليكية. سوف تسد الأوساخ المجهرية والكسور غير المذابة القالب في حالة تعرض حزمة الشاشة متعددة الطبقات للخطر. يمنع الترشيح النظيف حدوث طفرات خطيرة في الضغط الخلفي وأبعاد الحبيبات غير المتناسقة إلى حد كبير.
يعد تخطي مرحلة التقطيع ذات السرعة المنخفضة خطأً كلاسيكيًا. يحاول المشغلون أحيانًا تغذية ألواح ضخمة وصلبة مباشرة إلى المطاحن عالية السرعة. ضجيج الطحن المؤلم الذي يتبع ذلك هو صوت أحمال عزم الدوران الزائدة وتكسير الشفرات. استخدم دائمًا آلة التقطيع ذات العمود المزدوج لتقسيم الملفات الشخصية الضخمة إلى أجزاء يمكن التحكم فيها أولاً.
عيب فادح آخر هو الاعتماد على إعداد برغي واحد. تفتقر هذه الآلات إلى قوة الخلط المشتتة اللازمة لتغليف ألياف الخشب بالكامل. يتطلب معيار الصناعة أنظمة لولبية مزدوجة ذات دوران مشترك أو عكسي لتحقيق ذوبان متجانس دون تدهور حراري.
تجاهل التآكل الكاشطة يكلف الآلاف. تعمل السيليكا واللجنين مثل ورق الصنفرة على جدران البراميل. يؤدي إهمال قياسات الخلوص الروتينية بين الرحلات اللولبية والبرميل إلى خسائر فادحة في كفاءة النقل. عند خلط القطرات، يجب صيانة المعدات بشكل احترافي.
يتطلب شراء معدات إعادة التدوير الصناعية النظر إلى ما هو أبعد من ورقة المواصفات وفهم الأحمال الواقعية. عند تقييم آلة تكوير البلاستيك لهذا التطبيق المحدد، ركز بشكل كبير على علبة التروس والمعادن.
تولد اللزوجة الصلبة للمواد المصهورة المملوءة بالخشب قوة دفع شعاعية شديدة. يعد صندوق التروس للخدمة الشاقة المصمم بتبريد الزيت المستقل أمرًا إلزاميًا لمنع فشل المحمل المبكر. سوف تغسل مسامير النتريد القياسية بسرعة تحت الاحتكاك. أصر على استخدام البراغي ثنائية المعدن المطلية بسبائك كربيد التنجستن لضمان طول العمر.
بالنسبة لمرحلة التبريد، تجنب الكريات ذات الحلقة المائية. إنها تقدم رطوبة غير مرغوب فيها مرة أخرى إلى الحبيبات النهائية. إن أداة القطع ذات الوجه القالبي المبردة بالهواء والمقترنة بفصل إعصاري فوري هي الاختيار الأفضل للمركبات العضوية. إن الاستثمار في خط متكامل تمامًا من شركة مصنعة واحدة يضمن إنتاجية متزامنة ويزيل مشكلات اتصالات البرامج.
القياس الموضوعي يؤكد صحة العملية بأكملها. يجب أن تستوفي الحبيبات المعاد تدويرها معايير صارمة قبل إعادة الدخول في دورات التصنيع الأولية.
يعد إتقان إعادة المعالجة المركبة مجالًا تقنيًا للغاية. فهو يتطلب تحكمًا قويًا في الرطوبة، وفرزًا دقيقًا، وإدارة حرارية دقيقة. يؤثر كل فحص تشغيلي بشكل مباشر على السلامة الهيكلية للحبيبات النهائية.
وفي نهاية المطاف، ترتبط جودة الإنتاج بقدرة الآلات. إن استخدام معدات متخصصة مقاومة للتآكل يمنع التوقف الكارثي ويضمن منتجًا متجانسًا وعالي القوة. يجب على مديري المرافق مراجعة خطوطهم الحالية مقابل هذه المعايير. ومن خلال الترقية إلى الأنظمة ثنائية اللولب المصممة خصيصًا لهذا الغرض، يمكن للشركات السيطرة على أهداف إعادة التدوير الخاصة بها وتحقيق ربحية كبيرة في الاقتصاد الدائري. هل أنت مستعد لترقية منشأتك؟ استكشف حلول البثق والتكسير عالية الأداء في Jwell Recycling لزيادة كفاءتك التشغيلية إلى أقصى حد وتأمين أرباحك النهائية.
لا، تفتقر الآلات التقليدية إلى علب التروس عالية التحمل، والبراغي ثنائية المعدن المقاومة للكشط، وتفريغ الغازات الفراغي المتقدم المطلوب للمركبات المملوءة بالخشب. عادةً ما يؤدي استخدام المعدات القياسية إلى حرق الألياف الطبيعية وتدمير المسامير خلال أشهر. إن إعدادات اللولب المزدوج المتخصصة مطلوبة بشكل صارم للتشغيل الآمن.
ينبع هذا العيب مباشرة من الرطوبة الزائدة المحاصرة في الرقائق الخام أو انسداد فتحة تفريغ الغاز الموجودة في الطارد. ونظرًا لأن الألياف الطبيعية تعمل مثل الإسفنج، فإن الرطوبة المحيطة تتحول إلى بخار عالي الضغط داخل البرميل. يعد التجفيف المسبق المناسب والحفاظ على فراغ قوي من الإصلاحات الفورية.
يجب أن يهدف المشغلون إلى الحصول على رقائق موحدة يتراوح حجمها من 8 مم إلى 12 مم. يضمن هذا البعد المحدد تغذية حجمية مستقرة ومستمرة. سوف يتم سد القطع الكبيرة جدًا في القادوس وتسبب ارتفاعًا في عزم الدوران، في حين أن الغبار الناعم الزائد سوف يحترق على الفور تحت ضغط القص.
يعد مزج البوليمرات الأساسية المختلفة، مثل خلط ألواح البولي إيثيلين مع قصاصات البولي فينيل كلورايد، خطأً فادحًا. سيؤدي عدم التوافق الكيميائي إلى تدمير تدفق الذوبان وتدمير القوة الميكانيكية للدفعة. ومع ذلك، فإن خلط ألوان مختلفة من نفس الراتينج الأساسي يعد أمرًا مقبولًا تمامًا للتطبيقات الهيكلية الداكنة أو الداخلية.
تبدأ عملية إعادة التدوير الفعالة بإزالة الملوثات المعدنية، يليها تقليل الحجم على مرحلتين باستخدام آلة تقطيع منخفضة السرعة وكسارة للخدمة الشاقة. يجب تجفيف الرقائق الناتجة إلى أقل من 1.5 بالمائة من الرطوبة قبل معالجتها من خلال جهاز بثق مزدوج اللولب متخصص مزود بتكنولوجيا تكوير تبريد الهواء.
يعتمد ملف درجة الحرارة الأمثل بشكل كبير على البوليمر الأساسي، ولكن بشكل عام، يجب أن يظل أقل من 200 درجة مئوية لمنع ألياف الخشب من الاحتراق. بالنسبة للمركبات القائمة على البولي إيثيلين، تتراوح درجات حرارة البرميل عادة من 160 إلى 190 درجة مئوية، وتزداد تدريجيًا من حلق التغذية إلى رأس القالب.


