
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-04 المنشأ:محرر الموقع


أدى التوجه العالمي نحو التصنيع المستدام إلى زيادة إعادة تدوير البلاستيك. ولم يعد مجرد جهد بيئي متخصص. واليوم، أصبح هذا القطاع الصناعي مربحًا للغاية. في هذه الصناعة، تحدد الجودة المادية للكريات النهائية المعاد تدويرها قيمتها السوقية بشكل مباشر. فهو يحدد صلاحية المادة لإعادة استخدامها في المنتجات الاستهلاكية الجديدة. ومع ذلك، فإن تحويل النفايات البلاستيكية بعد الاستهلاك أو ما بعد الصناعة إلى حبيبات موحدة وعالية الجودة يعد عملية ميكانيكية وحرارية معقدة.
قم بالسير على أرض المصنع، وسوف يخبرك المشغلون بسرعة أن استقرار السلسلة هو الذي يحدد ربحية التحول. يظل تحقيق حبلا مستمر ومستقر يمثل تحديًا تشغيليًا أساسيًا في إعادة التدوير الميكانيكية. عندما تنكسر خيوط البوليمر أو تتدلى أو ترتفع بشكل غير متساو من رأس القالب، تكون النتائج فورية ومكلفة. طفرات التوقف عن العمل آلة. أبعاد بيليه تصبح غير متناسقة. تتراكم النفايات المادية. يضطر المشغلون إلى وقف الإنتاج، وإعادة ربط الخيوط المشتعلة، والتخلص من المخرجات المعيبة.
مشهد إعادة التدوير يتغير بسرعة. تُظهر اتجاهات الصناعة الحالية طلبًا هائلاً على راتنجات ما بعد الاستهلاك المتميزة. تصر العلامات التجارية الاستهلاكية الكبرى الآن على الراتنجات المعاد تدويرها والتي تؤدي أداءً مماثلاً للمواد البلاستيكية الخام. هذا الدفع المتواصل نحو الجودة يجبر القائمين على إعادة التدوير على التخلي عن التخمين اليدوي. يتم تصنيف الكريات ذات التباين العالي في الأبعاد على الفور على أنها خارج المواصفات وتباع بخصومات هائلة. من ناحية أخرى، تتطلب الكريات الموحدة أسعارًا مرتفعة في السوق. في هذه البيئة عالية المخاطر، يعد استقرار السلسلة هو عنق الزجاجة المطلق الذي يحدد هوامش الربح الخاصة بك.
استقرار ستراند ليس مسألة صدفة. إنه علم دقيق للغاية تحكمه الديناميكا الحرارية وديناميكيات الموائع والهندسة الميكانيكية. يعتمد الاستقرار على مجموعة من التحضير الصارم للمواد، ومعلمات البثق الدقيقة، والتبريد المتزامن في اتجاه مجرى النهر. في النهاية، يتعلق الأمر بالجودة الأساسية لمعداتك. إن الاستثمار في آلة تكوير البلاستيك التي تم تكوينها بشكل صحيح يوفر الأساس الهيكلي المطلوب لإدارة هذه المتغيرات بشكل فعال. إنه يحول تيارات النفايات غير المتوقعة إلى مخرجات مستقرة ومربحة.
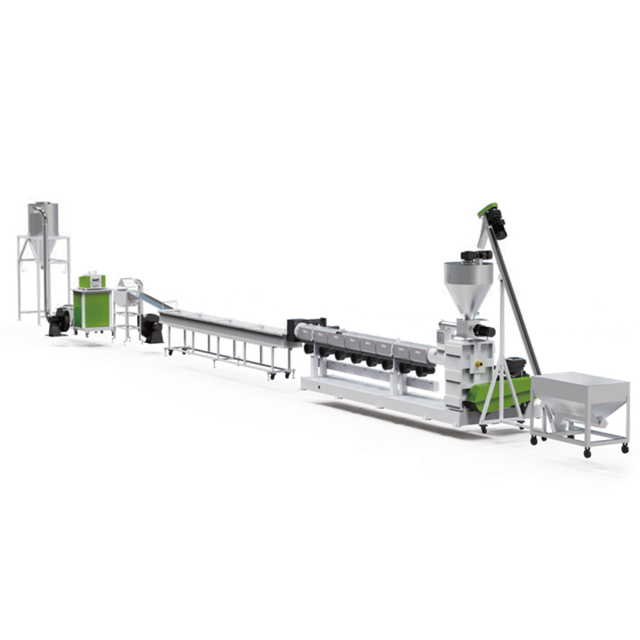
عملية تكوير الخيوط هي عملية متتابعة مصممة لتحويل رقائق أو قصاصات بلاستيكية غير منتظمة إلى كريات أسطوانية موحدة. تبدأ العملية في قسم التغذية. هنا، يتم إدخال المادة إلى برميل الطارد. داخل هذه المساحة الضيقة، يقوم برغي دوار بإخضاع البلاستيك لاحتكاك ميكانيكي شديد. يتم تطبيق الطاقة الحرارية الخارجية من سخانات البرميل. يحول هذا المزيج البلاستيك الصلب إلى حالة لزجة ومنصهرة.
بمجرد ذوبانه وتجانسه بالكامل، يتم دفع البوليمر عبر نظام ترشيح لإزالة الشوائب. ثم يتم دفعها من خلال رأس قالب متخصص يتميز بفتحات صغيرة متعددة. ويخرج البلاستيك من هذه الثقوب على شكل خيوط متواصلة تشبه السباغيتي. يتم رسم هذه الخيوط ذات درجة الحرارة العالية على الفور من خلال حمام مائي. يخفض الماء درجة حرارته بسرعة ويصلب الجلد الخارجي للبوليمر. وأخيرًا، تقوم أداة سحب آلية بتغذية الخيوط المبردة إلى قاطعة دوارة، وتقطيعها إلى كريات موحدة. يجب أن تعمل كل مرحلة من هذا التحول في انسجام ديناميكي حراري مثالي.
من وجهة نظر هندسية، يعد استقرار الجديلة مؤشرًا رئيسيًا للأداء. تصور منشأة لإعادة التدوير حيث تنكسر الخيوط بشكل متكرر. يجب على المشغلين التدخل يدويًا لجمع البلاستيك المنصهر والمكسور وإعادة ربطه عبر الحمام المائي. أثناء هذا التدخل، يستمر الطارد في دفع المواد. وينتج عن ذلك خردة يجب إعادة معالجتها. لا تؤدي هذه الدورة إلى زيادة استهلاك الطاقة فحسب، بل تؤدي إلى تضخم تكاليف العمالة بشكل كبير.
علاوة على ذلك، فإن الخيوط غير المستقرة تؤدي إلى تدهور جودة المنتج بشكل مباشر. إذا امتدت الخصلة بشكل غير متساو قبل دخولها إلى القاطع، فإنها تنتج كريات بأقطار وأطوال مختلفة. وللوفاء بالمعايير الصارمة للتصنيع الحديث، يحتاج القائمون على إعادة التدوير إلى معدات تقضي على هذه المتغيرات تمامًا.
يقيس مؤشر تدفق الذوبان MFI سهولة تدفق ذوبان البوليمر البلاستيكي الحراري. في عملية إعادة التدوير بعد الاستهلاك، غالبًا ما تتكون المواد الأولية من درجات مختلطة من نفس البوليمر. وهذا يؤدي إلى تقلب مؤسسات التمويل الأصغر. عندما تدخل دفعة ذات MFI متغيرة للغاية إلى الطارد، تتغير لزوجة الذوبان باستمرار.
يؤدي الانخفاض المفاجئ في اللزوجة إلى أن يصبح الذوبان سائلاً بشكل مفرط. تصبح الخيوط المبثوقة سائلة للغاية. تتدلى بسرعة تحت ثقلها وتنكسر قبل أن يتم تثبيتها في حوض تبريد الماء. وعلى العكس من ذلك، فإن الزيادة المفاجئة في اللزوجة تؤدي إلى ارتفاع الضغط عند رأس القالب. يؤدي هذا إلى ارتفاع المواد أو توقفها. يتطلب تحقيق استقرار الخيوط فرزًا صارمًا ومزجًا للمواد الخام قبل البثق. وهذا يضمن تجانس MFI ويحافظ على قوة ذوبان ثابتة عند وجه القالب.
يمكن القول إن الرطوبة هي واحدة من أكثر المتغيرات تدميراً في قذف البلاستيك. غالبًا ما تحتفظ المواد البلاستيكية بعد الاستهلاك بالرطوبة السطحية من عملية الغسيل. بالإضافة إلى ذلك، فإن بعض البوليمرات مثل PET أو النايلون تكون استرطابية. أنها تمتص الرطوبة مباشرة في بنيتها الجزيئية.
عندما تدخل رقائق رطبة إلى أسطوانة الطارد، فإن درجات الحرارة الداخلية التي تتجاوز 200 درجة مئوية تحول الماء إلى بخار. إذا لم يتم استخراج هذا الغاز بشكل فعال، فإنه يصبح محاصرا داخل مصفوفة البوليمر. عندما يخرج البلاستيك من القالب وينخفض الضغط إلى مستويات الغلاف الجوي، يتوسع البخار المحصور. وهذا يخلق فراغات مجوفة داخل الخيوط. تعمل هذه الفقاعات كنقاط ضعف هيكلية. عندما يقوم الساحب بالشد، من المتوقع أن تنقطع الخصلة في مكان الفراغ. تعمل أجهزة البثق الحديثة على مكافحة ذلك من خلال استخدام مناطق تفريغ الهواء ذات السعة العالية لاستخراج البخار والمركبات العضوية المتطايرة قبل أن يصل الصهر إلى القالب.
المواد الخام المعاد تدويرها تحمل بطبيعتها الملوثات. غالبًا ما تبقى الأوساخ أو الألياف الورقية أو بقايا الألومنيوم أو شظايا البوليمر غير المتوافقة في مراحل الغسيل الأولية. ونظرًا لأن هذه الملوثات لها نقاط انصهار أعلى من البوليمر الأساسي، فإنها تظل صلبة داخل تدفق الذوبان.
عندما تصل هذه الجزيئات الصلبة إلى رأس القالب، فإنها تسد فتحات الشعيرات الدموية جزئيًا أو كليًا. يؤدي الانسداد الجزئي إلى أن تصبح الخصلة رفيعة بشكل خطير وتنكسر في النهاية. الانسداد الكامل يوقف الخصلة بالكامل. يتطلب الحفاظ على الاستقرار ترشيحًا قويًا للذوبان. تسمح مبدلات الشاشة الهيدروليكية المستمرة للمشغلين بتصفية الملوثات على مستوى الميكرون دون إيقاف عملية البثق. وهذا يضمن تدفقًا نظيفًا دون انقطاع.
ريولوجيا البوليمر حساسة للغاية للتغيرات في درجات الحرارة. تنقسم براميل الطارد إلى مناطق تسخين متعددة. تخضع كل منطقة لوحدات تحكم المشتقات التكاملية التناسبية. الهدف هو إذابة البلاستيك تدريجيًا، وخفض لزوجته، والحفاظ عليه عند درجة حرارة المعالجة المثالية دون التسبب في تدهور حراري.
إذا تم ضبط درجة الحرارة على درجة عالية جدًا، تبدأ سلاسل البوليمر في الانهيار. يفقد الذوبان قوته الهيكلية. وينتج عن هذا خيوط هشة لا يمكنها تحمل شد السحب الميكانيكي للمعدات النهائية. من ناحية أخرى، إذا كانت درجة الحرارة منخفضة جدًا، فقد لا يذوب قلب الكتلة البلاستيكية تمامًا. تعمل هذه المواد الهلامية غير الذائبة على تعطيل التدفق الصفحي داخل رأس القالب. أنها تتسبب في خروج الخيوط بزوايا غير منتظمة أو النبض بشكل غير متساو.
تحدد هندسة برغي البثق كيفية تطبيق القص الميكانيكي والحرارة على البلاستيك. يجب تحسين نسبة الطول إلى القطر (L/D)، ونسبة الضغط، وأعماق الطيران من أجل الكثافة الظاهرية المحددة لمواد الإدخال. على سبيل المثال، تستخدم الأنظمة المتقدمة نسبة L/D عالية تبلغ 36:1 لضمان الذوبان والخلط بشكل كامل.
إلى جانب التصميم المادي، يعد استقرار دوران المسمار في الدقيقة الواحدة (RPM) أمرًا بالغ الأهمية. تؤدي التقلبات في سرعة المسمار إلى ظاهرة تعرف باسم الارتفاع. هذا هو المكان الذي ينبض فيه حجم البلاستيك الخارج من القالب بدلاً من التدفق بشكل مطرد. يؤدي الارتفاع إلى تناوب الخيوط بين الأقطار السميكة والرفيعة. تعتبر علب التروس ذات عزم الدوران العالي المقترنة بمحركات التردد المتغير ضرورية في خط تكوير البلاستيك عالي الجودة . إنها تحافظ على دورة ثابتة في الدقيقة، مما يضمن توليد الضغط المستمر.
رأس القالب هو المكون الميكانيكي النهائي الذي يشكل البوليمر قبل التبريد. يتميز رأس القالب المصمم جيدًا بقنوات تدفق داخلية محسنة. تقوم هذه القنوات بتوزيع ذوبان البوليمر بالتساوي عبر جميع فتحات القالب.
على وجه التحديد، إذا كان الضغط الداخلي غير متناسق، فإن البلاستيك سيفضل المسار الأقل مقاومة. يؤدي هذا إلى تدفق الخيوط الموجودة في مركز القالب بشكل أسرع من تلك الموجودة عند الحواف. سوف تتشابك الخيوط الأسرع حتمًا في الحمام المائي. وفي الوقت نفسه، سيتم تمديد الخيوط الأبطأ وتكسيرها بواسطة الساحب. تعد المعالجة الدقيقة لرأس القالب ودمج محولات ضغط الذوبان ضرورية لمراقبة معدلات التدفق الموحدة والحفاظ عليها.
بمجرد خروج البوليمر من القالب، تتولى الديناميكا الحرارية المسؤولية. يجب أن يزيل الحمام المائي الحرارة بمعدل محدد لتصلب الخيوط. درجة حرارة الماء عبارة عن توازن دقيق يعتمد على تبلور البوليمر.
إذا كان الماء باردًا جدًا، أو كان الحمام طويلًا جدًا، فإن الخصلات تبرد بسرعة كبيرة. تصبح هشة للغاية وعرضة للكسر عند دخولها إلى القاطع الدوار. على العكس من ذلك، إذا كان الماء دافئًا جدًا، فإن قلب الخصلة يظل منصهرًا ولزجًا. تمتد هذه الخيوط الناعمة تحت شد الساحب، مما يؤدي إلى تشويه شكل الحبيبات النهائي. عادة، يتم الحفاظ على درجات حرارة الماء بين 20 و 40 درجة مئوية. تنظم المبادلات الحرارية هذه العملية لضمان صلابة الجلد الخارجي للخصلة مع الحفاظ على مرونة داخلية كافية لقطع نظيف.
قبل أن تدخل الخيوط إلى جهاز التكوير، يجب تجريد كل المياه السطحية باستخدام سكاكين الهواء عالية السرعة. إذا كان نظام التجفيف بالهواء غير فعال، فسيتم نقل الماء المتبقي إلى غرفة القطع.
تؤدي الرطوبة الموجودة على الخيوط إلى انزلاقها على بكرات الساحبة المطاطية أو البولي يوريثين. يؤدي هذا الانزلاق إلى فقدان مفاجئ للتوتر. فهو يتسبب في ترهل الخيوط في الحمام المائي أو تغذيتها بشكل غير متساوٍ في شفرات القطع. يعد الوضع المناسب لسكين الهواء وضغط المنفاخ المناسب أمرًا إلزاميًا لضمان دخول الخيوط الجافة تمامًا إلى المرحلة النهائية.
العلاقة الميكانيكية بين حجم إخراج الطارد وسرعة سحب الكريات هي المحدد النهائي لاستقرار الجديلة. يجب على الساحب أن يسحب الخيوط بعيدًا عن القالب بالمعدل الدقيق لبثقها.
إذا كان الساحب يعمل بسرعة كبيرة، فإنه يطبق توترًا مفرطًا. يمتد الخيوط حتى تنقطع. ويعرف هذا باسم فشل السحب. إذا كان جهاز السحب بطيئًا للغاية، فسوف تتراكم الخيوط وترتخي وتتشابك في النهاية مع بعضها البعض في الحمام المائي. تستخدم الأنظمة الآلية الحديثة أدوات التحكم PLC ذات الحلقة المغلقة. يتم ضبط سرعة السحب تلقائيًا في الوقت الفعلي استنادًا إلى عدد الدورات في الدقيقة للطارد، مما يؤدي عمليًا إلى القضاء على الخطأ البشري في المزامنة.
تمثل المواد البلاستيكية الصلبة، مثل البولي إيثيلين عالي الكثافة HDPE، والبولي بروبيلين PP، وABS، تحديات معالجة فريدة من نوعها. تُشتق هذه المواد عادةً من الزجاجات والأنابيب وأغلفة البطاريات والقصاصات المصبوبة بالحقن بعد الاستهلاك.
على عكس الأفلام المرنة، تتمتع الرقائق الصلبة بكثافة كبيرة ولا تتطلب ضغطًا مسبقًا. ومع ذلك، فإن تركيبها الجزيئي الصلب يعني أنها تتطلب قصًا ميكانيكيًا كبيرًا حتى تذوب بشكل موحد. إذا تمت معالجة الرقائق الصلبة على الآلات المصممة للمواد المرنة، فإن عدم وجود قوى القص المناسبة يمكن أن يؤدي إلى جزيئات غير منصهرة. وهذا يؤدي إلى كسر حبلا فوري على وجه القالب.
لتحقيق استقرار الخيوط مع الرقائق الصلبة، يجب أن تستخدم المنشآت معدات متخصصة. تم تصميم المخصص خط تكوير البلاستيك الصلب خصيصًا لهذه الكثافات الكبيرة وسلوكيات الذوبان.
تستخدم هذه الخطوط عادةً أجهزة بثق أحادية اللولب ذات نسب L/D أعلى لتوفير وقت إقامة أطول من أجل ذوبان شامل. تستخدم آلية التغذية مغذيات القوة أو أنظمة الجرعات الحجمية. وهذا يضمن دخول حجم ثابت من الرقائق الصلبة إلى البرميل، مما يمنع حدوث مشكلات في الارتفاع. بالإضافة إلى ذلك، غالبًا ما تتطلب البوليمرات الصلبة تصميمات هندسية متخصصة لفتحة القالب لتلائم خصائص انتفاخ الذوبان المحددة عند خروجها من الطارد.
وحتى مع وجود الآلات المتقدمة، يجب على المشغلين معرفة كيفية قراءة المواد. يوجد أدناه تحليل تشخيصي سريع لأعطال الخيوط الأكثر شيوعًا وحلولها الهندسية الفورية.
| الحل الهندسي | للسبب الجذري | للأعراض |
|---|---|---|
| الالتقاط المتكرر | الرطوبة المحاصرة أو الفراغات البخارية تعمل كنقاط ضعف. | زيادة ضغط التفريغ فراغ. تحقق من كفاءة المجفف في المنبع. |
| ارتفاع أو نبض | ضغط ذوبان غير متناسق أو رحلات لولبية مهترئة. | التحقق من حجم قادوس التغذية؛ فحص إعدادات VFD وتحميل علبة التروس. |
| الكريات المجوفة | عدم كفاية استخراج المواد المتطايرة قبل رأس القالب. | قم بتنظيف زيت مضخة التفريغ وقم بإلغاء قفل منافذ تهوية البرميل على الفور. |
| تشابك ستراند | ضغط القالب غير المتساوي أو سرعة السحب غير المتطابقة. | معايرة تزامن PLC؛ تحقق من رأس القالب بحثًا عن انسدادات جزئية. |
عند ترقية منشأتك، ستحدد الآلات التي تختارها السقف التشغيلي الخاص بك. ابحث عن الأنظمة المجهزة بعناصر تحكم آلية تعمل باللمس PLC. تسمح هذه الأنظمة الذكية بتنظيم درجة الحرارة بدقة ومزامنة السرعة التلقائية بين الطارد والساحب النهائي. علاوة على ذلك، قم بإعطاء الأولوية للآلات ذات أنظمة التفريغ المزدوج عالية الكفاءة. تُعد مبدلات الشاش الهيدروليكية القوية أيضًا أمرًا إلزاميًا للتعامل مع نفايات ما بعد الاستهلاك شديدة التلوث دون التعرض لانخفاض حاد في الضغط.
على الرغم من وجود أنظمة الحلقات المائية أو أنظمة التكوير تحت الماء، تظل عملية التكوير فعالة من حيث التكلفة للغاية ومتعددة الاستخدامات وأسهل في الصيانة لمجموعة واسعة من البوليمرات. إن مفتاح التغلب على تحديات الاستقرار التقليدية في أنظمة الخيوط هو اختيار الشركة المصنعة التي تدمج آليات التغذية المرتدة ذات الحلقة المغلقة الحديثة. تضمن الهندسة عالية الجودة أن تعوض الماكينة الاختلافات الطفيفة في المواد. إنها تحافظ على ثبات الخيوط وإخراجها بشكل موحد.
يعد ثبات الخيوط هو الاختبار النهائي لكفاءة عملية إعادة التدوير. يتطلب نهجا شموليا. يبدأ بمواد نظيفة وجافة ومخلوطة. يتحرك خلال مراحل البثق الحرارية والميكانيكية الدقيقة. وينتهي الأمر بتبريد متزامن تمامًا.
في حين أن مهارة المشغل واستكشاف الأخطاء وإصلاحها بشكل منهجي لا تقدر بثمن، فإن أساس عملية مستقرة وخالية من الارتفاع المفاجئ هو الآلية نفسها. لا يمكنك التفوق في تشغيل الطارد المصمم بشكل سيء. من خلال الاستثمار في أحدث معدات التكوير المصممة خصيصًا لتدفق المواد المحدد لديك، يمكن لمرافق إعادة التدوير التخلص من فترات التوقف المكلفة. يمكنك زيادة الإنتاجية إلى الحد الأقصى وإنتاج كريات من الدرجة الممتازة التي تتطلب أعلى أسعار السوق. هل أنت مستعد لترقية خط الإنتاج الخاص بك؟ استكشف الحلول المتخصصة في Jwell Recycling للعثور على التكوين الدقيق للآلات الذي يلبي متطلباتك التشغيلية.
عادة ما تنكسر الخيوط بسبب ثلاثة عوامل أساسية. أولاً، تخلق الرطوبة المحتبسة فقاعات بخار تعمل كنقاط ضعف. ثانيًا، تسد الملوثات الصلبة غير المذابة فتحات القالب. ثالثا، هناك عدم تطابق ميكانيكي بين سرعة إخراج الطارد وسرعة سحب الكريات. يعد تحديد أي من هذه الثلاثة يحدث هو الخطوة الأولى في استكشاف الأخطاء وإصلاحها.
تعتمد درجة الحرارة المثالية بشكل كبير على البوليمر المحدد الذي تتم معالجته. بشكل عام، يجب أن يكون باردًا بدرجة كافية حتى يصلب الطبقة الخارجية للخصلة بسرعة. ومع ذلك، يجب أن يكون دافئًا بدرجة كافية لمنع البلاستيك من أن يصبح جامدًا وهشًا تمامًا قبل أن يصل إلى القاطع. بالنسبة لمعظم اللدائن الحرارية الشائعة، يتم تنظيم درجات الحرارة بعناية بين 20 و40 درجة مئوية.
تتعرض الرطوبة للحرارة الشديدة داخل الطارد، وتتحول بسرعة إلى بخار. إذا كانت الآلة تفتقر إلى القدرات المناسبة لتفريغ الغاز، فإن هذا البخار يشكل فراغات متوسعة داخل الخيوط عند خروجها من القالب. تتسبب هذه الفراغات في انكسار الخيوط تحت التوتر وتؤدي في النهاية إلى حبيبات مجوفة وخفيفة الوزن وغير مطابقة للمواصفات.
على الرغم من وجود بعض الآلات متعددة الاستخدامات، فإن معالجة الرقائق الصلبة والمواد البلاستيكية المرنة على النحو الأمثل تتطلب أساليب ميكانيكية مختلفة. يستخدم خط مخصص للمواد البلاستيكية الصلبة تصميمات لولبية محددة ومغذيات قوية للتعامل مع الكثافات السائبة العالية. على العكس من ذلك، تتطلب المواد البلاستيكية المرنة عادةً قاطعًا مضغوطًا مدمجًا في قسم التغذية لتكثيف المادة الخفيفة قبل الذوبان.
تلتصق الكريات ببعضها البعض، وهو ما يشار إليه غالبًا بالتكتل، عندما لا يتم تبريد قلب خيط البوليمر بشكل كافٍ قبل دخوله إلى القاطع. إذا كان الحمام المائي قصيرًا جدًا أو كانت درجة حرارة الماء مرتفعة جدًا، فإن الحرارة الكامنة داخل الحبيبة تتسبب في دمج الأسطح المقطوعة حديثًا معًا في صندوق التجميع. عادةً ما يؤدي ضبط معلمات التبريد أو زيادة كفاءة سكين الهواء إلى حل هذه المشكلة.
يعتمد تكرار التنظيف بشكل كامل على مستوى تلوث المادة الخام وكفاءة مبدل الغربلة المنبع. بالنسبة للمواد البلاستيكية شديدة التلوث بعد الاستهلاك، قد يحتاج المشغلون إلى تنظيف وجه القالب يوميًا لمنع تراكم البوليمر المتدهور. يعد جدول الصيانة الروتينية أمرًا بالغ الأهمية لضمان الضغط الموحد ومنع الانسداد الجزئي الذي يؤدي إلى ترقق الخيوط.


