
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-24 المنشأ:محرر الموقع


تصور أرضية المصنع. تتطور فجأة فقاعة الفيلم المنفوخة التي تعمل بشكل مثالي إلى نقطة ضغط. لقد انهار، مما أدى إلى توقف خط الإنتاج بأكمله. غالبًا ما يكون الجاني عيبًا مجهريًا. في الصناعة، يطلق عليها المهندسون اسم عين السمكة، أو النقطة الصلبة، أو مجرد مادة هلامية. بالنسبة لمصنعي البلاستيك، فإن اكتشاف هذه العيوب الموضعية في أفلام البولي إيثيلين يعد بمثابة إحباط مكلف. هذه الحالات الشاذة تدمر المظهر الجمالي للتغليف. والأسوأ من ذلك أنها تؤثر بشدة على القوة الميكانيكية والوضوح البصري. في نهاية المطاف، يقومون بتدمير القيمة السوقية للفة النهائية.
يتحول قطاع البلاستيك العالمي بسرعة نحو الاقتصاد الدائري. ونتيجة لذلك، يتزايد الاعتماد على راتنجات ما بعد الاستهلاك المعاد تدويرها ميكانيكيًا. تشير تحليلات السوق الأخيرة إلى زيادة حادة في الطلب على التغليف المرن عالي الجودة المعاد تدويره. ومع ذلك، فإن تجهيز فيلم ما بعد الاستهلاك يقدم تحديات انسيابية متميزة. يؤدي التدوير الحراري المتكرر وضغوط البثق الشديدة إلى تغيير البنية الجزيئية للبوليمر. إذا ترك هذا التدهور دون رادع، فإنه يتجلى مباشرة في شكل تكوين هلام.
في حين أن إنشاء هذه العيوب ينطوي على تفاعلات كيميائية وفيزيائية معقدة، إلا أنه يمكن الوقاية منها تمامًا. ومن خلال تحديد الأسباب الجذرية، بدءًا من التدهور الحراري إلى آثار التلوث، يمكن لمشغلي المنشأة التخفيف من هذه المشكلات بشكل فعال. ولم يعد الهدف مجرد إعادة التدوير. إنها تنتج كريات البولي إيثيلين عالية الجودة والتي تعمل بشكل لا تشوبه شائبة على خطوط الأفلام عالية السرعة. ويتطلب تحقيق ذلك معدات معالجة مصممة هندسيًا عاليًا ومعايير تشغيلية صارمة.
وللقضاء على هذه العيوب بشكل فعال، يجب علينا أولاً تحديدها من خلال عدسة علم البوليمر. في سياق قذف البلاستيك، الجل هو منطقة موضعية داخل مصفوفة البوليمر. يُظهر لزوجة أو وزن جزيئي أو مؤشر ذوبان مختلفًا بشكل واضح مقارنةً بالمواد المتجانسة المحيطة. ونظرًا لأن هذه التجمعات الشاذة لا تذوب أو تتدفق بنفس معدل البوليمر الأساسي، فإنها تظل معلقة ككيانات صلبة أو شبه صلبة داخل تيار الذوبان.
أثناء عملية النفخ أو تصنيع الغشاء الممتد، يتم سحب البوليمر المصهور إلى مقاييس رفيعة للغاية. يمتد البوليمر الصحي بسلاسة. ومع ذلك، فإن جسيمات الهلام الصلبة تقاوم التشوه. وبالتالي، فإن هذا التناقض يخلق تركيزات إجهاد شديدة عند السطح البيني بين الجل والمصفوفة الطبيعية. تحت التوتر، تؤدي نقاط الضغط الدقيقة هذه إلى ظهور الدموع. يمكن أن تنتشر هذه التمزقات بسرعة، مما يؤدي إلى انقطاعات كارثية في الويب وتوقف كبير للآلة.
ليس كل المواد الهلامية تشترك في نفس الأصل. يعد تحديد الخصائص الفيزيائية المحددة للخلل هو الخطوة الأولى في تشخيص نقطة الفشل في عملية إعادة التدوير الخاصة بك. وهي تنقسم بشكل عام إلى ثلاث فئات متميزة:
تسلط تحليلات الصناعة الحديثة الضوء على التحدي المتزايد الذي يواجه القائمين على إعادة التدوير الميكانيكي. ومع تزايد تعقيد تصميمات التغليف المرنة، والتي غالبًا ما تشتمل على هياكل عازلة متعددة الطبقات، فقد تزايدت حالات المواد الهلامية الناتجة عن التلوث في مسارات إعادة التدوير القياسية. تشير بيانات السوق إلى أنه بدون الفرز المتقدم والترشيح المتخصص المصهور، يواجه القائمون على إعادة التدوير زيادة هائلة في معدلات العيوب عند معالجة بالات ما بعد الاستهلاك الحديثة. إن فهم القوى المحددة المؤثرة على البوليمر أمر بالغ الأهمية لعكس هذا الاتجاه.
العيوب الأكثر ثباتًا وصعوبة في الإدارة هي تلك التي تتشكل بسبب التحلل الكيميائي. عندما تخضع نفايات البولي إيثيلين منخفضة الكثافة وعالية الكثافة لدورات بثق متكررة، تتعرض المادة لضغط قص مرتفع ودرجات حرارة مرتفعة. تؤدي هذه البيئة القاسية إلى انقسام سلسلة البوليمر، وهو تفكك السلاسل الجزيئية الطويلة.
بعد هذا الانشقاق، يتم إنشاء جذور حرة شديدة التفاعل داخل المصهور. في البولي إيثيلين، تميل هذه الجذور الحرة إلى التفاعل مع سلاسل البوليمر المجاورة. إنهم يربطونها معًا في شبكة معقدة ثلاثية الأبعاد تُعرف باسم الارتباط المتقاطع. بمجرد أن تتقاطع مجموعة معينة من الجزيئات، فإنها تتحول بشكل فعال إلى بلاستيك متصلب بالحرارة. تتجاوز نقطة انصهارها الآن درجات حرارة المعالجة القياسية بكثير. أثناء انتقاله عبر رأس القالب، يظهر كهلام تحلل صلب لا ينضب.
نادرًا ما يكون فيلم ما بعد الاستهلاك نقيًا. تحتوي المواد الخام المعبأة في كثير من الأحيان على آثار من البولي إيثيلين تيريفثاليت أو البولي بروبيلين أو طبقات عازلة متخصصة مثل كحول فينيل الإيثيلين والنايلون. تمتلك هذه البوليمرات الأجنبية خصائص ديناميكية حرارية مختلفة إلى حد كبير مقارنة بالبولي إيثيلين القياسي.
على وجه التحديد، تتطلب بقايا البوليستر درجات حرارة تزيد عن 250 درجة مئوية حتى تذوب تمامًا. وفي الوقت نفسه، تتم معالجة درجات الأفلام القياسية عادةً بدرجة أقل بكثير. إذا تم استخدام ملف تعريف درجة الحرارة القياسية، تظل هذه البوليمرات النزرة صلبة تمامًا. عندما تُجبر على الدخول في تيار الذوبان، فإنها تعمل تمامًا مثل المواد الهلامية الصلبة. إنها تعطل الاستمرارية الهيكلية للفيلم وتتسبب في فصل الطور البصري.
العوامل البيئية خلال مرحلة البثق تؤدي إلى تفاقم تدهور البوليمر بشدة. إن التعرض للأكسجين الجوي عند درجات حرارة عالية يعمل كمحفز قوي لتكوين الجذور الحرة التي تؤدي إلى الارتباط المتقاطع. علاوة على ذلك، فإن الرطوبة المتبقية من عمليات التجفيف غير الكافية تقدم طبقة أخرى من التعقيد. عند درجات حرارة البثق، يتبخر الماء المحبوس على الفور إلى بخار، مما يؤدي إلى التحلل المائي. يقوم هذا التفاعل الكيميائي بتكسير سلاسل البوليمر وإنشاء فراغات صغيرة، مما يؤدي إلى تغيير لزوجة الذوبان بسرعة وتوليد المواد الهلامية الصلبة.
يفترض العديد من المشغلين خطأً أن تكوين الجل هو مشكلة قذف بشكل صارم. ومن الناحية العملية، يتم إنشاء الأساس لحبيبات خالية من العيوب وخالية من الهلام قبل وقت طويل من دخول البلاستيك إلى أسطوانة الطارد. تضمن المعالجة المسبقة دون المستوى المطلوب معدل خلل مرتفع، بغض النظر عن مدى تعقيد الآلات النهائية.
توجد الأوساخ والرمل والملصقات الورقية والمخلفات العضوية في كل مكان في الأفلام الزراعية والتعبئة والتغليف بعد الاستهلاك. إذا تجاوزت هذه الشوائب مرحلة الفرز، فإنها تدخل إلى الطارد وتعمل كعوامل نووية. يوفر عامل النواة سطحًا ماديًا لسلاسل البوليمر المتحللة لتلتصق بها وتتبلورها قبل الأوان. ينمو هذا بسرعة إلى هلام ملوث كبير حول قلب مجهري من الأوساخ.
لمنع هذا التفاعل المتسلسل، يعد تنفيذ نظام غسيل النفايات البلاستيكية من الدرجة الصناعية مطلبًا أساسيًا. تستخدم خطوط الغسيل الحديثة مجموعة من غسالات الاحتكاك عالية السرعة، وخزانات الفصل ذات الطفو، والمجففات الطاردة المركزية لتنظيف سطح الفيلم بقوة. ومن خلال إزالة المواد اللاصقة العنيدة والسيليكا المدمجة، يضمن القائمون على إعادة التدوير أن الرقائق النقية وغير الملوثة فقط هي التي تنتقل إلى مرحلة الذوبان.
تعد التغذية غير المتسقة للمواد بمثابة عامل محفز يتم تجاهله كثيرًا لعدم الاستقرار الحراري داخل الطارد. عندما تتم معالجة الفيلم بعد الاستهلاك من خلال كسارة رديئة، تتميز الرقائق الناتجة باختلافات كبيرة في الكثافة الظاهرية والحجم. يتسبب هذا الخلل في ارتفاع برغي الطارد، مما يعني فترات غير منتظمة من نقص التغذية يليها الإفراط في التغذية.
أثناء التغذية الزائدة، تولد طفرات الضغط الموضعية تسخينًا شديدًا للقص، مما يتسبب في الارتباط المتقاطع الفوري. وعلى العكس من ذلك، فإن نقص التغذية يمنع المادة من امتصاص الحرارة المنتظمة، مما يؤدي إلى تكوين المواد الهلامية ذات الوزن الجزيئي العالي غير المنصهرة. إن استخدام الدقيقة آلة تقطيع الأفلام البلاستيكية المزودة بمجموعة دوارة على شكل حرف V يضمن حجمًا موحدًا للجسيمات. يمكن لتصميمات العمود الفردي المتقدمة التعامل مع سعات تصل إلى 3000 كجم في الساعة مع الحفاظ على هندسة الإخراج المتسقة. ويضمن هذا الاتساق امتصاصًا حراريًا يمكن التنبؤ به وشكل ضغط مستقرًا للغاية.
بمجرد غسل المادة الخام بشكل كامل وتجانس حجمها، تصبح مرحلة البثق هي الحاجز النهائي الحاسم ضد العيوب. تملي الهندسة الداخلية والتقنيات المتكاملة لمعدات البثق الحديثة بشكل مباشر الصحة الريولوجية للبوليمر النهائي.
التدخل الميكانيكي الأكثر مباشرة ضد المواد الهلامية الفيزيائية والملوثات النزرة العالقة هو الترشيح المستمر بالذوبان. عندما يتحول البوليمر إلى الحالة المنصهرة، يجب أن يمر عبر شاشة ترشيح قبل الوصول إلى رأس القالب. غالبًا ما يكون الترشيح القياسي غير مناسب لتطبيقات الأفلام المتطورة.
تستخدم الأنظمة عالية الأداء مبدلات الشاشة المستمرة، مثل تكوينات المكبس المزدوج أو مرشحات الليزر المتقدمة. تسمح هذه الآليات بدمج الشاشات الشبكية فائقة الدقة دون التسبب في ارتفاع الضغط المفرط الذي من شأنه أن يوقف الإنتاج. من خلال الحفاظ على التدفق المستمر والتطهير التلقائي للحطام المحصور، تمنع هذه المرشحات ماديًا المواد الهلامية المتشابكة والبوليمرات غير المتوافقة غير المتوافقة من دخول الحبيبات النهائية.
لمكافحة الأكسدة والتحلل المائي، يلزم بشدة الإزالة الصارمة للهواء المحبوس والرطوبة والمركبات العضوية المتطايرة. سوف يقوم جهاز البثق القياسي أحادي اللولب بدون تنفيس بحبس هذه الغازات داخل المصهور، مما يؤدي إلى تسريع عملية الأكسدة الشديدة.
تعالج المتخصصة آلة تكوير البلاستيك هذه الثغرة الأمنية من خلال مناطق تفريغ مزدوجة للتفريغ تقع بشكل استراتيجي على طول البرميل. تعمل مضخات التفريغ الجذرية عالية السعة على استخراج البخار والغازات المؤكسدة من البوليمر المنصهر قبل أن تؤدي إلى التحلل الكيميائي. تعمل هذه الخطوة الحاسمة على تثبيت التركيب الجزيئي وتضمن إنتاجًا كثيفًا وخاليًا من الهلام.
يمكن القول إن تصميم برغي الطارد هو العامل الحاسم النهائي في منع التدهور الحراري. تحدد نسبة الطول إلى القطر والهندسة المحددة للرحلات اللولبية المقدار الدقيق لضغط القص المطبق على البلاستيك.
يولد المسمار ذو التصميم السيئ حرارة احتكاك زائدة. يؤدي هذا إلى إنشاء نقاط ساخنة موضعية تربط سلاسل البوليمر بسرعة. في المقابل، يوفر الشكل اللولبي المُحسّن تلدينًا لطيفًا وموحدًا. إنه يوازن بشكل مثالي القص الميكانيكي مع تسخين البرميل الخارجي لإذابة البوليمر بالتساوي دون تجاوز عتبة التحلل الحراري. تحافظ إدارة القص المناسبة على مؤشر تدفق الذوبان الأصلي للمادة وتمنع المواد الهلامية المستحثة حرارياً.
يعد اختيار التكوين المناسب للآلات أمرًا حيويًا لتحسين إعادة تدوير المواد خفيفة الوزن ومنخفضة الكثافة. يجب أن تملي الخصائص الفيزيائية لمواد التغذية المحددة منهجك الهندسي.
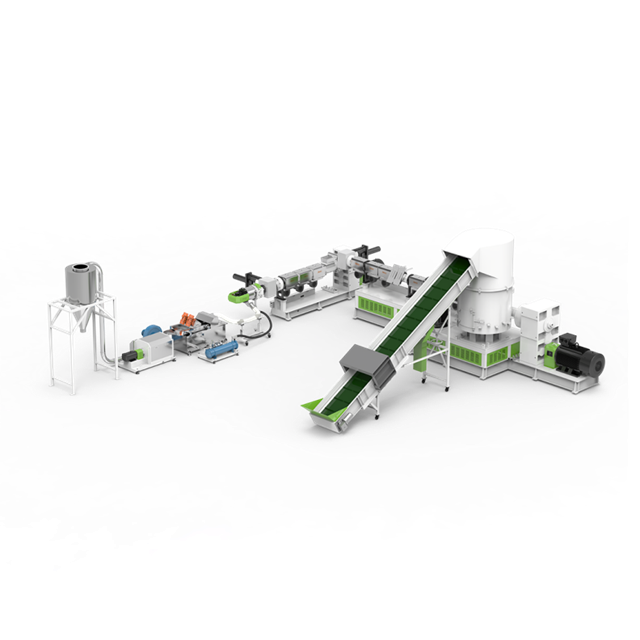
غالبًا ما يؤدي تغذية طبقة خفيفة الوزن ورقيقة مباشرة في قادوس قياسي إلى انحباس الهواء ومعدلات تغذية غير متناسقة. وهذا يؤدي مباشرة إلى ذوبان غير متساو. يعمل خط تكوير البلاستيك المزود بضاغط القاطع على حل هذه المشكلة تمامًا.
من خلال استخدام الشفرات الدوارة عالية السرعة، يقوم الضاغط بتوليد حرارة احتكاكية. فهو يقوم في الوقت نفسه بتقطيع قصاصات الفيلم وتسخينها مسبقًا وتجفيفها وتكثيفها. توفر الأنظمة المتطورة مخرجات تتراوح من 150 إلى 1200 كجم في الساعة حسب الطراز. تعمل آلية التغذية المكيفة مسبقًا هذه على تثبيت ضغط البرميل، وتقليل الصدمة الحرارية، وتقليل إجهاد القص المطلوب لتحقيق ذوبان متجانس.
بالإضافة إلى آليات التغذية، يعد طول مسار البثق أمرًا بالغ الأهمية. يجب على المهندسين مطابقة تصميم الماكينة مع مستوى تلوث النفايات الواردة.
| نوع النظام | الأكثر ملاءمة | لآلية منع الجل | ذات المزايا الهندسية الأساسية |
|---|---|---|---|
| البثق على مرحلة واحدة | تنظيف نفايات ما بعد الصناعة، ومخلفات المصانع الداخلية. | تاريخ حراري أقصر، واستهلاك أقل للطاقة. | يمنع الإفراط في تسخين سلاسل البوليمر النظيفة بالفعل. |
| البثق على مرحلتين | أفلام ما بعد الاستهلاك المطبوعة بشكل كبير أو شديدة التلوث أو المحملة بالرطوبة. | مسار معالجة ممتد مع ترشيح مزدوج وتفريغ عميق للغاز. | يعالج الطارد الأساسي التفريغ العدواني. يضمن الطارد الثانوي الترشيح الدقيق واستقرار الضغط. |
حتى مع وجود أحدث الآلات، فإن الحفاظ على إنتاج متميز يتطلب التزامًا صارمًا بأفضل الممارسات التشغيلية على أرض المصنع. يعتمد المهندسون على البروتوكولات التالية:
إن وجود المواد الهلامية في الراتنجات المعاد تدويرها ليس مجرد مصدر إزعاج تقني. إنها مسؤولية اقتصادية كبيرة. عندما تحتوي الكريات المعاد تدويرها على نسبة عالية من الهلام، فلا يمكن استخدامها في تطبيقات الأغشية الرقيقة المربحة. يضطر المصنعون إلى خفض مستوى المواد لاستخدامها في قوالب الحقن ذات الجدران السميكة أو منتجات البناء منخفضة القيمة. وهذا يقلل بشكل كبير من هوامش الربح.
بالإضافة إلى الخسارة في القيمة المادية، تتسبب المواد الهلامية في حدوث فواصل شبكية مستمرة أثناء نفخ الأفلام. ويؤدي هذا إلى إهدار الطاقة، ورفض اللفات، وتوقف الماكينة عن العمل بشكل مفرط. ومن خلال معالجة التدهور الريولوجي في مصدره، يمكن للقائمين بإعادة التدوير إنتاج كريات عالية الجودة وشبه عذراء. هذه المواد عالية الجودة تتطلب أسعارًا عالية المستوى في السوق. التأكد من أن الإنفاق الرأسمالي على الآلات المتقدمة يتم تعويضه بسرعة من خلال زيادة الكفاءة التشغيلية وارتفاع تقييم المنتج النهائي.
المواد الهلامية الموجودة في أفلام البولي إيثيلين المعاد تدويرها هي نتيجة تفاعل معقد بين التدهور الحراري والتلوث المادي والذوبان غير المتسق. ورغم أنها تشكل تهديدًا كبيرًا لجودة الفيلم، إلا أنه يمكن الوقاية منها تمامًا. يمكن لنفايات ما بعد الاستهلاك المعاد تدويرها ميكانيكيًا أن تحقق خصائص شبه عذراء، بشرط إدارة الإجهاد الميكانيكي والتاريخ الحراري للبوليمر بخبرة.
من خلال إنشاء روتين صارم للمعالجة المسبقة والاعتماد على تكنولوجيا البثق المتقدمة المجهزة بتفريغ الغاز وترشيح الذوبان بشكل مناسب، يمكن للمصنعين التخلص من هذه العيوب. إذا كانت عمليتك الحالية تعاني من معدلات عيوب عالية، فقد حان الوقت لتقييم إعداد البثق الخاص بك. تعد الترقية إلى الآلات المصممة خصيصًا من قادة الصناعة الموثوقين مثل Jwell Recycling هي المسار الأكثر تحديدًا لزيادة جودة الكريات إلى الحد الأقصى وتأمين ميزة تنافسية في السوق. استكشف مجموعتنا الكاملة من أنظمة الغسيل وآلات التقطيع وخطوط التكوير اليوم لتحويل قدراتك الإنتاجية.
في حين أنه من الصعب علميًا تحقيق الإزالة الكاملة المطلقة في تيارات ما بعد الاستهلاك شديدة التلوث، فإن استخدام آلات البثق عالية الجودة مع الترشيح بالليزر المتقدم والتفريغ العميق للغاز يمكن أن يقلل المواد الهلامية إلى مستوى غير قابل للاكتشاف بالنسبة للغالبية العظمى من تطبيقات الأفلام المنفوخة التجارية.
بالنسبة لتطبيقات الأفلام عالية الجودة، يوصى عادةً بدقة ترشيح تتراوح من 80 إلى 120 شبكة. ومع ذلك، فإن تحقيق ذلك يتطلب أداة تغيير شاشات قوية ومستمرة قادرة على التعامل مع الضغط المرتبط دون إبطاء معدلات الإنتاج.
تتبخر الرطوبة المحتبسة في ذوبان البوليمر إلى فقاعات بخار وتعزز الأكسدة السريعة عند درجات حرارة عالية. وهذا يغير الخصائص الهيكلية للبلاستيك، مما يؤدي إلى تشابك السلسلة وتكوين المواد الهلامية الصلبة. مطلوب آلة ذات منطقة تفريغ قوية لاستخراج هذه الرطوبة قبل حدوث التحلل.
إذا كان الترشيح المادي يعمل بشكل صحيح مع بقاء عيون السمكة، فمن المحتمل أن تكون المشكلة هي التدهور الحراري الذي يحدث داخل رأس القالب بعد الفلتر. ومن الممكن أيضًا أن يكون عبارة عن خلائط بوليمر غير متوافقة تم صهرها وإعادة ترسيخها بمعدلات مختلفة. من الضروري ترقية عمليات الفرز المسبق أو ضبط معدل قص الطارد وملف درجة الحرارة لحل هذه المشكلة.
عادةً ما يستخدم المهندسون أنظمة الفحص البصري المثبتة مباشرة على خط الفيلم المنفوخ لحساب عيوب الهلام لكل متر مربع في الوقت الفعلي. في المختبر، يتم إجراء اختبارات بثق الفيلم المصبوب باستخدام عينة من الكريات المعاد تدويرها، حيث يتم تمرير الفيلم فوق صندوق ضوئي أو من خلال عداد هلامي آلي لتقييم جودة الراتنج.
قطعاً. يؤدي التشغيل في درجات حرارة منخفضة للغاية إلى إنتاج مواد هلامية ذات وزن جزيئي مرتفع غير منصهرة. وعلى العكس من ذلك، فإن التشغيل عند درجات حرارة تتجاوز حد الاستقرار الحراري للبوليمر يؤدي إلى تسريع عملية الأكسدة والربط المتبادل، مما يؤدي إلى تكوين مواد هلامية صلبة للتحلل. يعد الحفاظ على ملف تعريف دقيق وموحد لدرجة الحرارة أمرًا بالغ الأهمية.


