
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-02 المنشأ:محرر الموقع


هل تتسبب ارتفاعات الضغط المفاجئة في توقف الماكينة بشكل غير متوقع على أرضية المصنع؟ يؤدي ضغط الذوبان غير المستقر إلى أكثر من مجرد تدمير جودة الحبيبات النهائية. إنه يلحق أضرارًا بالغة بمعدات البثق الأساسية لديك. قد تواجه تمزق الأقراص المنفوخة، والمحركات المتوقفة، وتأخيرات الصيانة المكلفة. يعد تشخيص هذه الحالات الشاذة الهيدروديناميكية بمثابة الخطوة الأولى الحاسمة لتحسين إنتاجك.
في هذا الدليل الشامل، سنقوم بتفصيل الأسباب الميكانيكية والمادية الدقيقة لعدم استقرار الضغط أثناء إعادة تدوير البثق. سوف ننظر إلى هذا من وجهة نظر مهندس. علاوة على ذلك، سوف نستكشف حلولاً عملية تعتمد على المعدات لإصلاح هذه الاضطرابات بشكل دائم وضمان تشغيل ثابت ومربح.
إذا وقفت بجوار جهاز بثق قيد التشغيل، فلن تتمكن من رؤية ما يحدث داخل البرميل الفولاذي. ومع ذلك، فإن محولات الضغط تحكي القصة بأكملها. في سياق إعادة تدوير البلاستيك، يشير ضغط الذوبان إلى المقاومة الداخلية التي يواجهها البوليمر المنصهر عندما يدفعه المسمار الدوار نحو رأس القالب. عندما تذوب الرقائق البلاستيكية الصلبة وتتحول إلى سائل عالي اللزوجة، يجب إجبارها على المرور عبر مكونات مقيدة. وتشمل هذه مبدلات الشاشة، وأنابيب الصهر، ولوحة القالب نفسها. القوة الهائلة المطلوبة للتغلب على هذه المقاومة تولد الضغط الخلفي.
يعد الحفاظ على ضغط ذوبان مستقر مطلبًا أساسيًا لأي آلة تكوير بلاستيكية عالية الأداء . ويضمن الضغط الثابت تجانس البوليمر المصهور بشكل صحيح، وتفريغه من الغازات بشكل مناسب، وقذفه بمعدل حجمي ثابت. عندما يظل الضغط مستقرًا، تظهر الكريات الناتجة حجمًا موحدًا وكثافة ثابتة وسلامة هيكلية ممتازة. على النقيض من ذلك، عندما يتقلب الضغط بشكل كبير، تصبح عملية البثق بأكملها معرضة للخطر.
أحد الأعراض الأكثر وضوحًا لتقلب الضغط على أرضية المصنع هو الارتفاع. سترى هذا على أنه سمك حبلا غير متساوٍ يخرج من رأس القالب. نظرًا لأن الضغط الداخلي يدفع المادة المصهورة بشكل غير متسق، فإن الخيوط المبثوقة تتناوب بين أن تكون سميكة للغاية ورقيقة بشكل خطير. هذا الاختلاف في الأبعاد يجعل من المستحيل تقريبًا على آلة التكوير في اتجاه مجرى النهر أن تقطع الخيوط بالتساوي. في النهاية، ينتهي بك الأمر بمزيج مرفوض من الكريات كبيرة الحجم ودقائق الغبار غير المرغوب فيها.
تعتمد أنظمة البثق الحديثة على إنذارات السلامة الآلية لمنع الأعطال الكارثية للمعدات. عندما يرتفع الضغط فجأة بسبب الانسداد أو ارتفاع المواد الهائل، فإن النظام سوف يطلق إنذار الضغط العالي عند مبدل الشاشة. ونتيجة لذلك، تجبر الإنذارات المتكررة المشغلين على إيقاف الإنتاج، أو تغيير الشاشات قبل الأوان، أو ضبط سرعات اللولب يدويًا. كل هذه التدابير التفاعلية تقلل بشدة من الكفاءة التشغيلية الإجمالية والإنتاج اليومي.
يؤدي عدم استقرار الضغط إلى تدهور الجودة المادية والجمالية لمنتجك النهائي بشكل مباشر. يمكن أن يؤدي الانخفاض المفاجئ في الضغط إلى منع إخلاء المواد المتطايرة بشكل مناسب في منطقة تفريغ الغاز. وهذا يؤدي إلى ظهور كريات مجوفة أو مسامية تفشل في مراقبة الجودة. بالإضافة إلى ذلك، تولد طفرات الضغط الموضعية حرارة قص مفرطة داخل البرميل. يمكن أن تتسبب هذه الطاقة الحرارية الزائدة في تحلل البوليمر، مما يؤدي إلى ظهور كريات متغيرة اللون وهشة تفشل في تلبية معايير الصناعة الصارمة.
على عكس الراتنج البكر، الذي يتم تصنيعه بعناية ليكون له شكل ووزن موحد، يمثل البلاستيك المعاد تدويره تحديًا كبيرًا في التعامل مع المواد. تمتلك خردة ما بعد الاستهلاك وما بعد الصناعة كثافات كبيرة متفاوتة. قد تقوم بمعالجة الرقائق المكسرة لمدة ساعة والأفلام الزراعية الممزقة في اليوم التالي. يعد هذا التناقض الجسدي أحد الأسباب الجذرية الرئيسية لعدم استقرار الضغط.
عندما تدخل مادة ذات كثافة ظاهرية منخفضة أو غير متساوية إلى حلق التغذية، فإن برغي الطارد يواجه صعوبة في الإمساك ونقل حجم ثابت من البلاستيك. يؤدي هذا غالبًا إلى حلقة مفرغة من التغذية الجائعة والإفراط في التغذية. أثناء مرحلة التغذية الجائعة، تكون الرحلات الجوية اللولبية فارغة جزئيًا. ينخفض ضغط الذوبان الداخلي. وبعد لحظات، قد تسقط فجأة مجموعة أكثر كثافة من المواد داخل المسمار. يؤدي هذا إلى زيادة ملئ الرحلات الجوية ويسبب ارتفاعًا فوريًا هائلاً في الضغط. يؤدي هذا التناوب المستمر بين المسمار الفارغ والمسمار المختنق إلى حدوث ارتفاع شديد.
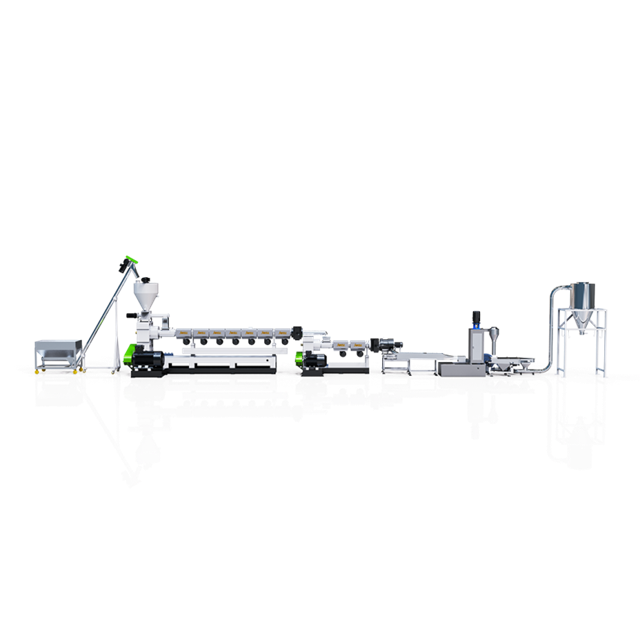
وللتخفيف من هذه المشكلة، يجب على المنشآت تنفيذ أنظمة تغذية متخصصة مصممة لتوحيد المواد قبل دخولها إلى برميل الطارد. على وجه التحديد، عند التعامل مع مواد خفيفة الوزن ورقيقة للغاية مثل أفلام LDPE، يوصى بشدة بالاستثمار في خط تكوير البلاستيك الكامل المجهز بضاغط قاطع متكامل. يستخدم الضاغط احتكاكًا ميكانيكيًا عالي السرعة لتسخين المواد مسبقًا إلى حوالي 60 إلى 80 درجة مئوية. تعمل هذه العملية على تجفيف الخردة وتكثيفها وتحويلها إلى كتلة موحدة شبه منصهرة قبل التغذية. إنه يضمن معدل تغذية حجمي ثابت ومستقر يعمل على تطبيع ضغط البثق النهائي تمامًا.
كثيرًا ما تتعرض المواد البلاستيكية بعد الاستهلاك للعوامل الجوية وخطوط الغسيل المكثفة والملوثات السائلة المختلفة. وهذا يعني أنها تحتفظ بشكل طبيعي بمستويات عالية من الرطوبة. حتى خردة ما بعد الصناعة المخزنة بعناية يمكنها امتصاص الرطوبة المحيطة بالمصنع. عندما تصطدم مجموعة من المواد الرطبة ببيئة درجة الحرارة المرتفعة لبرميل الطارد، تغلي الرطوبة المحتبسة وتتحول إلى بخار على الفور.
يتمدد الماء أكثر من 1600 مرة حجمه عند التحول من السائل إلى الغاز. يؤدي هذا التوسع المفاجئ إلى إنشاء جيوب موضعية عالية الضغط داخل ذوبان البوليمر اللزج. تشكل هذه الغازات المتوسعة فراغات أو فقاعات متحركة في تيار الذوبان. عندما تمر جيوب الغاز هذه فوق محولات الضغط، تقرأ المستشعرات أرقامًا غير منتظمة ومرتدة. يؤدي وجود الغاز إلى تعطيل الضغط الهيدروستاتيكي المستمر للبوليمر، مما يؤدي إلى إنتاج غير متوقع عند القالب.
بناءً على ذلك، تعد كفاءة تفريغ الغاز المناسبة أمرًا بالغ الأهمية لحل تقلبات الضغط الناتجة عن الرطوبة. يجب أن يشتمل إعداد البثق عالي الجودة على مناطق تهوية فعالة. اعتمادًا على مستوى الرطوبة في مادة الإدخال، من الضروري وجود أنظمة تفريغ قوية مفردة أو مزدوجة لتفريغ الغاز. تعمل مضخات التفريغ هذه على استخراج البخار ومذيبات الحبر والغازات المتطايرة الأخرى بشكل فعال من الصهر قبل أن يصل البلاستيك إلى منطقة الضغط النهائية. وهذا يسمح للمسمار ببناء ضغط ثابت وموثوق والحفاظ عليه.
تتضمن إعادة تدوير البلاستيك بطبيعتها التعامل مع التلوث الشديد. تحتوي مواد الخردة بشكل روتيني على الأوساخ والملصقات الورقية ورقائق الألومنيوم وشظايا الخشب والبوليمرات الأجنبية غير المذابة. لإنتاج كريات نظيفة وقابلة لإعادة الاستخدام، يجب أن يستخدم خط البثق ترشيح ذوبان قوي. يعمل مغير الشاشة كدفاع أساسي ضد هذه الملوثات الكاشطة.
ومع ذلك، فإن عملية الترشيح نفسها هي مصدر رئيسي لتغير الضغط. عندما يتدفق البلاستيك المنصهر عبر الفلتر، تقوم الشبكة الفولاذية بالتقاط الحطام الصلب. وعلى مدار ساعات العمل، يتراكم هذا الحطام. فهو يقلل تدريجيًا من المساحة المفتوحة المتاحة لتدفق البلاستيك من خلالها. عندما يصبح مسار التدفق مقيدًا، فإن الضغط الخلفي لمغير الشاشة يتزايد بشكل ثابت. إذا تمت معالجة دفعة شديدة التلوث، فيمكن أن يحدث هذا الارتفاع في الضغط خلال دقائق. من المحتمل أن يتجاوز حدود السلامة الخاصة بالجهاز ويؤدي إلى انفجار القرص الممزق.
| نوع مغير الشاشة | تأثير تقلب الضغط | الإجراء الميكانيكي | الملاءمة للتلوث العالي |
|---|---|---|---|
| يدوي / هيدروليكي قياسي | عالي | يتطلب إيقاف أو إبطاء تدفق الذوبان لتبديل الشاشات، مما يتسبب في انخفاض هائل في الضغط. | منخفضة إلى متوسطة |
| ثنائي المكبس المستمر | معتدل | تظل إحدى الشاشات نشطة بينما يتم تغيير الأخرى. يحدث تحول طفيف في الضغط أثناء المبادلة. | متوسطة إلى عالية |
| أوتوماتيكي بالكامل / فلتر ليزر | منخفض جدًا | يقوم بكشط أو تطهير الملوثات بشكل مستمر دون مقاطعة تدفق الذوبان، مما يحافظ على استقرار الضغط تمامًا. | عالية جدًا |
يعد تنفيذ التدابير الوقائية أمرًا حيويًا للحفاظ على استقرار الضغط. تتيح الترقية من الأنظمة اليدوية إلى مبدلات الشاشة المستمرة أو الأوتوماتيكية بالكامل للماكينة إدارة التلوث الشديد دون مطالبة المشغل بإيقاف الخط. وهذا يضمن بقاء دلتا الضغط بأمان ضمن معايير التشغيل المقبولة.
العلاقة بين درجة حرارة البوليمر ولزوجة الذوبان هي مبدأ أساسي في ريولوجيا البثق. تقيس اللزوجة مقاومة السوائل للتدفق. في معالجة البلاستيك، تؤدي درجات الحرارة الباردة إلى زيادة اللزوجة، مما يؤدي إلى ذوبان أكثر سمكًا وصلابة. تؤدي درجات الحرارة الأكثر سخونة إلى انخفاض اللزوجة، مما يؤدي إلى ذوبان أرق وأكثر مرونة. نظرًا لأن ضغط الذوبان هو في الأساس مقاومة التدفق، فإن أي تغير غير مقصود في درجة حرارة البرميل يسبب بشكل مباشر تغيرًا متناسبًا في الضغط.
تعد أعطال الأجهزة في أنظمة التدفئة والتبريد أمرًا شائعًا، ولكن غالبًا ما يتم تجاهلها، وهي السبب وراء هذه الاختلافات الحرارية. إذا انفجر شريط السخان، أو تعطلت المزدوجات الحرارية، أو أصبحت مروحة التبريد عالقة في وضع التشغيل، فقد تظهر بقع باردة موضعية على طول البرميل. عندما يحاول برغي الطارد دفع البلاستيك شبه الصلب عالي اللزوجة عبر هذه المناطق الباردة، فإنه يواجه مقاومة ميكانيكية هائلة. والنتيجة هي ارتفاع مفاجئ وخطير في الضغط.
لمنع تقلبات الضغط الناجمة عن درجة الحرارة، تعتمد أنظمة البثق الحديثة على وحدات تحكم PID متطورة. تقوم هذه الخوارزميات بمراقبة الوضع الحراري باستمرار عبر المزدوجات الحرارية الحساسة وإجراء تعديلات دقيقة على السخانات ومراوح التبريد في الوقت الفعلي. يضمن التحكم الدقيق في درجة الحرارة PLC بقاء لزوجة الذوبان متسقة تمامًا من حلق التغذية إلى القالب.
في أي عملية تصنيع مستمرة، يعد التآكل الميكانيكي متغيرًا لا مفر منه يؤثر بشكل مباشر على استقرار النظام. يتعرض لولب الطارد والبرميل إلى احتكاك لا هوادة فيه، ودرجات حرارة عالية، وقوى قص هائلة. تؤدي الطبيعة الكاشطة لإعادة التدوير إلى تفاقم هذا التآكل بشكل كبير. تحتوي المواد البلاستيكية بعد الاستهلاك في كثير من الأحيان على ملوثات مجهرية كاشطة، مثل الرمل المتبقي أو الألياف الزجاجية أو الغبار المعدني. تعمل هذه بمثابة معجون الطحن ضد الفولاذ المتصلب لمكونات البثق.
على مدار آلاف ساعات التشغيل، يؤدي هذا التآكل المستمر إلى تآكل القطر الخارجي للرحلات اللولبية تدريجيًا. كما أنه يزيد من القطر الداخلي للبرميل. المقياس الحرج هنا هو الخلوص الشعاعي. هذه هي الفجوة الدقيقة بين ذروة الطيران اللولبي وجدار البرميل. عندما تزداد هذه الخلوص بسبب التآكل الشديد، تتغير الديناميكا المائية لعملية البثق بشكل أساسي. وبدلاً من دفعه للأمام، يجد البلاستيك المنصهر عالي الضغط طريقًا أقل مقاومة وينزلق للخلف فوق الرحلات اللولبية البالية. يسمي المهندسون هذه الظاهرة بتدفق التسرب.
مع زيادة تدفق التسرب، يفقد الطارد كفاءة الضخ الحجمي. يتمثل العرض المباشر في انخفاض إجمالي في ضغط الذوبان الأساسي وانخفاض ملحوظ في إنتاجية الإنتاج عند دورة معينة في الدقيقة. علاوة على ذلك، يصبح المسمار البالي شديد الحساسية للتغيرات الطفيفة في الكثافة الظاهرية للمادة. عندما يواجه الطارد مجموعة أكثر كثافة من المواد، فإن الرحلات البالية تكافح من أجل نقل الزيادة المفاجئة في الكتلة، مما يؤدي إلى ارتفاع الضغط الشديد. يعد القياس المنتظم لأبعاد المسمار والبرميل أثناء الصيانة المجدولة أمرًا ضروريًا لتشخيص تقلبات الضغط الناتجة عن التآكل.
وبالنظر إلى التطورات الأخيرة في قطاع إعادة تدوير البلاستيك العالمي، هناك تحول واضح في الصناعة نحو تقنيات المعالجة التنبؤية. يطالب السوق بنسب أعلى من راتنجات ما بعد الاستهلاك في المنتجات الجديدة. نظرًا لأن PCR يحتوي على اختلافات هائلة في مؤشر تدفق الذوبان، فإن البثق التفاعلي التقليدي لم يعد كافيًا. تاريخيًا، لم يتمكن المشغلون من الاستجابة لتقلبات الضغط إلا بمجرد انطلاق الإنذار أو انفجار قرص التمزق.
اليوم، تعتمد مرافق إعادة التدوير الحديثة بشكل متزايد على شبكات المراقبة الريولوجية وشبكات الاستشعار الذكية المعتمدة على الذكاء الاصطناعي. هذه الأنظمة المتقدمة لا تقوم فقط بتسجيل الضغط. يقومون بتحليل التغيرات الدقيقة في دلتا الضغط في الوقت الحقيقي للتنبؤ بتغيرات اللزوجة في الراتنج قبل أن يصل الذوبان إلى رأس القالب. من خلال تحديد هذه الاتجاهات مبكرًا، يمكن لأنظمة التحكم الآلية ضبط عدد الدورات في الدقيقة اللولبي وسرعات وحدة التغذية بشكل استباقي لتحييد ارتفاع الضغط قبل أن يظهر فعليًا. ويؤكد هذا النهج الاستباقي أن إدارة الضغط لم تعد تقتصر على القوة الغاشمة الميكانيكية فحسب. يتعلق الأمر بإدارة البثق الذكية المبنية على البيانات.
غالبًا ما ينبع عدم استقرار الضغط من عدم التوافق الأساسي بين الخصائص الفيزيائية للمواد المعاد تدويرها والتصميم الهندسي لمعدات البثق. إن استخدام تكوين عام للآلة بمقاس واحد يناسب الجميع لأشكال البوليمر المختلفة إلى حد كبير يؤدي حتمًا إلى اختناقات في المعالجة وحالات شاذة شديدة في الضغط.
تمتلك المواد البلاستيكية الصلبة، مثل زجاجات البولي إيثيلين عالية الكثافة، أو أغلفة بطاريات البولي بروبيلين، أو الأنابيب البلاستيكية السميكة، كثافة كبيرة. إنها تتطلب قصًا ميكانيكيًا كبيرًا لتذوب بشكل موحد. ومع ذلك، غالبًا ما تأتي الخردة البلاستيكية الصلبة من مصادر مختلطة، مما يعني أن مؤشر تدفق الذوبان يمكن أن يختلف بشكل كبير من دفعة إلى أخرى. عندما يحاول جهاز بثق ذو لولب واحد معالجة رقائق صلبة مختلطة من MFI، فإن معدل الذوبان يتقلب. يؤدي هذا إلى ظهور مناطق موضعية من البوليمر غير الذائب والتي تسد مبدل الشاشة مؤقتًا وتتسبب في ارتفاع مفاجئ في الضغط عند المنبع.
بالنسبة لهذه المواد الكثيفة، يوصى بشدة باستخدام نظام تكوير مخصص للبلاستيك الصلب . تتميز هذه الأنظمة المتخصصة بإعداد البثق المتتالي على مرحلتين. يركز الطارد الأساسي سريع الدوران على الذوبان المكثف، والخلط عالي القص، والتفريغ الفراغي. يتم بعد ذلك نقل البوليمر المنصهر إلى جهاز بثق ثانوي أكبر وأبطأ في الدوران. تعمل هذه المرحلة الثانوية عند عدد دورات أقل في الدقيقة لتوفير نقل لطيف. إنه يجانس درجة حرارة الذوبان ويثبت الضغط بشكل مثالي قبل أن تصل المادة إلى قالب الترشيح والتكوير الدقيق.
| فئة المواد | الكثافة الظاهرية النموذجية | تحدي المعالجة الأولية | الحل الهندسي الموصى به |
|---|---|---|---|
| البلاستيك الصلب (رقائق HDPE/PP) | عالي (300-500 كجم/م3) | اختلاف مؤسسات التمويل الأصغر، والتدهور الحراري، والملوثات الصلبة التي تسبب كتل الشاشة. | نظام البثق المتتالي على مرحلتين |
| البلاستيك المرن (فيلم LDPE/LLDPE) | منخفض (20-100 كجم/م3) | إطعام جوعى، هواء محصور، احتباس رطوبة كبير. | الخط المتكامل للقاطع والضاغط |
بالنسبة لمديري المنشآت ومشغلي إعادة التدوير في مرحلة اتخاذ القرار لترقية بنيتهم التحتية، تتطلب معالجة تقلبات الضغط تقييمًا شاملاً لتقنية البثق لديك. في حين أن الصيانة الروتينية يمكن أن تخفف مؤقتًا من الارتفاع، يتم تحقيق استقرار الضغط على المدى الطويل من خلال دمج أدوات التحكم الميكانيكية والرقمية المتقدمة في بنية البثق.
أحد التحسينات الميكانيكية الأكثر تحديدًا للتخلص من تقلبات ضغط رأس القالب هو تركيب مضخة ذوبان بين نهاية الطارد ومجموعة القالب. تعتبر الطاردات، بحكم تصميمها، حساسة للتغيرات في المواد الأولية. وهذا يجعلهم عرضة بطبيعتهم لنبضات الضغط الطفيفة.
تعمل مضخة الصهر على مبدأ الإزاحة الإيجابية الحجمية. إنها تستخدم اثنين من التروس المتداخلة ذات الدوران المعاكس لالتقاط حجم دقيق من البوليمر المنصهر وإجبارها على المرور عبر القالب. نظرًا لأن خرج المضخة الترسية حجمي تمامًا، فإنها تعزل رأس القالب بشكل فعال عن أي ارتفاع مفاجئ ينشأ في الطارد. حتى إذا كان ضغط الطارد يتقلب بنسبة 20%، فإن مضخة الصهر يمكن أن توفر ضغط إخراج ثابت إلى القالب مع اختلاف أقل من 1%. وهذا يضمن كريات موحدة تماما.
يعد الانتقال من التشغيل اليدوي إلى أنظمة SIEMENS PLC المؤتمتة بالكامل خطوة حاسمة في تحديث منشأة إعادة التدوير. تستخدم أنظمة PLC المتقدمة خوارزميات ردود الفعل ذات الحلقة المغلقة لمراقبة ضغط الذوبان بشكل مستمر عبر محولات الطاقة الحساسة للغاية.
عندما يكتشف PLC انحرافًا طفيفًا عن معلمات الضغط المحددة، يمكنه على الفور ضبط سرعة آلية التغذية أو برغي الطارد الرئيسي للتعويض. على سبيل المثال، إذا بدأ الضغط في الانخفاض بسبب الانخفاض اللحظي في كثافة المادة، فإن PLC سوف يقوم تلقائيًا بزيادة معدل التغذية لتعبئة المسمار. يؤدي هذا إلى استعادة استقرار الضغط قبل أن يلاحظ المشغل تغيرًا ماديًا في الإخراج.
يكمن الأساس الميكانيكي لاستقرار الضغط في مجموعة نقل الحركة وهندسة المسمار. تضمن الترقية إلى علبة تروس ذات عزم دوران عالي أن الطارد يمكنه الحفاظ على عدد دورات ثابت في الدقيقة حتى عند معالجة دفعات عالية اللزوجة من البوليمر والتي قد تتسبب في توقف محرك أقل أو ارتفاعه.
علاوة على ذلك، فإن تصميمات البراغي المخصصة المصممة خصيصًا لعائلات بوليمر محددة يمكن أن تقلل بشكل كبير من شذوذات الضغط. يؤدي دمج رحلات الحاجز في المنطقة الانتقالية إلى فصل البوليمر المنصهر عن الطبقة الصلبة. وهذا يمنع المواد الصلبة غير الذائبة من الانحشار في قسم القياس والتسبب في ارتفاع الضغط المفاجئ.
تقلبات الضغط في إعادة تدوير البلاستيك ليست حوادث عشوائية. وهي تنبع من متغيرات هندسية يمكن تحديدها مثل التغذية غير المتسقة، أو الرطوبة المحتبسة، أو شاشات الترشيح المسدودة، أو عدم الاتساق الحراري، أو المعدات شديدة التآكل. في حين أن استكشاف أخطاء المكونات الفردية وإصلاحها أمر ضروري، فإن تشغيل المواد المعاد تدويرها المتغيرة للغاية من خلال آلة قديمة أو سيئة التجهيز ستكون دائمًا معركة شاقة.
يمكن أن تؤدي ترقية أجهزتك لتشمل أنظمة تغذية متخصصة، وتكوينات مزدوجة المرحلة، وعناصر تحكم PLC متقدمة إلى حل مشكلات البثق الشائعة هذه بشكل دائم. يضمن النظام الموثوق والمُصمم خصيصًا لهذا الغرض تدفق ذوبان ثابت وكفاءة أعلى وجودة حبيبات فائقة. قم بتقييم الإعداد الحالي الخاص بك اليوم لتحديد الاختناقات التشغيلية. إذا كانت منشأتك تعاني من هذه المشكلات، فإن استكشاف حلول مخصصة من رواد الصناعة مثل Jwell Recycling يمكن أن يساعدك على ترقية البنية التحتية لديك، وتقليل وقت التوقف عن العمل المكلف، وحماية أرباحك النهائية.
لا يوجد ضغط ذوبان مثالي عالمي واحد، حيث أن الهدف الأمثل يعتمد بشكل كبير على البوليمر المحدد الذي تتم معالجته، ومؤشر تدفق الذوبان، ودرجة حرارة التشغيل، وحجم شبكة مبدل الشاشة، وهندسة رأس القالب. ومع ذلك، في عمليات إعادة التدوير القياسية، يتراوح ضغط الذوبان عادة بين 100 إلى 300 بار. القيمة العددية المطلقة للضغط أقل أهمية بكثير من استقراره. يعمل خط البثق بثبات عند 200 بار مع تقلب قدره ±5 بار على النحو الأمثل، في حين أن ارتفاع الطارد بشكل كبير بين 100 و200 بار يشير إلى عدم استقرار شديد في المعالجة.
تظهر مكونات البثق البالية عدة أعراض قابلة للقياس قبل حدوث الفشل الكامل. الطريقة الأكثر تجريبية لتشخيص التآكل هي حساب الخرج المحدد للآلة، والذي يتم قياسه بالكيلوجرام في الساعة لكل دورة في الدقيقة. إذا لاحظت انخفاضًا ثابتًا في إنتاج معين على مدار عدة أشهر أثناء تشغيل نفس المادة بالضبط في نفس درجات الحرارة، فإن زيادة الخلوص الشعاعي بسبب تآكل البرغي والمسمار هو السبب الأكثر احتمالًا. للحصول على تشخيص نهائي، يجب على موظفي الصيانة قياس القطر الخارجي للرحلات اللولبية فعليًا أثناء عملية التفكيك المجدولة.
نعم، على وجه التحديد عند معالجة المواد خفيفة الوزن ومنخفضة الكثافة مثل أفلام LDPE الزراعية أو أغلفة LLDPE الممتدة أو أكياس PP المنسوجة. إن ارتفاع الضغط في إعادة تدوير الأفلام يحدث بشكل حصري تقريبًا بسبب التغذية غير المتساوية وانحباس الهواء داخل أسطوانة الطارد. يعمل الضاغط القاطع كوحدة تكييف مسبقة تستخدم الاحتكاك الميكانيكي لتسخين وتجفيف وضغط الفيلم الرقيق بلطف إلى حالة كثيفة وشبه ملدنة. من خلال ضمان دخول كتلة ثابتة وموحدة إلى القناة اللولبية، فإن ضاغط القاطع يزيل بشكل فعال التغذية الجائعة ويثبت ضغط الذوبان الداخلي.
عادةً ما يكون سبب ارتفاع الضغط أثناء التحولات الدفعية في إعادة تدوير البلاستيك الصلب هو الاختلافات في مؤشر تدفق الذوبان ولزوجة البوليمر. غالبًا ما تحتوي الخردة الصلبة بعد الاستهلاك على خليط من درجات مختلفة من البلاستيك التي تذوب بمعدلات مختلفة وتظهر لزوجة متفاوتة تحت القص. عندما تدخل كمية تحتوي على كمية أكبر من البلاستيك منخفض MFI إلى البرميل، فإنها تتطلب المزيد من الطاقة الميكانيكية للإذابة والضغط على المسمار، مما يتسبب في ارتفاع فوري في ضغط الذوبان. يوصى بشدة باستخدام نظام بثق قوي مزدوج المرحلة لتجانس مواد مؤسسات التمويل الأصغر المختلطة هذه بسلاسة.
يشير الانخفاض المفاجئ في ضغط الذوبان عادة إلى حدوث خلل في تغذية المواد. يمكن أن يحدث هذا بسبب تجسير المواد في القادوس، حيث تتجمع الرقائق خفيفة الوزن معًا وتسد حلق التغذية. يمكن أن يحدث ذلك أيضًا إذا كانت سرعة برغي التغذية منخفضة جدًا، مما يؤدي إلى الجوع الشديد. بالإضافة إلى ذلك، إذا انتقلت فجأة إلى مجموعة من المواد شديدة التدهور مع مؤشر تدفق ذوبان مرتفع جدًا، فسوف تنخفض اللزوجة، مما يتسبب في انخفاض فوري في الضغط الخلفي.
كلما كانت شبكة الشاشة أدق، زادت مقاومة خط الأساس لتدفق البوليمر. يؤدي استخدام شبكة دقيقة جدًا إلى إنشاء ضغط ذوبان أساسي أعلى. والأهم من ذلك، أن الشبكة الدقيقة سوف تلتقط جزيئات الملوثات الأصغر حجمًا، مما يعني أنها سوف تنسد بشكل أسرع بكثير من الشاشة الخشنة. يؤدي هذا الانسداد السريع إلى تسريع معدل تراكم الضغط الخلفي، مما يؤدي إلى ارتفاع الضغط بشكل متكرر وشديد إلا إذا كنت تستخدم مغير الشاشة المستمر التلقائي بالكامل.


