
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-19 المنشأ:محرر الموقع


تتقلب جودة البلاستيك المعاد تدويره بشكل كبير. يعرف مديرو المصانع ومشغلو البثق هذا الإحباط جيدًا. تقوم بتغذية دفعة من إعادة الطحن في القادوس، وفجأة يرتفع ضغط الذوبان في الماكينة أو يبدأ وجه القالب في اللعاب. لماذا يحدث هذا التناقض؟ تكمن الإجابة في كيفية تغيير المعالجة الحرارية للخصائص الفيزيائية للبوليمر بشكل أساسي.
إن تجاهل خصائص تدفق ذوبان المادة يؤدي حتماً إلى منتجات نهائية معيبة. على أرض المصنع، يُترجم هذا الإشراف مباشرةً إلى فترات توقف مكلفة للآلات، وإهدار الطاقة، ورفض أسياد المواد. للتنقل بنجاح بين تعقيدات استخلاص البوليمر، فإن إتقان معدل تدفق الذوبان أمر غير قابل للتفاوض. فهو يتطلب أكثر بكثير من مجرد الاختبارات المعملية الأساسية. ويتطلب تنفيذ معدات معالجة متقدمة مصممة لتصحيح هذه التحولات الريولوجية بسرعة.
تتطلب معالجة الراتنجات المعاد تدويرها بشكل فعال فهمًا علميًا لكيفية تصرف البوليمرات تحت الحرارة الشديدة وإجهاد القص. يعد معدل تدفق الذوبان بمثابة المقياس التشخيصي الأساسي لهذا التحليل النقدي.
معدل تدفق الذوبان، الذي يشار إليه كثيرًا بمؤشر تدفق الذوبان، هو قياس موحد. إنه يحدد بالضبط مدى سهولة تدفق ذوبان اللدائن الحرارية تحت الضغط. من الناحية العملية، يقوم فنيو المختبر بقياس كتلة البوليمر المبثوق من خلال قالب شعري مُشكل بدقة. يطبقون وزنًا ساكنًا محددًا عند درجة حرارة ثابتة لمدة عشر دقائق.
وحدة القياس القياسية هي جرام لكل عشر دقائق. تتطلب البوليمرات المختلفة ظروف اختبار محددة للغاية. على سبيل المثال، يتم إجراء اختبار مادة البولي بروبيلين بشكل تقليدي عند درجة حرارة 230 درجة مئوية مع حمولة تبلغ 2.16 كجم. يستخدم البولي إيثيلين نفس الحمل بالضبط ولكن عند 190 درجة مئوية. يتيح إنشاء هذه القياسات الأساسية لمرافق إعادة التدوير تصنيف خردة المدخلات بدقة والتنبؤ بكيفية تصرف البلاستيك بمجرد دخوله إلى برميل الطارد الساخن.
تنبع الخصائص الفيزيائية للبلاستيك من بنيته الجزيئية. وعلى وجه التحديد، فإن طول سلاسل البوليمر المتشابكة يحدد قوتها ومرونتها. يعمل مؤشر التدفق كمؤشر غير مباشر موثوق للغاية لكل من الوزن الجزيئي ولزوجة الذوبان.
عندما تمتلك مادة بلاستيكية سلاسل بوليمر طويلة ومتشابكة، فإنها تتمتع بوزن جزيئي مرتفع. هذه السلاسل الطويلة تقاوم الحركة بشكل طبيعي عند ذوبانها، مما يخلق لزوجة عالية الذوبان. ونتيجة لذلك، تتدفق المادة ببطء عبر قالب الاختبار، مما يؤدي إلى انخفاض قيمة معدل التدفق. وعلى العكس من ذلك، تشير سلاسل البوليمر الأقصر إلى وزن جزيئي أقل. تظهر المادة لزوجة ذوبان منخفضة وتتدفق بسرعة تحت الضغط، مما يؤدي إلى قيمة معدل تدفق عالية.
ويعتمد مهندسو العمليات على هذه العلاقة العكسية يوميًا. إذا أظهرت مجموعة من البلاستيك المعاد تدويره معدل تدفق أعلى بكثير من نظيرتها الأصلية، يستنتج المشغلون على الفور أن سلاسل البوليمر قد انكسرت خلال دورات الحياة السابقة.
يؤدي الانتقال من تصنيع البلاستيك الخام إلى معالجة البلاستيك المعاد تدويره بعد الاستهلاك إلى درجة هائلة من عدم القدرة على التنبؤ بالمواد. تكشف تحليلات الصناعة الحديثة عن تحول حاد في سوق البلاستيك العالمي فيما يتعلق بمعايير المواد. انطلاقًا من التفويضات الحكومية الصارمة للمحتوى المعاد تدويره بشكل أكبر في عبوات المستهلك، يرفض أصحاب العلامات التجارية الكبرى بشدة الراتنجات منخفضة الجودة والمعاد تدويرها. واليوم، يطلبون الكريات المعاد تدويرها والتي تعمل بشكل مماثل للمواد البكر في خطوط الإنتاج عالية السرعة الخاصة بهم.
لقد أدى هذا الاتجاه في الصناعة إلى تحويل ملفات تعريف التدفق. لم يعد الأمر مجرد فحص أساسي للجودة؛ إنها أداة هامة للامتثال والتقييم. المعالجات التي تفشل في ضمان تفاوتات التدفق الضيقة تخسر بسرعة العقود المربحة أمام المنافسين المجهزين بتقنيات التحكم الريولوجية المتقدمة.
تصل الراتنجات البكر مع أوراق مواصفات معتمدة مباشرة من مصانع البتروكيماويات. تحمل المواد البلاستيكية بعد الاستهلاك تاريخًا حراريًا قاسيًا ومعقدًا. لقد تم صهرها، وتشكيلها، وتبريدها، وتعريضها للأشعة فوق البنفسجية البيئية، وتمزيقها بقوة. كل مرحلة تسبب ضغطًا مجهريًا على مصفوفة البوليمر.
يتيح الاختبار لفنيي مراقبة الجودة تحديد المدى الدقيق لهذا التدهور. ومن خلال مقارنة معدل تدفق الخردة البلاستيكية الواردة مع خطوط الأساس الصناعية المعمول بها، تحدد المنشآت مصير المادة. تنتقل المواد البلاستيكية السليمة من الناحية الهيكلية إلى التطبيقات عالية الأداء. يتم تحويل الدفعات شديدة التدهور إلى منتجات أقل تطلبًا، مثل الخشب المركب أو أنابيب الصرف المدفونة.
يتطلب مشترو الكريات البلاستيكية المعاد تدويرها اتساقًا ريولوجيًا لا يتزعزع. تعمل عمليات تصنيع المنتج النهائي وفقًا لمعايير صارمة بشكل لا يصدق. إذا تذبذب معدل تدفق الكريات المعاد تدويرها بشكل غير متوقع من صندوق إلى آخر، فإن خط التصنيع بأكمله سوف يفشل حتماً.
على وجه التحديد، يتطلب قولبة الحقن معدل تدفق مرتفع نسبيًا. يجب أن يملأ المصهور تجاويف القالب المعقدة بسرعة قبل أن يصلب. يؤدي التدفق المنخفض بشكل غير عادي إلى لقطات قصيرة، مما يترك القالب ممتلئًا بشكل غير كامل. في المقابل، تتطلب عملية النفخ بالبثق معدل تدفق منخفض للحفاظ على قوة الذوبان. وهذا يمنع الباريسون البلاستيكي المنصهر من الترهل تحت ثقله قبل إغلاق مشابك القالب. يضمن التحكم الدقيق أن الكريات المعاد تدويرها تلبي المواصفات النهائية الدقيقة، مما يحافظ على القيمة الاقتصادية للمواد المستردة.
يستخدم علم البوليمرات عدة مقاييس متميزة ولكن ذات صلة لوصف سلوك التدفق. يعد توضيح الاختلافات الدقيقة بين تدفق الكتلة وتدفق الحجم ولزوجة الذوبان الفعلية أمرًا ضروريًا لمعايرة المعدات الدقيقة على أرضية المصنع.
في حين أن معدل تدفق الذوبان يقيس كتلة البوليمر المبثوق، فإن معدل حجم الذوبان يقيس حجم البوليمر المبثوق في ظل نفس الظروف القياسية بالضبط. يتم التعبير عن هذا القياس بالسنتيمتر المكعب لكل عشر دقائق.
يثبت معدل الحجم أنه مفيد بشكل خاص عند تقييم المواد البلاستيكية المملوءة بكثافة. تمتلك الراتنجات المركبة مع كربونات الكالسيوم أو الألياف الزجاجية أو التلك جاذبية محددة متغيرة بشكل كبير. يوفر الاعتماد على الكتلة فقط منظورًا منحرفًا لسلوك التدفق الفعلي للمادة داخل أسطوانة الماكينة. يلغي معدل الحجم متغير الكثافة تمامًا، مما يوفر تمثيلًا نقيًا للتدفق الحجمي.
اللزوجة الذائبة هي الخاصية الأساسية التي تصف المقاومة الداخلية للسائل للتدفق. تقوم أجهزة قياس الشعيرات الدموية المتقدمة بقياس ذلك بالباسكال-ثواني. يتم تبسيط معدلات تدفق الكتلة والحجم، وقياسات تجريبية ذات نقطة واحدة. إنها ترتبط بقوة باللزوجة الذائبة ولكنها لا توفر منحنى ريولوجيًا كاملاً.
| وحدة القياس | المترية | ما تقيسه هو | التطبيق الأساسي في إعادة التدوير |
|---|---|---|---|
| معدل تدفق الذوبان | جم/10 دقيقة | التدفق الشامل مع مرور الوقت | مراقبة الجودة القياسية وتصنيف المواد. |
| معدل حجم الذوبان | سم³/10 دقيقة | التدفق الحجمي مع مرور الوقت | تقييم المواد البلاستيكية المعاد تدويرها المملوءة أو المركبة. |
| تذوب اللزوجة | باس | المقاومة الداخلية للتدفق | هندسة العمليات المتقدمة وتحسين تصميم المسمار. |
يستخدم المهندسون نقاط البيانات هذه لضبط المعلمات التشغيلية لخطوط إعادة التدوير الخاصة بهم. إذا أشارت بيانات الحجم إلى ذوبان شديد اللزوجة، يقوم المشغلون بزيادة درجة حرارة البرميل بشكل استباقي أو ضبط سرعة المسمار. وهذا يمنع الحمل الزائد للمحرك وتدهور القص غير المرغوب فيه.
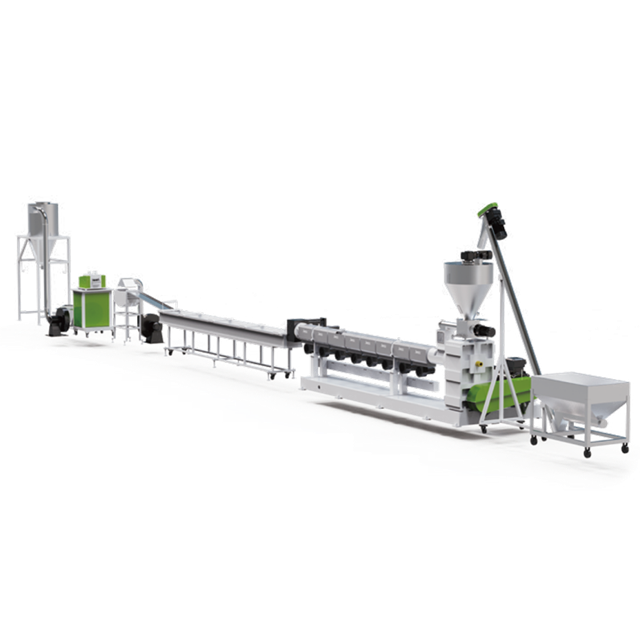
التحدي الأساسي لإعادة التدوير الميكانيكي هو أن البلاستيك غير قابل لإعادة التدوير إلى ما لا نهاية دون تدخل كيميائي. إن الفهم الدقيق لكيفية تغيير دورات المعالجة المتكررة لمؤشر التدفق أمر حيوي للتخطيط التشغيلي على المدى الطويل.
إن تغذية الخردة البلاستيكية في جهاز الطارد يعرضها على الفور لطاقة حرارية مكثفة من أشرطة السخان. في الوقت نفسه، يولد المسمار الذي يدور بسرعة إجهاد قص ميكانيكي شديد. هذا المزيج القاسي يؤدي إلى تدهور ميكانيكي حراري.
يعتمد التفاعل الدقيق بشكل كبير على نوع البوليمر. في مادة البولي بروبيلين، يؤدي الإجهاد الحراري والقص في المقام الأول إلى قطع العمود الفقري الطويل للبوليمر إلى أجزاء أقصر. تؤدي هذه العملية، المعروفة باسم قطع السلسلة، إلى زيادة تدريجية في معدل التدفق مع كل دورة إعادة تدوير. تصبح المادة أكثر مرونة بشكل ملحوظ ولكنها تفقد قوة الشد الحرجة ومقاومة الصدمات. علاوة على ذلك، تميل درجات معينة من البولي إيثيلين إلى تكوين روابط متقاطعة بين سلاسل البوليمر تحت الحرارة المفرطة. وهذا يخلق بنية جزيئية معقدة تشبه الشبكة، مما يقلل في الواقع من معدل التدفق على مدار دورات متعددة، مما يجعل المادة أكثر صلابة وأصعب في المعالجة.
توضح البيانات التجريبية أن حلقة إعادة التدوير المباشرة وغير المخلوطة من مادة البولي بروبيلين يمكن أن تشهد معدل تدفقها يتضاعف أو ثلاثة أضعاف بعد ثلاث دورات حياة فقط. وبسبب هذه التحولات التي يمكن التنبؤ بها إلى حد كبير، نادرًا ما تقوم مرافق إعادة التدوير بمعالجة الخردة شديدة التحلل للتطبيقات الهيكلية الصعبة.
وبدلاً من ذلك، يقوم المشغلون بإنشاء بروتوكولات مزج دقيقة على أرضية المصنع. ومن خلال خلط النسب المحسوبة من خردة ما بعد الاستهلاك مع المواد البلاستيكية الخام، تعمل المنشآت على تثبيت معدل التدفق الإجمالي. تضمن هذه الممارسة بقاء المنتج المكعب النهائي جيدًا ضمن تفاوتات التصنيع المقبولة.
يتطلب توليد بيانات موثوقة الالتزام الصارم ببروتوكولات الاختبار الدولية. وهذا يلغي التخمين ويضمن قبول البيانات عالميًا من قبل المشترين الصارمين.
يقوم الفنيون بقياس معدلات التدفق باستخدام أداة مختبرية متخصصة تُعرف باسم مقياس البلاستوميتر البثق. تخضع إجراءات الاختبار بشكل صارم للمعايير الدولية، وفي الغالب ISO 1133 وASTM D1238.
يتميز الجهاز بوجود أسطوانة معدنية ساخنة ذات قطر داخلي محدد. يوجد قالب شعري مصنوع بدقة في الجزء السفلي من البرميل. يقوم الفني بتحميل رقائق البلاستيك المجففة بعناية في هذا البرميل الساخن، مما يسمح لها بالتسخين المسبق والذوبان. يقومون بإدخال مكبس ويضعون وزنًا ساكنًا موحدًا في الأعلى. هذا الوزن يجبر البلاستيك المنصهر على المرور عبر القالب الصغير. يتم قطع البثق الذي يظهر خلال فترة زمنية محددة ووزنه بدقة لحساب القيمة النهائية.
يتطلب توليد قراءات دقيقة انضباطًا مختبريًا صارمًا. يمكن للعديد من المتغيرات البيئية أن تؤدي إلى تحريف النتائج بشكل كبير إذا لم تتم إدارتها بشكل صحيح. تمتص المواد البلاستيكية المسترطبة، مثل PET والنايلون، الرطوبة بقوة من الجو. وبدون التجفيف الشامل قبل الاختبار، تتحول الرطوبة المحتبسة إلى بخار داخل البرميل الساخن. يعمل هذا بمثابة ملدن مؤقت، حيث يعمل على تضخيم القراءة بشكل مصطنع وتسريع التحلل المائي أثناء الاختبار نفسه.
بالإضافة إلى ذلك، يجب على الفنيين تنظيف البرميل والمكبس والقالب بدقة باستخدام أدوات نحاسية بين كل اختبار. حتى المخلفات المجهرية من البوليمر المتحلل والمحترق من دفعة سابقة تغير ديناميكيات التدفق وتبطل النتائج اللاحقة تمامًا.
إن فهم العلم وراء تدفق الذوبان هو مجرد مرحلة التشخيص. يكمن التحدي التشغيلي الحقيقي في التحكم الفعال في هذا المقياس وتحقيق استقراره أثناء الإنتاج المستمر. تختلف معدلات تدفق الخردة الواردة بشكل كبير. ولتحويل هذه النفايات غير المتناسقة إلى راتينج قابل للتطبيق تجاريًا، يعتمد المصنعون على آلة تكوير البلاستيك عالية الهندسة والمصممة خصيصًا لإدارة ريولوجيا البوليمر.
تعمل الرطوبة والمركبات العضوية المتطايرة كمسبب رئيسي وراء تقلبات التدفق غير المرغوب فيها. يؤدي تسخين البوليمرات في وجود الرطوبة إلى التحلل المائي، الذي يقسم سلاسل البوليمر ويزيد بشكل حاد من معدل التدفق. كما أن أحبار الطباعة المتبقية والملوثات السطحية تخلق فقاعات غازية تعطل تدفق الذوبان المستمر.
تعالج المعدات الحديثة هذا التهديد من خلال أنظمة تفريغ الفراغ متعددة المناطق. عندما يتحول البلاستيك إلى الحالة المنصهرة، تقوم مضخات التفريغ Roots عالية الطاقة باستخراج البخار والمونومرات ذات الوزن الجزيئي المنخفض والغازات المتطايرة. على الخط الأمثل، يمكنك سماع هسهسة البخار المستخرج بوضوح. إن إزالة هذه الشوائب قبل أن يصل البلاستيك إلى رأس القالب يمنع التحلل المائي، وبالتالي تثبيت المنتج النهائي.
تعتمد عملية البثق بطبيعتها على القص الميكانيكي لتوليد حرارة الانصهار. ومع ذلك، فإن إجهاد القص المفرط يؤدي إلى كسر سلاسل البوليمر. تعتمد الآلات الرديئة على الاحتكاك بالقوة الغاشمة، مما يولد حرارة قص مفرطة تدمر سلامة المادة.
تمنع الأنظمة المتطورة ذلك من خلال أشكال هندسية لولبية محددة للغاية. تم تصميم هذه البراغي بنسب L/D محسنة تبلغ 32:1 أو 36:1 وطلاءات ثنائية المعدن، وتوفر طاقة ميكانيكية دقيقة دون الإفراط في القص. تعمل أجهزة التحكم في درجة الحرارة PID المتطورة جنبًا إلى جنب مع أنظمة تبريد المياه. إذا ارتفعت درجات حرارة المنصهر بسبب الاحتكاك الداخلي، فإن نظام التبريد يعمل على الفور. وهذا يمنع تدهور البوليمر الجامح ويحافظ على مؤشر تدفق الكريات المعاد تدويرها بدقة على الهدف.
في العديد من تطبيقات العالم الحقيقي، تتحلل النفايات البلاستيكية الواردة إلى درجة يكون فيها معدل تدفقها الطبيعي مرتفعًا للغاية. يعمل المتميز خط تكوير البلاستيك كمركب مكثف، مما يسمح للمشغلين بإدخال إضافات محددة مباشرة إلى المصهور.
تقوم موسعات السلسلة بإعادة ربط سلاسل البوليمر المكسورة، مما يقلل بشكل فعال من معدل التدفق ويستعيد قوة الشد. يمكن أن تزيد بيروكسيدات الريولوجيا الخاضعة للرقابة من معدل التدفق عمدًا إذا كان الهدف هو راتنج عالي التدفق. تضمن مناطق الخلط المشتتة والتوزيعية في الماكينة دمج المعدلات الكيميائية بشكل موحد على المستوى المجهري، مما يؤدي إلى القضاء على تناقضات التدفق غير المنتظمة داخل الدفعة النهائية.
يتطلب اختيار الآلة المناسبة مواءمة مواصفات المعدات مع الخصائص الريولوجية لمجرى النفايات الخاص بك. تمثل المواد البلاستيكية الصلبة، مثل زجاجات HDPE، وأغلفة بطاريات PP، والنفايات الإلكترونية ABS، تحديات معالجة فريدة بسبب كثافتها الظاهرية العالية وسلوكيات الذوبان.
يجب على المشغلين الاختيار بين معماريات البثق أحادية المرحلة ومزدوجة المرحلة بناءً على حالة مادة الإدخال.
يستخدم الخط ذو المرحلة الواحدة برميلًا طويلًا من الطارد. يتميز هذا الإعداد بكفاءة عالية ويمارس تاريخًا حراريًا أقل على البلاستيك. نظرًا لأن المادة تقضي وقتًا أقل تحت الحرارة والقص، فإن الخط أحادي المرحلة هو الخيار الأمثل لإعادة الطحن الصلب النظيف المغسول مسبقًا والذي يمتلك بالفعل معدل تدفق بداية موحد.
وفي المقابل، تتطلب المواد البلاستيكية الصلبة الملوثة بشدة إعدادًا على مرحلتين. يقوم الطارد الأساسي بإذابة المادة وتفريغها بشكل كبير من الغازات، وتغذيتها مباشرة في الطارد الثانوي الأقصر من أجل ترشيح إضافي وتوليد الضغط. في حين أن هذا يمتد التاريخ الحراري، فإن التجانس الفائق واستخراج المواد المتطايرة ضروريان للغاية لإدارة معدلات التدفق الأولي المختلط.
نادرًا ما توفر الآلات القياسية الاستقرار الأمثل للتدفقات المعقدة. تتطلب معالجة خردة أنابيب HDPE الصلبة عالية اللزوجة علبة تروس قوية وعالية عزم الدوران ومسامير عميقة لمنع ركود المواد.
تلعب آليات التغذية أيضًا دورًا حاسمًا. تتميز إعادة طحن البلاستيك الصلب بكثافة كبيرة عالية. إن استخدام المتخصص خط تكوير البلاستيك الصلب المجهز بقادوس التغذية القوية يضمن دخول حجم ثابت من المواد إلى المسمار. وهذا يمنع الارتفاع. يؤدي الارتفاع إلى تقلبات حادة في ضغط الذوبان، مما يؤدي إلى تسخين غير متساوٍ وعدم انتظام جودة الحبيبات النهائية. يؤدي تصميم هذه المكونات المحددة إلى زيادة الإنتاجية مع الحفاظ على السلامة الهيكلية.
يعد معدل تدفق الذوبان المقياس الصحي الأكثر أهمية للمواد البلاستيكية المعاد تدويرها. إنه يحدد القيمة النهائية والأداء الهيكلي وسهولة الاستخدام للراتنج المسترد في سوق شديدة التنافسية. إن اختبار الخردة الواردة بدقة هو مجرد خطوة تشخيصية أولى. يتطلب التحكم الحقيقي في الريولوجيا آلات إعادة تدوير قوية ومصممة علميًا.
هل تعاني من ضغط الذوبان غير المنتظم، ومعدلات التدفق غير المتسقة، والدفعات المرفوضة؟ إذا كان إعداد المصنع الحالي لديك غير قادر على التعامل مع المتطلبات الريولوجية الصارمة للمعالجة الحديثة لمرحلة ما بعد الاستهلاك، فقد حان الوقت لتقييم معداتك. إن الترقية إلى تقنية البثق الرائدة في الصناعة تضمن جودة الحبيبات المتميزة، وتقلل من وقت التوقف عن العمل، وتحمي صافي أرباحك. استكشف حلول البثق المخصصة وعالية الأداء في Jwell Machinery لتحقيق الاستقرار في إنتاجك اليوم.
لا يوجد معيار عالمي لمعدل التدفق "الجيد". يتم تحديد المقياس المثالي بدقة من خلال عملية التصنيع النهائية. يتطلب قولبة الحقن تعبئة سريعة للتجويف، مما يجعل معدل التدفق الأعلى يتراوح بين 10 إلى 50 جرامًا لكل عشر دقائق أمرًا مرغوبًا فيه. تتطلب عمليات البثق مثل تصنيع الأنابيب قوة ذوبان عالية للحفاظ على الشكل، مما يستلزم معدل تدفق منخفض يتراوح بين 0.5 إلى 3 جرام لكل عشر دقائق. تلبي الحبيبات عالية الجودة دائمًا هدف المشتري دون تغيير من دفعة إلى أخرى.
في حين أن الآلات لا يمكنها عكس التدهور بطريقة سحرية من تلقاء نفسها، فإن الخط الذي تم تكوينه بشكل صحيح يصحح معدل التدفق ويثبته تمامًا. مناطق خلط متقدمة داخل موسعات سلسلة المزيج اللولبي، أو عوامل الربط المتقاطع، أو الراتنج البكر مباشرة في الخردة المتدهورة. يمنع التفريغ الممتاز والتحكم الأمثل في القص حدوث المزيد من التدهور أثناء المعالجة، مما يعيد المادة إلى المواصفات التجارية.
يزداد معدل تدفق مادة البولي بروبيلين بسبب انقسام السلسلة. خلال دورة حياته وقذفه، يواجه البوليمر ضغوطًا حرارية وميكانيكية وتأكسدية شديدة. تعمل هذه الطاقة على كسر سلاسل الكربون الجزيئية الطويلة. السلاسل الأقصر تقلل من متوسط الوزن الجزيئي. يؤدي انخفاض الوزن الجزيئي إلى انخفاض لزوجة الذوبان، مما يظهر كمعدل تدفق أسرع أثناء الاختبار.
تكمن الاختلافات الأساسية في التعامل مع المواد، وآليات التغذية، وتصميم المسمار. تشتمل الخطوط المرنة لأفلام LDPE على قاطع وضاغط للتسخين المسبق للمواد الرقيقة وتكثيفها. تعمل الخطوط الصلبة لزجاجات HDPE أو ABS على معالجة الرقائق الصلبة ذات الكثافة الظاهرية العالية. تستخدم هذه مغذيات القوة القادوسية بدلاً من الضاغطات. تختلف الأشكال الهندسية اللولبية أيضًا، حيث تتطلب المواد البلاستيكية الصلبة نسب ضغط فريدة لتذوب بكفاءة دون تغيير معدل التدفق.
تؤدي الرطوبة إلى تشويه نتائج اختبار المواد البلاستيكية المسترطبة بشكل كبير مثل PET. إذا لم يتم تبلور المادة وتجفيفها بشكل كامل قبل دخولها إلى مفهرس الذوبان، فإن الرطوبة المتبقية تتحول إلى بخار. يعمل هذا البخار كملدن ويسبب تحللًا مائيًا سريعًا داخل برميل الاختبار. تتحلل سلاسل البوليمر أثناء الاختبار نفسه، مما يؤدي إلى قراءة معدل تدفق عالية بشكل مصطنع وغير دقيقة تمامًا.
يعمل ضغط الذوبان بمثابة نبض لخط البثق. إذا تقلب معدل تدفق الخردة الواردة، تتغير اللزوجة، مما يؤدي على الفور إلى ارتفاع أو انخفاض ضغط الذوبان. من خلال مراقبة تغيرات الضغط هذه في الوقت الفعلي عند رأس القالب، يمكن للمشغلين ضبط سرعات اللولب أو إعدادات مبدل الشاشة. يضمن ضغط الذوبان المتسق تسخين القص بشكل موحد، وهو أمر بالغ الأهمية لإنتاج الكريات ذات مؤشر تدفق مستقر ويمكن التنبؤ به.


