
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-11 المنشأ:محرر الموقع


انتقل إلى أي طابق إنتاج كبير الحجم اليوم. ستلاحظ بسرعة أن المعدات القياسية تواجه صعوبة كبيرة في التعامل مع مصفوفات البوليمر المعقدة. غالبًا ما يؤدي الاعتماد على الآلات الجاهزة إلى تدهور شديد في المواد، وإنتاجيات غير متسقة، وفشل ميكانيكي سابق لأوانه. يعمل مصنعو آلات البثق ذات اللولب المزدوج من الدرجة الأولى كشركاء هندسيين استراتيجيين بدلاً من مجرد بائعي المعدات. إنهم يقومون بتخصيص كل مكون على حدة بدءًا من قادوس التغذية وحتى آلية القطع النهائية. تضمن هذه الهندسة الدقيقة أن الماكينة تتوافق تمامًا مع الخصائص الريولوجية الفريدة لتركيبتك المحددة.
تشهد صناعة البلاستيك حاليا تحولا هائلا. انطلاقًا من متطلبات الاستدامة العالمية الصارمة، تتجه المعالجات بشكل كبير نحو راتنجات ما بعد الاستهلاك والبوليمرات الحيوية المتقدمة. يخلق هذا الاتجاه الكلي اختناقًا شديدًا في المعالجة. تفتقر الآلات القياسية ببساطة إلى كثافة عزم الدوران المحددة وقدرة التطاير المطلوبة للتعامل مع مستويات الرطوبة المتقلبة في المواد المعاد تدويرها. ونتيجة لذلك، يشهد السوق ارتفاعًا حادًا في الطلب على أجهزة البثق المتخصصة للغاية والمصممة خصيصًا لنماذج الاقتصاد الدائري والمركبات التقنية.
تتطلب المواد المختلفة بيئات معالجة محددة للغاية. تحتاج المواد البلاستيكية المملوءة بدرجة عالية إلى خلط قوي دون تدمير بطانة البرميل. تتطلب المواد البلاستيكية الحيوية الحساسة للحرارة التحكم الدقيق في درجة الحرارة ومعدلات قص منخفضة لتجنب التدهور الحراري الكارثي.
عندما تعتمد العمليات كبيرة الحجم على آلات غير مخصصة لتكوير البلاستيك الصناعي ، فإنها تصطدم بحواجز طرق مكلفة. كثيرًا ما يعاني المشغلون من درجات حرارة ذوبان غير متناسقة، وتشتت مضاف ضعيف، وارتفاع القالب. التخصيص يحل هذه المشكلة مباشرة على المستوى الهندسي. يمكنك حساب كل متغير بما في ذلك وقت المكوث ومعدل القص وقدرة التفريغ وكفاءة التبريد. يؤدي هذا النهج إلى تقليل هدر المواد بشكل كبير وتقليل استهلاك الطاقة لكل كيلوغرام. وفي نهاية المطاف، فهو يعمل على إطالة العمر التشغيلي للمعدات وتحقيق عائد سريع على الاستثمار.
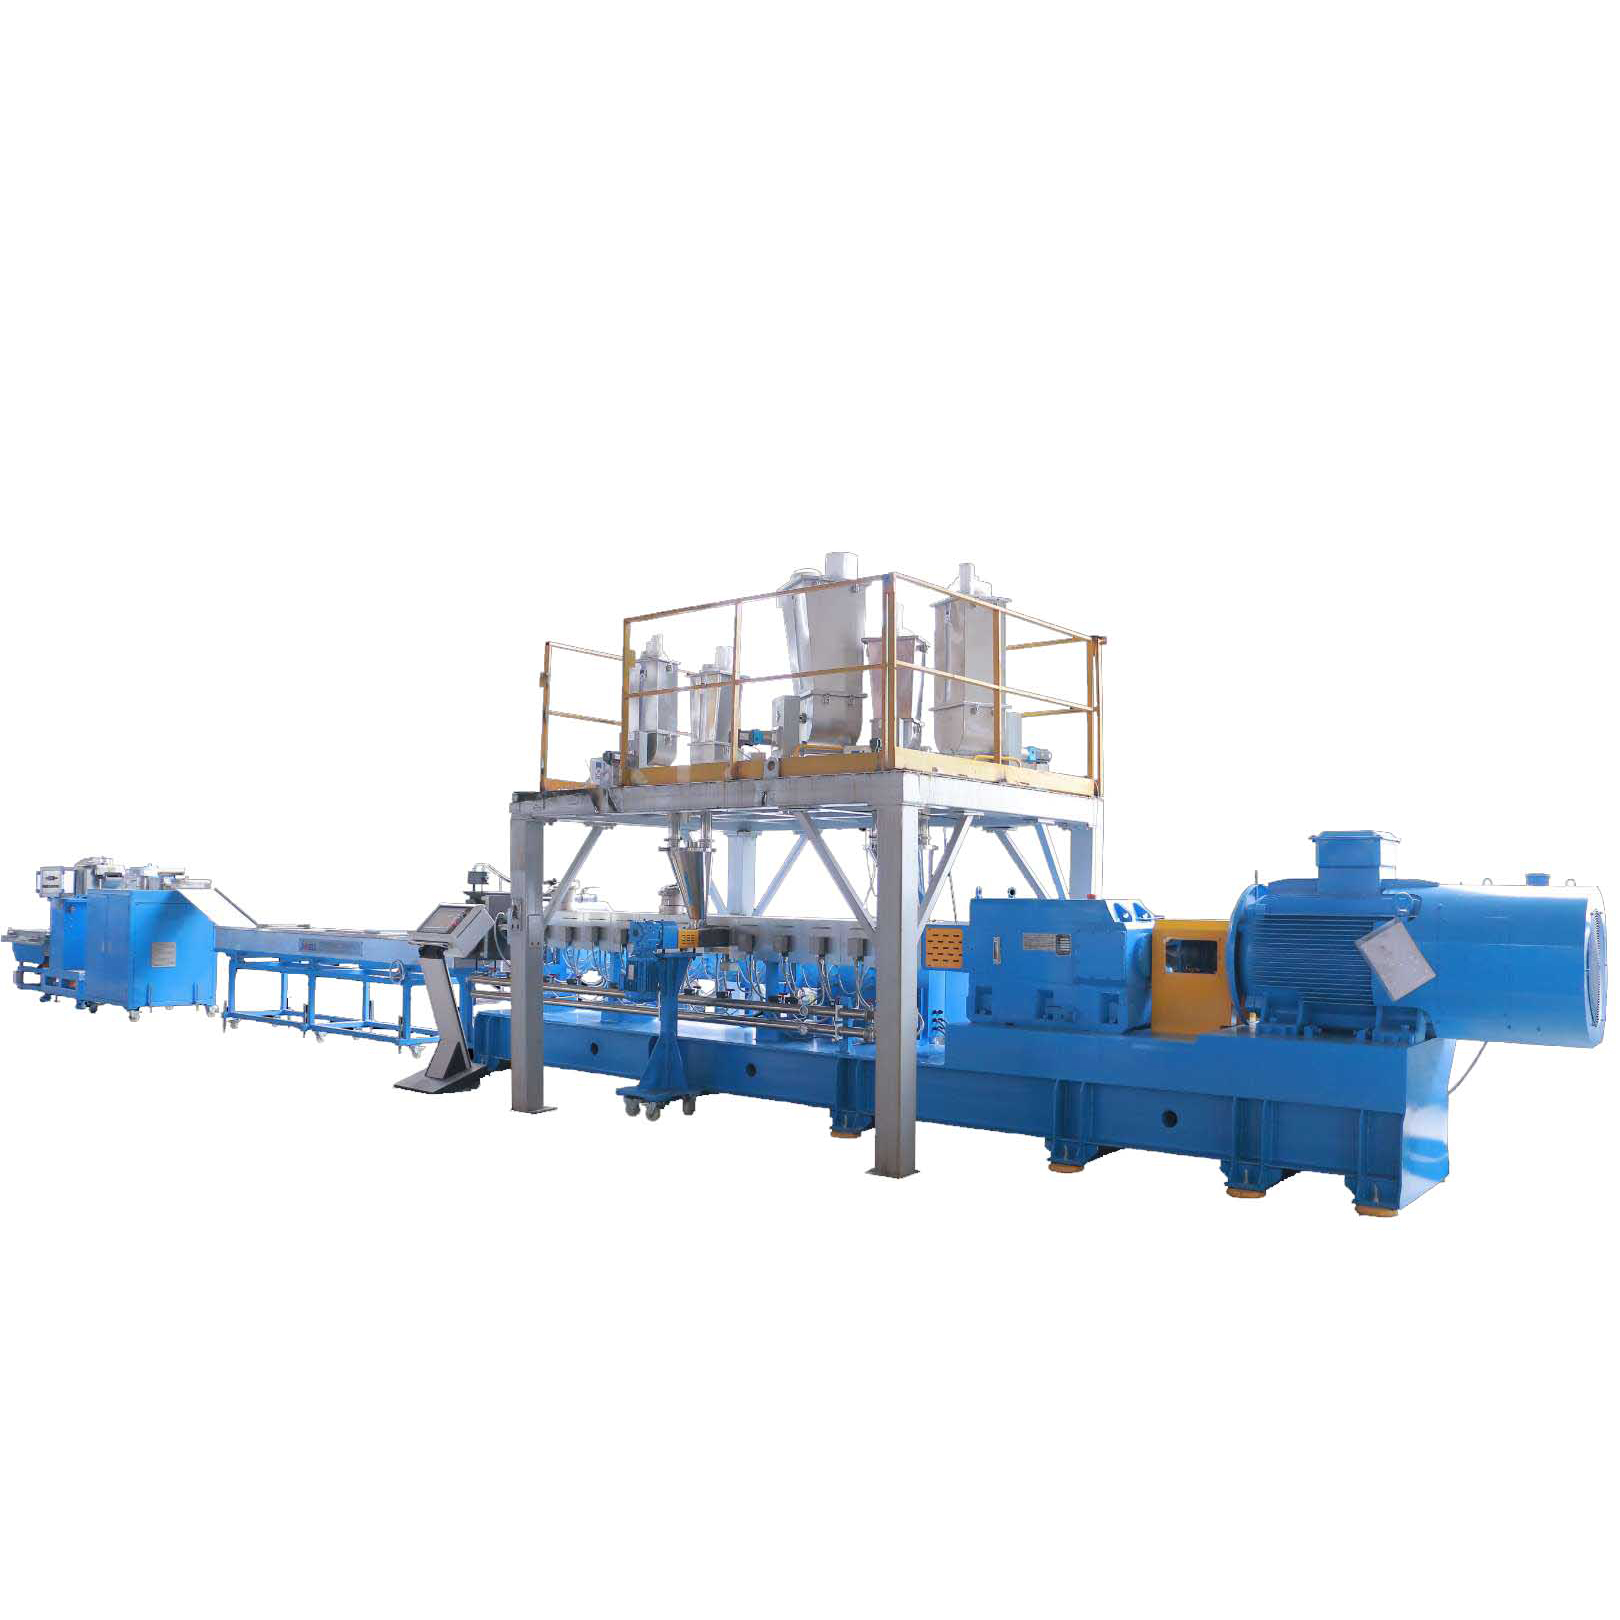
إن القلب الميكانيكي لأي آلة بثق ذات لولب مزدوج هو تكوين اللولب والبرميل. تعمل هذه الهندسة الداخلية على مبدأ الدوران المشترك والتشابك الكامل، وهي التي تملي عملية التركيب بأكملها.
على عكس آلات البثق التقليدية أحادية اللولب، فإن التشكيلات ذات اللولب المزدوج تكون معيارية بطبيعتها. إنهم يستخدمون عناصر مُشكَّلة بدقة تنزلق على عمود محزوزة. يمكنك تحديد عناصر محددة بناءً على قوة القص وكثافة الخلط المطلوبة. تستخدم عناصر النقل درجات مختلفة لتحريك المواد إلى الأمام بكفاءة. تتعامل الملاعب الأوسع مع كمية كبيرة من الطعام في منطقة التغذية. تؤدي النغمات الأضيق إلى زيادة الضغط الأساسي قبل النرد مباشرةً. تعمل كتل العجن كأدوات الخلط الأساسية. يؤدي ضبط الزاوية المتعرجة لأقراص العجن إلى موازنة الخلط المشتت مع الخلط التوزيعي بشكل مثالي.
تحدد نسبة الطول إلى القطر وقت الإقامة ومساحة المعالجة الفعلية المتاحة. يمكنك تغيير طول البرميل ببساطة عن طريق إضافة أو إزالة أقسام معيارية. تم تصميم النسب الأطول التي تتراوح من 40 إلى 52 للعمليات المعقدة مثل البثق التفاعلي أو التفريغ متعدد المراحل. النسب الأقصر بين 24 و 32 تستهدف المواد الحساسة للحرارة مثل PVC. يتم تقليل التعرض للحرارة لفترة طويلة في هذه الإعدادات الأقصر لمنع انهيار البوليمر الذي لا رجعة فيه.
تخيل معالجة مجموعة من مادة البولي أميد المقواة بالألياف الزجاجية بنسبة 30 بالمائة. سيُظهر برميل النتريد القياسي نقاطًا كبيرة في غضون بضعة أشهر فقط. تتطلب معالجة الحشوات الكاشطة تعدينًا قويًا. يقوم المصنعون بتخصيص مواد البناء لبطانات البرميل والعناصر اللولبية لمنع التآكل المبكر.
| نوع المعادن | السمة الأساسية | الأكثر ملاءمة |
|---|---|---|
| نيتريد الصلب | صلابة السطح القياسية، فعالة من حيث التكلفة للغاية. | البوليمرات القياسية غير المعبأة أو المملوءة بخفة. |
| سبائك ثنائية المعدن | مقاومة عالية للتآكل مع طبقة داخلية واقية سميكة. | المركبات الكاشطة مثل 15 إلى 30 بالمائة من الألياف الزجاجية أو التلك. |
| تعدين المساحيق | التآكل الشديد والمقاومة الشديدة للتآكل. | بيئات شديدة الكشط تتجاوز 40 بالمائة من الألياف الزجاجية. |
بعد تجاوز البرميل، يعتمد استقرار العملية بشكل كامل على إدخال المواد الخام. تؤدي التغذية غير المتسقة إلى حدوث طفرات في الضغط، وارتفاع في رأس القالب، ومنتجات خارج المواصفات.
تقوم وحدات التغذية الحجمية بتوصيل المواد بناءً على سرعة اللولب فقط. تسبب اختلافات الكثافة الظاهرية الطبيعية أخطاء فادحة في الجرعات هنا. من أجل التركيب الدقيق، تقوم المرافق بدمج مغذيات فقدان الوزن المخصصة بالقياس الوزني. تقوم هذه الأنظمة المتقدمة بقياس وزن المادة بدقة وضبط سرعة اللولب في الوقت الفعلي للحفاظ على معدل تدفق جماعي لا تشوبه شائبة. هذا المستوى من التخصيص غير قابل للتفاوض بالنسبة للتركيبات شديدة التحمل مثل المواد البلاستيكية الطبية.
لا تنجو جميع المواد من حلق التغذية الرئيسي. يقوم المهندسون بتصنيع فتحات محددة للمغذيات الجانبية ومنافذ حقن السوائل في اتجاه مجرى النهر. تقدم المغذيات الجانبية مواد هشة مثل الألياف الزجاجية أو مثبطات اللهب الحساسة للحرارة. إن إطعامهم في مصفوفة بوليمر منصهرة بالفعل يقلل من زمن القص والبقاء. وهذا يحافظ على سلامة الألياف بشكل مثالي. تقوم منافذ حقن السائل بإدخال الملونات أو العوامل التفاعلية مباشرة إلى الذوبان المضغوط.
تعد إدارة الملف الحراري واستخراج المواد المتطايرة من العقبات الحاسمة التالية. تتطلب هذه الوظائف تخصيصًا دقيقًا استنادًا إلى التوصيل الحراري ومحتوى الرطوبة المتأصل.
يعمل كل قسم برميلي معياري كمنطقة حرارة مستقلة. تستخدم الإعدادات القياسية سخانات من الألومنيوم المصبوب. تتطلب المواد البلاستيكية الهندسية ذات درجة الحرارة العالية سخانات من النحاس المصبوب أو أشرطة خزفية لتحمل الأحمال الحرارية الشديدة. تعمل قنوات التبريد الداخلية على مقاومة الاحتكاك الداخلي الهائل الناتج عن عمليات القص العالي. تقوم الأنظمة بتدوير الماء المخفف أو الزيت الحراري لمنع درجة حرارة الذوبان من تجاوز عتبة التحلل.
يجب استخراج الرطوبة والهواء المحصور بالقوة لمنع حدوث فراغات هيكلية في المنتج النهائي. يضع المصنعون مناطق تفريغ مفردة أو متعددة على طول البرميل. بالنسبة للمواد شديدة الاسترطاب مثل PET، تضمن أنظمة التفريغ العميق المقترنة بمصائد التكثيف المخصصة إخراجًا خاليًا من الفقاعات.
يقوم جهاز البثق بالصهر والخلط، لكن المعدات النهائية تملي صلاحية المنتج النهائي. يتطلب الانتقال من المصهور المضغوط إلى الحبيبات الموحدة هندسة متزامنة.
رأس القالب هو نقطة التحول الحرجة. تعمل قنوات التدفق المخصصة المصممة عبر ديناميكيات الموائع الحسابية على التخلص من النقاط الميتة. إذا ركود البوليمر، فإنه يتحلل ويسبب بقع سوداء في المنتج النهائي. تسمح مغيرات الغربلة المتخصصة للمشغلين بتصفية الشوائب دون إيقاف عملية الإنتاج على الإطلاق.
تملي قوة ذوبان البوليمر والالتصاق طريقة القطع. إن اختيار الإعداد المناسب لآلة تكوير البلاستيك يضمن هندسة الحبيبات المناسبة والكثافة الظاهرية. تقدم الشركات المصنعة ثلاثة تكوينات أساسية.
لضمان الإنتاج المستمر، يجب أن يعمل النظام بأكمله في وئام. يسمح المتزامن بالكامل خط التكوير ذو اللولب المزدوج لنظام التحكم الرئيسي بضبط سرعة القطع في الوقت الفعلي. وهذا يضمن أبعادًا موحدة للكريات على الرغم من التقلبات الطفيفة في معدل التغذية.
توفر الأجزاء الميكانيكية القدرة المادية، ولكن البرمجيات توفر الاتساق. تفتقر الألواح الجاهزة للاستخدام إلى إدارة الوصفات الدقيقة التي تتطلبها مرافق التركيب الحديثة.
تخيل التحول من مادة البولي بروبيلين عالية التدفق إلى مزيج ABS عالي اللزوجة. بدلاً من إعادة المعايرة اليدوية، تقوم الواجهة المخصصة بتنفيذ التغيير على الفور. تتميز التخصيصات بدعم متعدد اللغات، ووصول مستخدم متعدد المستويات، وتخزين واسع النطاق للوصفات. وهذا يمنع المشغلين العامين من تغيير المعلمات الأساسية ويقلل من الخطأ البشري.
لقد أصبح الاعتماد على اختبارات المعلمات اليدوية أمرًا قديمًا في المصنع الحديث. تستخدم أجهزة البثق المخصصة أجهزة استشعار ذكية لمراقبة ضغط الذوبان ودرجة الحرارة وعزم دوران المحرك بشكل مستمر. يتيح نقل هذه البيانات بسلاسة إجراء الصيانة التنبؤية. إن اكتشاف زيادة تدريجية في عزم الدوران في وقت مبكر يمنع حدوث حالات فشل كارثية في منتصف الإنتاج.
يمتد البثق المزدوج اللولب إلى قطاعات مختلفة إلى حد كبير. تقوم الشركات المصنعة من الدرجة الأولى بتصميم حلول تعتمد بالكامل على حساسيات حرارية وحساسية قص محددة.
يتطلب إنتاج الأصبغة الرئيسية خلطًا استثنائيًا. إذا تكتلت الأصباغ، فإن المنتج النهائي يعاني من خطوط اللون. تعمل الملامح اللولبية المخصصة مع كتل العجن المكثفة على تفكيك هذه التكتلات بشكل فعال. تعمل ميزات التنظيف السريع مثل رؤوس القالب سريعة الفتح ومسامير المسح الذاتي على تقليل التلوث المتبادل أثناء تغيرات اللون المتكررة.
تتطلب معالجة راتنجات ما بعد الاستهلاك تجهيزات متخصصة ذات عزم دوران عالي. تتميز أجهزة البثق ذات السلسلة عالية الأداء بقدرات عزم دوران محددة مصممة لعمليات الذوبان القوية. عندما يواجه PET المعاد تدويره الحرارة والرطوبة، فإنه يتحلل بسرعة. تعمل أجهزة البثق المتخصصة ذات عزم الدوران العالي المزودة بأنظمة تهوية عالية التفريغ ومتعددة المراحل على استخراج الرطوبة بقوة. وهذا غالبًا ما يلغي الحاجة إلى التجفيف المسبق الذي يستهلك الكثير من الطاقة. يتطلب البلاستيك الحيوي نهجًا مختلفًا تمامًا. يعمل التبريد الداخلي الأمثل والملفات اللولبية منخفضة القص على إذابة البوليمر بلطف دون كسر سلسلته الجزيئية الدقيقة.
يعد اختيار بائع المعدات قرارًا رأسماليًا استراتيجيًا يؤثر على عقود من الإنتاج. انظر إلى ما هو أبعد من السعر الأولي وقم بتقييم العمق الهندسي.
أولاً، تقييم القدرات الهندسية الداخلية. تستخدم الشركة المصنعة الموثوقة نماذج ثلاثية الأبعاد ومحاكاة انسيابية متقدمة لإثبات تصميم لولبي مخصص قبل قطع أي معدن.
ثانيا، المطالبة بمختبر اختبار شامل. لا تشتري أبدًا خطًا مركبًا بناءً على الحسابات النظرية. قم بإجراء التجارب الفيزيائية باستخدام المواد الخام الفعلية الخاصة بك. تحقق من معدلات الإنتاجية وجودة الحبيبات النهائية على أجهزة البثق ذات النطاق التجريبي قبل توقيع العقد.
وأخيرا، التدقيق في البنية التحتية لما بعد البيع. تحتاج الآلات المخصصة إلى صيانة متخصصة. تحقق من شروط الضمان وأوقات الاستجابة وتوافر قطع الغيار. تقلل شبكة الخدمة العالمية القوية من توقف الإنتاج الممتد.
يؤدي تخصيص آلة البثق ذات اللولب المزدوج إلى تحسين الإنتاج وتقليل نفايات المواد ومواءمة المكونات الميكانيكية بشكل مثالي مع احتياجات المعالجة الخاصة بك. يؤدي هذا إلى تحويل الديناميكية من شراء معدات بسيطة إلى شراكة هندسية طويلة الأمد. لا تستطيع الآلات القياسية ببساطة تقديم هذا المستوى من الموثوقية. إذا كنت مستعدًا لترقية أرضية الإنتاج الخاصة بك، فاتصل بفريق هندسي خبير اليوم لتكوين خط بثق مخصص يناسب مواصفات المواد الدقيقة الخاصة بك ويدفع كفاءتك التشغيلية إلى الأمام.
قد تكون النفقات الرأسمالية الأولية لآلة مخصصة أعلى بنسبة 15 إلى 30 بالمائة اعتمادًا على المعادن المتخصصة ووحدات الأتمتة المتقدمة. ومع ذلك، يتم تحقيق العائد على الاستثمار بسرعة. تعمل الأجهزة المخصصة على تقليل معدلات خردة المواد بشكل كبير، وتحسين استهلاك الطاقة، والحفاظ على وقت تشغيل مستمر أعلى. وهذا يؤدي في النهاية إلى خفض التكلفة الإجمالية لكل كيلوغرام من الكريات المنتجة.
لا. على الرغم من أن آلات البثق أحادية اللولب يمكن أن تتميز بأشكال هندسية لولبية مخصصة، إلا أنها تفتقر بشكل أساسي إلى النمطية المتأصلة في أنظمة اللولب المزدوج. تستخدم آلات البثق ذات اللولب المزدوج عناصر لولبية مجزأة تنزلق على عمود محزوزة. يتيح ذلك للمهندسين إعادة تكوين مناطق الخلط والنقل والعجن بشكل كامل مع تطور متطلبات الإنتاج.
يتراوح الجدول الزمني لتصنيع خط البثق والتكوير المخصص بالكامل بشكل عام من 12 إلى 24 أسبوعًا. يغطي هذا الإطار الزمني المرحلة الهندسية الأولية، وشراء السبائك المتخصصة عالية التآكل، والتصنيع الدقيق باستخدام الحاسب الآلي، واختبار قبول المصنع الشامل قبل الشحن.
نعم، هذه هي الميزة الأساسية للمنصة المعيارية. إذا تغيرت تركيبات المواد الخاصة بك، يمكن للمصنعين توفير عناصر لولبية جديدة لتغيير شكل القص. يمكنك تحديث البرميل بمنافذ تغذية جانبية إضافية أو ترقية رأس التكوير في اتجاه مجرى النهر دون شراء آلة جديدة تمامًا.
عند تصميمها باستخدام تعدين متخصص وإخضاعها للصيانة التنبؤية المناسبة، تعمل آلة البثق المخصصة ذات اللولب المزدوج بشكل روتيني بكفاءة لمدة تتراوح بين 15 إلى 20 عامًا. يؤدي استبدال أجزاء التآكل المعيارية مثل العناصر اللولبية وبطانات البرميل إلى إطالة عمر الماكينة الأساسية بشكل كبير.
تتطلب معالجة المركبات المملوءة بدرجة عالية مقاومة تآكل شديدة. يعالج المهندسون هذا الأمر عن طريق تبطين البرميل بسبائك ثنائية المعدن أو مواد تعدين المساحيق. كما أنها تستخدم طلاءات متخصصة مقاومة للتآكل على العناصر اللولبية لمنع التهديف المبكر والحفاظ على التفاوتات الدقيقة بمرور الوقت.


