
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تقريبًا كل منتج بلاستيكي نتفاعل معه يوميًا بدأ حياته داخل قطعة عالية التخصص من الآلات الصناعية. فكر في زجاجات المياه المتينة الموجودة على مكتبك أو المكونات البلاستيكية المتينة في سياراتك. جميعهم يشتركون في أصل تصنيعي مشترك. تبدأ معظم العناصر البلاستيكية داخل جهاز واحد. يكافح الكثيرون لفهم الآليات الدقيقة لجهاز الطارد، إلا أن هذه المعدات الثقيلة تشكل حرفيًا عالم التصنيع الحديث.
يعتبر الطارد في جوهره قوة تصنيعية. إنها تستخدم الضغط الميكانيكي الهائل والطاقة الحرارية لإذابة المواد الخام. تقوم الآلة بعد ذلك بدفع هذا البلاستيك المنصهر من خلال قالب ذو شكل خاص لإنشاء مقاطع متواصلة أو كريات موحدة. في حين يتم استخدام تكنولوجيا البثق في مختلف القطاعات مثل تجهيز الأغذية، فإن تطبيقها الصناعي الأكثر أهمية اليوم يكمن في تصنيع البلاستيك وإعادة تدويره على نطاق واسع.
في قطاع استعادة المواد، يعمل جهاز البثق بمثابة القلب النابض لأي منشأة استخلاص. سيوضح هذا الدليل الشامل كيفية عمل هذه الآلات على أرض المصنع. سنستكشف مكوناتها الميكانيكية الرئيسية، ونناقش التحديات الهندسية الواقعية، ونقدم رؤى قابلة للتنفيذ حول كيفية اختيار المعدات المناسبة لخط الإنتاج الخاص بك.
قبل التوقيع على إنفاق رأسمالي ضخم لخط انتعاش جديد، عليك أن تفهم ما يحدث داخل البرميل. يجب على المشغلين فهم الآليات الأساسية لتكنولوجيا البثق قبل الانتقال بشكل أعمق إلى مواصفات الآلات المعقدة.
عندما يناقش المتخصصون في الصناعة عملية البثق، فإنهم يشيرون إلى عملية تصنيع يتم التحكم فيها بشكل كبير ومصممة لدفع أو دفع المواد من خلال فتحة ذات شكل محدد. في التطبيقات الصناعية، الطارد هو جهاز كهروميكانيكي معقد. يقوم بتحويل المواد الخام الصلبة مثل الرقائق البلاستيكية أو المساحيق أو إعادة طحنها إلى حالة منصهرة متجانسة. تقوم الآلة بعد ذلك بضخ هذا الذوبان بشكل مستمر تحت ضغط عالٍ من خلال قالب مقيد.
لتصور المفهوم بدون المصطلحات التقنية، ضع في اعتبارك آليات مفرمة اللحم الشائعة. تدفع قوة الدوران المادة إلى الأمام، وتضغطها وتجبرها على الخروج من الفتحة المقيدة. ومع ذلك، تعمل آلات البثق الصناعية على رفع مستوى هذا المبدأ الميكانيكي الأساسي. فهي تضيف ديناميكيات حرارية دقيقة وضغوطًا شديدة، وغالبًا ما تعمل عند مئات الدرجات المئوية لتحقيق تجانس مثالي للبوليمر.
تعمل عملية البثق الصناعي من خلال سير عمل صارم ومتسلسل. يعد فهم هذه الخطوات أمرًا ضروريًا لتشخيص مشكلات الإنتاج في المصنع وتحسين إنتاجك اليومي.
الدورة بأكملها تعيش أو تموت عند حلق التغذية. تدخل المواد الخام الصلبة إلى الماكينة عبر قادوس أثناء مرحلة تغذية المواد. تضمن وحدات التغذية الوزنية أو الحجمية تدفقًا ثابتًا ومقيسًا للمواد إلى النظام. إذا تقلب معدل التغذية، فإن العملية النهائية بأكملها تزعزع الاستقرار، مما يؤدي إلى أحجام كريات غير متساوية.
ويلي ذلك مرحلة النقل والذوبان. عندما تدخل المادة إلى البرميل، يدفعها المسمار الدوار للأمام. ومن المثير للاهتمام أن المصدر الرئيسي للحرارة في الطارد المُحسّن جيدًا ليس نطاقات السخان الخارجية. وبدلاً من ذلك، فهو عبارة عن القص الميكانيكي الشديد والاحتكاك الناتج عن دوران المسمار على البلاستيك وجدار البرميل السميك.
بعد ذلك، تدخل المادة في مرحلة الضغط والخلط. مع ذوبان البلاستيك، تتغير هندسة المسمار لتقليل الحجم المتاح. هذا يضغط البلاستيك المنصهر. يعمل الضغط على ضغط جيوب الهواء بشكل فعال ويضمن درجة حرارة موحدة وتوزيع اللون عبر المصهور.
قبل الخروج، يخضع المصهور المضغوط لعملية ترشيح صارمة. يمر عبر مغير الشاشة. يعمل هذا المكون بمثابة غربال ميكانيكي قوي لتصفية الجزيئات غير الذائبة أو الأوساخ أو الملوثات الأجنبية التي نجت من عملية الغسيل الأولية.
وأخيرا، تنتهي العملية بالتشكيل والتبريد. يتم دفع البلاستيك المنصهر من خلال رأس القالب. في تطبيقات إعادة التدوير، يقوم هذا القالب عادةً بتشكيل البلاستيك إلى خيوط متواصلة. يتم إخماد هذه الخيوط الساخنة على الفور في حمام مائي مضطرب ويتم تقطيعها إلى كريات موحدة بواسطة شفرات دوارة سريعة.
الطارد ليس أداة واحدة. إنه عبارة عن مجموعة من المكونات المصممة بدقة والتي تعمل في انسجام تام. تخيل أنك تقف على أرضية المصنع وتشعر باهتزاز محرك ضخم بقدرة 160 كيلووات. يعتمد طول عمر هذه الآلة وكفاءتها بشكل كامل على جودة هذه الأجزاء الفردية.
يعمل القادوس كخزان للمواد الأولية. اعتمادًا على الكثافة الظاهرية للمادة، يمكن أن تكون القواديس عبارة عن مسارات بسيطة يتم تغذيتها بالجاذبية أو أنظمة تغذية قوية معقدة مع أدوات تقليب داخلية. بالنسبة للمواد الخفيفة أو الرقيقة مثل قصاصات الأفلام، تعد مغذيات القوة ضرورية للغاية. عندما يواجه المشغلون تجسير المواد، وهو سيناريو محبط حيث يتجمع البلاستيك معًا ويسد حلق التغذية، تضمن أداة الحشر معدل تعبئة ثابت وقوي للمسمار.
البرميل عبارة عن أسطوانة فولاذية سميكة الجدران تضم عملية البثق بأكملها. يوجد داخل البرميل المسمار، والذي يمكن القول إنه العنصر الأكثر أهمية في الماكينة. عادة ما يتم تقسيم المسمار المصمم بدقة إلى ثلاث مناطق متميزة. تتميز منطقة التغذية برحلات جوية عميقة لالتقاط المواد الصلبة. تعمل المنطقة الانتقالية على زيادة قطر الجذر تدريجيًا لضغط البلاستيك وتوليد حرارة القص. وأخيرًا، تتميز منطقة القياس برحلات ضحلة تضخ البلاستيك المنصهر بالكامل بضغط ثابت باتجاه القالب. قد يتميز برغي إعادة التدوير القياسي بنسبة طول إلى قطر 32:1 أو 36:1 لضمان تجانس الذوبان بشكل مناسب.
في حين أن الاحتكاك الميكانيكي يوفر معظم طاقة الذوبان، فإن أشرطة التسخين الخارجية المصنوعة من الألومنيوم أو السيراميك تحيط بالبرميل. تعمل هذه السخانات على رفع درجة حرارة الجهاز إلى درجة حرارة التشغيل أثناء بدء التشغيل. التحكم الدقيق في درجة الحرارة أمر حيوي. إذا انخفضت الحرارة ولو قليلًا إلى ما دون نقطة انصهار البوليمر، فإن الإجهاد الميكانيكي الناتج يمكن أن يؤدي حرفيًا إلى تحطيم المسمار. على العكس من ذلك، إذا أدى الاحتكاك إلى توليد حرارة زائدة، يتم تنشيط منافيخ الهواء عالية السرعة أو السترات المائية لمنع البلاستيك من التحلل إلى حالة هشة.
مغير الشاشة هو جهاز ترشيح ميكانيكي موجود في نهاية البرميل. إنها تستخدم شاشات شبكية فولاذية منسوجة لالتقاط الشوائب. تستخدم الأنظمة المتقدمة آليات هيدروليكية مستمرة لتبديل الشاشات في أجزاء من الثانية دون إيقاف الماكينة. رأس القالب هو مكون الأدوات النهائي. إنه يقيد التدفق لبناء ضغط خلفي في البرميل ويشكل الذوبان الخارج إلى خيوط للتقطيع.
| المكون الأساسي | الوظيفة | الأساسية الاعتبارات الهندسية |
|---|---|---|
| هوبر | يقوم بتخزين وتغذية المواد الخام في الماكينة. | يجب أن تتطابق مع الكثافة الظاهرية للمادة لمنع التجسير وتجويع التغذية. |
| أفسد | ينقل البلاستيك ويذيبه ويضغط عليه. | تحدد نسبة الطول إلى القطر كفاءة الذوبان ووقت التجانس. |
| برميل | يحتوي على الضغط وينقل الطاقة الحرارية. | يتطلب طلاء ثنائي المعدن لمعالجة الرقائق الصلبة شديدة الكشط. |
| سخانات ومبردات | ينظم درجات حرارة الذوبان الدقيقة عبر المناطق. | تعمل أجهزة التحكم في درجة الحرارة PID على منع التدهور الحراري للمواد وانهيار سلسلة البوليمر. |
| مغير الشاشة | يقوم بتصفية الملوثات الفيزيائية من الذوبان. | تعمل المحولات الهيدروليكية المستمرة على تقليل وقت توقف الماكينة بشكل كبير أثناء تبديل الفلتر. |
تكنولوجيا البثق قابلة للتكيف للغاية. يتم تخصيصه بشكل كبير ليناسب متطلبات التصنيع المحددة وخصائص المواد. يعد اختيار النوع الأساسي الصحيح من آلة البثق هو الخطوة الأساسية في بناء خط إنتاج مربح.
تمثل آلات البثق أحادية اللولب التصميم الأكثر شيوعًا وفعالية من حيث التكلفة في صناعة إعادة التدوير. باستخدام عمود دوار واحد، فهي ذات كفاءة عالية في توليد الضغط اللازم لضخ البلاستيك المنصهر عبر القالب. إنها المعيار الموثوق به لإعادة التدوير الأساسية، وتصنيع الأنابيب، وقذف الألواح حيث يكون الهدف الأساسي هو الذوبان والتشكيل المباشر.
في المقابل، تستخدم آلات البثق ذات اللولب المزدوج برغيين متوازيين يدوران داخل برميل على شكل ثمانية. توفر هذه الآلات إمكانيات خلط وتركيب وتفريغ فائقة. يستخدمها المهندسون عمومًا عند مزج أنواع مختلفة من البلاستيك، أو إضافة كميات كبيرة من الحشوات مثل كربونات الكالسيوم، أو معالجة المواد شديدة الحساسية للحرارة التي تتطلب تحكمًا دقيقًا في القص.
في حين أن كلاهما يستخدم نفس المبادئ الأساسية لصهر البلاستيك ودفعه، إلا أن المقياس مختلف تمامًا. إن جهاز بثق الطابعة ثلاثية الأبعاد المكتبية عبارة عن نظام صغير مصمم لإذابة سلك فتيل مُصنع مسبقًا، مما يؤدي إلى ترسب مجرد جرامات من البلاستيك في الساعة. تقوم آلات البثق الصناعية بمعالجة الرقائق أو المساحيق الخام وغير المنتظمة. وهي تعمل بمحركات ضخمة تتجاوز في كثير من الأحيان 160 كيلووات لتنتج مئات أو آلاف الكيلوجرامات من المواد في الساعة بشكل متواصل.
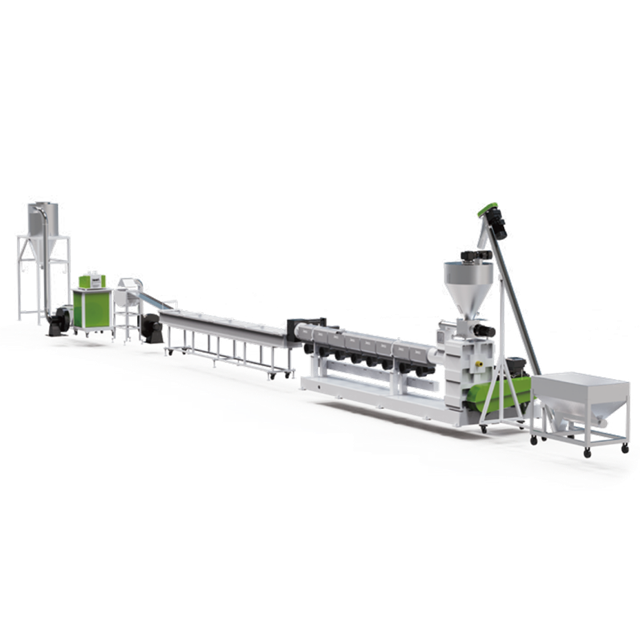
يعتمد الدفع العالمي نحو الاستدامة البيئية بشكل كبير على تكنولوجيا البثق المتقدمة. تعمل شركات البثق على سد الفجوة الحرجة بين جمع النفايات وتصنيع المنتجات الجديدة. إنهم بمثابة المحرك التحويلي لاستعادة المواد.
تسلط التطورات الأخيرة في قطاع التصنيع الضوء على تحول هائل في تكنولوجيا البثق. تتطلب التفويضات العالمية الصارمة الآن نسبًا أعلى من المحتوى المعاد تدويره بعد الاستهلاك في العبوات التجارية. وقد أجبرت هذه الدفعة التشريعية مرافق إعادة التدوير على تحديث خطوطها القديمة. لا تستطيع أجهزة البثق القياسية ببساطة التعامل مع مؤشرات تدفق الذوبان المتقلبة بشدة لتيارات النفايات المختلطة. واليوم، نشهد تحولًا سريعًا نحو أنظمة البثق الذكية. تدمج هذه الخطوط الحديثة مستشعرات إنترنت الأشياء المستمرة لمراقبة ضغط الذوبان وحمل المحرك والتدهور الحراري في الوقت الفعلي. تسمح الأتمتة المتقدمة للماكينة بضبط سرعات اللولب ومناطق درجة الحرارة أثناء الطيران. يعوض هذا المستوى من التحكم التناقضات الكامنة الموجودة في النفايات البلاستيكية المعاد تدويرها، مما يثبت أن مستقبل استعادة المواد يعتمد على المعالجة الذكية القائمة على البيانات بدلاً من مجرد الطاقة الميكانيكية الخام.
وفي سياق استعادة المواد، نادرًا ما يُستخدم جهاز البثق بشكل منفصل. بدلاً من ذلك، فإنها تشكل جوهر آلة تكوير البلاستيك الشاملة . يأخذ هذا النظام المتطور النفايات البلاستيكية المغسولة والممزقة ويخضعها لعملية البثق. تقوم الآلة بإذابة الرقائق غير المنتظمة، وتصفية الأوساخ أو الملصقات الورقية المتبقية، وبثق البلاستيك النظيف إلى خيوط متواصلة. يتم بعد ذلك إخماد هذه الخيوط في حمام مائي وتقطيعها إلى كريات أسطوانية موحدة بواسطة شفرات دوارة سريعة. تصبح هذه الكريات الناتجة هي تنسيق المواد الخام القياسي الذي تتطلبه منشآت القولبة بالحقن والنفخ في جميع أنحاء العالم.
ومن دون أنظمة بثق قوية، فإن الاقتصاد الدائري للمواد البلاستيكية سوف ينهار فعلياً. تمتلك الرقائق البلاستيكية الممزقة أحجامًا وكثافات كبيرة غير متناسقة إلى حد كبير. وهذا يجعل من المستحيل تغذيتها مباشرة في معظم آلات تصنيع السلع الاستهلاكية. تعمل عملية البثق والتكوير على تجانس البلاستيك، وتوحيد مؤشر تدفق الذوبان والخصائص الفيزيائية. وبالتالي، يسمح هذا للمصنعين باستبدال المواد البلاستيكية الخام المعتمدة على الوقود الأحفوري بثقة بالكريات المعاد تدويرها دون المساس بالسلامة الهيكلية لمنتجاتهم النهائية.
لا يتم إنشاء جميع النفايات البلاستيكية على قدم المساواة. تتصرف العبوات المرنة مثل أكياس البقالة بشكل مختلف تمامًا داخل الطارد مقارنةً بالعناصر الصلبة والصلبة مثل زجاجات المنظفات أو الأنابيب السميكة أو صناديق التخزين شديدة التحمل.
تمثل المواد البلاستيكية الصلبة، وخاصة البولي إيثيلين عالي الكثافة والبولي بروبيلين وأكريلونيتريل بوتادين ستايرين، تحديات قوية في المعالجة. أولاً، الرقائق الصلبة كاشطة بشكل ملحوظ. عندما يتم طحن عناصر مثل قطع غيار السيارات، تتسبب الرقائق الحادة الناتجة في تآكل شديد وسريع لبراغي وبراميل الطارد القياسية. ثانيًا، تتطلب هذه المواد البلاستيكية الكثيفة درجات حرارة معالجة أعلى وعزمًا ميكانيكيًا هائلاً لتحقيق ذوبان مناسب.
علاوة على ذلك، تحتوي المواد البلاستيكية الصلبة بعد الاستهلاك في كثير من الأحيان على رطوبة محاصرة من عملية الغسيل. عندما تصطدم الرقائق الرطبة ببرميل تم تسخينه إلى 250 درجة مئوية، يمكن للمشغلين سماع صوت هسهسة الماء أثناء تحوله إلى بخار. إذا لم يتم تهويته بشكل صحيح، فإن هذا الحبر البخاري والغازي المنبعث يتحول إلى غازات متطايرة تشكل كريات مجوفة أو هشة أو رغوية.
للتغلب على هذه الحقائق الصناعية القاسية، يجب أن تستخدم المنشآت آلات مخصصة مصممة للقدرة على التحمل. تتطلب المكونات الداخلية براميل ومسامير ثنائية المعدن. عادةً ما يعالج المهندسون هذه الأجزاء بسبائك كربيد التنجستن لمقاومة الطبيعة الكاشطة للغاية للرقائق الصلبة.
تكوينات محددة مهمة. تتميز هذه الآلات بمناطق تفريغ قوية حيث تتصل فتحات البرميل المتخصصة بمضخات التفريغ القوية. عندما يذوب البلاستيك، يقوم المكنسة الكهربائية باستخراج الرطوبة والغازات بقوة قبل أن يصل الذوبان إلى رأس القالب. تعتبر علب التروس المتخصصة ذات عزم الدوران العالي قياسية أيضًا. إنها تضمن أن المحرك الرئيسي يمكنه الحفاظ على سرعات دوران لولبية ثابتة في مواجهة المقاومة الفيزيائية الهائلة للمواد الكثيفة، مما يحافظ بسهولة على مخرجات مستمرة تتراوح من 300 إلى 1200 كجم في الساعة دون توقف أو ارتفاع درجة الحرارة.
عند تكوين نظام لإعادة تدوير البلاستيك الصلب، فإن القرار المعماري الأكثر أهمية الذي سيتخذه مدير المنشأة هو الاختيار بين إعداد البثق على مرحلة واحدة أو على مرحلتين. يحدد هذا القرار الهيكلي بشكل مباشر جودة الحبيبات النهائية وتكاليف التشغيل اليومية.
يستخدم خط البثق أحادي المرحلة برميل بثق طويل ومستمر لإجراء التغذية والصهر والتهوية والضخ في مسار واحد.
يجب أن تستثمر المنشآت في خط تكوير البلاستيك الصلب الذي يتميز بتصميم أحادي المرحلة عندما تكون المواد المصدرية نظيفة وجافة ومتسقة نسبيًا. على سبيل المثال، إذا قام مصنع بإعادة تدوير خردة ما بعد الصناعة الخاصة به مثل صناديق البولي بروبيلين المعيبة أو قطع أنابيب البولي إيثيلين عالية الكثافة النظيفة، فإن المادة تفتقر بطبيعتها إلى الأوساخ الثقيلة أو الرطوبة الزائدة. في ظل هذه الظروف المواتية، تكون الآلة ذات المرحلة الواحدة ذات كفاءة عالية. فهو يستهلك كهرباء أقل بشكل ملحوظ، ويحتل مساحة أصغر في المصنع، ويتطلب تدخلات صيانة أقل مع تحقيق معدلات إنتاجية عالية بسهولة.
في المقابل، يقوم النظام ثنائي المرحلة بتوصيل جهاز بثق أولي ضخم مباشرةً إلى جهاز بثق ثانوي أصغر حجمًا. يشار إلى هذا كثيرًا في الصناعة على أنه إعداد الأم والطفل. يذوب البلاستيك في المرحلة الأولى، ويمر عبر مبدل الشاشة الأولي، ثم يسقط في المرحلة الثانية لمزيد من المعالجة، ويمر عبر شاشة ثانية أدق، ويتم في النهاية تكويره.
يعد هذا التكوين للخدمة الشاقة إلزاميًا تمامًا لمعالجة نفايات ما بعد الاستهلاك الملوثة بشدة. إذا كانت رقائقك البلاستيكية الصلبة تحتوي على نسبة رطوبة عالية تزيد عن 3 بالمائة، أو طباعة سطحية ثقيلة، أو أوساخ متبقية من الغسيل غير الكافي، فستفشل مرحلة واحدة في معالجتها بفعالية. إن استخدام نظام تكوير للبلاستيك الصلب مع تصميم مزدوج المرحلة يسمح بالتنفيس في الهواء الطلق أثناء انتقال الذوبان بين المراحل. وهذا يوفر التفريغ متفوقة، لا هوادة فيها. علاوة على ذلك، تضمن عملية الترشيح المزدوج التقاط حتى الملوثات المجهرية، مما ينتج عنه حبيبات معاد تدويرها ممتازة وخالية من الفقاعات والتي تتطلب سعرًا أعلى في السوق.
يعد اختيار معدات البثق الصناعية بمثابة إنفاق رأسمالي كبير. يتطلب الأمر نظرة فاحصة وموضوعية على أهداف الإنتاج الخاصة بك وسلسلة توريد المواد الخام الخاصة بك. يؤدي شراء آلة ذات مواصفات منخفضة إلى ضعف جودة الحبيبات والأعطال المستمرة. وعلى العكس من ذلك، فإن الإفراط في تحديد المواصفات يؤدي دون داع إلى تضخيم تكاليف رأس المال الأولية.
يجب أن تحدد الخصائص الكيميائية والفيزيائية لمواد الإدخال الخاصة بك تصميم الماكينة. حدد بشكل لا لبس فيه ما إذا كنت تقوم بمعالجة أفلام مرنة أو رقائق صلبة أو مواد بلاستيكية هندسية متخصصة. إذا كان الإمداد الأساسي الخاص بك يتكون من زجاجات مسحوقة، أو أغلفة بطاريات، أو منصات ثقيلة، فيجب عليك تحديد نظام مصمم خصيصًا للتطبيقات عالية الكثافة وعزم الدوران العالي. تأكد من تعيين هندسة المسمار للبوليمر المحدد. لن يقوم الملف اللولبي المُحسّن للبولي بروبيلين بمعالجة البولي إيثيلين تيريفثاليت بكفاءة، مما يؤدي إلى ضعف تجانس الذوبان.
يتم تحديد قدرة الطارد بشكل أساسي من خلال قطر المسمار المقاس بالمليمترات مثل 90 مم أو 150 مم بالإضافة إلى قوة المحرك المقاسة بالكيلووات. احسب الإنتاجية اليومية المطلوبة بدقة. إذا كان نموذج عملك يتطلب إنتاج 500 كجم من الكريات في الساعة ليظل مربحًا، فاختر آلة مُقدر إنتاجها بـ 600 كجم في الساعة للسماح بمخزن مؤقت تشغيلي مريح. سيؤدي تشغيل الطارد بأقصى قدرة مطلقة بشكل مستمر إلى تسريع تآكل علبة التروس ومحامل الدفع بشكل كبير، مما يؤدي إلى فشل مبكر.
قم بتحليل مستوى تلوث رقائقك الخام بدقة. إذا تم غسل المواد الخاصة بك ولكن لا تزال تحتفظ بالرطوبة أو الملصقات الورقية، فقم بإعطاء الأولوية للآلات التي تحتوي على أنظمة تفريغ قوية للتفريغ ومبدلات الشاشة ذات المساحة الكبيرة. ينبغي هنا وضع اللمسات النهائية على الاختيار الحاسم بين البثق الفردي والمزدوج المرحلة. إن الاستثمار في أجهزة تغيير الشاشات الهيدروليكية المتقدمة والمستمرة يحول دون الحاجة إلى إيقاف الإنتاج لمجرد تغيير المرشحات. يؤدي هذا إلى زيادة كبيرة في الإنتاج اليومي والربحية التشغيلية الإجمالية.
إن فهم آليات الطارد هو مجرد بداية رحلتك إلى التصنيع الصناعي. تعمل هذه الآلة الرائعة على تشغيل صناعة إعادة تدوير البلاستيك الحديثة، وتحول النفايات العالمية إلى موارد مستدامة ومربحة.
يتطلب اختيار المعدات المناسبة تفكيرًا متأنيًا وتحليلًا عميقًا للمواد وفهمًا واضحًا لأهدافك النهائية. يعمل نظام التكوير المخصص المصمم خصيصًا لنوع البلاستيك الخاص بك على زيادة الكفاءة ويضمن منتجًا نهائيًا عالي الجودة. لا تخمن بمواصفاتك. قم بتقييم احتياجاتك من المواد بدقة، واستكشف الآلات ذات الجودة الاحترافية في Jwell لتكوين حل مخصص يناسب متطلباتك التشغيلية المحددة ويدفع أعمال إعادة التدوير الخاصة بك إلى الأمام.
في صناعة إعادة التدوير، يعمل جهاز البثق كوحدة المعالجة الأساسية لآلة تكوير البلاستيك. فهو يأخذ النفايات البلاستيكية النظيفة والمطحونة مثل الرقائق أو إعادة طحنها، ويذيبها باستخدام الاحتكاك الميكانيكي المكثف والحرارة الخارجية، ويدفعها عبر قالب. يتم بعد ذلك تقطيع المادة المنصهرة إلى كريات بلاستيكية موحدة، والتي يتم تعبئتها وبيعها للمصنعين كمواد خام مستدامة لإنشاء منتجات بلاستيكية جديدة تمامًا.
إنه نظام بثق صناعي عالي التخصص مصمم خصيصًا لمعالجة المواد البلاستيكية الصلبة والكثيفة مثل البولي بروبيلين والبولي إيثيلين وأكريلونيتريل بوتادين ستايرين. هذه المواد المحددة، التي يتم الحصول عليها عادةً من مواد صلبة مثل الزجاجات وصناديق النقل والأنابيب الزراعية السميكة، تتطلب عزم دوران أعلى للمحرك، وتصميمات لولبية متخصصة مقاومة للكشط، وقدرات قوية لتفريغ الغازات بالتفريغ ليتم تحويلها بشكل فعال مرة أخرى إلى كريات بلاستيكية خام عالية الجودة.
يعمل الطارد بشكل مستمر، ويدفع البلاستيك المنصهر بشكل ثابت من خلال قالب مفتوح لإنشاء أشكال مستمرة لا تنتهي مثل الأنابيب أو الأفلام أو الخيوط الطويلة للتكوير. وفي تناقض صارخ، تعمل آلة التشكيل بالحقن بشكل دوري. فهو يذيب كمية محددة من البلاستيك ويحقنها تحت ضغط هائل في قالب معدني مغلق ومنفصل لإنشاء جسم واحد صلب ثلاثي الأبعاد، مثل غطاء زجاجة، أو لعبة طفل، أو مكون لوحة أجهزة القياس في السيارة.
يوصى بشدة باستخدام نظام مزدوج المرحلة، وغالبًا ما يكون مطلوبًا، إذا كانت رقائقك البلاستيكية الصلبة تحتوي على مستويات عالية من الرطوبة، أو طباعة بالحبر الثقيل، أو شوائب متبقية من عملية التجميع. توفر عملية البثق المكونة من خطوتين باستخدام جهاز بثق ذوبان أولي وطارد ضخ ثانوي تفريغًا فائقًا للغاز لإزالة الغازات المحتبسة وتسمح بالترشيح المزدوج. تضمن هذه العملية الصارمة أنه حتى النفايات شديدة التلوث تنتج حبيبات نهائية نظيفة وكثيفة وخالية من الفقاعات ومناسبة للتصنيع المتطور.
تحدث فقاعات الهواء، التي يشار إليها غالبًا بالرغوة، عندما تفشل الرطوبة المحتبسة أو الغازات المتطايرة الناتجة عن ذوبان الأحبار في الهروب قبل أن يصل البلاستيك إلى رأس القالب. إذا كانت رقائق المدخلات الخاصة بك تحتوي على نسبة رطوبة عالية، فستقوم الآلة القياسية بحبس هذا البخار داخل المصهور. ولمنع حدوث ذلك، يجب على المشغلين استخدام أجهزة بثق مجهزة بمناطق تفريغ قوية لتفريغ الغازات على طول البرميل لاستخراج هذه الغازات، مما يضمن الحصول على حبيبات نهائية كثيفة وصلبة.
تحدد نسبة الطول إلى القطر مقدار الوقت الذي يقضيه البلاستيك داخل البرميل الساخن. بالنسبة للخردة الصناعية النظيفة وسهلة الذوبان، قد تكون نسبة 24:1 الأقصر كافية. ومع ذلك، بالنسبة للمواد البلاستيكية الصلبة بعد الاستهلاك والتي تتطلب خلطًا وتفريغًا واسع النطاق، يحدد المهندسون عادةً نسبة أطول 32:1 أو 36:1 لضمان تجانس الذوبان المناسب دون التسبب في تدهور حراري لسلاسل البوليمر.


