
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-07 المنشأ:محرر الموقع


هل تعاني من خلط المواد غير الفعال على أرضية المصنع؟ إن سوء التركيب لا يهدر الوقت الثمين فحسب، بل يستنزف الموارد الحيوية أيضًا، مما يؤدي إلى عدم اتساق جودة المنتج. يمكن أن تؤدي ترقية أجهزتك إلى حل مشكلة عنق الزجاجة في التصنيع بشكل نهائي. في هذا الدليل الشامل، سوف تكتشف الآليات الكامنة وراء تكنولوجيا البثق المتقدمة وتستكشف تطبيقاتها الصناعية الواسعة. بالنسبة للمنشآت التي تهدف إلى تحسين سير عملها، فإن الاستثمار في آلة تكوير البلاستيك القوية غالبًا ما يكون الخطوة الحيوية الأولى نحو التميز التشغيلي.
عندما يقوم مديرو المصانع بالتحقيق في هذه الآلة، فإنهم عادة ما يبحثون عن تحليل فني لقدرات المعالجة المستمرة الخاصة بها. في جوهرها، تم تصميم معدات التركيب المتطورة هذه للتعامل مع التركيبات المعقدة التي تتطلب الخلط المكثف والتطاير والإدارة الحرارية الدقيقة. بدلًا من أنبوب الصهر البسيط، فكر فيه كمفاعل ديناميكي حراري مستمر.
إن الرحلة التشغيلية للمواد داخل البرميل عبارة عن عملية ديناميكية حرارية وميكانيكية منسقة بعناية. وهو يعمل من خلال عدة مراحل متميزة.
لفهم قدرات النظام بشكل كامل، من الضروري فحص التشريح الهيكلي الخاص به. تتيح الوحدة النمطية المتأصلة لهذه الآلات إمكانية تصميمها خصيصًا لبيئات إنتاج محددة. يمكن أن يؤدي التعديل البسيط في ملف تعريف المسمار إلى تغيير ديناميكيات الخلط تمامًا.
| الوظيفة الأساسية | للمكون | التفاصيل الفنية |
|---|---|---|
| نظام التغذية | يسلم المواد الخام إلى البرميل. | تضمن وحدات التغذية الوزنية التحكم الدقيق في تدفق الكتلة، وهو أمر بالغ الأهمية لتحقيق دقة صياغة متسقة وتقليل هدر المواد. |
| برميل وسخانات | يضم البراغي ويدير درجة الحرارة. | يتميز بتصميم معياري مع مناطق حرارة مستقلة، مما يسمح بالتحكم الدقيق في التسخين والتبريد عبر مراحل المعالجة المختلفة. |
| المسامير التوأم | ينقل المادة ويصهرها ويخلطها. | تتألف من عناصر قابلة للتبديل مثبتة على أعمدة محززة، مما يوفر تخصيصًا لا نهائيًا للنقل والعجن والخلط. |
| المحرك وعلبة التروس | يوفر قوة الدوران وعزم الدوران. | تم تصميمه لتوفير عزم دوران هائل عند عدد دورات محدد في الدقيقة، مما يضمن التشغيل المستقر حتى عند معالجة ذوبان شديد اللزوجة ومملوء بكثافة. |
| يموت الرأس والقاطع | يشكل الناتج النهائي. | يحدد هندسة المادة البثق، وغالبًا ما يتم دمجها مباشرة مع آليات التكوير تحت الماء أو حلقة الماء. |
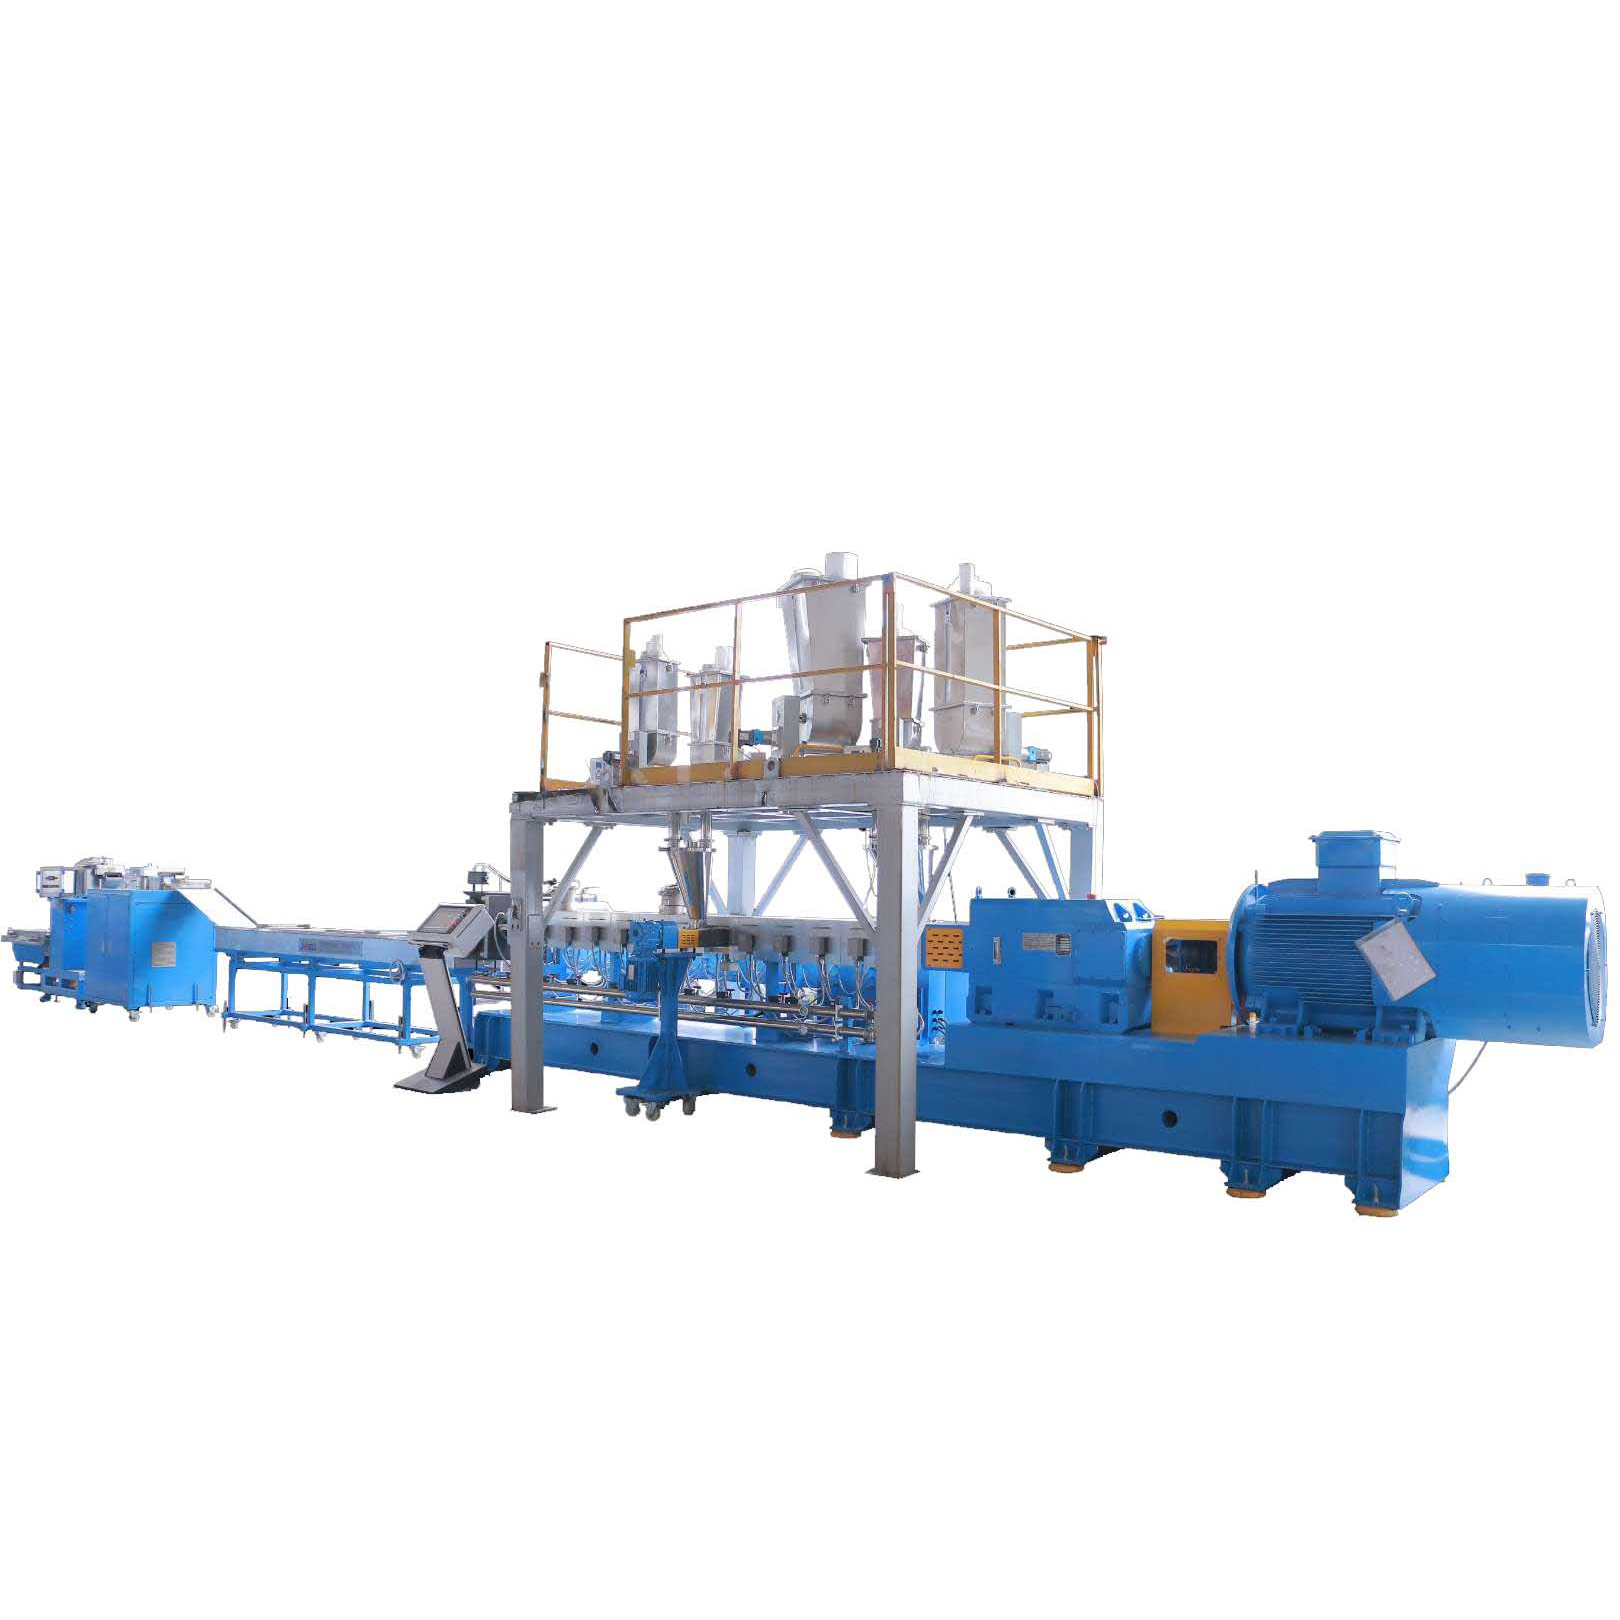
لم يتم تصنيع جميع آلات البثق بنفس الفلسفة الميكانيكية. إن الاتجاه الذي تدور فيه الأعمدة يغير بشكل أساسي فيزياء عملية الخلط. وهذا يملي بشكل مباشر التطبيقات الصناعية المثالية للآلة.
في التكوين المشترك الدوران، يدور كلا المسمارين في نفس الاتجاه. يسمح هذا التصميم المحدد بحركة أحد المسمارين لمسح جذر المسمار الآخر عن كثب، مما يخلق بيئة داخلية ديناميكية للغاية.
يتم نقل البلاستيك المصهور من برغي إلى آخر بنمط متواصل على شكل رقم ثمانية. تسهل هذه الحركة الخلط التوزيعي والتشتت غير العادي. علاوة على ذلك، تضمن الهندسة المتداخلة الضيقة إجراء مسح مستمر. ومن خلال منع ركود المواد، فإنه يقلل بشكل كبير من خطر التدهور الحراري. يمثل هذا الإعداد معيار الصناعة للتركيب عالي السرعة، وإنتاج الأصبغة الرئيسية، وتعديل البوليمر العام. إنه مفضل للغاية للتركيبات التي تتطلب تجانسًا قويًا دون تراكم الضغط الداخلي المفرط.
على العكس من ذلك، في الإعداد المعاكس للدوران، تدور البراغي في اتجاهين متعاكسين. وهي تدور إما إلى الداخل تجاه بعضها البعض أو إلى الخارج.
يتم ضغط المادة بقوة بين العمودين الدوارين، مما يشبه إلى حد كبير مطحنة الدرفلة للخدمة الشاقة. يولد هذا الإجراء ضغطًا مرتفعًا للغاية مع الحفاظ على قص منخفض نسبيًا. نظرًا لأن المادة المصهورة لا تنتقل بسهولة بين البراغي، يتم دفعها للأمام في غرفة مغلقة. وينتج عن ذلك إزاحة إيجابية صارمة وتوزيعًا ضيقًا لوقت الإقامة بشكل ملحوظ. يُفضل هذا التكوين بشكل صارم لمعالجة المواد شديدة الحساسية للحرارة. على سبيل المثال، يعتمد تصنيع أنابيب البولي فينيل كلورايد أو المواد المركبة من الخشب والبلاستيك على هذه الطريقة، حيث أن القص المفرط سيؤدي حتمًا إلى حرق المادة أو تحللها كيميائيًا.
غالبًا ما يناقش مديرو المصانع ما إذا كان يجب الترقية من الأنظمة الفردية إلى الأنظمة ذات العمود المزدوج. في حين أن الآلات اللولبية المفردة تظل فعالة من حيث التكلفة للصهر الأساسي وتشكيل التشكيلات الجانبية، فإن الأنظمة ذات العمود المزدوج توفر قدرات معالجة لا مثيل لها. وتبرر هذه القدرات بسهولة ارتفاع نفقاتها الرأسمالية الأولية.
يعتمد المسمار الواحد بشكل أساسي على الاحتكاك بين كريات البوليمر والمسمار الدوار وجدار البرميل الثابت لنقل البلاستيك وإذابته. نظرًا لأنه في الأساس جهاز سحب وتدفق، فإن قدرته على الخلط تكون مقيدة بطبيعتها.
وفي تناقض صارخ، تعمل الآلة ذات العمود المزدوج وفقًا لمبادئ الإزاحة الإيجابية والقص المتداخل. تجبر الهندسة المعقدة المادة على تجاوز الفجوات الضيقة بشكل لا يصدق. وهذا يطبق ضغطًا ميكانيكيًا مكثفًا يعمل على تحطيم التكتلات العنيدة بسهولة وتوزيع الملونات بالتساوي.
غالبًا ما تواجه المنصات ذات العمود الواحد صعوبة في التعامل مع التركيبات المعقدة، أو المواد المملوءة بدرجة عالية، أو المدخلات الخام التي تمتلك كثافات كبيرة متفاوتة. لكي تعمل بفعالية، فإنها تتطلب في كثير من الأحيان مواد مختلطة مسبقًا. وهذا يضيف خطوة إضافية لعملية التصنيع.
يمكن للإعدادات ذات العمود المزدوج التعامل مع العديد من المكونات المتميزة في وقت واحد. يمكن تغذية الملدنات السائلة والحشوات المعدنية الصلبة والراتنجات الأساسية في مناطق مختلفة ومعزولة من البرميل. تلغي هذه المرونة الحاجة إلى مراحل الخلط المسبق المكلفة. ونتيجة لذلك، فإنه يبسط سير عمل الإنتاج ويقلل بشكل كبير من تكاليف العمالة اليدوية.
يتطلب الاستثمار في تكنولوجيا البثق المتقدمة رأس مال كبير. ومع ذلك، فإن المزايا التشغيلية تثبت صحة النفقات بسرعة من خلال تحسين إنتاجية المنتج والموثوقية الميكانيكية.
يسمح التصميم اللولبي المعياري للغاية لمهندسي العمليات بتخصيص ملف القص تمامًا وفقًا للاحتياجات الريولوجية لمادة معينة. بالإضافة إلى مناطق التحكم في درجة الحرارة ذات الحلقة المغلقة والمستقلة على طول البرميل، يحافظ المشغلون على الإدارة الحرارية المطلقة. وهذا يمنع ارتفاع درجة الحرارة الموضعية ويضمن أن كل حبيبة يتم إنتاجها تلبي تفاوتات مراقبة الجودة الصارمة.
ونظرًا لأن هذه الآلات لا تعتمد فقط على احتكاك الجدار للنقل، فإنها يمكنها العمل بسرعات أعلى بكثير. يضمن إجراء الضخ الإيجابي هذا إنتاجًا مستقرًا وعالي الحجم. إنها تجعلها الخيار المفضل لعمليات تكوير البلاستيك الصناعية واسعة النطاق حيث يكون الهدف الأساسي هو زيادة الحمولة اليومية.
تم تصميم أنظمة التركيب الحديثة لتحقيق الاستخدام الأمثل للطاقة. يتم تحويل الطاقة الميكانيكية الناتجة عن محرك الدفع الرئيسي بكفاءة إلى طاقة حرارية من خلال القص الداخلي. وهذا يقلل بشكل كبير من الاعتماد على سخانات البرميل الكهربائية الخارجية. بالإضافة إلى ذلك، تؤدي ديناميكيات نقل الحرارة المحسنة داخل مناطق التشابك إلى انخفاض ملحوظ في استهلاك الطاقة المحددة، والتي يتم قياسها بالكيلوواط/ساعة لكل كيلوغرام من المواد المعالجة.
يعد فهم التطبيقات المتنوعة لهذه المعدات أمرًا بالغ الأهمية لصانعي القرار الذين يقومون بتقييم العائد المحتمل على الاستثمار. يسمح التصميم المتداخل الفريد بالتحكم الدقيق في القص ودرجة الحرارة ووقت الإقامة. وبالتالي، فإن الآلة تتكيف بسهولة مع العديد من الصناعات الصارمة.
ويبقى التطبيق الأبرز لهذه التكنولوجيا ضمن قطاع البوليمر. إن عالي الأداء خط التكوير ذو اللولب المزدوج هو معيار الصناعة بلا منازع لمهام التركيب المعقدة. على عكس الذوبان الأساسي، يتطلب التركيب التشتت المتجانس للمواد المضافة ومثبطات اللهب والملونات في مصفوفة بوليمر أساسية. يقوم المشغلون في كثير من الأحيان بمعالجة المواد البلاستيكية الهندسية مثل البولياميدات والبولي كربونات واللدائن المرنة بالحرارة، والتي تتطلب خلطًا مكثفًا لتحقيق خصائص ميكانيكية موحدة.
وبالنظر إلى اتجاهات الصناعة الحالية، تكشف بيانات السوق عن تحول هائل نحو التصنيع الدائري. هناك اعتماد عالمي متزايد على تقنيات البثق المتقدمة لمعالجة الراتنجات بعد الاستهلاك. مع تشديد تفويضات الاستدامة في جميع أنحاء العالم، يبتعد المصنعون عن إعدادات إعادة التدوير الأساسية. وبدلاً من ذلك، فإنهم يعتمدون أنظمة عمود مزدوج عالية عزم الدوران ومجهزة بتفريغ الهواء المتقدم. هذه التقنية المحددة قادرة بشكل فريد على استخلاص المركبات العضوية المتطايرة ومعالجة التحلل الجزيئي الموجود عادة في البولي إيثيلين تيريفثاليت والبولي أوليفينات المعاد تدويرها. فهو يعمل بشكل فعال على ترقية النفايات إلى مدخلات تصنيع عالية القيمة.
وبعيدًا عن البوليمرات الاصطناعية، يُستخدم البثق الحراري الميكانيكي بكثافة في قطاعي الأغذية والأعلاف الزراعية. في معالجة الأغذية، يعمل الطارد بشكل أساسي كمفاعل كيميائي حيوي مستمر. يؤدي المزيج الدقيق من الطاقة الحرارية والقص الميكانيكي إلى جلتنة النشا وتمسخ البروتين. يتم تخصيص المعدات المستخدمة في هذا القطاع بدقة باستخدام الفولاذ المقاوم للصدأ الآمن غذائيًا للامتثال لمعايير النظافة الدولية الصارمة.
في مجال المستحضرات الصيدلانية، تعتمد شركة Hot Melt Extrusion بشكل كبير على هذه التكوينات لإنشاء مشتتات صلبة من المكونات الصيدلانية النشطة. إن مضاعفة الدواء مع حامل بوليمر على المستوى الجزيئي يعزز بشكل كبير توافره البيولوجي في جسم الإنسان. وبالمثل، في المواد الكيميائية الصناعية، تعمل هذه الآلات كمفاعلات مستمرة لمعالجة المواد اللاصقة الساخنة ومركبات البطاريات المتقدمة.
يعد تنفيذ إجراءات التشغيل القياسية الصارمة أمرًا حيويًا للغاية للحفاظ على طول عمر المعدات وضمان سلامة المشغل على أرضية المصنع. يمكن أن تؤدي تسلسلات بدء التشغيل أو إيقاف التشغيل غير الصحيحة إلى حدوث أعطال ميكانيكية خطيرة بسهولة. تؤدي العناصر اللولبية المكسورة أو علب التروس المدمرة إلى توقف العمل بشكل كارثي.
يتطلب بدء خط التركيب المستمر اتباع نهج منهجي لتحقيق الاستقرار الحراري والميكانيكي.
يعد إيقاف التشغيل الذي يتم التحكم فيه بشكل كبير أمرًا بالغ الأهمية أيضًا لمنع تفحيم المواد داخل البرميل. يمكن للمواد المتدهورة أن تلوث عمليات الإنتاج المستقبلية بشدة.
| المعلمة | مؤشر عادي | علامة تحذير | السبب المحتمل |
|---|---|---|---|
| عزم دوران المحرك الرئيسي | مستقرة في حدود 60% إلى 80% القدرة | ارتفاع مفاجئ أو مستمر فوق 90٪ | الإفراط في التغذية أو ظهور بقع باردة أو سد المواد في حلق التغذية. |
| ضغط الذوبان | متسقة في رأس القالب | انخفاض سريع في الضغط أو ارتفاع شديد في الضغط | انسداد في مغير الشاشة أو التغذية غير المتسقة إلى حد كبير. |
| درجات حرارة المنطقة | مستقرة عند نقطة الضبط | ارتفاع درجة الحرارة الطاردة للحرارة بشكل لا يمكن السيطرة عليه | احتكاك القص الداخلي المفرط أو فشل نظام التبريد الداخلي. |
| درجة حرارة زيت علبة التروس | 40 إلى 55 درجة مئوية | تتجاوز 60 درجة مئوية | تبريد غير كافي للتشحيم أو تآكل المحامل المبكر. |
يمثل شراء آلات البثق الصناعية نفقات رأسمالية كبيرة. يجب على صناع القرار مواءمة المواصفات الهندسية للماكينة بدقة مع تركيبات المواد المحددة وأهداف الإنتاج طويلة المدى. المواصفات العامة لن تكفي للتركيب المتخصص.
تملي الخصائص الفيزيائية والكيميائية للمواد الخام اليومية بنية التصميم الأساسية.
تعتبر المواد مثل كلوريد البوليفينيل حساسة للقص وعرضة للتدهور الحراري السريع، مما يجعل التكوين المضاد للدوران مثاليًا. وعلى العكس من ذلك، تستفيد البولي أوليفينات بشكل كبير من الخلط التوزيعي عالي القص الذي يوفره تكوين الدوران المشترك. إذا كانت التركيبة الخاصة بك تحتوي على نسب عالية من الحشوات الكاشطة مثل الألياف الزجاجية أو المواد المضافة المسببة للتآكل، فإن الفولاذ المنترد القياسي سوف يتآكل بسرعة. في هذه السيناريوهات الصعبة، يعد تحديد البراميل ثنائية المعدن والعناصر اللولبية المصنوعة من سبائك عالية المقاومة للتآكل بمثابة نفقات مسبقة ضرورية للغاية.
إن تحقيق الإنتاجية المستهدفة ليس مجرد وظيفة تثبيت محرك أكبر. ويعتمد بشكل كبير على الحجم الهندسي للبراغي وقدرة عزم الدوران الهيكلية لعلبة التروس. عند تقييم المعدات الحديثة، انتبه جيدًا للمعايير التالية.
تحدد نسبة الطول إلى القطر بشكل مباشر مدة بقاء المادة داخل البرميل الساخن. تعتبر النسبة الأقصر، مثل 32، كافية تمامًا للصهر البسيط والتركيب القياسي. ومع ذلك، تتطلب المهام المعقدة للغاية نسبة أطول. على سبيل المثال، غالبًا ما يتطلب التطاير المتقدم أو معالجة الأحمال الشديدة للحشوات المعدنية نسبًا تمتد من 44 إلى 64 لتوفير الوقت الكافي للخلط والتهوية بشكل كامل.
علاوة على ذلك، يتم قياس قدرة الماكينة بقطر المسمار وسرعته. توفر الخطوط عالية الأداء عادةً أقطار لولبية تتراوح من 41 مم إلى 135 مم، مع سرعات دوران تصل بأمان إلى 600 دورة في الدقيقة أو أعلى. يتم تصنيف المعدات الصناعية الحديثة حسب كثافة عزم الدوران المحددة. تم تصميم الآلات ذات عزم الدوران العالي خصيصًا لمعالجة المواد المنصهرة عالية اللزوجة في درجات حرارة أقل بكثير، مما يؤدي إلى إنتاجية فائقة دون تدهور سلاسل البوليمر.
تقوم معدات البثق المتقدمة بتحويل المواد الخام بكفاءة من خلال توفير إمكانيات خلط لا مثيل لها والتحكم الدقيق في درجة الحرارة. لا يمكن إنكار أن هذه الآلة حيوية لعمليات التصنيع الحديثة عبر الصناعات البلاستيكية والكيميائية والغذائية. من خلال ترقية أرضية مصنعك باستخدام هذه التقنية، يمكنك تحسين سرعات الإنتاج بشكل كبير مع ضمان مرونة المواد العالية وجودة المنتج التي لا تقبل المساومة. استكشف المجموعة الشاملة من الحلول في Jwell Recycling للعثور على التكوين الدقيق الذي يتوافق تمامًا مع احتياجاتك التشغيلية، ويدفع قدرات التصنيع الخاصة بك إلى المستقبل.
يعتمد العمود الواحد بشكل كامل تقريبًا على الاحتكاك بين المادة وجدار البرميل لنقل البوليمر للأمام. وفي تناقض صارخ، يستخدم النظام ثنائي العمود الإزاحة الإيجابية الناتجة عن اثنين من البراغي المتداخلة. تتيح هذه الآلية المتقدمة إمكانية الخلط التوزيعي والتشتتي الفائق إلى حد كبير، والتحكم الدقيق في قوى القص، والقدرة الفريدة على معالجة العديد من الإضافات المعقدة في وقت واحد دون خلط مسبق.
نعم، إنها فعالة للغاية لعمليات إعادة تدوير البلاستيك المتقدمة. يوفر التصميم إمكانات ممتازة للتطاير، وسحب الفراغات العميقة لإزالة الرطوبة والملوثات المتطايرة من المواد البلاستيكية بعد الاستهلاك. علاوة على ذلك، يمكن للمشغلين دمج الراتنجات المعاد تدويرها المتدهورة بسلاسة مع المواد الخام وموسعات السلسلة والملونات، مما يؤدي إلى إعادة تدوير النفايات بشكل فعال إلى كريات صناعية عالية الجودة.
إنه يشير إلى الطول الإجمالي لبرميل البثق بالنسبة للقطر الخارجي للبراغي. وتعني النسبة الأعلى برميلًا أطول، مما يوفر بطبيعته وقتًا أطول لبقاء المادة. يعد هذا الوقت الممتد أمرًا بالغ الأهمية للعمليات المعقدة التي تتطلب مناطق تغذية متعددة في اتجاه مجرى النهر، أو تشتتًا مكثفًا، أو تفريغًا ممتدًا للفراغ.
يتم التحكم في وقت الإقامة من خلال مجموعة من التصميم الهندسي للآلة والمعلمات التشغيلية. عامل الأجهزة الأساسي هو نسبة الطول إلى القطر. من الناحية التشغيلية، يؤثر ضبط سرعة اللولب الرئيسي ومعدل تغذية المواد الخام بشكل مباشر على مدة بقاء البوليمر داخل البرميل الساخن. بالإضافة إلى ذلك، فإن تعديل ملف اللولب عن طريق إضافة أو إزالة كتل العجن ذات الخطوة العكسية يمكن أن يؤدي إلى تأخير تدفق المواد عمدًا لزيادة وقت الخلط الموضعي.
يعد ارتفاع تدفق الذوبان أو عدم التناسق عند رأس القالب مشكلة معالجة شائعة. يحدث ذلك عادة بسبب التغذية غير المتسقة للمواد الخام، أو سد قناة التغذية، أو إعدادات درجة الحرارة غير المناسبة مما يؤدي إلى تناوب مناطق الانصهار والتجميد داخل البرميل. يعد ضمان التغذية الوزنية الدقيقة والحفاظ على ملفات تعريف مستقرة ومحسنة لدرجة الحرارة عبر جميع مناطق البراميل من أفضل الطرق للتخلص من الارتفاع.
تعتمد فترات الاستبدال بشكل كامل على مدى كشط التركيبات التي تتم معالجتها والمعادن المحددة لمكونات الماكينة. قد تسمح البوليمرات القياسية غير المعبأة للمكونات بالاستمرار لعدة سنوات. ومع ذلك، فإن تشغيل مواد عالية الكشط، مثل المركبات الثقيلة المملوءة بالزجاج، يمكن أن يؤدي إلى تآكل فولاذ النتريد القياسي بقوة في غضون أشهر. يؤدي استخدام السبائك ثنائية المعدن المتخصصة عالية التآكل إلى إطالة عمر المكونات بشكل كبير في هذه البيئات القاسية.


