
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-30 المنشأ:محرر الموقع


يتسارع الطلب العالمي على إعادة تدوير البلاستيك بكفاءة والتصنيع المستدام بمعدل غير مسبوق. في قلب هذا التحول الصناعي تكمن عملية البثق. تحدد هذه العملية الميكانيكية الحاسمة الجودة والاتساق والجدوى المالية لمنتجات البوليمر المعاد تدويرها. يواجه مديرو المصانع ومشغلو مرافق إعادة التدوير باستمرار عملية اتخاذ قرار معقدة عند اختيار المعدات الأساسية لخطوط الإنتاج الخاصة بهم. إن اختيار الآلة الخاطئة يؤدي إلى أكثر من مجرد إهدار رأس المال؛ فهو يؤدي حتماً إلى اختناقات تشغيلية شديدة ووقت توقف غير مقبول.
تسلط معلومات السوق الأخيرة الضوء على محور هائل في قطاع البلاستيك العالمي. انطلاقًا من اللوائح البيئية الأكثر صرامة والدفع المتواصل نحو الاقتصاد الدائري، يستثمر المصنعون بكثافة في تقنيات إعادة التدوير المتقدمة. على وجه التحديد، يُظهر اتجاه الصناعة تحركًا حادًا بعيدًا عن الإعدادات المعقدة للغاية والتي تستنزف الطاقة لمهام إعادة التدوير القياسية. وبدلاً من ذلك، يفضل مشغلو المنشأة الآن الأنظمة القوية والمبسطة أحادية اللولب. تضمن هذه الآلات الحديثة إنتاجية هائلة، وبصمة كربون أقل، وإجراءات صيانة مبسطة.
لاتخاذ قرار شراء مستنير حقًا، يجب على الفرق الهندسية فهم التكنولوجيا الأساسية. يستكشف هذا الدليل الشامل الآليات الدقيقة لهذه المعدات، وكيفية تعاملها مع الضغط التشغيلي المستمر، ولماذا تظل البطل بلا منازع لتطبيقات إعادة التدوير القياسية.
في عالم هندسة البوليمر، هذه المعدات عبارة عن جهاز ميكانيكي عالي التحمل تم تصميمه لتحويل المواد الخام البلاستيكية الصلبة إلى شكل منصهر مستمر ومتجانس. تتضمن هذه المواد الخام عادةً رقائق ما بعد الاستهلاك، أو إعادة الطحن الصناعي، أو الحبيبات البكر. تعمل الآلة وفقًا لمبدأ ديناميكي حراري مباشر، وتتميز ببرغي من طراز أرخميدس يدور داخل برميل ساخن وثابت مُجهز بدقة. عندما يقوم محرك الخدمة الشاقة بإدارة المسمار، فإنه ينقل البوليمر الصلب إلى الأمام. تتعرض المادة لاحتكاك القص الميكانيكي المكثف مع الطاقة الحرارية الخارجية. يجبر مدخل الطاقة الهائل هذا البلاستيك على الانتقال من الحالة الصلبة إلى ذوبان لزج. وأخيرًا، يضخ النظام هذا الذوبان تحت ضغط شديد من خلال رأس قالب متخصص.
في أي منشأة إعادة تدوير قياسية، تعمل هذه المعدات بمثابة جوهر العملية المطلق. فكر في الأمر على أنه وحدة المعالجة المركزية لإعداد كامل لآلة تكوير البلاستيك . عندما يقوم العمال بجمع النفايات بعد الاستهلاك وغسلها وتمزيقها، تظل المادة في حالة مجزأة. لا يمكنك تغذية هذه الرقائق غير المنتظمة مباشرة في آلة التشكيل بالحقن. يعمل نظام اللولب الفردي على سد هذه الفجوة التصنيعية الحرجة. فهو يذيب الرقائق الخشنة، ويصفي الشوائب المتبقية عن طريق مغير الشاشة الهيدروليكي، ويقذف البوليمر النظيف إلى خيوط موحدة ومستمرة. تقوم المعدات النهائية بعد ذلك بتقطيع هذه الخيوط إلى كريات موحدة، مما يؤدي بنجاح إلى تحويل النفايات الخام مرة أخرى إلى سلعة صناعية عالية القيمة.
تصميم المسمار ليس مجرد حلزوني موحد. يقوم مهندسو المعادن بتقسيم المسمار الداخلي بشكل استراتيجي إلى ثلاث مناطق وظيفية متميزة. يؤدي كل جزء محدد مهمة ديناميكية حرارية حيوية أثناء عملية الذوبان.
يولد القص الميكانيكي جزءًا كبيرًا من طاقة الذوبان اللازمة. ومع ذلك، تظل الإدارة الحرارية الدقيقة أمرًا حيويًا للغاية لمراقبة الجودة. تلتف أشرطة السخان الكهربائي بإحكام على طول البرميل لإنشاء ملفات تعريف محددة لدرجة الحرارة عبر المناطق المختلفة. في المقابل، يمكن أن يؤدي احتكاك القص المفرط إلى ارتفاع درجة حرارة البوليمرات الحساسة للحرارة وتحللها بسهولة. ولمكافحة ذلك، قام المهندسون بدمج سترات تبريد المياه ذات الحلقة المغلقة أو مراوح الطرد المركزي عالية السرعة في تصميم البرميل. تضمن قدرة التسخين والتبريد المزدوجة هذه بقاء ذوبان البوليمر بشكل صارم ضمن نافذة المعالجة المثالية.
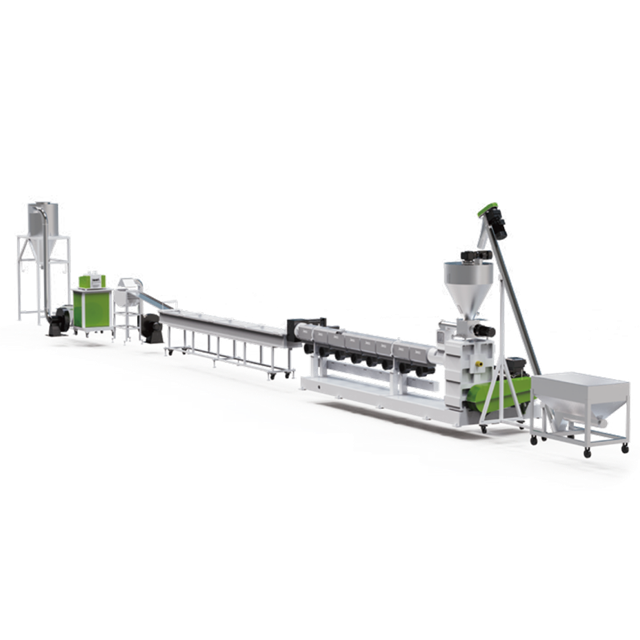
يعتمد الإنتاج المستمر والمربح كليًا على التشغيل المتزامن للعديد من المكونات الميكانيكية شديدة التحمل. سيؤدي الفشل في أي من هذه الأجزاء إلى إيقاف الخط بأكمله.
عند تخصيص رأس المال للمعدات الجديدة، يواجه مديرو المصانع في كثير من الأحيان القرار بين التقنيات المفردة والمزدوجة. يعد فهم الفروق الفنية بينهما أمرًا بالغ الأهمية لتحسين عائد الاستثمار.
تستخدم أنظمة اللولب المزدوج برغيين متشابكين يدوران داخل برميل على شكل ثمانية. إنها توفر قدرات خلط مشتتة استثنائية. ومع ذلك، فإن آلياتها المعقدة تؤدي حتمًا إلى تكاليف أولية أعلى بكثير، وتتطلب تدريبًا متخصصًا للمشغلين، وتتطلب إعادة بناء علبة التروس باهظة الثمن.
في المقابل، تعمل أنظمة اللولب المفرد على مبدأ تدفق السحب الموثوق. إنها توفر نسبة تكلفة إلى أداء لا مثيل لها، وبساطة تشغيلية، وتكاليف استبدال قطع غيار أقل بكثير. بالنسبة لمرافق إعادة تدوير البلاستيك القياسية التي تركز على معالجة الرقائق المغسولة أو إعادة الطحن الموحد، فإن تكوين اللولب الفردي هو البطل بلا منازع.
| الميزة: | الطارد ذو المسمار الواحد، | الطارد المزدوج اللولب، |
|---|---|---|
| الآلية الأولية | تدفق السحب والاحتكاك | الإزاحة الإيجابية والقص المتداخل |
| تكلفة رأس المال الأولي | منخفضة إلى متوسطة | عالية إلى عالية جدًا |
| الصيانة والارتداء | صيانة بسيطة، وتكاليف استبدال أقل | صيانة علبة التروس المعقدة، وإعادة بناء المسمار باهظة الثمن |
| القدرة على الخلط | خلط توزيع جيد، تشتت محدود | خلط تشتت وتوزيع ممتاز |
| أفضل تطبيق | إعادة التدوير القياسية، التكوير، بثق الأنابيب/القطاعات | تركيب الألوان، إضافة حشو ثقيل، بولي كلوريد الفينيل الحساس للحرارة |
هذه الآلات متعددة الاستخدامات للغاية. يمكن للمهندسين تصميم هندسة لولبية محددة وتكوين البرميل لتلبية المتطلبات الديناميكية الحرارية الدقيقة للبوليمرات المختلفة إلى حد كبير.
أحد التطبيقات الصناعية الأكثر شيوعًا هو معالجة مادة البولي بروبيلين والبولي إيثيلين. تحصل المنشآت على هذه المواد من الحاويات الصلبة وزجاجات المنظفات والقصاصات المصبوبة بالحقن. بعد الغسيل والسحق، يتولى تتميز هذه الأنظمة المحددة عادةً بنسبة طول إلى قطر تتراوح بين 30:1 و36:1، وهي مُحسّنة بشكل مثالي للتعامل مع سلوك ذوبان البولي أوليفين. يمكن للنماذج عالية الأداء أن تحقق بسهولة إنتاجية مستقرة تتراوح من 300 كجم/ساعة إلى 1000 كجم/ساعة. تقوم الآلة بإذابة الرقائق الصلبة بكفاءة، وتصفية الأوساخ المتبقية، وإنتاج كريات موحدة للغاية جاهزة للقولبة بالحقن. خط تكوير PP PE المخصص المهمة.
يمثل البولي إيثيلين تيريفثاليت تحديات معالجة فريدة بسبب طبيعته شديدة الرطوبة. يمتص الرطوبة بسرعة وهو عرضة للغاية للتحلل المائي أثناء مرحلة الذوبان. يؤدي هذا التدهور إلى انخفاض شديد في اللزوجة الجوهرية للمنتج النهائي. ولمكافحة ذلك، تتضمن المعدات المتخصصة مثل خط التحبيب البلاستيكي عالي الأداء المصمم خصيصًا لـ PET مناطق تفريغ مزدوجة متقدمة للغاز. تقوم مناطق الشفط العالية هذه باستخراج الرطوبة والمركبات المتطايرة بقوة مباشرة من المصهور، مما يضمن احتفاظ البوليمر المعاد تدويره بسلامته الهيكلية والميكانيكية.
للحفاظ على منظور هندسي متوازن، يجب على المشغلين تقييم نقاط القوة والقيود الكامنة في هذه الآلة قبل الانتهاء من أمر الشراء.
أولاً وقبل كل شيء، توفر هذه الآلات معدلات إنتاج هائلة مصممة للإنتاج المستمر بكميات كبيرة على مدار الساعة طوال أيام الأسبوع. ويحافظ تصميمها الميكانيكي البسيط نسبيًا على انخفاض النفقات الرأسمالية الأولية وتكاليف التشغيل طويلة الأجل بشكل ملحوظ. مع وجود أجزاء متحركة أقل بكثير من الأنظمة ثنائية اللولب، فإنها تتطلب تدريبًا أقل تخصصًا بكثير لمشغلي الأرضية. يصبح استكشاف الأخطاء وإصلاحها عملية مباشرة. تؤدي هذه الآليات المبسطة أيضًا إلى تقليل التآكل الشديد لعلبة التروس، مما يؤدي إلى عمر تشغيلي أطول بكثير للمكونات الأساسية.
نظرًا لأنها تعتمد بشكل كبير على تدفق السحب، فإن هذه الآلات تعاني من الخلط المكثف المشتت. إنها ليست الأداة المناسبة لتركيب البوليمرات الخام بكميات كبيرة من الإضافات السائلة أو الحشوات المعدنية الثقيلة. علاوة على ذلك، فإنها يمكن أن تواجه قيود تغذية شديدة عند التعامل مع مواد شديدة الرطوبة أو ملوثة بشدة، إلا إذا قمت بإقرانها بمعدات التكييف المسبق المتخصصة مثل القاطع والضاغط المدمج.
بالنسبة لموظفي المشتريات المستعدين للاستثمار، يعد تحديد مواصفات الماكينة الدقيقة قرارًا بالغ الأهمية. ستؤدي الآلة المحددة بشكل سيء حتمًا إلى اختناقات في الإنتاج، وضعف جودة الحبيبات، وتوقف العمل المتكرر.
يمثل الطارد استثمارًا رأسماليًا ضخمًا لأي منشأة. يعد تنفيذ جدول صيانة وقائية صارم وصارم هو الطريقة الوحيدة لحماية هذا الأصل وضمان جودة الإنتاج المتسقة على مدار سنوات من التشغيل القاسي.
في نهاية المطاف، يعتبر جهاز البثق ذو اللولب المفرد بمثابة العمود الفقري الموثوق به للغاية والفعال من حيث التكلفة في صناعة إعادة تدوير البلاستيك الحديثة. ومن خلال صهر وخلط وضخ مواد البوليمر بكفاءة، فإنها تشكل جوهر عملية إعادة التدوير المربحة للغاية.
إن فهم الفروق الدقيقة الميكانيكية العميقة، بدءًا من الهندسة اللولبية المحددة إلى ملفات تعريف درجة الحرارة الحرارية، يمكّن مديري المصانع من اتخاذ قرارات شراء مستنيرة للغاية. إن ترقية منشأتك باستخدام تقنية البثق الصحيحة المصممة خصيصًا لأنواع المواد الخاصة بك ستضمن الربحية على المدى الطويل، وخفض تكاليف الصيانة، وضمان جودة الحبيبات المتميزة باستمرار.
إذا كانت منشأتك تعاني من اختناقات أو كنت تخطط لتوسيع قدرتها على إعادة التدوير، فإن اختيار الشريك المناسب أمر بالغ الأهمية. قم بتقييم تدفقات المواد الحالية لديك، وحدد الإنتاجية المستهدفة، واستكشف حلول البثق المتقدمة والموفرة للطاقة والمصممة خصيصًا لإعادة التدوير الصناعي للخدمة الشاقة.
بالنسبة لإعادة التدوير بعد الاستهلاك، يوصي المهندسون بشدة بنسبة L/D تتراوح بين 32:1 و36:1. يوفر طول البرميل الممتد هذا وقت الإقامة اللازم لإذابة الرقائق غير المتناسقة بشكل كامل، كما يتيح مساحة مادية كافية لدمج مناطق تفريغ الهواء المزدوجة، والتي تعد ضرورية لإزالة الرطوبة والمواد المتطايرة من الحبر.
يختلف استهلاك الطاقة بشكل كبير بناءً على حجم الماكينة وإنتاجيتها. يتطلب خط إعادة التدوير متوسط الحجم الذي ينتج 500 كجم/ساعة عادةً محرك دفع رئيسي يتراوح بين 132 كيلووات و160 كيلووات، بالإضافة إلى 40 كيلووات إلى 60 كيلووات إضافية لتسخين البراميل والمعدات النهائية. تستخدم الأنظمة الحديثة محركات متغيرة التردد لتحسين سحب الطاقة هذا بناءً على الحمل في الوقت الفعلي.
نعم، من الممكن تمامًا معالجة الأفلام البلاستيكية المرنة. ومع ذلك، نظرًا لأن الأغشية الزراعية أو أغشية التغليف الخفيفة تمتلك كثافة كبيرة منخفضة جدًا، فإنها ستسد وتسد قادوس الجاذبية القياسي. تتطلب معالجة الأفلام بشكل فعال جهاز قطع وضغط أو تجميع متخصص مدمج مباشرة في نظام التغذية. تعمل خطوة التكييف المسبق للخدمة الشاقة هذه على زيادة كثافة المواد، مما يضمن تغذية متسقة وخالية من الاندفاع مباشرة في الرحلات اللولبية.
يعتمد العمر التشغيلي كليًا على مدى كشط تيار المواد المحدد لديك والمعالجة المعدنية لمكونات الفولاذ. يمكن أن تؤدي معالجة البوليمرات القياسية النظيفة إلى عمر افتراضي يتراوح من 3 إلى 5 سنوات. في المقابل، إذا كانت المادة الخاصة بك تحتوي باستمرار على ملوثات كاشطة مثل الرمل أو الغبار المعدني أو الألياف الزجاجية، فحتى المسمار المتميز المطلي بنظام المعدنين قد يتطلب تجديدًا احترافيًا أو استبدالًا كاملاً في غضون 12 إلى 18 شهرًا.
يعد النظام أحادي المرحلة، الذي يستخدم آلة بثق طويلة، مناسبًا تمامًا لمعالجة الخردة الصناعية النظيفة والجافة والموحدة نسبيًا. يوصى بشدة باستخدام نظام مزدوج المرحلة، يُشار إليه غالبًا بتكوين الأم والطفل، بالنسبة لنفايات ما بعد الاستهلاك الملوثة بشدة. إذا كانت المادة الخاصة بك تحتوي على مستويات رطوبة عالية، أو مطبوعات حبر ثقيلة، أو شوائب صلبة كبيرة، فإن العملية المكونة من مرحلتين توفر نقطة ترشيح ثانوية حرجة وقدرات تفريغ فائقة، مما يضمن حبيبة نهائية خالية من العيوب.
يعد الارتفاع المفاجئ أو عدم استقرار المخرجات مشكلة تشغيلية سيئة السمعة ترتبط في كثير من الأحيان مباشرة بمنطقة التغذية. يحدث ذلك عادةً بسبب إعدادات درجة الحرارة غير المناسبة في حلق التغذية مما يتسبب في ذوبان المواد قبل الأوان، أو الكثافة الظاهرية غير المتسقة للمادة الخام، أو تصميم لولبي غير متطابق بشكل أساسي مع خصائص ذوبان البوليمر المحدد لديك. يؤدي ضبط تبريد مياه حلقة التغذية وضمان معدل تغذية المواد الحجمي المتسق للغاية إلى حل مشكلة عدم استقرار الضغط.


