
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-14 المنشأ:محرر الموقع


هل تخسر أموالك بسبب إعادة تدوير البلاستيك غير الفعالة؟ قم بزيارة أي أرضية مصنع تتعامل مع استعادة البوليمر، وسوف تدرك بسرعة أن جهاز بثق التكوير ليس جهازًا بسيطًا للتوصيل والتشغيل. يؤدي الإعداد الخاطئ حتمًا إلى توقف مكلف، وصيانة متكررة، وكريات سيئة التكوين سيرفضها المشترون النهائيون. في هذا الدليل الشامل، ستتعلم بالضبط كيفية تكوين نظامك ليتوافق مع متطلباتك المحددة من المواد والإنتاجية.
في جوهره، تم تصميم آلة بثق الكريات الصناعية لإخضاع البوليمرات الخام أو رقائق البلاستيك المعاد تدويرها لطاقة ميكانيكية وحرارية مكثفة. من خلال المسمار الدوار أو البراغي المزدوجة الموجودة داخل برميل ساخن، تؤدي الآلة أربع وظائف أساسية. يتضمن ذلك صهر البوليمر، وتجانس المصهور، وتصفية الشوائب، وتشكيل المادة إلى كريات موحدة يمكن التحكم فيها.
وبالنظر إلى اتجاهات الصناعة الحالية، فإن الدفع العالمي لمعايير الاقتصاد الدائري يجبر القائمين على إعادة التدوير على معالجة كميات أكبر من نفايات ما بعد الاستهلاك الملوثة بشدة. تشير بيانات السوق إلى تحول هائل بعيدًا عن الإعدادات القياسية ذات الحجم الواحد الذي يناسب الجميع نحو بنيات البثق المعيارية للغاية والمخصصة للتطبيقات. تتطلب المعالجات الآن أنظمة قادرة على التعامل مع مؤشرات تدفق الذوبان المتغير ومحتويات الرطوبة المتطايرة دون التضحية بالإنتاجية. وبالتالي، فإن الاعتماد على الإعداد الأساسي المبسط هو وصفة للاختناق التشغيلي.
الطارد الأساسي هو في الأساس مجرد محرك العملية. تعتمد القدرة الحقيقية والاستقرار وجودة المنتج النهائي لمصنع إعادة التدوير بشكل كبير على الوحدات الطرفية الملحقة بهذا المحرك. لا يمكن للبرغي الفردي القياسي التعامل مع كل أنواع النفايات البلاستيكية بكفاءة بدون آليات التغذية الصحيحة ومناطق تفريغ الغاز وأنظمة القطع. تحدد الخصائص الفيزيائية المحددة لمواد الإدخال الخاصة بك الوظائف الإضافية المعيارية المطلوبة. من خلال تحديد التحسينات الصحيحة، يمكنك تحويل آلة تكوير البلاستيك الأساسية إلى محطة طاقة عالية الكفاءة ومخصصة للتطبيقات.
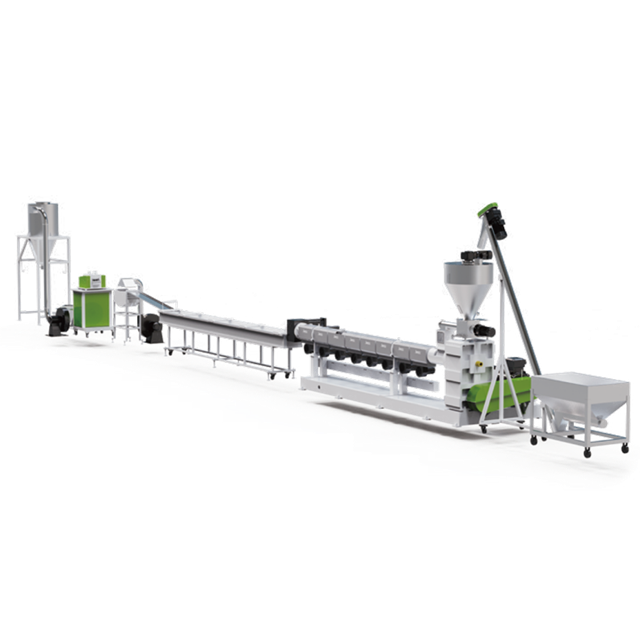
تؤثر الطريقة المستخدمة لتقطيع البوليمر المنصهر إلى كريات بشكل كبير على الخصائص الفيزيائية لمنتجك النهائي والإنتاجية الإجمالية للخط. تتطلب المواد المختلفة إدارة حرارية مختلفة وميكانيكا القطع.
| تكنولوجيا التكوير | أفضل المواد المناسبة | الميزة الهندسية الأساسية | نطاق السعة النموذجية |
|---|---|---|---|
| ستراند التكوير | PET، ABS، PC، اللزوجة العالية | موثوقية تقليدية وفعالة من حيث التكلفة | 100 - 800 كجم/ساعة |
| وجه القالب ذو الحلقة المائية | PP، PE، اللزوجة المتوسطة | يمنع الخيوط المكسورة، وبصمة القدم المدمجة | 200 - 1000 كجم/ساعة |
| التكوير تحت الماء | TPU، TPE، مؤشر تدفق ذوبان عالي | كريات كروية أوتوماتيكية بالكامل ومثالية | 500 - 3000+ كجم/ساعة |
| تبريد الهواء الوجه الساخن | PVC، WPC، البلاستيك الحيوي | عدم التعرض للماء، يمنع التدهور | 150 - 600 كجم/ساعة |
تظل عملية تكوير الخيوط واحدة من أكثر الطرق رسوخًا في صناعة البلاستيك. في هذا الإعداد، يقوم الطارد بدفع البوليمر المصهور من خلال رأس القالب، مما يشكل شعيرية أسطوانية متواصلة. يقوم المشغلون أو المرشدون الآليون بسحب هذه الخيوط الساخنة من خلال حمام تبريد مائي طويل لتصلبها قبل أن يتم سحبها إلى قاطعة دوارة.
تعتبر هذه الطريقة مناسبة تمامًا للمواد البلاستيكية الصلبة والمواد عالية اللزوجة والبوليمرات الهندسية مثل PET وABS والكمبيوتر الشخصي. على الرغم من موثوقيتها، إلا أن إعدادات الجدائل التقليدية يمكن أن تتطلب عمالة كثيفة. أحد الإحباطات الشائعة على أرضية المصنع هو كسر الخيوط الناتج عن التقلبات الطفيفة في ضغط الذوبان. تعالج الأنظمة الحديثة هذه المشكلة من خلال دمج التوجيه الآلي للخيوط وأدوات التحكم الدقيقة في الشد، مما يقلل من حاجة المشغل إلى مراقبة حمام التبريد باستمرار.
في المقابل، تعمل عملية تكوير حلقة الماء عن طريق قص البوليمر المنصهر في اللحظة التي يخرج فيها من وجه القالب. تعمل الشفرات الدوارة عالية السرعة على قطع البلاستيك، وتقوم قوة الطرد المركزي على الفور بإلقاء الكريات الساخنة إلى الخارج في حلقة دائرية من الماء البارد. ثم ينقلهم تيار الماء هذا إلى جهاز طرد مركزي لنزح المياه.
هذا هو الخيار القياسي في الصناعة لمعالجة البولي أوليفينات ذات اللزوجة المتوسطة الذوبان. بالإضافة إلى توفير المساحة على أرضية المصنع، فإن هذا التكوين يمنع بشكل فعال الصداع الناتج عن الخيوط المتقصفة. تؤدي الطبيعة الآلية لقطع القالب إلى عملية مستمرة ومستقرة للغاية، مما يؤدي إلى إنتاج حبيبات موحدة على شكل عدسي.
في النظام تحت الماء، يتم غمر وجه القالب وشفرات القطع بالكامل في غرفة ماء مضغوطة. عندما يتم بثق المصهور، يتم قطعه على الفور وإطفائه بواسطة المياه المحيطة، مما يشكل كريات كروية تمامًا.
إذا كنت تدير بيئة إنتاج عالية السعة أو تتعامل مع مواد ذات مؤشر تدفق ذوبان مرتفع مثل اللدائن المصنوعة من مادة TPU وTPE، فهذا هو التكوين النهائي. التبريد الفوري يمنع المواد اللزجة من التكتل معًا. توفر الكريات الكروية الناتجة كثافة كبيرة وقابلية تدفق لقولبة الحقن النهائية.
علاوة على ذلك، لا يمكن لجميع البوليمرات البقاء على قيد الحياة عند تعرضها للماء أثناء مرحلة القطع. تعمل الكريات ذات وجه القالب التي يتم تبريدها بالهواء بشكل مشابه لأنظمة حلقات الماء ولكنها تستخدم منافيخ هواء محيطة أو مبردة قوية لتبريد الكريات مباشرة بعد قطعها.
هذا التكوين إلزامي تمامًا للمواد شديدة الحساسية للرطوبة. إذا كنت تقوم بمعالجة PVC، أو مركبات الخشب والبلاستيك، أو بعض المواد البلاستيكية الحيوية المسترطبة، فإن تعريضها لحمام مائي قد يسبب تدهورًا شديدًا وامتصاصًا غير مقبول للرطوبة.
تعد كيفية إدخال المادة إلى البرميل عاملاً حاسمًا في تحديد الاستقرار العام لنظامك. تؤدي التغذية غير المتسقة إلى ارتفاع الكريات وانخفاض الضغط وتفاوت أحجام الكريات. تخيل أنك تحاول تغذية الأغشية الزراعية الرقيقة والمغسولة مباشرة في قادوس قياسي. سوف يقومون حتماً بالسد، وتجويع المسمار، ووقف الإنتاج.
ضاغط القاطع عبارة عن أسطوانة أسطوانية رأسية كبيرة يتم وضعها مباشرة فوق حلق تغذية الطارد. وفي الداخل، تولد الشفرات الدوارة عالية السرعة احتكاكًا ميكانيكيًا شديدًا. يؤدي هذا الاحتكاك إلى قطع المواد خفيفة الوزن وتسخينها مسبقًا وتكثيفها، وتحويلها إلى حالة شبه منصهرة قبل إدخالها بالقوة في المسمار.
يعد دمج هذه الوحدة هو الطريقة المثلى لبناء خط تكوير البلاستيك عالي الكفاءة المصمم للمواد المرنة مثل أغلفة LDPE المطاطية والأكياس المنسوجة ورافيا PP. من خلال تكثيف المادة قبل البثق، يضمن الضاغط معدل تغذية حجمي ثابت. فهو يتعامل مع محتويات الرطوبة التي تصل إلى خمسة بالمائة ويلغي الحاجة إلى خطوة تمزيق مسبقة مكلفة ومنفصلة. وتتراوح القدرات الإنتاجية لهذه الأنظمة المتكاملة عادة من 100 إلى 1000 كيلوجرام في الساعة.
على وجه التحديد، بالنسبة للمواد الثقيلة والصلبة، فإن ضاغط القطع غير ضروري ويستهلك طاقة مهدرة. بدلا من ذلك، يتم استخدام مغذيات القوة الميكانيكية. تتكون هذه من مثاقب لولبية مفردة أو مزدوجة مثبتة داخل القادوس والتي تعمل بشكل فعال على دفع المواد المكسرة إلى أسفل داخل برميل الطارد.
يعد هذا الإعداد مثاليًا للرقائق البلاستيكية الصلبة، مثل زجاجات المنظفات المسحوقة HDPE أو النفايات الإلكترونية ABS. تضمن وحدات التغذية القوية بقاء رحلات لولب الطارد معبأة بالكامل. يؤدي ذلك إلى زيادة القدرة الإنتاجية إلى أقصى حد والحفاظ على ضغط ذوبان الصخور الصلبة في جميع أنحاء منطقة البثق بأكملها.
تصل المواد البلاستيكية ما بعد الاستهلاك وما بعد الصناعة بطبيعتها مع الأمتعة. سوف تواجه في كثير من الأحيان ملصقات ورقية، أو شظايا خشبية، أو بقايا الألومنيوم، أو مطاط غير منصهر. إذا انزلقت هذه الشوائب عبر رأس القالب، فإنها ستؤثر على الخواص الميكانيكية لمنتجك النهائي وتدمر شفرات القطع الخاصة بك بسرعة.
مغيرات الشاشة عبارة عن آليات هيدروليكية تحمل مرشحات شبكية فولاذية مباشرة في مسار تيار ذوبان البوليمر.
تتميز مبدلات اللوحة الواحدة بآلية انزلاقية. عندما ينسد الفلتر، يجب على المشغل إيقاف الطارد لفترة وجيزة لتحريك اللوحة وتبديل الشاشة. يعمل هذا الخيار الفعال من حيث التكلفة بشكل جيد مع الخردة النظيفة في مرحلة ما بعد الصناعة حيث تكون التغييرات نادرة. على العكس من ذلك، تستخدم مبدلات المكبس المزدوج مكبسين أسطوانيين منفصلين. عندما تتطلب إحدى الشاشات التغيير، تظل الأخرى نشطة في تدفق الذوبان. وهذا يسمح بالتشغيل المستمر دون إيقاف الآلة، مما يجعلها الاختيار القياسي للتلوث المعتدل.
بالنسبة لنفايات ما بعد الاستهلاك شديدة التلوث، تتطلب مغيرات الغربلة القياسية عمالة يدوية مفرطة وتتسبب في ارتفاع غير مقبول في الضغط. تمثل أنظمة التدفق العكسي المستمر قمة تكنولوجيا الترشيح.
تقوم هذه المرشحات المتقدمة ذاتية التنظيف بمراقبة تراكم الضغط تلقائيًا. عندما تكتشف الشاشة وجود انسداد، يقوم النظام بعكس تدفق كمية صغيرة من البوليمر النظيف المصهور لفترة وجيزة. يؤدي هذا إلى إزالة الملوثات بقوة من الشبكة وتفريغها من خلال منفذ النفايات المخصص. إذا كان هدفك هو تشغيل المنشأة بشكل مستمر دون تدخل يدوي، فهذه التكنولوجيا ضرورية.
من نقاط الألم المتكررة على أرضية المصنع صوت فرقعة الفقاعات عند رأس القالب، مما يؤدي إلى ظهور كريات مجوفة أو هشة أو رغوية. يحدث هذا العيب دائمًا تقريبًا بسبب الغازات المحتبسة داخل ذوبان البوليمر. تنشأ هذه الغازات من الرطوبة المتبقية، أو المركبات العضوية المتطايرة، أو التحلل الحراري لأحبار الطباعة.
ولاستخراج هذه الغازات بقوة، يجب أن يكون برميل الطارد مزودًا بمناطق تنفيس متصلة بمضخات التفريغ الصناعية ذات الحلقة السائلة. عادةً ما يكون منفذ تفريغ واحد كافيًا للمواد النظيفة والجافة نسبيًا. ومع ذلك، بالنسبة للمدخلات شديدة الطلب مثل الأفلام الزراعية الرطبة أو العبوات المطبوعة بشكل كبير، فإن إضافة منطقة تفريغ مزدوجة للتفريغ أمر بالغ الأهمية. يوفر هذا مساحة سطح أكبر وتعرضًا طويلًا للمكنسة الكهربائية، مما يضمن سحب جميع أبخرة الرطوبة والحبر قبل وصول البلاستيك إلى القالب. والنتيجة هي كريات صلبة وسليمة من الناحية الهيكلية والتي تتطلب أعلى أسعار السوق.
تثبت البيانات التشغيلية التجريبية أن الإعدادات الخاصة بالمواد تحقق أعلى قدر من الاستقرار. يمثل البولي بروبيلين والبولي إيثيلين أكبر حجم من المواد البلاستيكية المعاد تدويرها على مستوى العالم، لكنهما يصلان في أشكال مختلفة تمامًا. لذلك، يتطلب خط تكوير PP PE المخصص مجموعة من الوحدات عالية الهندسة للتعامل مع الكثافات السائبة المتفاوتة بفعالية.
لتعظيم الإنتاجية وتقليل تدهور البوليمر، ضع في اعتبارك إعداد التكوين المثالي هذا للبولي أوليفينات:
لا تنتهي عملية البثق عند وجه القالب. ما يحدث مباشرة بعد قطع البلاستيك المصهور هو الذي يحدد محتوى الرطوبة النهائي والقيمة السوقية لمنتجك. يُظهر تنفيذ الأتمتة القوية في المراحل النهائية خبرة النظام ويقلل بشكل كبير من أعباء العمالة.
بالنسبة للأنظمة التي تستخدم القطع المعتمد على الماء، فإن آلة نزح المياه بالطرد المركزي غير قابلة للتفاوض. تقوم دوارات عمودية عالية السرعة بتدوير الكريات الرطبة على شاشة أسطوانية، وذلك باستخدام الطاقة الحركية لتجريد الرطوبة السطحية. سيؤدي المجفف ذو الحجم المناسب إلى تقليل مستويات الرطوبة إلى أقل من واحد بالمائة، مما يمنع حدوث عيوب مثل التناثر أثناء قولبة الحقن المستقبلية.
بالإضافة إلى ذلك، حتى مع القطع الدقيق، تحدث حالات شاذة عرضية مثل الكتل الكبيرة أو غبار البوليمر الناعم. تعمل مصنفات غربال الاهتزاز كنقطة تفتيش نهائية لمراقبة الجودة. باستخدام شاشات شبكية اهتزازية مكدسة، فإنها تقوم بتصفية الأشكال غير المنتظمة، مما يضمن فقط تقدم الحبيبات الموحدة والمتميزة للأمام.
وأخيرًا، يسمح تخزين الكريات في صوامع ذات سعة كبيرة بمزج الدفعات، مما يؤدي إلى تجانس مؤشر تدفق الذوبان وتناسق الألوان. يعمل دمج محطات التعبئة الآلية المجهزة بخلايا تحميل دقيقة على توزيع الأوزان الدقيقة في أكياس بوزن 25 كجم أو أكياس كبيرة الحجم، مما يؤدي إلى تسريع العمليات اللوجستية والقضاء على أخطاء الوزن البشرية.
يتطلب اتخاذ قرار الشراء الانتقال من المواصفات الفنية إلى المقاييس المالية. يؤثر التكوين الدقيق لآلاتك بشكل مباشر على التكلفة الإجمالية للملكية والعائد النهائي على الاستثمار.
أولاً، قم بتقييم المواد المدخلة بشكل موضوعي. إذا كنت تقوم بمعالجة رغوة أو أغشية EPS منخفضة الكثافة، فإن محاولة توفير المال عن طريق تخطي الضاغط القاطع سيؤدي إلى اختناقات شديدة في السعة. وبالمثل، لا تقلل من مواصفات نظام الترشيح الخاص بك في حالة التعامل مع نفايات ما بعد الاستهلاك. سوف تتفوق تكاليف العمالة لتغييرات الشاشة اليدوية بسرعة على أي توفير في رأس المال الأولي.
بعد ذلك، قم بتقييم المخرجات المستهدفة. تحدد السعة المطلوبة الحجم الفعلي للجهاز. في حين أن أنظمة الجدائل التقليدية أو أنظمة حلقات المياه القياسية فعالة من حيث التكلفة للغاية بالنسبة للسعات المتوسطة التي تصل إلى 500 كجم في الساعة، فإن الموازين الصناعية التي تتجاوز 1000 كجم في الساعة تستفيد بشكل كبير من التشغيل الآلي الكامل للكريات تحت الماء بضغطة زر.
عند تقييم عروض الأسعار، انظر إلى ما هو أبعد من سعر الملصق. غالبًا ما تكلف الخيارات الأولية الأرخص تكلفة بشكل كبير على مدى دورة حياة مدتها خمس سنوات بسبب زيادة متطلبات العمالة، وارتفاع استهلاك الطاقة، وتوقف الصيانة المتكرر. إن الاستثمار في الوحدات المتقدمة مثل مرشحات التدفق العكسي المستمر ومناطق تفريغ الغاز المزدوجة يضمن إنتاجًا عالي الجودة دون انقطاع، مما يؤدي إلى تحقيق عائد على الاستثمار بشكل أسرع وأكثر موثوقية.
إن مطابقة تقنيات القطع والتغذية والتفريغ مع المواد المحددة لديك هي المفتاح بلا منازع للنجاح التشغيلي. من خلال تكوين خطك بعناية، فإنك تحمي هوامش أرباحك وتضمن منتجًا يثق به المصنعون النهائيون.
نعم، يمكن لآلة واحدة معالجة كليهما من الناحية الفنية، ولكنها تتطلب تعديلات هندسية محددة. للتعامل مع كثافات كبيرة مختلفة، يجب أن تتميز الماكينة بوحدات تغذية قابلة للتبديل. ستحتاج إلى استبدال وحدة تغذية القوة الميكانيكية للرقائق الصلبة بوحدة تغذية جانبية متخصصة للمواد الأخف وزنًا. ومع ذلك، تظهر البيانات التشغيلية باستمرار أن الخطوط المخصصة المصممة خصيصًا للمدخلات الصلبة أو المرنة تعمل بكفاءة أعلى بكثير وتنتج مخرجات أكثر اتساقًا.
يستخدم التكوين ذو المرحلتين جهاز بثق أساسي لإذابة وخلط وتنفيذ عملية التفريغ الأولية، يليه جهاز بثق ثانوي أبطأ للتسليم النهائي. الميزة الأساسية هي تجانس الذوبان الفائق والقدرة على تنفيذ خطوة ترشيح ثانية أكثر دقة. وهذا يجعله الخيار الأفضل على الإطلاق لمعالجة نفايات ما بعد الاستهلاك شديدة التلوث أو المواد ذات الرطوبة المتبقية العالية، حيث أنه يهدئ ضغط الذوبان ويمنع ارتفاع رأس القالب.
تنجم الكريات المجوفة أو الفراغات الداخلية بشكل حصري تقريبًا عن عدم كفاية تفريغ الغاز أثناء مرحلة الذوبان. عندما لا يتم استخراج الرطوبة المتبقية أو عوامل التنظيف الكيميائية أو المركبات المتطايرة من أحبار الطباعة بالكامل من البرميل، فإنها تتبخر وتتوسع مع خروج البلاستيك من رأس القالب. لحل هذه المشكلة، يجب على المشغلين ترقية نظامهم باستخدام مضخة تفريغ ذات حلقة سائلة عالية الكفاءة أو تكوين البرميل بمنطقة تفريغ مزدوجة لضمان تنفيس جميع الغازات بقوة قبل القطع.
تحدد نسبة الطول إلى القطر مقدار وقت بقاء البوليمر داخل البرميل الساخن. تعتبر النسبة القياسية 28:1 أو 30:1 كافية للمواد النظيفة وسهلة الذوبان. ومع ذلك، إذا كنت تقوم بمعالجة رقائق صلبة تتطلب تلدينًا مكثفًا أو مواد تحتاج إلى تفريغ مكثف للغاز، فإن الترقية إلى نسبة L/D تبلغ 32:1 أو 36:1 توفر طول البرميل اللازم للإذابة الشاملة والتهوية الفراغية.
بالنسبة للمواد ذات مؤشر تدفق الذوبان العالي، مثل المواد اللاصقة الذائبة الساخنة، أو مادة TPU، أو مواد مطاطية محددة، فإن التكوير تحت الماء هو الخيار الأمثل. ونظرًا لأن هذه المواد تكون شديدة اللزوجة ولزجة عند ذوبانها، فإن الطرق التقليدية للجدائل أو الحلقات المائية غالبًا ما تؤدي إلى حبيبات متكتلة أو مشوهة. تعمل الأنظمة تحت الماء على قطع المادة المنصهرة وإخمادها على الفور في غرفة ماء مضغوطة، مما يضمن الحصول على حبيبات كروية غير لاصقة بشكل مثالي.
يختلف استثمار رأس المال بشكل كبير بناءً على القدرة المستهدفة ومستويات الأتمتة والإضافات المعيارية المحددة. يتطلب الخط الأساسي منخفض السعة المزود بمبدلات الشاشة اليدوية وقطع الجدائل استثمارًا أوليًا أقل. وعلى العكس من ذلك، فإن دمج التقنيات المتقدمة مثل الترشيح العكسي المستمر، والقطع تحت الماء، والتعبئة الآلية سيزيد من التكلفة الأولية. على الرغم من ارتفاع النفقات الأولية، تعمل هذه الميزات الآلية على تقليل تكاليف العمالة اليومية ووقت توقف الصيانة بشكل كبير، مما يؤدي إلى تحسين الربحية على المدى الطويل بشكل كبير.
هل أنت مستعد لترقية عملية إعادة التدوير لديك؟ توقف عن خسارة الأموال بسبب عمليات الإعداد غير الفعالة وفترات التوقف المتكررة. قم بتقييم متطلباتك من المواد واستكشف الحلول المعيارية عالية التصميم والمصممة خصيصًا لتلبية احتياجاتك المحددة. قم بزيارة Jwell Recycling لاكتشاف بنيات البثق الرائدة في الصناعة، بدءًا من خطوط القطع والضغط القوية إلى أنظمة التكوير المتقدمة تحت الماء، وتأمين ربحيتك التشغيلية على المدى الطويل اليوم.


