
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-31 المنشأ:محرر الموقع


إذا سبق لك أن شاهدت أحد أجهزة البثق القياسية وهي تختنق على مجموعة من البولي إيثيلين المختلط المعاد تدويره، فأنت تتفهم الإحباط اليومي الذي يشعر به مديرو المنشأة. تتطلب معالجة المواد البلاستيكية المعاد تدويرها آلات محددة للغاية. تعاني العديد من النباتات باستمرار من عدم تناسق جودة الحبيبات، أو سد المواد في حلق التغذية، أو ارتفاع فواتير الطاقة. يعد العثور على المعدات المناسبة تمامًا عقبة تشغيلية رئيسية تحدد بشكل مباشر ربحية طابق الإنتاج بأكمله.
عندما تستثمر في آلات إعادة تدوير البلاستيك، فإن اختيار التكوين الصحيح يمثل الفرق بين عملية مربحة للغاية وكابوس لوجستي مستمر. يعد البولي إيثيلين واحدًا من أكثر المواد البلاستيكية استخدامًا على نطاق واسع على مستوى العالم، مما يجعل الطلب على آلات البثق الفعالة والمتينة والدقيقة أعلى من أي وقت مضى. ومع ذلك، لا يوجد خطين متطابقين. تعد الشراكة مع مصنع متخصص لآلات البثق أحادية اللولب PE خطوة استراتيجية حاسمة لأي معالج جاد.
بدلاً من الاكتفاء بالمعدات الجاهزة ذات الحجم الواحد التي تناسب الجميع، توفر الشركة المصنعة المتخصصة مجموعة متنوعة من النماذج المصممة خصيصًا لمواد الإدخال المحددة لديك، وقدرات الإخراج، ومعايير المنتج النهائي. خلال هذا الدليل، سنقوم بتفصيل النماذج الدقيقة والتكوينات الهيكلية والميزات المتقدمة التي تستخدمها الشركة المصنعة للطارد المخصص من الدرجة الأولى لتأمين عملك في المستقبل.
تواجه معدات البثق القياسية في كثير من الأحيان قيودًا ميكانيكية شديدة عند معالجة درجات مختلفة من البولي إيثيلين عالي الكثافة ومنخفض الكثافة والبولي إيثيلين الخطي منخفض الكثافة. تظهر هذه المواد مؤشرات تدفق ذوبان مميزة، وكثافات كبيرة، ونقاط تدهور حراري. يعالج مصنع بثق برغي أحادي PE مخصص بشكل مباشر هذه المتغيرات من خلال الآلات الهندسية المصممة بدقة لخصائص المواد المحددة وقيود المنشأة.
من وجهة نظر هندسية، لم يعد التخصيص ترقية اختيارية. لقد أصبح ضرورة فنية. عند معالجة المواد البلاستيكية المعاد تدويرها بعد الاستهلاك، تتقلب مستويات التلوث وتناسق المواد بشكل كبير من دفعة إلى أخرى. تفتقر الماكينة الجاهزة عادةً إلى قدرة التنفيس القوية، أو التوزيع المحدد للقص، أو الترشيح الثقيل المطلوب للتعامل مع هذه التناقضات التي لا يمكن التنبؤ بها. يؤدي هذا القيد حتماً إلى ضعف تجانس الذوبان، والغازات المتطايرة المحتبسة، والمنتجات النهائية الهشة التي تفشل في مراقبة الجودة.
ومن خلال إجراء تحليل شامل للخصائص الفيزيائية للمادة الخام، يقوم المهندسون بحساب الهندسة اللولبية الدقيقة المطلوبة لتحسين عملية الصهر دون إحداث ضغط حراري مفرط على سلاسل البوليمر الحساسة. تحافظ أجهزة البثق المصممة خصيصًا على ضغط داخلي مستقر، مما يقلل بشكل كبير من استهلاك الطاقة المحدد لكل كيلوغرام من المواد المعالجة. يؤدي استخدام المكونات المعدنية الخاصة بالتطبيق أيضًا إلى تقليل التآكل المرتبط بمعالجة الملوثات الكاشطة مثل الرمل أو الغبار المعدني، مما يقلل وقت التوقف عن الصيانة غير المخطط له إلى الحد الأدنى المطلق.
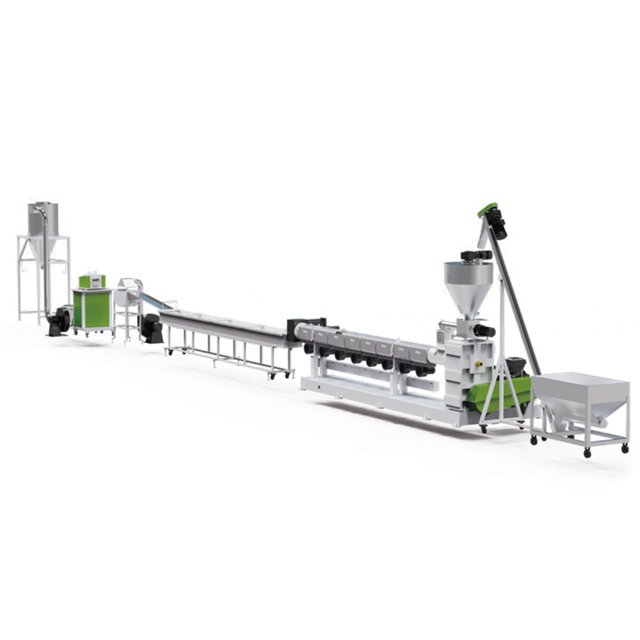
يتم تصنيف آلات البثق الصناعية في المقام الأول حسب قطر المسمار الخاص بها، وهو مقياس يرتبط ارتباطًا مباشرًا بالحجم الداخلي وقدرة المعالجة القصوى. تقوم إحدى الشركات المصنعة ذات السمعة الطيبة بتعديل النماذج الأساسية القياسية، والتي يتم تحديدها بشكل متكرر في الصناعة باسم سلسلة SJ، لتتوافق مع متطلبات مخرجات العميل الدقيقة والقيود المكانية.
تم تصميم النماذج صغيرة الحجم، التي تتراوح عادةً من SJ-45 إلى SJ-65، للتطبيقات ذات الحجم المنخفض. تعالج هذه الوحدات المدمجة ما بين 50 و150 كجم/ساعة، وهي مناسبة جدًا لبيئات الاختبارات المعملية، أو إنتاج الأصبغة الملونة، أو عمليات إعادة التدوير المتخصصة حيث تكون دفعات المواد صغيرة ولكنها تتطلب مراقبة صارمة للجودة وتغييرات متكررة.
ومع زيادة السعة، تعمل النماذج متوسطة الحجم التي تشمل مجموعة SJ-90 إلى SJ-120 بمثابة وحدات العمل الأساسية لمعظم منشآت المعالجة متوسطة الحجم. قادرة على إنتاج مخرجات متسقة تتراوح بين 200 و500 كجم/ساعة، ويتم دمج هذه الآلات بانتظام في إعداد آلة تكوير البلاستيك القياسية . إنها توفر توازنًا مثاليًا بين استهلاك الطاقة وإنتاجية الإنتاج، مما يجعلها مثالية لمعالجة الخردة الصناعية النظيفة أو الرقائق الملوثة بشكل معتدل بعد الاستهلاك. للحفاظ على التحكم الدقيق في عدد الدورات في الدقيقة تحت أحمال مختلفة، تتميز هذه الطرازات عادةً بمحركات عاكسة تعمل بالتيار المتردد أو محركات مؤازرة متقدمة.
بالنسبة لمصانع إعادة التدوير التجارية الضخمة، يتم نشر نماذج صناعية واسعة النطاق من SJ-150 إلى SJ-200 وما بعده. توفر هذه الآلات الثقيلة إنتاجية عالية تتراوح من 600 إلى أكثر من 1200 كجم/ساعة. وهي مزودة بعلب تروس قوية وعالية عزم الدوران وأنظمة تبريد زيت متكاملة، مما يحافظ على التدفق المستمر للمواد دون التعرض لخطر السخونة الزائدة.
| نموذج | قطر المسمار سلسلة ملم | الناتج المقدر كجم / ساعة | التطبيق الصناعي الأساسي |
|---|---|---|---|
| SJ-45 إلى SJ-65 | 45 - 65 | 50 - 150 | الاختبارات المعملية، الأصبغة الرئيسية، إعادة التدوير المتخصصة |
| SJ-90 إلى SJ-120 | 90 - 120 | 200 - 500 | الخردة الصناعية القياسية، نظيفة PE |
| SJ-150 إلى SJ-200+ | 150 - 200+ | 600 - 1200+ | عمليات إعادة التدوير التجارية واسعة النطاق |
نادرًا ما يعمل الطارد بشكل معزول على أرضية المصنع. إنها تعمل كوحدة معالجة مركزية ضمن تسلسل إنتاج شامل. اعتمادًا على الحالة ومستوى الرطوبة والكثافة الظاهرية للمواد الخام، تقوم المصانع بتكوين هذه النماذج في بنيات أنظمة مختلفة لتحقيق أقصى قدر من الكفاءة التشغيلية.
يعتمد الإعداد أحادي المرحلة على مجموعة واحدة من البراميل والمسمار المستمر. عندما تقوم بإطعام رقائق نظيفة وصلبة تحتوي على رطوبة أقل من 2%، فإن هذا الإعداد المباشر يعمل بشكل جيد للغاية. يشتمل البرميل عادةً على منطقة تفريغ فراغية متصلة بمضخة حلقة الماء. يؤدي هذا إلى إزالة الغازات المتطايرة وأبخرة الحبر والرطوبة المتبقية، مما يضمن أن يكون الذوبان النهائي كثيفًا وخاليًا من الفراغات.
على العكس من ذلك، تتطلب معالجة الأفلام المغسولة بعد الاستهلاك أو التغليف المطبوع بشكل كبير تكوينًا مزدوج المرحلة، يُعرف على نطاق واسع بإعداد الأم والطفل. يقوم الطارد الأساسي بإذابة المادة خفيفة الوزن ويدفعها عبر شاشة ترشيح خشنة أولية. يتم بعد ذلك نقل المصهور شبه المفلتر إلى جهاز بثق ثانوي يعمل بسرعة وضغط أقل. تعمل هذه العملية المكونة من خطوتين على تسهيل الترشيح المزدوج القوي وإطالة وقت تفريغ الغاز، مما يعمل على تثبيت المواد التي تحتوي على نسبة رطوبة عالية. يشكل هذا الإعداد القوي العمود الفقري للخدمة الشاقة لخط تكوير PP PE .
تعتمد الكفاءة وجودة الإخراج واستهلاك الطاقة لأي عملية بثق بشكل كامل على الهندسة الداخلية للمسمار والسلامة الهيكلية للبرميل. يقوم المصنعون بضبط نسبة الطول إلى القطر بناءً على المتطلبات الحرارية للمادة المدخلة. تشمل النسب القياسية 28:1 و32:1 و36:1. يؤدي اختيار نسبة أطول إلى زيادة وقت بقاء المادة داخل البرميل المسخن، وهو أمر مفيد بشكل خاص للمواد التي تتطلب خلطًا واسع النطاق أو مناطق تفريغ متعددة لتطهير الهواء المحبوس.
يتم حساب الهندسة اللولبية بدقة وتنقسم إلى ثلاث مناطق أساسية تغطي التغذية والضغط والقياس. بالنسبة للمواد الخفيفة الوزن والرقيقة مثل الغلاف المطاطي، يجب أن يتميز قسم التغذية برحلات أعمق لالتقاط ونقل المواد ذات الكثافة المنخفضة بشكل فعال قبل أن تذوب. تتطلب معالجة إعادة الطحن الثقيلة والصلبة نسبة ضغط أقل لمنع الإفراط في القص، مما قد يؤدي إلى ارتفاع الحرارة الداخلية وتدهور البوليمر.
لمكافحة الطبيعة الكاشطة للمواد البلاستيكية المعاد تدويرها والتي تحتوي على الرمل أو الجسيمات المعدنية أو الألياف الزجاجية، تستخدم المصانع براميل ومسامير ثنائية المعدن. من خلال صب طبقة من السبائك المقاومة للتآكل بالطرد المركزي، مثل كربيد التنجستن، على السطح الداخلي للبرميل، يتم تمديد العمر التشغيلي للمعدات بشكل كبير حتى في ظل الظروف القاسية.
يتطلب البثق الحديث التحكم الدقيق والتشغيل المستمر والأتمتة العالية. يدمج المصنع المخصص العديد من التقنيات الطرفية المتقدمة لرفع مستوى الطارد الأساسي إلى خط تحبيب بلاستيكي مؤتمت للغاية قادر على العمل على مدار الساعة بأقل تدخل من المشغل.
تظل تكنولوجيا الترشيح حاسمة للحفاظ على نقاء المنتج. تستخدم المرافق عادةً مبدلات الشاشة الهيدروليكية بدون توقف والتي تتميز بقنوات ترشيح مزدوجة. وهذا يسمح للمشغلين باستبدال الشاشات المسدودة على قناة واحدة بينما يستمر الذوبان في التدفق عبر القناة الأخرى، مما يمنع توقف الإنتاج المكلف. بالنسبة لتيارات ما بعد الاستهلاك شديدة التلوث، تقوم مرشحات الذوبان المستمر التي تستخدم شفرات الكاشطة الدوارة تلقائيًا بإزالة الشوائب الصلبة من شاشة فولاذية محفورة بالليزر.
تم تصميم آلية التكوير نفسها وفقًا لقوة ذوبان البوليمر. يعتبر قطع الوجه بالقالب بحلقة مائية بمثابة معيار صناعي للبولي أوليفينات. تقوم الشفرات الدوارة بقطع البوليمر على الفور عند خروجه من لوحة القالب، مما يؤدي إلى قذف الكريات في حلقة مياه تعمل بالطرد المركزي من أجل التبريد السريع. وبدلاً من ذلك، يتم استخدام تكوير الخيوط للمواد التي تتطلب أشكال تبريد أبطأ من الهواء إلى الماء.
تسمح وحدات التحكم المنطقية القابلة للبرمجة جنبًا إلى جنب مع واجهات شاشة اللمس البديهية بمراقبة ضغط الذوبان ودرجات الحرارة متعددة المناطق وحمل المحرك في الوقت الفعلي. تقوم أنظمة التغذية المرتدة ذات الحلقة المغلقة تلقائيًا بضبط نطاقات السخان أو مراوح التبريد للحفاظ على ملف تعريف حراري دقيق، وحماية البنية الجزيئية للبوليمر.
تختلف الخصائص الفيزيائية وخصائص التدفق للبولي إيثيلين بشكل كبير اعتمادًا على تطبيقه السابق. تقوم الشركة المصنعة الماهرة بتصنيف وتعديل نماذجها الأساسية لمعالجة تحديات المعالجة والذوبان المحددة لمختلف تيارات النفايات البلاستيكية.
يتضمن قذف الرقائق البلاستيكية الصلبة معالجة المواد المسحوقة مثل الزجاجات السميكة أو الخردة المصبوبة بالحقن. وبما أن هذه المواد تمتلك كثافة كبيرة، فإنها تتغذى بسهولة عبر قادوس الجاذبية القياسي. تم تصميم المسمار للقص العالي والذوبان السريع، حيث تتطلب الرقائق الصلبة طاقة ميكانيكية كبيرة للانتقال إلى ذوبان موحد. التركيز الهندسي الأساسي هنا هو زيادة الإنتاجية مع ضمان الضغط المستقر عند رأس القالب.
تمثل إعادة تدوير الأفلام المرنة عقبة ميكانيكية مختلفة تمامًا. تخيل أنك تقوم بإطعام غلاف مطاطي خفيف الوزن في قادوس قياسي. إنه ببساطة يسد ويطفو ويخنق حلق التغذية. لحل هذه المشكلة، يتم إقران أجهزة البثق بأنظمة قطع وضغط متكاملة. يستخدم الضاغط شفرات دوارة عالية السرعة لتوليد حرارة احتكاكية، مما يؤدي إلى تكثيف الطبقة خفيفة الوزن إلى كتل شبه صلبة، والتي يتم بعد ذلك تغذيتها مباشرة في لولب الطارد عبر قوة الطرد المركزي.
في الوقت الحالي، يعمل الدفع العالمي نحو الاقتصاد الدائري على إحداث تغيير جذري في الطريقة التي نتعامل بها مع الاقتصاد الدائري. تكشف تحليلات السوق أن المعالجات تتعامل مع تدفقات نفايات ما بعد الاستهلاك المعقدة والملوثة للغاية. المواد التي كان سيتم إرسالها إلى مكب النفايات قبل خمس سنوات يتم الآن دفعها عبر مرافق إعادة التدوير. يقود هذا الواقع اتجاهًا واضحًا نحو أجهزة بثق ذات عزم دوران عالي يتم التحكم فيها ذكيًا ومجهزة بتفريغ الغاز المتقدم والترشيح الآلي.
هناك تحول ملحوظ بعيدًا عن الإشراف اليدوي نحو الأنظمة الآلية ذات الحلقة المغلقة التي يمكنها ضبط الأوضاع الحرارية ذاتيًا في الوقت الفعلي. لم تعد المرافق الحديثة مجرد شراء معدات الصهر. إنهم يستثمرون في الأنظمة الأساسية المعتمدة على البيانات والتي تضمن إمكانية التتبع وكفاءة الطاقة واتساق الحبيبات. أصبح تلبية هذه المعايير الصارمة الآن أمرًا إلزاميًا للموردين الذين يتطلعون إلى بيع الراتنجات المعاد تدويرها إلى العلامات التجارية العالمية الرائدة في مجال التغليف. إن تبني هذه التقنيات الذكية يفصل بين قادة الصناعة وأولئك الذين يكافحون من أجل الحفاظ على هوامش الربح.
يعد شراء معدات البثق الصناعية قرارًا كثيف رأس المال ويتطلب تقييمًا منهجيًا. يؤدي اختيار النموذج غير الصحيح إلى اختناقات تشغيلية مزمنة وجودة منتج دون المستوى المطلوب. يجب على مديري المرافق تقييم العديد من المتغيرات الحاسمة قبل الانتهاء من مواصفات الآلات.
الخطوة التأسيسية هي إجراء تحليل شامل لمواد المدخلات الخاصة بك. إذا احتفظت مادة الإدخال بأكثر من ثلاثة إلى خمسة بالمائة من الرطوبة، فإن جهاز البثق القياسي أحادي المرحلة سيواجه صعوبة في تنفيس البخار الناتج، مما ينتج عنه كريات مسامية. في مثل هذه السيناريوهات، يكون التكوين على مرحلتين مطلوبًا رياضيًا. علاوة على ذلك، فإن مستوى التلوث سيحدد النوع الدقيق لنظام ترشيح الذوبان المطلوب.
إن تحقيق التوازن بين النفقات الرأسمالية الأولية والتكاليف التشغيلية المتوقعة أمر بالغ الأهمية. في حين أن النماذج الصناعية واسعة النطاق توفر إنتاجية أعلى، فإنها تتطلب قدرًا أكبر بكثير من الطاقة الكهربائية ومساحة أرضية فعلية. من الضروري مطابقة سعة الماكينة مع أحجام مجموعتك الفعلية لضمان عائد مناسب على الاستثمار.
وأخيرا، تقييم الكفاءة الفنية للشركة المصنعة. يعمل المصنع الموثوق به بقدرات تصنيع ميكانيكية داخلية كاملة، وذلك باستخدام معدات CNC لضمان التفاوتات الدقيقة بين المسمار والبرميل. يجب على المشترين المحتملين إعطاء الأولوية للمصنعين الذين يقدمون مرافق شاملة لاختبار المواد. إن تشغيل دفعة تجريبية من المواد الخام المحددة الخاصة بك من خلال آلة تكوير البلاستيك المخصصة يوفر دليلًا تجريبيًا على قدرة المعدات قبل التوقيع على أي أمر شراء.
إن الاستثمار في الآلات المناسبة يحدد كفاءة وربحية أعمال معالجة البلاستيك الخاصة بك. إن مصنع الطارد ذو اللولب الفردي المخصص ذو السمعة الطيبة لا يبيع لك فقط قطعة من المعدن. إنهم يصممون حلاً مستهدفًا بناءً على خصائص المواد الدقيقة وأهداف الإنتاج. سواء كنت بحاجة إلى آلة مستقلة لإعادة الطحن النظيف أو آلة للخدمة الشاقة مكونة من مرحلتين لنفايات ما بعد الاستهلاك، فإن فهم النماذج والتكوينات المتاحة يمكّنك من القيام باستثمار مستنير. نوصي بشدة بتقييم المواد الخام الخاصة بك بعناية وتصفح التشكيلات المتخصصة من الشركات المصنعة الموثوقة مثل Jwell للعثور على المعدات المطابقة تمامًا لمنشأتك. يؤدي الترقية إلى النظام الصحيح إلى ضمان مستقبل مستدام ومربح للغاية في صناعة البلاستيك.
يستخدم الخط أحادي المرحلة برميلًا واحدًا مستمرًا من الطارد، وقد تم تصميمه بشكل أساسي للمواد البلاستيكية النظيفة والجافة نسبيًا ذات الكثافة الظاهرية المتسقة. يتكون الخط المزدوج المرحلة من جهازي بثق متصلين على التوالي. إنه مصمم خصيصًا للمواد ذات المحتوى العالي من الرطوبة، وأحبار الطباعة الثقيلة، أو التلوث الكبير. يقوم الطارد الأساسي بإذابة وتصفية البلاستيك، بينما تعمل الوحدة الثانوية بسرعة أقل لتوفير تفريغ إضافي للغاز وتثبيت حراري قبل التكوير.
يتم تصنيع الآلات القياسية الجاهزة بناءً على الظروف المثالية النظرية وسلوك البوليمر العام. سيقوم المصنع المخصص بتصميم هندسة اللولب بشكل علمي، ونسبة الطول إلى القطر، وقوة المحرك خصيصًا لخصائص المواد الخام الخاصة بك. يمنع هذا التخصيص المخصص تدهور المواد، ويحسن الكفاءة الكهربائية، ويزيد من استقرار المخرجات بشكل عام، ويطيل العمر التشغيلي للمعدات بشكل كبير في ظل الاستخدام الصناعي المكثف.
عند إخضاعها لبروتوكولات الصيانة الوقائية المناسبة، يمكن لخط تحبيب البلاستيك المُصنع جيدًا أن يعمل بشكل موثوق لمدة تتراوح بين عشرة إلى خمسة عشر عامًا، أو حتى لفترة أطول. يعتمد طول عمر المكونات الأساسية بشكل كبير على المعادن المستخدمة. توفر البراغي والبراميل ثنائية المعدن عالية الجودة المعالجة بالنيترة أو تسطيح PTA مقاومة فائقة للتآكل الكاشطة والتآكل الكيميائي. يعد استبدال أجزاء التآكل القياسية بانتظام أمرًا ضروريًا للحفاظ على تشغيل الماكينة بأعلى كفاءة ميكانيكية.
نعم، تمتلك معظم آلات البثق أحادية اللولب PE المخصصة التنوع الحراري والميكانيكي لمعالجة مادة البولي بروبيلين بكفاءة. نظرًا لأن البولي إيثيلين والبولي بروبيلين ينتميان إلى نفس عائلة البولي أوليفين، فإنهما يشتركان في خصائص انصهار وخصائص انسيابية متشابهة نسبيًا. يمكن لخط البثق المصمم بشكل صحيح التعامل مع كلتا المادتين بفعالية. يتطلب الانتقال بين الاثنين عادةً تعديلات طفيفة فقط على المعلمات، مثل تعديل درجات حرارة منطقة التسخين، وضبط عدد دورات المحرك في الدقيقة، وربما استخدام حجم شبكة مختلف في مبدل الشاشة.
تعتمد مساحة المنشأة المطلوبة بشكل كامل على حجم النموذج المحدد وسعة الإنتاج وإدراج المعدات المساعدة. قد يتطلب الخط أحادي المرحلة بقدرة 150 كجم/ساعة فقط مساحة فعلية تبلغ حوالي اثني عشر × أربعة أمتار. على العكس من ذلك، يمكن أن يتطلب الخط ذو السعة العالية 1000 كجم/ساعة مزدوج المرحلة بسهولة مساحة مخصصة للمنشأة تبلغ مساحتها خمسة وثلاثين × ثمانية أمتار أو أكثر. سيوفر المصنعون رسومات تخطيط CAD دقيقة مصممة وفقًا لقيود منشأتك المحددة.


