
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-20 المنشأ:محرر الموقع


هل تؤدي جودة الإنتاج الرديئة إلى تدمير أرباح إعادة تدوير البلاستيك؟ يركز العديد من مديري المرافق ومشتري الأعمال بين الشركات (B2B) بشكل كامل على السعر الأولي للمعدات الجديدة. إنهم يتجاهلون تمامًا المواصفات الفنية التي تملي عليهم نجاحهم المالي. يؤدي تجاهل هذه المقاييس المهمة إلى حدوث اختناقات تشغيلية شديدة على أرض المصنع. والأسوأ من ذلك، أن ينتهي بك الأمر إلى الحصول على منتجات نهائية متدهورة يتم بيعها مقابل أجر زهيد للمصنعين النهائيين.
تعمل آلة إعادة تدوير البلاستيك الأوتوماتيكية بالكامل على حل هذه المشكلة المتأصلة من خلال توفير بيئات معالجة دقيقة يتم التحكم فيها بدرجة عالية. لتعظيم عائد استثمارك إلى أقصى حد، عليك أن تعرف بالضبط مقاييس الأداء المهمة. في هذا الدليل الشامل، نقوم بتحليل مواصفات المخرجات المهمة بدءًا من سعة الإنتاجية وحتى تجانس الكريات. هذه هي المعايير الهندسية الدقيقة التي يجب عليك تقييمها قبل شراء نظام إعادة التدوير الكامل.
قبل الغوص في معلمات الآلة المحددة، نحتاج إلى معالجة تحول كبير في قطاع إعادة التدوير. تسلط تحليلات الصناعة الحديثة الضوء على محور هائل نحو إعادة تدوير الحلقة المغلقة. بفضل لوائح التعبئة والتغليف الأكثر صرامة وتفويضات الاستدامة للشركات، يطلب المشترون الآن راتنجات ما بعد الاستهلاك التي تعمل بشكل مماثل للمواد البلاستيكية الخام. وهذا يعني أن مواصفات المخرجات لم تعد مجرد معايير للجودة. إنها شروط مسبقة صارمة لدخول سلاسل التوريد المربحة. إذا لم تتمكن أجهزتك من تلبية متطلبات التدفق المصهور عالي النقاء والمستقر بشكل مستمر، فسيتم ببساطة استبعادك من الأسواق المتميزة.
عند تقييم الأداء التشغيلي، عليك أن تدرك أن المخرجات ليست مجرد نتيجة ثانوية للطارد النهائي. إنها النتيجة التراكمية لنظام بيئي متكامل ومؤتمت للغاية. تؤثر كل وحدة، بدءًا من تقليل الحجم الأولي وحتى مرحلة التبريد النهائية، بشكل مباشر على الخواص الفيزيائية والكيميائية للكريات المعاد تدويرها.
المعالجة المسبقة تملي حتما كفاءة المصب. تتمثل الوظيفة الأساسية لآلة التقطيع القوية لإعادة تدوير البلاستيك في تقليل النفايات الضخمة وغير المتوقعة إلى قطع موحدة ويمكن التحكم فيها. تخيل إدخال قطع غير منتظمة من البلاستيك الصلب في جهاز بثق. سوف يكافح المسمار للحفاظ على لدغة ثابتة. يؤدي هذا إلى تقلبات شديدة في الضغط داخل البرميل، مما يؤدي في النهاية إلى ذوبان غير متساوٍ وضعف تجانس الحبيبات. من خلال الحفاظ على مواصفات صارمة بشأن أحجام الشاشات واستخدام تصميم دوار أحادي المحور، يضمن مديرو المنشأة تدفق المواد الممزقة بسلاسة إلى مرحلة المعالجة التالية. وهذا يمنع الانسداد بشكل فعال ويقلل بشكل كبير من التآكل الميكانيكي.
تعتمد خطوط إعادة التدوير الحديثة بشكل كبير على وحدات التحكم المنطقية القابلة للبرمجة لمزامنة المراحل التشغيلية المختلفة. تعمل الأتمتة على سد الفجوة بين مراحل التقطيع والغسيل والبثق. ويحولهم إلى وحدة واحدة متماسكة. تقوم المستشعرات بمراقبة أحمال المحرك بشكل مستمر ومناطق درجة الحرارة ومعدلات تدفق المواد في الوقت الفعلي. عندما يكتشف النظام زيادة مفاجئة في المواد من آلة التقطيع، تقوم وحدة التحكم تلقائيًا بإرجاع سرعة الناقل. وهذا يمنع التحميل الزائد على قادوس الطارد. يقلل هذا التزامن الدقيق من الأخطاء البشرية، ويثبت ضغط الذوبان، ويضمن بقاء معدل الإنتاج النهائي ثابتًا طوال فترة تحول الإنتاج بأكملها.
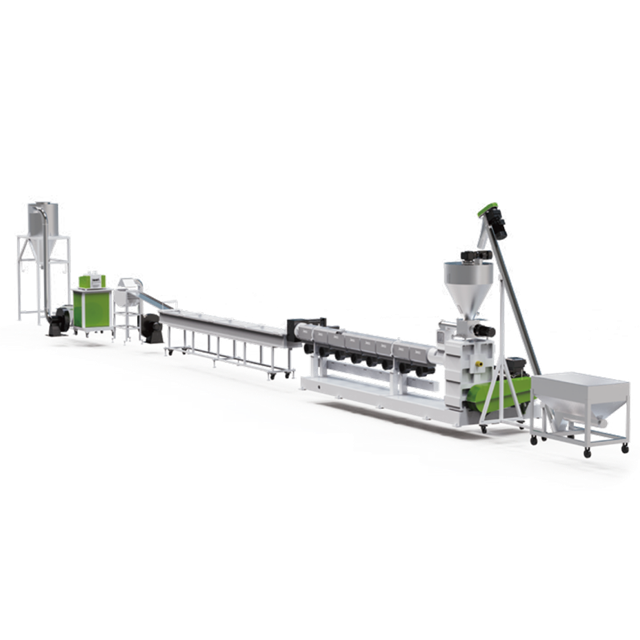
دائمًا ما تكون القدرة الإنتاجية هي المواصفات الأولى التي يبحث عنها المشترون في ورقة المواصفات. يتطلب تقييم القدرة فهمًا دقيقًا لكيفية ترجمة الأرقام النظرية إلى الحقائق الجريئة للعمليات اليومية.
يجب على مديري المرافق التمييز بوضوح بين السعة الاسمية المطبوعة على كتيب لامع والناتج التشغيلي الفعلي. يتأثر الإنتاج الفعلي بشكل كبير بالكثافة الظاهرية، ومحتوى الرطوبة، ومستوى التلوث لمواد الإدخال الخام. إن معالجة إعادة طحن HDPE الصلبة والنظيفة ستؤدي إلى إنتاج أقرب بكثير إلى السعة الاسمية. على العكس من ذلك، فإن محاولة معالجة أفلام LDPE خفيفة الوزن والمطبوعة بشكل كبير ستؤدي بشكل طبيعي إلى خفض إنتاج الساعة بسبب عدم كفاءة التغذية.
| نوع المادة | المدخلات الكثافة الظاهرية | سعة الآلة الاسمية | المخرجات الفعلية المتوقعة |
|---|---|---|---|
| رقائق HDPE جامدة | عالي | 1000 كجم في الساعة | 900 - 950 كجم في الساعة |
| تنظيف فيلم LDPE | قليل | 1000 كجم في الساعة | 750 - 850 كجم في الساعة |
| البلاستيك المختلط/الرطب | عامل | 1000 كجم في الساعة | 600 - 700 كجم في الساعة |
إن استيعاب هذه المتغيرات مقدمًا يضمن عدم قيام المشترين بتقليل حجم معداتهم. وهذا خطأ يؤدي دائمًا إلى عدم تحقيق أهداف الإنتاج والجداول الزمنية الممتدة لعائد الاستثمار بشكل مؤلم.
عند ضخ رأس المال في آلة إعادة تدوير البلاستيك الأوتوماتيكية بالكامل، يقوم المشترون ذوو التفكير المستقبلي بتقييم نمطية النظام. وبما أن منشأة إعادة التدوير تؤمن عقودًا بلدية أو تجارية أكثر ربحًا، فإن حجم النفايات الواردة سوف يرتفع بشكل طبيعي. تسمح المعدات التي تتميز بمكونات قابلة للتطوير للمشغلين بتعزيز الإنتاجية دون كابوس تمزيق الخط بأكمله واستبداله. إن تقييم مواصفات قابلية التوسع في وقت مبكر يحمي استثمار رأس المال الأولي. إنه يرسم مسارًا تقنيًا واضحًا لتوسيع المنشأة في المستقبل.
تعتمد الجدوى المالية لأي عملية إعادة تدوير بالكامل على القيمة السوقية للناتج. يطلب المستخدمون النهائيون للمواد البلاستيكية المعاد تدويرها مواد تتصرف بشكل يمكن التنبؤ به أثناء عمليات القولبة بالحقن أو النفخ عالية السرعة. ولذلك، فإن المواصفات الفيزيائية والكيميائية للحبيبات النهائية حاسمة للغاية.
يحتاج المصنعون إلى كريات موحدة الحجم، وسلسة تمامًا، وخالية تمامًا من الفراغات الداخلية أو فقاعات الهواء المحبوسة. تستخدم عالية الجودة آلة تكوير البلاستيك تقنية قطع القالب عالية الدقة جنبًا إلى جنب مع تبريد حلقة الماء المتحكم فيه لتحقيق هذا الاتساق الخالي من العيوب. تتميز الأنظمة المتقدمة غالبًا بنسبة L/D محسنة تبلغ 32:1 أو 36:1 لضمان التلدين الشامل. علاوة على ذلك، تعد الكثافة الظاهرية من المواصفات المهمة التي غالبًا ما يتم تجاهلها. الكثافة الظاهرية العالية تعني أن الكريات تحزم معًا بإحكام. وهذا يقلل بشكل كبير من تكاليف التعبئة والتغليف والخدمات اللوجستية. والأهم من ذلك، أن الكريات الكثيفة تتغذى بشكل أكثر كفاءة في قواديس آلات القولبة بالحقن.
يقيس مؤشر Melt Flow مدى سهولة تدفق البوليمر الحراري عند تعرضه للحرارة والضغط. إذا تقلب هذا المؤشر بشكل كبير من دفعة إلى أخرى، فلن يتمكن المصنعون ببساطة من استخدام الكريات لإنتاج سلع سليمة من الناحية الهيكلية. يحافظ نظام التكوير الفائق على هذا الاستقرار الحيوي من خلال استخدام مناطق التحكم في درجة الحرارة عالية الدقة على طول أسطوانة الطارد. وهذا يقلل من تدهور البوليمر. من خلال الحفاظ على إجهاد القص ووقت البقاء ضمن الحدود المثلى، تحافظ المعدات على طول السلسلة الجزيئية للبلاستيك.
يمكن القول إن الرطوبة هي العدو الأكبر لعملية بثق البلاستيك. حتى الآثار المجهرية للمياه التي يتم إدخالها إلى الطارد يمكن أن تؤثر بشدة على السلامة الهيكلية للحبيبة النهائية.
عندما تدخل رقائق بلاستيكية مبللة إلى جهاز بثق ساخن، تتسبب درجات حرارة المعالجة المرتفعة في تحويل الماء إلى بخار على الفور. يصبح هذا البخار محاصرًا بعنف داخل ذوبان البوليمر. فهو يؤدي إلى تكوين رغوة، وتدهور جزيئي شديد، وفي النهاية حبيبات هشة تنكسر تحت الضغط. ولمنع هذا الانخفاض الكارثي في الجودة، يجب أن تفرض مواصفات الإخراج لأي نظام تجفيف أولي بشكل صارم محتوى رطوبة نهائي أقل من 1 بالمائة. يضمن الوصول إلى هذه المواصفات باستمرار أن يعمل الطارد بسلاسة وأن تحتفظ الكريات النهائية بأقصى قوة شد.
لتحقيق حدود الرطوبة الصارمة هذه بشكل لا يصدق، يستخدم خط الغسيل التجاري لإعادة التدوير عادةً مزيجًا استراتيجيًا من تقنيات التجفيف الميكانيكية والحرارية. تستخدم مجففات الطرد المركزي قوى دوران عالية السرعة للغاية لتجريد الماء فعليًا من سطح الرقائق البلاستيكية الصلبة. بالنسبة للأفلام المرنة أو المواد عالية المسامية، فإن التجفيف الميكانيكي وحده لا يكفي. في هذه السيناريوهات، يجب دمج أنظمة التجفيف الحراري مثل خطوط أنابيب الهواء الساخن بسلاسة في خط الغسيل. يعد تقييم آليات التجفيف المحددة وناتج الرطوبة المضمون الخاص بها خطوة أساسية في مطابقة خط الغسيل لمجرى النفايات المقصود.
تعتبر النفايات البلاستيكية بعد الاستهلاك قذرة بطبيعتها. تصل ملوثة بالملصقات الورقية والمواد اللاصقة المتبقية والأوساخ المدمجة وخطوط البوليمر غير المتوافقة. يجب أن تقوم مرحلة البثق بإزالة هذه الشوائب بقوة لإنتاج منتج قابل للتطبيق تجاريًا.
تحدد مواصفات مغير الشاشة النقاء النهائي للحبيبة النهائية. يجب على المشترين إجراء تقييم نقدي لمنطقة الترشيح النشطة وحجم الشبكة التي يمكن للنظام التعامل معها دون التسبب في ضغط خلفي مفرط. غالبًا ما تعتمد العمليات القياسية على مبدلات الشاشات ذات اللوحة الواحدة، ولكنها تتطلب من المشغلين إيقاف الماكينة لتبديل الشاشات. يؤدي هذا إلى تعطيل سير العمل الآلي بشكل مفاجئ ويؤدي إلى تخزين سعة الإنتاج الفعلية. بالنسبة للعمليات ذات الحجم الكبير، تعد مبدلات الشاشة المستمرة ذات المكبس المزدوج هي المعيار الذهبي. إنها تسمح للفنيين باستبدال شاشات التصفية المسدودة بينما يستمر الذوبان في التدفق، مما يضمن عدم التوقف مطلقًا عن العمل.
أثناء الذوبان المكثف للمواد البلاستيكية بعد الاستهلاك، تتبخر أحبار الطباعة المتبقية والمواد العضوية المتحللة، مما يؤدي إلى تكوين مركبات عضوية متطايرة. إذا ظلت هذه الغازات محاصرة في مصفوفة البوليمر، فإنها تظهر على شكل عيوب سطحية قبيحة. تتميز الآلات المتقدمة بأنظمة تفريغ فراغ مزدوجة أو متعددة المناطق مصممة بدقة لاستخراج هذه المواد المتطايرة مباشرة من أسطوانة الطارد. ترتبط مواصفات تفريغ الغاز عالية الكفاءة ارتباطًا مباشرًا بالوضوح البصري الرائع والقضاء التام على الروائح الكريهة في الناتج النهائي.
في حين أن الإنتاجية العالية وجودة الحبيبات الممتازة تحدد إيراداتك القصوى، فإن استهلاك الطاقة يحدد تكاليف التشغيل لديك. في المشهد الصناعي الحديث، ترتبط الربحية الحقيقية ارتباطًا وثيقًا بكفاءة استخدام الطاقة.
يجب على المشترين الأذكياء أن يطلبوا دائمًا مقياس استهلاك الطاقة المحدد مباشرة من الشركة المصنعة للمعدات. يتم التعبير عن ذلك عادةً بالكيلووات/ساعة لكل كيلوغرام. إن الآلة التي تنتج كميات هائلة ولكنها تستهلك كمية هائلة من الكهرباء ستؤدي إلى تآكل هوامش الربح لديك بسرعة. لا تتحقق الكفاءة التشغيلية الحقيقية إلا عندما يتم تقليل تكلفة الطاقة اللازمة لإنتاج كيلوغرام واحد من البلاستيك عالي الجودة. توفر مقارنة هذه المواصفات عبر تكوينات مختلفة خط أساس سليمًا رياضيًا لحساب عائد الاستثمار على المدى الطويل.
يلعب التكامل الذكي للمكونات الكهربائية المتقدمة دورًا كبيرًا في خفض تكاليف الطاقة. تستخدم آلات إعادة تدوير البلاستيك الحديثة الأوتوماتيكية بالكامل محركات التردد المتغير على محركات الطارد الرئيسية ومحركات التقطيع. بدلاً من التشغيل بكامل طاقته باستمرار، تقوم محركات الأقراص هذه بضبط سحب طاقة المحرك ديناميكيًا بناءً على متطلبات التحميل في الوقت الفعلي. بالإضافة إلى ذلك، فإن الترقية إلى أشرطة التسخين بالأشعة تحت الحمراء أو العزل الخزفي السميك حول أسطوانة الطارد تمنع الطاقة الحرارية القيمة من التسرب إلى بيئة المصنع المحيطة. وتضمن هذه التقنيات الذكية تركيز كل واط من الطاقة الكهربائية بشكل كامل على صهر البلاستيك.
من الخطأ الباهظ افتراض إمكانية تعميم مواصفات المخرجات على جميع أنواع النفايات البلاستيكية. تملي الخصائص الفيزيائية لمواد الإدخال التكوينات الميكانيكية اللازمة ومعلمات الإخراج المتوقعة.
يهيمن البولي بروبيلين والبولي إيثيلين على مشهد إعادة التدوير، إلا أنهما يتطلبان ظروف معالجة محددة للغاية. يجب أن يتميز المخصص خط تكوير PP PE بمواصفات دقيقة للتحكم في درجة الحرارة لمنع التدهور الحراري لهذه المواد الحساسة. على وجه التحديد، يجب معايرة سرعة قطع وجه القالب ودرجة حرارة الماء في حلقة التبريد بدقة لتتناسب مع قوة ذوبان البلاستيك المحددة. إذا كانت سرعة القطع بطيئة للغاية، فسوف تتكتل الكريات في كتل عديمة الفائدة. وإذا كانت السرعة كبيرة جدًا، فسيكون شكل الكريات غير منتظم، مما يؤدي إلى رفض المشترين في المراحل النهائية.
تمثل إعادة تدوير العبوات المرنة مجموعة مختلفة جذريًا من تحديات الإنتاج مقارنةً بالزجاجات الصلبة. صورة تغذي حفنة من الريش في مروحة عالية السرعة. وهذا ما يحدث بشكل أساسي عندما يحاول المشغلون معالجة الأفلام الرقيقة منخفضة الكثافة دون التكثيف المناسب. للحفاظ على قدرة إنتاجية عالية، يجب أن تشتمل آلات معالجة الأفلام على وحدة قطع وضغط متخصصة. يستخدم هذا الضاغط حرارة الاحتكاك الخام لتكثيف الفيلم خفيف الوزن إلى حبيبات أثقل وشبه ذائبة قبل تغذيتها بالقوة في برغي الطارد. يعد تقييم مواصفات المعالجة لهذا الضاغط أمرًا ضروريًا للغاية للمنشآت التي تركز على نفايات التغليف بعد التجارة.
توفر الكتيبات الفنية وعروض المبيعات الرائعة بيانات نظرية. بالنسبة للمشترين من الشركات الذين يقومون باستثمارات رأسمالية كبيرة، فإن قبول مواصفات الإنتاج هذه بالقيمة الاسمية يمثل مخاطرة تشغيلية شديدة. يعد التحقق من هذه الادعاءات من خلال اختبار موضوعي في العالم الحقيقي خطوة إلزامية في عملية الشراء.
قبل تحويل الدفعة النهائية والتصريح بالشحن، يجب على المشترين أن يطلبوا بروتوكولًا شاملاً لاختبار قبول المصنع. خلال هذا الاختبار، يجب على الشركة المصنعة تشغيل الجهاز باستخدام مواد النفايات البلاستيكية الخاصة بمنشأتك. يوفر هذا الاختبار المباشر دليلًا تجريبيًا على أن الماكينة يمكنها الوصول باستمرار إلى القدرة الإنتاجية الموعودة، والحفاظ على مؤشر تدفق الذوبان المطلوب، وإنتاج الكريات بالكثافة الظاهرية الصحيحة. إذا فشلت الآلة في تلبية مواصفات الإنتاج المتفق عليها خلال هذا الاختبار الحاسم، فيمكن لمهندسي المصنع إجراء التعديلات الميكانيكية اللازمة قبل مغادرة المعدات لأرضية التصنيع.
في النهاية، تحدد مواصفات المخرجات مدى نجاحك التشغيلي. في حين أن الإنتاجية العالية والجودة الأصلية للكريات تفتح الباب أمام الأسواق المتميزة، فإن الكفاءة الصارمة في استخدام الطاقة تحافظ على إمكانية إدارة تكاليف التشغيل اليومية. من خلال الاستثمار في آلة إعادة تدوير البلاستيك الأوتوماتيكية بالكامل بمواصفات عالية الجودة، يمكن لمديري المنشأة التخلص من اختناقات الإنتاج وتأمين الربحية على المدى الطويل. التوقف عن التخمين مع استثمارات رأس المال الخاص بك. قم بزيارة Jwell اليوم لاستكشاف حلول إعادة التدوير عالية الأداء لدينا. اتصل بفريقنا الهندسي لمناقشة المواصفات المخصصة لتدفقات النفايات المحددة لديك واطلب عرض أسعار تفصيليًا ومدعمًا بالأداء للمعدات.
يعتمد الأمر كليًا على الحجم الفعلي لمنشأتك وحجم النفايات الواردة المتعاقد عليها. قد تعمل مصانع إعادة التدوير الصغيرة والمتوسطة الحجم بكفاءة باستخدام آلات ذات قدرة إنتاجية تتراوح من 300 إلى 500 كجم في الساعة. تتطلب العمليات على نطاق صناعي عادةً أنظمة للخدمة الشاقة قادرة على دفع ما بين 1000 إلى 3000 كجم في الساعة. المبدأ الهندسي الحاسم هنا هو التزامن. يجب عليك مطابقة سعة إخراج الطارد بشكل مثالي مع حجم المعالجة لوحدات التقطيع والغسيل الأولية لديك لمنع اختناقات المواد المكلفة.
تعتبر مرحلة الغسيل بمثابة الأساس المطلق لجودة الحبيبات النهائية. يعمل نظام الغسيل عالي الأداء على إزالة الأوساخ الكاشطة والزيوت العضوية والملصقات الورقية بقوة والتي من شأنها أن تسد شاشات ترشيح الطارد بسرعة. والأهم من ذلك، أن وحدات التجفيف المتخصصة داخل خط الغسيل تقلل بشكل كبير من محتوى الرطوبة في الرقائق البلاستيكية. إذا دخل البلاستيك إلى الطارد مع رطوبة عالية، فإن الماء المحبوس يتحول إلى بخار، مما يسبب تحللًا شديدًا للبوليمر وينتج عنه كريات هشة ومنخفضة القيمة مليئة بفقاعات الغاز.
تستخدم الآلة ذات المرحلة الواحدة برميل طارد رئيسي واحد. إنه موفر للطاقة للغاية ومناسب تمامًا لمعالجة المواد البلاستيكية الصلبة النظيفة والمغسولة مسبقًا والتي تحتوي بالفعل على نسبة رطوبة منخفضة. على النقيض من ذلك، تتميز الآلة المتتالية مزدوجة المرحلة بوجود طارد أولي يقوم بتغذية البلاستيك المنصهر مباشرة إلى طارد ثانوي أصغر. يوفر هذا الإعداد المتتالي مساحة سطحية أكبر بكثير لترشيح الذوبان المتقدم وتفريغ الغاز عالي التفريغ. إنه الاختيار الإلزامي لمعالجة المواد المطبوعة بشكل كبير، أو شديدة التلوث، أو ذات الرطوبة العالية مثل الأفلام الزراعية بعد الاستهلاك.
يقيس مؤشر تدفق الذوبان مدى سهولة تدفق البوليمر الحراري عند صهره تحت أوزان ودرجات حرارة محددة. يقوم المصنعون الذين يشترون الكريات المعاد تدويرها لتصنيع منتجات جديدة بمعايرة أجهزتهم باهظة الثمن بناءً على قيم مؤشر محددة للغاية. إذا أدت آلة إعادة التدوير الخاصة بك إلى تحلل سلاسل البوليمر بسبب إجهاد القص المفرط أو ضعف التحكم في درجة الحرارة، فسوف يتقلب المؤشر بشكل كبير من دفعة إلى أخرى. يعد تدفق الذوبان المستقر والذي يمكن التنبؤ به هو المؤشر الرئيسي للبلاستيك المعاد تدويره المتميز، مما يسمح لك ببيع إنتاجك بثقة بسعر سوق أعلى بكثير.
يتم قياس القدرة الإنتاجية الفعلية عن طريق وزن الكريات النهائية والمبردة والمجففة المنتجة خلال ساعة متواصلة دون انقطاع من التشغيل العادي. لا يجب عليك قياس السعة خلال الدقائق القليلة الأولى من بدء التشغيل، حيث أن النظام لا يزال في حالة استقرار. للحصول على قياس دقيق، قم بتشغيل مواد النفايات النموذجية الخاصة بك بمستويات التلوث القياسية الخاصة بها. اجمع المخرجات في كيس ضخم على مقياس أرضي معاير لمدة ستين دقيقة بالضبط. يأخذ هذا الاختبار الواقعي في الاعتبار تغييرات الشاشة، وتقلبات التغذية البسيطة، وتغيرات كثافة المواد.
تحدث التقلبات في المقام الأول بسبب التدهور الحراري غير المتناسق أثناء عملية البثق. إذا كانت درجة حرارة برميل الطارد مرتفعة للغاية، أو إذا كان تصميم المسمار يخلق إجهاد قص مفرط، فإن سلاسل البوليمر الجزيئية تنهار، مما يزيد من معدل تدفق الذوبان بشكل غير متوقع. بالإضافة إلى ذلك، فإن معالجة الدرجات المختلطة من البلاستيك دون الفرز المناسب أو الفشل في إزالة الرطوبة المتبقية قبل البثق سيؤدي إلى تغيير المؤشر النهائي بشكل جذري. يعد الحفاظ على التحكم الدقيق في درجة الحرارة والتأكد من جفاف المواد المدخلة وفرزها جيدًا أمرًا بالغ الأهمية لتحقيق استقرار منتجك النهائي.


