
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-17 المنشأ:محرر الموقع


يصل أكثر من 350 مليون طن من النفايات البلاستيكية إلى نظامنا البيئي العالمي سنويًا. كيف يمكننا معالجة هذا الحجم الهائل بكفاءة؟ الجواب يكمن في أرضية المصنع. إن الآلة الأساسية لكل منشأة إعادة تدوير ناجحة تقريبًا هي آلة البثق أحادية اللولب.
يعرف العديد من مديري المصانع ما تفعله هذه المعدات على السطح. تدخل النفايات الخام، وتخرج الكريات النظيفة. لكن الفهم الحقيقي للآليات الأساسية هو قصة مختلفة. إن استيعاب هذه المفاهيم الديناميكية الحرارية والفيزيائية يسمح للمشغلين بتحسين الإعدادات. يمكنك خفض استهلاك الطاقة. يمكنك تحسين جودة الكريات النهائية المعاد تدويرها بشكل كبير. يكسر هذا الدليل الآليات الأساسية. سوف نستكشف المكونات المهمة ونوضح كيف يؤدي إتقان هذه الديناميكيات إلى تحويل مخرجات الإنتاج لديك.
الوجبات السريعة الرئيسية
تضغط الولايات العالمية من أجل زيادة محتوى راتنجات ما بعد الاستهلاك في العبوات الجديدة. يتطلب هذا التحول في الصناعة آلات إعادة التدوير التي يمكنها التعامل مع الكثافات السائبة غير المتناسقة ومستويات التلوث المتفاوتة. إن آلة البثق ذات اللولب الواحد عبارة عن آلة معالجة مستمرة قوية. إنه بمثابة القلب النابض لصناعة إعادة تدوير البوليمر.
في جوهرها، تستخدم هذه الساعة برغيًا أرخميديًا دوارًا واحدًا موجودًا داخل برميل معدني مُسخن ومجهز بدقة. وظيفتها الأساسية واضحة ولكنها تتطلب جهدا بدنيا. يقوم بإذابة وخلط وضخ مواد البوليمر الصلبة إلى سائل لزج مستمر. يتم بعد ذلك دفع هذا السائل عبر قالب لتكوين شكل محدد.
على أرضية المصنع، تعمل هذه المعدات على سد الفجوة بين النفايات الخام والمواد الخام القابلة لإعادة الاستخدام. يمكنك إطعامه رقائق مغسولة أو قصاصات صلبة مطحونة أو أغشية مكثفة. تقوم مرحلة الطارد بتغيير هذا المزيج الفوضوي إلى كريات بلاستيكية موحدة عالية الجودة. إن وجود عمود دوار واحد فقط يجعل هذه المعدات موثوقة للغاية. من الأسهل صيانتها وفعالة من حيث التكلفة مقارنة بالبدائل المعقدة متعددة البراغي.
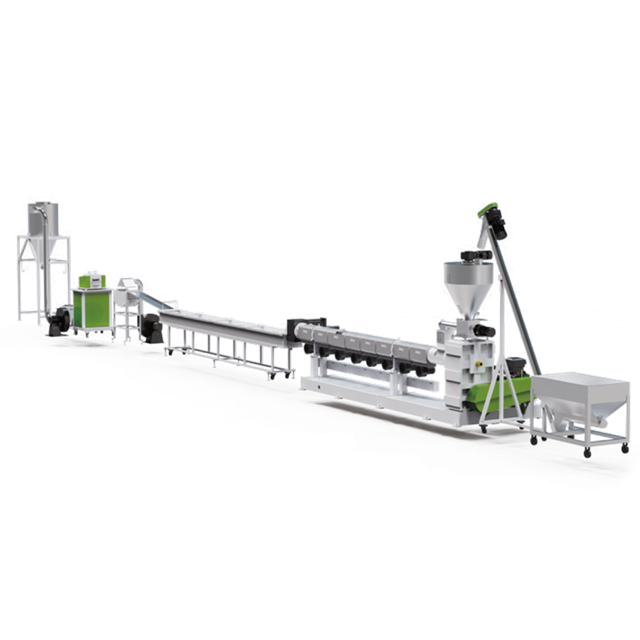
لتحسين عملية الإنتاج بشكل كامل، يجب على المهندسين تصور الميكانيكا داخل البرميل المغلق. لا يقتصر البثق على تطبيق الحرارة فقط حتى يتحول البلاستيك إلى سائل. إنه باليه ديناميكي حراري وميكانيكي معقد. ينقسم المسمار هندسيًا إلى ثلاث مناطق متميزة. يؤدي كل منها وظيفة هندسية محددة أثناء انتقال المادة من المدخل إلى القالب.
تبدأ الرحلة عندما يقوم المشغل أو الناقل الآلي بإيداع البلاستيك الخام في قادوس التغذية. في هذا القسم الأولي، الرحلات الجوية اللولبية عميقة. حجم القناة يصل إلى الحد الأقصى. الهدف الأساسي هنا هو التقاط الرقائق البلاستيكية الصلبة ونقلها للأمام بكفاءة. ويجب تجنب الذوبان المبكر بأي ثمن.
من وجهة نظر فيزيائية، تعمل هذه المنطقة بالكامل وفقًا لمبدأ الاحتكاك. يجب أن يلتصق البلاستيك بالجدار الداخلي للبرميل الثابت. وفي الوقت نفسه، يجب أن ينزلق على السطح المصقول للمسمار الدوار. إذا أصبح الاحتكاك ضد المسمار مرتفعًا جدًا، فإن المادة تدور في مكانها ببساطة. يطلق المهندسون على هذه الظاهرة المحبطة اسم "الجسر". ولمكافحة ذلك، يتميز البرميل الموجود في منطقة التغذية بسترات تبريد المياه. وهذا يحافظ على معامل احتكاك عالٍ على جدار البرميل ويضمن معدل تدفق حجمي ثابت.
عندما يتم دفع البلاستيك الصلب بقوة إلى الأمام، فإنه يدخل إلى المنطقة الانتقالية. هذا هو المكان الذي يحدث فيه التحول الجسدي الأكثر دراماتيكية. يزيد قطر جذر المسمار تدريجيًا. يؤدي اختيار التصميم هذا إلى تقليص عمق القناة بين المسمار والبرميل.
هذا الحجم المتناقص يضغط البلاستيك بقوة. عندما يتم ضغط المادة، يتم دفع الهواء المحيط المحبوس إلى الخلف ويتم طرده عبر القادوس. يتعرض البلاستيك لقص ميكانيكي مكثف. توفر نطاقات السخان الخارجية الطاقة الحرارية الأساسية. ومع ذلك، فإن ما يصل إلى 80% من الحرارة اللازمة لإذابة البلاستيك تتولد عن الاحتكاك الداخلي. تحتك جزيئات البوليمر ببعضها البعض وتتعرض الأسطح المعدنية لضغط هائل. يتشكل حوض ذوبان. يقوم تدريجياً بتكسير الطبقة الصلبة من البلاستيك حتى تتحول الكتلة بأكملها إلى سائل متدفق.
الجزء الأخير من المسمار هو منطقة القياس. بحلول الوقت الذي يصل فيه البوليمر إلى هذه المرحلة، يجب أن يكون خاليًا تمامًا من الجزيئات الصلبة. عمق القناة هنا ضحل ويظل ثابتًا عبر الرحلات المتبقية.
التجانس الحراري هو الهدف الأساسي. تضمن هذه المنطقة أن يحقق الذوبان درجة حرارة ولزوجة موحدة. كما أنه يبني ضغطًا كافيًا للرأس لدفع السائل الثقيل من خلال مبدل الشاشة السفلي ورأس القالب. إن التوازن الدقيق لتدفق السحب وتدفق الضغط يحدد معدل الإخراج النهائي. يقوم تدفق السحب بسحب المواد للأمام عبر الدوران. يدفع تدفق الضغط المواد إلى الخلف بسبب مقاومة القالب.
يعتمد التنفيذ السلس على مكونات ميكانيكية شديدة التحمل تعمل بتناغم تام. عند الاستثمار في آلة تكوير البلاستيك الموثوقة ، فإن فهم هذه الأجزاء يعد أمرًا بالغ الأهمية للصيانة والربحية على المدى الطويل.
القادوس: وهو قمع سحب المواد الخام. بالنسبة للمواد خفيفة الوزن مثل رقائق فيلم LDPE، تتميز القواديس بأدوات حشو التغذية القسرية. تعمل هذه على زيادة الكثافة الظاهرية بشكل مصطنع قبل أن تصل المادة إلى المسمار.
البرميل والسخانات: تحتوي هذه الأسطوانة المعدنية الثابتة ذات الجدران السميكة على المسمار. تستخدم التصميمات الحديثة مناطق متعددة من أشرطة التسخين الكهربائية ومراوح التبريد. وهذا يسمح للمشغلين بالتعامل بدقة مع ملف تعريف درجة الحرارة. يتم في كثير من الأحيان تخصيص السبائك ثنائية المعدن لمقاومة التآكل الناتج عن الخردة الملوثة.
المسمار: جوهر الآلة المطلق. إنها مصنوعة من الفولاذ عالي الإنتاجية ومغطاة بمعالجات مقاومة للتآكل. تملي الهندسة المحددة نجاح الذوبان.
علبة التروس والمحرك: التغلب على المقاومة الدورانية الهائلة للبوليمرات الصلبة يتطلب علبة تروس ذات عزم دوران عالي. تمتص محامل الدفع للخدمة الشاقة الضغط الخلفي الهائل الناتج أثناء البثق.
وبعيدًا عن الآليات البسيطة، يعتمد النجاح الهندسي على مقاييس مهمة مثل نسبة الضغط. رياضياً، هذه هي نسبة عمق الطيران في منطقة التغذية إلى عمق الطيران في منطقة القياس. إنه يحدد بالضبط مدى قوة الضغط على البلاستيك.
تتطلب البوليمرات المختلفة بطبيعتها نسب ضغط مختلفة. يتطلب PET البلوري الصلب ضغطًا لطيفًا، عادةً حوالي 2.0:1، لتجنب تدهور القص المفرط. يحتاج فيلم LDPE الرقيق إلى ضغط قوي للغاية، يصل إلى 4.5:1، لتكثيف المادة وإخراج الهواء المحبوس. يؤدي استخدام النسبة الخاطئة حتمًا إلى فشل معالجة كارثي. قد ترى رغوة عند القالب أو سلاسل جزيئية محطمة.
نفس القدر من الأهمية هي نسبة الطول إلى القطر. توفر نسبة L/D الأعلى برميلًا أطول. وهذا يزيد من وقت بقاء البلاستيك، مما يسمح بالذوبان الكامل وضغط الضخ المستقر للغاية.
عند ترقية المنشأة، كثيرًا ما يناقش المهندسون بين تقنيات اللولب الفردي والمزدوج. كلاهما يمتلك مزايا ميكانيكية متميزة. يعتمد تطبيقها كليًا على المواد الأولية والأهداف النهائية.
| ميزة | الطارد برغي واحد | الطارد المزدوج اللولب |
|---|---|---|
| آلية | تدفق الاحتكاك والسحب | النزوح الإيجابي |
| التطبيق الأساسي | إعادة التدوير القياسية والتكوير | تفاقم معقدة وتطاير |
| تكلفة الصيانة | قليل | عالي |
| القدرة على الخلط | معتدل | ممتاز |
| توليد الضغط | عالية جدًا | معتدل |
تعتبر إعدادات اللولب المفرد استثنائية في بناء ضغوط الرأس العالية المطلوبة لدفع المواد اللزجة المنصهرة عبر شاشات الترشيح الكثيفة. وهذا يجعلهم الأبطال بلا منازع في مهام إعادة التدوير القياسية.
ببساطة، لا يوجد نهج واحد يناسب الجميع في إعادة التدوير الاحترافية. وتظهر القيمة الحقيقية لهذه الآلة عندما يتم تصميمها وفقًا لخصائص ريولوجية محددة.
يهيمن البولي بروبيلين والبولي إيثيلين على مجرى النفايات البلدية. عند التعامل مع إعادة الطحن الصلبة من الزجاجات أو الأنابيب، يجب أن تتعامل المعدات مع الإنتاجية العالية مع الحفاظ على استقرار الضغط الصلب. بالنسبة لهذه التطبيقات الصارمة، يعتمد المشغلون على خط تكوير PP PE المخصص . تستخدم هذه الإعدادات المتقدمة أشكالًا هندسية لولبية محسنة مع نسب L/D محددة، تصل غالبًا إلى 30:1 أو 36:1. يؤدي هذا إلى إذابة البولي أوليفينات الصلبة بكفاءة دون المساس بوزنها الجزيئي. تحتفظ الكريات الناتجة بقوة الشد العالية المطلوبة لقولبة الحقن النهائية.
يمثل البولي إيثيلين تيريفثاليت عقبة ديناميكية حرارية مختلفة تمامًا. PET استرطابي للغاية. إذا تم قذفه مع الرطوبة المتبقية، فإنه يخضع للتحلل المائي. يصبح المنتج النهائي هشًا وعديم الفائدة. عند تكوين خط تحبيب البلاستيك المتخصص لـ PET، يتطلب جهاز البثق تعديلاً كبيرًا. تتميز هذه الوحدات بمسامير حاجزة متخصصة منخفضة القص ومناطق تهوية واسعة النطاق على طول البرميل. تعمل هذه التعديلات المهمة على استخراج الرطوبة والغازات المتطايرة أثناء مرحلة الذوبان. وهذا يحافظ بأمان على اللزوجة الجوهرية للبوليمر.
حتى مع وجود آلات من الدرجة الأولى، سيواجه المشغلون حتماً حالات شاذة في المعالجة. إن تشخيص هذه المشكلات من خلال عدسة فيزياء البثق يسمح باتخاذ إجراءات تصحيحية سريعة.
الارتفاع: يتجلى ذلك في صورة تقلبات دورية في معدل الإنتاج عند القالب. يؤدي إلى أحجام كريات غير متساوية. يعد الارتفاع دائمًا مشكلة في نقل المواد الصلبة في منطقة التغذية. إذا تم جسر مادة خفيفة الوزن في القادوس، فسيتم تجويع المسمار. تحقق من تدفق مياه التبريد إلى حلق التغذية لمنع الذوبان المبكر. تأكد من مزامنة وحدات التغذية القسرية مع عدد الدورات في الدقيقة للبرغي الرئيسي.
جودة ذوبان رديئة: إذا كانت الخيوط المبثوقة تحتوي على كتل صلبة أو مواد هلامية، فإن البلاستيك لا يحقق التجانس الحراري. يمر البوليمر عبر المنطقة الانتقالية بسرعة كبيرة جدًا. يؤدي تقليل عدد دورات المسمار في الدقيقة إلى زيادة وقت الإقامة. هذا يسمح للمادة بامتصاص المزيد من الحرارة. يعد التحقق من أشرطة السخان المنفوخة أيضًا خطوة أولى ضرورية.
الانهاك والتدهور: عندما يخرج المنصهر من القالب مشوه اللون أو مدخن، تتحلل سلاسل البوليمر. عادةً ما يكون احتكاك القص المفرط في منطقة القياس هو السبب. يؤدي خفض سرعة المسمار إلى تقليل الاحتكاك الميكانيكي. تعمل حزم الشاشة المسدودة بشدة أيضًا على إنشاء ضغط خلفي مفرط. غالبًا ما يؤدي تنفيذ تغيير الشاشة إلى حل ارتفاع درجة الحرارة على الفور.
تكمن أناقة آلة البثق ذات اللولب الواحد في مزيجها الرائع من البساطة الميكانيكية والكفاءة الديناميكية الحرارية المعقدة. إن الاستفادة من الأشكال الهندسية اللولبية الدقيقة لتغذية البوليمر وضغطه وإذابته وضخه تجعل هذه التكنولوجيا العمود الفقري للاقتصاد الدائري العالمي.
إن فهم التفاعل الدقيق بين نسب الاحتكاك وحرارة القص والضغط هو الخطوة الأولى لتشغيل عملية مربحة للغاية. إن تحديد التصميم الصحيح للبرغي وتكوين البرميل يحدد القيمة السوقية لمنتجك النهائي. خذ الوقت الكافي لتقييم تدفقات المواد الحالية بعناية.
هل أنت على استعداد لترقية البنية الأساسية لإعادة التدوير لديك لتحقيق أقصى قدر من الإنتاجية وكفاءة الطاقة؟ استكشف المجموعة الشاملة من حلول البثق عالية الأداء في Jwell للعثور على الماكينات الدقيقة المصممة خصيصًا لتلبية متطلبات الإنتاج الخاصة بك.
تشير نسبة L/D إلى نسبة الطول إلى القطر. إنها مواصفات هندسية مهمة تصف طول قسم الطيران مقسومًا على قطره الخارجي. توفر نسبة L/D الأعلى برميلًا أطول. وهذا يزيد من وقت بقاء البلاستيك، مما يسمح بإذابة أكثر شمولاً وضغط ضخ مستقر للغاية.
في حين أن الإطار الأساسي يتعامل مع معظم اللدائن الحرارية، إلا أن تصميم اللولب الداخلي يجب أن يتم تخصيصه بدقة. تمتلك المواد البلاستيكية المختلفة نقاط انصهار ومعاملات احتكاك مميزة. سوف يتسبب المسمار المصمم بنسبة ضغط عالية لفيلم PE الرقيق في تدهور حراري شديد إذا تم استخدامه لفيلم PET الصلب. يجب أن تتطابق الهندسة دائمًا مع الديناميكا الحرارية للمادة المحددة.
تعتمد طرق التبريد بشكل كامل على نوع البوليمر وشكل الحبيبات المرغوبة. تقوم عملية التكوير بحلقة الماء بقطع الذوبان فورًا على وجه القالب وإلقائه في حلقة مائية دائرية. تقوم عملية تكوير الخيوط بقذف الخيوط الطويلة من خلال حمام تبريد مائي قبل تقطيعها. تعمل عملية التكوير تحت الماء على غمر وجه القالب بالكامل، مما يؤدي إلى قطع البوليمر مباشرة في الماء لإنشاء كريات كروية تمامًا.
تختلف درجات حرارة التشغيل بشكل كبير بناءً على البوليمر المحدد الذي تتم معالجته. تتراوح درجة حرارة البولي أوليفينات مثل PE وPP عادةً بين 180 و240 درجة مئوية. تتطلب المواد البلاستيكية الهندسية مثل PET أو النايلون مستويات حرارية أعلى بكثير، وغالبًا ما تتجاوز 270 درجة مئوية. يجب على المشغلين معايرة نطاقات التسخين بدقة عبر مناطق البراميل المختلفة لتتناسب مع نقطة انصهار المادة الخام دون التسبب في تدهور حراري.
يتم تحديد سعة الإخراج بشكل أساسي من خلال قطر المسمار وعمق القناة في منطقة القياس وسرعة الدوران. يقوم المهندسون بحساب الخرج النظري من خلال موازنة تدفق السحب الذي يتحرك للأمام مقابل تدفق الضغط الذي يدفع للخلف من مقاومة القالب. في التطبيقات الواقعية، تؤثر أيضًا الكثافة الظاهرية للمواد الخام وكفاءة منطقة التغذية بشكل كبير على العائد النهائي للكيلوجرام في الساعة.


