
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-16 المنشأ:محرر الموقع


هناك سيناريو مألوف يتكشف في كثير من الأحيان على أرضيات مرافق إعادة تدوير البلاستيك الحديثة. يستثمر مدير المصنع في وحدة تخفيض أولية مدمجة للتعامل مع نفايات المصنع، متوقعًا حلاً جاهزًا. بمجرد أن تبدأ الدوارات في الدوران وتتم معالجة المادة، تظهر حقيقة صارخة. إن قطع الإنتاج ببساطة كبيرة جدًا بحيث لا يمكن التصنيع المباشر أو البثق أو إعادة البيع ذات القيمة العالية. تعتبر تقنية تقليل الحجم الأساسي فعالة بشكل لا يصدق في تحطيم العناصر الضخمة والعنيدة. ومع ذلك، فإنه نادراً ما يمثل الخطوة النهائية في استرداد المواد.
تؤكد هذه الفجوة التشغيلية على الفرق الحاسم بين التمزيق الخشن والتقطيع الدقيق. إن الاعتماد على قطعة واحدة من المعدات لأداء كلتا المهمتين يؤدي حتماً إلى إجهاد ميكانيكي شديد وإنتاج دون المستوى. إن إقران معدات التخفيض الأولية الخاصة بك مع وحدة التحبيب المخصصة يعمل على سد الفجوة بين معالجة النفايات الخام وإنتاج مواد طحن عالية الجودة وقابلة لإعادة الاستخدام. يمكن للمشغلين الذين يفهمون متى ولماذا يتم تنفيذ نظام متزامن من مرحلتين حماية أجهزتهم. علاوة على ذلك، فإنها تلبي مواصفات التصنيع الصارمة وتؤدي في النهاية إلى زيادة العائد الإجمالي على الاستثمار للمنشأة.
لفهم سبب ضرورة المعالجة الثانوية بشكل كامل، يجب على مشغلي المنشأة أولاً إنشاء القدرات الميكانيكية الأساسية لمعداتهم الأساسية. إن التعرف على هذه الحدود الهندسية يمنع إساءة استخدام الماكينة ويزيل الاختناقات التشغيلية المحبطة.
باعتباري مهندسًا متمرسًا في تقييم سير عمل المنشأة، غالبًا ما أرى المشغلين يدفعون آلة تقطيع البلاستيك الصناعية الخاصة بهم إلى ما هو أبعد من التصميم المقصود. تعمل هذه الآلات القوية، مثل سلسلة DYSSJ، وفقًا لمبدأ ميكانيكي أساسي يجمع بين الدوران منخفض السرعة وعزم الدوران الهائل. وهي مجهزة بسكاكين قطع شديدة التحمل، وهي مصممة لالتقاط العناصر كبيرة الحجم وتمزيقها وقصها. سواء كنت تتعامل مع عمليات التطهير السميكة، أو الأنابيب البلاستيكية ذات الجدران الثقيلة، أو الألواح البلاستيكية الكثيفة، فإن الآلة تستخدم القوة الميكانيكية الخام لتكسير العناصر التي يصعب التحكم فيها إلى قطع قابلة للنقل. تضمن سرعة الدوران المنخفضة أن تمتص المعدات المقاومة العالية دون توقف. وبالتالي، فإن هذا يجعلها خط الدفاع الأول المثالي في بيئة إعادة التدوير الصعبة.
على الرغم من قوتها الخام المثيرة للإعجاب، تواجه المعدات الأولية قيودًا واضحة فيما يتعلق بحجم إنتاجها النهائي. اعتمادًا على الشاشة المثبتة أسفل الدوار، يتراوح الإخراج النموذجي من 40 مم إلى 100 مم. في حين أن هذا يمثل انخفاضًا هائلاً في الحجم مقارنة بالجزء الأصلي، إلا أن حجم القطعة هذا يظل بطبيعته غير مناسب لإعادة الاستخدام الفوري. تتطلب آلات البثق وآلات القولبة بالحقن جزيئات صغيرة وموحدة لتذوب بالتساوي. يؤدي إدخال قطع مقاس 40 مم في جهاز الطارد حتمًا إلى ذوبان غير متساوٍ، وجيوب هوائية محاصرة، وانسدادات شديدة توقف الإنتاج تمامًا.
من الأخطاء المتكررة والمكلفة محاولة تركيب شاشة صغيرة للغاية على وحدة أساسية لإجبارها على إنتاج جزيئات دقيقة. تضع هذه الممارسة ضغطًا ميكانيكيًا شديدًا على الآلة المصممة للتمزيق الخشن بدلاً من التقطيع عالي السرعة. إن إجبار الدوار على الاحتفاظ بالمواد حتى يصل إلى حجم مجهري يولد حرارة احتكاك زائدة. تعمل هذه الحرارة على إذابة البلاستيك بسرعة، وتعتم الشاشة، وتسرع من تآكل مجموعة الحركة، وتقلل بشكل كبير من إنتاجيتك في الساعة.
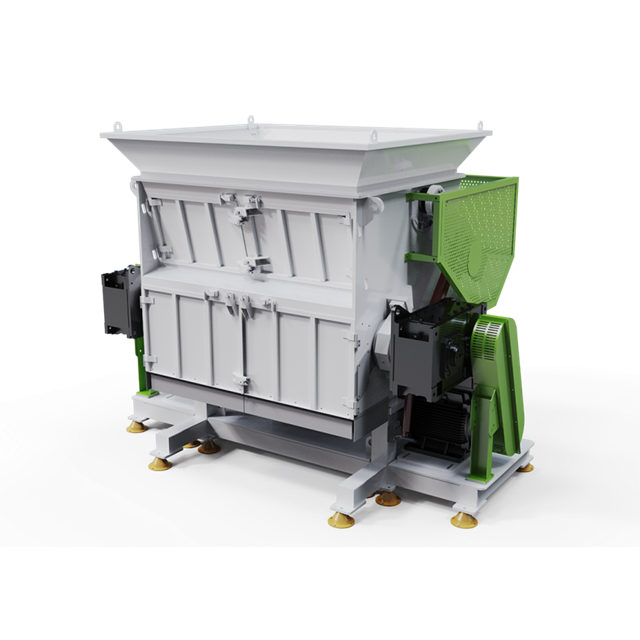
إذا كنت تقوم حاليًا بتقييم سير العمل التشغيلي لديك، فسوف تكشف المؤشرات المحددة في أسفل المسار بالضبط متى لم يعد إعداد جهاز واحد كافيًا. فيما يلي العلامات النهائية التي تشير إلى أن منشأتك تحتاج إلى دمج معدات التشطيب الثانوية.
العلامة الأكثر تحديدًا تمليها متطلبات الاستخدام النهائي الخاصة بك. أنظمة الحلقة المغلقة التي تعيد إدخال النفايات إلى خط التصنيع تعطي الأولوية لحجم الإنتاج قبل كل شيء. تتطلب معدات التشكيل بالبثق والحقن رقائق موحدة وصغيرة للحفاظ على درجات حرارة ذوبان ثابتة ومعدلات تدفق. سوف تصل القطع الممزقة تقريبًا إلى القادوس وتعطل التغذية. ولذلك، يلزم وجود وحدة ثانوية لتقطيع تلك القطع مقاس 40 مم بشكل نظيف إلى مواصفات دقيقة تتراوح من 6 مم إلى 10 مم.
في بعض الأحيان، يواجه المشغلون المشكلة المعاكسة تمامًا. إنهم يمتلكون فقط آلة تحبيب عالية السرعة ويحاولون تغذية الأجزاء الكبيرة الضخمة مباشرة في غرفة القطع. إذا كان جهازك يتعطل بشكل متكرر أو يتوقف أو يعاني من شفرات مكسورة، فهذا يعني أنه يتم تغذيته بمواد تتجاوز بكثير حدود التصميم الميكانيكي الخاصة به. في هذا السيناريو، يعمل دمج آلة تقطيع البلاستيك الموثوقة بمثابة قاطع مسبق ضروري. إن السماح للآلة الأساسية بالتعامل مع الرفع الثقيل يحرر الوحدة الثانوية لإجراء التقطيع الدقيق الذي تم تصميمه من أجله دون الخضوع للاختناقات التي تصم الآذان.
لفهم كيفية تكامل هاتين الماكينتين لبعضهما البعض بشكل أفضل، من المفيد النظر إلى الاختلافات الهندسية الأساسية بينهما. يوضح الجدول أدناه المعلمات التشغيلية المميزة لكل وحدة.
| الميزة الهندسية: | آلة التقطيع الأولية، | آلة التحبيب الثانوية |
|---|---|---|
| سرعة التشغيل | دورة في الدقيقة منخفضة (عادة 40-100 دورة في الدقيقة) | دورة عالية في الدقيقة (عادة 400-600 دورة في الدقيقة) |
| إخراج عزم الدوران | عالية للغاية (مصممة للسحق والتمزق) | منخفض إلى متوسط (مصمم للتقطيع السريع) |
| عمل بليد | القص والتمزق | قطع دقيق يشبه المقص |
| مادة الإدخال المثالية | عمليات تطهير سميكة، وأنابيب كاملة، وبالات ضخمة | قطع ممزقة مسبقًا، وأغشية رقيقة، وزجاجات صغيرة |
| حجم الناتج النهائي | قطع خشنة (40 مم - 100 مم) | إعادة طحن ناعم (6 مم - 12 مم) |
تكشف تحليلات السوق الأخيرة عن تحول سريع بعيدًا عن المعالجة أحادية المرحلة في قطاع البلاستيك العالمي. مدفوعة بمتطلبات الاقتصاد الدائري الصارمة وارتفاع تكاليف الطاقة، تتبنى مرافق إعادة التدوير الحديثة بشكل متزايد أنظمة تقليل الحجم الآلية متعددة المراحل. تشير بيانات السوق إلى تزايد الطلب على راتنجات ما بعد الاستهلاك عالية النقاء. ولم يعد المشترون النهائيون يقبلون المواد البلاستيكية الممزقة ذات الحجم المختلط. وبدلاً من ذلك، تمحور معيار الصناعة نحو التحبيب الدقيق. لاحظ خبراء الصناعة أنه نظرًا لأن متطلبات نقاء المنتج النهائي أصبحت أكثر صرامة، فإن الاعتماد على إعداد الآلة المزدوجة المتزامنة لم يعد مجرد اتجاه. لقد أصبح معيارًا أساسيًا لإدارة النفايات المهنية والامتثال للمعايير البيئية والاجتماعية والحوكمة (ESG).
يعمل النظام القياسي ذو المرحلتين بسلاسة من خلال التكامل الذكي. يبدأ سير العمل عادةً بحزام ناقل مائل يغذي النفايات كبيرة الحجم في القادوس الأساسي. بمجرد أن تنكسر المادة إلى قطع بحجم 40 مم، فإنها تسقط على ناقل ثانوي أو يتم سحبها بواسطة نظام منفاخ هوائي مباشرة إلى حلق تغذية المحبب. تقوم الوحدة الثانوية بتقطيع المواد بسرعة إلى رقائق دقيقة. يتم بعد ذلك إخلاء هذه الرقائق عبر منفاخ إلى فاصل إعصاري وترسيبها في كيس تجميع ضخم. تعمل هذه الحلقة الآلية على تقليل العمل اليدوي بشكل كبير مع الحفاظ على التدفق المتسق للمواد.
لا تتصرف جميع البوليمرات بنفس الطريقة تحت الضغط الميكانيكي. إن الخصائص الفيزيائية المحددة لمجرى النفايات الخاص بك تملي في النهاية ضرورة إجراء عملية من خطوتين. فيما يلي ملفات تعريف المواد الشائعة التي تتطلب بالتأكيد هذا النهج المتكامل.
أثناء عمليات بثق أو قولبة البلاستيك الروتينية، غالبًا ما تقوم المنشآت بتوليد عمليات تطهير. هذه صخور صلبة كبيرة من البوليمر المبرد. من المستحيل ميكانيكيًا تحبيب هذه الصخور الكثيفة مباشرة. ستؤدي محاولة القيام بذلك إلى تحطيم شفرات القطع على الفور. ويجب أولاً معالجتها بواسطة دوارات ذات عزم دوران عالي حتى يتم تكسيرها إلى أجزاء صغيرة الحجم. بالنسبة لهذه التطبيقات الصعبة، توفر آلة تقطيع النفايات البلاستيكية القوية المزودة بتصميم دوار صلب القصور الذاتي الدوراني اللازم لتحطيم البنية الأساسية الكثيفة.
تمثل الأنابيب المبثوقة ومقاطع النوافذ تحديًا هندسيًا فريدًا. إن أشكالها الطويلة والصلبة تجعلها ترتد بعنف داخل قادوس قياسي. وهذا يشكل خطرًا شديدًا على سلامة المشغلين ويقلل الإنتاجية بشكل كبير. يزيل التقطيع المسبق هذه الهندسة غير الملائمة، ويلتقط الأطوال بأمان ويجهز المادة للتحبيب السلس والمستمر.
يتطلب شراء الآلات الثقيلة الثانوية بشكل طبيعي إنفاقًا رأسماليًا. يقوم مديرو المنشآت ذات التفكير المستقبلي بتقييم العائد على الاستثمار استنادًا إلى المدخرات التشغيلية طويلة الأجل وتدفقات الإيرادات المفتوحة حديثًا.
المحرك الأساسي لعائد الاستثمار السريع هو القيمة السوقية المرتفعة لناتجك النهائي. من الصعب بيع قطع البلاستيك الخشنة وغير المتناسقة وتتطلب سعرًا منخفضًا بشكل ملحوظ للطن. في المقابل، تعد الحبيبات النظيفة والموحدة مقاس 8 مم سلعة مطلوبة للغاية في قطاع التصنيع. غالبًا ما يدفع فرق السعر الكبير بين بيع القطع ذات المستوى المنخفض مقابل إعادة الطحن المتميزة تكلفة الآلة الثانوية خلال الأرباع المالية القليلة الأولى.
يمكن القول إن وقت التوقف عن العمل هو أعلى تكلفة مخفية في أي منشأة لإعادة التدوير. إن استخدام الجهاز الخطأ لمهمة محددة يضمن حدوث انقطاعات باهظة الثمن. يؤدي إجبار آلة التقطيع عالية السرعة على معالجة المواد السميكة والثقيلة إلى عمليات استبدال لا نهاية لها للشفرة وإصلاح الشاشة وإعادة لف المحرك. يؤدي استخدام الكسارة المسبقة ذات عزم الدوران العالي للتعامل مع الأعمال الخشنة إلى تقليل تكرار الصيانة وتكاليف المواد الاستهلاكية لخط الإنتاج بالكامل، مما يجعل العمليات مربحة بشكل متوقع.
إذا كان تشخيصك التشغيلي يشير إلى ضرورة الترقية، فإن تحديد الوحدة الثانوية الصحيحة للاقتران بالمعدات الموجودة لديك يعد أمرًا بالغ الأهمية. إن النظام غير المتطابق يؤدي حتماً إلى اختناقات وإجهاد كهربائي.
المقياس الأكثر أهمية الذي يجب مراعاته هو محاذاة الإنتاجية. يجب أن تقوم الآلة الثانوية بمعالجة المواد بمعدل يساوي أو أسرع قليلاً من معدل إخراج الآلة الأساسية. على سبيل المثال، إذا كانت مرحلتك الأولية تنتج 500 كجم في الساعة من القطع الخشنة، فيجب تصنيف مرحلتك الثانوية بشكل مثالي على 600 كجم في الساعة. يمنع هذا المخزن المؤقت المواد من الرجوع إلى الناقل الانتقالي وفيضان القادوس.
يقدم مصنعو المعدات تصميمات متنوعة للدوار مصممة خصيصًا لسلوكيات مادية محددة. يسمح تصميم الدوار المفتوح بأقصى قدر من تدفق الهواء. يعد هذا مثاليًا للمواد الخفيفة والكبيرة مثل الزجاجات لمنع تراكم الحرارة. على العكس من ذلك، يوفر الدوار المغلق أو الصلب قصورًا دورانيًا كبيرًا، مما يجعله أكثر ملاءمة للتقطيع خلال قطع التطهير الكثيفة دون توقف.
يتطلب تحقيق نظام إعادة التدوير ذو الحلقة المغلقة عالي الكفاءة آلات موثوقة مصممة خصيصًا للاستخدام الصناعي المستمر والمتزامن. عند ترقية منشأتك، يوصى بشدة بتوفير المعدات المصممة بشكل واضح للعمل جنبًا إلى جنب. يشكل الاستثمار في آلات تمزيق الورق أحادية العمود متعددة الأغراض، مثل سلسلة DYSSJ المرموقة من Jwell Recycling، أساسًا قويًا لخط تقليل الحجم الخاص بك. تتميز هذه الأنظمة المتقدمة بهندسة دوارة محسنة تتوافق بشكل مثالي مع المحببات القياسية. ويضمن هذا انتقالًا سلسًا لا تشوبه شائبة من التقطيع الخشن إلى التقطيع الدقيق، وبالتالي تقليل الاختناقات وزيادة عائد الاستثمار التشغيلي إلى الحد الأقصى. استكشف المجموعة الشاملة من معدات التخفيض في Jwell Recycling للعثور على الإعداد الدقيق المصمم خصيصًا لاحتياجاتك المادية المحددة.
لا يمكن إنكار أن الوحدة المدمجة هي قوة لتقليل الحجم الأولي. ومع ذلك، فإن المحبب بمثابة أداة التشطيب الأساسية. ويعملون معًا على تحويل النفايات التي لا يمكن التحكم فيها إلى رقائق بلاستيكية قيمة وقابلة لإعادة الاستخدام. يضمن هذا المزيج الاستراتيجي نجاحاً حقيقياً في إعادة التدوير في حلقة مغلقة مع حماية معداتك بشكل فعال من التآكل الميكانيكي المبكر. إذا كان هدفك النهائي هو بيع رقائق بلاستيكية متميزة أو إعادة إدخال المواد بسلاسة في خط التصنيع الخاص بك، فإن الاستثمار في وحدة تقليل الحجم الثانوية يعد ضرورة تشغيلية. قم بتقييم حجم مخرجاتك الحالي اليوم واتخذ الخطوات اللازمة لتحسين خط إعادة التدوير لديك من خلال إعداد الماكينة المزدوجة المناسب.
لا، لقد تم تصميم آلة التقطيع الأولية بدقة لتقليل المواد الخشنة، مما يؤدي عادةً إلى الحصول على قطع بحجم 40 مم أو أكبر. للحصول على رقائق صغيرة موحدة مناسبة للصهر أو البثق أو القولبة بالحقن، يجب أن تمر المادة الممزقة بشكل خشن عبر آلة تحبيب عالية السرعة.
تعمل آلة التقطيع بسرعات منخفضة جدًا مع عزم دوران مرتفع، وذلك باستخدام شفرات ثقيلة وقوية للإمساك بالمواد البلاستيكية الكبيرة أو السميكة أو الصلبة وتمزيقها وقصها. تعمل آلة التحبيب بسرعات عالية باستخدام شفرات حادة ودقيقة مصممة خصيصًا لتقطيع القطع البلاستيكية الصغيرة بشكل نظيف إلى رقائق ناعمة وموحدة.
وهذا يعتمد كليًا على الخواص الفيزيائية للمادة. يمكن في بعض الأحيان تغذية الأغشية الرقيقة أو المواد البلاستيكية الصغيرة الهشة مباشرة في آلة التحبيب. ومع ذلك، فإن الأجزاء السميكة أو الكثيفة أو الكبيرة مثل تطهير المصانع أو الأنابيب ذات الجدران الثقيلة ستكسر على الفور شفرات المحبب أو توقف المحرك. يجب أن يتم تمزيق هذه المواد الصلبة مسبقًا لمنع حدوث عطل كارثي في الماكينة.
في حين أن تشغيل جهازين في وقت واحد يستهلك الكهرباء، فإن النظام المتزامن المكون من مرحلتين يكون في الواقع أكثر كفاءة في استخدام الطاقة لكل كيلوغرام من المواد المعالجة. يؤدي إجبار آلة واحدة على إجراء كل من التخفيض الخشن والناعم إلى حدوث ارتفاعات هائلة في التيار الكهربائي وإجهاد شديد للمحرك، في حين أن تقسيم المهمة يؤدي إلى تحسين السحب الكهربائي لكلا الجهازين.
إذا كانت المساحة الأرضية للمنشأة محدودة للغاية، فإن العديد من الشركات المصنعة للمعدات تقدم وحدات مدمجة ومتكاملة. في هذه التصميمات المبتكرة، يتم تكديس وحدة أساسية مدمجة مباشرة فوق وحدة التحبيب أو دمجها بشكل وثيق مع المحبب. يلغي هذا الإعداد العمودي الحاجة إلى ناقلات انتقالية طويلة، مما يوفر مساحة قيمة للمساحة المربعة في مصنعك.
يعتمد حجم الشاشة المثالي على متطلبات التصنيع الخاصة بك، ولكن الشاشات النموذجية تتراوح من 6 مم إلى 12 مم. بالنسبة لقولبة الحقن، يُفضل بشكل عام استخدام شاشة مقاس 8 مم لإنتاج إعادة طحن موحدة تذوب بشكل متساوٍ دون انسداد قناة التغذية.
يحدث الذوبان عادة بسبب حرارة الاحتكاك المفرطة الناتجة عن الشفرات الباهتة، أو القادوس الزائد، أو استخدام شاشة صغيرة جدًا. لمنع ذلك، تأكد من أن سكاكينك حادة ومفجوة بشكل صحيح، وطابق معدل التغذية مع سعة الماكينة، وفكر في استخدام تصميم الدوار المفتوح لتحقيق أقصى قدر من تدفق الهواء أثناء المعالجة.


