
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-05 المنشأ:محرر الموقع


يؤدي عدم تطابق المواد إلى قتل الإنتاجية في المصنع. إذا كنت ترغب في الحفاظ على إنتاجية عالية وجودة حبيبات متميزة، فإن اختيار المناسبة آلة تكوير البلاستيك أمر غير قابل للتفاوض. تظل آلة التكوير البلاستيكية بمثابة العمود الفقري للصناعة نظرًا لتعدد استخداماتها وفعاليتها من حيث التكلفة. لكن نجاحها يعتمد بالكامل على عامل واحد حاسم: التوافق المادي.
تقوم عملية تكوير الخيوط بدفع البلاستيك المنصهر عبر القالب لتكوين خيوط متواصلة تشبه السباغيتي. ثم يتم سحب هذه الخيوط تحت التوتر الميكانيكي من خلال حمام التبريد. إذا فشلت قوة ذوبان المواد الخاصة بك هنا، يتوقف الإنتاج. تصور حقيقة وجود خط غير متطابق. تتدلى الخيوط وتمتد وتنقطع في الماء قبل أن تصل إلى القاطع. يُترك المشغلون يتدافعون لإعادة ربط الخط يدويًا بينما يرتفع وقت التوقف عن العمل وتتراكم المواد الخردة. يشرح هذا الدليل بالضبط المواد البلاستيكية المتوافقة، والملفات التعريفية التي تسبب مشكلات تشغيلية، وكيفية تكوين إعداد منشأتك لتحقيق أقصى عائد على الاستثمار.
الوجبات السريعة الرئيسية
لتقييم ما إذا كان بوليمر معين يناسب خط الإنتاج الخاص بك، يجب عليك أولاً فهم الآليات الأساسية لعملية الجديلة. إنها عملية متسلسلة للغاية. الاتساق في كل مرحلة أمر إلزامي.
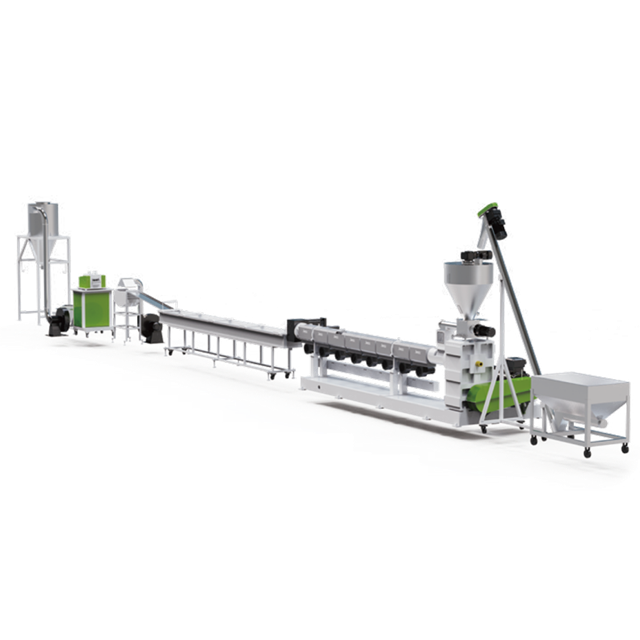
تتبع العملية مسارًا خطيًا مصممًا لتحويل البوليمر المنصهر إلى كريات أسطوانية صلبة وموحدة. فكر في رأس القالب باعتباره قلب العملية. يتم صهر البلاستيك، وتجانسه في جهاز البثق، وإجباره على المرور عبر هذا القالب المتخصص. يتميز القالب بفتحات شعرية متعددة مُشكلة بدقة تعمل على بثق البلاستيك المنصهر إلى خيوط متواصلة.
فور الخروج من القالب، يتم سحب هذه الخيوط إلى حوض تبريد الماء. الماء المتداول يقلل بسرعة من درجة حرارة البوليمر. يؤدي ذلك إلى تقوية الجلد الخارجي أولًا، ثم القلب في النهاية. بمجرد أن تبرد بشكل كافٍ، تمر الخيوط عبر سكين الهواء. يقوم نظام التفريغ أو النفخ عالي السرعة هذا بإزالة الرطوبة السطحية المتبقية بقوة. أخيرًا، يتم سحب الخيوط الجافة إلى وحدة التكوير. تقوم أسطوانة القطع الدوارة بقصها مقابل سكين سرير ثابت، مما يؤدي إلى تقطيع الخيوط المستمرة إلى كريات أنيقة.
بالنسبة لمرافق إعادة التدوير والتركيب الصناعية، تظل هذه الطريقة معيارًا صناعيًا نظرًا لشفافيتها التشغيلية. بالمقارنة مع أنظمة التكوير تحت الماء المعقدة والمغلقة بالكامل، تتطلب خطوط الجدائل استثمارًا رأسماليًا أوليًا أقل بكثير. علاوة على ذلك، تسمح الطبيعة المفتوحة للحمام المائي للمشغلين بمراقبة الخيوط بصريًا في الوقت الفعلي. يصبح استكشاف الأخطاء وإصلاحها أمرًا بديهيًا للغاية. تتسم الصيانة بالبساطة أيضًا حيث يمكن تبديل دوارات القطع وسكاكين السرير بأقل وقت توقف عن العمل.
لا تتصرف جميع البوليمرات بشكل مماثل تحت الحرارة والضغط. يعتمد نجاح عمليتك بشكل كبير على الخصائص الفيزيائية للبلاستيك الذي تتم معالجته. إن فهم هذه السمات يساعد المهندسين على تجنب انحشار الخطوط الكارثي.
قوة الذوبان هي بلا شك المعلمة الأكثر أهمية. يشير إلى قدرة البوليمر على تحمل القوى الممتدة أثناء وجوده في الحالة المنصهرة. عندما تترك الخيوط رأس القالب، يتم سحبها عبر حمام مائي بواسطة بكرات التغذية الخاصة بالقاطع. إنهم يتحملون التوتر الميكانيكي المستمر. إذا كان البلاستيك ذو قوة ذوبان منخفضة أو مؤشر تدفق ذوبان مرتفع جدًا، فسوف تتمدد الخيوط وتضعف. في النهاية، ينقطعون في الماء. يؤدي الكسر المتكرر للجدائل إلى تدمير الإنتاجية ويؤدي إلى أشكال هندسية غير متناسقة للحبيبات.
إن الصلابة الفيزيائية للبوليمر في اللحظة المحددة التي يصل فيها إلى دوار القطع تحدد جودة القص. المواد الصلبة بشكل عام تؤدي أداءً جيدًا بشكل استثنائي. وفي المقابل، تشكل المواد البلاستيكية الهشة بشكل مفرط تحديًا واضحًا. إذا تم تبريد المادة إلى درجة الهشاشة الشديدة، فإن التأثير عالي السرعة لدوار القطع يتسبب في تحطم الخيوط بدلاً من تقطيعها بشكل نظيف. يؤدي هذا التحطم إلى توليد كميات كبيرة من الغبار والجسيمات البلاستيكية الدقيقة، مما يؤدي إلى انسداد أنظمة النقل الهوائية بشكل كبير.
غالبًا ما تظهر البوليمرات ذات درجات حرارة التزجج المنخفضة لزجة سطحية مستمرة، حتى بعد المرور عبر حمام تبريد قياسي. إذا ظلت الخيوط لزجة عند دخولها غرفة القطع، فإنها تكون عرضة للتكتل. فهي تتجمع معًا أو تلتصق بقوة بأسطوانات التغذية. يؤدي هذا إلى تشويش الآلات ويشكل خطرًا شديدًا للأضرار الميكانيكية. الإدارة الحرارية المناسبة هي ضرورة مطلقة هنا.
عند تقييم المواد الخام لمنشأتك، تتوافق بعض عائلات البوليمر بشكل طبيعي مع المتطلبات الميكانيكية لتكوير الخيوط. تشكل هذه المواد العمود الفقري لصناعة إعادة التدوير.
تعتبر مادة البولي أوليفينات ذات ثقل كبير بلا منازع في قطاع إعادة التدوير العالمي. يُظهر البولي إيثيلين والبولي بروبيلين عالي الكثافة قوة ذوبان قوية وثباتًا حراريًا ممتازًا. عند معالجة الحاويات الصلبة بعد الاستهلاك أو الخردة الصناعية، تشكل هذه المواد خيوطًا سميكة وثابتة. إنهم يتحملون بسهولة شد الشد الناتج عن حمام التبريد. يمكن أيضًا معالجة البولي إيثيلين منخفض الكثافة بشكل فعال، بشرط أن يتم التحكم في درجة حرارة ذوبان الطارد بعناية لمنع الخيوط من أن تصبح سائلة جدًا.
تنتقل المواد البلاستيكية الهندسية مثل أكريلونتريل بوتادين ستايرين والبولي كربونات والبوليسترين بشكل نظيف وسريع من الحالة المنصهرة إلى مادة صلبة شديدة الصلابة. نظرًا لأنها تتصلب بسلامة هيكلية مميزة، فإنها تسمح لدوار القطع بتنفيذ عملية قص نظيفة وحادة. بالنسبة لهذه التطبيقات، يوصى بشدة بالاستثمار في تستخدم هذه الخطوط المتقدمة براغي ذات نسبة طول إلى قطر عالية، غالبًا 32:1 أو 36:1، جنبًا إلى جنب مع مناطق تفريغ قوية للتفريغ. تؤدي هذه الديناميكية إلى الحصول على كريات أسطوانية ممتازة وخالية من الغبار مطلوبة بواسطة قوالب الحقن. خط تكوير البلاستيك الصلب المتخصص.
تتطلب البوليمرات عالية الأداء مثل البولي إيثيلين تيريفثاليت والبولي أميدات ظروف معالجة صارمة بسبب ميلها القوي لامتصاص الرطوبة. ومع ذلك، بمجرد تبلورها وتجفيفها وقذفها بشكل صحيح، فإنها تمتلك قوة ذوبان ممتازة. تتعامل الكريات الجديلة مع التبلور السريع لهذه المواد بشكل جميل. يكمن سر معالجتها في الحفاظ على درجة حرارة حمام مائي أكثر دفئًا وتحكمًا عاليًا. وهذا يضمن صلابة قلب الخصلة دون إحداث تأثير التحطم المخيف عند القاطع.
في الوقت الحالي، يتحول المشهد الصناعي بسرعة نحو تفويضات الاقتصاد الدائري. تقوم مرافق التركيب بمعالجة كميات كبيرة بشكل كبير من المواد المعاد تدويرها بعد الاستهلاك والمواد البلاستيكية الحيوية مثل حمض البوليلاكتيك. يتطلب هذا الاتجاه الصناعي تنوعًا أكبر من معدات المعالجة. تتميز المواد البلاستيكية الحيوية عمومًا بنقاط انصهار منخفضة وتكون حساسة للغاية لإجهاد القص. يجب على المشغلين استخدام تصميمات لولبية متخصصة منخفضة القص واستخدام حمامات الماء المبرد بشكل متكرر لضمان تصلب الخيوط بسرعة كافية لمنع التراكمات اللزجة.
تقوم مرافق التركيب في كثير من الأحيان بتعزيز الراتنجات الأساسية مع إضافات مختلفة لتحسين الخواص الميكانيكية بشكل كبير أو تقليل التكاليف الحجمية. يعتبر تكوير الخيوط على نطاق واسع الطريقة الأفضل لهذه المركبات المتخصصة.
يؤدي تركيب المواد البلاستيكية مع الألياف الزجاجية إلى زيادة قوة الشد للمنتج النهائي بشكل كبير. تتألق عملية تكوير الخيوط في هذا التطبيق. يساعد الرسم الخطي للخيوط من خلال حمام الماء فعليًا في محاذاة الألياف الزجاجية بشكل موازٍ لاتجاه الخصلة. تعمل هذه المحاذاة على تحسين الخواص الميكانيكية للحبيبات الناتجة. ومع ذلك، فإن الألياف الزجاجية شديدة الكشط وسوف تمضغ بسرعة من خلال مكونات المعدات القياسية.
تؤدي إضافة الحشوات المعدنية مثل التلك أو كربونات الكالسيوم إلى تغيير الديناميكيات الحرارية لذوبان البوليمر بشكل أساسي. البوليمرات المملوءة بدرجة عالية تظهر زيادة في التوصيل الحراري. إنها تتخلص من الحرارة وتتصلب بشكل أسرع بكثير في الحمام المائي مقارنة بالبلاستيك غير المعبأ. في حين أن هذا التبريد السريع يسمح بسرعات خط أعلى بقوة، فإن محتوى الحشو الزائد يخفف من مصفوفة البوليمر. وهذا يقلل من قوة الذوبان ويجعل الخيوط عرضة للتقطيع. يجب على المشغلين موازنة نسبة الحشو بعناية مع سرعة إخراج الطارد.
على وجه التحديد، عند معالجة المواد الكاشطة، فإن شفرات القطع الفولاذية القياسية سوف تصبح باهتة في غضون ساعات. للحفاظ على معايير الإنتاج الصارمة، يجب تحديث البنية التحتية للقطع. يجب أن يتم تصنيع دوارات القطع وسكاكين السرير الثابتة من مواد متقدمة مقاومة للتآكل مثل كربيد التنغستن. بالإضافة إلى ذلك، يجب أن تكون بكرات التوجيه المجدولة مطلية بمادة البولي يوريثين القوية والمقاومة للتآكل لمنع الحز العميق بمرور الوقت.
على الرغم من أنها متعددة الاستخدامات، إلا أن طريقة الجديلة ليست حلاً عالميًا. تمثل بعض ملفات تعريف المواد عقبات تشغيلية كبيرة من شأنها أن تؤدي إلى اختناق منشأتك بأكملها إذا تم تجاهلها.
غالبًا ما تعاني المواد المعاد تدويرها المتدهورة بشدة، مثل التغليف المرن المختلط بعد الاستهلاك، من تدهور شديد في سلسلة البوليمر. وهذا يؤدي إلى قوة ذوبان منخفضة بشكل استثنائي. عندما يتم بثقها، فإنها تفتقر إلى العمود الفقري الهيكلي للبقاء على قيد الحياة من شد السحب. أنها المفاجئة بشكل مستمر. بالنسبة لهذه المواد الضعيفة، تعتبر آلة التكوير ذات الوجه القالبي ذات الحلقة المائية بديلاً متفوقًا إلى حد كبير. فهو يقطع البوليمر مباشرة على وجه القالب قبل أن تتاح للمادة فرصة الترهل.
تعتبر اللدائن الحرارية والبولي يوريثان مبتذلة بطبيعتها من حيث التصميم. حتى مع حمامات التبريد الممتدة والمبردة، يحتفظ قلب الشريط المطاطي بالحرارة الكامنة. يؤدي هذا إلى التصاق الكريات المقطوعة حديثًا معًا فورًا بعد الخروج من الدوار. هذا التكتل يدمر الدفعة بالكامل. بالنسبة إلى اللدائن شديدة الالتصاق، فإن أنظمة التكوير تحت الماء هي توصية الصناعة. عن طريق قطع المادة مغمورة بالكامل في الماء، يتم التخلص من أي فرصة للالتصاق.
تصبح بعض البوليمرات شديدة التبلور هشة للغاية لحظة تبريدها. عند تغذيتها في آلة التكوير، فإن التأثير العنيف للدوار يتسبب في كسرها بشكل غير متوقع بدلاً من القص. وينتج عن ذلك كميات هائلة من الغبار الناعم، مما يخلق بيئة إنتاج فوضوية. الحل العملي هو رفع درجة حرارة حمام الماء، مما يسمح للخيوط بالحفاظ على الدفء والمرونة الأساسية عند ضربها بالقاطع.
يتطلب تكوين خط المعالجة محاذاة حبيبية بين البوليمر المستهدف والمواصفات الميكانيكية للماكينة. كيف يمكنك حجم حمام التبريد؟ انها ليست التخمين. يتطلب حسابات دقيقة تعتمد على التوصيل الحراري.
رأس القالب هو نقطة التحول الحرجة. تُظهر المواد البلاستيكية المختلفة درجات متفاوتة من تضخم القالب، وهو ميل ذوبان البوليمر إلى التمدد فورًا بعد الخروج من الفتحة المضغوطة. بالنسبة للمواد ذات الانتفاخ العالي للقالب، يجب أن يتم تشكيل فتحات القالب بشكل أصغر قليلاً من قطر الجديلة المستهدفة. علاوة على ذلك، يجب أن تكون المسافة بين الثقوب واسعة بما يكفي لمنع الخيوط المجاورة من الاندماج معًا.
يجب أن يتم حساب طول حمام ماء التبريد رياضيًا بناءً على معدل الإنتاج المستهدف المقاس بالكيلوجرام في الساعة. الحمام القصير جدًا ينتج عنه خيوط ناعمة ولزجة تؤدي إلى تشويش القاطع. على العكس من ذلك، فإن الاستحمام الطويل جدًا بمادة صلبة يتسبب في تبريد الخيوط بشكل مفرط وتحطمها.
| نوع البوليمر، | التوصيل الحراري | المطلوب، وقت التبريد، | طول الحمام الموصى به |
|---|---|---|---|
| البولي إيثيلين تيريفثاليت | قليل | 4 - 6 ثواني | 4 - 5 أمتار |
| مادة البولي بروبيلين / البولي ايثيلين | معتدل | 3 - 5 ثواني | 3 - 4 متر |
| مادة البولي أميد | معتدلة عالية | 5 - 7 ثواني | 5 - 6 أمتار |
| شغل البلاستيك الهندسي | عالي | 2 - 4 ثواني | 3 متر |
يحدد تكوين دوار القطع الشكل الهندسي النهائي للحبيبة. تُفضل الشفرات ذات الزاوية الحلزونية بشكل عام للمواد الصلبة لأنها توفر عملية قص مستمرة تشبه المقص. وهذا يقلل بشكل كبير من الضوضاء ويقلل من الغبار. إن دمج محركات التردد المتغير على كل من بكرات التغذية ودوار القطع يسمح للمشغلين بضبط سرعة السحب وتردد القطع بشكل مستقل. تعد إمكانية الضبط الدقيق هذه ضرورية لتحديد الطول الدقيق للكريات.
لا تعمل آلة التكوير البلاستيكية في الفراغ. بالنسبة للمنشآت الصناعية، فإن الهدف النهائي هو التكامل السلس والشامل للنظام. يجب أن تتدفق المواد بكفاءة من الخردة الخام الملوثة إلى المنتج النهائي المعبأ بشكل مثالي.
تتناسب جودة الشريط المبثوق بشكل مباشر مع جودة التحضير الأولي. قبل الوصول إلى الطارد، يجب تقليل حجم الخردة البلاستيكية وغسلها بشكل صارم. والأهم من ذلك، أن أي رطوبة متبقية تدخل إلى الطارد سوف تتبخر على الفور إلى بخار. وهذا يسبب فراغات وفقاعات في الخصلات، مما يؤدي حتما إلى تقصف الخصلات بشكل كارثي.
تتطلب معالجة المواد البلاستيكية المعاد تدويرها أنظمة هائلة لترشيح الذوبان وتفريغ الغازات. يضمن المتزامن بالكامل خط تكوير البلاستيك إنتاجية مستقرة. من خلال استخدام مبدلات الغربلة المستمرة عالية الأداء ودمج ضاغطات القطع للتكييف المسبق للمواد الأخف وزنًا، يمكن للمشغلين الحفاظ على ضغط ذوبان ثابت. وهذا يلغي الارتفاع في رأس القالب ويضمن أقطار حبلا موحدة.
عادةً ما يحدث كسر الجديلة بسبب ضعف قوة الذوبان، أو الرطوبة الزائدة في المواد الخام، أو تقلب ضغط الطارد. عندما تتبخر الرطوبة داخل أسطوانة الطارد، فإنها تخلق فراغات مجوفة داخل الشريط البلاستيكي. عندما يصطدم هذا الجزء المجوف بشد بكرات السحب، فإنه ينكسر على الفور. إن ترقية نظام تفريغ الغاز الخاص بك والتأكد من تجفيف المواد الخام مسبقًا بشكل صحيح سوف يحل معظم مشكلات الكسر.
تمثل معالجة المواد البلاستيكية المختلطة تحديًا كبيرًا لنظام الخيوط. البوليمرات المختلفة لها نقاط انصهار ومعدلات تبريد مختلفة. إذا كانت الدفعة تحتوي على مزيج من البولي إيثيلين الصلب واللدائن اللزجة، فسوف تبرد الخيوط بشكل غير متساو، مما يؤدي إلى توتر غير متناسق واختناقات متكررة للقطع. بالنسبة لتيارات ما بعد الاستهلاك المختلطة أو المتدهورة بشدة، توفر أنظمة تكوير القالب أو حلقات الماء موثوقية أفضل بكثير.
توقف عن التخمين مع خط الإنتاج الخاص بك. يتطلب تحقيق أقصى قدر من إنتاج منشأتك آلات مصممة خصيصًا لتناسب ملف البوليمر الخاص بك. سواء كنت تقوم بتركيب مواد بلاستيكية هندسية مملوءة بالزجاج الكاشطة أو إعادة تدوير البولي أوليفينات الصلبة ذات الحجم الكبير، فإن تحديد الشكل الهندسي لولبي الطارد الدقيق وإعداد التبريد النهائي أمر حيوي. استكشف الحلول المتقدمة والمتكاملة تمامًا من Jwell للتأكد من أن خط التكوير التالي الخاص بك يوفر جودة لا مثيل لها وتشغيلًا مستمرًا وخاليًا من الاختناقات.


