
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-12 المنشأ:محرر الموقع


تشهد صناعة إعادة التدوير تحولاً هائلاً. تظهر بيانات السوق الأخيرة ارتفاعًا مستمرًا في الطلب العالمي على مادة البولي بروبيلين المعاد تدويرها. انطلاقًا من متطلبات الاقتصاد الدائري الصارمة وأهداف الاستدامة الصارمة للشركات، تطلب العلامات التجارية الاستهلاكية الآن نسبة تتراوح بين 20 إلى 30 بالمائة من الراتنج بعد الاستهلاك في عبواتها. ونتيجة لذلك، تواجه مرافق إعادة التدوير ضغوطًا هائلة. يجب عليهم ترقية قدرات المعالجة الخاصة بهم على الفور. لم تعد الإعدادات المؤقتة تقطعها. يحتاج مشغلو المصانع إلى حلول صناعية قوية لإنتاج كريات بلاستيكية شبه أولية تتطلب أسعارًا مرتفعة في السوق.
وسط هذا التحول من التدوير الأدنى إلى استعادة المواد عالية الجودة، كثيرًا ما يشكك مديرو المصانع في اختياراتهم للمعدات. إنهم يتساءلون عما إذا كانت الآلات القياسية يمكنها التعامل بشكل موثوق مع الخردة الصلبة دون حدوث أعطال مستمرة. لحسن الحظ، توفر شركة متخصصة في آلات البثق ذات اللولب الفردي الهندسة الدقيقة المطلوبة لتلبية متطلبات السوق الصارمة هذه. في هذا الدليل الفني، سوف تكتشف التكوينات المثالية للمعدات والاستراتيجيات التشغيلية لإعادة تدوير البولي بروبيلين بكفاءة عالية.
الجواب القصير هو نعم المطلقة. يتكيف مادة البولي بروبيلين بسلاسة مع تقنية البثق اللولبية المفردة. لفهم السبب، يجب علينا أن ننظر عن كثب إلى الخصائص المادية لهذا البوليمر المستخدم على نطاق واسع.
يمتلك مادة البولي بروبيلين مؤشر تدفق ذوبان مميز وثبات حراري ممتاز. على عكس البوليمرات الحساسة للحرارة التي تتحلل بسرعة عند التعرض للحرارة لفترات طويلة، يمكن للبولي بروبيلين أن يتحمل عملية الذوبان الثابتة القائمة على الاحتكاك لبرميل لولبي واحد. يحافظ على سلامته الجزيئية طوال دورة البثق. هذه المرونة تجعلها مرشحًا مثاليًا لإعادة التدوير الميكانيكي القياسي. ومع ذلك، فإن الشكل المادي للخردة يحدد بالضبط كيفية التعامل معها على أرضية المصنع قبل دخولها إلى جهاز البثق.
تشمل الخردة الصلبة عناصر مثل حاويات التخزين المكسرة، والأنابيب شديدة التحمل، وقطع غيار السيارات المصبوبة بالحقن، وصناديق المرافق. بمجرد مرور هذه المواد الضخمة عبر آلة التقطيع شديدة التحمل لتحقيق حجم موحد للرقائق يتراوح من 10 مم إلى 15 مم، يتم تجهيزها للتغذية المباشرة. من الناحية العملية، فإن الطبيعة الصلبة لهذه الرقائق تسمح لها بالتدفق بسلاسة عبر القواديس وأعناق التغذية. فهي لا تقوم بالسد أو الانسداد أو تتطلب ضغطًا قسريًا.
وعلى العكس من ذلك، تمثل الخردة المرنة تحديًا فريدًا في التعامل مع المواد. تشمل هذه الفئة الأكياس المنسوجة السائبة وأفلام التغليف والأقمشة غير المنسوجة. تظل كيمياء البوليمر نفسها مدعومة بشكل مثالي بتقنية اللولب الواحد. ومع ذلك، فإن الكثافة الظاهرية المنخفضة للغاية للأغشية المرنة تمنعها من التغذية باستمرار في قادوس الجاذبية القياسي. في هذه السيناريوهات المحددة، يجب على المشغلين دمج القاطع والضاغط أو استخدام نظام الجمع بين التقطيع والطارد. تعمل خطوة التكييف المسبق هذه على تكثيف المادة الرقيقة. إنه يضمن تغذية ثابتة وخالية من الاختناق في المسمار المفرد.
إن مورد المعدات الموثوق به لا يقوم ببساطة ببيع الآلات الجاهزة. يقوم المهندسون الخبراء بتصميم المكونات الأساسية للآلة لتتوافق بشكل مثالي مع الخصائص الحرارية والانسيابية للبولي بروبيلين. يركز هذا التخصيص بشكل كبير على الهندسة اللولبية وتصميم البرميل.
واحدة من أهم المواصفات في هندسة البثق هي نسبة الطول إلى القطر. لمعالجة خردة البولي بروبيلين، يختار المصنعون عادةً نسبة تتراوح من 30:1 إلى 36:1. يوفر البرميل الممتد وقت إقامة وافرًا. وهذا يسمح للبوليمر بالذوبان تدريجيًا من خلال الاحتكاك الميكانيكي ونطاقات السخان الخارجية. يمنع التلدين التدريجي الارتفاع المفاجئ في درجات الحرارة الذي قد يؤدي إلى تدهور البلاستيك. علاوة على ذلك، يوفر البرميل الأطول المساحة اللازمة لتجانس المادة المصهورة، مما يضمن أن تظهر الكريات النهائية كثافة موحدة ولونًا ثابتًا.
نادرًا ما تصل خردة ما بعد الاستهلاك وما بعد الصناعة إلى نقاءها. غالبًا ما يحتوي على رطوبة متبقية أو أحبار سطحية أو عوامل تنظيف من خطوط الغسيل السابقة. وعندما يذوب البلاستيك داخل البرميل، تتبخر هذه الشوائب إلى غازات متطايرة. ولمواجهة ذلك، ستقوم إحدى الشركات المصنعة المتخصصة بتصميم براميل تتميز بمناطق تفريغ مفردة أو مزدوجة للغاز. تعمل أنظمة التفريغ القوية هذه على استخراج الغازات المحاصرة والبخار من البلاستيك المنصهر. وبدون هذه الخطوة الحاسمة لتفريغ الغاز، فإن الكريات النهائية ستعاني من فقاعات الهواء الداخلية. تقلل المسامية بشدة من القوة الميكانيكية وقيمة إعادة البيع للمواد المعاد تدويرها.
ونظرًا لأن المواد الخردة تحتوي في كثير من الأحيان على كميات ضئيلة من الجسيمات غير المنصهرة، أو الملصقات الورقية، أو الأوساخ الدقيقة، فإن الترشيح القوي غير قابل للتفاوض. يقوم مصنعو المعدات بدمج مبدلات الغربلة الهيدروليكية للخدمة الشاقة في الخط. تقوم هذه الأنظمة بإجبار البلاستيك المنصهر من خلال شاشات شبكية فولاذية دقيقة لالتقاط الشوائب. تسمح مبدلات الشاشة المستمرة المتقدمة لمشغلي المصانع باستبدال العبوات الشبكية المتسخة بسرعة دون إيقاف الطارد. وهذا يحافظ على وقت تشغيل المصنع العالي ومعدلات الإنتاج الثابتة.
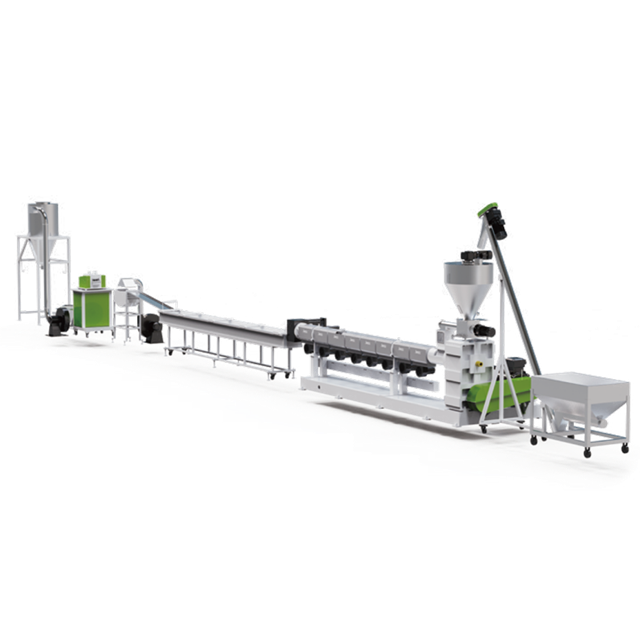
يتطلب تحويل رقائق البلاستيك الخام إلى كريات موحدة ومتميزة نظامًا متزامنًا. يتكون المصمم جيدًا خط تكوير PP PE من عدة مراحل حرجة. تساهم كل مرحلة بشكل مباشر في الإنتاج النهائي وجودة المنتج.
يعتمد الإخراج المتسق بشكل أساسي على المدخلات المتسقة. إذا كان الطارد محرومًا من المواد، ينخفض الإنتاج. إذا تم تغذيته بشكل زائد، فإن المحرك يخاطر بالحمل الزائد الكارثي. اعتمادًا على الكثافة الظاهرية للمادة، تستخدم أنظمة التغذية سيور ناقلة آلية أو مغذيات لولبية حجمية. بالنسبة للرقائق الصلبة، عادةً ما تكون وحدة التغذية اللولبية القياسية المجهزة بمحرك متغير التردد كافية للحفاظ على تدفق ثابت ومقاس للمواد إلى حلق الطارد.
بمجرد دخول المادة إلى البرميل الساخن، يتولى المسمار المفرد التحكم الكامل. يتم تقسيم المسمار نفسه بدقة إلى ثلاث مناطق معالجة متميزة. أولاً، تقوم منطقة التغذية بنقل الرقائق الصلبة للأمام أثناء بدء مرحلة التسخين المسبق. بعد ذلك، يتم تقليل منطقة الضغط في عمق القناة. يؤدي هذا إلى ضغط البلاستيك بإحكام، وطرد الهواء المحبوس للخلف، وإذابة المادة عن طريق احتكاك القص العالي. وأخيرًا، تعمل منطقة القياس على تجانس البلاستيك المنصهر. فهو يضخ المصهور عند ضغط ثابت ومتحكم فيه من خلال نظام الترشيح وفي رأس القالب.
بالنسبة لمواد البولي بروبيلين، فإن اختيار طريقة التكوير الصحيحة يؤثر بشكل كبير على الكفاءة التشغيلية اليومية. الطريقتان السائدتان هما تكوير حلقة الماء وتكوير الجديلة. في إعداد الحلقة المائية، تقوم الشفرات الدوارة عالية السرعة بقطع المصهور مباشرة على وجه القالب. يتم رمي الكريات على الفور في حلقة ماء التبريد. هذه الطريقة آلية للغاية وصغيرة الحجم وموصى بها بشدة نظرًا لقوة الذوبان الممتازة. في المقابل، تتضمن عملية التكوير قذف الشعرية البلاستيكية الطويلة في حمام مائي طويل قبل تقطيعها بآلة دوارة. على الرغم من فعاليته، إلا أن تكوير الخيوط يستهلك مساحة أكبر بكثير من أرضية المصنع ويتطلب تدخلًا يدويًا في حالة انكسار الجديلة.
بعد أن يتم قطع الكريات وتبريدها، فإنها تنتقل عبر تدفق المياه المضطربة إلى مجفف الطرد المركزي. تدور هذه الآلة بسرعات شديدة لفصل الرطوبة عن البلاستيك ميكانيكيًا. أخيرًا، ترتد الكريات الجافة عبر منخل اهتزازي لفصل أي كتل كبيرة الحجم قبل أن يتم نفخها هوائيًا في صومعة تخزين كبيرة.
عند صياغة خطط الإنفاق الرأسمالي لمنشأة جديدة، كثيرًا ما يناقش صناع القرار ما إذا كانوا سيشترون آلة بثق لولبية واحدة أو آلة بثق ثنائية اللولب. وتحتل كلتا التقنيتين مكانتين حيويتين في صناعة البلاستيك. ومع ذلك، فإن حالات الاستخدام الأمثل تختلف بشكل كبير.
بالنسبة لإعادة تدوير البلاستيك القياسية، حيث يكون الهدف الأساسي هو ببساطة صهر وتصفية وتكوير الخردة المعالجة مسبقًا، فإن الآلة اللولبية الواحدة هي التي تسود. فهي أبسط ميكانيكيا. وهذا يترجم إلى استثمار أولي أقل بكثير. بالإضافة إلى ذلك، فإنها تستهلك كهرباء أقل لكل كيلوغرام من الناتج وتتميز بإجراءات صيانة أبسط بسبب وجود عمود دوار واحد فقط وعلبة تروس مباشرة.
| ميزة | الطارد برغي واحد | الطارد المزدوج اللولب |
|---|---|---|
| التطبيق الأساسي | إعادة التدوير القياسية، الذوبان، التصفية | تركيبات عالية المستوى، إضافات الخلط |
| الاستثمار الأولي | فعالة من حيث التكلفة للغاية | ارتفاع تكلفة رأس المال بشكل ملحوظ |
| تعقيد الصيانة | منخفض (عمود واحد، علبة تروس بسيطة) | عالية (مسامير متشابكة، علبة التروس المعقدة) |
| توليد حرارة القص | معتدل وآمن للبوليمرات القياسية | مكثفة، ممتازة للتشتت |
| استهلاك الطاقة | أقل لكل كيلوغرام من الناتج | سحب طاقة أعلى |
تتميز أجهزة البثق ذات اللولب المزدوج ببرغيين متشابكين. إنها تولد قصًا مكثفًا وقدرات خلط فائقة. تصبح ضرورية فقط عندما تتضمن العملية تركيبًا عالي المستوى. على سبيل المثال، إذا كانت الشركة المصنعة تنوي مزج الحشوات الثقيلة مثل كربونات الكالسيوم أو الألياف الزجاجية في مصفوفة البوليمر، فإن نظام اللولب المزدوج يكون إلزاميًا لضمان التشتت الموحد. ومع ذلك، بالنسبة للغالبية العظمى من عمليات إعادة التدوير بعد الاستهلاك، تظل الشراكة مع شركة تصنيع لولبية واحدة هي الخيار الأكثر عملية وربحية.
إن شراء معدات عالية الجودة هو مجرد خطوة أساسية. يتطلب تحقيق أعلى عائد ممكن وتعظيم عائد استثمارك الالتزام الصارم بأفضل الممارسات التشغيلية. الصيانة الدؤوبة والاستباقية أمر ضروري. على سبيل المثال، يمكن أن تؤدي الترقية إلى عالي الأداء خط تحبيب البلاستيك إلى تحسين إنتاجيتك اليومية بشكل كبير، بشرط تشغيله بشكل صحيح.
يعتمد المسمار الواحد بشكل كبير على الاحتكاك الميكانيكي لإذابة البلاستيك. في حين تعمل أشرطة السخان الخارجية على رفع درجة حرارة البرميل أثناء بدء التشغيل في الصباح، فإن القص الدوراني للمسمار يولد الغالبية العظمى من الحرارة أثناء التشغيل المستمر. يجب على المشغلين مراقبة مناطق التحكم في درجة الحرارة بيقظة. إذا تم دفع سرعة المسمار إلى أعلى من اللازم، فإن حرارة القص المفرطة يمكن أن تؤدي إلى تحلل المادة حراريًا. وهذا يسبب تغير اللون غير المرغوب فيه وانخفاضًا حادًا في الوزن الجزيئي. إن استخدام أنظمة تبريد البراميل الآلية، مثل مراوح الهواء الصناعية أو سترات الماء، يضمن بقاء درجة حرارة الذوبان ضمن نافذة المعالجة المثالية.
علاوة على ذلك، يرتبط الإنتاج المتسق بشكل مباشر بنظافة الماكينة. يجب أن تتضمن الصيانة الروتينية سحب المسمار بشكل دوري لتنظيف تراكم البلاستيك المتفحم. يجب على الفنيين أيضًا مراقبة أجهزة قياس ضغط الذوبان عن كثب. سيؤدي تنفيذ تغييرات الشاشة قبل ضغوط الضغط الخلفي للمحرك إلى منع إيقاف التشغيل المفاجئ وإطالة عمر علبة التروس.
يتطلب اختيار المعدات المناسبة لمنشأة إعادة التدوير الخاصة بك إجراء تحليل دقيق لمواد المدخلات وأهداف الإنتاج طويلة المدى. يجب على مديري المصانع تقييم العديد من المعايير الفنية للتأكد من أن آلة تكوير البلاستيك المختارة تتوافق تمامًا مع متطلبات التشغيل وتمنع اختناقات سير العمل.
يجب أن ترتبط سعة معداتك ارتباطًا مباشرًا بمعدلات توليد الخردة لديك. تتأثر إنتاجية الماكينة بشكل كبير بالكثافة الظاهرية لمواد الإدخال. غالبًا ما تتطلب شركات إعادة التدوير التجارية على نطاق صناعي قدرات هائلة. يمكن للنظام القوي الذي يتميز بقطر لولبي 160 مم أن يحقق مخرجات تتجاوز 1000 كجم في الساعة، مدعومًا بمحركات دفع قوية بقدرة 250 كيلو وات إلى 315 كيلو وات. وعلى العكس من ذلك، قد تتطلب عملية أصغر داخل الشركة فقط نظامًا لولبيًا مقاس 90 مم قادرًا على إنتاج 200 إلى 300 كجم في الساعة. يمكن أن يؤدي الحجم الزائد للماكينة إلى تدهور المواد بسبب فترة المكوث المفرطة داخل البرميل المسخن، في حين أن الحجم الأصغر من الحجم يحد بشكل كبير من إمكانات إيراداتك.
وبعيدًا عن القدرات، يعد تعدد الاستخدامات أحد الأصول الهائلة. يوفر النظام المصمم جيدًا مرونة تشغيلية. على الرغم من أنها مصممة بشكل أساسي للبولي بروبيلين، إلا أن التعديلات الطفيفة على شكل درجة حرارة البرميل وأحجام شبكة الغربلة غالبًا ما تسمح لنفس الماكينة بمعالجة خردة البولي إيثيلين الصلبة عالية الكثافة. تضمن هذه القدرة عبر المواد قدرة مرافق إعادة التدوير على التكيف بسرعة مع تقلبات السوق دون الاستثمار في خطوط إنتاج منفصلة تمامًا.
يعتمد قرار الشراء النهائي على اختيار شريك التصنيع المناسب. يعد خط إعادة التدوير التجاري بمثابة استثمار صناعي ثقيل. سوف يحدد المورد الذي تختاره نجاحك التشغيلي لعقود قادمة.
لا تقم أبدًا بشراء المعدات الصناعية بناءً على كتيب لامع فقط. سوف تفتخر الشركة المصنعة ذات السمعة الطيبة بسجل حافل من التركيبات العالمية الناجحة. والأهم من ذلك، يجب عليهم تقديم اختبار قبول المصنع. ينبغي السماح للمشترين بشحن عينة من الخردة الخاصة بهم إلى منشأة الشركة المصنعة لتشغيلها من خلال آلة الاختبار. يوفر هذا النهج العملي دليلاً تجريبيًا على قدرة إنتاج الماكينة وجودة الكريات النهائية قبل توقيع أي عقود.
في بيئة إعادة تدوير البلاستيك التي لا هوادة فيها، فإن التوقف غير المتوقع يساوي نزيف الإيرادات. تقييم شامل للبنية التحتية لدعم ما بعد البيع. هل يقومون بإرسال فنيين للتركيب في الموقع وتدريب المشغلين بشكل شامل؟ ما مدى سرعة شحن قطع الغيار المهمة مثل البراغي البديلة والبراميل وأشرطة السخان؟ يحتفظ المورد الموثوق بمخزون قوي من الأجزاء القابلة للتآكل ويوفر إمكانات استكشاف الأخطاء وإصلاحها عن بعد عبر أنظمة التحكم المنطقية الحديثة القابلة للبرمجة.
وعلاوة على ذلك، فحص المعادن من المكونات الأساسية. نظرًا لأن الخردة الصلبة غالبًا ما تحتوي على مواد كاشطة ضئيلة مثل الأوساخ أو الرمل، فيجب على الشركة المصنعة استخدام سبائك ثنائية المعدن عالية الجودة أو فولاذ نيتريد عميق للمسمار والبرميل. تعمل هذه المعالجات المتخصصة على تحسين مقاومة التآكل بشكل كبير، مما يؤدي إلى إطالة العمر التشغيلي لاستثمارك.
تبدأ إزالة الرطوبة قبل فترة طويلة من دخول البلاستيك إلى الطارد. بعد مرحلة الغسيل، تمر الخردة عادةً عبر مجفف طرد مركزي عالي السرعة أو نظام تجفيف بخطوط أنابيب حرارية لتقليل رطوبة السطح إلى أقل من 2 بالمائة. يتم بعد ذلك استخراج أي رطوبة متبقية تدخل إلى الطارد بشكل فعال من خلال مناطق تفريغ الغاز الموجودة على طول أسطوانة الطارد، مما يضمن أن تكون الكريات النهائية جافة تمامًا وخالية من الفراغات الداخلية.
تتراوح درجة حرارة الانصهار المثالية للبولي بروبيلين عادةً بين 200 و240 درجة مئوية، اعتمادًا على مؤشر تدفق الذوبان المحدد للخردة. يجب على المشغلين ضبط ملف تعريف درجة الحرارة بعناية عبر أسطوانة الطارد، مما يؤدي إلى زيادة الحرارة تدريجيًا من حلق التغذية إلى رأس القالب. التحكم الدقيق في درجة الحرارة يمنع التدهور الحراري مع ضمان تحقيق البوليمر اللزوجة الصحيحة لترشيح شبكي دقيق.
نعم. سيقوم فريق هندسي حسن السمعة بتصميم النظام خصيصًا للتغلب على مستويات التلوث العالية. بالنسبة للخردة المتسخة، فإنها ستدمج الترشيح متعدد المراحل، مثل مبدلات الغربلة الهيدروليكية المستمرة ذات المكبس المزدوج. تعمل هذه على إزالة الشوائب الصلبة مثل الورق أو الخشب أو الجسيمات غير الذائبة دون إيقاف الإنتاج. يتم أيضًا تركيب أنظمة تفريغ فراغ مزدوجة قوية لاستخراج الغازات المتطايرة وبقايا الحبر بشكل فعال.
يعتمد العمر التشغيلي لمسمار الطارد إلى حد كبير على مدى كشط مادة الإدخال الخاصة بك والمعادن المحددة للمكون. إذا كانت الخردة تحتوي على ملوثات كاشطة قاسية مثل الأوساخ المتبقية أو الألياف الزجاجية، فإن البراغي القياسية سوف تبلى بسرعة. ومع ذلك، فإن المسمار اللولبي المتميز المعالج بطبقة ثنائية المعدن أو نيترة عميقة يدوم عادة ما بين سنة إلى ثلاث سنوات في ظل التشغيل المستمر قبل أن يتطلب إعادة البناء أو الاستبدال بشكل احترافي.
نعم، تختلف المتطلبات الهندسية الداخلية بشكل كبير. في حين يمكن معالجة كلا البوليمرين باستخدام تقنية اللولب الفردي، فإن PET معروف بحساسيته للرطوبة ويتطلب بلورة مسبقة واسعة النطاق، وتجفيفًا شاملاً، وتصميمات لولبية متخصصة للغاية لمنع تدهور اللزوجة الجوهرية. في المقابل، يعتبر البولي بروبيلين مستقرًا حراريًا وأسهل في المعالجة، ويعتمد بشكل أساسي على تقنيات التنفيس الفراغي القياسية وأنظمة تكوير حلقات الماء الموفرة للمساحة.
يختلف الاستثمار الرأسمالي لنظام إعادة التدوير التجاري بشكل كبير بناءً على عدة عوامل فنية. يتم تحديد التكاليف الإجمالية من خلال القدرة الإنتاجية المستهدفة، ومستوى الأتمتة المطلوبة، وتكامل المكونات المتقدمة مثل أنظمة التحكم الذكية أو مرشحات الذوبان المستمر. نظرًا لأن المتطلبات محددة للغاية لكل تصميم مصنع وحالة المواد، فمن المستحسن دائمًا التشاور مباشرة مع الشركة المصنعة المتخصصة لطلب عرض أسعار مخصص.
تعتبر تقنية البثق ذات اللولب الفردي وسيلة فعالة للغاية ومثبتة لتحويل الخردة الصلبة إلى كريات مربحة وعالية الجودة. يعتمد النجاح بشكل كبير على الشراكة مع الشركة المصنعة المناسبة، التي تفهم بعمق الديناميكيات الحرارية الدقيقة لإعادة تدوير البلاستيك. من خلال تقييم حجم المواد بعناية، وإعطاء الأولوية للترشيح القوي، والإصرار على اختبار المواد التجريبية، يمكن لمنشأتك تأمين نظام يوفر إنتاجية موثوقة. لاستكشاف تكوينات المعدات المصممة خصيصًا لتلبية احتياجات المعالجة الخاصة بك، قم بزيارة Jwell Recycling للعثور على الحلول الصناعية الدقيقة التي من شأنها رفع قدراتك الإنتاجية.


